
钳工钻孔标准尺寸表
钳工知识--钻孔 ppt课件

ppt课件
1
钻孔概述
钻孔是指采用钻头在实心材料上加工孔的工艺。 钻孔常用的刀具为麻花钻和群钻。 钻孔方式有两种,一是钻头旋转,工件或刀具作轴向
进给;另一种是工件旋转,钻头作轴向进给。内孔表 面是零件上的主要表面之一。 常见的内孔表面有通孔、盲孔、阶梯孔、深孔、浅孔、 大直径孔、小直径孔、细微孔等。 孔加工工艺是钳工应掌握的主要技能之一。
ppt课件
16
钻床夹具的类型
固定式钻床夹具用于立式钻床,一般只能加工单个孔; 用于摇臂钻床可加工中心线平行的多个孔。
移动式钻床夹具用于单轴立式钻床能先后钻削同一表 面上有多个孔的工件。
翻转式钻床夹具能加工不同面上的多个孔,但不适合 较大工件的钻孔。
盖板式钻床夹具又称钻模,适用于体积大而笨重的工 件钻孔。
ppt课件
28
精孔钻削要点
(1)选用精度较高的钻床; (2)选用尺寸精度较高的钻头; (3)选用合适的切削液; (4)合理修磨钻头; (5)先钻出底孔,再扩孔。
精孔:指精度很高的孔,尺寸公差可达0.02~0.04 毫米,表面粗糙度0.63~1.6微米。
ppt课件
29
谢谢大家!
ppt课件
30
扩孔
扩孔钻直径19.8mm,转速120rpm,进给量0.5~ 0.65mm/r,切削液为10%乳化液
铰孔
机用铰刀直径20mm,转速100rpm,进给量0.8mm/r, 切削液为30%菜油加70%肥皂水
ppt课件
23
钻孔的纠偏方法
纠偏时,用安子在需要多钻去一些的部 位上签几条槽,从而在钻削中使钻头产 生偏离,调整钻头中心和孔中心的位置。 试钻削去蜇出的槽,再加深浅坑。经多 次校钻,直至钻坑和孔的圆周线重合。 采用已经选定的切削用量将孔钻出。
钳工检验标准
钳工检验标准北京新利同创电子设备有限责任公司锯床下料件检验1.锯床下料件尺寸极限偏差应符合表24中的规定。
表24、锯床下料件尺寸极限偏差表(尺寸单位mm)。
1.2锯床下料件的角度极限偏差应符合表25中的f级精密公差。
表25、锯床下料件角度极限偏差表(按短边测量)。
(G B/T 1 8 0 4-2 0 0 0)1.3锯床下料如遇有优质表面要求的材料时,应妥善保护材料表面,避免磕碰划伤,转序时应铺垫毛毯或软纸。
普通冲床加工件检验1.冲模工作时凹凸模之间的间隙,对冲裁件的的断面质量及尺寸精度和冲模使用寿命都有很大影响。
为了提高冲裁质量,延长冲模的使用寿命,冲模刃口间隙应严格执行表26中的规定。
表26、常用板材冲裁间隙使用表(双面间隙)mm。
(G B/T 1 6 74 3-9 7)1.2普通冲床冲孔孔距极限偏差和累积公差应符合表27中的规定。
表27、普通冲床冲孔孔距极限偏差和累积公差表。
1.3同一排中任一孔的中心线,距边框的实际尺寸与图纸尺寸的极限偏差不大于±0.6毫米(普通冲件)。
1.4普通冲床冲压件的极限偏差应符合表28中的m级中等公差。
表28、普通冲床冲压件尺寸极限偏差表。
钳工钻孔检验1.普通钻床钻孔孔距未注公差时的极限偏差应符合表35中的m级中等公差,累积公差不超过±0.15毫米。
表35、普通钻床钻孔孔距未注公差时的极限偏差表。
1.2数控钻床钻孔孔距的极限偏差应符合表36中的精密f级公差,多孔排钻孔距公差应符合表36中的中等m 级公差。
表36、数控钻床钻孔孔距的极限偏差表。
(公司标准)1.3经过拉丝处理或标有优质表面的板料件,不能用高度尺和划针直接划线,应使用孔位样板钉洋冲印,钻孔时要妥善保护板面不被划伤。
1.4钳工钻孔之后应修光孔边毛刺。
孔径尺寸的极限偏差不应大于0.1mm 。
已标注公差的固定安装孔,其孔距对角线极限偏差为±1mm 。
1.5如无特殊要求,一般钻孔的粗糙度不低于12.5 。
孔及螺纹加工
孔及螺纹加工钳工进行的孔加工,主要有钻孔、扩孔、铰孔和锪孔。
钻孔也是攻丝前的准备工序。
孔加工常在台式钻床、立式钻床或摇臂钻床上进行。
若工件大而笨重,也可使用手电钻钻孔。
铰孔有时也用手工进行。
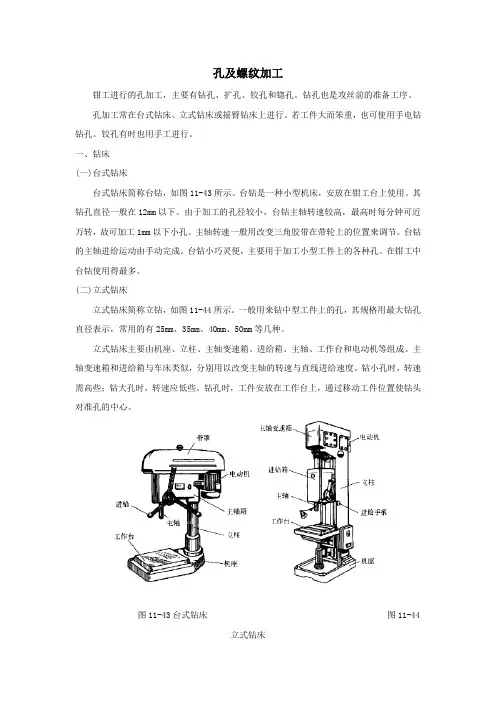
一、钻床(一)台式钻床台式钻床简称台钻,如图11-43所示。
台钻是一种小型机床,安放在钳工台上使用。
其钻孔直径一般在12mm以下。
由于加工的孔径较小,台钻主轴转速较高,最高时每分钟可近万转,故可加工1mm以下小孔。
主轴转速一般用改变三角胶带在带轮上的位置来调节。
台钻的主轴进给运动由手动完成。
台钻小巧灵便,主要用于加工小型工件上的各种孔。
在钳工中台钻使用得最多。
(二)立式钻床立式钻床简称立钻,如图11-44所示。
一般用来钻中型工件上的孔,其规格用最大钻孔直径表示,常用的有25mm、35mm、4Omm、5Omm等几种。
立式钻床主要由机座、立柱、主轴变速箱、进给箱、主轴、工作台和电动机等组成。
主轴变速箱和进给箱与车床类似,分别用以改变主轴的转速与直线进给速度。
钻小孔时,转速需高些;钻大孔时,转速应低些。
钻孔时,工件安放在工作台上,通过移动工件位置使钻头对准孔的中心。
图11-43台式钻床图11-44立式钻床(三)摇臂钻床摇臂钻床是用来钻削大型工件的各种螺钉孔、螺纹底孔和油孔等,如图11-45所示。
它有一个能绕立柱旋转的摇臂。
主轴箱可以在摇臂上作横向移动,并随摇臂沿立柱上、下作调整运动。
刀具安装在主轴上,操作时,能很方便地调整到所需钻削孔的中心,而不需移动工件。
摇臂钻床加工范围广泛,在单件和成批生产中多被采用。
图11-45 摇臂钻床二、钻孔用麻花钻在材料实体部位加工孔称为钻孔。
钻床钻孔时,钻头旋转(主运动)并作轴向移动(进给运动),如图11-46所示。
图11-46 钻削时的运动由于钻头结构上存在着一些缺点,如刚性差、切削条件差,故钻孔精度低,尺寸公差等级一般为ITl2左右,表面粗糙度Ra值为12.5μm左右。
(一)麻花钻及安装方法麻花钻是钻孔的主要工具,其组成部分如图11-47所示。
钳工实习钻孔攻丝

课前问题回顾
1 标准麻花钻的顶角 横刃斜角 各为多少度
课前问题回顾 1 标准麻花钻的顶角 横刃斜角 各为多少度 2 为什么要修磨横刃
2 为什么要修磨横刃
钻头的横刃的主要作用是定心;钻 孔时;最大的轴向力也是横刃产生的; 因此;一般在刃磨钻头时;都要把横刃 磨的窄一些;尽可能的减小钻孔时的 轴向力;使钻孔时;能够比较轻松的钻 进
扩孔
扩孔用于扩大已加工 出的孔;它常作为孔 的半精加工 IT10 Ra6 3 余量为0 54mm
铰孔
铰孔是用铰刀从工件 壁上切除微量金属层; 以提高其尺寸精度和 表面质量
IT87 Ra1 60 8 余量可根据孔的大小 从手册中查取
锪孔
锪孔是用锪钻对工件上的已有孔进行孔口形 面的加工;其目的是为保证孔端面与孔中心线 的垂直度;以便使与孔连接的零件位置正确;连 接可靠
牙丝锥 螺母丝锥 校准丝锥及特殊螺纹丝锥等 其中普通螺纹丝锥 圆柱管
螺纹丝锥和圆锥管螺纹丝锥;是常用的三种丝锥
丝锥的结构
丝锥由工作部分和柄部组成 工作部分包括切削部分和校准部分 切削部 分磨出锥角 校准部分具有完整的齿形;柄部有方榫
手动攻螺纹的方法
1 攻螺纹前螺纹底孔直径的确定
螺纹底孔直径的大小;应根据工件材料的塑性和钻孔时的扩张量来考虑;使攻 螺纹时既有足够的空隙来容纳被挤出的材料;又能保证加工出来的螺纹具有完整
3钻深孔 钻深孔时要经常退出钻头及时排屑和冷却;否则易造成切屑堵 塞或使钻头切削部分过热磨损 折断
4钻大孔 直径D超过30 mm的孔应分两次钻 第一次用0 5~0 7D的钻 头先钻;再用所需直径的钻头将孔扩大 这样;既利于钻头负荷分担;也有利 于提高钻孔质量
钻孔(扩孔与铰孔)

钻孔(扩孔与铰孔)各种零件的孔加工,除去一部分由车、镗、铣等机床完成外,很大一部分是由钳工利用钻床和钻孔工具(钻头、扩孔钻、铰刀等)完成的。
钳工加工孔的方法一般指钻孔、扩孔和铰孔。
用钻头在实体材料上加工孔叫钻孔。
在钻床上钻孔时,一般情况下,钻头应同时完成两个运动;主运动,即钻头绕轴线的旋转运动(切削运动);辅助运动,即钻头沿着轴线方向对着工件的直线运动(进给运动),钻孔时,主要由于钻头结构上存在的缺点,影响加工质量,加工精度一般在IT10级以下,表面粗糙度为Ra12.5μm左右、属粗加工。
一、钻床常用的钻床有台式钻床、立式钻床和摇臂钻床三种,手电钻也是常用的钻孔工具。
1.台式钻床简称台钻,是一种在工作台上作用的小型钻床,其钻孔直径一般在13mm以下。
台钻型号示例:Z 4 0 1 2主参数:最大钻孔直径型号代号:台式钻床类别代号:钻床由于加工的孔径较小,故台钻的主轴转速一般较高,最高转速可高达近万转/分,最低亦在400转/分左右。
主轴的转速可用改变三角胶带在带轮上的位置来调节。
台钻的主轴进给由转动进给手柄实现。
在进行钻孔前,需根据工件高低调整好工作台与主轴架间的距离,并锁紧固定(结合挂图与实物讲解示范)。
台钻小巧灵活,使用方便,结构简单,主要用于加工小型工件上的各种小孔。
它在仪表制造、钳工和装配中用得较多。
2.立式台钻简称立钻。
这类钻床的规格用最大钻孔直径表示。
与台钻相比,立钻刚性好、功率大,因而允许钻削较大的孔,生产率较高,加工精度也较高。
立钻适用于单件、小批量生产中加工中、小型零件。
3.摇臂钻床它有一个能绕立柱旋转的摇臂、摇臂带着主轴箱可沿立柱垂直移动,同时主轴箱还能摇臂上作横向移动。
因此操作时能很方便地调整刀具的位置,以对准被加工孔的中心,而不需移动工件来进行加工。
摇臂钻床适用于一些笨重的大工件以及多孔工件的加工。
二、钻头钻头是钻孔用的刀削工具,常用高速钢制造,工作部分经热处理淬硬至62~65HRC。
课题四 钳工基本操作知识

薄板群钻
刃磨薄板钻头
3、硬质合金钻头
由于高速切削的发 展,硬质合金钻头也得 到了广泛的应用。硬质 合金钻头是在钻头切削 部分嵌焊一块硬质合金 刀片,如图所示。它适 用于高速钻削铸铁及钻 高锰钢、淬硬钢、玻璃 等坚硬材料。硬质合金 刀片材料是碳化钨类 YG8。使用硬质合金钻 头时,进给量要小一些, 以免刀片碎裂,两切削 刃要磨得对称。
麻花钻的刃磨要求
• 根据加工材料的材质,刃磨出正确的顶角2κr,钻削一
般中等硬度的钢和铸铁时,2κr =116°~118°
• 两条主切削刃必须关于轴线对称,即长度应相等,它们
与轴线的夹角也应相等,主切削刃应成直线 • 后角应刃磨适当,以获得正确的横刃斜角ψ,一般 ψ=50°~55° • 主切削刃,刀尖和横刃应锋利,不允许有钝口、崩刃
(2)标准麻花钻的切削角度
1)确定麻花钻切削角度的辅助平面 麻花钻主切削刃上任意一点的基面、 切削平面和主截面的相互位置,三者互相 垂直。 ①基面 切削刃上任一点的基面是通过该点并 与该点切削速度方向垂直的平面,实际上 是过该点与钻心连线的径向平面。
②切削平面 麻花钻主切削刃上任一点的切削平面,是 由该点的切削速度方向与该点切削刃的切线所构 成的平面。标准麻花钻主切削刃为直线,其切线 就是钻刃本身。 ③正交平面 通过主切削刃上任一点并垂直于切削平面和 基面的平面为主截面。 ④柱剖面 通过主切削刃上任一点作与钻头轴线平行 的直线,该直线绕钻头轴线旋转所形成的圆 柱 面的切面即为柱截面。
(4)标准麻花钻的修磨
为延长钻头的寿命、提高切削性能和 钻削效率,通常要对切削部分进行修磨。 修磨措施主要包括: 1)磨短横刃并增大靠近钻心处的前角, 以减小轴向抗力和刮削现象,提高钻头的 定心作用和切削的稳定性,是最基本的修 磨方式;
钻头直径规格表
钻孔:钻孔是指用钻头在实体材料上加工出孔的操作。
这里讲述了勘探工作里的钻孔工作,以及钻孔需要的辅助工具以及部分应急措施方法。
在地质勘查工作中,利用钻探设备向地下钻成的直径较小深度较大的柱状圆孔,又称钻井。
钻探石油和天然气以及地下水的钻孔直径较大些。
钻孔直径和深度大小,取决于地质矿产埋藏深度和钻孔的用途。
概述:用钻头在实体材料上加工孔叫钻孔。
各种零件的孔加工,除去一部分由车、镗、铣等机床完成外,很大一部分是由钳工利用钻床和钻孔工具(钻头、扩孔钻、铰刀等)完成的。
在钻床上钻孔时,一般情况下,钻头应同时完成两个运动;主运动,即钻头绕轴线的旋转运动(切削运动);辅助运动,即钻头沿着轴线方向对着工件的直线运动(进给运动),钻孔时,主要由于钻头结构上存在的缺点,影响加工质量,加工精度一般在IT10级以下,表面粗糙度为Ra12.5μm左右、属粗加工。
操作特点:⒈钻头转速高。
⒉摩擦严重、散热困难、热量多、切削温度高。
⒊切削量大、排屑困难、易产生振动。
⒋钻头的刚性和精度都较差,故钻削加工精度低,一般尺寸精度为IT11~IT10,粗糙度为Ra100~25。
解释:钻孔各部位的名称如图所示。
钻孔起始部位称孔口,侧部称孔壁,底部称孔底。
钻孔的直径D简称孔径,孔口直径称开孔口径,孔底直径称终孔直径。
从孔口至孔底的距离H称钻孔深度,简称孔深。
钻孔的某一段称孔段。
通常指用尖锐的旋转工具在坚硬的物体上钻穿。
如:在木板上钻孔。
在数处给一块金属板钻孔。
用凿岩机(在坚固材料中)钻孔洞。
在花岗岩上钻孔。
2.指为了装饰、识别或便于分开而(常用机器)打一排小孔或花样。
形似独木舟有时钻孔作为垂饰的船形宝石。
用途:钻孔的功用:①获取第一手地下地质实物资料,即从钻孔取出岩心、矿心、岩屑或液、气态样品,必要时从孔壁补取侧壁岩样矿样;②作为地球物理测井的通道,获取岩矿层各种地球物理信息;③作为人工通道观测地下水层水文地质动态;④有的钻孔可探采结合,开采地下水、地热、油气等。
钳工基础知识——孔加工
钳工基础知识培训
二、麻花钻的结构特点
1.麻花钻的组成 麻花钻按其功用的不同 ,
可以分为三部分: 1.钻柄.2.钻颈.3.钻体 钻柄: 钻头上供装夹用的部分, 并用以 传递钻孔所需的动力(扭矩和轴向力)。 钻颈: 位于刀体和钻柄之间的过渡部分。 通常用作砂轮退刀用的空刀槽。 钻体: 钻头的工作部分, 由切削部分 (即钻尖)和导向部分组成。
麻花钻的刃磨要经过较长期的实践 , 才会较好的掌握刃磨的技巧和技能。
钳工基础知识培训
第二节 钻床 (P202—214)
一、钻床的种类
钻床种类很多,常用的有台式钻床、立式钻床、摇臂钻床和手电钻等。 (1)台式钻床 图4-6所示是一台最大钻孔直径为Φ12的台式钻床。 二、钻头的装夹工具 (2)立式钻床 立式钻床是钻床中较为普遍的一种,它有多种型号,最大钻孔
Ra50—Ra12.5μm。所以钻孔只能加工精度要求不高的孔或作为孔 的粗加工,如法兰孔的加工等。
钻头的切削运动由以下两种运动合成。 (1)主运动 是由机床或人力提供的主运动,它使刀具和工件之 间产生相对运动,从而使刀具前面接近工件并切除切削层。
钳工基础知识培训
(2)进给运动 是由机床或人 力提供的使刀具与工件之间产 生附加的相对运动,加上主运 动,可不断地或连续切除切削 层,并得出具有所需要几何特 性的正加工表面。如图4-1所 示。
图-1 标准麻花钻的刃磨角度 图 -2 标准麻花钻的刃磨方法
钳工基础知识培训
为保证钻头中心处磨出较大的后角 ,还应作适当的右移运动 , 刃磨时两手 动作的配合要谐调自然 ,不断反复 ,两后面经常轮换 ,至达到刃磨要求为止。
钳工常用设备及工具
28
主电动机(1430r/min)→轴Ⅰ→
38 37
29 19
→轴Ⅲ→ →轴Ⅳ→主轴
47
47
→轴Ⅱ→
25 18
54
根椐传动结构式,可列出主运动平衡方程式如下: n主轴=n电动机×4281 ×u变
式中 n主轴——主轴转速,r/min;
4.Z3050×16(Ⅰ)型摇臂钻的操作方法
(1)主轴的起动 按下主电动机按钮,指示灯亮时,主电动机启动。将 主轴操纵手柄转至正转(向前)或反转(向后)位置上, 主轴即顺时针或逆时针方向转动,中间位置为停止。
主轴转向
(2)主轴的空档 将主轴操纵手柄向上抬起,即可用手轻便转动主轴, 如再启动主轴,须先将主轴操纵手柄压至变速位置(离 合器接通),再将主轴操纵手柄转至正转或反转位置上。
三、摇臂钻床
摇臂钻床是钳工常用的一种较大型的钻削加工设备, 内部结构复杂。
1.Z3050×16(Ⅰ)型摇臂钻的特点
(1)使用范围广,通用化程度较高。 (2)采用液压预选变速机构,可节省辅助时间。 (3)主轴正转、停车(制动)、变速、空档等动作, 用一个手柄控制,操纵轻便。 (4)主轴箱、摇臂、内外柱采用液压驱动的菱形块 夹紧机构,夹紧可靠。 (5)有完善、可靠的安全保护装置。
u变——交换齿轮传动比。
(2)进给运动传动链
Байду номын сангаас进给运动的传动结构式如下:
41
31
主轴(Ⅳ)→ 77
→轴Ⅴ→
24 3
32 19
→轴Ⅷ→
16 52
→轴Ⅸ
46 26 39
螺纹孔底孔尺寸表
底孔:底孔一般是指用丝锥攻内螺纹之前所预制的孔的直径,一般指加工件的内置圆孔,最底或最面上的圆形孔洞,称之为底孔。
若底孔直径与内螺纹直径一致材料扩张时就会卡住丝锥,这时丝锥容易折断;若过大,就会使攻出的螺纹牙型高度不够而形成废品。
螺纹配合根据不同的国际标准,需要有相应的配合公差,可以查钳工手册。
底孔如果是沉孔还需考虑攻丝排削影响!底孔直径:丝锥在攻螺纹的过程中,切削刃主要是切削金属,但还有挤压金属的作用,因而造成金属凸起并向牙尖流动的现象,所以攻螺纹前,钻削的孔径(即底孔)应大于螺纹内径。
底孔的直径可查手册或按下面的经验公式计算:脆性材料(铸铁、青铜等):钻孔直径d0=d(螺纹外径)-1.1p (螺距)塑性材料(钢、紫铜等):钻孔直径d0=d(螺纹外径)-p(螺距)钻孔深度:攻盲孔(不通孔)的螺纹时,因丝锥不能攻到底,所以孔的深度要大于螺纹的长度,盲孔的深度可按下面的公式计算:孔的深度=所需螺纹的深度+0.7d公制螺纹的计算方法:底径=大径-1.0825*螺距英制螺纹的计算方法:底径=大径-1.28*螺距钻孔:钻孔是指用钻头在实体材料上加工出孔的操作。
这里讲述了勘探工作里的钻孔工作,以及钻孔需要的辅助工具以及部分应急措施方法。
在地质勘查工作中,利用钻探设备向地下钻成的直径较小深度较大的柱状圆孔,又称钻井。
钻探石油和天然气以及地下水的钻孔直径较大些。
钻孔直径和深度大小,取决于地质矿产埋藏深度和钻孔的用途。
解释:钻孔各部位的名称如图所示。
钻孔起始部位称孔口,侧部称孔壁,底部称孔底。
钻孔的直径D简称孔径,孔口直径称开孔口径,孔底直径称终孔直径。
从孔口至孔底的距离H称钻孔深度,简称孔深。
钻孔的某一段称孔段。
通常指用尖锐的旋转工具在坚硬的物体上钻穿。
如:在木板上钻孔。
在数处给一块金属板钻孔。
用凿岩机(在坚固材料中)钻孔洞。
在花岗岩上钻孔。
2.指为了装饰、识别或便于分开而(常用机器)打一排小孔或花样。
形似独木舟有时钻孔作为垂饰的船形宝石。