
药芯焊丝资料
药芯焊丝
产品描述:
药芯焊丝说明
药芯焊丝是一种新的焊接材料,目前可用于自动焊、半自动焊、气体保护焊,自保护焊或配合焊剂的自动焊等。
药芯焊丝用途广泛,焊缝多属质量好,对母材的适应性强,焊接生产效率高。
药芯焊丝断面形状可为“E”型、“O”型和“T”型等形状。
从综合角度又可分为有缝、无缝、镀铜和不镀铜药芯焊丝。
CHT701
产品描述:
CHT701
药芯焊丝
符合:GB/T 10045 E500T-1
相当:AWS A5.20 E70T-1 JIS Z3213 YFW-C50DM
说明:CHT701属CO2焊接用钛型药芯焊丝。
其熔敷效率、焊接工艺性能及熔敷金属力学性能均明显优于实芯焊丝。
适用于低碳钢和490MPa级高强钢中、厚板结构的焊接。
多用于船舶、产业机械设备、桥梁等式逻辑钢结构件的平焊和横角焊。
执行标准:GB/T10045-2001
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
CHT711
产品描述:
CHT711
药芯焊丝
符合:GB/T 10045 E501T-1
相当:AWS A5.20 E71T-1 JIS Z313 YFW-C50DR
说明:CHT711属CO2焊接用钛型药芯焊丝。
熔敷效率高,全位置焊接工艺性能佳,亦可立向下焊。
适用于船舶、压力容器、机械设备、桥梁等钢结构低钢碳钢和490MPa级高强钢的焊接。
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
钛型碳钢药芯焊丝CHT71Ni
产品描述:
CHT71Ni
药芯焊丝
符合:GB/T 10045 E501T1-1L
相当:AWS A5.20 E71T1-1J
说明:CHT71Ni属钛型渣系的CO2气体保护药芯焊丝。
焊接工艺性能佳,电弧稳定、飞溅少、脱渣容易、焊缝成型美观,适用于全位置焊接:同时其焊缝金属还具有良好的塑性,低温韧性。
用途:适用于低碳钢和490MPa级高强钢制造的船舶、采油平台、容器、管道等的焊接。
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
注意事项:
1.采用CO2气体保护,CO2气体纯度99.98%。
2.焊接时CO2保护气体的流量应控制在20-25L/min。
3.焊丝的伸出长度应控制在15-25mm范围内。
碱型耐热钢药芯焊丝CHT80B2B
产品描述:
CHT80B2B
药芯焊丝
符合:GB/T 17493 E550T5-B2
相当:AWS A5.29 E80T5-B2
说明:CHT80B2B属碱性渣系的CO2气体保护耐热药芯焊丝。
焊接工艺性能良好,电弧稳定,,脱渣容易,焊缝成型较好,适用于平焊和平角焊以及不大于45°的爬坡焊:焊缝金属的塑韧性和抗裂性能优良。
用途:适用于塑韧性有较高要求的、工作温度在520℃以下的
1%Cr-0.5%Mo(如15CrMo)低合金耐热钢的焊接.
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
注意事项:
1.采用CO2气体保护,CO2气体纯度99.98%。
2.焊接时CO2保护气体的流量应控制在20-25L/min。
3.焊丝的伸出长度应控制在15-25mm范围内。
4.焊前需预热至150-300℃,焊后需经680-720℃回火处理。
钛型耐热钢药芯焊丝CHT81B2
产品描述:
CHT81B2
药芯焊丝
符合:GB/T 17493 E551T1-B2
相当:AWS A5.29 E81T1-B2
说明:CHT81B2属钛型渣系的CO2气体保护耐热药芯焊丝。
焊接工艺性能佳,电弧稳定,飞溅少,脱渣容易,焊缝成型美观,全位置焊接性能优良.
用途:适用于焊接工作温度在520℃以下的1%Cr-0.5%Mo(如15CrMo)低合金耐热钢.
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
注意事项:
1.采用CO2气体保护,CO2气体纯度99.98%。
2.焊接时CO2保护气体的流量应控制在20-25L/min。
3.焊丝的伸出长度应控制在15-25mm范围内。
4.焊前需预热至150-300℃,焊后需经680-720℃回火处理。
钛型耐热钢药芯焊丝CHT81B2V
产品描述:
CHT81B2V
药芯焊丝
执行标准:DGS K 1801.01-2006
说明:CHT81B2V属钛型渣系的CO2气体保护耐热药芯焊丝。
焊接工艺性能佳,电弧稳定,飞溅少,脱渣容易,焊缝成型美观,全位置焊接性能优良.
用途:适用于焊接工作温度在540℃以下的珠光体耐热钢。
(如12Cr1MoV)
熔敷金属化学成份:(%)
熔敷金属机械性能:
参考电流:(DC+)
注意事项:
1.采用CO2气体保护,CO2气体纯度99.98%。
2.焊接时CO2保护气体的流量应控制在20-25L/min。
3.焊丝的伸出长度应控制在15-25mm范围内。
4.焊前需预热至150-300℃,焊后需经700-740℃回火处理。
药芯焊丝

芯焊丝编辑本词条缺少信息栏、名片图,补充相关内容使词条更完整,还能快速升级,赶紧来编辑吧!药芯焊丝也称为管状焊丝,可以通过调整药芯添加物的种类和比例,很方便地设计各种不同用途的焊接材料,因为它的合金成分可灵活方便的调整,所以药芯焊丝的许多品种是实心焊丝无法冶炼和轧制的。
目录1简介2分类▪耐磨系列▪碳钢和低合金系列3制备4特性5历史沿革6其它相关1简介编辑早在1950年代初气保护药芯焊丝便已开始开发问市,但至1957年才开始广为药芯焊丝图片商业上使用。
此种方法可说是取自埋弧焊与CO2焊接(指实心)的优点组合而成,焊剂包在焊丝内并藉外围CO2气体的保护可使焊接时产生较柔和且稳定的电弧以及低飞溅为其特点。
开发之初只有大丝径焊丝(2.0—4.0mm),用于重大工件的平焊与横焊。
直至1972年小丝径焊丝开始发展才大大的扩展了药芯焊丝使用的领域。
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。
两者最大的不同点在第二单元便已有所述明,本单元将做整体的探讨。
另据资料介绍:日本从1985年至今其焊条占整个焊材的比例从45%下降到20%;而药芯焊丝所占比例已达到近30%。
在美国焊条比例下降到不足40%,药芯焊丝则接近40%;西欧各国焊条约占30%,药芯焊丝约占20%。
由此可见。
药芯焊丝与手工焊条和氩弧焊丝相比有明显的优势,主要是把断续的焊接过程变为连续的生产方式,从而减少了焊接接头的数目,提高了焊缝质量,也提高了生产效率,节约了能源。
2分类编辑药芯焊丝又分为有缝和无缝药芯焊丝,无缝药芯焊丝的成品丝可进行镀铜处理,焊丝保管过程中的防潮性能以及焊接过程中的导电性均优于有缝药芯焊丝。
药芯焊丝按不同的情况有不同的分类方法。
按保护情况可分为气体保护(CO2、富Ar混合气体)和自保护以及埋弧堆焊三种。
按焊丝直径可分为细直径(2.0mm以下)和粗直径(2.0mm以上)。
按焊丝断面可分为简单断面和复杂断面。
药芯焊丝分类

"药芯焊丝" 通常是指焊丝的一种,其芯部包含一种或多种药剂或药物成分,用于在焊接过程中改善焊接性能、增加焊接质量或实现特定的焊接效果。
药芯焊丝通常用于特殊的焊接应用,以满足特殊的要求。
以下是一些常见的药芯焊丝分类:
1.药芯焊剂分类:
•药芯酸焊丝:包含酸性药剂,用于清除氧化物和提高焊接质量。
•药芯碱焊丝:包含碱性药剂,适用于不锈钢等特殊材料的焊接。
•药芯碱酸焊丝:同时包含碱性和酸性药剂,综合了两者的优点。
2.药芯成分分类:
•铝药芯焊丝:芯部含有铝,用于合金焊接,提高润湿性。
•钛药芯焊丝:芯部含有钛,用于钛合金等特殊材料的焊接。
3.用途分类:
•不锈钢药芯焊丝:用于不锈钢的焊接,提高焊缝质量。
•铝合金药芯焊丝:用于铝合金的焊接,提高润湿性和焊接质量。
•镍合金药芯焊丝:用于镍合金的焊接,提高耐腐蚀性。
需要注意的是,药芯焊丝的选择应根据具体的焊接任务、要求和所使用的材料来进行。
在选择和使用药芯焊丝时,最好参考相关的制造商规格和建议,以确保获得最佳的焊接效果。
药芯焊丝 HY507

药芯焊丝 HY507药芯焊丝是近年来迅速发展的一种新型焊接材料,可以通过调整药芯添加物的种类和比例,很方便地设计各种不同用途的焊接材料,药芯焊丝由焊接用钢带,经过滚卷成为U型断面,药粉填充于U型金属槽中经过密封滚卷,将药粉紧紧地滚压在管型焊丝内,再经过一连串抽拉动作形成O型焊丝也就是药芯焊丝,广泛应用于桥梁、船舶、管道建设及军工产品的焊接。
药芯焊丝气保焊(简称FCAW-G)是一种应用非常广泛的焊接工艺,它广泛应用于重型制造、建筑、造船、海上设施等行业中低碳钢、低合金钢和其它各种合金材料的焊接。
FCAW-G 焊接工艺常常采用100%的纯CO2或者75%~80%的Ar和20%~25%的CO2混合气体作为保护气。
保护气工作原理:所有保护气的一个主要作用是隔绝空气中氧气、氮气和水蒸气,保护焊接熔池和电极。
保护气通过焊枪进入,从焊嘴喷出,包围在电极的周围, 置换掉电极周围的空气,在熔池和电弧周围形成一个临时的保护气罩。
CO2 气体和Ar/CO2混合气都能实现这个目的。
这些保护气促进了电弧等离子区的形成,电弧等离子区是焊接电弧的电流通道。
保护气类型也影响着电弧热的传导以及在熔池上施加电弧力大小。
在这些问题上,CO2和Ar/CO2混合气的表现并不相同。
标准保护气体规格(mm)熔敷金属化学成分之一例(Wt%)熔敷金属力学性能之一例GB AWS C Si Mn 其他屈服强度(MPa)抗拉强度(MPa)延伸率(%)冲击实验温度(℃)冲击功(J)E501T -5E70T-5CO2Φ1.2-Φ1.60.040.551.26—48056523.5-2093主要用途用于桥梁、造船、车辆、机械制造、压力容器、石化机械、起重机械等重要结构的焊接。
低温药芯焊丝

低温药芯焊丝
低温药芯焊丝是一种特殊的焊丝,它具有低熔点、低温度和低热输入
等特点。
它主要用于焊接对温度敏感的材料,如塑料、橡胶、木材等。
它还可以用于修补电路板、电子设备和金属制品等。
低温药芯焊丝的特点:
1. 低熔点:通常在100-200℃之间,与一般焊丝相比,它的熔点更低。
2. 低温度:因为其熔点较低,所以使用时需要较小的加热功率和时间。
3. 低热输入:由于其焊接过程中所需的能量较少,因此对被焊接物质
的影响也较小。
4. 焊接速度快:由于其加热时间较短,因此可以快速完成焊接过程。
5. 焊缝质量高:由于其能够在较低温度下完成焊接过程,因此可以减
少氧化、变色和变形等问题。
6. 焊接后无需清洗:由于其使用的药芯中含有流动性强的助剂,因此
焊接后无需清洗。
低温药芯焊丝的应用:
1. 电子设备:由于其低热输入和低温度,可以用于修补电路板、电子元件和其他电子设备。
2. 塑料制品:由于其能够在较低温度下完成焊接过程,因此可以用于修补塑料制品,如塑料桶、塑料管等。
3. 金属制品:由于其流动性强,可以用于修补金属制品,如铁器、铜器等。
4. 汽车维修:由于其低热输入和低温度,可以用于汽车维修中的钣金焊接和排气管的修复等。
5. 家具制造:由于其能够在较低温度下完成焊接过程,并且焊缝质量高,因此可以用于家具制造中的木材拼接和连接。
总之,低温药芯焊丝是一种非常实用的焊丝,在各种行业中都有广泛应用。
它不仅能够减少氧化、变色和变形等问题,还能够提高生产效率和产品质量。
药芯焊丝的工艺介绍
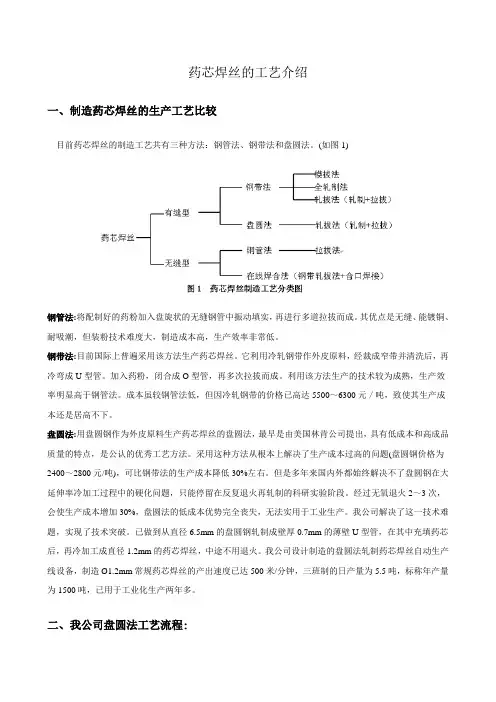
药芯焊丝的工艺介绍一、制造药芯焊丝的生产工艺比较目前药芯焊丝的制造工艺共有三种方法:钢管法、钢带法和盘圆法。
(如图1)钢管法:将配制好的药粉加入盘旋状的无缝钢管中振动填实,再进行多道拉拔而成。
其优点是无缝、能镀铜、耐吸潮,但装粉技术难度大,制造成本高,生产效率非常低。
钢带法:目前国际上普遍采用该方法生产药芯焊丝。
它利用冷轧钢带作外皮原料,经裁成窄带并清洗后,再冷弯成U型管。
加入药粉,闭合成O型管,再多次拉拔而成。
利用该方法生产的技术较为成熟,生产效率明显高于钢管法。
成本虽较钢管法低,但因冷轧钢带的价格已高达5500~6300元/吨,致使其生产成本还是居高不下。
盘圆法:用盘圆钢作为外皮原料生产药芯焊丝的盘圆法,最早是由美国林肯公司提出,具有低成本和高成品质量的特点,是公认的优秀工艺方法。
采用这种方法从根本上解决了生产成本过高的问题(盘圆钢价格为2400~2800元/吨),可比钢带法的生产成本降低30%左右。
但是多年来国内外都始终解决不了盘圆钢在大延伸率冷加工过程中的硬化问题,只能停留在反复退火再轧制的科研实验阶段。
经过无氧退火2~3次,会使生产成本增加30%,盘圆法的低成本优势完全丧失,无法实用于工业生产。
我公司解决了这一技术难题,实现了技术突破。
已做到从直径6.5mm的盘圆钢轧制成壁厚0.7mm的薄壁U型管,在其中充填药芯后,再冷加工成直径1.2mm的药芯焊丝,中途不用退火。
我公司设计制造的盘圆法轧制药芯焊丝自动生产线设备,制造Ø1.2mm常规药芯焊丝的产出速度已达500米/分钟,三班制的日产量为5.5吨,标称年产量为1500吨,已用于工业化生产两年多。
二、我公司盘圆法工艺流程:1. 盘圆钢予处理2. 药粉制备3. 药芯焊丝成型4. 药芯焊丝精拔5. 层绕包装全部工艺流程中,自始至终没有任何退火过程。
三、盘圆法药芯焊丝生产线是由盘圆钢予处理生产线、药粉制备设备、药芯焊丝成型生产线、药芯焊丝精拔生产线、层绕包装设备等五部分组成。
承压设备用药芯焊丝型号

承压设备用药芯焊丝型号摘要:1.承压设备概述2.药芯焊丝电弧焊简介3.药芯焊丝在承压设备中的应用4.承压设备使用药芯焊丝的限制与争议5.药芯焊丝的优点6.结论正文:一、承压设备概述承压设备是指在工业生产中承受一定压力的设备,例如压力容器、管道等。
在承压设备的制造过程中,焊接技术是关键环节,它直接影响到设备的安全性能、使用寿命以及工作效率。
二、药芯焊丝电弧焊简介药芯焊丝电弧焊是一种采用连续送丝方式,在焊丝与母材之间建立电弧并进行焊接的方法。
它具有焊接速度快、熔敷均匀、焊缝质量好等优点,常用类型有自保护型、外加保护气型和金属粉型。
三、药芯焊丝在承压设备中的应用药芯焊丝电弧焊在承压设备的制造中得到了广泛的应用,如压力容器、管道等。
它能够提高焊接效率,降低焊缝缺陷,提高设备安全性能和使用寿命。
四、承压设备使用药芯焊丝的限制与争议尽管药芯焊丝电弧焊具有诸多优点,但在承压设备的制造过程中,对其使用仍存在一些限制和争议。
部分类型的压力容器不推荐使用药芯焊丝,因为药芯焊丝电弧焊在一些工况下可能引发氢致脆化、焊缝气孔等缺陷,从而影响设备的安全性能。
五、药芯焊丝的优点药芯焊丝电弧焊具有以下优点:1.焊接速度快:药芯焊丝电弧焊的焊接速度比传统手工焊条电弧焊要快,能够提高生产效率。
2.熔敷均匀:药芯焊丝电弧焊采用连续送丝的方式,使得焊丝与母材之间的熔敷更加均匀,焊缝质量更好。
3.焊缝质量好:药芯焊丝电弧焊的焊缝质量较高,能够降低焊缝缺陷,提高设备安全性能和使用寿命。
4.保护气体种类繁多:药芯焊丝电弧焊可以使用不同种类的保护气体,以适应不同的焊接工况和材料。
六、结论药芯焊丝电弧焊在承压设备制造中具有广泛的应用和优点,但也存在一些限制和争议。
承压设备用药芯焊丝型号
承压设备用药芯焊丝型号一、药芯焊丝概述药芯焊丝是一种金属焊接材料,其外部包裹着焊剂或药皮,内部填充着焊丝。
在焊接过程中,药芯焊丝既发挥了焊丝的作用,又能向焊缝提供必要的药皮成分,从而改善焊接质量。
承压设备用药芯焊丝主要用于焊接承压设备及其部件,要求具有较高的焊接性能和稳定性。
二、承压设备用药芯焊丝的要求1.抗拉强度:承压设备用药芯焊丝应具有足够的抗拉强度,以保证焊接接头的强度不低于母材。
2.塑性:药芯焊丝的塑性应良好,以适应焊接过程中金属的变形和收缩。
3.焊接性能:承压设备用药芯焊丝应具有良好的焊接性能,包括焊接稳定性、焊缝成形和焊接缺陷控制等。
4.抗裂性能:药芯焊丝应具有较高的抗裂性能,避免焊接过程中产生裂纹等缺陷。
5.耐蚀性能:承压设备用药芯焊丝应具备良好的耐蚀性能,以防止焊接接头在使用过程中产生腐蚀。
三、常见承压设备用药芯焊丝型号及特点1.E5015:具有良好的焊接性能和抗裂性能,适用于碳钢、低合金钢等材料的焊接。
2.E5016:具有良好的塑性和抗拉强度,适用于厚板焊接和高强度钢焊接。
3.E6013:具有良好的焊接性能和抗拉强度,适用于不锈钢、耐热钢等材料的焊接。
4.E7018:具有优良的抗裂性能和耐蚀性能,适用于CrMo钢、不锈钢等材料的焊接。
四、选用与使用药芯焊丝的注意事项1.根据承压设备的材料和焊接要求,选择合适的药芯焊丝型号。
2.在焊接过程中,注意控制焊接电流、电压和焊接速度,以保证焊接质量。
3.保持焊接区域的清洁,防止焊接缺陷的产生。
4.合理选择焊接材料,确保焊接接头的性能符合承压设备的使用要求。
五、总结承压设备用药芯焊丝型号的选择和使用对于焊接质量和承压设备的安全运行具有重要意义。
选用合适的药芯焊丝,合理控制焊接工艺,确保焊接接头具有良好的性能,是保证承压设备安全可靠运行的关键。
全面讲解药芯焊丝
全面讲解药芯焊丝药芯焊丝早在1950年代初气保护药芯焊丝便已开始开发问市,但至1957年才开始广为商业上使用。
此种方法可说是取自埋弧焊与CO2焊接(指实心)的优点组合而成,焊剂包在焊丝内并藉外围CO2气体的保护可使焊接时产生较柔和且稳定的电弧以及低飞溅为其特点。
开发之初只有大丝径焊丝(2.0—4.0mm),用于重大工件的平焊与横焊。
直至1972年小丝径焊丝开始发展才大大的扩展了药芯焊丝使用的领域。
自保护药芯焊丝是在气保护药芯焊丝问市不久便被发展出来而且也很快的被工业界广为认同于特定的用途上。
两者最大的不同点将做整体的探讨。
1、药芯焊丝的制造药芯焊丝的制造过程控制非常严谨,由于熔填金属来自钢片皮材及焊剂所含的成份,制造前尺寸与化学成份均需详细核对以确保品质。
由于焊材内部空间受到限制,焊剂颗粒的大小愈显得重要,颗粒间形成类似鸟巢般结合在一起,焊剂成份元素不均匀。
绝大部分的药芯焊丝均由一扁平金属薄片长条逐段经过滚卷成U型断面,粒状焊剂填充于U型金属槽中然后再经最后的密封滚卷步骤,将焊剂紧紧的滚压在管形焊丝内卷成管形的焊丝再经过一连串抽拉动作成为最后需要的丝径,此抽拉的动作也可以使填充的焊剂均匀的固定在焊丝皮材内。
制造/生产过程中如何不使焊丝内因管制不良而造成部分线材形成中空(没有焊剂)是药芯焊丝生产品质的关键。
另外线材表面亦需光滑平顺且清洁否则将影响送丝的顺畅及焊接电流的传迅。
焊丝包装成卷或成桶以避免线材相互纠缠或折损,通常成卷丝材均以塑胶套包封后并放置干燥剂使避免材料受潮,包封后的材料再放入硬纸盒内送出。
在皮材较厚时断面多为对接(BUTT)方式且焊剂量较少,绝大多数的碳钢及低合金钢,丝径在2.8mm及以下均为此种形状断面,类如不锈钢等高合金且丝径较大时,丝材内需较大的空间包容焊剂与合金元素断面形状则多成叠接或心形(LAP及HEART SHAPED)接头。
2、药芯焊丝的特征前已述及药芯焊丝突显了许多焊接方法的有利特性,例如焊剂部分扮演了与被覆焊条能改善熔填金属化学成分与机械性之功能。
药芯焊丝资料
药芯焊丝产品描述:药芯焊丝说明药芯焊丝是一种新的焊接材料,目前可用于自动焊、半自动焊、气体保护焊,自保护焊或配合焊剂的自动焊等。
药芯焊丝用途广泛,焊缝多属质量好,对母材的适应性强,焊接生产效率高。
药芯焊丝断面形状可为“E”型、“O”型和“T”型等形状。
从综合角度又可分为有缝、无缝、镀铜和不镀铜药芯焊丝。
CHT701产品描述:CHT701药芯焊丝符合:GB/T 10045 E500T-1相当:AWS A5.20 E70T-1 JIS Z3213 YFW-C50DM说明:CHT701属CO2焊接用钛型药芯焊丝。
其熔敷效率、焊接工艺性能及熔敷金属力学性能均明显优于实芯焊丝。
适用于低碳钢和490MPa级高强钢中、厚板结构的焊接。
多用于船舶、产业机械设备、桥梁等式逻辑钢结构件的平焊和横角焊。
执行标准:GB/T10045-2001熔敷金属化学成份:(%)熔敷金属机械性能:参考电流:(DC+)CHT711产品描述:CHT711药芯焊丝符合:GB/T 10045 E501T-1相当:AWS A5.20 E71T-1 JIS Z313 YFW-C50DR说明:CHT711属CO2焊接用钛型药芯焊丝。
熔敷效率高,全位置焊接工艺性能佳,亦可立向下焊。
适用于船舶、压力容器、机械设备、桥梁等钢结构低钢碳钢和490MPa级高强钢的焊接。
熔敷金属化学成份:(%)熔敷金属机械性能:参考电流:(DC+)钛型碳钢药芯焊丝CHT71Ni产品描述:CHT71Ni药芯焊丝符合:GB/T 10045 E501T1-1L相当:AWS A5.20 E71T1-1J说明:CHT71Ni属钛型渣系的CO2气体保护药芯焊丝。
焊接工艺性能佳,电弧稳定、飞溅少、脱渣容易、焊缝成型美观,适用于全位置焊接:同时其焊缝金属还具有良好的塑性,低温韧性。
用途:适用于低碳钢和490MPa级高强钢制造的船舶、采油平台、容器、管道等的焊接。
熔敷金属化学成份:(%)熔敷金属机械性能:参考电流:(DC+)注意事项:1.采用CO2气体保护,CO2气体纯度99.98%。
不锈钢药芯焊丝焊接应用
确认母材和焊丝的材质和规格
检查焊接设备是否完好,确保焊接质量
准备必要的保护措施,如手套、护目镜等
焊接过程中的注意事项
焊接前准备:检查焊丝是否符合要求,确保焊机正常工作,准备好相应的保护气体和工具。
焊接操作:按照规定的焊接工艺进行操作,控制好焊接电流、电压、焊接速度等参数,确保焊接质量。
焊接后处理:对焊接接头进行质量检查,如发现缺陷应及时处理,并进行必要的后处理工作,如打磨、修整等。
药芯焊丝是一种新型的焊接材料
药芯焊丝内部填充了各种成分的药粉
药芯焊丝具有高效、优质、低成本等优点
药芯焊丝广泛应用于各种金属材料的焊接
不锈钢药芯焊丝的特点
药芯成分:含有稳定剂、稀释剂、焊剂等成分
焊接工艺:具有优异的焊接工艺性能,操作简便
力学性能:具有较好的抗拉强度、屈服点和延伸率
耐腐蚀性:具有较好的耐腐蚀性能,能够适应各种恶劣环境
03
不锈钢药芯焊丝的焊接原理
焊接过程
焊接原理
焊接工艺参数对焊接质量的影响
焊接接头的形成机理
焊接过程中的化学反应
药芯焊丝的构造
焊接参数
焊接速度:控制焊接速度,确保焊缝质量和美观度
焊接电流:根据焊丝厚度选择合适的电压
保护气体:使用保护气体,减少氧化和氮化,提高焊缝质量
不锈钢药芯焊丝的焊接前景
焊接技术的发展趋势
添加标题
添加标题
添加标题
添加标题
机器人焊接技术的智能化发展
激光焊接技术的广泛应用
激光复合焊接技术的创新应用
数字化焊接技术的未来展望
不锈钢药芯焊丝的应用前景
市场需求增长:随着工业领域的不断发展,对不锈钢焊接的需求不断增加,不锈钢药芯焊丝的市场需求也将随之增长。