
焊接软件
焊接管理软件(石化工程版)
1、系统简介
焊接管理系统WCS(石化版)是以采集日常焊接信息为基础,以掌握工程进度、实时控制焊接工程质量、规范文档资料为目的的管理软件,该软件的投入运行,将大大节省日常焊接工程管理中的人力物力,在提高项目工程焊接管理的工作效率和标准化水平的同时,将对公司的信息化建设起到积极的推动作用。
开发商综合业主与施工建设单位的需求及工程现状,将系统功能划分为:工艺评定、焊工管理、材料管理、焊接技术、进度控制、交工资料、系统设置七大系统模块及其各自所属的若干子模块:
(模块结构图)
开发商充分为用户着想,秉着‘易用、实用’的宗旨,采用最成熟的技术研发而成,加之友好的操作界面,专业用户仅需花费较短的时间培训,即可对WCS进行操作。
2、功能介绍
2.1工艺评定
WCS将拟定的合格的工艺评定进行计算机在册登记,并制定相关作业指导书用于指导焊接工程:工艺规程是产品焊接之前的指导性文件,制定焊接工艺规程的依据是焊接工艺指导书,凡没有进行工艺评定的,工艺人员就要根据相应的标准和自己的经验提出焊接工艺评定委托书(任务书),工艺评定合格后提出焊接工艺评定报告;
2.2焊工管理
焊工管理是对焊工的资质能力(资质的适用范围-管材或板材,适应的标准-电力、石化、ASME)、有效期及人员动向进行统一管理。
结合资源设置,对现场施工记录进行焊工的资质控制,真正做到‘持证上岗’的工程要求,即利用计算机,限制不具备相应合格项目的焊工参与工程正式产品的焊接;
2.3材料管理
通过对日常材料的计算机信息化管理,确保材料统计的准确、及时,实时了解、评估材料对工程进度的
影响,提供强有力的材料采购决策依据、进度控制依据;控制材料消耗,对材料的节约、透支均可做到有据可查。
通过对使用材料的炉批号管理,可以控制现场材料使用的准确性,一旦发现材料用错,可以及时精确查找到具体的管线、具体的位置,从材料环节上,避免工程质量事故的发生。
2.4焊接技术
整个WCS的核心,主要包括施工记录的录入、焊缝组批的管理、抽样口检验委托、以及对试压包的管理。
用户仅需对日常焊接记录进行登记(同时系统提供严谨的权限、纠错功能,以保障信息的准确性),其它烦琐的工作均可交由计算机处理:按国家检验标准与抽检比例的预先设置,系统即可按照设置对焊缝进行自动组批,而后自动创建检验委托单;在焊接工程的中后期对试压包进行管理将使交工资料的产生变得非常便捷。
2.5进度控制
在进度控制模块里主要进行日常的焊接报表打印、工程进度的统计、射线检验汇总、焊接情况汇总、焊工一次合格率统计;系统还提供多类样式报表,以满足现场作业的实际需要;任意时间段的统计分析有助于实时了解工程进展、实时掌控焊接工程质量,为领导决策提供依据。
2.6交工资料
交工资料是施工单位按照业主方的要求、对需要移交的资料作报表输出存档;对系统所提供的施压包管理功能进行试压参数设置,资料的产生将是便捷、规范的,且有效的杜绝人工资料的字迹不清、燎草、不规范等现象。
2.7系统设置
设置是系统中一个重要的组成部分,是WCS的主干,包括管道工程的初始化信息库(区域/管线/单线图设置)、资源信息库(英/公制对照、管径壁厚对照表等)、行业规范信息库(检验标准等);后序的各项功能都是以设置为基础,通过对项目工程的基础设置,为系统运行创造必要的条件。
3、产品特性
3.1为焊接工程提供标准化的数据字典,促进焊接工程的规范化需求
利用系统提供的数据字典,将很大程度上减少人工作业量,并且确保在焊接过程控制中信息的引用、结果的产生均是准确无误的。
譬如对焊工/焊缝进行组批,系统会根据检验标准与抽检比例的设置规则,由计算机代替人工进行批次划分、焊缝抽样、委托处理;另诸如英制与公制、管壁厚度号与规格的转换等等信息也都交由计算机来处理;数据流“有章可寻”,整个焊接过程管理在规定的“约束”下变的更严谨。
3.2严格控制录入数据的完整性、准确性
一定程度上降低了因人工作业繁琐而造成数据信息的错误概率;以日常采集的焊接数据为例,作为焊接工程过程中的基础信息,是工程进度统计、焊接质量分析、领导决策的依据来源,显然保障基础信息的完整性、准确性有多么的重要。
在这个环节上,开发商已作充分考虑,并运用最佳的解决方案以赢取用户对WCS的信赖。
3.3强大的分析统计功能
焊接工程的质量控制,主要是通过日常的统计分析手段来完成的。
以往的电子表格或者纯粹的人工统计,手段简单、统计的数据单一、耗费的人力工时甚巨,统计的结果有时显得苍白无力。
而运用WCS,通过计算机强大的数据分析统计功能,以日常输入的信息为依据,可以取得各种各样的统计、分析数据,分别适合决策层、质量控制部门、焊工班组的要求。
在石化建设工程中,根据国家及行业规范,工程中的焊接质量控制是通过焊工来进行的,就是按照同一个焊工所焊接的同管道等级、同检测比例、同材料类别的焊口组合,然后采用抽样检测方法,来控制整个焊接工程的质量,业内人士简称“四同原则”。
如果是一个石化工程,选用了多种材料类别、多种检测比例、多种管道级别,并且有多名焊工参与工程,那么要完全按照“四同原则”来进行焊接质量的控制,其难度是可
想而知的,并且很难保证最终结果完全符合规范的要求。
而WCS则很好地解决了这一难题,使复杂繁琐的批次组合、抽样检测变得轻松自如,并且保证最终结果完全符合规范要求,也完全符合质量控制的基本原则。
3.4方便快捷的报表处理
交工资料的产生,以日常录入的信息为依托,不仅使竣工资料产生变得轻松、快捷,而且统一了公司各类表式,使纸张文件更规范、竣工资料更齐全、资料整理更省事、资料内容更准确、资料移交更及时;同时节约大量的人力物力,降低工程成本。
3.5按部门、职能范围,严谨的权限控制
严谨的权限控制不仅使系统更加安全,而且按部门、按职能进行权限划分的功能,使系统能够随时适应部门、人员的调整;独特的多层加密方式,可以使系统有效地抵御人为的恶意攻击。
软件介绍
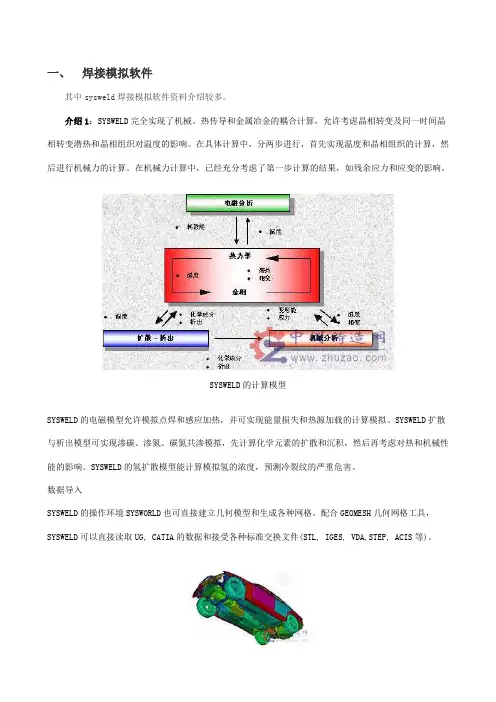
一、焊接模拟软件其中sysweld焊接模拟软件资料介绍较多。
介绍1:SYSWELD完全实现了机械、热传导和金属冶金的耦合计算,允许考虑晶相转变及同一时间晶相转变潜热和晶相组织对温度的影响。
在具体计算中,分两步进行,首先实现温度和晶相组织的计算,然后进行机械力的计算。
在机械力计算中,已经充分考虑了第一步计算的结果,如残余应力和应变的影响。
SYSWELD的计算模型SYSWELD的电磁模型允许模拟点焊和感应加热,并可实现能量损失和热源加载的计算模拟。
SYSWELD扩散与析出模型可实现渗碳、渗氮、碳氮共渗模拟,先计算化学元素的扩散和沉积,然后再考虑对热和机械性能的影响。
SYSWELD的氢扩散模型能计算模拟氢的浓度,预测冷裂纹的严重危害。
数据导入SYSWELD的操作环境SYSWORLD也可直接建立几何模型和生成各种网格。
配合GEOMESH几何网格工具,SYSWELD可以直接读取UG, CATIA的数据和接受各种标准交换文件(STL, IGES, VDA,STEP, ACIS等)。
介绍2:ESI SysWeld 2009 焊接模拟软件最新版SYSWELD的技术特点SYSWELD完全实现了机械、热传导和金属冶金的耦合计算,允许考虑晶相转变及同一时间晶相转变潜热和晶相组织对温度的影响。
在具体计算中,分两步进行,首先实现温度和晶相组织的计算,然后进行机械力的计算。
在机械力计算中,已经充分考虑了第一步计算的结果,如残余应力和应变的影响。
数据导入SYSWELD的操作环境SYSWORLD也可直接建立几何模型和生成各种网格。
配合GEOMESH几何网格工具,SYSWELD可以直接读取UG, CATIA的数据和接受各种标准交换文件(STL, IGES, VDA,STEP, ACIS等)。
SYSWELD能兼容大部分CAE系统的数据模型,如NASTRAN,IDEAS,PAM-SYSTEM,HYPERMESH等。
工艺向导独有的向导技术是SYSWELD迅速工业化地成功秘诀。
workbench焊缝模拟算例 -回复
workbench焊缝模拟算例-回复[Workbench焊缝模拟算例]是一个用于模拟焊接过程的软件工具,它能够帮助工程师们详细分析焊缝的质量和性能。
在本文中,我们将一步一步回答关于该软件的使用方法以及模拟算例的相关问题。
Workbench焊缝模拟算例是如何工作的?Workbench焊缝模拟算例是利用有限元分析法(Finite Element Analysis, FEA)来模拟焊接过程的软件。
它采用了计算机辅助工程(Computer-Aided Engineering, CAE)的方法,通过计算模型来模拟并分析焊接过程中的各种参数和现象。
用户可以在软件中创建三维模型,包括焊接材料、焊缝几何形状以及焊接工艺参数等。
然后,通过设置不同的约束条件和加载情况,Workbench 焊缝模拟算例能够模拟出焊接过程中材料的变形、温度分布、残余应力等。
在模拟焊接过程时,软件会将焊接材料、焊接工艺参数等转化为数学模型,并根据有限元法求解模型中的方程。
通过迭代计算,Workbench焊缝模拟算例最终能够得出焊缝区域的应力、温度、应变变化等结果。
如何使用Workbench焊缝模拟算例进行焊缝模拟?使用Workbench焊缝模拟算例进行焊缝模拟分为以下几个步骤:1. 创建模型:首先,在软件中创建焊缝模型。
这包括选择材料和设定焊接工艺参数,并根据需要对几何形状进行建模。
2. 网格划分:将焊缝模型划分为有限元网格。
网格划分的质量对模拟结果的准确性有重要影响,因此需要进行适当的网格优化处理。
3. 材料属性设置:设置焊接材料的力学性质、热性质等参数。
这些参数将被用于计算模型中的物理方程。
4. 边界条件设置:根据实际情况,设置焊接模型的边界条件。
例如,可以设定施加在焊接模型上的力或位移,并定义其他限制条件。
5. 加载条件设置:确定焊接模型在加载过程中的各种情况,如应力、温度、位移等。
这些加载条件将影响模拟结果的准确性。
6. 模拟求解:在完成上述设置后,通过选择合适的求解方法和参数进行模拟计算。
simufact.welding焊接软件操作
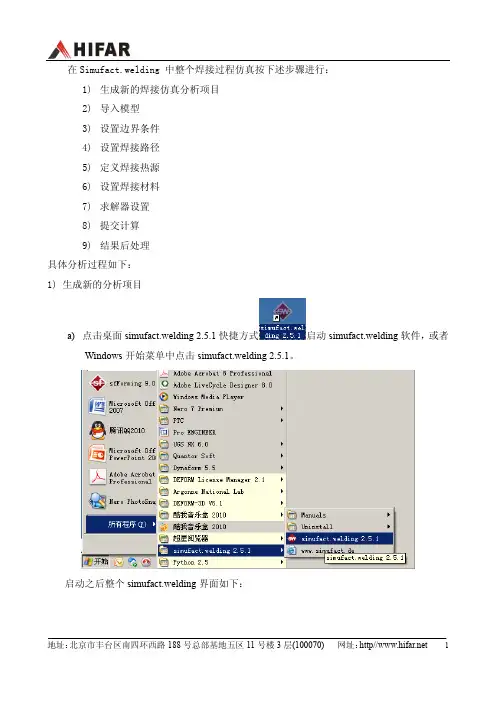
在Simufact.welding 中整个焊接过程仿真按下述步骤进行:1)生成新的焊接仿真分析项目2)导入模型3)设置边界条件4)设置焊接路径5)定义焊接热源6)设置焊接材料7)求解器设置8)提交计算9)结果后处理具体分析过程如下:1)生成新的分析项目a)点击桌面simufact.welding 2.5.1快捷方式启动simufact.welding软件,或者Windows开始菜单中点击simufact.welding 2.5.1。
启动之后整个simufact.welding界面如下:b)选择并按下extras→settings菜单。
c)弹出settings对话框,选择units/unit system。
Simufact.Welding焊接仿真软件提供五种单位制形式:International system of units (SI system)SI-mm unit systemImperial unit system——英制单位United States Customary System——美制单位User-defined unit system选择user-defined unit system,自行设置单位。
比较重要的单位:时间(s)、温度(℃)、长度(mm)和压强(MPa),设置好之后点击apply。
d)点击directories设置存储路径。
点击按钮弹出对话框,设置存储路径,也可进行其它路径的设置,点击apply,点击OK,关闭settings窗口。
e)点击菜单栏project→new新建分析项目。
输入项目名称。
此名称不能超过20个字符,且字符范围为:“A-Z”,“a-z”、“0-9”和连字符。
点击OK。
弹出分析项目设置对话框,可在窗口右端description中输入此分析项目的相关信息,其他设置如下:设置周围环境温度ambient temperature、重力加速度gravity、求解器solver及仿真所需模型部件components 数量的设置。
焊接CAM软件
焊接CAM软件随着机器人焊接技术的发展,焊接CAM软件也成为了现代焊接自动化生产的重要工具。
焊接CAM软件是为自动化焊接系统编程的软件,它可以根据CAD模型快速生成焊接程序。
因此,焊接CAM软件不仅可以提高焊接速度和质量,还可以降低成本和劳动强度。
焊接CAM软件的基本功能焊接CAM软件可以对焊接路径、电弧参数、工艺参数进行优化。
它通过将焊接路径、工艺参数、电弧参数等参数进行组合,生成完整的焊接程序。
使用焊接CAM软件,可以实时监控焊接过程,检测并纠正焊缝的偏差,提高焊接质量和稳定性。
另外,焊接CAM软件还具有以下基本功能:1. 自动生成焊接路径:根据CAD模型自动生成最优的焊接路径,减少人工干预。
2. 焊接参数优化:针对不同的焊接材料和装备,调整合适的电弧、工艺和焊接参数,保证焊接质量。
3. 容错和安全监控:在焊接过程中,实时监测和检测焊接质量,如果出现质量问题,可以及时修正缺陷。
4. 通用性和兼容性:焊接CAM软件可以兼容不同品牌和类型的机器人焊接设备,实现焊接任务的通用性。
焊接CAM软件的应用场景焊接CAM软件广泛应用于汽车、建筑、钢铁、航空航天等行业。
由于焊接CAM软件可以大大提高焊接精度和效率,同时降低生产成本,因此在大规模工业生产中越来越受到重视。
具体应用场景如下:1. 汽车工业:汽车生产线上的车身焊接,需要高效精确的焊接装备和庞大的焊接程序库,常用的焊接CAM软件有ABB的RobotStudio和KUKA的KUKA.Sim。
2. 建筑工业:建筑材料需要与钢材、钢筋等进行紧密的焊接,要求精度极高,根据工程图纸生成焊接程序和路径,降低焊接成本,提高焊接质量,常用的软件有AutoCAD、Distene MeshGems。
3. 航空航天工业:焊接是航空航天装备生产中的重要环节,需要高精度的焊接设备和软件,例如NASA使用的TIG应用软件参考信号系统。
结语随着科技的进步,焊接CAM软件将在未来的自动化生产中,发挥更加重要的作用。
sysweld简介
7
应用领域
SYSWELD 应用领域非常广泛,几乎涉及到各行各业的焊接 工艺,主要有:
汽车工业 造船工业 重工业 列车 核工业 钢铁 航空航天 ··· ···
Copyright © ESI Group, 2008. All rights reserved.
8
软件特点
Copyright © ESI Group, 2008. All rights reserved.
6
软件功能
1.评估材料焊接性
2.节省生产成本 3.优化焊接工艺
4.控制卡具位置
5.减少试验成本 6.改善产品质量 7.提高使用寿命
Copyright © ESI Group, 2008. All rights reserved.
32
底盘 – AlMgSi / AlMgMn
ME1 ME2 ME3 ME4
t = 16.4 s
t = 2.9 s t = 5.4 s
焊接方向
Courtesy AK (German Automotive Working Circle
底盘 – AlMgSi / AlMgMn
ME1 - Node 3530 - Temperature over Time
12
考虑钢铁材料的金相转变
stra in
0.0 15
au steni tisati on
0.0 1
ma rten sitic tra nsformati on
+Initial, undistorted grid
Carbides dissolution Ferrite + Carbon
0.0 05
The more carbon dissolved at higher temperature, the more grid distortion at room temperature
同科振镜焊接软件使用说明
振镜焊接软件使用说明
目录
序言 ........................................................... ................................................................ ............................. 1 概述 .............................................................................................................................................1 2 软件安装及设置..........................................................................................................................1
6
振镜焊接软件使用说明
图 5 激光参数设置 设置完焊接参数后,设置网格校正,设置振镜标记范围和 BOX 长、宽。将不锈钢板平 整放在振镜头的焦平面上,设置好焊接波形,点击焊接按钮后,即可在钢板上打出近似 BOX 长宽设置值的网格,根据打出的图像大小形状调整 BOX 参数。调节完 BOX 后,需点击保 存或另存为,保存所设的 BOX 参数。 除了桶型畸变之外,所有的变形几 乎都是因为机构系统光路校正不当 所造成的,根本 之道还是去把机构调整好,除非情非得已,否则不要把希望寄托在软件设定上的调校。因为 软件的控制是基于光路正确的假设,如果光路是不正确的,那么软件的控制即使能一切正常, 恐怕也得牺牲一些执行上的效益。 若系统初始设定值(0.000),使得图形在 X 方向向外凸出,则要加大 X 项目的设定值, 如 0.002,这时打标的结果,若反而使得图形在 X 方向向内凹,则必须减少 X 项目的值,如 0.0015,如此反复调整,直到最好的值出现。
simufact.welding焊接模拟教程(2020年整理).doc
simufact.welding焊接模拟教程案例文件,请使用simufact.welding3.1.0及以上版本打开之前一直都是发的forming的教程,而simufact.welding网上的资料相对较少,其实simufact.welding软件也是一款很不错的软件,以往我们做焊接非线性大多数都是用marc,但是marc那个不人性化的界面,以及建模的复杂,让新手们望而却步。
simufact基于marc和ife.weldsim两个求解器,取长补短,开发了极易使用的模拟软件,今天我就带大家一起来体验一下吧。
欢迎捧场噢!1、打开simufact.welding3.1.0软件。
点击新建按钮创建一个新的仿真模拟。
2、在弹出的界面中设定工作名称及保存位置。
点击ok确定3、在新弹出的界面中,设定重力方向、工件数量、工作平台数量、完全固定夹具数量、力固定夹具数量、数量,设定完成后点击ok确定重力方向:按照实际与所建立的几何坐标系来设定。
如图所示,模型空间坐标系如下图所示,焊接构件放置于地面工作平台上,因此设定重力方向为Z的负方向。
工件数量:图示为两个工件,上方柱形构件及下方行构件。
数量设置为2工作平台:起支撑作用,图示,蓝色构件下面的黄色构件为工作平台,一些复杂形状的构件焊接时,内部支撑夹具形状要复杂一些,但是道理是一样的。
它们对工件起到支撑作用。
完全固定夹具:根据实际中夹具工装设定,意为XYZ方向均不可动。
里固定:施加一定的力,使工件固定。
如图示蓝色板类件上面的四个小圆柱,通过它们施加一定的力,让压在工作平台上。
数量:中用到的机械手数量,有些工艺需要多个机械手同时进行焊接,按照实际定义即可。
本案例为一个机械手,顺序焊接底部四条直线焊缝,没道焊缝之间间隔一段时间(机械手转向)。
4、在软件catalog空白区域点击鼠标右键,在弹出的对话框中选择Geometries(几何)——Import(导入),然后在弹出的对话框中选择要导入的几何模型,可以一次性导入所有模型,在后面弹出的单位选择对话框中选择你建模时所用的单位,然后将use for all geometries前面勾选,意为所有几何模型的单元都采用当前单位。
焊接模拟软件
speed 2011 世界一流的专业电机设计分析软件
SPEED是一款以磁路计算为主,有限元为辅的电机设计软件。常规的磁路法设计电机,主要是使用公式结合经验来做的,无法考虑控制电路也不能计算电机内的温度场,设计的精确性受经验的影响比较大。而SPEED软件是由很多有经验的工程师编写的,并经过许多著名的电机厂检验,同时还可以通过有限元对其进行验证。对于控制类电机,在其内部可以考虑很多种的控制方式。SPEED中还包含温度场分析。
综合钻井工程设计软件 Schlumberger Drilling Office v2008.1 1CD
优化钻井液浆替换法软件 CEMPRO v4.10 1CD
CEMPRO是一款优化钻井液浆替换法软件。主要用来固井作业时的流体力学分析。
Schlumberger Drilling Office v4.0 1CD(综合钻井工程设计软件)
EDS E-Factory v8.0\
PDMS.AVEVA-Plant12.0.SP4\
Siemens.Digsi.v4.83-ISO\
Silvaco TCAD 2012 半导体工艺流程仿真\
Synopsys Certify vC-2009.03 for Windows\
Silvaco 提供了 TCAD Driven CAD Environment ,这一套完整的工具使得物理半导体工艺可以给所有阶段的 IC 设计方法提供强大的动力:制程模拟和器件工艺; SPICE Model 的生成和开发; interconnect parasitics 的极其精确的描述; physically-based 可靠性建模以及传统的 CAD 。所有这些功能整合在统一的框架,提供了工程师在完 整的设计中任何阶段中所做更改导致的性能、可靠性等效果直接的反馈。
焊接管理软件
焊接管理软件(石化工程版)1、系统简介焊接管理系统WCS(石化版)是以采集日常焊接信息为基础,以掌握工程进度、实时控制焊接工程质量、规范文档资料为目的的管理软件,该软件的投入运行,将大大节省日常焊接工程管理中的人力物力,在提高项目工程焊接管理的工作效率和标准化水平的同时,将对公司的信息化建设起到积极的推动作用。
开发商综合业主与施工建设单位的需求及工程现状,将系统功能划分为:工艺评定、焊工管理、材料管理、焊接技术、进度控制、交工资料、系统设置七大系统模块及其各自所属的若干子模块:(模块结构图)开发商充分为用户着想,秉着‘易用、实用’的宗旨,采用最成熟的技术研发而成,加之友好的操作界面,专业用户仅需花费较短的时间培训,即可对WCS进行操作。
2、功能介绍2.1工艺评定WCS将拟定的合格的工艺评定进行计算机在册登记,并制定相关作业指导书用于指导焊接工程:工艺规程是产品焊接之前的指导性文件,制定焊接工艺规程的依据是焊接工艺指导书,凡没有进行工艺评定的,工艺人员就要根据相应的标准和自己的经验提出焊接工艺评定委托书(任务书),工艺评定合格后提出焊接工艺评定报告;2.2焊工管理焊工管理是对焊工的资质能力(资质的适用范围-管材或板材,适应的标准-电力、石化、ASME)、有效期及人员动向进行统一管理。
结合资源设置,对现场施工记录进行焊工的资质控制,真正做到‘持证上岗’的工程要求,即利用计算机,限制不具备相应合格项目的焊工参与工程正式产品的焊接;2.3材料管理通过对日常材料的计算机信息化管理,确保材料统计的准确、及时,实时了解、评估材料对工程进度的影响,提供强有力的材料采购决策依据、进度控制依据;控制材料消耗,对材料的节约、透支均可做到有据可查。
通过对使用材料的炉批号管理,可以控制现场材料使用的准确性,一旦发现材料用错,可以及时精确查找到具体的管线、具体的位置,从材料环节上,避免工程质量事故的发生。
2.4焊接技术整个WCS的核心,主要包括施工记录的录入、焊缝组批的管理、抽样口检验委托、以及对试压包的管理。
焊接模拟专业软件SYSWELD中文终极教程
焊接部分(使用软件版本visual-mesh6.1,sysweld2010,pam-assembly2009,weld-planner2009)一、软件安装说明软件包括visual-mesh6.1,sysweld2010,pam-assembly2009,weld-planner2009,其中pam-assembly2009,weld-planner2009统一叫做WeldingDE09,安装基本相同,点击setup,所有选项默认,点击next按钮,直到安装完成,点击finish。
所有安装完毕后,重启计算机,在桌面上出现ESI GROUP 文件夹,所有软件的快捷方式都在此文件夹内。
二、基本流程中小件焊接过程模拟分析的步骤是CAD->网格划分(Visual-mesh)->热源校核(sysweld软件中的Heat Input Fitting)->焊接向导(sysweld软件中的welding wizrad)->求解(sysweld slover)->后处理观察结果(sysweld)网格网格划分是有限元必需的步骤。
Sysweld的网格划分工具采用visual-mesh。
版本使用的是6.1Visual –mesh界面见下图对于形状简单的零件,可以在visual-mesh里面直接建立模型,进行网格划分,对于复杂的图形,需要先在CAD画图软件中画出零件的3维几何图形,然后导入visual-mesh软件进行网格划分。
Visual-mesh的菜单命令中的Curve,Surface,Volume,Node是用来创建几何体的命令,接下来的1D,2D,3D是用来创建1维,2维,3维网格的命令。
对于一个简单的焊接零件,网格创建的步骤为:●建立节点nodes●生成面surface●网格生成a)生成2D mesh 用于生成3D网格b)拉伸3D mesh 用于定义材料赋值及焊接计算c)提取2D mesh表面网格用于定义表面和空气热交换d)生成1D 焊接线,参考线用于描述热源轨迹●添加网格组a)开始点,结束点,开始单元用于描述热源轨迹b)装夹点用于定义焊接过程中的装夹条件下面以T型焊缝网格划分为例,说明visual-mesh的具体用法,常用快捷键说明:按住A移动鼠标或者按住鼠标中键,旋转目标;按住S移动鼠标,平移目标;按住D移动鼠标,即为缩放;按F键(Fit),全屏显示;选中目标,按H键(Hide),隐藏目标;选中目标,按L键(Locate),隐藏其他只显示所选并全屏显示;Shift+A,选中显示的全部内容;鼠标可以框选或者点选目标,按住Shift键为反选;在任务进行中,鼠标中键一般为下一步或者确认。