
冲压模具弹簧固定座课程设计演示文稿教材
冲压模具设计说明书

- 3 - 二、冲压工艺方案的确定
该零件包括冲孔,切边,切断,弯曲等基本工序,可以采用以下三种工艺方案:
方案①:先冲孔切断,再弯曲。采用单工序模生产。
方案②:冲裁——弯曲复合模,采用复合模生产。
方案③:冲孔切断弯曲级进冲压。采用级进模生产。
方案①模具结构简单,但需要两道工序、两套模具才 能完成零件的加工,生产效率较低,难以满足零件大批量生产的需求。
方案②只需要一套模具,冲压件的形位精度和尺寸易于保证,但生产效率不高。
方案③也只需要一套模具,生产效率高,且零件的冲压精度易保证。尽管模具结构较复杂, 但由于零件的几何形状对称,模具制造并不困难。
通过以上三种方案的分析比较,对该冲压件生产以采用方案③为佳。
三、主要设计的计算
首先需要将工件完全展开,如图所示,再计算各部分的尺寸。
长度尺寸A=(80.5-40)+3.14×40/4=91.9mm
宽度尺寸B=2×3.14×40/4=62.8mm
- 4 - 3.1排样方式的确定及计算
冲裁件在板料、条料或带料上的布置方法称为排样。排样是否合理,直接影响到材料的利用率、零件质量、生产率、模具结构与寿命及生产操作方式与安全。因此,在冲压工艺和模具设计中,排样是一项极为重要的、技术性很强的工作,节约金属和减少废料有非常重要的意义,较好的确定冲件的形状尺寸和合理的排样的降低成本的有效措施之一。
由于结构的需要,不需要设置搭边值。确定步距A=91.9 mm,查板材标准,选用
材料总的利用率为:η=
3.2冲裁力的计算
冲孔力F=KtLτ=1.3×1.8×5.5×2π×340=27.49KN
落料力F= KtLτ=1.3×1.8×340×133.75=106.41KN
剪切力F= KtLτ=1.3×1.8×340×40=31.82KN
弯曲力F=AP=[40×80.5-2×3.14×(5.5/2) ]2×100=317.2 KN
3.3压力中心的确定
冲压模具装配工艺
第五章模具装配工艺
第一节装配尺寸链
一、装配尺寸链的概念
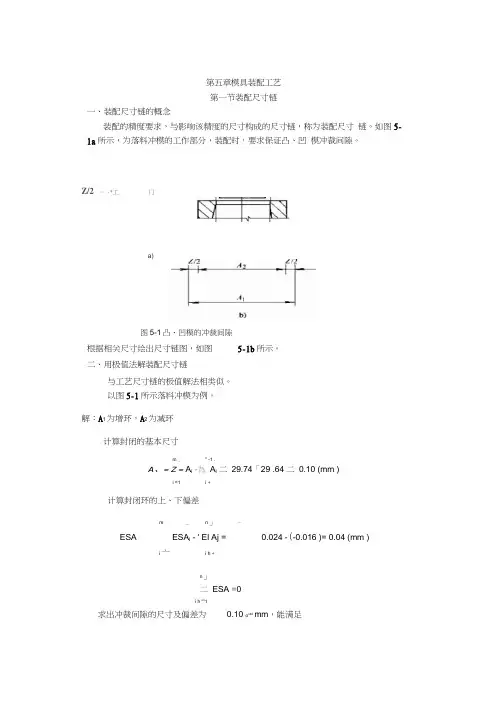
装配的精度要求,与影响该精度的尺寸构成的尺寸链,称为装配尺寸 链。如图5-1a所示,为落料冲模的工作部分,装配时,要求保证凸、凹 模冲裁间隙。
Z/2 一 -*工 门
a)
图5-1凸、凹模的冲裁间隙
根据相关尺寸绘出尺寸链图,如图 5-1b所示。
二、用极值法解装配尺寸链
与工艺尺寸链的极值解法相类似。
以图5-1所示落料冲模为例。
解:A1为增环,A2为减环
计算封闭的基本尺寸
m _ n -1 .
A、= Z = Ai -為 Ai 二 29.74「29 .64 二 0.10 (mm )
i =1 i +
计算封闭环的上、下偏差
m _ n」 -
ESA ESAi - ' El Aj = 0.024 -(-0.016 )= 0.04 (mm )
i 亠 i h +
n」
二 ESA =0
i h ""1
求出冲裁间隙的尺寸及偏差为 0.10 o"40 mm,能满足 Zmin 二 0.10mm , Zmax =0.14 mm。
第二节装配方法及其应用范围
一、互换装配法
1 •完全互换法
(1)在装配时各配合零件不经修理、 选择和调整即可达到装配的精度要
求。
n」
T\ T2 匚丄=、Ti
i 二
(2)特点
装配简单,对工人技术要求不高, 装配质量稳定,易于流水作业,生
产率高,产品维修方便;但其零件加工困难。试用范围广。
2 •不完全互换法
按Tv二..'、T2确定装配尺寸链中各组成零件的尺寸公差, 可使尺寸
\ 7
链政治中个组成环的公差增大,使产品加工容易和经济,但将有 0.27%的
零件不合格。
适用于成批和大量生产
二、分组装配法
1 •在成批和大量生产中,将产品各配合副的零件按实测尺寸分组, 装配
时按组进行呼唤装配以达到装配精度的方法。
先将零件的制造公差扩大数倍,按经济精度进行加工,然后将加工出
来的零件按扩大前的公差大小分组进行装配。
冲压模具设计课程设计指导书DOC

1 《冲压模具设计》
课程设计指导书
2 《冲压模具设计》课程设计指导书
一、课程设计的性质与目的
冲模课程设计是冲压工艺及模具设计课程的一个重要环节,是运用所学知识的一次综合练习。其主要目的是: ·
1.使学生初步掌握冲压工艺过程的拟定和模具结构设计与计算的步骤和方法:
2.巩固、深化所学的基础及专业知识,培养独立工作能力;
3.提高学生使用国标、手册和图册的能力。
二、课程设计的任务
在两周的时间内完成下列任务,统一交到指定的地点。
1. 拟定冲压件的工艺过程,并填写工艺过程卡1份;
2. 填写凸、凹模(及凸凹模)的加工工艺卡片;
3.设计指定冲压件的其中一道工序的冲压模(每人设计一副不同的模具),并绘制装配图和凸、凹模零件图:1套;
(注:①指定冲压件的生产批量可以根据需要进行更改;②未注尺寸公差按GB/T15055的m级)
4.编写设计说明书1份,约20页左右。
三、设计原则
1.装配图的零件必须完整,保证冲出合格的工件;
2.模具结构简单,寿命长,成本低且与生产批量相适应;
3.操作方便,安全.
四、设计前的准备
1.熟悉设计任务书,明确设计任务和要求;
2.了解冲压零件的形状,尺寸精度和表面粗糙度,材料等技术要求和生产批量;
3.配备资料:
(1)冲压设备资料:从此资料中选择冲压设备的类型,规格,查出漏料孔尺寸,模柄孔尺寸,闭合高度,工作台面尺寸等,为模具设计作准备:
(2)冲模标准化资料;
(3)其他参考资料:《冷冲模设计》手册,《冷冲模结构图册》.
五、冲模课程设计的一般步骤及方法
1.分析冲压件的工艺性
冲裁件的工艺性主要从冲裁件的形状,尺寸(最小孔边距,孔径,材料厚度,最大外形)精度,表面粗糙度,材料性能等逐项分析,确定冲压工序图,若有不符者,应与指导老师协商更改或采取相应的措施。
冲压模具设计课程设计

实用标准文档
文案大全
冲压工艺及模具设计
模具课题设计
班级:
姓名:
学号:
日期:
材料科学与工程学院
College of Materials Science and Engineering 实用标准文档
文案大全 引言
在工业产品中,板材件占据了一个大比例。许许多多的机械零件,产品覆盖件都是用板料加工而成的,因此,研究板料的成形方法对产品的设计与加工有着重要的意义。
现在的板材成形方法有许许多多种,其中冷冲压占据很大的一部分。冷冲压是利用安装在压力机上的冲模对材料施加压力,使其产生分离或塑性变形,从而获得所需要的零件的一种压力加工方法。冷冲压可以分为两大类,即分离工序和成形工序。分离工序是指使板料按一定的轮廓线分离而获得一定形状,尺寸和切断面质量的冲压件的工序;成形工序是指使坯料在不破裂的条件下产生塑性变形而获得一定形状和尺寸冲压件的工序。
冷冲压过程主要依靠冲模和压力设备完成加工的,便于实现自动化生产,生产率很高,操作简单 。而且产品壁薄、质量轻、刚度好、可以加工成形复杂的零件,小到钟表的秒针,大到汽车纵梁,覆盖件等。
冷冲压与其他加工方法相比具有独到的特点,所以在工业生产中,尤其在大批量生产中应用十分广泛。
本课程即将结束之时,为了了解冲压工艺的基本原理,掌握冲压工艺的编制和模具的设计,我将选择了一个垫片零件。通过设计冲裁模实现零件的大规模的生产与制造。 实用标准文档
文案大全 目录
引言 ...................................................................................................................................I
一 零件的工艺性分析 .................................................................................................. 1
冲压模具课程设计指导书

冲压模具课程设计指导书
一、 课程设计的目的
冲压模具课程设计是在《冲压工艺及模具设计》课程课程之后,安排的一次较全面的设计训练,其基本目的是:
1.利用冲压工艺基本知识及相关设计资料,初步掌握正确编制冲压工艺的能力;
2.熟悉冲压模具的基本结构,初步掌握典型冲裁模,弯曲模和拉深模的设计方法及步骤。
二、 课程设计的要求
1.独立完成冲模具总装配图一张。(不可用计算机绘图);
2.独立完成模具的全部零件图,未经加工,直接装配的模具标准件可以不绘制零件图。
3.完成设计说明书一份。
三、 设计内容及具体步骤
1.冲压零件的工艺性分析及模具结构形式的确定;
从零件的形状、尺寸、精度要求、生产批量、分析其冲压工艺性,确定模具的基本结构形式。(工序组合)
2.进行必要的工艺计算
(1) 确定下料尺寸及排样方式,计算材料利用率,绘制排样图;
(2) 计算毛坯展开尺寸;
(3) 计算冲压工艺力,根据冲压冲压工艺力及模具的几何尺寸初选冲压设备;
(4) 分析估计生产中出现的质量问题,拟定防范措施;
(5) 计算模具工作部分的尺寸及确定凸,凹模的结构形式.
3 模具结构设计
(1) 根据零件形式及尺寸,确定凹模周界.
(2) 根据凹摸周界及冲压设备,选择冲压标准模架.
(3) 根据冲压工序性质及设备确定模具的定位、卸料、顶件形式
(4) 根据零件的料厚,技术要求确定卸料方式,推件、顶件的方式,定位方式,生产批量,精度要求确定导向形式.
(5) 确定模具闭合高度,校核冲压设备.
4 绘制模具总装配图
(1) 装配图要用1号图纸绘制,最好用主视图、俯视图表达,尽量采用1:1比例.
(2) 装配图应反映出模具工作位置时的状态,所有模具零件在图中都应有所显示.
冲压模具课程设计说明书
目录:
(一)设计要求…………………………………………………………3(二)零件工艺性分析…………………………………………………3
(三)冲裁工艺方案的确定……………………………………………4
(四)零件工艺计算
1.冲裁件的排样设计与计算 ………………………………………………4
2.设计冲压力和压力中心 ………………………………………………5
3.设备选择 …………………………………………………………………5
(五)模具设计
1.确定模具的结构形式 ……………………………………………………5
2.凹凸模刃口尺寸计算 ……………………………………………………6
(六)模具零部件结构的确定
1.凹模设计 …………………………………………………………………7
2.卸料板的设计 ……………………………………………………………8
3.固定板的设计 ……………………………………………………………8
4.垫板的设计 ………………………………………………………………8
5.卸料装置中弹性元件的设计 ……………………………………………8
6.凸模设计 …………………………………………………………………9
7.凸凹模设计………………………………………………………………10
8.选择紧固件和定位零件…………………………………………………10
9.选择模架及其它安装零件………………………………………………10
10.模柄的设计…………………………………………………………… 10
11.压力机的确定………………………………………………………… 10
(七)参考文献………………………………………………………11
2
(一)设计要求
工件为前支架,材料为30钢,……………………
(二) 零件工艺性分析:
1.结构与尺寸分析:
………………
2.材料分析:
30号钢为碳素结构钢,冲压性能良好,适合冲裁。
弹簧片及弹簧钩冲压模具设计(级进模本科毕业设计,学士学位论文)
弹簧片及弹簧钩冲压模具设计(级进模本科毕业设计,学士学位论文)
摘要
本文主要介绍弹簧片及弹簧钩冲压模具的设计。首先介绍了弹簧片及弹簧钩的概念和应用,然后根据零件形状和结构特点,提出了冲压模具的设计方案,包括模具结构、模具材料、模具设计参数等。接着,根据设计方案进行详细的模具图纸设计,并说明了设计中的难点和解决方法。最后,通过试制和试验验证了所设计的弹簧片及弹簧钩冲压模具的可靠性和稳定性。
关键词:弹簧片;弹簧钩;冲压模具;设计
Abstract
This paper mainly introduces the design of stamping die for spring shims and
spring hooks. Firstly, the concepts and applications of spring shims and spring hooks
are introduced. Then, according to the shape and structural characteristics of the
parts, a design scheme for stamping dies is proposed, including the structure,
materials, and design parameters of the dies. Next, detailed die drawing design is
carried out according to the design scheme, and the difficulties and solutions in the design are explained. Finally, the reliability and stability of the designed stamping
dies for spring shims and spring hooks are verified through trial production and
冲压模具弹簧固定座设计文
冲压模具弹簧固定座设计文
1. 引言
冲压模具是制造工业中常用的一种模具,用于将金属或非金属材料加工成所需形状的工艺设备。在冲压模具中,弹簧固定座是一个关键组件,它用于保持弹簧的稳定位置,确保模具顺利运行。本文将介绍冲压模具弹簧固定座的设计原理和方法。
2. 设计原理
弹簧固定座的设计目标是保证弹簧的稳定性和可靠性。在冲压模具中,弹簧固定座需要承受冲击和振动,并确保弹簧不会脱落或移位。为了实现这一目标,以下是一些设计原理需要考虑的要点:
2.1 强度和刚度
弹簧固定座需要具备足够的强度和刚度,以承受冲击和振动的力。材料的选择和结构的设计都需要考虑到这些因素。一般来说,采用高强度和高刚度的材料,并设计合理的结构,可以提高弹簧固定座的性能。
2.2 防止脱落和移位
弹簧固定座在使用过程中需要防止弹簧的脱落和移位。为了实现这一点,可以采用以下设计措施:
• 增加弹簧固定座和弹簧之间的摩擦力,例如通过使用橡胶垫片或增加固定座的接触面积。
• 设计合理的固定结构,包括螺栓、夹紧装置等。
• 增加辅助固定装置,如销、销子等。
通过以上措施的合理运用,可以有效防止弹簧的脱落和移位,提高模具的使用寿命和稳定性。
2.3 安装和维护方便
弹簧固定座的安装和维护需要足够的方便性,以提高工作效率和降低维护成本。设计时应考虑以下因素:
• 设计合理的安装接口,方便安装和拆卸。
• 设计易于调整和固定的结构,以便于维护人员进行调试和维护。 3. 设计方法
基于以上原理,以下是弹簧固定座的设计方法的一般步骤:
3.1 确定工作环境
首先,需要明确弹簧固定座的工作环境,包括承受的力和振动情况。这些信息将有助于选择合适的材料和设计结构。
3.2 选择材料
根据工作环境和设计要求,选择适当的材料。常用的材料包括铸铁、铝合金和钢等。需要根据具体情况权衡材料的强度、刚度和成本等因素。
3.3 设计结构
基于强度和刚度要求,设计合理的结构。可以采用一些常用的设计原则,如平衡设计、增加结构支撑等。还可以使用计算方法,如有限元分析等,进行结构的优化设计。
冲压设计说明书配图纸
南昌航空大学课程设计
1
课程设计说明书
目录
1 冲压工艺分析 .............................................................................................................................. 3
1.1 冲裁件的结构工艺性 ........................................................................................................ 3
1.2 零件尺寸精度与表面粗糙度分析 ................................................................................... 3
1.3 零件材料分析 .................................................................................................................... 4
1.4 冲压加工的工艺分析 ........................................................................................................ 4
3 工艺尺寸计算 .............................................................................................................................. 5
3.1排样、计算条料宽度及确定步距 .................................................................................... 5
垫片冲压模具课程设计
设计要求:设计该零件的冲裁模
冲压件图如下图所示12±0.25+0.20+0.150+0.250+0.3021±0.5231.5±0.2588.90-0.520-0.43冲压技术要求:
1. 材料:H62
2. 材料厚度:4mm
3. 生产批量:中批量
4. 未注公差:按IT14级确定.
2 .零件的工艺性分析. 2.1 零件的工艺性分析 该零件材料为H62(黄铜)结构简单,形状对称,凹模宽度B=12≥1.2t(t为材料厚度) ,冲孔时有尺寸为
φ6.52.00 >φ5.215.00 根据课本 P86页知冲孔时,因受凸模强度的限制,孔的尺寸不应太小.冲孔的最小尺寸取决于材料性能,凸模的强度和模具结构等.根据表3-3可查得圆形孔最小值得
d=0.9t=0.9X4=3.6mm
冲裁件孔与孔之间:孔与边缘之间的距离受模具的强度和冲裁件质量的制约,其值不应过小,一般要求C≥(1~1.5)t,C′>(1.5~2)t所以由冲件图可知
C1=12-5.2/2-6.5/2=6.15>1X4=4,
C2=88.9-21-29.4-31.5-2-2.5=2.5<1X4=4,
C′=18/2-6=3<1.5X4=6.
由以上可知孔与孔之间距离C1满足工艺性要求, C2至少增加1.5才能满足工艺性要求,而孔到边缘的距离至少增加3才能满足工艺性要求,因此必须在总长88.9加上1.5,即总长为90.4才能满足工艺性要求,总宽18加上3X2,即总宽为24才能满足工艺性要求.
由以上分析可得,冲件的长改为90.4 ,宽改为24 才能满足工艺性要求,如图2—1所示,如果征得有关同意,我们才能继续做下一步的设计. 0-0.50-0.4331.5±0.2521±0.52+0.30+0.250+0.150+0.2012±0.25图2-1 工件图
2.2 冲裁件的精度与粗糙度
冲裁件的经济公差等级不高于IT14级,一般落料公差等级最好低于IT10级,冲孔件公差等级最好低于IT9级,由表3-5可得落料公差,冲孔公差分别为0.40,0.08.而冲件落料公差,最高精度冲孔公差分别为0.5,0.15由表3-6得孔中心距公差 ±0.15而冲件孔中心距最高精度公差为±0.25,因此可用于一般精度的冲裁,普通冲裁可以达到要求.