
Hinge设计成本.pptx
➢ 因為在最後階段的設計變更對成本及進度 的衝擊都過大。
機構設計考量
➢ 設計的製造性(Design For Manufacture):
➢ DFM考量: 設計者應對材料材質多加以研究與了解,並對加 工工藝能有較多的加認識(如電鍍、熱處理及冶金 能有相當學習)
研發設計流程
➢ 外觀設計 : 客戶提供圖紙及業務需求自行繪製。
研發設計流程
➢ 機構設計 :
產品及零件共用及互換性、材料加工方式、 材料選用及估價、生產方式、設計開發時 程、安規(UL/EMI/ESD) 、 CAE、模型製作。
研發設計流程
➢ 模具開發 : 產能預估,替換可行性,模具材質 / 壽命, 模具開發時程 。
➢ ID設計 ➢ 機構概念設計 ➢ 功能性的實現 ➢ 並對製造性與組裝性評估分析的工作。
機構設計評估
簡單化
較優良的設計基本原則是將產品簡化 使用最少零件之設計方法為目標 一旦零件減少了 整個產品設計也就因此優化 然後再對零件功能及結構進行最佳化。
機構設計評估
➢ 設計分析是在產品設計完成之後才進行, 但是若有大規模的設計變更則需付出的代 價實在太大,
機構設計考量
➢ 設計的維修性(Design for Disassambly): ➢ 避免因產品重工、維修拆卸所造成的零件損壞,
進而無法重複使用,造成額外成本支出 。
機構設計考量
➢ Hinge生產組裝程序工時預估 ➢ DFA可以提供設計過程中在組裝方面的必要資訊,
包括組裝時間、成本、作業時間,並且提供改良 設計的建議。
機構設計考量
塑膠射出成型機加工費率(NT$)
產品別 生產地
<50
60-100
機
100-150
台
160-200
鎖
200-250
模
280-300
噸
300-350
數
400-450
500-550
650
量少 TAIWAN OLD
3.5 3.5 4-5 6 7 10 12 13 14 16
MODEM
TAIWAN NEW
➢ DFM目的: 在設計的初期就應該知道採用何種材料及製造方 式會導致額外的成本支出,並加以改善以減少製 造成本 。
機構設計考量
➢ 設計的組裝性(Design for Assembly):
➢ DFA考量:如何設計產品的各個零件,以及零件 相對位置關係,使得組裝可以更快更容易。
➢ DFA目的:提升組裝效率,減少組裝成本。 ➢ 減少製造上的複雜度,降低製造成本。
機構設計 模型製作驗證
模具製作
簡化產品結構 材料及製程變更
零件設計最佳化
機構設計考量 ➢ 機構設計注意事項:
➢ 使用最少的零件,提供必須的功能。
➢ 提高零件的對稱性以減少作業人員在組裝 前的方向選擇作業,降低組裝錯誤的機會。
機構設計考量
➢ 採用防呆設計以避免作業人員疏失。 ➢ 單向組裝堆積木模式的設計,以避免作業
機構設計考量
產品別
生產地
10
20
25
30
35
機
40
台 衝
45
擊
50
噸
60
數
70
80
90
110
160
200
衝床機台加工費率(NT$)
量少 TAIWAN OLD
0.2 0.2 0.25 0.3 0.35 0.4 0.45 0.5 0.6 0.7 0.8 0.9 1.1 1.6 2
MODEM
TAIWAN NEW
機構開發週期
項目 機構設計 機構驗證 模型製作 模型功能驗證 模具製作 試模
塑膠件
Hinge機構開發時程
沖壓件
3-5天
3-5天
1天
1天
3-5天
3-5天
1天
1天
20-25天
15-25天
3週內完成
3週內完成
車銷件 3-5天 1天 3-5天 1天 10-7天 2週內完成
機構設計評估
研發初期針對產品進行
機構設計考量
Hinge組裝流程與預估工作
No.
組立流程圖
1
轉軸上油
2
墊片組裝
3
上螺帽
4
轉軸預搖
5
扭力測試
6
鉚和或點膠
7
Test-station
8
包裝
預估工時 XXX XXX XXX XXX XXX XXX XXX XXX
備註 工程提供
機構設計考量
研發設計構思 組裝設計分析 材料及製程選定 設計構想確認 設計製造性分析
人員對產品作過多翻轉等無附加價值之作 業。
機構設計考量
➢ 避免二次加工或調整的動作。 ➢ 儘可能使用可互換性零附件。 ➢ 強調製造流程的流暢與成本節省。
機構設計考量
➢ 機構成本估算 ➢ ID成本估算 ➢ 依據ID外觀圖及產品要求預估零件成本 ➢ 成本估價(±10%) ➢ 機構成本估算 ➢ 塑膠成型費用 ➢ 板金成型費用 ➢ 後製程 ➢ 加工治具 ➢ 塑膠成型費用估算 ➢ 零件材料費 ➢ 零件成型費用 ➢ 零件後製程加工費用
染色費用 RMB1.5/kg
台灣價格 NTD71/kg NTD70/kg NTD100.65/kg
NTD71.5/kg NTD69.5/kg NTD148/kg NTD148/kg NTD122/kg NTD135/kg
NTD160/kg
機構設計考量
➢ 板金成型費用估算 ➢ 零件材料費 ➢ 零件成型費 ➢ 二次加工費 ➢ 零組附件
D1000
ABS USD2/kg
D1200
ABS USD2/kg
C6200/6600 ABS+PC USD4.1/kg
CY6120
ABS USD4.1/kg
TN7000F
ABS+PC USD3.4/kg
L1225Y
PC
USD3.7/kg
DP3008
ABS+PC USD4/kg
AZ1900
PC
NTD150/kg
CHINA
3
2.5
3
2.5
3.5
3
5
4.5
5
4.5
7
6
8
7
9
8
10
9
11
11
機構設計考量
廠商
奇美
國喬 GE 帝人 BAYER 出光
塑膠價格現價
型號
原料種類 大陸價格
PA765
ABS USD2.05/kg
PA765A
ABS USD2.05/kg
510
ABS+PC USD3.2/kg
540
ABS+PC USD3.4/kg
Hinge設計 成本控制及設計考量
Dolphin Hsu 2007.06
前言
➢ 研發設計 ➢ 製作流程 ➢ 品管作業 ➢ 倉庫存貨
如果有不合邏輯的現象存在時 而未能立即加以改善,將會產生瓶頸現象 進而增加額外的作業,將導致效率降低及 成本增加。
內容摘要
研發設計流程 機構設計評估 材料成本估算 品管作業 成本節約對策 總結
CHINA
0.2
0.1
0.2
0.1
0.25
亨格瑞会计学(第12版)课件:弹性预算与标准成本系统

经理 采购
直接材料效率
生产
直接人工价格 人力资源
直接人工效率
生产
变动制造费用效率 生产
可能问题 你采购石蜡的价格为何如此之低? 你是否在质量上妥协了? 你是否还能以这个价格采购石蜡?或者这只是一次性 的交易? 为什么工人使用了比预期更多的石蜡? 质量存在问题吗? 是否有缺乏经验的工人导致过度的浪费? 是否存在什么重要的事项导致差异? 为什么工人的薪酬高于预期? 雇用的工人是否技术更好? 福利费用的提高是否导致了人工成本的上升? 为何工人制造每批产品的速度快于预期? 工人是否更富经验还是经过更多的培训? 这个水平的产量是否可以持续? 哪项变动成本小于预期? 这些是可控成本吗? 我们可以期待继续以降低的成本进行生产吗?
$5200U $390000
4 (3)-(4)
$15000F
5 固定预算
50000
$375000
1.75 3.00 0.75
销售收入的5%
104000 145600
30160
13000U 91000 10400F 156000
8840F 39000
3500U 6000U 1500U
87500 150000
预算分配基础
预算分配基数=50000批×0.25直接人工工时每批次 =12500直接人工工时
标准制造费用分配率计算如下: 标准制造费用分配率=预算制造费用/预算分配基数 =预算变动制造费用/预算分配基数
+预算固定制造费用/预算分配基数 =$37500/12500+$25000/12500 =$5.00每直接人工工时
=$2.00
23-16
快乐色彩公司效率标准设置
直接材料效率成本:每批蜡笔1磅石蜡。 直接人工效率成本:每批蜡笔0.25直接人工工时。
产品设计阶段成本规划与费用控制精品PPT课件
4
2. 设计阶段成本控制的六大误区
超强接收电视节目 智能PDA手写功能, 数字按键双输入模式 3.0英寸QVGA超大彩屏 双卡双待, 双蓝牙, 支持三方通话 大容量电池待机时间长, 支持省电模式 支持浏览器TXT格式 支持多媒体空间, 手机炒股, 超级QQ 多喇叭3D环绕动感立体声音乐播放模式 FM外放立体声收音机 64和弦多彩铃声 高像素清晰数码摄影, 可做摄像头, 无需驱动 内置多款动感精彩游戏 MP3音乐播放, MP4视频播放 支持MMS, WAP, GPRS 支持T-Flash扩展卡 语音同步录音功能 支持免提通话功能 支持飞航模式 防盗跟踪, 远程控制, 商务隐藏, GSM四频
展拓顾问 说明:
本公司部分
竞争对手部分 16
2) 扩展成本分析
在开发设计某项新产品时,除了应该考虑材料成本 外,还得考虑到,该项材料的应用是否会导致其他 方面的成本增加。
展拓顾问
17
3) 减少产品设计的更改, 缩短产品开发的周期 是成本控制的一个重 要指标。
展拓顾问
18
4) 通过改进工艺,尽可能降低设计成本。 工艺改进涉及设备、工序、夹具、定置生产等, 并对生产过程的瓶颈进行改进和控制,尤其对关 键工序进行控制,降低设计成本。
展拓顾问
19
展拓顾问
20
5) 零部件设计通用化、标准化
案例:海尔集团通过零部件设计通用化降低材料成本
电缆是海尔集团众多产品都要使用的部件,为了做到集中 采购,采购部门和产品设计部门全力合作,对空调、洗衣 机、电冰箱等产品所用到的电缆进行了统一的重新设计, 能够标准化的标准化,能采用通用部件的尽量使用通用部 件。通过这些措施,海尔集团所采购的电缆由原来的几百 种减少为十几种。采购产品种类减少,才能顺理成章地实 现集中采购。据透露,仅此一项改进,就使得海尔集团在 电缆采购上节约了大概20%的成本。
Hinge设计指导
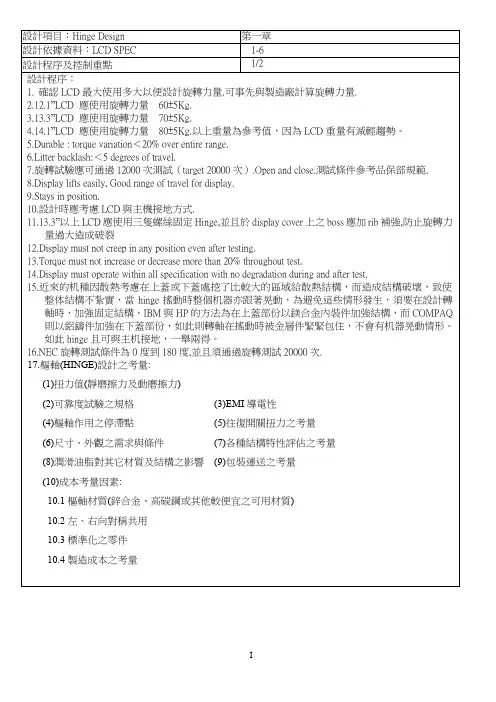
為壽命試驗衰減 10﹪考慮 故 53.2Kg × 1.1 = 58.5Kg-mm 為設計參考標準 19.樞軸一般術語 (一) 何謂扭力(Torque) 扭力計施力於軸上或旋轉臂上所產生之旋轉力謂之;力量之大小為扭力值、一般以 kg-mm 或 kg-cm 表示之。 (二) 何謂靜摩擦力(Static Torgue) 物體在靜止時、所承受的摩擦力。 (三) 何謂動摩擦力 (Dynamic Torgue) 物體在移動時、所承受的摩擦力。 (四) 何謂最大靜摩擦力 (MAX Static Torque) 物體在移動前施以最大力使其移動者謂之。
第一章 1-6 1/2
I
設計項目:Hinge Design 設計依據資料:LCD SPEC 設計程序及控制重點
第一章 1-6 2/2
18.筆記型電腦 HIຫໍສະໝຸດ GE 扭力設計計算方式: 重心位置
1/3
LCD 上蓋 2/3
200mm L
HINGE 施力點 依經驗論 扭力值 = LCD 上蓋重量×2/3 L 重心位置 上蓋重量 例如 : 800g × 重心位置 133mm = 106,400g-mm = 106.4Kg-mm 106.4Kg-mm ÷ 2 ( Hinge ) = 53.2Kg
設計項目:Hinge Design 設計依據資料:LCD SPEC
設計程序及控制重點 設計程序: 1. 確認 LCD 最大使用多大以便設計旋轉力量.可事先與製造廠計算旋轉力量. 2.12.1”LCD 應使用旋轉力量 60±5Kg. 3.13.3”LCD 應使用旋轉力量 70±5Kg. 4.14.1”LCD 應使用旋轉力量 80±5Kg.以上重量為參考值,因為 LCD 重量有減輕趨勢。 5.Durable : torque variation<20% over entire range. 6.Litter backlash:<5 degrees of travel. 7.旋轉試驗應可通過 12000 次測試(target 20000 次).Open and close.測試條件參考品保部規範. 8.Display lifts easily, Good range of travel for display. 9.Stays in position. 10.設計時應考慮 LCD 與主機接地方式. 11.13.3”以上 LCD 應使用三隻螺絲固定 Hinge,並且於 display cover 上之 boss 應加 rib 補強,防止旋轉力 量過大造成破裂 12.Display must not creep in any position even after testing. 13.Torque must not increase or decrease more than 20% throughout test. 14.Display must operate within all specification with no degradation during and after test. 15.近來的机種因散熱考慮在上蓋或下蓋處挖了比較大的區域給散熱結構,而造成結構破壞,致使 整体結構不紮實,當 hinge 搖動時整個机器亦跟著晃動,為避免這些情形發生,須要在設計轉 軸時,加強固定結構,IBM 與 HP 的方法為在上蓋部份以鎂合金內裝件加強結構,而 COMPAQ 則以鋁鑄件加強在下蓋部份,如此則轉軸在搖動時被金層件緊緊包住,不會有机器晃動情形。 如此 hinge 且可與主机接地,一舉兩得。 16.NEC 旋轉測試條件為 0 度到 180 度,並且須通過旋轉測試 20000 次. 17.樞軸(HINGE)設計之考量: (1)扭力值(靜磨擦力及動磨擦力) (2)可靠度試驗之規格 (4)樞軸作用之停滯點 (6)尺寸、外觀之需求與條件 (8)潤滑油脂對其它材質及結構之影響 (10)成本考量因素: 10.1 樞軸材質(鋅合金、高碳鋼或其他較便宜之可用材質) 10.2 左、右向對稱共用 10.3 標準化之零件 10.4 製造成本之考量 (3)EMI 導電性 (5)往復開關扭力之考量 (7)各種結構特性評估之考量 (9)包裝運送之考量
亨格瑞成本与管理会计(中英第15版)中文PPT (2)[31页]

Copyright © 2015 Pearson Education, Inc. All Rights Reserved
2- *
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
2- *
直接成本
零件(如汽车用钢或轮胎) 装配线工资
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
2- *
项目
总成本
单位成本
变动成本
与产出成比例变化; 产量越高=成本越高
不随产量变化而 变化
与产出成反比例 固定成本 不随产量变化而变化 变化;产量越高=
单位成本越低
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
2- *
每单位的变动成本是固定的。如果一个产品每 件需要5磅的材料,那么不管生产的是一件、十 件还是一千件,它都保持不变。
单位固定成本与生产水平成反比。随着生产的 数量越来越多,同样的固定成本分摊在越来越 多的产品数量上,就会降低单位成本。
单位成本也称为平均成本。
对于许多决策,管理者应该考虑总成本而不是单位 成本。
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
2- *
Copyright © 2015 Pearson Education, Inc. All Rights Reserved
建筑设计成本计算模板
建筑设计成本计算模板1. 简介本文档提供了一个用于计算建筑设计成本的模板。
该模板的目的是帮助建筑设计师和项目管理人员快速、准确地估算建筑设计阶段的成本,以便进行预算规划和项目控制。
2. 成本计算方法建筑设计成本计算通常包括以下几个主要方面:2.1. 设计人员费用设计人员费用是指设计团队的人工成本,包括建筑师、工程师、室内设计师等。
根据设计人员的级别和工作量,可以按照小时工资或项目阶段提供的固定费用来计算。
2.2. 技术设备和软件费用在建筑设计过程中,通常需要使用各种技术设备和软件来进行绘图、模拟和分析。
这些费用可以根据设备和软件的购买或租赁成本来计算。
2.3. 材料和样品费用建筑设计阶段可能需要购买一些材料和样品用于设计验证和展示。
这些费用应根据实际购买的材料和样品的成本来计算。
2.4. 差旅和交通费用如果设计团队需要出差或进行现场考察,就需要计算差旅和交通费用。
这些费用包括交通工具费用、住宿费用和出差津贴等。
2.5. 其他费用除了上述费用之外,还可能存在一些其他费用,如印刷和复印费用、文件传递和快递费用等。
这些费用应根据实际发生的费用来计算。
3. 使用建议在使用该模板进行成本计算时,建议遵循以下几点:- 根据项目需求和规模,合理确定设计人员的数量和级别。
- 选择适合项目需求的技术设备和软件,并计算其购买或租赁成本。
- 在购买材料和样品时,注意选择性价比较高的供应商,以控制成本。
- 在安排差旅和交通时,合理规划行程和选择经济实惠的交通方式。
- 细化其他费用,并根据实际情况计算和记录。
4. 总结该建筑设计成本计算模板提供了一个简单而有效的方法来估算建筑设计阶段的成本。
通过合理使用该模板,并结合实际项目情况进行调整,可以帮助项目团队进行预算规划和项目控制,从而实现成本控制和项目成功的目标。
设计工程师成本预算教材演示教学
以上為RMB報價。
自制零件加工工藝成本
研磨加工費:40元/h(技朮含量高) 放電加工費:35元/h 鉗工加工費:30元/h (鉗工包括:車、銑、鑽、鋸,等等) CNC銑床費:60元/h
管理成本考量面
A:機器、閉置時是否有保養。 B:生產中的設備是否有周期性點檢。 C:備件庫裡的零件是否有點檢輿保養。 D:備件是否滿天飛,到處可見,等等。 以上都是我們每一個 設計工程師所需要考 量的面~~~~~~
備料
1,CNC備料,模座(不分攻牙及大小孔) 2,25t以下鑽孔4元/孔 3,25t以上鑽也7.57元/孔。 4,銑75.71元/h。 5,熱處理SKD11,25.24/kg.
磨平見光 磨尺寸 磨二次
研磨加工 15mm以上
1元/mm 1.51元/mm 2.52元/mm
15mm以下 1.51元/mm 2.02元/mm
*密度*單價 另外5kg以下的每件加收
15元的加工費,5kg以上的免 收加工費。
加工成本考量面
A:銑床加工、鑽床、鋸床。 B:研磨加工。 C:成型放電加工。 D:慢走絲線切割,快走絲線切割。 E:CNC加工中心 F:熱處理、超冷處理。 G:電鍍、鍍鈦、陽級處理、等等。
慢走絲線割
慢走絲線割計算一般是按線長來計算,外加基 本孔價、細孔放電費、架模費等。其一般總計 價方式為:
75
4,0.1線(201.9元/h)計價。
28
35
88
88
5,SKD11材質比重:0.000008*38/kg,SKH-9為:
36
40
138
138
0.000008*277.8/kg,VC為:0.000014*1325/kg.
产品设计成本分析报告
产品设计成本分析报告1. 引言本报告旨在对产品设计的成本进行分析和评估,帮助决策者了解产品设计过程中的预期成本,并提供合理的建议和决策依据。
2. 产品设计成本的组成部分产品设计成本通常包括以下几个方面:2.1. 人力成本人力成本是产品设计过程中最主要的成本之一。
它包括设计师、工程师和技术人员的工资和福利费用。
这些人员在产品设计的各个阶段中扮演重要角色,他们的专业知识和技能对于产品的成功至关重要。
2.2. 设备和工具成本在产品设计过程中,使用各种设备和工具是必不可少的。
这些设备和工具包括计算机、绘图软件、实验设备等。
它们不仅需要购买和维护,还需要培训员工使用和保养。
2.3. 材料和原型制作成本产品设计过程中需要使用各种材料和原型进行测试和验证。
这些材料和原型的采购和制作成本也是设计成本的一部分。
例如,3D打印机材料、样品制作和测试所需的材料等。
2.4. 测试和验证成本产品设计过程中需要进行多轮测试和验证,以确保产品的质量和性能。
这些测试和验证的费用也是产品设计成本的一部分。
例如,市场调研、用户反馈收集、原型测试等。
3. 产品设计成本的分析和评估为了分析和评估产品设计成本的合理性和可控性,我们可以采用以下几种方法:3.1. 成本估算和预算控制在产品设计开始之前,我们可以进行成本估算和预算控制。
根据过去的经验和项目要求,我们可以初步估算出不同阶段和成本项目的所需资金,并设定预算控制措施,以控制成本在可承受的范围内。
3.2. 效益分析除了成本估算之外,我们还可以进行效益分析,以评估不同产品设计决策的经济效益。
通过比较不同方案的成本和效益,我们可以选择最佳的设计方案,以最大化产品设计的投资回报率。
3.3. 风险评估在产品设计过程中,可能会面临一些风险和不确定性。
例如,技术难题、市场需求变化等。
为了评估这些风险对成本的影响,我们可以进行风险评估,确定潜在风险的发生概率和影响程度,并采取相应措施降低风险造成的成本损失。
图纸深化设计交底及成本计算125页PPT
附表:人员配置计划表
工种、级别
现场管理 安装钳工 普通电工 电/火焊工 施工质量 安全巡视 普工 仓库管理 管理人员 技术人员 技术人员 合计
按工程施工阶段投入人员情况
入场 阶段
管、槽线缆敷 设
单机设备 安装 调试
系统运转调试
培训/ 验收
售后服务 阶 段
备注
2
2
2
2
2
广宁
1
1
分包
3
6
5ห้องสมุดไป่ตู้
4
2
分包
2
4
2011年11月9日 2011年11月23日 2011年11月16日 2011年12月5日
资金使用计划:
按项目的投资分阶段、分期支出。资金应用 是否合理与资金时间安排有密切关系,为了有 效使用资金、筹措资金,尽可能减少资金占用 和利息支付,有必要将总造价目标按使用时间 进行分解,确定按进度的分目标值。
线材总量40%(共100%)采购及进场 10月1日
7d
2011年9月25日 2011年
摄像机及支架等辅材采购及进场 15d 日
2011年10月5日 2011年10月19
门禁电锁、读卡器、按钮采购及进场
15d
2011年10月17日 2011年
10月31日
BA前端设备采购及进场
15d 2011年10月21日 2011年11月4日
6
信息显示、发布系统
7
卫星电视接收系统
8
系统集成
9
机房工程
平米单价
工程造价(元) 2419164.65 1342813.11 1292137.51 885492.88 865925.88 158198.05 62649.19 399789.89 722114.29
Hinge设计成本
機構設計考量
➢ 避免二次加工或調整的動作。 ➢ 儘可能使用可互換性零附件。 ➢ 強調製造流程的流暢與成本節省。
機構設計考量
➢ 機構成本估算 ➢ ID成本估算 ➢ 依據ID外觀圖及產品要求預估零件成本 ➢ 成本估價(±10%) ➢ 機構成本估算 ➢ 塑膠成型費用 ➢ 板金成型費用 ➢ 後製程 ➢ 加工治具 ➢ 塑膠成型費用估算 ➢ 零件材料費 ➢ 零件成型費用 ➢ 零件後製程加工費用
CHINA
3
2.5
3
2.5
3.5
3
5
4.5
5
4.5
7
6
8
7
9
8
10
9
11
11
機構設計考量
廠商
奇美
國喬 GE 帝人 BAYER 出光
塑膠價格現價
型號
原料種類 大陸價格
PA765
ABS USD2.05/kg
PA765A
ABS USD2.05/kg
510
ABS+PC USD3.2/kg
540
ABS+PC USD3.4/kg
結論
➢ 成本控制是一切的根源及基礎,無論是設計、生 產、採購皆需具備成本概念。因產業競爭激烈, 導致利潤微薄,追求合理的成本結構以提昇自我 競爭力。
➢ 上述觀點對於目前NB / LCD / DV/GPS Hinge 產 品快速發展、開發週期短、大量生產及設計生產 問題防治頗有助益,因為時間及效率就是成本、 競爭力
機構設計 模型製作驗證
模具製作
簡化產品結構 材料及製程變更
零件設計最佳化
機構設計考量 ➢ 機構設計注意事項:
Hinge介绍及分析
Hinge介紹及分析一.H inge設計概念1-1. 初步設計:1-1-1.產品功能設計:大小,重量,及外觀,作動方式1-1-2.安全性:要符合產品安全相關法規及環境保護相關要求1-1-3.品質及可靠性:在產品設計階段即已決定未來製造及使用品質,可靠度亦同1-1-4.產品壽命要便於服務及維修,或增長產品壽命1-2.建立手工樣品:經初步設計確定後,即建立手工樣品,以供進一步測試及分析1-3.測試:手工樣製作完成,則需進行基本功能測試以確定其在實際的作業條件下是否能達到其預期的性能1-4.細部設計:包括(1)功能設計(2)外觀設計(3)生產/製造設計等三部份4-1功能設計:產品的可靠度是一個重要的考慮因素,所謂可靠度性係於某特定情況下操作,產品執行其預期功能的機率,而產品的可靠性主要取決於零組件的可靠性,零件排列組合方式會影響可靠性4-2.外觀設計:就生產設計而言,則應考慮標準化問題,除指產品大小,顏色,形狀各特性上的一致性,亦指工作方法,設備,製程等方面一致性4-3.生產/製造設計:就生產/製造設計,應考慮生產方便性,良率及設備普及性二.H inge種類介紹:大致分類為下1.一字型Hinge1-1.同軸式(一字型破公軸)1-2.同軸式(一字型破母軸)1-3.同軸式1-4.雙包式1-5.鋅合金式1-6.支架(彈片式)-微調式2. 簡單型2-1. 單軸固定型2-2. 雙軸分離型2-3. 單軸連接型2-4. 雙軸連接型2-5. 鋁座雙軸連接2-6. 鋁座單軸連接3. 折疊型3-1. 兩段扭力單側3-2. 兩段扭力兩側3-3. 彈片型3-4. 推檔片型4. 升降型4-1. 左右旋轉型(壓縮式升降型)4-2. 上下升降型(四連杆式升降型A)4-3. 可上下升降又可左右旋轉型(卷片式升降型)4-4. 可上下升降又可左右旋轉型(連杆式升降型B)5. 鐵件塑膠組合型6.卡夾式三.種類簡介:3-1.一字型Hinge3-1-1.同軸式(一字型破公軸)分析:1.材質:SUM22L或SUM22L熱處理方式:HV 15N硬度:80 ~822.扭力:SHAFT(a)與SHAFT(b)干涉配合而磨擦產生扭力3.LCD要求尺寸:4.成本:半自動組裝3-1-2.同軸式(一字型破母軸)分析:1.材質:SUM22L或SUM22L熱處理方式:HV 15N硬度:80 ~822.扭力:SHAFT(a)與SHAFT(b)干涉配合而磨擦產生扭力3.LCD要求尺寸:4.成本:半自動組裝3-1-3.同軸式分分析:1.材質:SUM22L或SUM22L熱處理方式:HV 15N硬度:80 ~822.扭力:SHAFT(a)與SLEEVE干涉配合而磨擦產生扭力3.LCD要求尺寸:4.成本:最高(機械加工費用高-半自動組裝)3-1-4.雙包式分析:1.材質:心軸-SUM22L或SUM22L熱處理方式:HV 400~450bracket-SK7熱處理方式:HRC40~452.扭力:SHAFT與bracket-干涉配合而磨擦產生扭力3.LCD要求尺寸:4.成本:低(模具費用普通)3-1-5.鋅合金式分析:1.材質:SHAFT---SUM22L或SUM22L熱處理方式:HV 420~450SPRING-PIPE---SK7,SK5熱處理方式:HRC 42~452.扭力:SHAFT與SPRING-PIPE干涉配合而磨擦產生扭力3.LCD要求尺寸:4.成本:次高(模具費用高可自動組裝)3-1-6.支架(彈片式)分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45SPRING Washer SK7 熱處理方式:HRC 42~45Washer SK7 熱處理方式:HRC 45~50 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:4.成本:高(模具費用低人工組裝費用高)3-2. 簡單型3-2-1. 單軸固定型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-2-2. 雙軸分離型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由铆合使碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:低(模具費用低人工組裝費用低半自動組裝)3-2-3. 單軸連接型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-2-4. 雙軸連接型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-2-5. 鋁座雙軸連接分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(壓鑄模具費用高人工組裝費用普通)3-2-6. 鋁座單軸連接分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(壓鑄模具費用高人工組裝費用普通)3-3. 折疊型3-3-1. 兩段扭力單側分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-3-2. 兩段扭力兩側分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-3-3. 彈片型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-3-4. 推檔片型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-4. 升降型3- 4-1. 左右旋轉型(壓縮式升降型)總裝配零件示意圖分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-14”LCD-15”LCD-17”LCD-19”4.成本:高(模具費用低人工組裝費用高)3-4-2. 上下升降型(四連杆式升降型A)分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-15”LCD-17”LCD-19”4.成本:很高(模具費用低人工組裝費用很高)3-4-3. 可上下升降又可左右旋轉型(卷片式升降型)分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-15”LCD-17”LCD-19”LCD-21”4.成本:很高(模具費用低人工組裝費用很高)3-4-4. 可上下升降又可左右旋轉型(連杆式升降型B)分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-15”LCD-17”LCD-19”LCD-21”4.成本:很高(模具費用低人工組裝費用很高)3-5. 鐵件塑膠組合型分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-15”LCD-17”4.成本:很高(塑膠模具費用高,人工組裝費用高)6.卡夾式分析:1.材質:SHAFT---SUM22L或SUM22L 熱處理方式:HV 420~450bracket----SK7,SK5 熱處理方式:HRC 42~45 或SPCC 熱處理方式:HV 42~45 2.扭力:由NUT首緊碟型片, 產生軸向力,壓迫Washer與bracket-產生扭力3.LCD要求尺寸:LCD-15”LCD-17”4.成本:很高(塑膠模具費用高,人工組裝費用高)。