
样件测试记录
□OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG □OK □NG 规 测 瞬 稳 试 态 态 1 2 3 规 测 瞬 稳 试 态 态 1 2 3
橡胶支座外观质量、内在质量试验记录表

掉块、崩裂、机械损伤
钢板与橡胶粘接处开裂或剥离
支座表面平整度
橡胶支座 四氟滑板支座
四氟滑板表面划伤、碰伤、敲击
四氟滑板与橡胶支座粘接错位
内在质量
试件编号
胶层厚度是否均匀
中间层橡胶片厚度t1(mm)
锯开后胶层厚度
钢板与橡胶粘接 附加声明:
中间层橡胶片厚度平均值(mm)
上保护层厚度(mm) 上保护层厚度平均值(mm)
橡胶支座外观质量、内在质量试验记录表
检测 单位
记录编号:
工程名称
第 页,共 页
工程部位/用途
样品信息
试验检测日期
试验条件检测依据源自判定依据主要仪器设备名称 及编号
试样
规格尺寸la×lb×t(d×t)(mm) 橡胶层总厚度te(mm) 试样工作状态
外观质量
名称
试件编号
气泡、杂质
凹凸不平
四侧面裂纹、钢板外漏
下保护层厚度(mm) 下保护层厚度平均值(mm) 粘接应牢固且无离析层现象
平面尺寸(mm) 平面尺寸平均值(mm)
实测情况
检测:
记录:
复核:
日期:
年
月
日
垫板检查记录范文

垫板检查记录范文日期:XXXX年XX月XX日检查人员:XXX检查地点:XXX仓库检查内容:垫板的数量、质量、损坏情况、清洁度等检查结果:1.垫板数量情况:根据库存记录和实际检查,仓库内共有XXX块垫板,数量与记录一致。
2.垫板质量情况:2.1材质:垫板的主要材质为XXX,经过检查发现材质无异常情况。
2.2尺寸:垫板的尺寸为XXX(长)×XXX(宽)×XXX(厚),尺寸符合要求。
2.3承重能力:经过承重测试,垫板的承重能力达到要求,能够承受正常货物的重量。
2.4缺陷:在检查过程中,发现了少量垫板表面刮痕、凹陷等轻微的物理损伤,但不影响垫板的正常使用。
3.垫板损坏情况:根据检查记录和视觉检查,发现了以下垫板损坏情况:3.1损角:共有XX块垫板存在损角,其中XX块的损角较为严重,已经超过了可使用范围,需要进行更换。
3.2裂纹:共有XX块垫板存在裂纹,其中XX块的裂纹较为严重,已超过了可使用范围,需要进行更换。
3.3板面破损:共有XX块垫板存在板面破损,但破损的范围较小,不会影响垫板的正常使用。
4.垫板清洁度:4.1外观干净:垫板的外观干净整洁,没有明显的污渍、灰尘等。
4.2无异味:垫板没有任何异味,符合卫生要求。
结论:根据以上检查结果,垫板的数量与记录一致,质量大部分符合要求,但存在一些损坏和破损情况需要进行更换。
对于损角和裂纹较为严重的垫板,应立即更换以确保货物的安全运输。
在后续使用中,仓库管理人员需加强对垫板的清洁和维护工作,定期检查垫板的损坏情况,及时更换不合格的垫板,保障仓库货物的正常运输和存储。
同时,需要注意与供应商建立良好的沟通流程,及时获取合格的垫板进行补充,以确保仓库垫板数量的稳定。
首件(样品)检验记录
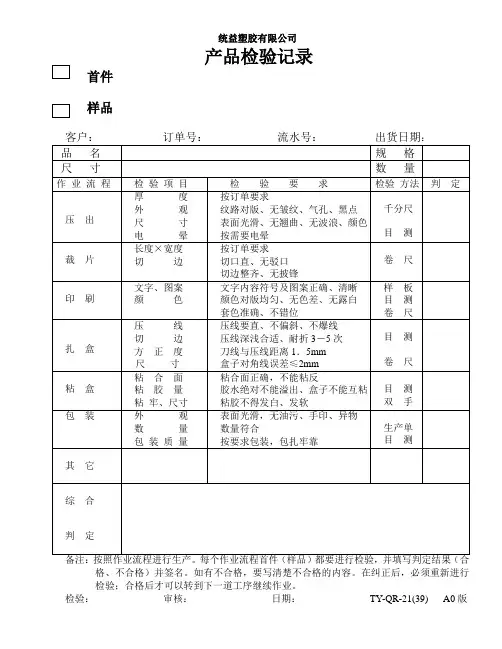
目测
双手
包装
外观
数量
包装质量
表面光滑,无油污、手印、异物
数量符合
按要求包装,包扎牢靠
生产单
目测
其它
综合
判定
备注:按照作业流程进行生产。每个作业流程首件(样品)都要进行检验,并填写判定结果(合格、不合格)并签名。如有不合格,要写清楚不合格的内容。在纠正后,必须重新进行检验;合格后才可以转到下一道工序继续作业。
统益塑胶有限公司
产品检验记录
首件
样品
客户:订单号:流水号:出货日期:
品名
规格
尺寸
数量
作业流程
检验项目
检验要求
检验方法
判定
压出
厚度
外观
尺寸
电晕
按订单要求
纹路对版、无皱纹、气孔、黑点
表面光滑、无翘曲、无波浪、颜色
按需要电晕
千分尺Байду номын сангаас
目测
裁片
长度×宽度
切边
按订单要求
切口直、无驳口
切边整齐、无披锋
卷尺
印刷
文字、图案
颜色
文字内容符号及图案正确、清晰
颜色对版均匀、无色差、无露白
套色准确、不错位
样板
目测
卷尺
扎盒
压线
切边
方正度
尺寸
压线要直、不偏斜、不爆线
压线深浅合适、耐折3-5次
刀线与压线距离1.5mm
盒子对角线误差≤2mm
目测
卷尺
粘盒
粘合面
粘胶量
粘牢、尺寸
粘合面正确,不能粘反
胶水绝对不能溢出、盒子不能互粘
粘胶不得发白、发软
13厚朴成品检验原始记录

13厚朴成品检验原始记录日期:2024年11月13日时间:上午9:00-下午5:00地点:厚朴公司成品检验实验室检验人员:1.张三(质检员)2.李四(实验员)检验目的:对厚朴公司生产的成品进行质量检验,确保产品符合质量标准,并满足客户要求。
检验项目:1.外观检查:-检查产品颜色是否均匀、光泽度是否符合要求。
-检查产品表面是否有明显划痕、凹凸不平等缺陷。
-检查产品标识是否清晰可见。
2.尺寸检测:-使用测量仪器对产品的长度、宽度、高度进行测量,并记录测量数据。
3.物理性能检测:-使用万能材料试验机对产品强度、硬度和拉伸性能进行测试。
-测试方法:ASTMD638-14标准测试方法。
4.包装检查:-检查产品包装是否完好无损。
-检查包装标识是否正确。
检验过程:1.张三对产品进行外观检查,记录检查结果。
-结果:产品颜色均匀,光泽度符合要求。
表面无明显缺陷,标识清晰可见。
2.李四使用测量仪器对产品尺寸进行测量,并记录测量数据。
- 长度: 10cm- 宽度: 5cm- 高度: 2cm3.张三将产品送至实验室,由李四进行物理性能检测。
-使用万能材料试验机进行强度、硬度和拉伸性能测试。
-测试结果:-强度:100MPa- 硬度: 80 Shore A-拉伸性能:断裂伸长率200%4.张三对产品包装进行检查。
-包装完好,无损。
-包装标识正确,包括产品名称、规格和数量。
检验结论:经过检验,厚朴公司生产的成品外观符合要求,尺寸和物理性能也满足标准。
产品包装良好,标识正确。
可以确认该批产品质量合格,并可出货给客户。
备注:本次检验记录仅适用于该批次产品,如有后续批次须重新进行检验。
新购混凝土及砂浆试模校验记录

新购混凝土及砂浆试模校验记录一、校验目的:为了确保新购混凝土及砂浆试模的质量符合《建筑工程试验室质量管理规范》和相关标准要求,保证试模的标准化和准确性,提高试验结果的可靠性。
二、校验内容:1.混凝土试模的校验:1.1外观检查:检查试模表面是否平整,是否有明显的破损、裂缝等缺陷。
1.2尺寸测量:测量试模的长度、宽度和厚度,并与设计要求进行比对,确保尺寸误差在允许范围内。
1.3重量测量:将试模放置在称量器上进行称重,记录其质量值,并与设计要求进行比对,确保重量误差在允许范围内。
1.4标志标牌:将试模上的标志标牌粘贴于试模表面,确保标志标牌的内容鲜明、规范。
2.砂浆试模的校验:2.1外观检查:检查试模表面是否平整,是否有明显的破损、裂缝等缺陷。
2.2尺寸测量:测量试模的长度、宽度和厚度,并与设计要求进行比对,确保尺寸误差在允许范围内。
2.3重量测量:将试模放置在称量器上进行称重,记录其质量值,并与设计要求进行比对,确保重量误差在允许范围内。
2.4标志标牌:将试模上的标志标牌粘贴于试模表面,确保标志标牌的内容鲜明、规范。
三、校验仪器与工具:1.测量尺:用于测量试模的长度、宽度和厚度。
2.电子秤:用于称量试模的质量。
3.检查灯:用于充分照射试模表面,便于检查外观缺陷。
四、校验步骤:1.先校验混凝土试模,按照上述校验内容进行逐一检查和测量,并记录校验结果。
2.再校验砂浆试模,同样按照上述校验内容进行逐一检查和测量,并记录校验结果。
五、校验结果:1.混凝土试模的校验结果:1.1外观检查:试模表面平整,无明显破损和裂缝。
1.2 尺寸测量:长度为Xcm,宽度为Xcm,厚度为Xcm,与设计要求相符。
1.3 重量测量:质量为Xkg,与设计要求相符。
1.4标志标牌:标志标牌内容鲜明、规范。
2.砂浆试模的校验结果:2.1外观检查:试模表面平整,无明显破损和裂缝。
2.2 尺寸测量:长度为Xcm,宽度为Xcm,厚度为Xcm,与设计要求相符。
首件产品检验记录(线束)

检查标准/方式
检查结果描述
合格√不合格×
备注
外观
边、孔有无毛刺
有无变形、缺料
无划伤,外观良好
尺寸
工艺要求
功能测试
通电测试名功能
考机/实物配套测试
实验
防水、防火测试
高、低温测试
振动测试
装配
最终判定
□合格□不合格作业者:检验时间:检验员签名:
注意:合格项打√,不合格项打×,无此项打-,此表保留1年。
首件产品检验记录
产品名称
规格型号
数量
检验依据
□设计图纸 □标准样件 □制程检验标准 □产品标准 □其他
首件信息
□开机首检□修模首件□转产首件□批量生产之前 □生产参数变更
检查项目
检查标准/方式
检查结果描述
合格√不合格×
备注
外观
边、孔有无毛刺
有无变形、缺料
无划伤,外观良好
尺寸
工艺要求
功能测试
通电,工装测试名功能
考机/实物配套测试实验防水源自防火、防腐测试高、低温测试
振动测试
装配
最终判定
□合格□不合格作业者:检验时间:检验员签名:
注意:合格项打√,不合格项打×,无此项打-,此表保留1年。
首件产品检验记录
产品名称
规格型号
数量
检验依据
□设计图纸 □标准样件 □制程检验标准 □产品标准 □其他
首件信息
□开机首检□修模首件□转产首件□批量生产之前 □生产参数变更
SMT首末件检验记录表
印刷程序名Print program name
★刮刀速度L/R Squeegee Speed
50-80mm/s
制程确认Process to confirm
锡膏solder paste□ 红胶red gum□
锡膏/红胶型号Solder paste/red glue model
★刮刀压力L/R Squeegee Pressure
5
封样件核对Check the samples
□OK
□NG
□全新封样Sealed sample
灯珠颜色LED Colour:
品质QA:
技术RD:
工程PE:
生产PD:
机种名Model:
线别Line:
确认日期Date:
表单编号:XLCZ-FM-QA-029
刻印 countermark
印刷 printing
基板型号Model
刻印内容Engraving content
与BOM是否相符Is it consistent with BOM
OK
NG
电源板与灯板BIN是否一致
□OK □NG
Is the power panel consistent with the light panel BIN
钢网张力Stencil tension
□字符+焊接检查Character + weld □仅焊接检查Welding inspection
inspection
only
AOI样品测试Sample test
AOI不良样品测试 Defective sample
AOI首件测试结果First test results:
2
3
4
防水材料片材检验记录表格
老化后狭小平行部分厚度(mm)
中间值t(mm)
热空气老化后拉伸强
度TS2(MPa)
热空气老化前拉伸强
度TS(MPa)
老化后试样初始标距L0(mm)
中间值
中间值
老化后试样断裂标距Lb(mm)
热空气老化后拉断伸长率EC(%)
热空气老化前拉断伸长率 Eb(%)
拉伸强度保持率(%)
浸泡后拉断伸长率EC(%)
浸泡前拉断伸长率 Eb(%)
拉伸强度保持率(%)
拉断伸长率保持率(%)
计算公式
EC=100(Lb-L0)/LOTSb1=Fm/w
仪器设备
微机控制电子万能试验机□、单面试验装置□、游标卡尺(1000mm)□
检验依据
《硫化橡胶或热塑性橡胶耐液体试验方法》GB/T1690
《高分子防水材料第1部分:片材》GB/18173.1
初始标距L0(mm)
断裂时的标距Lb(mm)
拉断伸长率Eb(%)
中值
(%)
纵向
1
2
3
4
检验日期:
5
横向
1
2
3
4
5
拉伸强度及拉断伸长率
(200mm×25mm)数量:纵横各5个
方向
试样
编号
最大拉力Fm(N)
平行部分宽度W(cm)
拉伸强度TS(N/cm)
中值(N/cm)
初始标距L0(mm)
断裂时的标距Lb(mm)
拉断伸长率保持率(%)
计算公式
TS2=Fm/WtTS1=Fb/W1EC=100(Lb-L0)/LO
仪器设备
热空气老化试验箱□、微机控制电子万能试验机□、防水卷材测厚仪□、游标卡尺(0-200mm)□
样件检测报告
Q/TL2022-11产品名称HP55Z5201-00涡轮增压器产品编号HP55Z5201-00增压器外观表面光洁,无毛刺,飞边;铸造件表面均匀、无明显铸造缺陷;放气阀、支架、压端压板、螺钉、螺母标准件为镀锌色,胶管卡箍表面镀铬,挡圈表面法兰;其余为金属本色。
符合产品成品检验规范和客户要求。
签字/日期:增压器零部件尺寸测量结果全部合格,符合图纸设计要求。
见附表《尺寸测量结果》□附(必要时):产品尺寸测量报告签字/日期:增压器出厂磨合试验:压比、流量性能达到设计要求,见:产品成品出厂检验记录签字/日期:□产品外观标准;□产品设计图纸;√ □产品尺寸测量记录;√ □产品成品检验记录;□产品出厂检验记录。
√产品名称HP55涡轮增压器产品编号04001产品/零件/部件名称HP55 图纸号HP55ZZ5201-00合格( √ )序号零件编号零件名称备注不合格(×)1 HP55Z5201-00 涡轮增压器√2 HP55Z5201-00AZ 涡轮增压器安装图√3 1045504 涡轮转轴√4 1045503 涡轮箱(组件) √5 3035503 涡轮箱√6 3045502 隔热罩√7 1035501T 轴承体(组件) √8 1216001 放气阀门(组件) √9 1225502 放气阀√10 1235502 支架√11 2026001 轴端螺母√12 2036001 轴封套√13 2056001 止推间隔套√14 2106001 止推轴承板√15 2116001 密封环√16 2126001 浮动轴承√17 3056001 封油盖√18 4016001 浮动轴承挡圈√19 4036001 涡轮箱压板√20 4056001 挡油片√21 4506001 O 型圈√22 7036001 封油盖螺钉√23 2005503 压气机叶轮√24 2405501 转轴√25 3005503 压气机蜗壳√26 3025501T 轴承体√27 4025501 压气机压板√28 5016001 调整套√29 5025501 支架垫片√30 5035501 螺钉气嘴√31 5045501 联动曲柄√32 5055501 联动轴√33 5065501 放气阀门√第 1 页共 2 页√产品名称HP55涡轮增压器产品编号04001产品/零件/部件名称HP55 图纸号HP55ZZ5201-00合格( √ )序号零件编号零件名称备注不合格(×)34 5075501 放气阀门柱销√35 5085502 放气曲柄√36 5095502 衬套√37 5135501 卡箍√38 7056002 标牌√签字/日期:□产品外观标准√ □产品尺寸测量结果√ □产品设计图纸。
样件管理条例
《样件管理条例》样件:①产品样件:是指按照设计图示生产出来,符合图纸要求,并通过客户批量试装合格之后,保留的产品实物;②试验样件:是通过试验测试(盐雾、化学成分、性能测试等)产生结果之后留下特定状态的产品实物。
一、产品、新品、量产样件:1、模具、工装完成批量试装,检验合格、客户试装合格之后,保留1~5件作为样件,样件上面并由客户、或者我司技术员签字、产品型号、日期,将样件封存品质部保存。
2、批量样件生产保存期限为该型号产品停产、不再生产日期延迟1年为限。
3、若该产品中途有状态变化、客户技术变更、工艺改进等变化、新制工装模具应该变化之后的新产品完成批量试装合格之后,进行更换样件,老状态样件注明“老状态”继续保留1年,新状态样件按照上述1、2要求封存。
4、样件相关《检验报告》、《客户验收合格通知》等样件依据记录,跟随样件保存至产品停产延后1年为限。
5、对于客户特殊要求、或者是军用产品等样件,以及样件样件相关《检验报告》、《客户验收合格通知》等样件依据、记录永久保存。
6、样件保存条件,样件保存时应注意防止潮湿生锈、防止碰撞变形等不影响外观、尺寸状态改变的条件。
二、试验样件:1、试验样件,包括盐雾试验、拉力试验、拔脱力试验、焊接破坏试验、材料成分鉴定、锌层鉴定等试验,之后保留状态的产品。
2、试验样件,保存期限为1年。
3、试验样件记录,保存年限为1年。
4、试样件记录,应记录产品型号、日期、批次、试验条件、试验人员、试验结果等,记录时字迹清楚,不宜涂改。
5、对于客户特殊要求、或者军品的试验样件保存期限为2年,试验数据、记录保存期限为永久保存。
6、试验样件保存在试验室、试验样件盒内;相关样件报告、检验记录保存在品质部档案室。
三、工序样件:1、工序检验样件,主要包括生产的首件、末件(此处的“首件”泛指每道工序开始生产的1~5件;“末件”泛指结束时生产的最后1~5件,下同)。
2、每一道工序生产的首件和末件,交检合格之后,由该工序操作者保存在生产工位现场(首末样件盒:注每台设备均配有蓝色样件盒)。