
皮带轮加工-工艺工序卡
3
铣槽
9Cr18
毛坯 毛坯外形尺寸 每毛坯可制件数 每 台 件 数
种类
锻铁 Ф163X88
1
设备名 称
设备型号
设备编号 同时加工件数
钻床
Z550
夹具编号
夹具名称
切削液
三爪卡盘
工位器具编号 工位器具名称
工序工时 (分) 准终 单件
工步号 工
步
内
13 钻中心孔
可转位车刀
容
工艺装备
主轴转速 切削速度 r/min m/min
车间
工序号
工序名称
材料牌号
1
毛坯种类
毛坯外形尺 寸
棒料
Ф163X88
检查 每毛坯可制件数
1
9Cr18 每台件数
1
设备名称 设备型号
设备编号
同时加工件数
夹具编号
夹具名称
1 切削液
三爪自定心卡盘
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
主轴转速 切削速度
r/min
m/min
可转位车刀
进给 量
切削深度 进给次数
工步工时
mm/r mm
机动 辅助
机械工程学院
机械加工工序卡片
产品型号
2
零件图号
产品名称
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
皮带轮
零件名称 皮带轮 共 7 页 第 2 页
车间
工序号
工序名称
材料牌号
1
毛坯种类
毛坯外形尺 寸
棒料
Ф163X88
粗车 每毛坯可制件数
1
9Cr18 每台件数
备
准终 单件
1 检查 检查毛坯是否有裂纹
检
目测
2 车端面 夹毛坯外圆,车Ф157 端面
金
车床
三爪自定心卡盘
3 粗车 夹毛坯外圆,粗车Ф157 外圆,留 1mm 加工余量
金
车床
三爪自定心卡盘
4 精车 精车Ф157 外圆,达到图纸尺寸公差要求
金
车床
三爪自定心卡盘
5 车端面 掉头,夹Ф157 外圆,车另一端面
200
16
0.5 1.1
1 64.2
3
机械工程学院
机械加工工序卡片
产品型号 产品名称
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
零件图号
车床
零件名称 皮带轮 共 7 页 第 3 页
车间
工序号
工序名称
材料牌号
1
毛坯种类
毛坯外形尺 寸
精车 每毛坯可制件数
9Cr18 每台件数
棒料
Ф163X88
4 夹毛坯外圆,车Ф157 端面
CA6140
夹毛坯外圆,粗车Ф157 外圆,留 1mm 加
5 工余量
CA6140
主轴转速 切削速度
r/min 200
m/min 16
进给 量
切削深度 进给次数
工步工时
mm/r mm
机动 辅助
0.5
12
1 17.7
200
16
0.5
12
1 17.7
200
16
0.5
12
1 17.7
1
钻床
200
100 0.5
200
16 0.5 10
1
产品型号
零件图号
产品名称
零件名称 皮带轮
共 7 页第 6 页
车间
工序号
工序名称
材料牌号
6
工步号 工
步
内
17 插键槽
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
4
钻孔
9Cr18
毛 坯 种 类 毛坯外形尺寸 每毛坯可制件数 每 台 件 数
主轴转速 切削速度
r/min m/min
200
16
进给量 mm/r 0.5
切削深度 mm
进给次数
工步工时 机动 辅助
12
1 17.7
200
16
0.5
12
1 17.7
零件图号
零件名称 皮带轮
车间
工序号
共 7 页第 5 页 工序名称 材 料 牌 号
5
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
棒料
Ф163X88
1
设备名称
设备型号
设备编号 同时加工件数
插床
1
1
设备名称 设备型号
设备编号
同时加工件数
卧式车床
CA6140
1
夹具编号
夹具名称
切削液
三爪自定心卡盘
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
可转位车刀
工步号 工
步
内
7 掉头,夹Ф157 外圆,车另一端面
容
工
艺
装
备 主轴转速 切削速度
进给 量
切削深度 进给次数
工步工时
r/min
m/min mm/r mm
棒料
Ф163X88
1
1
设备名称 设备型号
设备编号 同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
高速钢
工步号 工
步
内
容
工艺装备
8 钻Ф17 的底孔Ф10 9 精车Ф157 外圆,达到图纸尺寸公差要求
CA6140 CA6140
机械工程学院
机械加工工序卡片
产品型号 产品名称
13 精车 精车皮带轮 V 形槽
金
车床
专用夹具
14 检验 检验
检
游标卡尺
编制
日期
标记
处记
更改文件号
签字
日期
1
机械工程学院
机械加工工序卡片
产品型号 产品名称
工步号
工
步
内
容
1 检查毛坯是否有裂纹
工艺装备
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
零件图号
零件名称 皮带轮
共 7 页 第 1页
机动 辅助
CA6140
200
16
0.5
12
1 17.7
机械工程学院
机械加工工序卡片
产品型号零件图号4来自产品名称文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
车床
零件名称 皮带轮
共 7 页第 4 页
车间
工序号
工序名称
材料牌号
毛坯种 类
2
磨削
毛坯外形尺寸 每毛坯可制件数
9Cr18 每台件数
1
设备名称 设备型号 卧式车床 CA6140
设备编号
夹具编号
夹具名称
同时加工件数 1
切削液
三爪自定心卡盘
工位器具编号
工位器具名称
工序工时 (分) 准终 单件
可转位车刀
工步号 工
步
内
容 工艺装备
2 夹毛坯外圆,车Ф157 端面
CA6140
夹毛坯外圆,粗车Ф157 外圆,留 1mm 加
3 工余量
CA6140
进给量 mm/r
切削深度 mm
进给次数
工步工时 机动 辅助
钻床
800
500 2
200
16 0.5 12
14 预钻中心孔Ф45 的底孔Ф42 15 扩中心孔Ф45 的底孔至Ф44 16 铰孔Ф45
机械工程学院
机械加工工序卡片
钻床
200
100 0.5
200
16 0.5 12
钻床
800
500 2
200
16 0.5 12
金
车床
三爪自定心卡盘
6 钻孔 钻中心孔
金
钻床
专用夹具
7 钻孔 预钻中心孔Ф45 的底孔Ф42
金
钻床
专用夹具
8 扩孔 扩中心孔Ф45 的底孔至Ф44
金
钻床
专用夹具
9 铰孔 铰孔Ф45
金
钻床
专用夹具
10 插键槽 插键槽
金
插床
专用夹具
11 热处理 热处理
热
淬火炉
12 粗车 粗车皮带轮 V 形槽
金
车床
专用夹具
文档来源为:从网络收集整理.word 版本可编辑.欢迎下载支持.
机械工程学院
机械加工工艺过程卡片
产品型号 产品名称
皮带轮
零(部)件图号 零(部)件名称
皮带轮
共2页 第1页
材料牌号
HT200
毛坯种类
铸造
Ф 毛坯外形尺寸
163X88
每毛坯件数
每台 1 件数 1
备注
序 工序名 号称
工序内容
车间
设备
工艺装
工时
(完整版)机械加工工艺过程卡片及工序卡片模板

设备名称
卧式车床
夹具编号
设备型号
设备编号
夹具名称
三爪卡盘
工位器具编号
工位器具名称
同时加工件数 切削液
工序工时 (分)
准终
单件
工步号 工
Ⅰ Ⅱ Ⅲ Ⅳ
步
内
粗车Φ 155 的端面
粗车Φ 155 的外圆
粗车Φ 100 的外圆
粗车Φ 75 的外圆
主轴转速 切削速度 进给量 切削深度 进给
工步工时
容
工艺装备
进给 次数
工步工时
基本
0.287
辅助
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
会 签(日期)
机械加工工序卡片
产品型号 产品名称
填料箱盖
车间
毛坯种类
零件图号
零件名称 工序号
填料箱盖
共8
工序名称
Ⅱ
粗镗Φ 60 的内孔
毛坯外形尺寸 每毛坯可制件数
页第 2 页 材 料 牌号
每 台 件数
设备名称
卧式车床
夹具编号
设备型号
设备编号
麻花钻 卡尺 0-50,0.05
0.762 0.501 1.35
0.145 0.988 0.649 1.75
立式钻床 麻花钻,丝锥 卡尺 0-50,0.05
1.716 2.224
Ⅷ
精车大端
卧式车床
1.818 2.356
Ⅸ
精镗大端孔
卧式车床
0.835 1.082
机械加工工艺过程卡片与工序卡片

机械加工工艺过程卡片与工序卡片一、机械加工工艺过程卡片机械加工工艺过程卡片是根据零件的工艺要求和加工顺序编制的一种工作文件。
它主要描述了零件的加工过程,包括工艺路线、工艺参数、工装夹具、工艺手段以及工艺规程等内容。
该卡片是工序卡片的上层次,对于机械加工车间而言,是指导生产和管理的重要文档。
1.零件加工工艺路线:根据零件的结构特点和工艺要求,确定加工过程中的各个环节和顺序。
包括粗加工、精加工、合理的工序布置等内容。
2.工艺参数:描述了加工过程中一些重要的参数,如切削速度、进给量、切削深度等。
这些参数是确定工件加工质量和生产效率的关键因素。
3.工装夹具:指导机械加工过程中的夹具选择和使用。
包括夹具类型、夹具位置和夹具调整等内容。
4.工艺手段:描述了机械加工中所具备的各种工艺手段,如车削、铣削、钻削等。
并根据具体的工件要求,选择合适的工艺手段进行加工。
5.工艺规程:详细描述了机械加工过程中具体的操作方法和步骤。
包括加工精度要求、刀具选择、刀具切削角度以及刀具切削顺序等内容。
1.指导生产:工艺过程卡片能够对加工过程进行规范化和标准化管理,确保生产过程的准确性和可控性。
2.提高生产效率:通过合理规划和布置加工过程,避免生产中的重复操作和浪费,提高加工效率和生产能力。
3.保证加工质量:工艺过程卡片详细描述了加工过程中的参数和要求,可以及时发现和解决加工中的问题,确保零件的生产质量。
4.节约成本:通过合理设置工艺参数和工装夹具,可以降低加工成本,提高资源利用率。
二、工序卡片工序卡片是机械加工过程中的一种重要记录和指导工具。
它是对机械加工工艺过程卡片的细化和补充,更加具体地描述了每个工序的加工方法、操作顺序和操作要点等内容。
工序卡片的主要内容包括以下几个方面:1.工序顺序:描述了每个工序的顺序和次序。
2.加工设备:说明了该工序需要使用的设备和机床。
3.刀具选择:选择适合于该工序的刀具,并给出刀具的尺寸和规格。
4.工装夹具:描述该工序中使用的夹具类型和夹具的调整方法。
机械加工工艺过程卡片及工序卡
机械加工工艺过程卡片及工序卡学生姓名届 2021学院〔系〕机械学院专业机械工程及自动化指导教师职称副教授产品名称连杆总成零件名称连杆盖第〔2〕页车间工序号工序名称材料牌号02 粗铣盖两大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数端面铣床自制 1夹具编号夹具名称切削液J-01 铣夹具工序工时(分)准终单件3.1 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗铣盖一大平面〔先加工凸起面〕刀具:端铣刀盘D-01 n=610 v=191 f=0.281t=0.5 0.25 2.85〔1〕保证加工面距中心线尺寸18.35±0.102t=0.5〔2〕两大平面对称中心线允差±0.25mm 量具:卡尺3t=0.32 粗铣另一大平面36.720.04t=0.2 〔1〕其一平面必垂直设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕标记处数更换文件号签字日期标记处数更换文件号签字日期产品名称连杆总成零件名称连杆体第〔3〕页车间工序号工序名称材料牌号03 粗铣杆两大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数立铣 X52 1夹具编号夹具名称切削液J-02 铣夹量工序工时(分)准终单件3.1 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗铣盖一大平面〔先加工凸起面〕刀具:端铣刀盘D-02 n=1180 v=163 s=0.508 t=15 1 0.6 2.5〔1〕保证加工面距中心线尺寸18.35±0.10〔2〕两大平面对称中心线允差±0.25mm 量具:卡尺2 粗铣另一大平面36.720.0〔1〕其中一大平面赢平直不直度≯0.10mm设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕标记处数更换文件号签字日期标记处数更换文件号签字日期产品名称连杆总成零件名称连杆体第〔4〕页车间工序号工序名称材料牌号04 钻小头孔45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数钻床 Z535 1夹具编号夹具名称切削液J-03 钻夹具乳化液工序工时 (分)准终单件3 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 钻连杆小头孔Φ24.530.0+粗糙度6.3 刀具:锥柄钻头Φ24.5 n=195 v=15 f=0.2 1 1.2 1.82 检验Φ24.530.0+孔与小头外圆应同心圆偏差≤0.25mm 量具:卡尺凸起面朝下定位夹紧设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕标记处数更换文件号签字日期标记处数更换文件号签字日期产品名称连杆总成零件名称连杆体第〔5〕页车间工序号工序名称材料牌号05 小头孔倒角45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数钻床 Z535 1夹具编号夹具名称切削液J-04工序工时 (分)准终单件0.96 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 小头孔倒角面角1.520.0 ×45°刀具:锥柄钻头Φ28 n=68 V=6 f=手动 1.52 0.46 0.52 检验尺寸及粗糙度设计〔日期〕校对〔日期〕审核〔日期〕标准化〔日期〕会签〔日期〕标记处数更换文件号签字日期标记处数更换文件号签字日期产品名称连杆总成零件名称连杆体和盖第〔6〕页车间工序号工序名称材料牌号06 粗磨杆盖大平面45Mn2毛坯种类毛坯外形尺寸每毛坯可制件数每台件数模锻 1 4设备名称设备型号设备编号同时加工件数磨床 M7475B 杆16盖50夹具编号夹具名称切削液电磁吸盘乳化液工序工时 (分)准终单件4.09 工步号工步内容工艺装备主轴转速r/min切削速度m/min进给量mm/r切削深度mm进给次数工步工时机动辅助1 粗磨一大平面36.410.0+以平坦一大平面定刀具:研轮GB60ZRAP350×40×127 n=1440 v=1582 f纵=3-28 T=0.02 34 2.5 1.59位对称磨削。
机械加工工艺过程卡片及工序卡
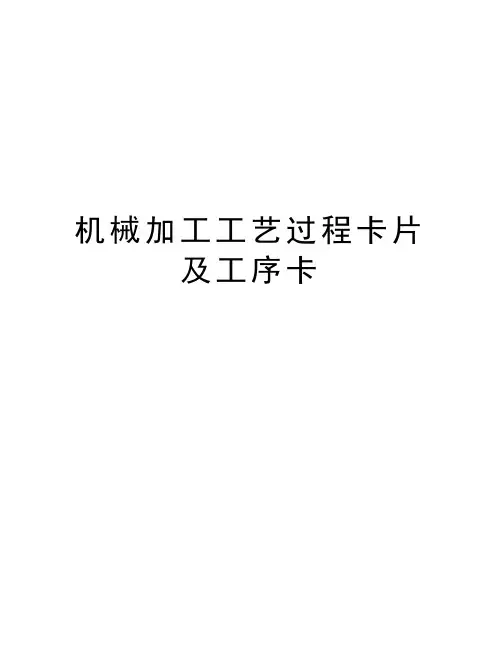
机械加工工艺过程卡片及工序卡机制xxx班机械加工工艺过程卡片产品型号零件图号01产品名称零件名称轴共 1 页第 1 页材料牌号45 毛坯种类锻件毛坯外形尺寸φ30mm×170mm 每毛坯件数 1 每台件数 1 备注年产万工序号工序名称工序内容车间工段设备工艺装备工时准终单件10 模锻毛坯20车削车削端面保证长度120mm轮廓粗车余量2mm圆弧粗车余量2mm轮廓精车槽加工 4 x 2车削螺纹 M16 x 1.5机加工7 C6140三抓卡盘,游标卡尺,外圆车刀,螺纹车刀工件调头30车削粗车球面余量2mm粗车锥面余量2mm粗车外圆余量2mm精车球面 R8精车锥面精车外圆φ28mm机加工4 C6140三抓卡盘,游标卡尺,外圆车刀,球面车刀40终检入库设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机制xxx班机械加工工序卡片产品型号零件图号01产品名称零件名称轴共 2 页第 1 页车间工序号工序名称材料牌号机加工20 车削2A12精心整理,用心做精品2精心整理,用心做精品3车间工序号工序名称材料牌号机加工30 车削2A12毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数卧式车床 CA6140 1 夹具编号夹具名称切削液三抓卡盘工位器具编号工序工时 (分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 基本辅助1 球面车削球面车刀,游标卡尺320 30 0.2 1 22 锥面车削外圆车刀,游标卡尺32030 0.2 1 23 外圆车削外圆车刀,游标卡尺32030 0.2 1 2设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期精心整理,用心做精品4。
机械加工工艺过程卡片及工序卡
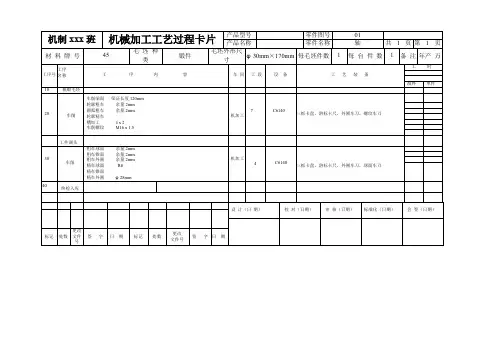
机制xxx班机械加工工艺过程卡片产品型号零件图号01产品名称零件名称轴共 1 页第 1 页材料牌号45 毛坯种类锻件毛坯外形尺寸φ30mm×170mm 每毛坯件数 1 每台件数 1 备注年产万工序号工序名称工序内容车间工段设备工艺装备工时准终单件10 模锻毛坯20车削车削端面保证长度120mm轮廓粗车余量2mm圆弧粗车余量2mm轮廓精车槽加工 4 x 2车削螺纹M16 x 1.5机加工7 C6140三抓卡盘,游标卡尺,外圆车刀,螺纹车刀工件调头30车削粗车球面余量2mm粗车锥面余量2mm粗车外圆余量2mm精车球面R8精车锥面精车外圆φ28mm机加工4 C6140 三抓卡盘,游标卡尺,外圆车刀,球面车刀40终检入库设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记处数更改文件号签字日期机制xxx班机械加工工序卡片产品型号零件图号01产品名称零件名称轴共 2 页第 1 页车间工序号工序名称材料牌号机加工20 车削2A12毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件φ30x170 1 1设备名称设备型号设备编号同时加工件数车床CA6140 1夹具编号夹具名称切削液三抓卡盘工位器具编号工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 基本辅助1 端面车削端面车刀,游标卡尺320 30 0.2 1 12 轮廓车削外圆车刀,游标卡尺320 300.2 23 槽加工槽车刀,游标卡尺320 30 2 2 14 螺纹车削螺纹车刀,游标卡尺100 30 1.5 1 2设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期机制xxx班机械加工工序卡片产品型号零件图号01产品名称零件名称轴共 2 页第 2 页车间工序号工序名称材料牌号机加工30 车削2A12毛坯种类毛坯外形尺寸每毛坯可制件数每台件数锻件 1 1设备名称设备型号设备编号同时加工件数卧式车床CA6140 1夹具编号夹具名称切削液三抓卡盘工位器具编号工序工时(分) 准终单件工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm 基本辅助1 球面车削球面车刀,游标卡尺320 30 0.2 1 22 锥面车削外圆车刀,游标卡尺32030 0.2 1 23 外圆车削外圆车刀,游标卡尺32030 0.2 1 2设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期。
机械加工工艺过程卡片及工序卡
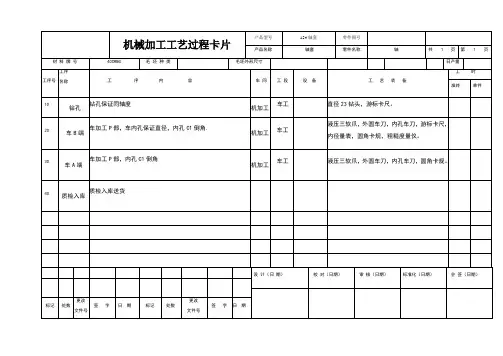
机械加工工序卡片产品型号零件图号产品名称零件名称共3页第2页车间工序号工序名称材料牌号机加工20车B端毛坯种类毛坯外形尺寸每毛坯可制件数每台件数1设备名称设备型号设备编号同时加工件数数控车床CAK4085Dj1夹具编号夹具名称切削液液压软爪检具编号检具名称工序工时 (分)准终单件游标卡尺,内径表,圆角规,工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm基本辅助1车P部台湾亚肯外圆车刀80020012车内孔并倒C1角台湾亚肯硬质合金刀杆8002401设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称零件名称共3页第3页车间工序号工序名称材料牌号机加工30车A端毛坯种类毛坯外形尺寸每毛坯可制件数每台件数1设备名称设备型号设备编号同时加工件数车床SKT200Z1夹具编号夹具名称切削液液压软爪检具编号检具名称工序工时 (分)准终单件圆角规工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm基本辅助1车B端P部,内孔倒C1角.台湾亚肯外圆车刀12002001设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期机械加工工序卡片产品型号零件图号产品名称零件名称共3页第1页车间工序号工序名称材料牌号机加工10钻孔毛坯种类毛坯外形尺寸每毛坯可制件数每台件数1设备名称设备型号设备编号同时加工件数车床CAK6150Dj1夹具编号夹具名称切削液液压软爪检具编号检具名称工序工时 (分)准终单件游标卡尺工步号工步内容工艺装备主轴转速切削速度进给量切削深度进给次数工步工时r/min m/min mm/r mm基本辅助1钻直径23孔直径23麻花钻500设计(日期)校对(日期)审核(日期)标准化(日期)会签(日期)标记处数更改文件号签字日期标记更改文件号签字日期。
皮带轮加工工艺及精车皮带轮槽工装夹具设计
第一章概述1.1皮带轮的用途生活中,皮带轮对我们来说很常见,它的应用很广泛,机械传动常见的类型有摩擦轮传动、带传动、链传动、齿轮传动、蜗轮蜗杆传动、螺旋传动等类型。
带传动根据横截面形状不同可分为平带传动、V带传动、多楔带、圆形带、齿形带等类型的带传动。
带传动中用于安装传动带的轮子就叫做带轮。
俗称皮带轮。
带轮是成对安装和使用的,一个是主动轮,另一个是从动轮。
机械传动按传动的工作原理分类可分为啮合传动和摩擦传动两类。
啮合传动的优点是工作可靠、寿命长,传动比准确、传递功率大,效率高(蜗杆传动除外),速度范围广。
缺点是对加工制造安装的精度要求较高。
摩擦传动工作平稳、噪声低、结构简单、造价低,具有过载保护能力,缺点是外廓尺寸较大、传动比不准确、传动效率较低、元件寿命较短。
带传动就是摩擦传动中的一个种类。
由于这里不能上传完整的毕业设计(完整的应包括毕业设计说明书、相关图纸CAD/PROE、中英文文献及翻译等),此文档也稍微删除了一部分内容(目录及某些关键内容)如需要其他资料的朋友,请加叩扣:贰二壹伍八玖壹壹五一带传动的工作原理是带紧套在主动轮和从动轮上,因而带与轮的接触表面存在着正压力,当原动机驱动主动轮回转时,在带与主动轮接触表面间便产生摩擦力,使主动轮牵动带,继而带又牵动从动轮,将主动轴上的转矩和运动传给从动轴。
从带传动的原理可知道带轮的作用是通过传动带传递转矩和运动。
1.2零件的图样及说明皮带轮的外形图车削是加工中用得最多的加工方法之一。
由于车床具有加工精度高、能作直线和圆弧插补以及在加工过程中能自动变速的特点,因此,其工艺范围较普通机床宽得多。
凡是能在车床上装夹的回转体零件都能在车床上加工。
针对车床的特点,下列几种零件最适合车削加工:1 精度要求较高的回转体零件;2 表面粗糙度要求高的回转体零件;3 表面形状复杂的回转体零件;4 带特殊螺纹的回转体零件;铣削是机械加工中最常用和最主要的加工方法之一,它除了能铣削普通铣床所能铣削的各种零件表面外,还能铣削普通铣床不能铣削的需2~5坐标联动的各种平面轮廓和立体轮廓。
(完整版)机械加工工艺过程卡片及工序卡片模板
工序号
工序名称
Ⅰ
粗车端面和外圆
Ⅱ
粗镗内孔
机械加工工艺过程卡片
产品型号 产品名称
HT200
毛坯种 类
铸造
毛坯外形尺寸
填料箱盖
零件图号 零件名称 每毛坯件数
填料箱盖
每 台件数
工
序
内
容
车间
粗车Φ 155 的端面 粗车Φ 155 的外圆 粗车Φ 100 的外圆 粗车Φ 75 的外圆
粗镗Φ 60 的内孔
同时加工件数 切削液
工序工时 (分 )
准终
单件
工步号 工
Ⅰ
步
内
切槽
容
工艺 装备
成形刀具
主轴转速
r/min
90
切削速度
m/min
44.93
进给量
mm/r
0.65
切削深度
mm
5.25
进给 次数
工步工时
基本
辅助
0.124
设 计(日 期) 校 对(日期) 审 核(日期) 标准化(日期) 会 签(日期)
标记 处数 更改文件号 签字 日期 标记 更改文件号 签字 日期
填料箱盖
车间
毛坯种类
零件图号
零件名称 工序号
填料箱盖
共8
工序名称
Ⅴ
镗孔
毛坯外形尺寸 每毛坯可制件数
页第 6 页 材 料 牌号
每 台 件数
设备名称
设备型号
设备编号
同时加工件数
夹具编号
夹具名称
切削液
工位器具编号
工位器具名称
工序工时 (分 )
准终
单件
工步号 工
Ⅰ Ⅱ Ⅲ
加工工艺过程卡片及工序卡
尺
设 计(日 期) 校 对(日期)
标记 处数 更改文件号 签 字 日 期 标记 处数 更改文件号 签 字 日 期
湖南科技大学
机械加工工序卡片
产品型号 产品名称
变速箱 车间
零件 号
零件 称 工
毛坯种类
毛坯
754× 金属型铸件
设备名称
设备
双立轴圆工作台 X
铣床
夹具编号
工位器具编号
工步 工
号
步
内
主轴转速 切削速度 容工 艺 装 备
标记 处数 更改文件号 签 字 日 期 标记 处数 更改文件号 签 字 日 期
湖南科技大学
机械加工工序卡片
产品型号 产品名称
变速箱
零件图 零件名
车间
工序
1
毛坯种类 毛坯外
金属型铸件 754×4
设备名称
设备
组合钻床 夹具编号
工位器具编号
工步 工
号
步
内
主轴转速 切削速度 容工 艺 装 备
r/min m/min
M20×1.5 攻丝至图纸要求
粗镗前后端 组合上下箱体,以结合面为基准两销定位,粗镗轴孔 170
面轴孔 φ180、φ120、φ110
粗镗右端面 组合上下箱体,以结合面为基准两销定位,粗镗右侧 180
轴孔 轴孔 φ130 及端面凹槽
半精镗前后 组合上下箱体,以结合面为基准两销定位,半精镗轴 190
端面轴孔 孔 φ180、φ120、φ110
产品型号
湖南科技大学 机械加工工艺过程卡片
产品名称
变速箱
零件图 零件名
材料牌 号
HT200
毛坯种 类
毛坯外形尺 754×400×18
机械加工工艺过程及工序卡片
车
校正夹具端面的圆跳动不大于0。03mm;同时装夹两工件,找正中心,车台阶面及孔至尺寸φmm
机加工
CL6140
直角内孔车刀,精度0。02mm、量程0~150mm游标卡尺,Φ56mm塞规,12°活扳手
9
铣
将夹具装上工作台,找正夹紧,同时装上6件工件,铣平面至表面精度要求,保证尺寸24mm
机加工
B1—400K
专用夹具,45°端面车刀
260
29
02
4
设计日期
审核(日期)
标准化(日期)
会签(日期)
标记
处数
更改文件号
签字
日期
标记
处数
更改文件号
签字
日期
机械加工工序卡片
零件图号
CL6140
零件图号
20029
零件名称
卧式车床
零件名称
拔叉
共14页
第7页
(工序简图)
车间
工序号
工序名称
材料牌号
机加工
07
刨
HT200
毛坯种类
造型、浇注、清砂
铸
3
漆
非加工表面涂红丹底漆
铸
4
划
按图划出φ20H7孔十字中心线,并打上样冲眼
机加工
立德粉,划针,样冲头,小锤子
5
粗车
用单动卡盘夹右端面尺寸35mm处,找正左端面,车左端面,保证尺寸16.5mm;钻孔φ20H7至尺寸φ19mm,装夹不变,精车左端面,保证尺寸16mm;
车孔φ20mm留余量0。05~0.08mm,孔口倒角C1;铰孔尺寸至φ20H7
处数
更改文件号
签字
日期
235
59