
全尺寸检测
精品资料
可编辑修改
寄件人/Sender:
首批样品检验报告VDA
4QR23-03-1
Initial sample inspection report (VDA)
■ 初始样件检测/ Initial sample inspection 后续样件检测/Subsequent sample inspection
地址 / Address:
检验报告,其他样件
Inspection report, other samples
附加/ ■ 尺寸检验 / Dimension inspection Appendice 功能检验/ Function inspection 材料检验 / Material inspection 可靠性检验 / Reliability inspection ■ 目视检验 / Visual inspection 属性检验/ Attributive inspection
供应商/ Supplier 收件人/ Receiver
地区代码,供应商/
Code number, supplier: 地区代码,收件人
Code number, receiver:
检验报告编号/
Inspection report No.: 检验报告编号/
Inspection report No.:
序列号 / Serial number: 序列号/ Serial number:
图纸号 / Drawing No.: 112 29 72 S01 图纸号/Drawing No.:
Stand / Datum / Status / date: Stand/Datum/Status/date:
更改号/ Modification No.: 更改号/Modification No.:
零件名称/ Part description: CLIP FASTENER 零件名称/Part description: Air Filter
订单/取消日期/ Order/call-off date: 订单/取消日期/Order/call-off date:
通知单日期 / Advice note date: 卸载条款 /Unloading point:
样品数 /No. of samples: 3 样品重量/Sample weight:
批号/ Batch number:
样品重量 / Sample weight: 决议/ Decision: 认可/ approved
有条件认可/ approved with
conditions
必要的文件 / Obligatory documentation 拒绝 / rejected
过程能力证据 / Process capability evidence 拒绝,但可以使用/
证书/ Certificates rejected, installation
possible with measure
执行FMEA /FMEA carried out 拒绝,要求提交新样件/
自行认可的供应商 / Self- certifying supplier rejected, new
samples required
首批检验的原因/Reason for initial inspection: 尺寸/ Dimension
■ 新零件 / New part 功能 / Function
产品更改 / Product modification 材料 / Material
产地变更/ Production relocation 可靠性/ Reliability
生产过程更改 / Chance of production process 目视检验 / Visual inspection
生产长期中断/ Longer stoppage of production 属性检测/ Attributive
inspection
新的分供方/ New sub-supplier 综合结果/ Overall decision
注释 / Comment: 不同的认可号 / Different approval No.:
如果返回 / if returned
供应商信息通知/日期/Supplier advice notice/date:
注释 / Comment:
确认:
样件检验是根据VDA文件,第2卷,第3章节执行的,特此证明。Confirmation:
It is hereby confirmed that the sample inspections were carried out in
accordance with VDA document, Volume 2, Article 3.
检验员 / Inspector Name: 姓名 / Name: 精品资料
可编辑修改 部门 / Department: 部门 / Department:
电话/传真/Telephone/Fax: 电话/传真/Telephone/Fax:
日期 / Date: 日期 / Date:
审核 / Audit Signature: 签字 / Signature:
批准/ approval Signature:
发布/Distribution 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15
4QR23-03-1 版本version: 2009.10
检验结果 / Inspection results
■ 尺寸检验 / Dimension inspection 首批样品检验报告VDA
功能检验/ Function inspection Initial sample inspection report (VDA)
材料检验 / Material inspection 首批样品检验 / Initial sample inspection
可靠性检验/Reliability inspection 后续样品检验/ Subsequent sample inspection
■ 目视检验/ Visual inspection
属性检验/ Attributive inspection 检验报告,其他样件
Inspection report, other samples
表格 / Sheet 2 从 / from
供应商/ Supplier 收件人/Receiver
检验报告号 / Inspection report No.: 版本:
检验报告号/ Inspection report No.: 版本:
序列号/ Serial number: 序列号/ Serial number:
零件号/ part no. 112 29 72
S01 腔号 / cavity no. 零件号 / part no. 腔号/ cavity no.
注释 / Comment: 注释/ Comment: 设计决定/
Decision of
construction*) *) Nur bei (PRÜFBERICHT SONSTIGE MUSTER)
Nr. 理论值/公差 /单位
Nominal value /
Tolerance / Unit 实际值,供应商
Actual Values, supplier 满足要求
Specification
fulfilled 实际值,收件人
Actual Values, receiver 满足要求
Specification
fulfilled N.
i.O. Z W
是/
yes 否 /
no 是/
yes 否 /
no
1 61.6±0.2 61.61,61.63,61.55 是
2 57.6±0.1 57.61,57.63,57.54 是
3 54±0.1 54.1,53.98,53.96 是
4 59±0.1 59.1,58.99,58.99 是
5 4.7 4.7,4.71,4.73 是
6 1.5 1.5,1.5,1.51 是
7 1.1 1.11,1.12,1.11 是
8 1 1.01,1.02,1.02 是
9 0.5 0.5,0.5, 0.52 是
10 35° 35°, 35°, 35° 是
11 R0.3 R0.3, R0.3, R0.3 是
12 R1.5 R1.5, R1.5, R1.4 是
13 R0.3 R0.2, R0.3 ,R0.3 是
14 R0.5 R0.5, R0.5, R0.5 是
15 R0.5 R0.5,R0.5,R0.4 是
16 0.7 0.69,0.7,0.7 是
17 精品资料
可编辑修改 18
19
20
21
22
23
24
25
26
27
28
29
30
31
32
33
34
35
产品全尺寸测量fai报告

样品1样品2样品3样品4样品5偏上
UPPER
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
测试人:审核:批准:图纸位
置上公差
+TOL下公差
-TOL检测量具实际测试数值产品全尺寸测量FAI报告
项目名称项目编号
偏离方产品名称
判定:序
号重
点
尺
寸尺寸物料编
偏下
LOWER0%-25%25%-
50%50%-
75%75%-
100%100%+上偏下偏报告
离方向尺寸偏离程度可接受偏差
判定尺寸单位:mm 料编码材质
FAI全尺寸检验报告

物料编码项目号尺寸编码重点尺寸尺寸DIMENSION图纸位置上公差+TOL下公差-TOL检测量具样品1样品2样品3样品4样品5偏上UPPER偏下LOWER0%-25%25%-50%50%-75%75%-100%1▲12C20.200.20卡尺12.1012.1712.1712.1512.0685.00%0%OK213E30.200.20卡尺13.1913.0313.4013.1713.12200.00%0%320C50.100.10卡尺20.0420.0620.0220.0220.0360.00%0%OK4127G80.200.20卡尺127.12127.12127.12127.12127.1680.00%0%OK5▲8D70.050.00千分尺8.048.028.048.038.0380.00%0%OK630D40.200.20卡尺29.9629.9729.9630.0230.0630.00%20%OK7▲35V40.000.05千分尺34.9834.9734.9834.9834.990%60%OK89101112131415161718Q235A实测值偏离方向工序别成型尺寸偏离程度品名臂组件YA123D234G01161材质 宁波XX电器有限公司产品全尺寸测量FAI报告(First Article Inspection)记录编号QS-2009.3.5版本/修改A/0批准测量人制单审核100%+尺寸上公差下公差超差尺寸单位:mm 让步能接受程度 成型/0NO.2013040004
产品尺寸检查规范
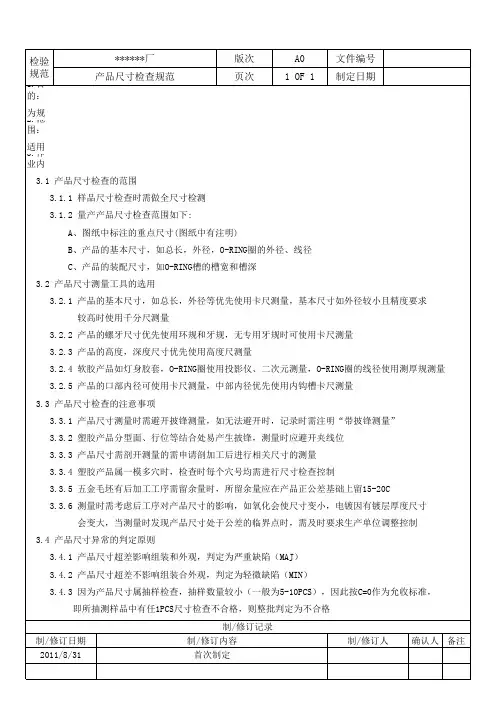
版次A0文件编号页次1 OF 1制定日期1.目的: 为规2.范围: 适用3.作业内
备注 3.1 产品尺寸检查的范围 3.1.1 样品尺寸检查时需做全尺寸检测检验规范******厂
3.2.3 产品的高度,深度尺寸优先使用高度尺测量 C、产品的装配尺寸,如O-RING槽的槽宽和槽深 3.2 产品尺寸测量工具的选用 3.2.1 产品的基本尺寸,如总长,外径等优先使用卡尺测量,基本尺寸如外径较小且精度要求
3.4 产品尺寸异常的判定原则 3.4.1 产品尺寸超差影响组装和外观,判定为严重缺陷(MAJ) 3.4.2 产品尺寸超差不影响组装合外观,判定为轻微缺陷(MIN) 即所抽测样品中有任1PCS尺寸检查不合格,则整批判定为不合格 3.4.3 因为产品尺寸属抽样检查,抽样数量较小(一般为5-10PCS),因此按C=0作为允收标准,
2011/8/31首次制定确认人制/修订日期制/修订内容制/修订人制/修订记录产品尺寸检查规范
较高时使用千分尺测量 3.2.2 产品的螺牙尺寸优先使用环规和牙规,无专用牙规时可使用卡尺测量
3.3.1 产品尺寸测量时需避开披锋测量,如无法避开时,记录时需注明“带披锋测量”
3.3.6 测量时需考虑后工序对产品尺寸的影响,如氧化会使尺寸变小,电镀因有镀层厚度尺寸 会变大,当测量时发现产品尺寸处于公差的临界点时,需及时要求生产单位调整控制 B、产品的基本尺寸,如总长,外径,O-RING圈的外径、线径 3.1.2 量产产品尺寸检查范围如下: A、图纸中标注的重点尺寸(图纸中有注明)
3.3.5 五金毛坯有后加工工序需留余量时,所留余量应在产品正公差基础上留15-20C 3.2.4 软胶产品如灯身胶套,O-RING圈使用投影仪、二次元测量,O-RING圈的线径使用测厚规测量 3.3 产品尺寸检查的注意事项 3.2.5 产品的口部内径可使用卡尺测量,中部内径优先使用内钩槽卡尺测量
3.3.2 塑胶产品分型面、行位等结合处易产生披锋,测量时应避开夹线位 3.3.3 产品尺寸需剖开测量的需申请剖加工后进行相关尺寸的测量 3.3.4 塑胶产品属一模多穴时,检查时每个穴号均需进行尺寸检查控制
SIP检验作业指导书

工站名称
版次AB序号首件巡检入库出货5PCS/批●
3PCS/2H●●●
3PCS/2H●●●
3PCS/2H●●●
3PCS/2H●●●
3PCS/2H●●●
3PCS/2H●●●
每批●●●●
每批●
2H/次●●●●
2H/次●●●●2PCS/批●1
2
3尺寸
材 质
外 观
插拔力 12N-28N插拔力机2.成品检验需确认上线物料的标签内容,不可用错材料。目视
五金件外观:无变形,刮伤,刮花,脏污,漏镀等不良现象。目视
装配外观:组装到位,不可有装歪,变形等不良现象。目视6长度X/Y数显卡尺
●孔套:紫铜 ●簧片:铍铜 ●OT端子:紫铜目视4孔径X/Y数显卡尺
5长度X/Y数显卡尺2孔深X/Y高度计
3孔径X/Y数显卡尺数显卡尺
161±0.1长度X/Y数显卡尺图位尺寸尺寸说明基准
0全尺寸NAX/Y/Z2023.11.6初版发行2023.11.6ø16公差调整检验项目检验内容检验时机检查频率检测设备/工具料 号成品检验图面版次B
日期修改內容工程图面文件编号HCN200-F0-T05A1版 次A产品名称页 次1/1S I P 检 验 规 范2PCS/批●2PCS/批●每盒●●●●每盒●●●●4
5包装性能
包装方式:产品包装方向需与图面相符,不可出现方向及标签贴反现象目视标示检验:标签与实物需一致,不可漏贴、印字不清,OQC PASS章的日期及代号必须要清楚,数量需与实物数量一致目视核 准:审 核:高温 150℃ 30分钟恒温箱盐雾 96H盐雾试验机
全尺寸测量结果报告
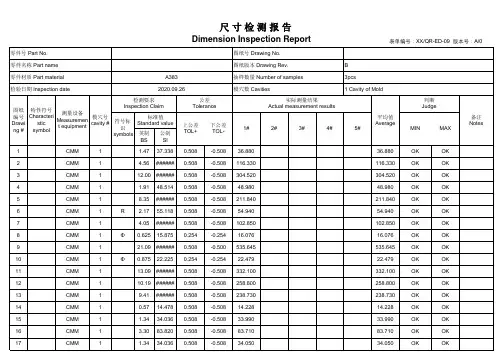
英制BS公制SI1CMM11.4737.3380.508-0.50836.88036.880OKOK
2CMM14.56######0.508-0.508116.330116.330OKOK
3CMM112.00######0.508-0.508304.520304.520OKOK
4CMM11.9148.5140.508-0.50848.98048.980OKOK
5CMM18.35######0.508-0.508211.840211.840OKOK
6CMM1R2.1755.1180.508-0.50854.94054.940OKOK
7CMM14.05######0.508-0.508102.850102.850OKOK
8CMM1Φ0.62515.8750.254-0.25416.07616.076OKOK
9CMM121.09######0.508-0.500535.645535.645OKOK
10CMM1Φ0.87522.2250.254-0.25422.47922.479OKOK
11CMM113.09######0.508-0.508332.100332.100OKOK
12CMM110.19######0.508-0.508258.800258.800OKOK
13CMM19.41######0.508-0.508238.730238.730OKOK
14CMM10.5714.4780.508-0.50814.22814.228OKOK
15CMM11.3434.0360.508-0.50833.99033.990OKOK
16CMM13.3083.8200.508-0.50883.71083.710OKOK
17CMM11.3434.0360.508-0.50834.05034.050OKOK 尺 寸 检 测 报 告
Dimension Inspection Report
零件号 Part No.图纸号 Drawing No.
全尺寸检测报告

总数不合格数合格数保留数11KCC points accep66测点性质序号point'scharacterNO名义值nominal公差tolerance1-A2-B3-C4-D5-E名义值nominal公差tolerance1-A2-B3-C4-D5-E名义值nominal公差tolerance1-A2-B3-C4-D5-E+0.0+0.0+0.51-0.5-1+0.51-0.5-1+0.51-0.5-1+0.51-0.5-1+0.51-0.5-1+0.51-0.5-1型面点-Shape1零件视图 sketch通用零件尺寸检测记录表(型面,切边)PANEL INSPECTION SHEET(SHAPE, TRIM)
驻车制动拉索安装贴合驻车制动拉索安装贴合驻车制动拉索安装贴合驻车制动拉索安装贴合驻车制动拉索安装贴合基准面
驻车制动拉索安装贴合0.00.10.10.10.00.00.00.10.10.00.00.10.10.0-0.10.10.00.10.00.00.10.00.0-0.10.10.00.10.10.10.10.0N0.00.00.00.00.0NNNNNNN+0.0+0.0+0.1+0.0-0.1-0.1+0.0+0.0+0.0+0.1+0.0+0.0+0.0+0.0+0.0+0.0+0.1+0.0-0.1-0.1+0.0+0.1+0.0+0.1+0.1+0.1-0.1+0.0+0.00.0-0.1-0.1+0.1+0.1+0.13.03.03.0A1S1S2S3S4S5S6AAA零件名称part name驻车制动拉索安装板合件
KAAA特征名称间隙/GAP (CMM测量时此栏为X)面差/OFFSET(CMM测量时此栏为Y)切边/TRIM(CMM测量时此栏为Z)DESCRIPTION0.03.03.03.0KCC合格率KCC100.0%其它测点其它测点合格率Other pointsOther pointsacceptability100.0%
全尺寸检验报告
天烨轴承有限公司
全尺寸检验报告零件编号: 54RCT3502供方名称 : 哈尔滨天烨轴承有限公司 零件名称: 汽车离合器轴承供方代码: 图纸更改日期:检验机构名称:哈尔滨天烨轴承有限公司质检部尺寸序号尺寸要求是否KPC检测方法序列号序列号序列号序列号序列号序列号NumberCharacteristic KPCinspection Serial NoSerial NoSerial NoSerial NoSerial NoSerial NoDimensionYes/NomethodS- S- S- S- S- S- 01轴承单元内径尺寸φ35.05~φ35.30Y专用止通规φ35.10φ35.10φ35.1002接触圆直径φ54N游标卡尺φ54φ54φ5403单总高44.5±05N游标卡尺44.1544.1544.1504单元配合高34±0.5Y游标卡尺34343405拨叉宽度43.5±0.5Y游标卡尺43.8643.8643.8606内外圈硬度HRC60~64Y硬度计62636207旋转灵活性N转动合格合格合格08手感无噪音N转动合格合格合格09外观无锈蚀、划伤N目测合格合格合格10型号标识清楚N目测合格合格合格11调心力50~200NN测力计100N100N100N12调心量1.2-1.7Y游标卡尺1.51.41.5
乙方检验结论:合格甲方检验结论:(盖检验章)注 : 。检验:审核:检验日期: 手工样件 工装样件 PPAP
轮辐全尺寸检测报告(6.5-20轮辐 05.18)
1 产品全尺寸检测报告
零件号:3101036-20A 制件名称:6.5-20轮辐 日期:2015年05月18日 记录编号:QR-HYXC-015-05-02
序号 检 验 项 目 重
要
度 抽 样 检 测 结 果 结论
1 2 3 4 5
01 轮辐辐底厚度 10±0.30 9.70 9.72 9.74 9.70 9.72 合格
02 轮辐成型后最小厚度 ≥9mm 9.32 9.38 9.38 9.36 9.32 合格
03 风孔尺寸 6-(105×48)±1 105.54 X 50.22 合格
04 手孔相对螺栓孔位置度≤1.5mm √ √ √ √ √ 合格
05 手孔距轮辐外径端面距离33±1 mm 28.26~29.92 不合格
06 螺栓孔倒角 1.5x45o √ √ √ √ √ 合格
07 中心孔倒角 1.5x45o √ √ √ √ √ 合格
08 辐底平面度 ≤0.4mm ▲ S 0.38 0.28 0.26 0.28 0.36 合格
09 轮辐平面直径≮φ355 √ √ √ √ √ 合格
10 螺栓孔位置度 ≤φ0.6mm √ √ √ √ √ 合格
11 螺栓孔分布圆直径 φ275 274.92 274.96 274.98 274.94 274.88 合格
12 螺栓孔直径 8-φ24+1.00 24.62 24.60 24.58 24.62 24.58 合格
13 中心孔直径 φ2210.24+0.04 ▲ S 221.36 221.46 221.28 221.16 221.96 合格
14 辐外圆直径 φ472.8±0.2 ▲ S 472.96 472.86 472.92 472.94 472.92 合格
15 辐高690-1.0 67.52 67.54 67.68 67.88 67.34 不合格
全尺寸检测报告 2
NO:TD161025005DATE:2016-10-25PAGE:1/3
位置Location 工具Tool样品1Sample1样品2Sample2样品3Sample3样品4Sample4样品5Sample5平均值Mean12345UPPERLOWERHIGHLOWOKNG
12D
22D
32D
42D
52D
62D
72D
82D
92D
102D
112D
122D
132D
142D
152D
162D
172D
182D
192D REV: A
% ToleranceAcc/Rejmm
□新模New Modle □ 设变Design change ■机加工CNC □移转handover □ 其它Other数量AmountAL6063部番Part No.
材质MaterialXXXX有限公司
供应商结果supplierResultsTongda(Xiamen)Technology CO.,LTD
客户Customer样品检验报告
品名Part name
单位Units样品类别Sample Category
测量注释Measured noteDeviation from Nominal测量尺寸Measured DimensionT:投影仪 Projector 2D:二次元 2D/Projector 3D:三次元/C.M.M M:千分尺 Micrometer H:手感Hand HG:高度计Dial Gage SG:螺纹规 Thread Gage
序号NO.下差-Tol检查仪器代号Measure Instruments Code:
PB:圆棒塞规 Plug Gage TG:厚薄规 Thickness Gage AG:角度规 Angle Gage GZ:测量治具 Measure tools RG:R规 R/Gage N:卡尺Nonius V:目视 Visual
备注customerRemark尺寸Dimension 上差+TOL
9.样件检验报告模板(全尺寸检测报告)
DABG-ZB-91
共 页 第 页
区 分 样品种类
样件检验报告
新开发件 半 成 品
设计变更件 成 品
工程变更件 改进产品
□关键 □重要 ■一般 更改单日期: ;更改单编号: ;图纸版本号:最新图纸版本号;
供方 ××××××××公司(第 次送样)· 样品数量 5件 试生产产量 ×××
件号 BSA10F-17***** 件名 转接盘×××× 样品重量 ×××g
报告内容:□尺寸检验 □材质报告 □性能试验 □耐久试验 □统计资料 □外观件报告 □其它
阶段状态:
□P1 ■P2
□P3 □量产 样件标识方法及编号 使用材料 供方确认
DA 数字编号1-5 65Mn GB∕T1222-2007 核准 审核 填表
关重控制点总数量 关重控制点合格率 关重控制点合格数 总体合格率
东 安 动 力 综 合 判 定
□合格 判定内容(具体说明): 核准 审核 填表
□条件合格 □不合格
简图:
此处是产品正面照片
子零(部)件件号 子零(部)件名称 材料等 子零(部)件件号 子零(部)件名称 材料等
注:按规范要求项目所作成之材料、成分、物性、性能试验等报告难以记载于本报告的,可以任意格式附纸于后。
送检日期: 年 月 日
判定日期: 年 月 日
关重控制点指特殊特性尺寸 标注新开发或变更件,产品状态 标注”一般”,无更改标注”/”,有更改填写具体按更改单号及日期;报告内容根据实际附带报告填写标注 DABG-ZB-91