
材料加工过程的数值模拟PPT课件
dq q x x x dx
dq q y y y dy
• 通用
– MARC, ABAQUS, ADINA, ANSYS
12
2-2温度场及传热的基本概念
• 温度场定义
– 在 x、y、z直角坐标系中,连续介质各个地点在同 一时刻的温度分布,叫做温度场。
– T=f(x,y,z,t)
• 稳定温度场
– T= f(x,y,z)
• 不稳定温度场
– T=f(x,y,z,t)
热加工过程模拟的发展趋势
• 宏观中观微观
– 宏观:形状、尺寸、轮廓 – 中观:组织和性能 – 微观:相变、结晶、再结晶、偏析、扩散、气体析
出
• 单一、分散耦合集成
– 流场温度场 – 温度场应力/应变场 – 温度场组织场 – 应力/应变场组织场
10
2-1 热加工过程模拟的研究现状
热加工过程模拟的发展趋势
• 等温面 • 等温线
13
热量传递的三种基本形式/热传导
• 定义:物体各个部分之间不发生相对位 移时,依靠分子、原子及自由电子等微 观粒子的热运动而产生的热量传递。
• 表达式: Q T F x
• 傅立叶定律:QFT x – 矢量表示: grad T T n n grad T T i T j T k x y z q grad T T n n 14
• 热加工过程模拟的意义
– 认识过程或工艺的本质,预测并优化过程和工艺的 结果(组织和性能)
– 与制造过程结合,实现快速设计和制造
8
2-1 热加工过程模拟的研究现状
热加工过程模拟的发展历程
• 60年代(起源于铸造)
• 丹麦的Forsund首次采用有限差分计算了铸件凝固过程的传 热。
• 美国随后进行了大型铸钢件温度场的数值模拟
• 重视提高数值模拟的精度和速度 • 重视精确的基础数据获得与积累 • 与生产技术其他技术环节集成,成为先
进制造技术的重要组成
– 与产品设计系统集成 – 与零件加工制造系统集成
11
2-1 热加工过程模拟的研究现状
部分商业软件 • 铸造
– PROCAST, SIMULOR
• 锻压
– DEFORM, AUTOFORGE, SUPERFORGE
材料加工过程的数值模拟
第二章:温度场数值模拟
1
整体概况
概况一
点击此处输入 相关文本内容
01
概况二
点击此处输入 相关文本内容
02
概况三
点击此处输入 相关文本内容
03
2
教学目的
• 掌握基本的传热知识 • 了解热加工过程模拟的研究现状和发展
趋势 • 了解传热问题的数值计算方法 • 掌握实际热加工过程温度场数值模拟的
• 热加工工艺设计
– 根据所要求的组织和性能,制定合理的热加工工艺, 指导材料的热加工过程
• 热加工工艺设计存在的问题
– 复杂的高温、动态、瞬时过程:难以直接观察,间 接测试也十分困难
– 建立在“经验”、“技艺”基础上
7
2-1 热加工过程模拟的研究现状
热加工过程模拟的意义
• 解决方法
– 热加工工艺模拟技术:在材料热加工理论指导下, 通过数值模拟和物理模拟,在实验室动态仿真材料 的热加工过程,预测实际工艺条件下的材料的最后 组织、性能和质量,进而实现热加工工艺的优化设 计
热量传递的三种基本形式/热对流
• 定义
– 运动的流体质点发生相对位移而引起的热转 移现象
• 遵循的定律
– 牛顿定律
– 公式: Q c射
• 定义
– 物质受热后,内部原子震动而出现的一种电 磁波能量传递。
• 遵循定律
– 斯蒂芬-波尔兹曼定律
– 公式: Q cT4
• T:热力学温度(k) • C:辐射系数,C=C0, C0=5.67W/m2.K4
– 两物体之间热辐射交换:QR= C0(T14- T24) 16
导热的数学描述
建立基础:傅立叶定律和能量守恒定律
在d 时间内,沿X方向导入微元体的热量: Qx=qx ·dA·d= qx ·dy ·dz ·d 在d 时间内,沿X方向导出微元体的热量: Qx+ dX =qx+ dX ·dA·d= qx +dX ·dy ·dz ·d 在d 时间内,沿X方向在微元体内积蓄的热量: dQx = Qx - Qx+ dX =(qx - qx +dX ) dy ·dz ·d
= –d qx ·dy ·dz ·d 同理: dQy = –d qy ·dx ·dz ·d
dQz = –d qz ·dx ·dy ·d
17
导热的数学描述
微元体中总的积蓄热量:
dQ= dQx + dQy + dQz
= –(d qx ·dy ·dz ·d +d qy ·dx ·dz ·d
+ d qz ·dx ·dy ·d )
基本步骤
3
• 传热学
先修课程
• 高等数学
• 线性代数
• 数值分析
• 热加工基本理论
• 材料基础知识
4
参考书目
• 铸件凝固过程数值模拟,陈海清等,重庆大学 出版社,1991(TG21-C4-2)
• 焊接热过程数值分析,武传松,哈工大出版社, 1990(TG402-N74)
• 计算机在铸造中的应用,程军,机械工业出版 社,1993(TG248-C73)
• 计算传热学,郭宽良,中国科学技术大学出版 社,1988(TK124-43-G91)
• 焊接热效应,[德]D.拉达伊,机械工业出版社, 1997
5
2-1 热加工过程模拟的研究现状
热加工过程模拟的意义
• 材料热加工
– 铸造:液态流动充型、凝固结晶等; – 锻压:固态流动变形、相变、再结晶等; – 焊接:熔池金属熔化、凝固结晶;热影响区金属经
历不同的热处理过程; – 热处理:相变、再结晶等; – 特点:复杂的物理、化学、冶金变化
• 热加工过程目的
– 获得一定的形状、尺寸、成分和组织 – 成为零件、毛坯、结构
6
2-1 热加工过程模拟的研究现状
热加工过程模拟的意义
• 热加工过程的结果
– 成型和改性:使材料的成分、组织、性能最后处于 最佳状态
• 70年代(扩展)
• 更多的国家加入
• 扩展到锻压、焊接和热处理
• 80年代以后(迅速发展)
• 1981年开始,每两年举办一次铸造和焊接过程的数值模拟 国际会议
• 1992年开始,每两年举办一次焊接过程数值模拟国际大会
• 目前(成为研究热点)
• 国家攀登计划
• 973基础研究计划
9
2-1 热加工过程模拟的研究现状
材料成型过程数值模拟

Teaching Materials/Yuandong Li
18
第1章 绪 论
一般说来,微分方程的边值问题只是在方程的 性质比较简单、问题的求解域的几何形状十分 规则的情况下,或是对问题进行充分简化的情 况下,才能求得解析解。而实际的材料成形问 题求解域往往是十分复杂的,而且场方程往往 相互耦合,因此无法求得解析解,面在对问题 进行过多简化后得到的近似解可能误差很大, 甚至是错误的。
Teaching Materials/Yuandong Li
13
第1章 绪 论
三、计算机在材料成型领域中的应用
5、计算机数值模拟(仿真)系统
计算机数值模拟在各行业中应用
1)铸造:
温度场模拟 流动场模拟 四场模拟 应力场模拟 溶质场模拟 流动与传热耦合设计 微观组织模拟 M-C法、CA法、相场法
Teaching Materials/Yuandong Li
第1章 绪 论
计算机数值模拟在各行业中应用
3)金属塑性加工:
塑性变形过程
温度、应力、应变等分布规律
微观组织、力学、机械及物化性能的变化
4)热处理:
温度场数值模拟
应力场模拟
组织转变
相图的模拟
Teaching Materials/Yuandong Li
16
第1章 绪 论
四、材料成型过程的模拟方法
材料成形的方法种类繁多,涉及到的物理、化学和 力学现象十分复杂,是一个多学科交叉、融合的研 究和应用领域。例如,在液态金属成形过程中,涉 及液态金属的流动,包含了相变与结晶的凝固现象 。在固态金属的塑性成形中,金属在发生大塑性变 形的同时,也伴随着组织性能的变化,有时也涉及 到相变和再结晶现象。在金属的焊接过程中,也包 含了相变与结晶和内在应力的变化。
材料加工过程的数值模拟

• 金属塑性成形
优点:
• 生产效率高 • 产品质量稳定
• 原材料消耗少 • 有效改善金属的组织和力学性能
75%的钢材
70%的汽车零部件
缺点: • 以经验和知识为依据、以“试错”为基本方法
第四页,共75页。
• 虚拟制造
概念:在计算机内构造虚拟的生产系统模型,进行实际生产过程的模拟。
将虚拟制造技术应用于塑性加工全过程,其中的成形过程虚拟仿真(模
CATIA ) 5. 具备一定的专业外语阅读水平 6. 具备一定的计算机基本操作技能
第十八页,共75页。
国内外CAE分析师待遇情况
• 国外 因行业而异CAE分析师的年薪工资平均在8-10万美元,网格划分师在10万美
元以上。
• 国内
平均在年薪8万
第十九页,共75页。
第一讲 材料成形数值模拟概述
1. 引言
压铸参数设置
1. 材料属性(铸件、模具及其他)
1. 材料的热物性参数 2. 铸液的流动粘度
3. 材料的热弹塑性参数
2. 界面热交换参数
1. 模具-铸件-模具间热交换系数
2. 模具打开后,模具-空气,铸件-空气热交换 系数
3. 模具-敷料热交换系数
3. 边界条件设置
1. 浇道口液体充型速度
2. 浇道口压力
3. 模具上的合型力
第四十二页,共75页。
实例分析(前处理过程)
4. 铸件及模具初始温度 5. 重力大小及方向
4. 程序运行参数设置
1. 压铸循环次数 2. 程序循环次数 3. 紊流模型设置 4. 温度场设置 5. 缺陷分析设置 6. 应力场分析设置 7. 各个参数单位设置
第四十三页,共75页。
实例分析(后处理过程)
材料加工过程数值模拟

第一部分:铸造过程的数值模拟1.1概述铸造工艺历史悠久,但长期以来只是一种手工艺经验积累,近代逐渐成为一门工程技术,但仍缺乏完整的科学体系[1-3]。
铸件凝固及其相应的铸型充填是铸造工艺的基本技术问题,大部分铸造缺陷产生于这一过程或与之密切相关,但由于该项研究问题复杂、难度较大,在实际生产中不得不更多地依赖于经验。
液体金属进入型腔之后,流态和温度是如何变化的,凝固是如何进行的,缺陷是如何生成的,这些对铸造工作者来说还带有相当的盲目性。
如何把它们计算和描绘出来,优化出最佳方案并形成工艺文件,尽可能以较少人力、物力生产出优质铸件,这就是铸件凝固数值模拟的主要任务[2]。
该学科是材料发展的前沿领域, 是改造传统铸造产业的必由之路。
经历了数十年的努力, 铸件充型凝固过程计算机模拟仿真发展已进入工程实用化阶段, 铸造生产正在由凭经验走向科学理论指导。
铸造充型凝固过程的数值模拟, 可以帮助工作人员在实际铸造前对铸件可能出现的各种缺陷及其大小、部位和发生的时间予以有效的预测,在浇注前采取对策以确保铸件的质量, 缩短试制周期, 降低生产成本。
1962年丹麦的Forsund把有限差分法用于铸件凝固过程的传热计算,从此铸造工艺揭开了计算机优化的序幕。
电子计算机在铸造生产中得以应用,目前主要在生产管理和数据处理、生产过程自动化控制以及铸造工艺辅助设计等领域,而用计算机模拟仿真逐步代替传统的经验性研究方法,已成为21世纪铸件成形技术的发展趋势之一[3]。
数值模拟技术经过数十年的发展,已经步入工程实用化阶段。
1989年, 世界上第一个铸造CAE商品化软件在德国第7届国际铸造博览会上展出, 它以温度场分析为核心内容, 在计算机工作站上运行, 是由德国Aachen大学Sahm教授主持开发的, 被称之为MAG2MA软件。
同时展出的还有英国FOSECO公司开发的Solstar软件, 它可在微机上运行, 但对有限元分析作了极大的简化。
材料成形过程数值模拟2
金属铸造成形的数值模拟
发展历史:
丹麦forsund于1962年首次采用电子计算机模拟铸件凝固过程 美国在60年代中期开始进行大型铸钢件温度场的计算机数值模拟计算 研究 我国始于70年代末期,沈阳铸造研究所与大连工学院率先开展了铸造 工艺过程的计算机数值模拟研究工作
2v 2v 2v v v v v p u v w gy 2 2 2 x y z y t x y z
2w 2w 2w w w w w p u v w gz 2 2 2 x y z z y z t x
Levy—Mises理论
材料为理想刚塑性材料,即弹性应变增量为零,塑 性应变增量就是总应变增量; 材料服从Mises屈服准则,即 s ; 塑性变形时体积不变,即应变增量张量就是应变增 量偏张量;
在以上假设基础上可假设应变增量与应力偏张量成正比
d d ij ij
局限性: 金属材料塑性变形时的特性超出了现有本构关系的描述范 围,或者摩擦特性超出了现有摩擦理论的范围时,模拟结 果会偏离实际情况。
弹塑性有限元法
最早是由Marcal等提出的,它同时考虑弹性变形和塑性变 形,弹性区采用Hook定律,塑性区采用Ruess方程和 Mises屈服准则。 不仅能按照变形路径得到塑性区的变化,而且能够有效地 处理卸载问题,计算残余应力和残余应变,从而可以进行 回弹计算以及缺陷预测分析。 但是,弹塑性有限元法由于要考虑变形历史的相关性,须 采用增量加载,在每一步增量加载中,都须做弹性计算来 判断原来处于弹性区的单元是否已经进入屈服,对进入屈 服后的单元就要采用弹塑性本构关系,从而改变单元刚度 矩阵。
材料成形数值模拟PPT文档70页
谢谢!
21、要知道对好事的称颂过于夸大,也会招来人们的反感轻蔑和嫉妒。——培根 22、业精于勤,荒于嬉;行成于思,毁于随。——韩愈
23、一切节省,归根到底都归结为时间的节省。——马克思 24、意志命运往往背道而驰,决心到最后会全部推倒。——莎士比亚
材料成形数值模拟
16、自己选择的路、跪着也要把它走 完。 17、一般情况下)不想三年以后的事, 只想现 在的事 。现在 有成就 ,以后 才能更 辉煌。
18、敢于向黑暗宣战的人,心里必须 充满光 明。 19、学习的关键--重复。
20、懦弱的人只会裹足不前,莽人才能 所向披 靡。
材料加工中的数值模拟方法-微观组织数值模拟(4)PPT课件
-0.04
( -0.06
-0.08
、
-0.10
、
0.0
0.2
0.4
0.6
0.8
1.0
c
)
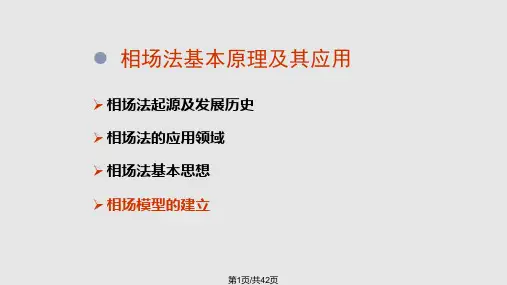
fc A 1 c c 0 2 A 2 c c 0 4
A1 1.0 A2 2.5 c0 0.5
第17页/共42页
F V A 1c c 02 A 2c c 04 1 2 c 2 d V
Fc FvcFcv
第12页/共42页
For a positive DHm, the regular solution model can predict immiscibility in a given phase.
T1
>
T2
> 不混溶区T3
DH m
DGmix TDSm
第13页/共42页
调幅分解(相分离)
第14页/共42页
fih noc m fhoc m L d d x c K 1 d d2c 2x K 2 d d x c 2
Ld dFxc,K1d dF2c2x,K2d d2Fxc2
自由能密度 不会由于x轴 反向而变化, 因此L=0
F tot aA l fhom cK 1d d2c 2xK2d dx c2d x
2c2A1cc04A2cc03
c r t ,t M 2 c 2 A 1 c c 0 4 A 2 c c 0 3
M为常数
c r t,t M 2 2 c 2 A 1 c c 0 4 A 2 c c 0 3
第18页/共42页
数值求解
Example
F4422c2dv
e Je
c Jc
❖热 力 学
Je MeFe
材料热加工数值模拟
内容提要:本文首先论述了材料热加工工艺模拟研究的重大意义;回顾、分析了国内外热加工工艺模拟的研究历程和技术发展趋势和方向;提出了我国在该领域开展研究与应用工作的建议。
当前,金属材料仍是应用范围最为广泛的机械工程材料,材料热加工(包括铸造、锻压、焊接、热处理等)是机械制造业重要的加工工序,也是材料与制造两大行业的交叉和接口技术。
材料经热加工才能成为零件或毛坯,它不仅使材料获得一定的形状、尺寸,更重要的是赋予材料最终的成份、组织与性能。
由于热加工兼有成形和改性两个功能,因而与冷加工及系统的材料制备相比,其过程质量控制具有更大的难度。
因此,对材料热加工过程进行工艺模拟进而优化工艺设计,具有更为迫切的需求。
近二十多年来,材料热加工工艺模拟技术得到迅猛发展,成为该领域最为活跃的研究热点及技术前沿。
一、引言1.1 使金属材料热加工由"技艺"走向"科学",彻底改变热加工的落后面貌金属材料热加工过程是极其复杂的高温、动态、瞬时过程,难以直接观察。
在这个过程中,材料经液态流动充型、凝固结晶、固态流动变形、相变、再结晶和重结晶等多种微观组织变化及缺陷的产生与消失等一系列复杂的物理、化学、冶金变化而最后成为毛坯或构件。
我们必须控制这个过程使材料的成分、组织、性能最后处于最佳状态,必须使缺陷减到最小或将它驱赶到危害最小的地方去。
但这一切都不能直接观察到,间接测试也十分困难。
长期以来,基础学科的理论知识难以定量指导材料加工过程,材料热加工工艺设计只能建立在"经验"基础上。
近年来,随着试验技术及计算机技术的发展和材料成形理论的深化,材料成形过程工艺设计方法正在发生着质的改变。
材料热加工工艺模拟技术就是在材料热加工理论指导下,通过数值模拟和物理模拟,在试验室动态仿真材料的热加工过程,预测实际工艺条件下材料的最后组织、性能和质量,进而实现热加工工艺的优化设计。
它将使材料热加工沿此方向由"技艺"走向"科学",并为实现虚拟制造迈出第一步,使机械制造业的技术水平产生质的飞跃。
焊接数值模拟PPT课件
16
焊接数值计算
2-1 热加工过程模拟的研究现状 热加工过程模拟的意义
• 材料热加工
–铸造:液态流动充型、凝固结晶等; –锻压:固态流动变形、相变、再结晶等; –焊接:熔池金属熔化、凝固结晶;热影响区金属经
历不同的热处理过程; –热处理:相变、再结晶等; –特点:复杂的物理、化学、冶金变化
6
焊接数值计算
Fluid Flow and Surface Deformation in Weld Pool
The following computer simulation shows the flow of metal within a weld pool during welding. The colours represent the temperature in Kelvin. Notice also that the surface of the pool is deformed (i.e., it is not flat. The shape of the surface trailing the welding arc becomes frozen in and determines the surface topology of the final weld. A surface topology which causes the concentration of stress during service can be detrimental to the fatigue life of the engineering structure containing the weld. The work is due to G. G. Roy and T. DebRoy of Penssylvania State University, U.S.A.
焊接数值模拟PPT课件
;
3 K R02
z 0, H
q(x,
y,
z)
Q πR02 H
x2 y 2 R02 , z 0, H
所需给定的初始参数
热源总功率 Q = 3 500 W 热源高度 H = 0.01 m 热源开口半径 R0 = 0.003 m
热源总功率 Q = 3 500 W 热源形状参数 a = 0.003 m b = 0.010 m
3 R02
q(x, y, z) q(0,0,0) e3x2 / a2 e e 3z2 / b2 3 y2 / a2
q(0,0,0) 6 3Q a2bπ π
q(x, y) qm eK x2 y2
QK qm π
;
K
3 R02
q(x, y, z) qm eKx2 y2
qm
QK πH
For a review of the subject, see: T. DebRoy, Role of Interfacial Phenomena in Numerical Analysis of Weldability, Mathematical Modelling of Weld Phenomena II, The Institute of Materials, London, (1995) pp. 3-21.
• 焊接熔池中的流体动力学和热过程 • 热源与金属的相互作用
– 焊接电弧物理,焊接电弧的传热与传质
• 电弧作用于熔池表面的热能和压力分布 • 熔池表面的变形 • 液态金属的蒸发 • 氢及氮氧等在熔池及环境之间的分配
• 焊接冶金和焊接接头组织性能的预测,包括相变过程 • 焊接应力与变形 • 焊接过程中的氢扩散 • 特种焊的数值模拟
材料加工中的数值模拟方法-微观组织数值模拟(6)课件
g()2(1)2 p()2(32)
h()
2 2g()p()u
t
u T Tm L /cp
k DT cp
ut DT2uht PPT学习交流
1 MH
/ H
L2 c pTM H
6
相场模型Βιβλιοθήκη 2 2g()p()ut
ut DT2uht
Capillary length
t M [ (2 ) W g () p () ( ( 1 c ) H A c H B ) ]
c t M cp H A H B R T m c 1 1 c M c c
HA
LA
TMA T TMA
HB
LB
TMB T TMB
M c R mT 1ccD sp D l M(1c)MAcM B
可去掉
FVf,c,T2c2c2222dV
t
M
FV
M
f
22
c t
(McFcV
)
Mc
f c
f W g()P ()[1 (c)H AcH B] fc(H BH A )p()RlT n 1 cc
PPT学习交流
24
单相二元合金相场模型
❖理想合金熔体的等温凝固的WBM模型
Wheeler-Boettinger-McFadden(1993)
PPT学习交流
29
单相二元合金相场模型
Kim-Kim-Suzuki (KKS) Phase-field Model
质量守恒
化学势相等
PPT学习交流
30
单相二元合金相场模型
KKS合金相场模型
c t
D
f cc