
丝锥攻螺纹选用钻头及尺寸
螺纹攻牙-钻孔直径对照表
36.00 36.271 35.814
公制迫牙丝攻钻孔径(挤压丝锥)
规格
精度等级
G1-G6 G7-G8
G9
M1.0*0.25
0.86 0.88 螺孔小径..
M1.1*0.25
0.96 0.98
..
M1.2*0.251.06源自1.08..M1.4*0.3
1.24 1.25
..
M1.6*0.35
1.41 1.43
M27*1.0
26.00 26.153 25.917
M18*2.5 15.50 15.744 15.294
M28*2.0
26.00 26.210 25.835
M20*2.5 17.50 17.744 17.294
M28*1.5
26.50 26.676 26.376
M22*2.5 19.50 19.744 19.294
M33*3.0
30.00 30.252 29.752
M1.1*0.2 0.90 0.921 0.883
M33*2.0
31.00 31.210 30.835
M1.2*0.2 1.00 1.021 0.983
M33*1.5
31.50 31.676 31.376
M1.4*0.2 1.20 1.221 1.183
M5.5*0.5 5.00 5.099 4.959 NO.6-40(3.505) 2.90 3.022 2.820
M6.0*0.75 5.30 5.378 5.188 NO.8-36(4.166) 3.50 3.606 3.404
M6.0*0.5 5.50 5.550 5.400 NO.10-32(4.826) 4.10 4.165 3.963
螺丝攻牙钻孔底径对照表
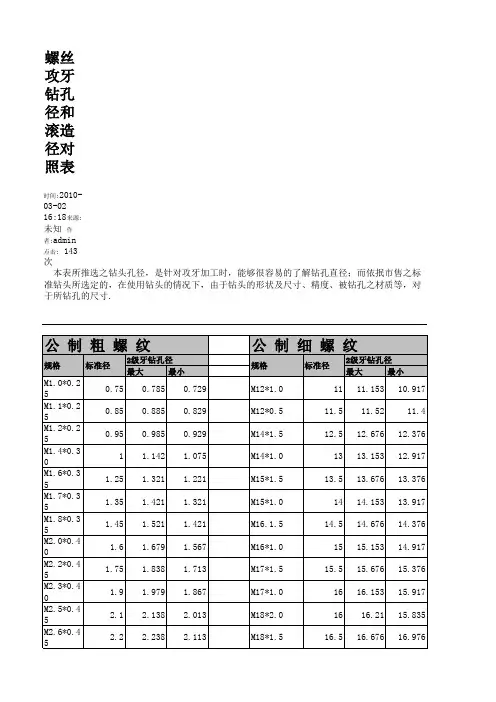
螺丝 攻牙 钻孔 径和 滚造 径对 照表
时间:201003-02 16:18来源: 未知 作 者:admin 点击: 143 次
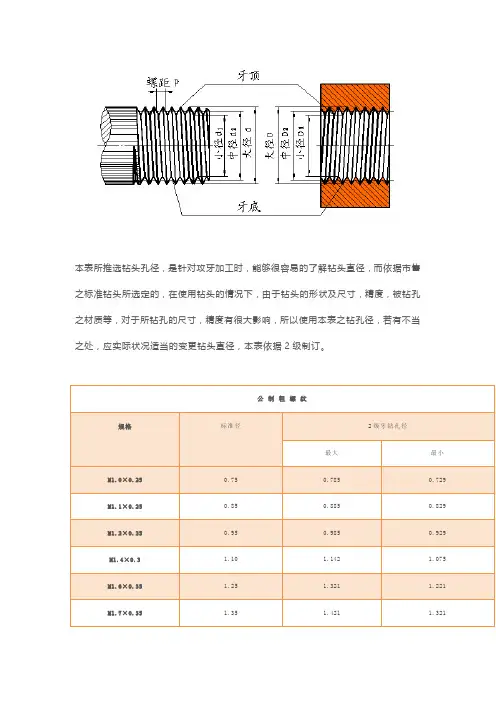
本表所推选之钻头孔径,是针对攻牙加工时,能够很容易的了解钻孔直径;而依抿市售之标 准钻头所选定的,在使用钻头的情况下,由于钻头的形状及尺寸、精度、被钻孔之材质等,对 于所钻孔的尺寸.
M1.0*0.2
0.8 0.821 0.783
M1.1*0.2
0.9 0.921 0.883
M1.2*0.2
1 1.021 0.983
M1.4*0.2
1.2 1.221 1.421 1.383
M1.7*0.2
1.45
1.5 1.46
M1.8*0.2
1.6 1.621 1.583
M3.0*0.5 0 M3.0*0.6 0 M3.5*0.6 0 M4.0*0.7 0 M4.0*0.7 5 M4.5*0.7 5 M5.0*0.8 0 M5.0*0.9 0 M6.0*1.0 0 M7.0*1.0 0 M8.0*1.2 5 M9.0*1.2 5 M10*1.50 M11*1.50 M12*1.75 M14*2.00 M16*2.00 M18*2.50 M20*2.50 M22*2.50 M24*3.00 M27*3.00 M30*3.50
--
1/2 - 13
-
No 2 -
64UNF
No 3 - 56
4.9 4.96 -
5.72 -
7.24 -
8.74 8.81
10.2 10.3
11.27 11.82
丝锥与钻头的使用参数
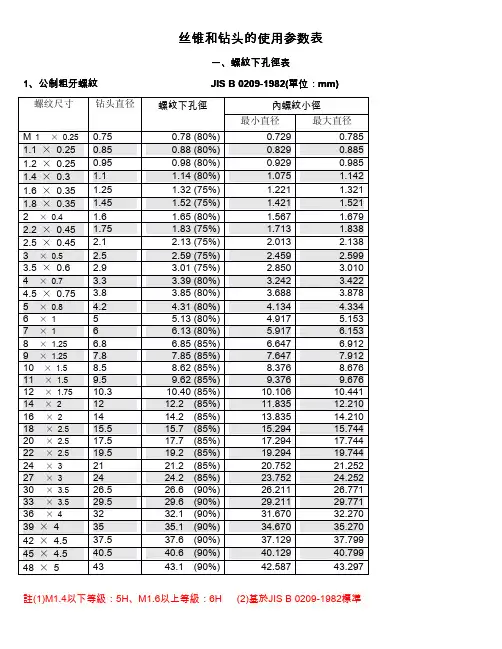
丝锥和钻头的使用参数表
一、螺紋下孔徑表
1、公制粗牙螺紋JIS B0209-1982(單位:mm)
註(1)M1.4以下等級:5H、M1.6以上等級:6H(2)基於JIS B0209-1982標準
-01JIS B0211-1982(單位:mm)、公制細牙螺紋-01
2、公制細牙螺紋
註(1)等級:6H
(2)基於JIS B0211-1982標準
3、美制粗牙螺紋(單位:mm)
4、美制細牙螺紋(單位:mm)
5、英制粗牙螺紋(單位:mm)
6、英制管用螺紋(單位:mm)
7、美制管用耐密斜行螺紋(NPTF‧NPSF)(單位:mm)
8、公制螺紋(NRT)(單位:mm)
二、螺紋下孔徑表((無屑絲攻用)
二、螺紋下孔徑表
1、美制細牙螺紋(NRT)(單位:mm) Array
2、英制管用平行螺紋(NRT)(單位:mm)
3、公制螺紋(HRT)(單位:mm)
4、公制粗牙螺紋HL-NRT(單位:mm)
三、螺紋下孔徑表((護套螺紋用)
三、螺紋下孔徑表
1、公制粗牙螺紋(單位:mm)
3、美制粗牙螺紋(單位:mm)
各種換算表
美制螺絲外徑公厘(mm)換算表。
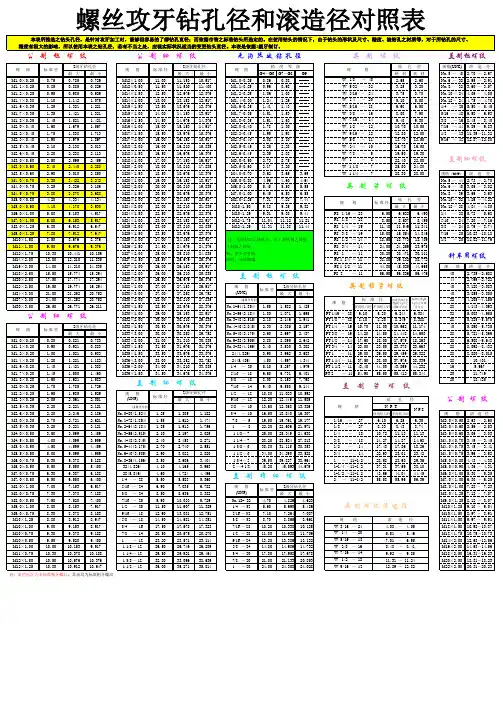
螺丝攻牙钻孔径和滚造径对照表
精度等级 G4-G6 G7-G8 G9
0.86 0.88 0.96 0.98 1.06 1.08 1.24 1.25 1.41 1.43 1.51 1.53 1.61 1.63 1.78 1.80 1.95 1.98 2.08 2.10 2.25 2.28 2.35 2.38 2.73 2.75 3.17 3.20 3.62 3.65 3.69 4.56 4.60 4.64 5.45 5.50 5.55 6.45 6.50 6.55 7.31 7.38 7.44 9.18 9.25 9.32 9.31 9.38 9.44 11.04 11.12 11.21 11.31 11.38 11.44
公制粗螺纹
公制细螺纹
无沟丝攻钻孔径
英制螺纹
美制粗螺纹
规格
标准径
2级牙钻孔径 最大 最小
规格
标准径
M1.0×0.25 M1.1×0.25 M1.2×0.25 M1.4×0.30 M1.6×0.35 M1.7×0.35 M1.8×0.35 M2.0×0.40 M2.2×0.45 M2.3×0.40
0.75 0.85 0.95 1.10 1.25 1.35 1.45 1.60 1.75 1.90
0.785 0.885 0.985 1.142 1.321 1.421 1.521 1.679 1.838 1.979
0.729 0.829 0.929 1.075 1.221 1.321 1.421 1.567 1.713 1.867
M12×1.00 M12×0.50 M14×1.50 M14×1.00 M15×1.50 M15×1.00 M16×1.50 M16×1.00 M17×1.50 M17×1.00
28.210 27.835
超全螺纹攻牙钻孔直径和滚造直径对照表,值得收藏!
M17×1.0
16.00
16.153
15.917
M18×2.0
16.00
16.210
15.835
M18×1.5
16.50
16.670
16.376
M18×1.0
17.00
17.153
16.917
M20×2.0
18.00
18.210
17.835
M20×1.5
18.50
18.676
18.376
39.50
39.827
38.964
2 -4-1/2
45.20
45.593
44.679
英制螺纹
规格
钻孔径
硬材
软材
W1/8 - 40
2.65
2.60
W5/32 - 32
3.25
3.20
W3/16 - 24
3.75
3.70
W1/4 - 20
11.938
11.709
9/16 -28
13.20
13.386
13.132
5/8 -24
14.80
14.986
14.732
3/4 -20
17.80
17.958
17.678
7/8 -20
21.00
21.133
20.853
1 -20
24.00
24.308
24.028
美 制 粗 螺 纹
规格(UNC)
标准径
1.40
1.421
1.383
M1.7×0.2
1.45
1.500
1.460
M1.8×0.2
1.60
螺纹攻牙-钻孔直径对照表
M4.5*0.5 4.00 4.099 3.959 NO.4-48(2.845) 2.40 2.458 2.271
M5.0*0.5 4.50 4.599 4.459 NO.5-44(3.175) 2.70 2.740 2.551
M5.5*0.5 5.00 5.099 4.959 NO.6-40(3.505) 2.90 3.022 2.820
5/8 - 18
14.50 14.681 14.351
M10*1.0 9.00 9.153 8.917
3/4 - 16
17.50 17.678 17.323
M10*0.75 9.30 9.378 9.188
7/8 - 14
20.50 20.675 20.270
M10*0.5 9.50 8.520 9.400
M7.0*1.0
6.45 6.50
6.55
M8.0*1.25
7.31 7.38
7.44
M10*1.5
9.18 9.25
9.32
M10*1.25
9.31 9.38
9.44
M12*1.75
11.04 11.12 11.21
M12*1.25
11.31 11.38 11.44
美制迫牙丝攻钻孔径
规格 NO. 2-56UNC
7/16 - 20
9.90 10.033 9.729
M9.0*1.0 8.00 8.153 7.917
1/2 - 20
11.50 11.607 11.329
M9.0*0.75 8.30 8.378 8.188
3/16 - 18
12.90 13.081 12.751
M10*1.25 8.80 8.912 8.647
常用普通螺纹钻、攻切削参数
6、对钻头加工倒角,大小采用估算法,手轮进给倒角,切削一定深度后,退出游标卡尺测量,一般比螺纹孔径大3-4mm。
7、对丝锥:因为孔加工刀具对刀时是以钻尖或丝锥端中心为刀位点,攻螺纹时,由于丝锥切削部分有锥角,端部不能切出完整的牙型, 丝锥钻入深度应大于螺纹有效深度。一般可取:H丝=h有效+0.7D。D为螺纹大径。 8、中心钻应短,有良好的刚度。
通用管螺 纹
1/4″ 2/8″ 1/2″ 3/4″
底孔直径
11.5 15
18.7 24.2
钻头转速
600 430 340 270
钻头进给
160 120 100 150
8.5 7(21) 700
37
M12×1.75 10.2 8(22) 630
280
500
875 M16×1.5 14.5
180
500
500
NPT1/8″
8.7 14
700
180
加工过程:
1、先铣削上表面,再加工螺纹,若表面无要求,则可不铣面。
2、加工螺纹的方法:先用中心钻加工底孔的中心孔,再钻底孔,然后对底孔倒角,最后攻丝。
公司为提高效率,在点孔时,点的稍大些,连倒角一起做了。
3、孔加工循环的选择,中心钻选用G82,底孔加工选用G81,倒角选用G82,螺纹若是右旋,选用G84。
M16×2
13.9 9(23) 460
220
400
800 M20×1.5 18.5
M20×2.5 17.4 10(24) 365
180
320
800 M20×1.5 18.5
M24×3
21 11(25) 340
160
250
750
螺丝攻牙钻孔对照表
注:无槽沟死攻之钻孔经,在上表所列之 数值,由于被加工材料材质、硬度、形状 、尺寸等影响,多少会有秘变动,因此于 参考上表同时,亦请增减若干。
6.10 8.10 10.70 14.20 17.60 23.00 29.00 37.50 43.40 54.90
6.20 8.20 11.00 14.50 18.00 23.50 29.50 38.00 44.00 55.50
公 制 粗 螺 纹
规格
M1.0X0.25 M1.1X0.25 M1.2X0.25 M1.4X0.3 M1.6X0.35 M1.7X0.35 M1.8X0.35 M2.0X0.4 M2.2X0.45 M2.3X0.4 M2.5X0.45 M2.6X0.45 M3.0X0.5 M3.0X0.6 M3.5X0.6 M4.0X0.7 M4.0X0.75 M4.5X0.75 M5.0X0.8 M5.0X0.9 M6.0X1.0 M7.0X1.0 M8.0X1.25 M9.0X1.25 M10X1.5 M11X1.5 M12X1.75 M14X2.0 M16X2.0 M18X2.5 M20X2.5 M22X2.5 M24X3.0 M27X3.0 M30X3.5
6.244 8.249 10.962 14.448 17.979 23.379 29.459 37.976 43.869 55.412
6.364 8.388 11.174 14.658 18.263 23.663 29.822 38.339 44.232 55.844
美 制 粗 螺 纹
规格 (UNF)
2级牙钻孔径 最大 最小 0.821 0.783 0.921 0.883 1.021 0.983 1.221 1.183 1.421 1.383 1.500 1.460 1.621 1.583 1.785 1.729 1.985 1.929 2.061 2.001 2.221 2.121 2.246 2.186 2.721 2.621 2.221 2.121 3.599 2.459 4.099 3.959 4.599 4.459 5.099 4.959 5.378 5.188 5.550 5.400 6.378 6.188 6.550 6.400 7.153 6.917 7.378 7.188 7.520 7.400 8.153 7.917 8.378 8.188 8.912 8.647 9.153 8.917 9.378 9.188 9.520 9.400 10.153 9.917 10.378 10.188 10.676 10.376 10.912 10.647 11.153 10.917 11.520 11.400 12.676 12.376 13.153 12.917
公制螺纹钻底孔用钻头直径尺寸表[最新]
M1:粗扣螺距0.25=Φ0.75 细扣螺距0.2=Φ0.8M2:粗扣螺距0.4=Φ1.6 细扣螺距0.25=Φ1.8M3:粗扣螺距0.5=Φ2.5 细扣螺距0.35=Φ2.7M4:粗扣螺距0.7=Φ3.3 细扣螺距0.5=Φ3.5M5:粗扣螺距0.8=Φ4.2 细扣螺距0.5=Φ4.5M6:粗扣螺距1=Φ5 细扣螺距0.75=Φ5.2M8:粗扣螺距1.25=Φ6.7 细扣螺距1,0.75=Φ7,Φ7.2M10:粗扣螺距1.5=Φ8.5 细扣螺距1.25,1,0.75=Φ8.7,Φ9,Φ9.2M12:粗扣螺距1.75=Φ10.2 细扣螺距1.5,1.25,1=Φ10.5,Φ10.7,Φ11 M14:粗扣螺距2=Φ11.9 细扣螺距1.5,1.25,1=Φ12.5,Φ12.7,Φ13M16:粗扣螺距2=Φ14 细扣螺距1.5,1=Φ14.5,Φ15M18:粗扣螺距2.5=Φ15.4 细扣螺距2,1.5,1=Φ15.9,Φ16.5,Φ17M20:粗扣螺距2.5=Φ17.4 细扣螺距2,1.5,1=Φ17.9,Φ18.5,Φ19M22:粗扣螺距2.5=Φ19.5 细扣螺距2,1.5,1=Φ19.9,Φ20.5,Φ21M24:粗扣螺距3=Φ20.9 细扣螺距2,1.5,1=Φ21.9,Φ22.5,Φ23生产中钻螺纹底孔公式:t<1mm: Dz=d-tt>1mm: Dz=d-(1.04~1.06)t式中 t 螺距(毫米)Dz 攻丝前钻头直径(毫米)d 螺纹公称直径(毫米)公制螺纹钻底孔用钻头直径尺寸表公称直径d 螺距t 钻头直径公称直径d 螺距t 公称直径d1 粗 0.25 0.752 粗 0.4 1.6细 0.2 0.8 细 0.25 1.753 粗 0.5 2.54 粗 0.7 3.3细 0.35 2.65 细 0.5 3.55 粗 0.8 4.26 粗 1 5细 0.5 4.5 细 0.75 5.28 粗 1.25 6.7 10 粗 1.5 8.5细 1 7 细 1.25 8.7细 0.75 7.2 细 1 9细 0.75 9.212 粗 1.75 10.2 14 粗 2 11.9细 1.5 10.5 细 1.5 12.5细 1.25 10.7 细 1.25 12.7细 1 11 细 1 1316 粗 2 13.9 18 粗 2.5 15.4细 1.5 14.5 细 2 15.9细 1 15 细 1.5 16.5细 1 1720 粗 2.5 17.4 22 粗 2.5 19.4细 2 17.9 细 2 19.9细 1.5 18.5 细 1.5 20.5 细 1 19 细 1 2124 粗 3 20.9 27 粗 3 23.9细 2 21.9 细 2 24.9细 1.5 22.5 细 1.5 25.5细 1 23 细 1 2630 粗 3.5 26.3 33 粗 3.5 29.3细 3 26.9 细 3 29.9细 2 27.9 细 2 30.9细 1.5 28.5 细 1.5 31.5细 1 2936 粗 4 31.8 39 粗 4 34.8细 3 32.9 细 3 35.9细 2 33.9 细 2 36.9细 1.5 34.5 细 1.5 37.542 粗 4.5 37.3 45 粗 4.5 40.3细 4 37.8 细 4 40.8细 3 38.9 细 3 41.9细 2 39.9 细 2 42.9细 1.5 40.5 细 1.5 43.548 粗 5 42.7 52 粗 5 46.7细 4 43.8 细 4 47.8细 3 44.9 细 3 48.9细 2 45.9 细 2 49.9。
攻丝标准尺寸规格表【免费下载】
攻丝标准尺寸规格以下几种:M1--M10 X0.83=钻孔直径; M12--M20 X0.86=钻孔直径M22--M30 X0.87=钻孔直径; M32--M40 X0.88=钻孔直径M42--M48 X0.89=钻孔直径; M50--M68 X0.90=钻孔直径打得孔一般比丝锥攻丝的规格小0.3到0.5MM攻丝,指的是用一定的扭矩将丝锥旋入要钻的底孔中加工出内螺纹。
“刚性攻丝”又称“同步进给攻丝”。
在攻丝中选择适合的润滑剂很重要。
(1)工件上螺纹底孔的孔口要倒角,通孔螺纹两端都倒角。
(2)工件夹位置要正确,尽量使螺纹孔中心线置于水平或竖直位置,使攻丝容易判断丝锥轴线是否垂直于工件的平面。
(3)在攻丝开始时,要尽量把丝锥放正,然后对丝锥加压力并转动绞手,当切入1-2圈时,仔细检查和校正丝锥的位置。
一般切入3-4圈螺纹时,丝锥位置应正确无误。
以后,只须转动绞手,而不应再对丝锥加压力,否则螺纹牙形将被损坏。
(4)攻丝时,每扳转绞手1/2-1圈,就应倒转约1/2圈,使切屑碎断后容易排出,并可减少切削刃因粘屑而使丝锥轧住现象。
(5)遇到攻不通的螺孔时,要经常退出丝锥,排除孔中的切屑。
(6)攻塑性材料的螺孔时,要加润滑冷却液。
对于钢料,一般用机油或浓度较大的乳化液,要求较高的可用菜油或二硫化钼等。
对于不锈钢,可用30号机油或硫化油。
(7)攻丝过程中换用后一支丝锥时,要用手先旋入已攻出的螺纹中,至不能再旋进时,然后用绞手扳转。
在末锥攻完退出时,也要避免快速转动绞手,用手旋出,以保证已攻好的螺纹质量不受影响。
(8)机攻时,丝锥与螺孔要保持同轴性。
(9)机攻时,丝锥的校准部分不能全部出头,否则在反车退出丝锥时会产生乱牙。
(10)机攻时的切削速度,一般钢料为6-15米/分;调质钢或较硬的钢料为5-10米/分;不锈钢为2-7米/分;铸铁为8-10米/分。
在同样材料时,丝锥直径小取较高值,丝锥直径大取较低值。