
SPC中CP与CPK的区别是什么?
SPC中C P与C PK的区别是什么?
关键词:SPC, C P, C PK, C P与C PK的区别
实施SPC过程中的关键环节是评价过程能力,过程能力是过程加工质量方面的能力,它是衡量稳态下过程加工内在一致性的最小波动。
过程能力的值我们称之为过程能力指数,即C P、C PK,那么C P与C PK的区别是什么呢?
●双侧公差情况的过程能力指数
双侧公差情况的过程能力指数
C P是双侧公差情况下的过程能力指数,计算公式为:C P=T/6σ= T U-T L/6σ,其中T为技术公差的幅度,反映对产品的技术要求,T U、T L分别表示上、下公差限,σ为质量特性值分布的总体标准差,反映过程加工的一致性。
根据T与6σ的相对大小可以得到过程能力指数,C P值越大,表明加工质量越高。
●有偏移情况的过程能力指数
有偏移情况的过程能力指数
当产品质量特性值分布的均值μ与公差中心M不重合时,不合格品率增大,C P值降低,故C P =T/6σ= T U-T L/6σ所计算的过程能力指数不能反映有偏差的实际情况,需要加以修正。
修正后的过程能力指数为C PK,计算公式为C PK=(1-K)C P=(1-K)*T/6σ,K代表μ对于M的相对偏移度,当μ=M(即分布中心与公差中心重合无偏移)时,K=0,C PK=C P。
综上所述,无偏移情况的C P表示过程加工的一致性,即“质量能力”,C P越大,则质量能力越强;而有偏移情况的C PK反映过程中心μ与公差中心M的偏移情况,C PK越大,则二者偏离越小,是过程的“质量能力”与“管理能力”二者综合的结果。
故C P与C PK的区别在于着重点不同,实
际应用时需要同时加以考虑。
CP与CPK的异同
CP与CPK的异同如果有一家公司跟你说他们生产的产品是精密设备,但却没有CP 与CPK的管控,我们立即就可以说,要么他说的是假话要么就是这个行业根本就没有所谓的精密需求,只是比其他企业做的稍微好一点而已;很多人其实都不是很理解CP与CPK,甚至都不知道这些到底是用来做什么的,其实本来如果我们做的不是精密行业或者要将品质做到一定的程度,CP与CPK并不重要,但一旦我们需要在精密级的单位进行加工或者生产,这是永远逃不掉的魔咒;在理解CP与CPK之前,务必要了解正态分布与3西格玛理论;在这个基础上我们才能很好的理解CP与CPK的关系;(后续单独发表文章解释正态分布与3西格玛)我们认为自然界与社会界大部分的现象都符合正态分布,并且在正负3西格玛的范围内发生的概率为99.73%;首先我们来将CP,什么叫做CP(Process Capability),中文全称叫做过程能力;他只适用于统计稳定过程,是过程在受控状态下的实际加工能力(不考虑过程的中心是否有偏移),从公式来看:CP=(USL-LSL)/ 6σ.这个指数对于单边规格是没有意义的;如果我们用一幅图来形容CP到底是什么的话,或许是下面的两张图:首先是第一张图,在我们学车的时候都有过穿越龙门的科目,如果您的车体越窄,穿越同样龙门的概率就会越大,当然现实生活中不可能存在这样的差异,但在统计学中,我们认为当车的宽度不断变窄(制程能力越来越好,西格玛在不断的变小),但龙门宽的不变的情况下(客户规格没有变化,上下限差异不变);我们穿越的概率就会不断的变大;第一张图就是制程能力比较好的状况,如制程能力不好时会是什么状况呢?我们来一同看一下第二张图;第二张图的汽车宽度明显已经宽过龙门的宽度了,这个时候他能够完好穿越龙门的概率就会基本为零;这个时候的制程能力就已经变差了;所以说我们的CP用下面一张图就表达的比较清楚,CP=客户要求/过程能力;CP是一个望大值,越大制程能力越强;下面我们再谈谈CPK,所谓的CPK就是讲过程能力中的偏移考量进去;通过公式来计算有偏移过程的制程能力如何评估;用公式来说明如下::CPK=min{CPU=(USL-X-bar)/3σ,CPL=(X-bar-LSL)/3σ};也就是说,产品中心与上下管制线的距离与3西格玛之间的比值;用来说明偏移状况;用一张图来表示CPK为:当车子没有对准龙门中心线的时候,无论您从哪个角度进入,都会出现大击率的无法进入龙门;因此当一个制程只考虑CP而没有考虑CPK时,我们并没有办法根据他的制程能力来评估目前产品的品质稳定度,我只能说他有生产好这个产品的能力而已;因此我们总结一下,CP为制程能力,CPK为制程能力参数;CP 只考量自己是否过胖,不考虑对准;但CPK为制程能力指数,既考虑是否过胖进不了龙门,又要考虑是否偏移;明日文章预告:正态分布与西格玛欢迎大家关注精益生产管理助手,希望我们的分享能够激起您的共鸣,为精益进上一份力量,让我们在精益的道路上再接再厉,努力前行!如果您也喜欢精益,请点击右上角关注我们,并与您的朋友一同分享我们的文章;每天一篇文章,让我们伴随精益一同成长!。
cp与cpk是什么意思啊
cp与cpk是什么意思啊什么是cp和cpk,它们的含义分别是什么?区别在那里?下面是店铺给大家整理的cp与cpk是什么意思啊,供大家参阅!cp与cpk是什么意思啊CP(或Cpk)是英文Process Capability index缩写,汉语译作工序能力指数,也有译作工艺能力指数过程能力指数。
工序能力指数,是指工序在一定时间里,处于控制状态(稳定状态)下的实际加工能力。
它是工序固有的能力,或者说它是工序保证质量的能力。
这里所指的工序,是指操作者、机器、原材料、工艺方法和生产环境等五个基本质量因素综合作用的过程,也就是产品质量的生产过程。
产品质量就是工序中的各个质量因素所起作用的综合表现。
对于任何生产过程,产品质量总是分散地存在着。
若工序能力越高,则产品质量特性值的分散就会越小;若工序能力越低,则产品质量特性值的分散就会越大。
那么,应当用一个什么样的量,来描述生产过程所造成的总分散呢?通常,都用6σ(即μ+3σ)来表示工序能力:工序能力=6σ若用符号P来表示工序能力,则:P=6σ式中:σ是处于稳定状态下的工序的标准偏差工序能力是表示生产过程客观存在着分散的一个参数。
但是这个参数能否满足产品的技术要求,仅从它本身还难以看出。
因此,还需要另一个参数来反映工序能力满足产品技术要求(公差、规格等质量标准)的程度。
这个参数就叫做工序能力指数。
它是技术要求和工序能力的比值,即工序能力指数=技术要求/工序能力当分布中心与公差中心重合时,工序能力指数记为Cp。
当分布中心与公差中心有偏离时,工序能力指数记为Cpk。
运用工序能力指数,可以帮助我们掌握生产过程的质量水平。
工序能力指数的判断工序的质量水平按Cp值可划分为五个等级。
按其等级的高低,在管理上可以作出相应的判断和处置(见表1)。
该表中的分级、判断和处置对于Cpk也同样适用。
表1 工序能力指数的分级判断和处置参考表Cp值级别判断双侧公差范(T) 处置Cp>1.67 特级能力过高T>106 (1)可将公差缩小到约土46的范围(2)允许较大的外来波动,以提高效率(3)改用精度差些的设备,以降低成本(4)简略检验1.67≥Cp1.33 一级能力充分 T=86—106 (1)若加工件不是关键零件,允许一定程度的外来波动(2)简化检验(3)用控制图进行控制1.33≥Cp>1.0 二级能力尚可 T=66—86 (1)用控制图控制,防止外来波动(2)对产品抽样检验,注意抽样方式和间隔(3)Cp—1.0时,应检查设备等方面的情示器1.0≥Cp>0.67 三级能力不足 T=46—66 (1)分析极差R过大的原因,并采取措施(2)若不影响产品最终质量和装配工作,可考虑放大公差范围(3)对产品全数检查,或进行分级筛选0.67>Cp 四级能力严重不足 T<46 (1)必须追查各方面原因,对工艺进行改革(2)对产品进行全数检查: Cpk应用1. Cpk的中文定义为:制程能力指数,是某个工程或制程水准的量化反应,也是工程评估的一类指针。
CPK大,CP小是怎么回事
CPK大,CP小是怎么回事2010-05-12 22:53rsmoop| 分类:数学| 浏览4093次如:CPK=1.37 CP=0.09 我有更好的答案提问者采纳检举| 2010-05-14 16:151、首先我们先说明Pp、Cp两者的定义及公式Cp(Capability Indies of Process):稳定过程的能力指数,定义为容差宽度除以过程能力,不考虑过程有无偏移,一般表达式为:Cpk,Ca,Cp三者的关系:Cpk = Cp *( 1 -┃Ca┃),Cpk是Ca及Cp两者的中和反应,Ca反应的是位置关系(集中趋势),Cp反应的是散布关系(离散趋势)Pp(Performance Indies of Process):过程性能指数,定义为不考虑过程有无偏移时,容差范围除以过程性能,一般表达式为:(该指数仅用来与Cp及Cpk对比,或/和Cp、Cpk一起去度量和确认一段时间内改进的优先次序)CPU:稳定过程的上限能力指数,定义为容差范围上限除以实际过程分布宽度上限,一般表达式为:CPL:稳定过程的下限能力指数,定义为容差范围下限除以实际过程分布宽度下限,一般表达式为:2、现在我们来阐述Cpk、Ppk的含义Cpk:这是考虑到过程中心的能力(修正)指数,定义为CPU与CPL的最小值。
它等于过程均值与最近的规范界限之间的差除以过程总分布宽度的一半。
即:Ppk:这是考虑到过程中心的性能(修正)指数,定义为:或的最小值。
即:其实,公式中的K是定义分布中心μ与公差中心M的偏离度,μ与M的偏离为ε=| M-μ| 3、公式中标准差的不同含义①在Cp、Cpk中,计算的是稳定过程的能力,稳定过程中过程变差仅由普通原因引起,公式中的标准差可以通过控制图中的样本平均极差估计得出。
因此,Cp、Cpk一般与控制图一起使用,首先利用控制图判断过程是否受控,如果过程不受控,要采取措施改善过程,使过程处于受控状态。
确保过程受控后,再计算Cp、Cpk。
SPC中CP与CPK的区别是什么?
SPC中C P与C PK的区别是什么?
关键词:SPC, C P, C PK, C P与C PK的区别
实施SPC过程中的关键环节是评价过程能力,过程能力是过程加工质量方面的能力,它是衡量稳态下过程加工内在一致性的最小波动。
过程能力的值我们称之为过程能力指数,即C P、C PK,那么C P与C PK的区别是什么呢?
●双侧公差情况的过程能力指数
双侧公差情况的过程能力指数
C P是双侧公差情况下的过程能力指数,计算公式为:C P=T/6σ= T U-T L/6σ,其中T为技术公差的幅度,反映对产品的技术要求,T U、T L分别表示上、下公差限,σ为质量特性值分布的总体标准差,反映过程加工的一致性。
根据T与6σ的相对大小可以得到过程能力指数,C P值越大,表明加工质量越高。
●有偏移情况的过程能力指数
有偏移情况的过程能力指数
当产品质量特性值分布的均值μ与公差中心M不重合时,不合格品率增大,C P值降低,故C P =T/6σ= T U-T L/6σ所计算的过程能力指数不能反映有偏差的实际情况,需要加以修正。
修正后的过程能力指数为C PK,计算公式为C PK=(1-K)C P=(1-K)*T/6σ,K代表μ对于M的相对偏移度,当μ=M(即分布中心与公差中心重合无偏移)时,K=0,C PK=C P。
综上所述,无偏移情况的C P表示过程加工的一致性,即“质量能力”,C P越大,则质量能力越强;而有偏移情况的C PK反映过程中心μ与公差中心M的偏移情况,C PK越大,则二者偏离越小,是过程的“质量能力”与“管理能力”二者综合的结果。
故C P与C PK的区别在于着重点不同,实
际应用时需要同时加以考虑。
Cp和Cpk的区别和使用
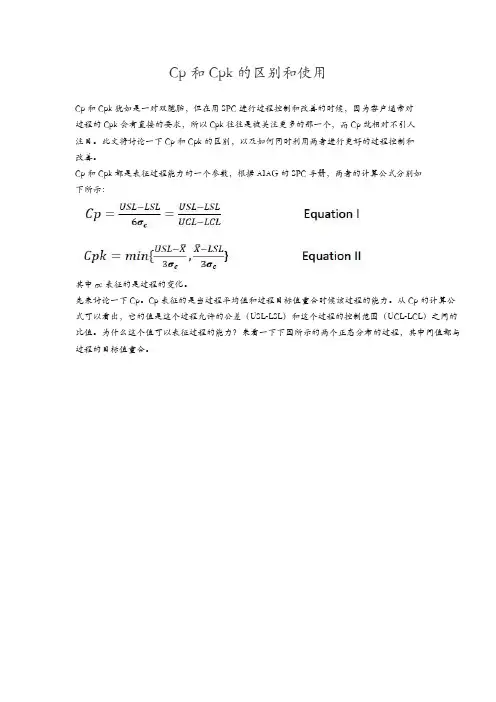
Cp和Cpk的区别和使用Cp和Cpk犹如是一对双胞胎,但在用SPC进行过程控制和改善的时候,因为客户通常对过程的Cpk会有直接的要求,所以Cpk往往是被关注更多的那一个,而Cp就相对不引人注目。
此文将讨论一下Cp和Cpk的区别,以及如何同时利用两者进行更好的过程控制和改善。
Cp和Cpk都是表征过程能力的一个参数,根据AIAG的SPC手册,两者的计算公式分别如下所示:其中σc表征的是过程的变化。
先来讨论一下Cp。
Cp表征的是当过程平均值和过程目标值重合时候该过程的能力。
从Cp的计算公式可以看出,它的值是这个过程允许的公差(USL-LSL)和这个过程的控制范围(UCL-LCL)之间的比值。
为什么这个值可以表征过程的能力?来看一下下图所示的两个正态分布的过程,其中间值都与过程的目标值重合。
上图中,过程I和II有着相同的控制限,但有不同的USL和LSL。
过程I允许的公差更大。
I和II中,红色的区域都代表超出LSL和USL的区域,是不合格的区域。
比较I和II,很显然会发现,II中不合格区域的面积更大,即当(USL-LSL)相对于(UCL-LCL)缩小了的时候,产生不合格的概率增加了。
所以,用(USL-LSL)相对于(UCL-LCL)的值,即Cpk,可以很好的表征一个制造过程生产合格产品的能力。
Cp越大,产生不合格的几率越小,制造合格产品的能力越高。
由于目标值和中间值重合,Cp也可以用以下公式计算:下表是对于中间值和目标值重合的过程,其Cp值和不合格率之间的对应关系。
这个关系可以根据正态函数计算,如前所述,Cpk越大,不合格率越低。
对于大部分过程来说,中间值与目标值并不重合,如下图的过程III所示(中间值往目标值的右边偏)。
对于正态分布的过程来说,即使(USL-LSL)和(UCL-LCL)仍然保持不变,过程III的红色区域仍然会高于过程I,即过程III产生不合格的几率相对于过程I增加了,其过程能力出现了降低。
CPCPKPPPPK详细定义与计算方法
CPCPKPPPPK详细定义与计算方法CP、CPK、PP、PPK是统计质量指标,用于衡量一个过程的性能,特别是其稳定性和一致性。
下面详细介绍它们的定义和计算方法。
1. CP(Process Capability,过程能力):CP是指过程分布的极限范围与规范限制范围之间的比值。
它反映了过程的能力,即过程在可控范围内的变异性。
CP值越大,代表过程性能越好。
CP=(USL-LSL)/(6*标准差)其中,USL是规格上限(Upper Specification Limit),LSL是规格下限(lower Specification Limit)。
标准差是过程数据的平均离差平方根。
2. CPK(Process Capability Index,过程能力指数):CPK是针对过程两侧规格限制范围的过程能力指标,考虑了偏斜度和过程中心值。
与CP相比,CPK更全面地衡量了过程性能。
CPK = min(USL - 平均值, 平均值 - LSL) / (3 * 标准差)CPK值越大,代表过程能满足规格要求的能力越强。
当CPK值大于1时,说明过程能基本满足规格要求。
3. PP(Process Performance,过程性能):PP是指过程性能在规格限制范围内的比例,即过程的能力指数。
PP 值越大,说明过程在规格范围内变异性越小,能力越强。
PP=(USL-LSL)/(6*历史标准差)其中,历史标准差是过去的过程数据的平均离差平方根。
4. PPK(Process Performance Index,过程性能指数):PPK是过程指标,类似于PP,但它也考虑了过程中心值。
PPK比PP更全面地评估了过程的性能。
PPK = min(USL - 平均值, 平均值 - LSL) / (3 * 历史标准差)PPK值越大,代表过程能满足规格要求的概率越高。
当PPK值大于1时,表明过程性能能够基本满足规格要求。
计算方法中常涉及的术语解释:-规格上限(USL):产品或过程的上限要求。
CP和CPK详解(精辟)
3s
USL-LSL
对于双边规格: Cp= 6s
Cp等级评定及处理原则
等級 A+ A B C D
Cp值 ≧1.67 1.33 ≦ Cp < 1.67 1.00 ≦ Cp < 1.33 0.67 ≦ Cp < 1.00 Cp < 0.67
處理原則 無缺點考慮降低成本 狀態良好維持現狀 改進為 A 級 制程不良較多,必須提升其能力 制程能力太差,應考慮重新整改設計制程
双边规格:有上下限與中心值,而上下限與中心值 對稱的规格;此时数据越接近中心值越好;如 D854前加工脚长规格2.8±0.2mm;
和Cpk相关的几个重要概念2
USL (Upper specification limit):即規格上限 LSL (Low specification limit): 即規格下限 C:规格中心 X=(X1+X2+… …+Xn)/n 平均值
此时数据越接近中心值越好;
改進為 A 級
C(某2)工制序程的能規力格指要数求是0為一.16种07±表0示≦. 制程C水p平k高<低的方1.便0方0法,其制实程 质作不用是良反映較制程多合, 格率必的高須低。提升其能力
此時數據越接近上限或下限越好﹔
D Cpk 用一个数值来表达制程的水准; < 0.67
用一个数值来表达制程的水准;
(1) 只有制程能力强的制程才可能生产出质量好、 可靠性水平高的产品﹔
(2)制程能力指数是一种表示制程水平高低的方便 方法,其实质作用是反映制程合格率的高低。
和Cpk相关的几个重要概念1
单边规格:只有规格上限和规格中心或只有下限 或规格中心的规格;如考试成绩不得低于80分,或 浮高不得超过0.5mm等;此時數據越接近上限或 下限越好﹔
cp与cpk计算公式区别
cp与cpk计算公式区别CP与CPK是过程能力指数,用于评估过程的稳定性和一致性。
它们是统计学中常用的质量管理工具,用于衡量一个过程的性能是否达到要求。
CP和CPK都是用来描述过程能力的指标,但它们之间有一些区别。
本文将对CP和CPK的计算公式进行比较,以便更好地理解它们之间的区别。
CP的计算公式为:\[ CP = \frac{{Tolerance Width}}{{6 \times Standard Deviation}} \]其中,“Tolerance Width”表示规格范围的宽度,即上限和下限之间的距离;“Standard Deviation”表示标准偏差。
CP的计算结果用于衡量过程的能力,如果CP大于1,表示过程能够满足规格要求;如果CP等于1,表示过程的性能刚好能够满足规格要求;如果CP小于1,表示过程的性能无法满足规格要求。
CPK的计算公式为:\[ CPK = min\left( \frac{{USL \overline{x}}}{{3 \times Standard Deviation}},\frac{{\overline{x} LSL}}{{3 \times Standard Deviation}} \right) \]其中,“USL”表示规格上限,“LSL”表示规格下限,“\overline{x}”表示过程的平均值。
CPK的计算结果用于衡量过程的能力,它考虑了过程的偏移程度,即过程的平均值相对于规格上限和下限的位置。
如果CPK大于1,表示过程能够满足规格要求,并且考虑了过程的偏移程度;如果CPK等于1,表示过程的性能刚好能够满足规格要求,并且考虑了过程的偏移程度;如果CPK小于1,表示过程的性能无法满足规格要求,或者考虑了过程的偏移程度。
从上述公式可以看出,CP和CPK的计算公式都涉及到规格范围的宽度和标准偏差,但它们之间的区别在于CPK考虑了过程的偏移程度,即过程的平均值相对于规格上限和下限的位置。
Cp与Cpk概念比对
Cp与Cpk概念比对对于制造行业中与产品质量密切相关的质量、工艺、生产、研发等部门来说,过程能力指数Cp和CPK并不是陌生的术语,客户要求Cpk≥1.33的标准也是耳熟能详。
但是关于过程能力指数,还是有很多令初学者不解的疑问,甚至略感神秘。
今天就Cp与Cpk的10个疑问给大家分析一下,帮助大家揭开其神秘面纱。
1. Cp与Cpk都被称为过程能力指数,二者的区别是什么呢?首先要介绍两个术语“无偏”和“有偏”。
当数据的分布中心与公差中心重合,称为无偏。
而无偏情形下的过程能力指数就是Cp,也称理论上的过程能力指数;当数据的分布中心与公差中心不重合,称为有偏。
而有偏情形下的过程能力指数就是Cpk,也称实际上的过程能力指数。
在实际的工作当中,我们研究的是有偏过程能力指数Cpk,以此作为衡量过程能力的指标。
2. 为什么Cp有另一个名字叫“精密度”?大家知道,Cp=T/6σ(T为规格的公差范围,σ为标准差)。
从数学角度上来讲,Cp的大小与T和σ有关。
但从质量管理角度来看,Cp只与σ有关,为什么这么说呢?因为产品规格的公差范围T是人为设定的(通常由设计工程师制定),而如何提高过程能力指数Cp,就要从如何减小σ、提高产品加工精度方面下功夫,以满足设计的公差要求,而不能直接找设计部门要求放宽公差带。
正因为Cp只与标准差σ有关,所以Cp的另一个名字,叫“精密度”。
3. Cp计算公式的内涵是什么?上面提到了无偏过程能力指数Cp=T/6σ,这个公式代表了什么意思呢?要揭晓答案,就要提到SPC的核心工具——控制图,因为控制图通常都是与Cp、Cpk分不开的。
在计量控制图中,根据3σ最经济的原则,控制上限UCL与控制下限LCL之间的宽度为6倍σ。
控制限与规格限的关系如下所示:既然控制限在规格限的范围之内,我们再来看下面这张图:上图中,T为规格限的宽度,即公差范围;6σ为控制限的宽度。
所以,无偏过程能力指数Cp 就是产品设计的规格限宽度与加工过程控制限宽度的比值,即Cp=T/6σ。
cp与cpk的标准
cp与cpk的标准CP与CPK的标准。
在制造业中,CP和CPK是两个重要的质量管理指标,它们用来评估一个过程的稳定性和能力。
CP和CPK的计算可以帮助企业了解产品质量的稳定性和一致性,从而及时进行调整和改进。
本文将重点介绍CP和CPK的定义、计算方法以及如何应用这两个指标来提高生产质量。
CP和CPK的定义。
CP是过程能力指数,用来评估过程的稳定性。
它是通过测量过程的分布宽度和规格限的关系来确定的。
CP的计算公式为,CP = (USL-LSL)/(6标准差),其中USL为规格上限,LSL为规格下限,标准差是过程的标准差。
CP的数值越大,说明过程的稳定性越好。
CPK是过程能力指数的修正值,它同时考虑了过程的中心位置和分布的偏移。
CPK的计算公式为,CPK = min[(USL-μ)/(3标准差),(μ-LSL)/(3标准差)],其中μ为过程的平均值。
CPK的数值越大,说明过程的能力越强,能够更好地满足规格要求。
CP和CPK的计算方法。
要计算CP和CPK,首先需要收集过程数据,包括规格上限和下限,以及过程的标准差和平均值。
然后根据上面的公式进行计算,得到CP和CPK的数值。
通过这些数值,可以判断过程的稳定性和能力,从而采取相应的措施进行改进。
如何应用CP和CPK来提高生产质量。
通过计算CP和CPK,企业可以了解产品质量的稳定性和一致性,从而及时发现和解决生产过程中的问题。
如果CP和CPK的数值较低,说明过程存在较大的变异性,需要进一步分析原因并采取改进措施,以提高过程的稳定性和能力。
另外,CP和CPK的计算结果也可以帮助企业确定产品的合格率,从而更好地控制产品质量。
总结。
CP和CPK是评估过程稳定性和能力的重要指标,它们可以帮助企业了解产品质量的情况,并及时进行调整和改进。
通过计算CP和CPK,企业可以更好地管理生产过程,提高产品质量,满足客户需求。
因此,企业应该重视CP和CPK的应用,不断优化生产过程,提高竞争力。