
常见金属表面处理工艺
金属表面处理技术可以在不增加或不增加太多成本的情况下,使工件表面受到保护和强化,或修复废旧和加工失误的工件,从而提高产品的使用寿命和可靠性,改善机械设备的性能、质量,增强产品的竞争能力。
所以,金属表面处理技术,寸于推动高新技术的发展,对于节约材料、节约能源等都具有重要意义。
一、电镀技术。
镀膜:通过电解工艺,使金属膜附着于零件表面,可防止金属氧化,提高耐磨性、电导率、反射能力、抗腐蚀能力和美观度。
许多硬币外表面也有电镀。
二、喷雾。
粉状喷涂:通过喷涂或流化床对某些金属工件进行干喷涂的方法。
粉体经静电吸附于工件表面,完全干燥后,表面形成一层保护膜。
三、电解抛光法
电解:用不溶金属作阳极,用不溶金属作阴极,两极同时浸入电解槽,进行
直流电离反应,产生选择性阳极溶解,从而达到消除工件表面细毛刺,提高亮度的效果。
四、电泳
电泳:带电粒子在电场的作用下向电极方向运动,这种现象叫做电泳。
五、QPQ处理
QPQ处理是指将黑色金属零件放入两种性质不同的盐浴中,通过多种元素渗入金属表面形成复合渗层,从而达到使零件表面改性的目的。
它没有经过淬火,但达到了表面淬火的效果,因此国外称之为QPQ。
国内称之为“氮碳氧复合处理技术”。
以上就是本文给大家介绍的表面处理工艺,有这项技术需求的用户可联系焦作汇鑫恒机械制造有限公司进行详细的了解。
金属材料的表面处理工艺
金属材料的表面处理工艺一、引言金属材料的表面处理工艺是指对金属材料表面进行加工和改性处理,以提高其机械性能、耐腐蚀性能和美观度等方面的工艺。
这些工艺包括机械加工、化学处理、电化学处理等。
本文将重点介绍几种常见的金属材料表面处理工艺。
二、机械加工1. 磨削磨削是通过磨具对金属材料表面进行加工,使其达到一定的粗糙度和平整度。
常见的磨具有砂轮、切割盘、钻头等。
磨削可以去除金属表面的毛刺和氧化物,并且可以使其表面更加光滑。
2. 抛光抛光是通过使用抛光布或者抛光液对金属材料进行加工,以获得更高的平整度和更好的光泽度。
抛光可以使金属表面更加平整,同时还可以去除一些小坑洼和氧化物。
三、化学处理1. 酸洗酸洗是将金属材料浸泡在酸性溶液中,以去除其表面的氧化物和污垢。
酸洗可以使金属表面更加干净,并且可以提高其耐腐蚀性能。
2. 镀锌镀锌是将金属材料浸泡在含有锌离子的溶液中,以在其表面形成一层锌层。
锌层可以防止金属材料被氧化和腐蚀,同时还可以提高其美观度。
四、电化学处理1. 电镀电镀是将金属材料浸泡在含有金属离子的溶液中,然后通过电流作用将金属离子还原成金属元素,并沉积在金属材料表面上。
电镀可以提高金属材料的耐腐蚀性能,并且可以使其更加美观。
2. 电解抛光电解抛光是通过在弱碱性溶液中进行电解,使得阳极上的氧化物被还原为氧气并释放出来,同时也会去除一些小坑洼和毛刺。
这种方法适用于不同种类的金属表面处理。
五、总结以上介绍了几种常见的金属材料表面处理工艺,每种工艺都有其特点和优缺点。
在实际应用中,需要根据具体情况选择最适合的表面处理方法,以提高金属材料的性能和美观度。
常用金属表面处理工艺及技术

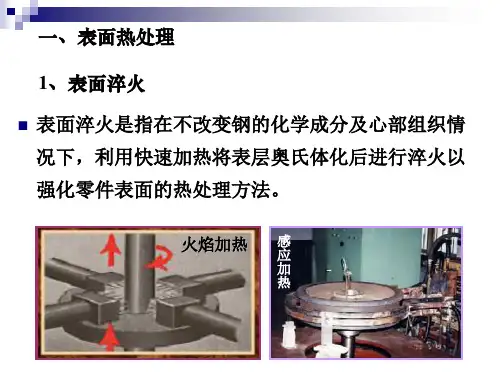
金属表面处理工艺一、表面热处理1、表面淬火 n 表面淬火是指在不改变钢的化学成分及心部组织情况下,利用快速加热将表层奥氏体化后进行淬火以 强化零件表面的热处理方法。
感火焰加热 应加 热n 表面淬火目的: n ① 使表面具有高的硬度、耐磨性和疲劳极限; n ② 心部在保持一定的强度、硬度的条件下,具有足够的塑性和韧性。
即表硬里韧。
n 适用于承受弯曲、扭转、摩擦和冲击的零件。
轴 的 感 应 加加 热 表 面 淬淬 火n ①表面淬火用材料 n ⑴ 0.4-0.5%C的中碳钢。
n 含碳量过低,则表面硬度、耐磨性下降。
n 含碳量过高,心部韧性下降; n ⑵ 铸铁 提高其表面耐磨性。
机床导轨表面淬火齿轮n ②预备热处理 n ⑴工艺: n 对于结构钢为调质或正火。
n 前者性能高,用于要求高的重要件,后者用于要求不高的普 通件。
n ⑵目的: n 为表面淬火作组织准备; n 获得最终心部组织。
回火索氏体 索氏体n ③表面淬火后的回火 n 采用低温回火,温度不高于200℃。
n 回火目的为降低内应力,保留淬火高硬度、耐磨性。
n ④表面淬火+低温回火后的组织 n 表层组织为M回;心部组织为S回(调质)或F+S(正火)。
感应加热表面淬火 感应淬火机床n ⑤表面淬火常用加热方法 n ⑴ 感应加热: 利用交变电流在工件表面感应巨大涡流, 使工件表面迅速加热的方法。
感应加热 表面淬火示意图n 感应加热分为: n 高频感应加热频率为250-300KHz,淬 硬层深度0.5-2mm火传 感动 应轴 器连续 淬感应加热表面淬火齿轮的截面图n 中频感应加热 频 率 为 25008000Hz , 淬 硬 层 深度2-10mm。
中频感应加热表面淬火的机车凸轮轴各种感应器n 工频感应加热 n 频率为50Hz,淬硬层深度10-15 mm感应穿透加热各种感应器n ⑵ 火焰加热: 利用乙炔火焰直接加 热工件表面的方法。
成本低,但质 量不易控制。
金属表面处理工艺
1、金属喷涂技术
将金属粉末加热至熔化或半熔化状态,用高压气流使其雾 化并喷射于工件表面形成涂层的工艺称为热喷涂。
利用热喷涂技术可改善材料 的耐磨性、耐蚀性、耐热性 及绝缘性等。
广泛用于包括航空航天、原 子能、电子等尖端技术在内 的几乎所有领域。
离子氮化炉
⑷氮化的特点及应用 氮化件表面硬度高(69~72HRC),耐磨性高。 疲劳强度高。由于表面存在压应力。
氮 化 层 组 织
38CrMoAl氮化层硬度
⑶工件变形小。原因是氮化温度低,氮化后不需进行热处理。 ⑷ 耐蚀性好。因为表层形成的氮化物化学稳定性高。 氮化的缺点:工艺复杂,成本高,氮化层薄。 用于耐磨性、精度要求高的零件及耐热、耐磨及耐蚀件。如
或有机液体(煤油、甲醇等)。 优点: 质量好, 效率高; 缺点: 渗层成分与深度不易控
制
气体渗碳 法示意图
⑵ 固体渗碳法 将工件埋入渗剂中,装箱密封后在高温下加热渗碳。 渗剂为木炭。 优点:操作简单; 缺点:渗速慢,劳动条件差。
⑶ 真空渗碳法 将工件放入真空渗碳炉中,抽真空后
通入渗碳气体加热渗碳。
火焰加热表面淬火
激光表面热处理
火焰加热表面淬火示意图
一、表面热处理
2、化学表面热处理
化学热处理是将工件置于特定介质中加热保温,使 介质中活性原子 渗入工件表层从 而改变工件表层 化学成分和组织, 进而改变其性能 的热处理工艺。
与表面淬火相比,化学热处理不仅改变钢的表层组织,还改 变其化学成分。
CVD设备
由于化学气相沉积膜 层具有良好的耐磨性、
经CVD处理
耐蚀性、耐热性及电 的活塞环 学、光学等特殊性能, 已被广泛用于机械制 造、航空航天、交通 运输、煤化工等工业 领域。
常见金属表面处理的种类及工艺、作用
金属表面处理的种类及工艺1、表面处理工艺简介:利用现代物理、化学、金属学和热处理等学科的技术来改变零件表面的状况和性质,使之与心部材料作优化组合,以达到预定性能要求的工艺方法,称为表面处理工艺。
表面处理的作用:提高表面耐蚀性和耐磨性,减缓、消除和修复材料表面的变化及损伤;使普通材料获得具有特殊功能的表面;节约能源、降低成本、改善环境。
2、金属表面处理工艺分类:总共可以分为4大类:表面改性技术、表面合金化技术、表面转化膜技术和表面覆膜技术。
一、表面改性技术1、表面淬火表面淬火是指在不改变钢的化学成分及心部组织情况下,利用快速加热将表层奥氏体化后进行淬火以强化零件表面的热处理方法。
表面淬火的主要方法有火焰淬火和感应加热,常用的热源有氧乙炔或氧丙烷等火焰等。
2、激光表面强化激光表面强化是用聚焦的激光束射向工件表面,在极短时间内将工件表层极薄的材料加热到相变温度或熔点以上的温度,又在极短时间内冷却,使工件表面淬硬强化。
激光表面强化可以分为激光相变强化处理、激光表面合金化处理和激光熔覆处理等。
激光表面强化的热影响区小,变形小,操作方便,主要用于局部强化的零件,如冲裁模、曲轴、凸轮、凸轮轴、花键轴、精密仪器导轨、高速钢刀具、齿轮及内燃机缸套等。
3、喷丸喷丸强化是将大量高速运动的弹丸喷射到零件表面上,犹如无数个小锤锤击金属表面,使零件表层和次表层发生一定的塑性变形而实现强化的一种技术。
作用:提高零件机械强度以及耐磨性、抗疲劳和耐蚀性等;用于表面消光、去氧化皮;消除铸、锻、焊件的残余应力等。
4、滚压滚压是在常温下用硬质滚柱或滚轮施压于旋转的工件表面,并沿母线方向移动,使工件表面塑性变形、硬化,以获得准确、光洁和强化的表面或者特定花纹的表面处理工艺。
应用:圆柱面、锥面、平面等形状比较简单的零件。
5、拉丝拉丝是指在外力作用下使金属强行通过模具,金属横截面积被压缩,并获得所要求的横截面积形状和尺寸的表面处理方法称为金属拉丝工艺。
几种常见金属表面处理工艺

金属表面处理种类简介电镀金属或其他不溶性材料做,待镀的工件做阴极,镀层金属的阳离子在待镀工件表面被还原形成镀层。
为排除其它阳离子的干扰,且使镀层均匀、牢固,需用含镀层金属阳离子的溶液做电镀液,以保持镀层金属阳离子的不变。
电镀的目的是在基材上镀上金属镀层,改变基材表面性质或尺寸。
电镀能增强金属的抗腐蚀性(镀层金属多采用耐腐蚀的金属)、增加、防止磨耗、提高导电性、润滑性、耐热性、和表面美观。
电泳电泳是电泳涂料在阴阳两极,施加于电压作用下,带电荷涂料离子移动到阴极产, 并与阴极表面所生之碱性作用形成不溶解物,沉积于工件表面。
电泳表面处理工艺的特点:电泳漆膜具有涂层丰满、均匀、平整、光滑的优点,电泳漆膜的硬度、附着力、耐腐、冲击性能、渗透性能明显优于其它涂装工艺。
电泳工艺优于其他涂装工艺。
镀锌镀锌是指在、或者其它材料的镀一层锌以起美观、等作用的表面处理技术。
现在主要采用的方法是热镀锌电镀与电泳的区别电镀就是利用电解原理在某些金属表面上镀上一薄层其它金属或合金的过程。
电泳: 溶液中带电粒子(离子)在电场中移动的现象。
溶液中带电粒子()在中移动的现象。
利用带电粒子在电场中移动速度不同而达到分离的技术称为电泳技术。
电泳又名——电着(著),泳漆,电沉积。
发黑钢制件的表面发黑处理,也有被称之为发蓝的。
其原理是将钢铁制品表面迅速氧化, 使之形成致密的氧化膜保护层,提高钢件的防锈能力。
发黑处理现在常用的方法有传统的碱性加温发黑和出现较晚的常温发黑两种。
但常温发黑工艺对于低碳钢的效果不太好。
A3 钢用碱性发黑好一些。
在高温下(约550℃)氧化成的四氧化三铁呈天蓝色,故称发蓝处理。
在低温下(约3 50℃)形成的四氧化三铁呈暗黑色,故称发黑处理。
在兵器制造中,常用的是发蓝处理;在工业生产中,常用的是发黑处理。
采用碱性氧化法或酸性氧化法;使金属表面形成一层氧化膜,以防止金属表面被腐蚀,此处理过程称为“发蓝”。
黑色金属表面经“发蓝”处理后所形成的氧化膜,其外层主要是四氧化三铁,内层为氧化亚铁。
金属常用表面处理工艺
金属常用表面处理工艺金属表面处理是指对金属表面进行加工、涂覆或改变其表面性质的一种工艺。
金属表面处理可以提高金属的耐腐蚀性、耐磨性、美观性和机械性能等。
下面介绍几种常用的金属表面处理工艺。
1. 镀层处理镀层处理是将金属表面涂上一层金属或非金属的薄膜,以改变其表面性质。
常见的镀层处理有电镀、热浸镀、喷涂等。
电镀是将金属放入电解液中,通过电流的作用,在金属表面上形成一层金属膜。
热浸镀是将金属放入熔融的金属中,使其表面形成一层金属膜。
喷涂是将涂料喷在金属表面上,形成一层保护膜。
2. 氧化处理氧化处理是将金属表面暴露在氧化剂中,使其表面形成一层氧化膜。
氧化膜可以提高金属的耐腐蚀性和耐磨性。
常见的氧化处理有阳极氧化和化学氧化。
阳极氧化是将金属放入电解液中,通过电流的作用,在金属表面上形成一层氧化膜。
化学氧化是将金属表面涂上一层氧化剂,使其表面形成一层氧化膜。
3. 喷砂处理喷砂处理是将金属表面喷上一种磨料,使其表面形成一层粗糙的表面。
喷砂处理可以提高金属的耐磨性和美观性。
常见的喷砂处理有压缩空气喷砂和水喷砂。
压缩空气喷砂是将磨料喷在金属表面上,形成一层粗糙的表面。
水喷砂是将水和磨料混合后喷在金属表面上,形成一层粗糙的表面。
4. 钝化处理钝化处理是将金属表面暴露在一种化学溶液中,使其表面形成一层钝化膜。
钝化膜可以提高金属的耐腐蚀性和耐磨性。
常见的钝化处理有酸洗和碱洗。
酸洗是将金属表面浸泡在一种酸性溶液中,使其表面形成一层钝化膜。
碱洗是将金属表面浸泡在一种碱性溶液中,使其表面形成一层钝化膜。
金属表面处理是一种重要的工艺,可以提高金属的性能和使用寿命。
不同的金属表面处理工艺适用于不同的金属和不同的使用环境。
在实际应用中,需要根据具体情况选择合适的金属表面处理工艺。
常见金属表面处理工艺
常见金属表面处理工艺
1. 电镀:利用电流将金属离子沉积到基底表面形成一层薄的金属涂层,主要有电镀铬、镍、铜、锌、锡等。
2. 喷漆:在金属表面涂上一层漆,能够增加金属的耐腐蚀性和美观性,主要有喷漆、喷粉、喷涂丙烯酸等。
3. 氧化:在金属表面形成氧化层,增加金属表面的耐腐蚀性和抗氧化能力,主要有电化学氧化、火焰氧化、阳极氧化等。
4. 喷砂:利用喷砂机将石英砂或磨料喷射到金属表面,形成一种粗糙的表面,增加金属表面的摩擦力和美观度。
5. 酸洗:将金属部件浸泡在酸性溶液中,去除金属表面的污垢、氧化物和锈蚀物,使金属表面变得洁净、平滑。
6. 电解抛光:利用电解反应,将金属表面的粗糙度降低,使其表面光滑、亮泽,适用于高要求的表面处理。
7. 热处理:利用高温处理金属,使其形成晶粒的重排和固溶体的分离,提高金属的强度、韧性和耐热性。
金属表面处理工艺有哪些常见金属表面处理方法
金属表面处理工艺有哪些_常见金属表面处理方法有哪些金属表面在多种热处理、机械加工、运输过程中, 不可避免地会产生腐蚀、伴随油污和杂质等, 产生氧化现象, 这就需要进行表面处理。
金属表面处理有很多个, 根据其特征不一样可分为溶剂清洗、机械处理和化学处理三大类。
依据不一样氧化程度金属表面, 应采取不一样处理方法。
如对于较薄氧化层可采取溶剂清洗、机械处理和化学处理, 或者直接采取化学处理, 对于严重氧化金属表面, 因为氧化层较厚, 假如直接采取溶剂清洗和化学处理, 不仅处理不根本, 还会浪费大量清洗剂和化学剂, 最好先采取机械处理。
溶剂清洗是对使用溶剂对金属表面进行清洗一个处理方法, 该方法能够有效去除工件表面油污、杂质和氧化层, 使工件表面取得清洁。
经溶剂清洗后金属表面含有高度活性, 更轻易受到灰尘、湿气污染, 所以处理后工件还要进行喷涂、喷涂等表面处理, 提升工件抗腐蚀能力。
金属表面处理有哪些?不锈钢: 电镀、抛光、拉丝、电泳、PVD、蚀刻、彩色钝化铝合金: 阳极氧化、电镀、蚀刻镁合金: 电镀、钝化皮膜钛合金: 电镀、阳极氧化锌合金: 电镀、钝化铸铝: 电镀、阳极氧化钢铁: 钝化、磷化电镀镀层金属或其她不溶性材料做阳极, 待镀工件做阴极, 镀层金属阳离子在待镀工件表面被还原形成镀层。
为排除其它阳离子干扰, 且使镀层均匀、牢靠, 需用含镀层金属阳离子溶液做电镀液, 以保持镀层金属阳离子浓度不变。
电镀目是在基材上镀上金属镀层, 改变基材表面性质或尺寸。
电镀能增强金属抗腐蚀性(镀层金属多采取耐腐蚀金属)、增加硬度、预防磨耗、提升导电性、润滑性、耐热性、和表面美观。
电泳电泳是电泳涂料在阴阳两极, 施加于电压作用下, 带电荷涂料离子移动到阴极,并与阴极表面所产生之碱性作用形成不溶解物, 沉积于工件表面。
电泳表面处理工艺特点:电泳漆膜含有涂层丰满、均匀、平整、光滑优点, 电泳漆膜硬度、附着力、耐腐、冲击性能、渗透性能显著优于其它涂装工艺。
常见金属及金属表面处理工艺
常见金属及金属表面处理工艺一常见金属1、铸铁材料特性:优秀的流动性、低成本、良好的耐磨性、低凝固收缩率、很脆、高压缩强度、良好的机械加工性。
典型用途:铸铁已经具有几百年的应用历史,涉及建筑、桥梁、工程部件、家居、以及厨房用具等领域。
铸铁之所以会有如此大量而广泛的用途,主要是因为其出色的流动性,以及它易于浇注成各种复杂形态的特点。
铸铁实际上是由多种元素组合的混合物的名称,它们包括碳、硅和铁。
其中碳的含量越高,在浇注过程中其流动特性就越好。
碳在这里以石墨和碳化铁两种形式出现。
铸铁中石墨的存在使得其具有了优良的耐磨性能。
铁锈一般只出现在最表层,所以通常都会被磨光。
虽然如此,在浇注过程中也还是有专门防止生锈的措施,即在铸件表面加覆一层沥青涂层,沥青渗入铸铁表面的细孔中,从而起到防锈作用。
生产砂模浇注材料的传统工艺如今被很多设计师运用到了其他更新更有趣的领域。
2、不锈钢材料特性:卫生保健、防腐蚀、可进行精细表面处理、刚性高、可通过各种加工工艺成型、较难进行冷加工。
典型用途:在常用的原色不锈钢中,奥氏体不锈钢是最合适的着色材料,可以得到令人满意的彩色外观及造型。
奥氏体不锈钢主要应用于装饰建材、家居用品、工业管道以及建筑结构中;马氏体不锈钢主要用于制作刀具和涡轮刀片;铁素体不锈钢具有防腐蚀性,主要应用在耐久使用的洗衣机以及锅炉零部件中;复合式不锈钢具有更强的防腐蚀性能,所以经常应用于侵蚀性环境。
不锈钢是在钢里融入铬、镍以及其他一些金属元素而制成的合金。
其不生锈的特性就是来源于合金中铬的成分,铬在合金的表面形成了一层坚牢的、具有自我修复能力的氧化铬薄膜,这层薄膜是我们肉眼所看不见的。
我们通常所提及的不锈钢和镍的比例一般是18:10。
“不锈钢”一词不仅仅是单纯指一种不锈钢,而是表示一百多种工业不锈钢,所开发的每种不锈钢都在其特定的应用领域具有良好的性能。
20世纪初,不锈钢被引入到产品设计领域中,设计师们围绕着它的坚韧和抗腐蚀特性开发出许多新产品,涉及到了很多以前从未涉足过的领域。
常见金属材料表面处理工艺
常见金属材料表面处理工艺
1.喷砂:通过喷射高速砂粒,去除金属表面的氧化皮和污垢,同时增
加表面粗糙度,便于表面涂装和附着。
2.酸洗:将金属材料浸泡在酸性溶液中,去除表面氧化膜、锈斑等不
良物质,使表面变得光洁,便于表面涂装。
3.电镀:通过电解的方式,在金属表面形成一层金属或非金属的镀层,起到美化、防腐、增加硬度或改善耐磨性的作用。
4.电火花加工:利用电火花放电的高温和高压力,削除金属表面微小
毛刺和粗糙度,提高表面平整度和精度。
5.磨光:通过机械磨光,使金属表面光洁度和平整度更高,适用于精
密机械配件和光学器件等领域。
6.喷涂:利用压缩空气将涂料喷洒到金属表面,达到防锈、美化、增
加硬度或改善耐磨性的作用。
7.氧化:将金属材料置于高温维氧气氛中,使金属表面形成一层氧化层,起到增加耐蚀性和装饰作用。
8.拉伸加工:将金属材料经过拉伸变形,使其表面平整度和精度更高,适用于金属薄板和管材加工。