
05-套管检验标准
东莞立亚达电子有限公司
DongGuanReadoreElectronicsCo,Ltd
ISO9000三阶文件
文件编号QA-J-01A
版本A
页码第1页共4页
标题IQC检验标准细则—05套管生效日期
1.套管检验规范
检验项目
检验
数量 检验方式
检验治 工具 缺点分类 备注
CR MAJ MIN
特 性
1.硬度检验 / / /
供应商提供测试报告
2.耐温测试 5PCS/批
实际操作
烤箱
尺 寸
1.套管长度、厚度 抽样样本数 实际量测 游标卡尺
直尺
2.套管的外径、内径 抽样样本数 实际量测 游标卡尺
相应的漆包线
外 观 及 其 它 1.颜色不符<错误> 抽样样本数 目视检查 2.颜色偏差 抽样样本数 目视检查 3.套管破裂、开口
抽样样本数 目视检查
4.外箱破损,有致物料受损之
虑
抽样样本数 目视检查
5.外箱标志正确、
完整、清楚 抽样样本数 目视检查
6.供应商出货检验报表
每批1份 目视检查 / √
7.材质证明 三个月附1次 目视检查 /
√ 8.环境物质测试报告 1年1次 目视检查 / √ 9.保证函 每批1份 目视检查 /
√
东莞立亚达电子有限公司
DongGuanReadoreElectronicsCo,Ltd
ISO9000三阶文件
文件编号 QA-J-01A
版本 A 页码
第2页共4页
2.检验标准说明:
铁氟龙绝缘套管的规格说明:
规格内径(ID)mm 外径(OD)mm
AWG Min Normal Max S型T型L型
30
28
26
24
23
22
21
20
19
18
17
16
15
14
13
12
11
10
9
8
7
6
5
4
3
2
1
东莞立亚达电子有限公司DongGuanReadoreElectronicsCo,Ltd 文件编号QA-J-01A 版本A
热收缩套管的规格说明:
规格内径(ID) 外径(OD)
AWG Min Normal Max. S型T型L型
30
28
26
24
23
22
21
20
19
18
17
16
15
14
13
12
11
10
9
8
7
6
5
4
3
2
1
东莞立亚达电子有限公司DongGuanReadoreElectronicsCo,Ltd 文件编号QA-J-01A 版本A。
API-SPEC-5CT-第九版-套管和油管规范
API-SPEC-5CT-第九版-套管和油管规范介绍API-SPEC-5CT-第九版是美国石油协会(API)制定的套管和油管规范。
套管和油管是石油开采中不可或缺的关键部件,规范化的生产质量和检验标准确保了套管和油管的质量和安全性。
该规范适用于用于石油、天然气和水井的套管和油管。
标准范围API-SPEC-5CT-第九版规范了以下内容:•套管和油管的各种规格、等级及其物理特性以及供应条件。
•保证套管和油管准备安装前的质量控制标准。
•套管和油管的质检以及安全环保标准。
•对套管和油管的选配、热处理和化学成分的要求。
•检测套管和油管表面质量和内外壁缺陷,如撞击伤、钩损伤、挠曲、缠绕和管体缺陷等。
此外,该规范还规定了套管和油管的制造和质量控制标准。
其中包括套管和油管的物理特性、化学成分、规格、标记标识、交货条件和质量检测要求。
套管和油管的主要标准套管和油管是用于井筒衬管的管道,在石油、天然气和水井中发挥着重要作用。
套管和油管的质量和安全性对石油开采和生产起着至关重要的作用。
常见的套管和油管的规格标准如下:API SPEC 5CT 套管规范•套管型号:J55、K55、N80、L80、P110、Q125等等;•套管规格:见规范表格;•套管等级:K55、J55、L80等等;•生产工艺:热处理、生产规范化。
API SPEC 5CT 油管规范•油管型号:N80、J55等等;•油管规格:见规范表格;•油管等级:N80、J55等等;•生产工艺:热处理、生产规范化。
套管和油管的质量控制遵守 API-SPEC-5CT-第九版规范,制定合理的套管和油管质量控制计划对确保产品质量至关重要。
•生产工艺:控制提纯成分、炉温控制和处理时间;•化学成分:通过化学分析测试检测;•物理性能:通过力学性能实验测试检测;•尺寸和外观:使用非破坏性检测技术、测量仪器等检查管壁的尺寸、形状和管体外观的光滑等级;•内壁缺陷:使用非破坏性检测技术、X射线测试和探伤等方法。
套管出厂检测报告

套管出厂检测报告报告日期:2024年1月15日一、检测目的及范围:本次检测旨在对套管进行出厂检验,验证其质量合格,并确保其符合相关标准和技术要求。
检测范围包括材料检验、尺寸检测、物理性能测试、表面质量检查等。
二、检测设备及方法:1.材料检验:采用化学分析仪器对套管材料进行成分分析。
2.尺寸检测:采用数字测量仪、千分尺、游标卡尺等工具对套管进行尺寸测量。
3.物理性能测试:采用压力试验机、弯曲试验机等设备对套管进行物理性能测试。
4.表面质量检查:采用目视检查和显微镜等方法对套管表面进行质量检查。
三、检测结果:1.材料成分分析:套管材料主要成分为碳素钢,经化学分析仪器测试得出其成分如下:-C:0.2%-Si:0.3%-Mn:1.5%-P:0.015%-S:0.01%2.尺寸检测:套管外直径为150mm,内直径为120mm,壁厚为15mm。
套管长度为3m。
3.物理性能测试:-压力试验:将套管置于压力试验机中,施加逐渐增加的压力,检测其承受压力能力。
试验结果表明套管能承受最大压力为10MPa。
-弯曲试验:将套管固定在弯曲试验机上,以一定速度施加弯曲力,检测其弯曲性能。
试验结果表明套管能承受最大弯曲角度为30°而不发生破裂。
4.表面质量检查:经过目视检查和显微镜观察,套管表面无明显缺陷、裂纹和凹陷,并且表面光滑、平整。
四、结论与建议:经过上述检测,套管各项指标均符合相关标准和技术要求,质量合格。
检测结果表明该批套管适用于相关行业使用,并可出厂销售。
建议厂商在出厂前对套管进行彻底清洁,确保产品表面无尘、无杂质,并且妥善包装,避免在运输过程中造成表面损坏。
五、备注:本次检测报告仅针对本批次套管进行,验收单位可以根据此报告评估产品质量,并根据需要做出相应决策。
检测机构:XXX检测有限公司。
P11W02油管等管材检验、验收标准

井下作业分公司起草:牟小清编号:JX/QHSE/P11/W02QHSE管理体系作业指导书审核:曹学军版本:A/0批准:谭明文发布日期:2009/02/20 油管、套管及其短节、接箍、接头检验/验收标准1. 本标准适用于公司所有套管、油管及其短节、接头、接箍的进货检验和使用中的检定。
由壬、卡箍、弯管、油咀套及油咀等的检验也可参照本标准。
2.本规定引用API—67标准。
如顾客有特定要求时,应在合同中明确检定标准,按顾客要求的标准进行检验。
3. 对公司所购进油管、套管及接头、接箍、短节等器材,一般我方仅作对本体无损伤的项目的检验;对本体有损伤或可能造成损伤项目的检验由供方完成,或由供方提供的试验参数为使用、设计计算的依据。
该类原材料在作供方评价时,应评价其检验能力和质量体系。
4.检定项目、检定方法和合格品判断标准(仅限于顾客未作特定规定时):项目检定方法标准管体外观检验肉眼观查本体损、伤、蚀痕迹,并用测深、测长器具对损、伤、蚀查、测、量1、单个损伤深度超过管子壁厚12.5%为不合格.2、线形缺陷超过管子壁厚12.5%为不合格。
3、总损伤表面大于10%为不合格。
4.管子加厚部分存在尖锐菱角和急剧变化或带900钩工具通过被挂住为不和格反之为合格。
管体直线度抽查肉眼感觉不直的管子。
1、用锲子挡住管子,使管子弓处朝向水平面。
2、测量并记录管子全长。
3、从管子两端拉一条绷紧的细绳穿过弓。
1、小于41/2"的管子有弯度不合格。
2、不小于41/2"的管子超过3.1mm/1500mm为不合格,反之合格。
颜色/印记检定按API-67标准在表示材质(钢级)的部位,观查有颜色标记或钢印标记没有颜色标记/钢印标记为不合格品。
通径检验通径规通过本体。
通径规标准按测试规程、规定进行通过为合格(进货)壁厚测定游标长尺测量管壁进货时:最小壁厚小于规定壁厚90%为不合格。
使用中:最小壁厚小于规定壁厚87.5%为不合格。
石油套管和油管螺纹加工内控标准
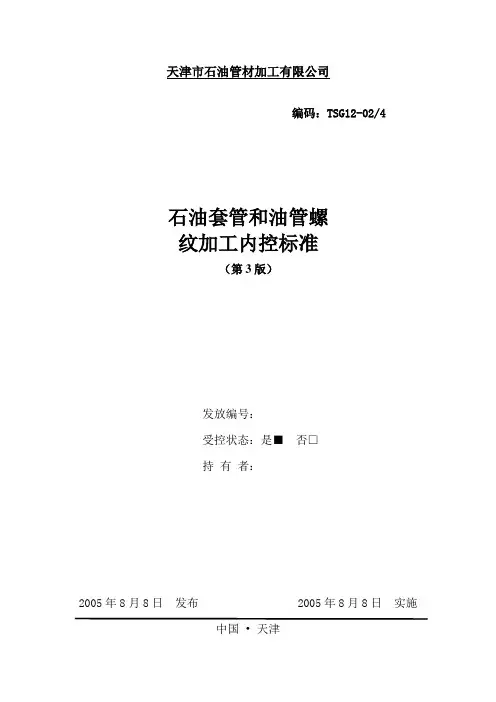
螺纹锥度(完整螺纹长度内)
公制+0.088mm/in ~-0.038mm/in
±2.00mm
41/2in
2
≤2
±3.18
±2.00mm
8牙/in圆螺纹套管
短圆螺纹
41/2in
3
≤3
±3.18
±2.00mm
41/2in
3
≤3
±3.18
±2.00mm
5in
3
≤3
±3.18
±2.00mm
5in
3
≤3
±3.18
±2.00mm
51/2in
3
≤3
±3.18
±2.00mm
7in
3
≤3
±3.18
管子规格
标准公差值
内控偏差值
<41/2〃
±0.79mm
+0mm~+0.79mm
≥41/2〃
+1.00%~-0.50%D
0mm~+1.00%D
天津市石油管材加工有限公司
文件编码:TSG-12-02/4
版本号:3
石油套管和油管螺纹加工内控标准
修改码:0
页码:3/34
2.2 油、套管壁厚、重量要求
项目
API标准公差
103/4in
31/2
≤31/2
±3.18
±2.00mm
103/4in
4
≤4
±3.18
±2.00mm
133/8in
31/2
≤31/2
±3.18
±2.00mm
133/8in
4
≤4
PVC—u电工套管检验规范
×
操作条件变更
√
×
客户特别要求
√
√
稳定
长期生产
√
√
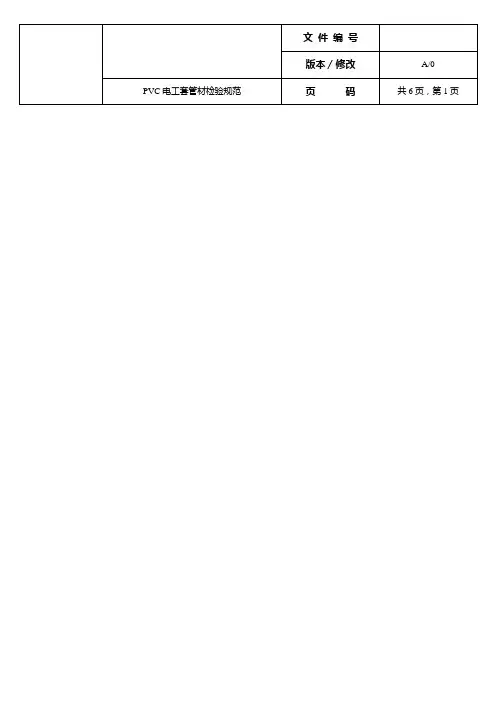
6、如依检验频率发现不合格时,则以“产品抽样检验方案及判定规则”进行重新检验并判定合格与否。
7、批量:以每订单量为一批量,如数量超过30吨,则以30吨为一批量。
8、存放:管材存放场地应平整,堆放应整齐堆放高度不超过1.5m距离热源不少于己于1m,不准露天暴晒。
2.3.2抗冲性
(1)试样
裁取长度为200±5mm的12支管材作试样,去净毛边。将其置于的低温箱内预处理2h不同规格产品,预处理温度见表(5):
表(5)预处理温度
产品规格
预处理温度℃
-5型
-5±1℃
-15型
-5±1℃
-25型
-5±1℃
文件编号
版本/修改
A/0
PVC电工套管检验规范
页码
共6页,第4页
(2)试验步骤
无破裂
弯曲性
无破裂或裂缝
弯扁性
量规自重通过
跌落性
无破裂
耐热性
凹痕直径≤2mm
阻燃性
自熄时间≤30s
电气性
15min内无击穿
2、检验方法:
2.1尺寸
(1)外径:用千分卡尺测量管之外径,测出任意垂直两方向之外径算术平均值,不得超出规格允差。
(2)厚度:用千分卡尺测量管壁各点厚度,每测量点最厚或最薄值均不得超出规格允差。
(3)长度:以公制卷尺(精确度1mm)测量每支管之长度,不得超过规格允差。
(4)试样:完整成品。
2.2外观
以目视检查管之内外壁组织、颜色、形状、标志等是否有不良现象或错误,管内壁可用光源照看,见表(2)之外观标准。
套管、扎线带检验要求
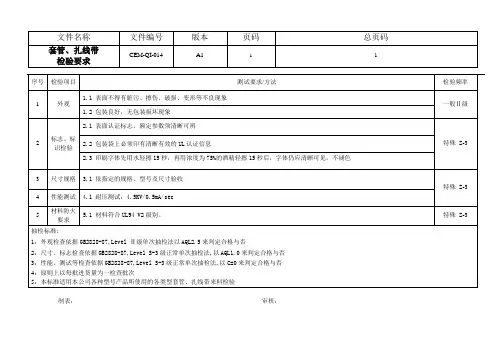
4:原则上以每批进货量为一检查批次
5:本标准适用本公司各种型号产品所使用的各类型套管、扎线带来料检验
制表:审核:
3
尺寸规格
3.1 依指定的规格、型号及尺寸验收
特殊S-3
4
性能测试
4.1 耐压测试:4.5KV/0.5mA/sec
5
材料防火要求
5.1材料符合UL94 V2级别。
特殊S-3
抽检标准:
1:外观检查依据GB2828-87,Level Ⅱ级单次抽检法以AQL2.5来判定合格与否
2:尺寸、标志检查依据GB2828-87,Level S-3级正常单次抽检法,以AQL1.0来判定合格与否
序号
检验项目
测试要求/方法
检验频率
1
外观
1.1表面不得有脏污、擦伤、破损、变形等不良现象
一般Ⅱ级
1.2包装良好,无包装损坏现象
2
标志、标识检验
2.1表面认证标志、额定参须清晰可辨
特殊S-3
2.2包装袋上必须印有清晰有效的UL认证信息
2.3印刷字体先用水轻擦15秒,再用浓度为75%的酒精轻擦15秒后,字体仍应清晰可见,不褪色
套管试压标准
套管试压标准套管试压是石油工程中常用的一种试验方法,通过对套管进行试压可以确保井下的安全运行。
套管试压标准是指对套管进行试压时所需遵循的规范和要求,其主要目的是保证套管在承受井下压力时不会发生破裂或泄漏,从而保障井下作业的安全性和有效性。
首先,套管试压标准要求在进行试压前对套管进行全面的检查和清洗。
检查包括套管的外观质量、尺寸规格、连接螺纹等是否符合要求,清洗则是为了确保套管内部无杂质和污物,以免影响试压结果。
在检查和清洗完毕后,需要对套管进行标记,以便于后续的试压操作和数据记录。
其次,套管试压标准要求在试压过程中严格控制试压液体的压力和流量。
试压液体的选择应符合地层条件和环境要求,一般选用水或特定的试压液。
在试压过程中,需要根据套管的规格和材质确定试压液的压力和流量,以确保试压过程中套管不会受到过大的压力而发生变形或破裂。
同时,试压液的流量也要得到控制,以确保试压过程中的稳定性和可靠性。
另外,套管试压标准还要求对试压结果进行准确记录和分析。
试压过程中需要实时监测试压液的压力和流量,同时记录套管的变形情况和试压液的渗漏情况。
试压结束后,需要对试压数据进行分析,以确定套管的密封性和承载能力是否符合要求。
试压记录和分析结果将作为后续井下作业的重要依据,对于确保井下作业的安全性和有效性具有重要意义。
最后,套管试压标准要求在试压结束后对套管进行防腐处理和保护。
试压过程中套管可能受到一定程度的腐蚀和损伤,因此需要及时对套管进行防腐处理,以延长其使用寿命。
同时,还需要对试压液进行处理和回收,以减少对环境的影响。
总的来说,套管试压标准是确保套管在井下作业中安全可靠运行的重要保障,其严格遵循和执行对于石油工程的安全生产和环保生产具有重要意义。
希望相关人员能够严格按照套管试压标准进行操作,确保井下作业的安全和高效进行。
套管执行标准
套管执行标准一、材料质量标准套管的主要材料应符合相应的国家和行业标准,如GB(中国国家标准)、API(美国石油学会标准)等。
材料质量应具备以下特性:1. 化学成分稳定,符合耐腐蚀、耐高温、耐高压等要求。
2. 机械性能优良,如抗拉强度、屈服强度、伸长率等指标符合标准。
3. 表面质量良好,无裂纹、夹渣、气孔等缺陷。
二、尺寸公差标准套管的尺寸公差应符合相应的国家和行业标准,如ISO(国际标准化组织标准)、GB等。
具体的尺寸公差标准根据套管规格和使用要求而定,但应保证套管的精度和安装使用的可靠性。
三、耐压性能标准套管的耐压性能应符合相应的国家和行业标准,如API、ISO等。
在一定的压力下,套管应能保持密封性和抗破裂性,以确保安全使用。
四、机械性能标准套管的机械性能应符合相应的国家和行业标准,如API、ISO等。
套管应具有一定的抗拉强度、屈服强度和伸长率等机械性能,以确保其在安装和使用过程中的稳定性。
五、表面处理标准套管的表面处理应符合相应的国家和行业标准,如GB等。
表面处理的质量应保证套管具有良好的防腐蚀、抗氧化、耐磨等性能,以提高套管的使用寿命和安全性。
六、检验测试标准套管的检验测试应符合相应的国家和行业标准,如API、ISO等。
对套管的化学成分、机械性能、尺寸公差、耐压性能等各项指标进行检验测试,以确保其符合标准要求。
七、安全防护标准套管的安全防护应符合相应的国家和行业标准,如API、ISO等。
在套管的制造、储存、运输和使用过程中,应采取必要的安全措施,以防止发生意外事故。
八、使用操作标准套管的使用操作应符合相应的国家和行业标准,如API、ISO等。
在使用套管前,应对套管进行检查和清洗,确保其清洁无损;在使用过程中,应严格按照操作规程进行安装和使用,避免损坏或误操作。
九、维护保养标准套管的维护保养应符合相应的国家和行业标准,如API、ISO等。
定期对套管进行检查、清洗、润滑等保养工作,以延长其使用寿命和保持正常运转。
聚乙烯燃气管道设计和施工及验收技术标准
5 聚乙烯燃气管道设计和施工及验收技术标准1 总则1.0.1 为使埋地输送燃气的聚乙烯管道工程设计、施工和验收,做到技术先进、经济合理、安全施工,确保工程质量和安全供气,制定本标准。
1.0.2 本规程适用于工作温度在-20℃~+40℃,公称外径不大于630mm,最大允许工作压力不大于0.7MPa的埋地输送城镇燃气用聚乙烯管道工程的设计、施工及验收。
1.0.3 聚乙烯管道严禁用于室内地上燃气管道和室外明设燃气管道。
1.0.4 聚乙烯管道所输送的燃气质量应符合现行国家标准《城镇燃气设计规范》GB50028的规定。
1.0.5 承担埋地输送城镇燃气用聚乙烯管道工程的设计、施工、监理单位必须具有相应资质;施工人员应经过专业技术培训,经考试和技术评定合格后,方可上岗操作。
1.0.6 埋地输送燃气的聚乙烯管道工程设计、施工和验收,除应符合本规程规定外,尚应符合国家现行标准《城镇燃气设计规范》GB50028、现行行业标准《城镇燃气输配、工程施工及验收规范》CJJ33、《燃气用埋地聚乙烯(PE)管道系统第1部分:管材》GB15558.1、《燃气用埋地聚乙烯(PE)管道系统第3部分:管件》GB15558.2 、《燃气用埋地聚乙烯(PE)管道系统第3部分:阀门》GB15558.3、《燃气用聚乙烯管道系统的机械管件第1部分:公称外径不大于63mm的管材用钢塑转换管件》GB26255.1、《燃气用聚乙烯管道系统的机械管件第2部分:公称外径大于63mm的管材用钢塑转换管件》GB26255.2的规定和有标准的规定。
2 术语和符号2.1 术语2.1.1 聚乙烯燃气管道 polyethylene (PE) fuel gas pipeline由燃气用聚乙烯管材、管件、阀门及附件组成的管道系统。
聚乙烯管材是用聚乙烯混配料通过挤出成型工艺生产的管材;聚乙烯管件是用聚乙烯混配料通过注塑成型工艺生产的管件。
2.1.2 公称直径 nomainal diameter为便于应用而规定的管道(管材或管件)的标定直径(名义直径),公称直径接近管道真实内径或外径,一般采用整数,单位为mm。
油套管主要技术标准、检测项目与尺寸公差范围
偏梯型套管:P或P(+, 0)mm;(S-S)+A或A(0, mm
19
从管端起全顶螺纹
最小长度L
油管及圆螺纹套管:L长度内不允许出现黑皮扣
偏梯型套管:L长度内允许出现2牙黑皮扣,但长度不超过1/4周
油套管螺纹尺寸公差表
API SPEC 5B
2002. 6. 25 sl
完整螺纹最小长度Lc
S1
P1
4 1/2
外螺纹
+
内螺纹
+
±
±
0
+
±
≥
5
±
≥
5 1/2
±
≥
6 5/8
±
≥
7
±
≥
7 5/8
±
≥
9 5/8
±
≥
8
接箍镗孔直径Q
圆螺纹套管接箍:(+, 0)mm
9
接箍镗孔深度q
圆螺纹套管接箍:(+, 0)mm
10
牙型高度偏差
油管及圆螺纹套管:(+,)mm;偏梯型套管及玻璃钢油管:±
11
螺距
偏差
每间距
规格≤13 3/8偏梯型套管及玻璃钢油管:±其余油管及套管均为: ±
全长螺距
油管及圆螺纹套管:±; 玻璃钢油管±; 偏梯型螺纹套管±
直 径
D
S1
P1
4 1/2
+
±
+
±
0
±
±
≥
5
±
≥
5 1/2
±
≥
6 5/8
±