
GB/T m 一般公差标准
一般公差
线性尺寸的未注公差标准
本标准等效采用国际标准 ISO 2768-1:1989《一般公差——第 1 部分:未注出公差的线性和角度尺寸的公差》中未注出公差的线性尺寸的公差部分。
1范围
本标准规定了线性尺寸的一般公差等级和极限偏差。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准规定的极限偏差适用于非配合尺寸。
2规范性引用文件
下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡不注日期的引用文件,其最新版本适用于本标准。
GB/T 1804-92 一般公差线性尺寸的未注公差
GB6403.4-86 零件倒圆与倒角
3术语
3.1一般公差
一般公差系指在车间一般加工条件下可保证的公差。
采用一般公差的尺寸,在该尺寸后不注出极限偏差。
4线性尺寸的一般公差
4.1线性尺寸的一般公差规定四个公差等级。
线性尺寸的极限偏差数值表见表1;倒圆半径和倒角高度尺寸的极限偏差数值见表 2。
4.2规定图样上线性尺寸的未注公差,应考虑车间的一般加工精度,选取本标
准规定的公差等级,由相应的技术文件或标准作出具体规定。
4.3本公司图样上线性尺寸的未注公差,选取 GB1804-m。
1
表 1 线性尺寸的极限偏差数值
表 2 倒圆半径与倒角高度尺寸的极限
偏差数值
注:倒圆半径与倒角高度的含义参见 GB6403.4。
5线性尺寸的一般公差的表示方法
采用 GB/T1804 规定的一般公差,在图样上、技术文件或标准中用国家标准号和公差等级符号表示。
例如选用中等级时,表示为:GB/T1804-m
2
附录A
线性尺寸的一般公差的概念和作用
(参考件)
A1 概述
A1.1 零件上要素的尺寸、形状或要素之间的位置等要求,决定于它们的功能。
无功能要求的要素是不存在的。
因此,零件在图样上表达的所有要素都有一定
的公差要求。
A1.2 对功能上无特殊要求的要素可给出一般公差。
A1.3 一般公差可应用在线性尺寸、角度尺寸、形状和位置等几何要素。
A1.4 采用一般公差的要素在图样上不单独注出公差,而是在图样上、技术文
件或标准中作出总的说明。
A2 线性尺寸的一般公差的概念
A2.1 线性尺寸的一般公差是在车间普通工艺条件下,机床设备一般加工能力
可保证的公差。
在正常维护和操作情况下,它代表经济加工精度。
A2.2 线性尺寸的一般公差主要用于较低精度的非配合尺寸。
当功能上允许的公差等于或大于一般公差时,均应采用一般公差。
只有当要素的功能允许一个比一般公差大的公差,而该公差比一般公差更经济时(例如装配时所钻的盲孔深度),其相应的极限偏差要在尺寸后注出。
A2.3 采用一般公差的尺寸在正常车间精度保证的条件下,一般可不检验。
A2.4 两个表面分别由不同类型的工艺(例如切削和铸造)加工时,它们之间
线性尺寸的一般公差,应按规定的两个一般公差数值中的较大值。
A3 一般公差的作用
应用一般公差,可带来以下好处:
a 简化制图,使图样清晰易读;
b 节省图样设计时间。
设计人员中要熟悉和应用一般公差的规定,可不必
逐一考虑其公差值;
c 明确了哪些要素可由一般工艺水平保证,可简化对这些要素的检验要求
而有助于质量管理;
d 突出了图样上注出公差的要素,这些要素大多是重要的且需要控制的,
以便在加工和检验时引起重视;
e 由于明确了图样上要素的一般公差要求,便于供需双方达成加工和销售
合同协议,交货时也可避免不必要的争议。
3。
标准公差数值(择自GB18003-1998)

标准公差数值(择自GB18003-1998)
冲压公差10~14级~;钻孔10~13级.压铸11~14;铣8~11;车7~11;铰孔6~10
线性尺寸的一般公差(未注公差)(择自GB/T1804-19~92)(mm)
线性尺寸的一般公差(未注公差)(择自GB/T1804-19~92)(mm)
示例: 中等级表示为 GB1804-m
1建议使用GB1800-1998版公差配合标准. 公差配合是机械设计最基本的文件之一.目前消毒柜厂使用公差版本为GB/T13914、GB/T13916-92版本。
92版本公差配合,在新出版的手册上已经淘汰,如果继续使用会显得我们观念落后.
98版本公差配合,主要有三项内容:尺寸公差,角度公差,形位公差.三项内容均包括未注公差.
线性尺寸未注公差值,精密级介于11~12级之间;中等级介于13~14级之间;粗糙级近于15级.
加工工艺与公差等级对应关系,根据资料介绍:冲压公差在10~14级;钻孔10~13级.压铸11~14;铣8~11;车7~11;铰孔6~10.
我公司机械加工状况,以冲压为主要工艺手段,图纸尺寸,板金公差建议重要尺寸一般选用10~11级,从经济性考虑多选11级,未注公差可选中等级,特殊情况,特殊处理.。
中华人民共和国国家标准一般公差

中华人民共和国国家标准一般公差中华人民共和国国家标准一般公差未注公差的线性和角度尺寸的公差General tolerances Tolerances for linear andangular dimensions without individual tolerance indicationsGB/T 1804—2000eqv ISO 2768-1:1989代替 GB/T 1804-1992GB/T 11335-19891 范围本标准规定了未注出公差的线性和角度尺寸的一般公差的公差等级和极限偏差数值。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准仅适用于下列未注公差的尺寸:a)线性尺寸(例如外尺寸,内尺寸,阶梯尺寸,直径,半径,距离,倒圆半径和倒角高度);1b)角度尺寸,包括通常不注出角度值的角度尺寸,例如直角(90°);GB/T 1184提到的或等多边形的角度除外;c)机加工组装件的线性和角度尺寸。
本标准不适用于下列尺寸:a)其他一般公差标准涉及的线性和角度尺寸;b)括号内的参考尺寸;c)矩形框格内的理论正确尺寸。
2 引用标准下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文.本标准出版时,所示版本均为有效。
所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
GB/T 1800.l—1997 极限与配合基础第l 部分:词汇GB/T 1184—1996 形状和位置公差未注公差值(eqv ISO 2768-2:1989)GB/T 4249—1996 公差原则(eqv ISO 8015:1985)GB/T 6403.4—1986 零件倒圆与倒角3 定义23.1 本标准采用GB/T 1800.1 给出的有关术语和定义。
3.2 一般公差 general tolerances指在车间通常加工条件下可保证的公差。
GB/T1804-m-一般公差标准

一般公差线性尺寸的未注公差标准本标准等效采用国际标准ISO 2768-1:1989《一般公差——第 1 部分:未注出公差的线性和角度尺寸的公差》中未注出公差的线性尺寸的公差部分。
1范围本标准规定了线性尺寸的一般公差等级和极限偏差。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准规定的极限偏差适用于非配合尺寸。
2规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡不注日期的引用文件,其最新版本适用于本标准。
GB/T 1804-92 一般公差线性尺寸的未注公差GB6403.4-86 零件倒圆与倒角3术语3.1一般公差一般公差系指在车间一般加工条件下可保证的公差。
采用一般公差的尺寸,在该尺寸后不注出极限偏差。
4线性尺寸的一般公差4.1线性尺寸的一般公差规定四个公差等级。
线性尺寸的极限偏差数值表见表 1;倒圆半径和倒角高度尺寸的极限偏差数值见表 2。
4.2规定图样上线性尺寸的未注公差,应考虑车间的一般加工精度,选取本标准规定的公差等级,由相应的技术文件或标准作出具体规定。
4.3本公司图样上线性尺寸的未注公差,选取GB1804-m。
1表 1 线性尺寸的极限偏差数值表 2 倒圆半径与倒角高度尺寸的极限偏差数值注:倒圆半径与倒角高度的含义参见GB6403.4。
5线性尺寸的一般公差的表示方法采用GB/T1804 规定的一般公差,在图样上、技术文件或标准中用国家标准号和公差等级符号表示。
例如选用中等级时,表示为:GB/T1804-m2附录 A线性尺寸的一般公差的概念和作用(参考件)A1 概述A1.1 零件上要素的尺寸、形状或要素之间的位置等要求,决定于它们的功能。
无功能要求的要素是不存在的。
GB1804-m一般公差

GB1804-m一般公差GB1804-m一般公差是指在GB/T 1804-2000《轴类零件尺寸公差》标准中对于轴类零件基础尺寸的公差要求。
该标准是针对国内机械行业制造轴类零件的常用标准之一,其标准体系覆盖了从直径为0.5mm到500mm范围内的轴类零件的公差要求。
GB1804-m一般公差中的“m”代表轴类零件的直径,以mm为单位。
该标准中的公差要求采用了采用了基本尺寸和限制公差的表示方法,可以满足大多数轴类零件的设计要求。
关于标准中的符号说明:1.基本尺寸:指被设计者所指定的一个固定的尺寸,它是加工尺寸在公差范围内所能达到的最精确的尺寸大小。
2.限制公差:表示零件允许在加工时出现的误差范围。
其一般分为两个部分:公差上限与公差下限。
3.公差带:表示了加工尺寸可变化的范围,即加工后的大小应落在该范围内。
针对GB1804-m一般公差,以下是一些常见的符号和解释:1. h:指加工尺寸在公差带之内的最高值。
3. H:表示基础尺寸的上标记。
5. IT:表示国际制轴类零件的上限。
8. P:公差带的宽度。
在处理GB1804-m一般公差时,首先需要明确轴类零件的基础尺寸大小以及要求的公差范围。
随后,根据对应的公差级别确定最终的公差值。
这些公差级别包括IT01、IT0、IT1、IT2、IT3、IT4、IT5、IT6、IT7、IT8、IT9、IT10、IT11。
越高级别的公差范围越小,其加工的精度也相应地提高。
在选用公差时还应注意以下几点:1. 受零件的用途、材料强度以及加工难易程度的影响,可以选择不同的公差等级。
2. 为了保证轴类零件制造的准确性和可靠性,应在设计时尽可能地采用IT8以上的公差级别。
3. 如果有特殊的加工要求,比如对2个轴承孔相对位置的精度要求较高时,应采用双向公差,即对双方同时要有公差要求。
总之,在处理轴类零件加工尺寸的公差时需要考虑多方面的因素,包括零件的用途、加工难度、材料强度等因素。
通过合理地选择公差和采用适当的加工方法,可以制造出准确、可靠、满足设计要求的轴类零件。
常用的国内国际未注尺寸公差标准对照
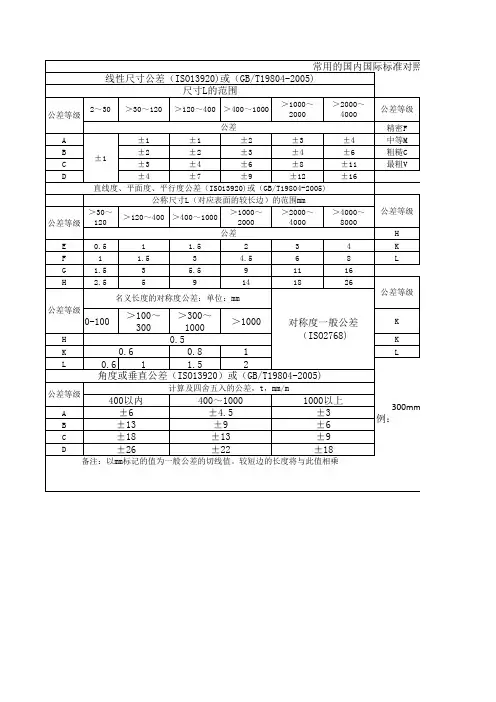
公差等级 A B C D 2~30 >30~120 >120~400 >400~1000 公差 ±1 ±1 ±2 ±3 ±4 ±2 ±2 ±3 ±4 ±6 ±1 ±3 ±4 ±6 ±8 ±11 ±4 ±7 ±9 ±12 ±16 直线度、平面度、平行度公差(ISO13920)或(GB/T19804-2005) 公称尺寸L(对应表面的较长边)的范围mm >30~ >1000~ >2000~ >4000~ >120~400 >400~1000 120 2000 4000 8000 公差等级 公差 E F G H 公差等级 H K L 0.5 1 1.5 2.5 1 1.5 2 1.5 3 4.5 3 5.5 9 5 9 14 名义长度的对称度公差:单位:mm 3 6 11 18 4 8 16 26 >1000~ 2000 >2000~ 4000 公差等级 精密F 中等M 粗糙C 最粗V
300mm
那么这个部位的垂直度就要这样计算:以短边的边 300mm换算成0.3x6(左侧的公差表)=1.8mm,那么 它的垂直度公差为1.8mm(其它尺寸以此类推)
例:
1200mm
>1000~20 直线度和平 公差等级 H K L
表2-垂直度一 公差等级 K K L
0-100
>300~ >1000 对称度一般公差 1000 0.5 (ISO2768) 0.6 0.8 1 0.6 1 1.5 2 角度或垂直公差(ISO13920)或(GB/T19804-2005)
计算及四舍五入的公差,t,mm/m
>100~ 300
公差等级 A B C D
400以内 ±6 ±13 ±18 ±26
螺纹符号尺寸公差对照表

2:公称直径为 2 英寸;12:每英寸 12 牙;UN:螺纹系列代号;2A:公差带代号;(23)检验 体系代号。计算方法:1 英寸=25.4 毫米。转换为米制单位如 3/4×25.4=19.05 即公称直
径为 19.05 毫米。 公制普通螺纹分为粗牙和细牙两种。粗牙普通螺纹用螺纹代号(M)和公称直径表示,
美制一般密封圆锥管螺纹的特征代号为 NPT;美制一般密封圆柱内螺纹的特征代号为 NPSC;
美制螺纹的标准系列包括粗牙(UNC)、细牙(UNF)和超细牙(UNEF)三个系列,外加
一个定螺距系列(UN)。完整的标记由公称直径、每英寸牙数、系列代号、精度等级和检验
体系代号组成:2-12UN-2A(23)
3/4-18UNS
5H/6H/7H
最小
3.242 4.134 4.917 6.647 8.917 8.647 8.376 10.376 10.106 12.376 11.835 14.376 13.835 16.376 15.294 18.375 17.294
推荐麻花 钻直径
3.3 4.2 5 6.8 9 8.8 8.5 10.5 10.2 12.5 12 14.5 14 16.5 15.5 18.5 17.5
公差等级对应小径
6H 最大 7H 最大
3.422 4.334 5.153 6.912 9.153 8.912 8.676 10.676 10.441 12.676 12.21 14.676 14.21 16.676 15.744 18.676 17.744
3.466 4.384 5.217 6.982 9.217 8.982 8.751 10.751 10.531 12.751 12.31 14.751 14.31 16.751 15.854 18.751 17.854
(完整word版)GB/T1804-m(一般公差)
一般公差线性尺寸的未注公差本标准等效采用国际标准ISO 2768-1:1989《一般公差——第1部分:未注出公差的线性和角度尺寸的公差》中未注出公差的线性尺寸的公差部分。
1 范围本标准规定了线性尺寸的一般公差等级和极限偏差。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准规定的极限偏差适用于非配合尺寸。
2 规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡不注日期的引用文件,其最新版本适用于本标准。
GB/T 1804-92 一般公差线性尺寸的未注公差GB6403.4-86 零件倒圆与倒角3 术语3.1 一般公差一般公差系指在车间一般加工条件下可保证的公差。
采用一般公差的尺寸,在该尺寸后不注出极限偏差。
4 线性尺寸的一般公差4.1 线性尺寸的一般公差规定四个公差等级。
线性尺寸的极限偏差数值表见表1;倒圆半径和倒角高度尺寸的极限偏差数值见表2。
4.2 规定图样上线性尺寸的未注公差,应考虑车间的一般加工精度,选取本标准规定的公差等级,由相应的技术文件或标准作出具体规定。
4.3 本公司图样上线性尺寸的未注公差,选取GB1804-m。
5 线性尺寸的一般公差的表示方法采用GB/T1804规定的一般公差,在图样上、技术文件或标准中用国家标准号和公差等级符号表示。
例如选用中等级时,表示为:GB/T1804-m附录A线性尺寸的一般公差的概念和作用(参考件)A1 概述A1.1 零件上要素的尺寸、形状或要素之间的位置等要求,决定于它们的功能。
无功能要求的要素是不存在的。
因此,零件在图样上表达的所有要素都有一定的公差要求。
A1.2 对功能上无特殊要求的要素可给出一般公差。
A1.3 一般公差可应用在线性尺寸、角度尺寸、形状和位置等几何要素。
国标公差
基本长度范围
≤100
>100~300
>300~1000
>1000~3000
H
0.2
0.3
0.4
0.5
K
0.4
0.6
0.8
1
L
0.4
1
1.5
2
4.3对称度未注公差值(GB/T1184-1996)(mm)
公差等级
基本长度范围
≤100
>100~300
>300~1000
>1000~3000
H
0.5
K
0.6
0.8
1
L
0.6
1
1.5
2
4.4圆跳动的未注公差值(GB/T1184-1996)(mm)Biblioteka 公差等级圆跳动公差值H
0.1
K
0.2
L
0.3
3.表面粗糙度
零件的表面都应该注明粗糙度的等级。如果较多的表面具有相同的表面粗糙度等级,则要集中在图样右上角标注,并加“其余”字样。
1)取样长度和评定长度的选用值(GB/T1031-1995)
8.0
40.0
另附:基本尺寸0-500mm, 4-18级精度标准公差表。
1.线性尺寸的极限偏差数值(GB/T1804-2000)(mm)
公差等级
基本尺寸分段
0.5~3
>3~6
>6~30
>30~120
>120~400
>400~1000
>1000~2000
精密f
±0.05
±0.05
±0.1
±0.15
±0.2
±0.3
±0.5
中等m
±0.1
±0.1
GB/T1804-m-一般公差标准精编版
一般公差线性尺寸的未注公差标准本标准等效采用国际标准ISO 2768-1:1989《一般公差——第 1 部分:未注出公差的线性和角度尺寸的公差》中未注出公差的线性尺寸的公差部分。
1范围本标准规定了线性尺寸的一般公差等级和极限偏差。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准规定的极限偏差适用于非配合尺寸。
2规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡不注日期的引用文件,其最新版本适用于本标准。
GB/T 1804-92 一般公差线性尺寸的未注公差GB6403.4-86 零件倒圆与倒角3术语3.1一般公差一般公差系指在车间一般加工条件下可保证的公差。
采用一般公差的尺寸,在该尺寸后不注出极限偏差。
4线性尺寸的一般公差4.1线性尺寸的一般公差规定四个公差等级。
线性尺寸的极限偏差数值表见表 1;倒圆半径和倒角高度尺寸的极限偏差数值见表 2。
4.2规定图样上线性尺寸的未注公差,应考虑车间的一般加工精度,选取本标准规定的公差等级,由相应的技术文件或标准作出具体规定。
4.3本公司图样上线性尺寸的未注公差,选取GB1804-m。
1表 1 线性尺寸的极限偏差数值表 2 倒圆半径与倒角高度尺寸的极限偏差数值注:倒圆半径与倒角高度的含义参见GB6403.4。
5线性尺寸的一般公差的表示方法采用GB/T1804 规定的一般公差,在图样上、技术文件或标准中用国家标准号和公差等级符号表示。
例如选用中等级时,表示为:GB/T1804-m2附录 A线性尺寸的一般公差的概念和作用(参考件)A1 概述A1.1 零件上要素的尺寸、形状或要素之间的位置等要求,决定于它们的功能。
无功能要求的要素是不存在的。
GB/T1804-m-一般公差准则
一般公差线性尺寸的未注公差标准本标准等效采用国际标准ISO2768-1:1989《一般公差——第1部分:未注出公差的线性和角度尺寸的公差》中未注出公差的线性尺寸的公差部分。
1范围本标准规定了线性尺寸的一般公差等级和极限偏差。
本标准适用于金属切削加工的尺寸,也适用于一般的冲压加工的尺寸。
非金属材料和其他工艺方法加工的尺寸可参照采用。
本标准规定的极限偏差适用于非配合尺寸。
2规范性引用文件下列文件中的条款通过本标准的引用而成为本标准的条款,凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励根据本标准达成协议的各方研究是否可使用这些文件的最新版本。
凡不注日期的引用文件,其最新版本适用于本标准。
GB/T1804-92 一般公差线性尺寸的未注公差GB6403.4-86 零件倒圆与倒角3术语3.1一般公差一般公差系指在车间一般加工条件下可保证的公差。
采用一般公差的尺寸,在该尺寸后不注出极限偏差。
4线性尺寸的一般公差4.1线性尺寸的一般公差规定四个公差等级。
线性尺寸的极限偏差数值表见表1;倒圆半径和倒角高度尺寸的极限偏差数值见表2。
4.2规定图样上线性尺寸的未注公差,应考虑车间的一般加工精度,选取本标准规定的公差等级,由相应的技术文件或标准作出具体规定。
4.3本公司图样上线性尺寸的未注公差,选取GB1804-m。
1注:倒圆半径与倒角高度的含义参见GB6403.4。
5线性尺寸的一般公差的表示方法采用GB/T1804规定的一般公差,在图样上、技术文件或标准中用国家标准号和公差等级符号表示。
例如选用中等级时,表示为:GB/T1804-m2附录 A线性尺寸的一般公差的概念和作用(参考件)A1概述A1.1零件上要素的尺寸、形状或要素之间的位置等要求,决定于它们的功能。
无功能要求的要素是不存在的。
因此,零件在图样上表达的所有要素都有一定的公差要求。
A1.2对功能上无特殊要求的要素可给出一般公差。