
3钢结构的连接-焊缝连接
2.焊缝的施焊位置 平焊、横焊、立焊及仰焊。 平焊(又称俯焊)施焊方便。 立焊和横焊要求焊工的操作水平比平焊高一些。 仰焊的操作条件最差,焊缝质量不易保证,因此 应尽量避免采用仰焊。
3.3 焊缝缺陷和质量检验
3.3.1焊缝缺陷 焊缝缺陷:焊接过程中产生于焊缝金属或附近热影响 区钢材表面或内部的缺陷。
2. 坡口焊缝
焊件常需做成坡口,焊缝金属填充在坡口内。
坡口形式与焊件厚度和施工条件有关:
(1)焊件厚度很小(小于等于10mm):直边缝。
(2)一般厚度(t=10~20mm) :具有斜坡口的单边V形或 V形焊缝。
斜坡口和离缝b共同组成一个焊条能够运转的施焊空间, 使焊缝易于焊透;钝边p有托住熔化金属的作用。
采用对接焊缝,两构件在同一平面内,传力均匀平缓, 没有明显的应力集中,用料经济,但是焊件边缘需要 加工,被连接两板的间隙和坡口尺寸有严格的要求。 采用双盖板和角焊缝,传力不均匀、费料,但施工简 便,所连接两板的间隙大小无需严格控制。
搭接连接:适用于不同厚度构件的连接。传力不均匀, 材料较费,构造简单,施工方便,广泛应用。
3.2 焊缝和焊接连接的形式
3.2.1 焊缝的形式
(1)对接焊缝
正对接焊缝 (2)角焊缝
斜对接焊缝
T型对接焊缝
3.2焊缝和焊接连接形式
3.2.2 焊接连接的形式
1.焊接连接形式 被连接板件的相互位置:对接、搭接、T形连接和角部 连接四种。 连接所采用的焊缝主要有坡口焊缝和角焊缝。
对接连接:主要用于厚度相同或接近相同的两构件的 相互连接。
A、B级精制螺栓是由毛坯在车床上经过切削加 工精制而成。表面光滑,尺寸准确,对成孔质量 要求高。有较高的精度,因而受剪性能好。制作 和安装复杂,价格较高,已很少在钢结构中采用
C级螺栓由未经加工的圆钢压制而成。螺栓表面 粗糙,一般采用在单个零件上一次冲成或不用钻 模钻成设计孔径的孔(II类孔)。
螺栓孔的直径比螺栓杆的直径大1.5~2mm。螺栓 杆与螺栓孔之间有较大的间隙,受剪力作用时, 将会产生较大的剪切滑移,连接的变形大。安装 方便,且能有效地传递拉力,可用于沿螺栓杆轴 受拉的连接中,以及次要结构的抗剪连接或安装 时的临时固定。
缺点 在热影响区内,金相组织发生改变,局部 材质变脆;焊接残余应力和残余变形使受压构 件承载力降低;焊接结构对裂纹很敏感,局部 裂纹一旦发生,就容易扩展到整体,低温冷脆 问题较为突出。
对接焊缝连接
角焊缝连接
钢结构常用焊接方法
通常采用电弧焊(包括手工电弧焊)、埋弧 焊(自动或半自动焊)以及气体保护焊等。
送丝器 、 、、 、 、、
、 、 、 、
、
焊剂
、 、、、、、、、、、 、
焊件
焊剂漏斗
埋弧自动焊
送
机
丝
器
器
2 埋弧焊(自动或半自动) 电弧在焊剂层下燃烧的一种电弧焊方法。 自动电弧焊 焊丝送进和电弧按焊接方向的移动 有专门机构控制完成。 半自动电弧焊 焊丝送进有专门机构,而电弧按 焊接方向的移动靠人手工操作完成。 优点:自动化程度高,焊接速度快,劳动强度低, 焊接质量好。
1.手工电弧焊 最常用的一种焊 接方法。通电后 在涂有药皮的焊 条与焊件之间产 生电弧。
手工电弧焊所用焊条应与焊件钢材(或称主体金 属)相适应:
Q235钢 E43型焊条(E4300~E4328);
Q345钢 E50型焊条(E5000~E5048);
Q390钢Q420钢 E55型焊条(E5500~E5518)。
(2) 在不需要进行疲劳计算的构件中,凡要求与母材等 强的对接焊缝应焊透,受拉应不低于二级;受压时宜 为二级。
(3)重级工作制和起重量 Q>50t的中级工作 制吊车梁的腹板与上翼缘板之间以及吊车桁架上弦杆 与节点板之间的T形接头焊透的对接与角接组合焊缝, 不应低于二级。
(4)角焊缝质量等级一般为三级,直接承受动力荷 载且需要验算疲劳和起重量Q>50t的中级工作制 吊车梁的角焊缝的外观质量应符合二级。
一级焊缝用超声波检验每条焊缝全部长度,以便揭示 焊缝内部缺陷。
强度折减:高空安装焊缝,强度设计值乘以0.9
3.3.3 焊缝质量等级及选用
《钢结构设计规范》(GB50017--2003)中,对焊 缝质量等级的选用有如下规定: (1)需要进行疲劳计算的构件中,垂直于作用力方向的
横向对接焊缝受拉时应为一级,受压时应为二级。 平行于作用力方向的纵向对接焊缝应为二级。
3.5 对接焊缝的构造要求和计算
3.5.1对接焊缝的强度
如焊缝中不存在缺陷,焊缝金属的强度高于母材。
但焊缝中可能有气孔、夹渣、咬边、未焊透等缺陷。 焊接缺陷对受压、受剪的对接焊缝影响不大,可认为 受压、受剪的对接焊缝与母材强度相等,但受拉的坡 口焊缝对缺陷甚为敏感,由于三级检验的焊缝允许存 在的缺陷较多,故其抗拉强度为母材强度的85%,而 一二级检验的焊缝的抗拉强度可认为与母材强度相等
(3)较厚的焊件(t>20mm),则采用U形、K形和X形 坡口。V形缝和(a)
α
p
C=2~3mm
(C)
p C=3~4mm (e)
α
C=2~3mm (b)
p
C=3~4mm
(d)
p C=3~4mm (f)
3.5.2坡口焊缝的构造和计算
1、坡口焊缝的构造要求
(2)弯矩和剪力共同作用的对接焊缝计算
对接接头受到弯矩和剪力的共同作用,正应力与剪应 力的最大值应分别满足
M Ww
6M l w2 t
ftw
VS w I wt
f
w v
Ww、 Sw、 Iw—焊缝的截面模量、面积矩、惯性矩。 工字形或H型钢梁的对接焊缝接头,除分别验算最大正
应力和剪应力外,对于同时受有较大正应力和剪应力
对接焊缝的拼接处,当焊件的宽度不同或厚度在一侧 相差4mm以上时,应在宽度方向或厚度方向从一侧或 两侧做成坡度不大于1:2.5(直接承受动力荷载时不大于 1:4)的斜角,以使截面过渡和缓,减小应力集中。
焊缝起灭弧处弧坑等缺陷对承载力影响极大,焊接时 一般应设置引弧板和引出板,焊后将它割除。受静力 荷载设置引弧(出)板困难时,允许不设置,此时焊缝 计算长度等于实际长度减2t。t为连接件的较小厚度, 在T形接头中t为腹板的厚度。
3.1.2 铆钉连接 制孔和打铆。 塑性和韧性较好,传力可靠,质量易于检查, 对主体金属的材质质量要求低。 削弱截面,费钢费工,要求技工技术水平高, 劳动条件差。 很少采用,被焊接和螺栓连接所取代。
3.1.3 螺栓连接
普通螺栓连接和高强度螺栓连接两种。
1 普通螺栓连接 普通螺栓分为A、B、C三级。 A与B级为精制螺栓,C级为粗制螺栓。 A级和B级螺栓材料性能等级则为5.6级或8.8级。 Ⅰ类孔,孔径(do)-栓杆直径(d)=0.2-0.3mm。 C级螺栓材料性能等级为4.6级或4.8级。 Ⅱ类孔,孔径(do)-栓杆直径(d)=1.5-3.0mm。 小数点前面的数字表示螺栓成品的抗拉强度不 小于400N/mm2,小数点及小数点以后数字表示 其屈强比为0.6或0.8。
《钢结构设计原理》
第三章 钢结构的连接
3.1 钢结构的连接方法和特点
连接的作用将板材或型钢组合成构件,再将构件组合 成整体结构。 连接的要求:足够的强度、刚度和延性。 连接方法:焊缝连接、铆钉连接和螺栓连接三种。
3.1.1焊接连接
最主要的连接方法。
优点任何形式的构件都可直接相连,构造简单, 制作加工方便;不削弱截面,用料经济;连接 的密闭性好,结构刚度大;可实现自动化操作, 提高焊接结构质量。
内部无损检验 检查内部缺陷。采用超声波检验,此外 还可采用X射线或γ射线透照或拍片,X射线应用较广。
《钢结构工程施工质量验收规范》规定焊缝按其检验 方法和质量要求分为一、二、三级。三级焊缝只要求 对全部焊缝作外观检查且符合三级质量标准;一级、 二级焊缝除外观检查外,还应符合以下要求:
二级焊缝用超声波检验每条焊缝的20%长度,且不小 于200mm。
缺点:设备投资大,施工位置受限等。
埋弧焊所用焊丝和焊剂应与主体金属强度相适应, 即要求焊缝与主体金属等强度。
3. 气体保护焊
气体保护焊是利用二氧化碳气体或其他惰性气体 作为保护介质的一种电弧熔焊方法。
直接依靠保护气体在电弧周围造成局部的保护层, 以防止有害气体的侵入并保证了焊接过程中的稳 定性。
气体保护焊的焊缝熔化区没有熔渣,焊工能够清 楚地看到焊缝成型的过程;由于保护气体是喷射 的,有助于熔滴的过渡;又由于热量集中,焊接 速度快,焊件熔深大,故所形成的焊缝强度比手 工电弧焊高,塑性和抗腐蚀性好,适用于全位置 的焊接。但不适用于在风较大的地方施焊。
E表示焊条、前两位数字为熔敷金属的最小抗拉 强度(以kgf/mm2表示),第三、四位数字表示 适用焊接位置、电流以及药皮类型等。
不同钢种的钢材相焊接时,宜采用与低强度钢 材相适应的焊条。
优、缺点 优点:方便,特别在高空和野外作业,小型焊接;
缺点:质量波动大,要求焊工等级高,劳动强度 大,效率低。
焊丝转盘 熔渣
单击图片播放
T形连接
对接
搭接 角 部 连 接
T形连接 省工省料,常用于制作组合截面。 采用角焊缝连接 焊件间存在缝隙,截面突变,应 力集中现象严重,疲劳强度较低,可用于不直接 承受动力荷载结构的连接中。 采用坡口焊缝 对于直接承受动力荷载的结构,如 重级工作制吊车梁,其上翼缘与腹板的连接。
角部连接 主要用于制作箱形截面。
钢板拼接可采用纵横两方向的对接焊缝,十字或T形交 叉, T形交叉时距离不得小于200mm,且拼接料的长度 均不得小于300mm。 T形拼接的构造。
2.焊透的坡口焊缝的计算
坡口焊缝是焊件截面的组成部分,焊缝中应力分布基本 与焊件相同,故计算方法与构件的强度计算一样。
3.钢结构的连接-焊缝解读

C、采用L形围焊
l1 N1 e1 e2 b
N2 0
代入式3.21,3.22得:
N3
N
N 3 2k 2 N
( 3.23) ( 3.24)
x x
N 1 N N 3 k1 k 2 N
对于校核问题:
f1 f3
N1 f fw l w1he1 N3 f f fw l w 3 he 3
试验表明:侧面焊缝的破坏截面多在 45°截面; 正面焊缝的破坏截面多不在 45°截面; 正面焊缝的破坏强度大,也认为在 45°截面破坏。
1. 侧面焊缝的受力分析
N N N
V
M
N
e
将N转化为剪力 V 和 弯矩 M=Ne,
M产生垂直于轴向方向的σ⊥,较小,忽略。 V产生沿轴向的τf ,τf 沿轴向分布不均, «规范»规定在规定的计算长度范围内是均匀分布的。 N f f fw ( 3 7) he l w 式中:he=0.7hf ffw:角焊缝的设计强度(实际为抗剪设计强度)
b
要求:lw≥b (减小力线弯折程度)
lw
b 16t t 12mm 且: b 200mm t 12mm
目的防止横向收缩、起拱。
⑤ 围焊和绕角焊:
绕角焊:转角处构件应力集中,如 在此处起弧、落弧,可能出现弧坑 和咬肉现象,加大应力集中程度, 故采用绕角焊,减小应力集中程度。 2h f 或围起来。 2h f
l w min 8h f 40mm
lw过长 应力分布不均
l w max 60h f
lw
多余长度不计入lw,但焊接工字梁翼缘与腹板连 接处的焊缝、加劲肋与腹板的焊缝,不受此限。
钢结构的连接(焊接,螺栓连接)

机 器
送 丝 器
8
3.气体保护焊 3.气体保护焊 缺点: 优、缺点: 优点:焊接速度快, 优点:焊接速度快,焊接质 量好。 量好。 缺点:施工条件受限制等。 缺点:施工条件受限制等。
9
二、焊接连接形式和焊缝形式 1.焊接连接形式 1.焊接连接形式 单击图片3-2播放 单击图片 播放
对接
10
单击图片3-3播放 单击图片 播放
3
N
3.2 焊接连接的特性
一、钢结构常用焊接方法 1.手工电弧焊 1.手工电弧焊 原理: 原理:利用电弧产生热量 熔化焊条和母材形 成焊缝。 成焊缝。
焊条 焊钳
A、焊条的选择: 、焊条的选择: 焊条应与焊件 钢材相适应。 钢材相适应。
焊机 保护气体
焊件
电弧
熔池 导线 4
单击图片3-1播放 单击图片 播放
23
单击图片3-6播放 单击图片 播放
24
二、对接焊缝的计算 对接焊缝分为:焊透和部分焊透(自学)两种; 对接焊缝分为:焊透和部分焊透(自学)两种; 动荷载作用下部分焊透的对接焊缝不宜用做垂直受 动荷载作用下部分焊透的对接焊缝不宜用做垂直受 力方向的连接焊缝; 力方向的连接焊缝; 的连接焊缝
N t N
第1、2位数字为熔融金属的最小抗拉强度(kgf/mm2) 位数字为熔融金属的最小抗拉强度( 第3、4适用焊接位置、电流及药皮的类型。 适用焊接位置、电流及药皮的类型。 不同钢种的钢材焊接,宜采用与低强度钢材相适应的焊条。 不同钢种的钢材焊接,宜采用与低强度钢材相适应的焊条。
C、优、缺点
优点:方便,特别在高空和野外作业,小型焊接; 优点:方便,特别在高空和野外作业,小型焊接; 缺点:质量波动大,要求焊工等级高,劳动强度大,效率低。 缺点:质量波动大,要求焊工等级高,劳动强度大,效率低。
钢结构的连接方式

§3-1钢结构的连接钢结构的构件是由型钢、钢板等通过连接(connections)构成的,各构件再通过安装连接架构成整个结构。
因此,连接在钢结构中处于重要的枢纽地位。
在进行连接的设计时,必须遵循安全可靠、传力明确、构造简单、制造方便和节约钢材的原则。
钢结构的连接方法可分为焊接连接、铆钉连接、螺栓连接和轻型钢结构用的紧固件连接等(图3.1.1)。
3.1.1 焊缝连接一、焊缝连接的特点焊接连接(welded connection)是现代钢结构最主要的连接方法。
其优点是:构造简单,任何形式的构件都可直接相连;用料经济,不削弱截面;制作加工方便,可实现自动化操作;连接的密闭性好,结构刚度大。
其缺点是:在焊缝附近的热影响区内,钢材的金相组织发生改变,导致局部材质变脆;焊接残余应力和残余变形使受压构件承载力降低;焊接结构对裂纹很敏感,局部裂纹一旦发生,就容易扩展到整体,低温冷脆问题较为突出。
二、钢结构常用的焊接方法1、手工电弧焊这是最常用的一种焊接方法(3.1.2)。
通电后,在涂有药皮的焊条和焊件间产生电弧。
电弧提供热源,使焊条中的焊丝熔化,滴落在焊件上被电弧所吹成的小凹槽熔池中。
由电焊条药皮形成的熔渣和气体覆盖着熔池,防止空气中的氧、氮等气体与熔化的液体金属接触,避免形成脆性易裂的化合物。
焊缝金属冷却后把被连接件连成一体。
手工电弧焊设备简单,操作灵活方便,适于任意空间位置的焊接,特别适于焊接短焊缝。
但生产效率低,劳动强度大,焊接质量与焊工的技术水平和精神状态有很大的关系。
手工电弧焊所用焊条应与焊件钢材(或称主体金属)相适应,例如:对Q235钢采用E43型焊条(E4300~E4328);对Q345钢采用E50型焊条(E5000~E5048);对390钢和Q420钢采用E55型焊条(E5500~E5518)。
焊条型号中字母E表示焊条类型等。
不同钢种的钢材相焊接时,宜采用低组配方案,即宜采用与低强度钢相适应的焊条。
钢结构A-3.钢结构的连接(焊缝)
侧面角焊缝 f=0,力N与焊缝长度方向平行。
N f f fw helw
以上各式中: he=0.7hf; lw—角焊缝计算长度,考虑起灭弧 缺陷时,每条焊缝取其实际长度减去2hf。
角焊缝的抗剪强度: Q235钢
Q345钢
160MPa 200MPa
Q390钢、Q420钢
220MPa
焊接连接形式和焊缝形式
接头形式:
对接接头 搭接接头 T形接头 角部连接
焊缝类别:
对接焊缝—— 坡口焊缝 Groove Weld 角焊缝 ——侧面角焊缝、正面角焊缝 Fillet Weld 多为直角焊缝,少数为斜角焊缝
2 2 2 σ 1.8(τ τ∥) f uw
d
a
∥
a
c
d c
角焊缝有效截面上的应力
式中: fuw --焊缝金属的抗拉强度
出于偏于安全考虑,且与母材的能量强度理论的折算 应力公式一致,欧洲钢结构协会(ECCS),将上式的1.8 改为3,即:
2 2 2 σ 3( τ τ∥) f uw
有效截面:有效厚度×计算长度 计算时假定有效截面上应力均匀 分布。
直角角焊缝截面
2)有效截面上的应力状态 在外力作用下,直角角焊缝有效截面上有三个应力: —正应力,与焊缝长度方向(面外垂直) ∥—剪应力,与焊缝长度方向(面内平行) —剪应力,与焊缝长度方向(面内垂直) 国际标准化组织(ISO)推荐 下式确定角焊缝的极限强度
电阻焊是利用电流通过焊件接触点表面的电阻所产生的 热量来熔化金属,再通过压力使其焊合。冷弯薄壁型钢的焊 接,常用电阻点焊,板叠总厚度一般不超过12mm,焊点应主 要承受剪力,其抗拉(撕裂)能力较差。
第三章 钢结构的连接课后习题答案
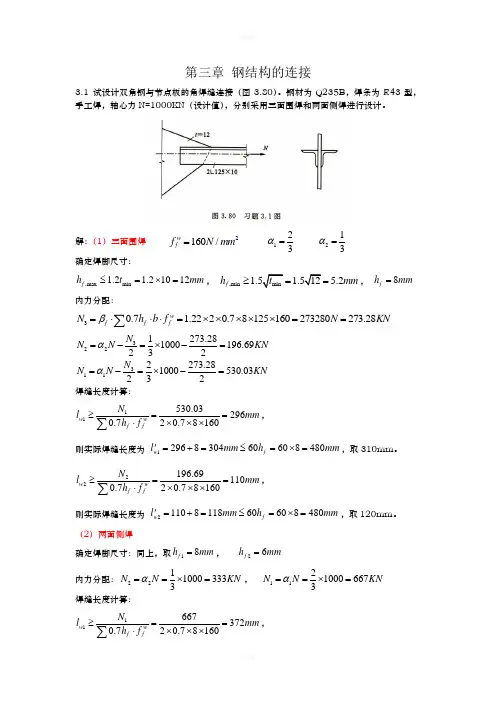
第三章 钢结构的连接3.1 试设计双角钢与节点板的角焊缝连接(图3.80)。
钢材为Q235B ,焊条为E43型,手工焊,轴心力N=1000KN (设计值),分别采用三面围焊和两面侧焊进行设计。
解:(1)三面围焊 2160/w f f N mm = 123α=213α= 确定焊脚尺寸: ,max min 1.2 1.21012f h t mm ≤=⨯=, ,min min 1.5 1.512 5.2f h t mm ≥==, 8f h mm = 内力分配:30.7 1.2220.78125160273280273.28w f f f N h b f N KN β=⋅⋅⋅=⨯⨯⨯⨯⨯==∑3221273.281000196.69232N N N KN α=-=⨯-= 3112273.281000530.03232N N N KN α=-=⨯-= 焊缝长度计算:11530.032960.720.78160w w f fN l mm h f ≥==⋅⨯⨯⨯∑, 则实际焊缝长度为 1296830460608480wf l mm h mm '=+=≤=⨯=,取310mm 。
22196.691100.720.78160w w f f N l mm h f ≥==⋅⨯⨯⨯∑, 则实际焊缝长度为 2110811860608480wf l mm h mm '=+=≤=⨯=,取120mm 。
(2)两面侧焊确定焊脚尺寸:同上,取18f h mm =, 26f h mm = 内力分配:22110003333N N KN α==⨯=, 11210006673N N KN α==⨯= 焊缝长度计算: 116673720.720.78160w w f f N l mm h f ≥==⋅⨯⨯⨯∑,则实际焊缝长度为:mm h mm l f w48086060388283721=⨯=<=⨯+=',取390mm 。
第3章钢结构连接1(2011)PPT课件
2、高强度螺栓
高强度螺栓一般采用45号钢,40B 钢和20MnTB钢加工制作, 经热处理后,螺栓抗拉强度应分别不低于8 00 n/mm2和1 000n/mm2 , 且屈强比分别为0 . 8 和0 . 9 ,因此,其性能等级分别 称为8.8 级和10 .9级。
及构造要求; 3.了解焊接应力和焊接变形产生的原因及其对结构工作
的影响; 4.了解螺栓连接的工作性能,掌握螺栓连接的计算和构
造要求。
重点: 掌握焊接连接的特性和计算 普通螺栓连接、高强度螺栓连接的性能和计算
§3.1 钢结构的连接方法
钢结构的构件是由型钢、钢板等通过连接 (connections)构成的,各构件再通过安装连接架构成 整个结构。因此,连接在钢结构中处于重要的枢纽地位。 在进行连接的设计时,必须遵循安全可靠、传力明确、 构造简单、制造方便和节约钢材的原则。
C级---粗制螺栓,性能等级为4.6或4.8级; 4表示fu≥400N/mm2, 0.6或0.8表示fy/fu=0.6或0.8; Ⅱ类孔,孔径(do)-栓杆直径(d) =1~3mm。
C级螺栓由未经加工的圆钢压制而成。由于螺栓表面粗糙, 一般采用在单个零件上一次冲成或不用钻模钻成的孔(Ⅱ类 孔)。螺栓孔的直径比螺栓杆的直径大1.5~3mm。对于采用C 级螺栓的连接,由于螺杆与栓孔之间有较大的间隙,受剪力作 用时,将会产生较大的剪切滑移,连接的变形大。但安装方便, 且能有效地传递拉力,故一般可用于沿螺栓杆轴受拉的连接中, 以及次要结构的抗剪连接或安装时的临时固定。
《钢结构设计原理》3-1 钢结构的连接-焊缝连接
3. 气体保护焊
气体保护焊是利用二氧化碳气体或其他惰性气体 作为保护介质的一种电弧熔焊方法。
直接依靠保护气体在电弧周围造成局部的保护层, 以防止有害气体的侵入并保证了焊接过程中的稳 定性。
气体保护焊的焊缝熔化区没有熔渣,焊工能够清 楚地看到焊缝成型的过程;由于保护气体是喷射 的,有助于熔滴的过渡;又由于热量集中,焊接 速度快,焊件熔深大,故所形成的焊缝强度比手 工电弧焊高,塑性和抗腐蚀性好,适用于全位置 的焊接。但不适用于在风较大的地方施焊。
3.4.1 角焊缝的构造要求
4 侧面角焊缝的最大计算长度 侧面角焊缝在弹性阶段沿长度方向受力不均匀,两端 大中间小。焊缝越长,应力集中越明显。
若焊缝长度适宜,两端点处的应力达到屈服强度后, 继续加载,应力会渐趋均匀。
若焊缝长度超过某一限值时,有可能首先在焊缝的两 端破坏,故一般规定侧面角焊缝的计算长度
A、B级精制螺栓是由毛坯在车床上经过切削加 工精制而成。表面光滑,尺寸准确,对成孔质量 要求高。有较高的精度,因而受剪性能好。制作 和安装复杂,价格较高,已很少在钢结构中采用
C级螺栓由未经加工的圆钢压制而成。螺栓表面 粗糙,一般采用在单个零件上一次冲成或不用钻 模钻成设计孔径的孔(II类孔)。
螺栓孔的直径比螺栓杆的直径大1.5~2mm。螺栓 杆与螺栓孔之间有较大的间隙,受剪力作用时, 将会产生较大的剪切滑移,连接的变形大。安装 方便,且能有效地传递拉力,可用于沿螺栓杆轴 受拉的连接中,以及次要结构的抗剪连接或安装 时的临时固定。
3.4.1 角焊缝的构造要求
3 角焊缝的最小计算长度 焊脚尺寸大而长度较小时,焊件的局部加热严重,焊缝 起灭弧所引起的缺陷相距太近,以及焊缝中可能产生的 其他缺陷(气孔、非金属夹杂等),使焊缝不够可靠。 搭接连接的侧面角焊缝,如果焊缝长度过小,由于力线 弯折大,会造成严重应力集中。
钢结构钢结构的连接课件.ppt
f
w f
f
he
N lw
f
w f
(
f
f
)2
2 f
f
w f
钢结构钢结构的连接课件
钢结构钢结构的连接课件
请 回 答
1、对接焊缝与角焊缝在计算方法上有何区别? 2、侧面焊、三面围焊哪种做法较为经济?
(在同样荷载下) 3、焊接残余应力与变形对结构的性能有何影
响?采取哪些措施?
钢结构钢结构的连接课件
3-6 普通螺栓连接构造和计算
f
N he
lw
f
w f
f
f he钢N结构l钢w结构的f连f接w 课件
四、偏心力作用
1、弯矩M: f
M Ww
6M he lw2Biblioteka ffw f
2、扭矩T:
计算假定:(1)被连接件是绝对刚性的,角焊缝是弹性
(2)被连接件绕角焊缝有效截面形心o旋转,角焊缝上任
一点应力方向垂直该点与形心连线,应力大小与其
(3 23)
(2)承压承载力设计值
N
b C
d
tf
b C
(3 24)
当构件节点处或 拼接缝一側 螺栓较多,沿受力方向连接长
Nb min
minN NV Cbb
度: l1
l115d0 l160d0
1.1 l1
15d00
0.7 d0螺 栓 孔 径
钢结构钢结构的连接课件
图3-59 抗剪螺栓连接 图3-60 螺栓钢承结构压钢结的构的应连力接课分件 布
钢结构钢结构的连接课件
y1
y2
e
e
e'
y '1
y '2
y2
钢结构焊缝连接技术详解
钢结构焊缝连接技术详解焊接连接在工程中的利用率比较高,基本所有的钢结构构件都可以采用这种方法。
今天就为您具体说明,希望对您有所帮助。
焊缝连接是钢结构连接节点的一种连接方式,采用这种连接方法时,不仅对钢结构构造的要求少,而且施工工艺也简单,不会因为焊缝的存在而削弱截面强度,结构整体不会发生大的变形,刚度也比较强。
在焊接管道的过程中,采用这种方法能够保证结构的密闭性,实现自动化操作。
焊接连接与其他连接方法相比更为经济,其操作过程也已经实现了自动化。
但是,这种连接方法的缺点也比较明显。
由于局部受热,钢材的化学构造有所变化,许多元素的含量也发生了变化,导致结构容易受到脆性破坏。
在施工过程中,要保证焊接后节点处没有裂缝。
因为裂缝的存在会使节点承受较大的力而产生新的裂缝,它会沿着之前的裂缝迅速蔓延。
在焊接的过程中,加热、散热不均匀,残余应力和残余应变的存在都会导致结构受到荷载时断裂。
焊接方法主要有4种:①手工电弧焊。
利用电弧产生的3000℃的高温将涂有药皮的、与焊件钢材相似的焊条滴落在熔池中。
药皮的作用是保护焊缝,降低焊缝的脆性。
这种焊法很难控制,对工人的操作水平也有很高的要求。
②埋弧焊有自动和半自动2种操作方式,其生产效率高,所形成的焊缝结构均匀,力学性能好。
焊接时间越短,残余应变和残余应力对焊缝的影响就越小。
与手工电弧焊相比,这种焊接方法装配精密,埋弧焊中没有药皮,而是多了焊剂。
因为电弧埋在焊剂的下面,热量集中,所以,多将其用于厚杆件的焊接工程中。
③气体保护焊与埋弧焊相反,它适用于一些比较薄、比较小的焊件。
在焊接过程中,它用气体的保护代替了药皮,将焊缝与有害气体隔绝起来,而且焊缝熔化区内并没有熔渣,施工人员可以清晰地看到焊缝的形成过程。
④电阻焊主要运用的是电流在电阻中产生的热量,用热量熔化金属,再利用外界传递的压力完成焊接工作。
一般情况下,这种焊接方法的使用率并不高,它主要被用于6~12mm厚钢板的连接工程中。
3.钢结构的连接-焊缝
x
对于校核问题:
f1
f2
N1 f fw l w1he1 N2 f fw l w 2 he 2
N1 N2
l1 e1
N
b
e2
l2
对于设计问题:
x
x
l l
w1
N1 w he 1 f f N2 he 2 f fw
l1 l w 1 2h f 1 l 2 l w 2 2h f 2
③所有焊缝承担的力N
L 2l 10 410 mm
练习1:设计用拼接盖板的对接连接。已知钢板宽 b1=270mm,厚度t1=28mm,拼接盖板厚度t2=16mm,该连 接承受的静态轴心力N=1400kN(设计值),钢材Q235- B,手工焊、E43焊条。
分别用两面侧焊和 三面围焊设计
解: 确定hf 取hf=10 mm
lw
( 3.11)
2
2
Nx
θ
lw
f
N cos he l w
Ny
( 3.12)
N
代入式3.8验算焊缝强度,即:
f f w 2 f f f
2
N
( 3.8)
例3.3:承受轴心拉力的板件,采用上下两块拼接板并采 取角焊缝三面围焊连接。已知板件宽b1=400mm,厚度 t1=18mm,承受静力轴心拉力N=1425kN;两块拼接板的宽 度b2=340mm,厚度t2=12mm;钢材为Q235,手工焊、E43 焊条,试确定盖板尺寸。 解: 确定焊脚尺寸hf 贴边角焊缝应满足:
对于设计问题:
l
w1
N1 he 1 f fw N3 f f fw he 3
l1 l w 1 h f 1 l3 lw 3 h f 3