
十五分钟教会你丝印
十五分钟教会你丝印丝印前准备1.用croedraw绘制制作菲林所需要的档案.其中包括丝印所需字型.字高.字距.2.有菲林制造商为我们做好所需菲林.3.用菲林做出所需要的网板.用网板就可以丝印了.我做一些这方面的工作,但我是搞结构设计的,曾附带做过不少如丝印,纸箱的工作,我过去的老板认为从产品设计到最后的包装都由一个人负责不容易出问题。
所以没办法只好也做了几年丝印包装的工作。
一般来说,是比较灵活的,不同的印刷商处理问题的方法是不一样的,主要看合作关系。
普通纸箱出菲林的工作一般都会直接由印刷商来做,这样有问题时要修改比较方便,再加上菲林制作费用也较低。
而彩盒就不同了,光是菲林制作费用就高很多了,印刷商一般就不愿意帮你出菲林了,而且容易出问题,因为彩色印刷是四色印刷,经常一要修改四张菲林都要改的,大多数情况,都要重新出菲林了,这意味着由于你的不小心又浪费了几千块。
一般印刷商都不愿意给自已找这个麻烦的。
再加上大多数印刷商自己的制版能力并不强,所以大多都会要求由你自已出菲林的,所以在做彩箱时最好细心点,否则一出问题,就有你烦的,而且公司又要多花钱了,老板问起来就不太好说了。
具体流程当你将丝印文件传给印刷商后,首先都会打一些手板回来,是没印刷的叫做白盒,主要目地是给你看一下纸箱的尺寸的,当尺寸确认后,他再会送一些有印刷的样板箱,这回就是确认你的印刷是否有问题了,这时如发现有问题你就可以提出修改,如果仅是小范围的修改,如发现文字有误,你提出后,合作关系好的一般就会直接帮你改的,但是有可能影响全局效果的就不会帮你改了,但是大多数印刷商也不会帮你改的,怕日担责任。
多数会要求你自己重新制版的。
当你确认全部OK要批量生产时就要开刀模了,开完刀模后,会再送一次板,做最后的确认,这时再修改就麻烦多了,最好出问题的不是你,而是印刷商,否则你可能又要花钱了。
最后确认后就可以批量了。
在批量过程中又发现问题,就象上一段讲了,普通纸箱可能不需要重新制版了,而彩盒大多数是要的,除非你老板可以接受由于修改而造成套印不好的彩盒,不过你难说,有人就能能接受,省钱吗。
上面是我本人的一点工作经验,不对的地方大家可以指出,也可以一起讨论,不过这种工作都不会有完全一样的模式,实际工作还是看人去做的。
再告诉大家一个小窍门,在去出菲林时,最好能将你的丝印文件中的文件部份全部转为曲线(curve),否则会很容易出现字体变了的情况,全部转为曲线后再全部(不是光指文字啊,是全部的东西)合并成一个群组(Group),特别是有很多层(layer)的情况,再检查一下有没有层错位的情况,这样就不容易出问题了再谈谈丝印方面的技术,丝印一般是用于表面较平的东东,如果表面弧度过大,就要采用移印了,不过这不是今天讨论的话题了。
丝印的应用是很广的,我们周围很多的,各种logo大多都是丝印的,而且原理都差不多的,只是工艺不太相同罢了,不过我想这里大家关心的主要还是结构件的丝印了。
结构件丝印前一般都会先喷油的,喷油之会再就需要烤漆,烤漆之后就可以丝印了。
丝印,移印都是只能印单色的,如果有多色,那有几色,就要印几次,做几个网框,如有三色,就要印三次,做三个网框,(网框倒不一定,有时可以共用,但不建议这样,特别是不同色的,会对丝印结果有很大影响的),出菲林时也要出成三份。
其实俱体该怎么印并不是很主要,了解一下就行了,因为那不是我们的工作,而我们需要了解的是怎么去做菲林,这对以后的丝印是有很大影响的。
要出一个产品的丝印菲林时,首先你应该考虑这是几色的,那有几色,作文件时就应该首先建几个层,再建层次关系,那种色最先印,就放在最下面,那种色最后印,就放在最上面,做好这些后就可以开始工作了,首先找到你要做的产品的结构图的相应视图,将它导出到相应的菲林制做软件中,建议用.wmf的格式,这时导入的文件并不是1:1的,你需要相应的放大到1:1,做这一步很重要,这样可以保证这菲林的精确性。
然后将这层放在背景层并锁定,以免不小心移位了。
现在你就可以正式做菲林了,做文件时请遵循以下原则:1、建好基准位,这样丝印时才不会跑位;2、相同顡色的放到同一层上;3、文字大小,请参照相应的安规标准,因为这是有要求的,不是你想多小就多小的;4、线不要太细了,丝印时油会下不去。
5、制作完成后将相应的文字转成曲线,并将每一层的所有东西组成一个单独的层,并连着基准标一起输出成另一个文件,或分成几个页面就可以去出菲林了。
修改,我并不赞成胡子0826 wrote的说法,并不是修改就会影响丝印的品质的,而且从成本上考虑,也不应有一点问题就重做啊,改多了,谁受的了啊,最起码老板会认为你的能力有问题,让他多花钱了。
一般只有在很大的变动时才会重做的,原设计方案被推翻,整体文字的字体改变等变动较大的才会重做的。
为什幺我前面说小修改并不会影响丝印的品质呢,比如说有个别的文字写错了,需要改动,那你就按文字的大小,字体,线的粗细重新出一小块,当有其它菲林要出时搭在上面的空白处一起出这样就可以不花钱了,出回菲林时把新的菲林和旧的迭在一起,对好位置后用透明胶步粘在一起,在用专用裁刀一起切去旧菲林的无用部分,这样正好可以将新菲林放进缺口,再粘起来,这样就万事大吉了,最后的丝印效果是一样的。
不过丝印用的板是一样要重晒的,否则真会容易有问题的。
楼上这位大哥,可以讲讲烫金工艺吗,现在手上有一产品需要在字的表面做烫金,字的表面为曲面,不知道从哪下手~~3年前做过半自动丝印机半自动丝印机是仿制台湾大震公司的,结构也不是很复杂,采用西门子可编程控制器控制,信号由红外线探头采集。
基本动作如下:放纸(手动)——手动定位——踏脚动开关——放下网板——丝印——抬起网板(同时回墨)——取纸(手动)。
正常印刷速度800PCS左右。
主要丝印的是酒合等的包装,此外还有一种是专门在回转体上进行丝印,如玻璃杯等。
找一点水转印的资料给各位参考:这个比较有意思:什么样烫金或烫银有现成的烫金纸,到时直接烫压在你的logo的表面就行了。
只要你logo的上表面平就行了它会自动压在最突出的表面的。
这个问题不能帮你太多,我虽然去过几次烫金车间但从没留意过,不过可以给你点提示,压曲面原理应该也是一样的,你应该从夹具上着手,做一个和logo的文字表面相同的压头就应该可在了。
但最好曲率最好不要太大,否则受力可能不均,丝印的底片改动的话要从新做;一般最好用图片软件做,因为工程软件输出是矢量,而出片的设备是点阵的,工程软件输出后尺寸会全部变的。
图片软件如PHOTOSHOP,FREEHAND等。
丝印,用印章(印泥是特殊的)都行,我们一般是印完后,在烘箱烘半小时温度好象是60度左右,增加附着力,一.丝网印的定义丝网富有弹性,既可印刷平面的,也可印刷圆柱形、圆锥形、断面为椭圆形的产品以及硬面产品,而且油墨层较厚,覆盖效果好,富有立体感,可得到色彩鲜明的印刷品。
此外,这种印刷方法操作简单,效率高,成本低。
因此,塑料类印刷常采用丝网漏印。
1.定义:丝网漏印又称丝屏印刷,简称丝印或绢印,即将油墨通过丝网漏印到塑料产品表面,以获得各种花纹图案、功能标记及文字说明,具有良好的装饰性和实用性。
二.丝网版制作1.丝网版的材料和规格丝网是由蚕丝、尼龙丝、涤纶丝、钢丝、不锈钢丝等编织而成。
目前大多使用尼龙丝网和涤纶丝网。
尼龙丝网的优点1)很高的强度和耐磨性、耐腐蚀性;(2)外表光滑,油墨容易通过;(3)回弹的瞬时速度快。
缺点:伸缩性较大,不适用印刷尺寸精度要求很高的图案。
涤纶丝网的优点: 1)很高的强度和耐磨性、耐腐蚀性;(2)伸缩性小,丝印尺寸变形小,重复漏印准确性高。
缺点:回弹的瞬时速度比尼龙丝网慢。
丝网是以“目数”来表示网孔的疏密和大小的,所谓目数是指丝网上任何部位单位长度内所含的孔数。
塑料产品文字和刻度的丝印选用220目~350目,就可印刷出高质量的印刷物。
2.丝网版的制作方法制作方法主要有:雕刻漆膜法、直接法、间接法、腐蚀转移法、直间法等。
最常用的方法为直接法。
直接法是在丝网上涂以感光胶,经烘干后通过照相底板在丝网感光胶层上嚗光、显影、封网即制成丝网版。
三.油墨丝印油墨具备一般油墨的粘附性、快干性、着色性外,还具备丝漏性、抗结网性、不流挂性、耐磨性等。
一般成份有树脂、气相sio2、硅油D201、色料(如群青、钛白粉淡铬黄等)。
油墨储存条件一般为10~30℃,干燥处,有效期为六个月。
丝印操作事项:1.刮刀与网版的角度为60~80度;2.印刷以单程刮一次为一个周期,不可回刮;3.目视网版上是否有刮痕及刮刀印刷后有残留油墨;4.重工物表面的洗渍水须完全挥发后再印刷;5.未过UV需重工的产品,须擦拭正反两面的油墨;6.在印刷时需将印刷物表面的灰尘、杂物擦拭干净;7.油墨在使用前应充分搅拌,不可有气泡;8.休息期间应将油墨从网版上清理至油墨罐,并将网版擦拭干净;9.当天未使用完之网版上油墨应作报废处理;楼上这位大哥,可以讲讲烫金工艺吗,现在手上有一产品需要在字的表面做烫金,字的表面为曲面,不知道从哪下手~~你的烫金头必须用耐热橡胶做,烫金头雕字的顶面(既与工件接触的面)必须与工件表面Meet,用金属头做不行.我们的供货商在为下图面板左下角烫金时(装饰板为弧面),作了10多个金属烫头都不行,最后用耐热橡胶才OK.烫印的?就是在透明件的背面印一层象电镀层的东西有镜子的效果,有些手机LCD周边就有。
十五分钟教会你丝印
十五分钟教会你丝印丝印前准备1.用croedraw绘制制作菲林所需要的档案.其中包括丝印所需字型.字高.字距.2.有菲林制造商为我们做好所需菲林.3.用菲林做出所需要的网板.用网板就可以丝印了.我做一些这方面的工作,但我是搞结构设计的,曾附带做过不少如丝印,纸箱的工作,我过去的老板认为从产品设计到最后的包装都由一个人负责不容易出问题。
所以没办法只好也做了几年丝印包装的工作。
一般来说,是比较灵活的,不同的印刷商处理问题的方法是不一样的,主要看合作关系。
普通纸箱出菲林的工作一般都会直接由印刷商来做,这样有问题时要修改比较方便,再加上菲林制作费用也较低。
而彩盒就不同了,光是菲林制作费用就高很多了,印刷商一般就不愿意帮你出菲林了,而且容易出问题,因为彩色印刷是四色印刷,经常一要修改四张菲林都要改的,大多数情况,都要重新出菲林了,这意味着由于你的不小心又浪费了几千块。
一般印刷商都不愿意给自已找这个麻烦的。
再加上大多数印刷商自己的制版能力并不强,所以大多都会要求由你自已出菲林的,所以在做彩箱时最好细心点,否则一出问题,就有你烦的,而且公司又要多花钱了,老板问起来就不太好说了。
具体流程当你将丝印文件传给印刷商后,首先都会打一些手板回来,是没印刷的叫做白盒,主要目地是给你看一下纸箱的尺寸的,当尺寸确认后,他再会送一些有印刷的样板箱,这回就是确认你的印刷是否有问题了,这时如发现有问题你就可以提出修改,如果仅是小范围的修改,如发现文字有误,你提出后,合作关系好的一般就会直接帮你改的,但是有可能影响全局效果的就不会帮你改了,但是大多数印刷商也不会帮你改的,怕日担责任。
多数会要求你自己重新制版的。
当你确认全部OK要批量生产时就要开刀模了,开完刀模后,会再送一次板,做最后的确认,这时再修改就麻烦多了,最好出问题的不是你,而是印刷商,否则你可能又要花钱了。
最后确认后就可以批量了。
在批量过程中又发现问题,就象上一段讲了,普通纸箱可能不需要重新制版了,而彩盒大多数是要的,除非你老板可以接受由于修改而造成套印不好的彩盒,不过你难说,有人就能能接受,省钱吗。
丝印知识大全

丝印知识大全2009-08-31 20:15什么是丝印所谓丝印就是刻一个丝印版然后印刷就可以,很简单.PE EMBOSS是指先刻个铜模,如果图案是一个颜色就把橡胶材料倒进去然后出来就是,如果是多色那就稍微麻烦点印刷共分四种,平面印刷、凸面印刷、凹面印刷、丝网印刷。
在这四种中,平面印刷最常见的是印刷纸张;凸面印刷和凹面印刷说简单点,印章就是采用的二者;而丝网印刷包含最广,可以印前三者的绝大部分承印品,也是最常见的,虽然大家不是很了解,但你们看看周围的东西,比如键盘上的字母、显示器上的文字、T恤上的图案、容器上的图文等等等等,都是用丝网印刷印出来的。
丝网印刷其实就是漏网印刷,简单的丝印,就是用一张丝网(很密的)绷在一个框架上,然后涂抹上感光胶,然后将需要印刷的图文用硫酸纸激光输出,放在丝网下用曝光灯晒版(几分钟),最后用水泡,需要印刷的部分就没有感光胶了,而其它不需要印刷的部分还是有感光胶的,也就是漏墨和不漏墨,吹干即可开始印刷,这种方法是手工印刷的,如果掌握好了,印点简单的东西,比如雨伞、T恤、成品挂历加字,圆柱形容器、平板金属等,要是你们那里没有丝印,可以开发一下市场。
一个丝印版成本只有几元钱(因为可以重复使用),而印刷价格则可以根据市场而定,一般印一个东西就是好几角或几元,要看承印物的价格说话。
参考资料:珠海王泰喷涂丝印厂技术部什么叫丝网印刷,如何操作?丝网印刷作为一种应用范围很广的印刷,根据承印材料的不同可以分为:织物印刷,塑料印刷,金属印刷,陶瓷印刷,玻璃印刷,电子产品印刷,彩票丝印,电饰广告板丝印,金属广告板丝印,不锈钢制品丝印,光反射体丝印,丝网转印电化铝,丝印版画以及漆器丝印等等。
织物印刷织物印花就是指在织物上以印刷方法形成图案的工艺过程。
印花的方法有:型版印花、丝网印花、滚筒式圆网印花、转移印花和多色淋染印花等方法,其中丝网印花来源于型版印花(包括型纸版和锌版),开始由手工操作,逐步走向半自动化、完全自动化,后来又和平网式发展到圆网式。
丝网印刷培训
更换不同尺寸的电池片调整 (一)
一, 概述: 公司的电池片尺寸和形状差异很大(有 125/150/156,直角/小倒角/大圆角等), 生产 不同 尺寸的电池片时,必须对Baccini设备的机械位置/ 电气/软件作相应的调整设置.
更换不同尺寸的电池片调整 (二)
二, 调整步骤: 1, 机械位置: 1), 从上料开始到分类检测(包括烘箱)所有的行 走臂的间距要调整到相应的尺寸. 先松开固定螺钉, 根据行走臂上的标记和电池片,调整行走臂的间距 (比电池片尺寸大1--3毫米),然后旋紧螺钉. 2), 根据电池片尺寸选用相应的上料台用上料盒 和分类检测用下料盒.
据确认(Confirm) 和保存(Save data)后,所做调 整才有效.
网板校正步骤(六)
10、 Define search 9
11、Properties (属性)
网板校正步骤(七)
12、Acquire(获 取)
13、Next
网板校正步骤(八)
14、train 15、next 在图像显示界面中用绿色方框套住校正点,并调节绿色方框
力越小越好。 刮条深度参考值为 (-900~~ -1300)μm,刮条下降过深或压力过大,易碎片
和损坏网版,刮条下降深度不够或压力太小易印刷不良或粘版。
丝印参数调整原则(四)
四、 Advancement:(印 刷运行)
Printing Speed (印刷 速度) (150~~300) mm/s
Flood Speed (刮浆料 速度) (350) mm/s
2、关上所有的门使门锁 到位,确认急停按钮拉 出。
3、合上电源开关,等待 计算机和Baccini程序 自动运行;
丝印开机操作(二)
4、程序运行后按下 Auxiliaries辅助开 关(会有闪光)
丝印基础知识培训讲义1
油墨
2.油墨的种类(按固化方式不同):
①加热固化型油墨 预先混合好树脂和固化剂,印刷之后再加热使树 脂反应,形成油墨皮膜,这种油墨称为加热固化型 油墨。 ②紫外线固化型油墨 油墨在干燥过程中,经紫外线的照射,使树脂发 生聚合反应,形成油墨皮膜,这种油墨称为紫外线 固化型油墨 (即UV 油墨)。
印刷的五个变量
一.刮刀的硬度 二.网距 三.印刷速度及角度 四.刮印力 五.油墨的适印性
印刷的这五个变量的选择及确定相互制约, 相互影响,共同决定了印刷的实际效果。
维达力实业(深圳)有限公司平湖分公司TP工程部制
一.刮刀的硬度
刮刀硬度的选择依据承印物的特性及对印刷效果的需求:
对印刷边缘清晰度要求高,印刷油墨层较薄的时候, 使用硬度较高的刮刀;当印刷边缘要求不太严格,要求墨 层较厚时,使用硬度较低的刮刀;硬质材料印刷时,使用 硬度较低的刮刀;软质材料印刷时,使用硬度较高的刮刀;
维达力实业(深圳)有限公司平湖分公司TP工程部制
网版
1、网框:制作网框使用的材料主要有木料、中空铝型材、铸 铝成型框、钢材等几种材料. 中空铝型材网框和铸铝成型网框,具有操作轻便,网框 强度高、牢固不易变形,耐溶剂和耐水性强、美观等特点。 适于机械印刷及手工印刷. ①网框必须具有一定的强度。因为绷网时,丝网对网框产 生一定的拉力和压力。这就要求网框耐压,不能产生变形, 要保持网框尺寸精度。 ②在保证强度的条件下,网框尽量选择重量轻的,便于操 作和使用。 ③网框与丝网粘接面要有一定的粗糙性,以加强丝网和网 框的粘接力。 ④网框的坚固性。网框在使用中要经常与水、溶剂接触, 以及受温度变化的影响,这就要求网框不发生 歪斜等现象,以保证网框的重复使用。这样可减少浪 费,降低成本。
丝印标准操作
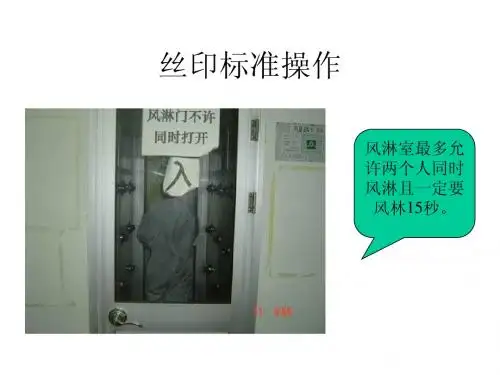
风淋室最多允 许两个人同时 风淋且一定要 风林15秒。
丝印标准操作
已震荡搅拌 OK的油墨按 规定不同型号 摆放整齐。
丝印标准操作
粘度测量后必 须在油墨盒上 作粘度日期、 时间标示。
丝印标准操作
拿油墨时, 必须从传递 窗中接送油 墨,不可直 接开门进入 油墨仓取油 墨。
丝印标准操作
垫白纸时一 次性最多允 许拿两张白 纸放在丝印 机台上,特 殊板除外。
丝印标准操作
所垫白纸必 须完全将待 印板完全盖 住,不允许 露出待印板 任何部分。
丝印标准操作
不允许绿油入 孔板每印 SPNL吸一次 纸匀入孔不可 塞孔板每印 8PNL吸一次纸。
丝印标准操作
将油墨倒入待 印板的白色网 框边缘地方, 不允许倒入白 色网框中,防 止渗油。
丝印标准操作
转移板时,双 手拿板架两侧, 板架与胸部必 须至少保持1.5 英寸的距离。
丝印标准操作
已印待局板 必须放入车 架上,摆放 整齐,且必 须标注印板 时间标签。
丝印标准操作
已印板必须 贴上印板时 间标签。
丝印标准操作
放在板车上 的板架只允 许放一层, 不允许叠加。
丝印标准操作
预局板下板两手拿 住板架从下层往上 层一层一层的取板 放板入立式炉时应 从上到下放板。
பைடு நூலகம்
丝印标准操作
印板抽板时, 一只手拿住 板短边中间 部分,一只 手拿住板长 边中间部分, 垂直将板抽 出。
丝印标准操作
• 印板插板 时,双只 手拿住板 边垂直将 板插入插 槽内。
丝印标准操作
印板后检查板 面时须两手拿 板两侧勿拿入 单元内。每架 板认真检查至 少两次板面。
丝印标准操作
丝网印刷网版制作流程七步法

丝网印刷网版制作流程七步法2011-03-11 15:14环球印刷设备网共0条评论字号:T|T 丝网印刷是将丝织物、合成纤维织物或金属丝网绷在网框上,采用手工刻漆膜或光化学制版的方法制作丝网印版。
丝印制版是用感光乳剂及感光液(重铬酸铵溶液),丝印网版制作是丝网印刷的起点,在制作过程中需谨慎。
丝网印刷网版制作流程:1、制版时感光乳剂与感光液按10:1的份量倒在胶浆液中。
然后慢慢扰拌,使两种液体混合为止。
同时要注意,不宜在强光下操作,否则失其效用。
2、感光乳剂调好后,稍微倾斜将感光乳剂流到网布上,向上用力刮去,直刮到网布上方为止。
使其均匀地涂布在网布上。
3、再用同样方法涂上感光乳剂于网框两面各一次,然后用吹风机热风吹干。
4、网版吹干后要立即进行感光晒版,以免全部感光,灯光可采用200W之室内照明灯炮,或用20W日光灯两支,将网版平放在灯光下面,再将阳片菲林感光胶膜向上放在网板上,再用玻璃盖上和用两个铁夹在左右两边压紧,灯光至网版的合适距离是20cm-30cm. 感光时间约八至十分钟。
5、感光后的丝网印刷网版,用水冲洗或用海棉轻擦,冲水的水压要适中,不可太强,不要把网布冲破。
冲版时应注意,网版上原来阳片黑色部份给水冲掉,而白色透明部份则形成硬膜而沾牢在网布上,直至图案清晰便可停止。
6、丝网印刷网版用水冲出图案后,再用干布盖在网版上下两方将水份吸干。
让网版自然干或用吹风机吹干。
这样便完成制版工序。
7、丝网印刷网版做好后,将要印刷的物件平放在网版下面,对好位置,把油墨倒在网版内框上,右手拿胶刮刀,用50°至70°斜度,用力向下方刮过去,注意力量要平均,图案便很清晰的印在所需要的东西上.手工丝网印刷的工艺流程2011-10-31 09:56环球印刷设备网共0条评论字号:T|T 手工丝网印刷工艺操作简单,无需昂贵的设备即可满足网印的要求,投资少、质量好、效益高,它在网印行业中还占有相当的优势。
简单而迷人 Photoshop丝印效果的制作方法
简单而迷人:Photoshop丝印效果的制作方法Photoshop丝印效果的制作方法Photoshop是一款强大的图像编辑软件,它提供了许多令人难以置信的特效和工具,能够帮助我们创建各种令人惊叹的图像效果。
其中之一就是丝印效果,这种效果能使照片或图像看起来具有丝绸般的质感和光泽。
在本教程中,我将介绍如何通过Photoshop制作简单而迷人的丝印效果。
步骤一:打开图像首先,打开你想要应用丝印效果的图像。
在Photoshop中,点击“文件”-“打开”,然后选择你的图像文件并点击“打开”。
步骤二:添加新图层在右下角的“图层”面板中,点击“新建图层”按钮。
这将创建一个新的图层,我们将在其中应用丝印效果。
步骤三:添加背景颜色选取一个深色的背景颜色,例如深蓝色或深紫色。
在“工具栏”中选择“油漆桶工具”,然后点击图像上的任意位置,将整个图像涂成选定的背景颜色。
步骤四:制作丝印效果选中新建的图层,在“工具栏”中选择“画笔工具”。
在画笔选项中,选择一个柔软、圆形和透明度较低的画笔。
然后,选择一种白色或浅灰色,并在图像上轻轻地涂抹,模拟出丝印的纹理效果。
你可以根据个人喜好和需要调整画笔的大小和透明度。
步骤五:添加高光效果继续在新建的图层上使用画笔工具,在图像的适当位置添加一些亮点,以增加丝印效果的真实感。
通过增加高光效果,图像看起来更加光滑、有质感。
步骤六:调整图层混合模式在“图层”面板中,选择新建的图层,并将其混合模式更改为“叠加”或“柔光”。
这将使丝印效果更加突出,并与背景颜色融合得更好。
步骤七:添加阴影效果为了增加丝印效果的逼真感,我们还可以添加一些阴影效果。
选中新建的图层,在“图层样式”选项中,选择“投影”来添加一个阴影效果。
通过调整阴影的距离、大小和透明度,你可以使阴影看起来更加逼真。
步骤八:保存图片完成以上步骤后,你可以保存你的图像。
点击“文件”-“另存为”,然后选择你喜欢的文件格式(如JPEG或PNG),并指定一个保存位置。
丝印网版制作的方法及详细步骤解析
丝印网版制作的方法及详细步骤解析步骤一:材料准备1.选择适合的网版:根据所需印刷材料和图像特点,选择合适的丝印网版。
丝印网版根据丝线的数量和粗细来分类,常见的有80目、120目、200目等。
2.准备网框:将选好的丝印网版固定在网框上,确保网版平整并拉紧。
步骤二:设计和图像转移到网版上2.制作底片:使用一张透明纸或特制胶片,在光敏涂层上用墨水打印设计好的图像。
底片上图像是与最终印刷效果相反的,即需要印刷的部分为透明,不需要印刷的部分为黑色。
3.准备网版印刷机和曝光设备:将网版印刷机设置好,并安装好曝光设备,用于将设计图像转移到丝印网版上。
4.曝光网版:在曝光设备上放置已制作好的底片,并确保底片与网版的位置对齐。
打开曝光灯,曝光一段时间后,底片上的图像会被曝光到丝印网版上。
5.清洗网版:将曝光后的网版放入洗板槽或水槽中,用清洗剂或水轻轻清洗网版表面,以去除未曝光的光敏涂层。
步骤三:油墨准备1.选择合适的油墨:根据印刷材料和设计需求,选择合适的油墨类型,如水性油墨、溶剂型油墨等。
2.混合油墨:将所选的油墨与稀释剂按照比例混合,并搅拌均匀,以获得适合印刷的粘度和颜色。
步骤四:丝网印刷1.准备印刷材料:将待印刷的材料(如纸张、塑料片等)准备好,并确保材料表面干燥和清洁。
2.调整印刷机和丝印网版:将印刷机调整到合适的印刷速度和压力,同时将丝印网版安装到印刷机上,并确保网版与印刷材料的位置对齐。
3.涂油墨:将混合好的油墨倒在丝印网版上,并用刮刀均匀地涂抹油墨。
4.开始印刷:将印刷材料放在印刷台上,将刮刀轻轻地移动过网版,使油墨通过网版的开口传输到印刷材料上。
注意确保速度和压力适中,以获得清晰的印刷效果。
5.干燥:完成印刷后,将印刷材料放置在通风的地方,使油墨自然干燥。
以上是丝印网版制作的详细步骤解析。
通过按照这些步骤进行操作,您可以制作出高质量的丝印印刷品。
当然,如何调整具体参数,还需要根据实际操作和经验进行一定的调整和改进。
丝 网 印 刷 详 细 教 程
丝网印刷详细教程先简单明了的说下需要的东西。
1.丝网印刷当然要有丝网,可以直接买现成的,如果是上海的可以前往安庆路购买,离七浦路不远。
2.刮板,用来印刷。
3.曝光机,很关键的东西,如果自己的手绘能力够可以,可以尝试手绘丝网印刷,那就不需要曝光机了。
4,电吹风,印刷制版时必备。
5。
颜料。
ok 具体步骤请看下面:丝印网版制作详细步骤解析—印刷过程中网版质量的好坏直接关系到印制品质量的好坏,因此,网版制作工艺值得业内人士深入研究与探讨。
一、网版制作过程详解一般来讲,网版制作因所用感光材料的不同,其生产工艺也有所区别,但无论采取哪种工艺,网版生产过程中都少不了以下几个步骤:丝网及网框选择、拉网、洗网、涂感光材料、曝光、显影、烘干。
下面我们来详细了解一下各流程的操作方法及注意事项。
1、丝网的选择目前市面上的丝网种类很多,如蚕丝丝网、尼龙丝网、涤纶丝网、金属丝网等,一般从成本与适用性方面考虑,尼龙丝网为市面上使用最普遍的丝网种类。
尼龙丝网特点介绍尼龙丝网具有表面光滑,透墨性、柔软性好,弹性大,适应性强,拉伸强度、弹性及耐摩擦性好、结节牢度大,使用寿命长、耐酸、耐化学药品及有机溶剂性能优等众多特性,因此得到精细印刷的青睐,在细线绘画图案及网点印刷中得到广泛使用。
使用注意事项:尼龙丝网除以上优点外,也具有一些缺点,如伸长率大、耐热性低等,因此在使有尼龙丝网时应注意以下几点:·因尼龙丝网的伸长率大,因此在印刷时要求使用强度大的网框和绷网机;·针对尼龙丝网耐热性低的缺点,因此在印刷时不要采用热溶法固定丝网;·紫外线对尼龙丝网也会造成一些影响,因此在保管尼龙丝网或其相应网版时应注意避开光线。
2、网框的选择按材质,网框一般有木框、铝框、铁框、塑料框、不锈钢框、铜框六种,常用的有木框、铝框、铁框等。
·木框:价格比较便宜,制作方便,可手工绷网又可机械绷网,但其不足之处在于强充低,易变形,只适于低精度产品的印刷,而不适于快速高精度网印,此外木框拉出来的网易松弛,回收性差。
丝印网版晒版流程
丝印网版晒版流程
丝印网版晒版流程如下:
1.打出遮光膜。
2.将遮光膜贴在做好的筛板上。
3.晒版。
贴好遮光膜以后就开始晒版,晒版就是用强光照射,使感光剂感光,照射70秒。
4.去掉遮光膜。
晒好以后取出筛板,去掉遮光膜然后用水泡一分钟。
5.高压冲洗。
浸泡一段时间以后用高压水枪冲洗,被光线照射的地方会凝固,没有被照射到的地方就会被
高压水枪冲下来。
6.检查画面。
冲洗完以后检查一下画面是否完全清晰。
7.吹干。
检查画面清晰好以后,用热吹风机吹干水分,再次检查筛板有没有出现问题的地方。
1。