
螺丝装配知识
螺丝装配相关知识
一、螺丝各部位名称
二、螺丝类型
B 、对于自攻螺丝,可通过其螺纹数及螺旋升角再进行分类(见下表): 螺头槽 螺纹 螺尾
螺丝
形,以增加其防松性和压着性(减小压强,防止螺丝头陷入部品)。
四、螺头槽的类型
六、螺丝成型简介
拉线头部成型抽牙热处理电镀包装
七、螺丝尺寸、性能检测
1、尺寸
外径、长度、螺头槽
2、性能
2.1 扭力
a、用台钳夹紧螺丝,尾部外露2~4mm,然后用扭力计调好档位(依附
表相应扭力值)扭转螺丝;
b、判定:扭力计连续响三声螺丝不转不扭断为OK。
2.2韧性
a、L≧8mm:用韧性测试仪以30度角2.5~3.0kgf/cm2压力冲击螺丝;
b、L<8mm:将螺丝插入10°斜面夹具,用锤子垂直向下击打螺丝头部
至螺丝头贴平斜面;
c、判定:螺丝不出现断裂或裂纹为OK。
2.3抗腐蚀性能
依据标准进行盐雾试验。
2.4高温测试
a、将螺丝锁入铝制品后放入200±10°烤箱内烘烤;
b、1小时后取出观察螺丝状况;
c、判定:螺丝不出现断裂或裂纹为OK。
2.5锁附性
a、将螺丝锁附实装(锁附金属以≧5kgf.cm扭力锁附,锁附非金属以≧3
kgf.cm扭力锁附),然后再拆卸为1Cycle,共进行10Cycles;
b、判定:螺丝不出现滑牙为OK。
八、螺丝装配要点
1、金属件须咬4牙以上,非金属件须咬6牙以上;
2、锁附金属以≧5kgf.cm扭力锁附,锁附非金属以≧3 kgf.cm扭力锁附
九、螺丝编名方法
其表示方法为:
□□□?□×□□ .□□□□□
螺丝类型直径长度表面处理备注
例:JT1N 3*10 NI,附华司,环保
附页《螺丝尺寸与扭力检测表》。
打螺丝技巧培训范文
打螺丝技巧培训范文打螺丝是机械制造和装配中常见的操作之一,技巧的掌握对于提高效率和质量至关重要。
以下是一些打螺丝的技巧培训,帮助操作人员更好地完成任务。
1.工具准备:首先,要确保工具齐全。
使用正确的螺丝刀、螺丝批和扳手是打螺丝的重要前提。
要选择合适的工具,以适应不同类型和规格的螺丝,以避免损坏零件或工具。
2.寻找正确的角度:在打螺丝之前,要观察螺丝和螺孔的位置,并寻找最佳的操作角度。
正确的角度不仅可以提高工作效率,还能减少误操作和损坏零件的风险。
3.调整力度:打螺丝时,要注意施加适当的力度。
力度太小可能无法紧固螺丝,力度太大则容易损坏螺母或螺丝头。
应根据螺丝的规格和材质调整力度,以确保螺丝的紧固效果和零件的安全性。
4.注意方向和顺序:打螺丝时,要注意旋转的方向和顺序。
一般来说,顺时针方向是紧固螺丝,逆时针方向是松开螺丝。
此外,打螺丝的顺序应符合装配要求,避免装配错误和零件间的不匹配。
5.注意姿势和手法:在打螺丝时,要保持正确的姿势和手法。
平稳的姿势可以提高准确性和效率,同时减少疲劳和伤害的风险。
双手要稳定地握住工具,以控制方向和力度,避免滑动和打滑。
6.审查和测试:在完成紧固螺丝后,要进行审查和测试。
通过检查螺丝是否牢固、零件是否对齐和操作是否正确,来确保装配的质量和效果。
同时,进行测试操作,检查螺丝的工作状态和承受能力,以提前发现潜在问题。
7.不断学习和实践:打螺丝的技巧需要不断的学习和实践。
通过观察和学习经验丰富的操作人员,参加相关培训课程和研讨会,以及多次实践操作,来提高自己的技能和技巧。
只有不断学习和实践,才能更好地掌握和应用打螺丝的技巧。
打螺丝虽然看上去简单,但需要注意许多细节和技巧。
只有经过充分的准备和培训,才能打出高质量的螺丝。
通过以上的技巧培训,相信操作人员能够更好地完成打螺丝的任务。
螺栓装配标准

螺栓装配标准常用的组装方法有:螺丝连接,拉铆等。
3.2.3.1螺纹连接的技术要求1)螺钉、螺栓和螺母紧固时严禁打击或使用分歧适的旋具与扳手。
紧固后螺钉槽、螺母和螺钉、螺栓头部不得损伤。
2)有规定拧紧力矩要求的紧固件,应采用力矩扳手紧固。
未规定拧紧力矩的螺栓,其拧紧力矩见表1的规定。
螺纹类型螺纹规格拧紧力矩 MA(Nm)粗牙螺纹M4 1~2M5 2~3M6 4~5M8 10~12M10 20~25M12 35~44M14 54~693)同一零件用多个螺钉或螺栓紧固时,各螺钉或螺栓需按一定顺序逐步拧紧,如有定位销,应从靠近定位销的螺钉或螺栓开始。
4) 用双螺母时,应先装薄螺母、后装厚螺母。
两个螺母对顶拧紧,使螺栓在旋合段内受拉而螺母受压,构成螺纹联接副纵向压紧;正确的安装方法为:先用规定的拧紧力矩的80%拧紧里面的螺母,再用100%的拧紧力矩拧紧外面的螺母。
5)螺钉、螺栓和螺母拧紧后,一般螺、螺栓应露出螺母1~2个螺距。
6)螺钉、螺栓和螺母拧紧后,其支承面应与被紧固零件贴合。
7)沉头螺钉拧紧后,钉头不得高出沉孔端面。
如何预防不锈钢紧固件的锁死问题: 锁死或咬死常发生在不锈钢,铝合金及钛合金材料的紧固件上,这些金属合金本身防腐蚀性能,会在表面受损伤时,在金属表面产生一层薄的氧化层来防止进一步锈蚀。
当不锈钢的紧固件被锁紧时,牙纹间所产生的压力与热量会破坏这一氧化层,使的金属螺纹间发生阻塞或剪切,进而发生粘着的现象。
当这一现象持续发生时,将使不锈钢紧固件完全锁死,再也无法拆下或继续锁上。
通常这一系列的阻塞——剪切——粘着——锁死的一连串动作就发生再短短几秒钟,所以正确认识使用为类紧固件,方可预防这种现象。
锁死或咬死常发生在不锈钢,铝合金及钛合金材料的紧固件上,这些金属合金本身防腐蚀性能,会在表面受损伤时,在金属表面产生一层薄的氧化层来防止进一步锈蚀。
当不锈钢的紧固件被锁紧时,牙纹间所产生的压力与热量会破坏这一氧化层,使的金属螺纹间发生阻塞或剪切,进而发生粘着的现象。
装配工具常识及使用方法 公共
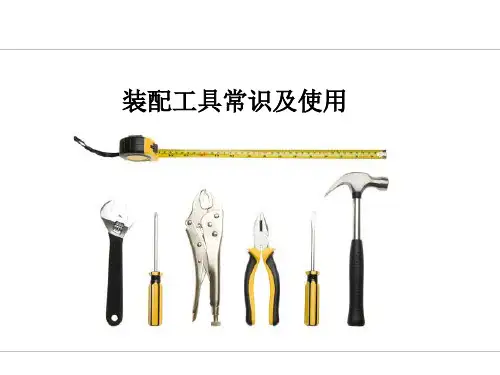
铜锤
木槌
其他手锤
八角锤
圆头锤
钳工锤
除锈锤
焊工锤
羊角锤
木工锤
石工锤
螺丝刀
螺丝刀的正确使用: 1. 以右手握持螺丝刀,手心抵住柄端,让螺丝刀口端和螺钉槽口处于垂直吻合 状态。将螺丝压紧后用手腕的力量扭转螺丝刀。 2. 松动螺丝后即可使手心轻压螺丝刀柄。用拇指,中指和食指快速转动螺丝刀。 3. 使用较长螺丝刀时,可用右手压紧并转动手柄,左手握住螺丝刀中间部分, 以防螺丝刀滑脱。 注意左手不得放在螺钉周围 4. 电工带电作业时严禁使用金属杆直通柄的螺丝刀,应选用带绝缘手柄且在金 属杆上穿绝缘套管的螺丝刀。使用前先检查其绝缘是否良好。避免触电事故。 紧固或拆卸带电螺丝时不得触及螺丝刀金属杆,以免发生触电事故 5. 根据螺丝头部的槽型和槽宽选择合适的螺丝刀。 不能用小的螺丝刀拧大的螺 丝,否则刀口易折断。也不能用大的螺丝刀拧小螺丝,易使刀口和螺栓槽口 损坏。 6. 不要用螺丝刀旋紧或松开握在手中工件上的螺丝,应固定在夹具内。 7. 螺丝刀不能当作撬杆或凿子使用,不可用锤击螺丝刀手柄的方法撬开缝隙或 剔除金属毛刺及其他物体(贯穿式除外) 。
10 M12 36
M
M14
M16
M20
M24
M30
M30
M36
M42
M48
球头有利于在 有角度限制的 场所使用
1. 用于内六角螺栓,内六角紧定螺栓的紧固。 2. 确保螺栓内六角孔内无切屑,尘土,油污。 3. 如果不把内六角扳手放仅六角孔底部,容易造成扳 手脱落,使扳手和六角孔的棱角受损。 4. #5号及以上扳手允许把管子插入扳手根部使用。 5.不能用钢锤敲击扳手,扳手在冲击截荷下极易变形 或损坏
公制和英制扳手是不同的,不能通用!
打螺丝的正确操作方法
打螺丝的正确操作方法打螺丝是一项常见的维修和装配工作。
正确的操作方法可以提高效率,减少错误和劳动强度。
下面我将详细介绍打螺丝的正确操作方法。
1. 首先,选择适合的螺丝刀。
根据螺丝的类型和尺寸,选择相应的螺丝刀,以确保刀头与螺丝的槽口匹配,能够紧密配合并转动。
2. 在开始操作之前,检查螺丝孔和螺丝刀是否清洁无尘。
如果螺丝孔内有尘土或杂物,应使用吸尘器或吹风机等工具进行清理,以免影响螺丝的插入和紧固效果。
3. 将螺丝刀正确插入螺丝槽,并确保螺丝刀与螺丝呈直角。
过度倾斜或插入不完全都会导致螺丝松动或损坏。
4. 螺丝插入螺丝孔时,应先轻轻旋转螺丝刀,使其进入初始位置,然后再适度施加力量,顺时针旋转螺丝刀。
要保证施加力量的方向与螺丝刀的旋转方向一致,避免螺丝滑动或螺丝刀脱落。
5. 当感到螺丝即将紧固时,适当减小施加力量的大小,以免过度紧固导致螺丝损坏或螺孔变形。
6. 若螺丝比较长或深入螺孔的部分较长,可以适时将螺丝刀插入螺丝槽后稍微旋转一下,以确保插入深度均匀,避免引起螺丝扭曲或不稳定。
7. 当螺丝插入到预期位置时,可使用力矩扳手进行进一步紧固。
根据螺丝的类型和规格,选择合适的力矩扳手,并根据使用说明调整合适的力矩值。
使用力矩扳手可以精确控制螺丝的紧固力度,防止螺丝过松或过紧。
8. 如果螺丝需要经常拆卸和重新安装,可以在螺丝上涂抹一层防锈剂或润滑剂,以减少螺丝与螺孔之间的摩擦力,易于拆卸。
9. 当同一工件上有多个螺丝需要紧固时,应从螺丝孔较远的位置开始,逐渐向螺丝孔较近的位置移动,以确保工件均匀受力,避免出现畸形或损坏。
10. 在操作过程中,要注意螺丝刀的使用角度和施加力度,要保持稳定的手部动作,避免手部颤动引起螺丝刀脱位或伤到手指。
11. 当需要拧紧许多螺丝时,可以配置电动螺丝刀或气动螺丝刀,以提高效率。
但在使用电动和气动工具时,需要保证工具的正常运行,不得忽视安全操作,防止出现意外。
综上所述,打螺丝的正确操作方法包括选择适合的螺丝刀、清洁螺丝孔和螺丝刀、正确插入和旋转螺丝、适度施加力量、使用力矩扳手进行进一步紧固等。
螺钉安装操作规范和

3
常见螺钉规格及识别方法
常见螺钉的种类有三种:1.公制螺钉 2.美规螺钉3. 英制螺钉 我们最常使用的为公制螺钉,在此仅介绍一下公制螺钉 A 螺丝型号:公制螺丝直接以螺丝外径标示螺丝型号。如M3 即螺丝外径为 3.00mm.; M4 即螺丝外径为4.00mm. B 螺丝长度:单位为mm. 螺丝之总长度标示,只计算头部以下之长度,不含头部高 度. 但平头螺丝例外,其螺丝之总长度标示含头部高度. 头部剖沟,特征:即为一字,十字,内六角,单向 (只可锁入,不可退出)
自攻螺钉拧紧要求:无论针对PCB板面或金属板面,拧紧至螺钉 和板面紧密贴合成一条均匀缝隙。
11
沉头螺钉:
沉头螺钉拧紧要求:沉头部分与螺纹孔端面紧密贴合,无缝隙。
12
螺钉安装注意事项
1.严格执行螺钉安装工艺规范,使用正确的螺钉型号和安装工具。 2.使用专用的螺钉盒,对每个型号的螺钉分开放置。 3.装配完成,多余螺钉放回螺钉盒,不能随意乱扔 4. 在向质检部门报检前,作业人员进行自检。
使用的螺钉
十字槽头螺丝刀头 组合螺丝M2.5 组合螺丝M3
组合螺丝M4 平头螺丝M3 平头螺丝M4 平头螺丝M5 圆头螺丝M2.5 圆头螺丝M3
圆头螺丝M4 带垫螺丝M2.5 带垫螺丝M3 带垫螺丝M4 自攻螺丝M2.5 自攻螺丝M3 自攻螺丝M3.5 自攻螺丝M4
5
日立电动起子
松下电动起子
安装螺钉时保持螺丝刀和螺钉 在一条直线上
13
螺母的安装要求
1.使用工具:扳手,严禁使用尖嘴钳,老虎钳等
14
2.螺母旋紧要求:
将螺母拧紧至和接触面紧密接触无缝隙
15
缺陷培训:
以下为螺钉和螺母未装配到位的缺陷:
组装与维修知识点大全总结
组装与维修知识点大全总结对于日常生活中的许多人来说,组装与维修是一项家常便饭的技能。
无论是家具、电器还是自行车,学会组装和维修可以帮助我们解决许多问题,节省时间和金钱。
在这篇文章中,我们将总结一些常见的组装与维修知识点,帮助读者掌握这些技能。
1. 螺丝拧紧与松开螺丝是组装与维修过程中最常见的物件。
为了正确地拧紧或松开螺丝,我们需要选择正确的螺丝刀或扳手,并且掌握适当的用力。
拧紧时,一般采用顺时针方向旋转,用力应该均匀,避免过度拧紧以免损坏零件。
松开时,一般采用逆时针方向旋转,也需要适当施加力度。
2. 插入与拔出连接器在处理电子设备或家电维修时,我们需要经常插入和拔出各种连接器。
对于插入连接器,需要确保插头与插孔对齐,轻轻插入,避免使用过大的力量。
而拔出连接器时,我们可以使用插头把手或工具,轻轻向上用力拔出连接器。
但需要注意的是,在拔出连接器之前,最好关闭相应的电源,以避免触电或损害设备。
3. 链条的调整与更换自行车是我们生活中常见的交通工具之一。
为了保持自行车的正常运转,我们需要合理调整和更换链条。
链条的松紧程度是关键因素之一。
过松的链条容易脱落,而过紧的链条会增加阻力。
我们可以使用扳手或扳手和扳手公制工具来调整链条的紧度。
另外,如果链条磨损严重或出现歪斜,就需要更换新的链条。
4. 家具拆装买新家具或搬家时,我们经常需要拆装家具。
正确的家具拆装可以延长家具的使用寿命,并避免不必要的损坏。
拆卸家具时,我们应该先移除固定的螺丝、螺母或其他连接物,然后慢慢分离各个部分。
在重新装配家具时,我们需要仔细阅读相关的说明书,确保按照正确的顺序和方法进行组装。
5. 电器的故障排除电器故障是我们在日常生活中经常遇到的问题。
在遇到电器故障时,我们可以尝试一些基本的故障排除步骤。
首先,我们要检查电源的连接是否良好,确保插头插入正常。
其次,我们需要检查开关和按钮是否正常工作。
如果以上步骤没有解决问题,我们可以查看设备的用户手册,寻找更详细的故障排除步骤或联系专业人员进行维修。
螺丝制作工艺及设计准则详述
马达
板
螺丝
杆部直线 运动
旋转头螺旋运动
一、螺丝基础知识
C.螺纹的发展史
机牙螺丝(Machine Screw) 自攻螺丝(Self Tapping Screw) 自钻螺丝(Self Drilling Tapping Screw)
一、螺丝基础知识
机牙螺纹 装配时先在装配物上钻孔攻牙, 所攻内牙与螺丝的外牙规格一 致,使用较小力矩装配。 自攻螺纹 装配时先在装配物上钻孔,不需 攻内牙,使用较大力矩装配。 自钻螺纹 直接在装配物上使用,螺丝钻孔 攻牙一次成型。
螺丝渗碳热处理后组织
二、螺丝工艺流程
热处理工序
通过渗碳处理,使螺丝表面及中心抗压,抗断能力增加. 淬火炉的温度一般是880℃,渗碳所用到的气体是甲醇.丙酮. 普通螺丝所需热处理的一般是2-3小时.经过为、淬火后螺丝 硬度很高,此时螺丝较脆,需用水或油进行冷却,然后 将螺丝进行回火.回火后螺丝的表层硬度为HV450-550, 芯部硬度为HV230-380螺丝会较有韧性. 一般情况下,机械牙螺丝不需热处理,因此机械性能要求很低,通常情况下,也不需做此方面的测试。但有强度等级情况下,均需做热处理(调质),其机械性能要求很高。但要求相对统一,具体可参照ISO898-1,ISO 898-7或GB/T3098.1-2000标准。调质产品没有表面硬度与心部硬度之说.
三、螺丝材质
(二)不锈钢。性能等级:45,50,60,70,80 主要分奥氏体(18%Cr、8%Ni)耐热性好,耐腐蚀性好,可焊性好。A1,A2,A4马氏体、13%Cr耐腐蚀性较差,强度高,耐磨性好。C1,C2,C4铁素体不锈钢。18%Cr镦锻性较好,耐腐蚀性强于马氏体。目前市场上进口材料主要是日本产 品。主要为SUS302、SUS304、SUS316。 (三)铜。常用材料为黄铜…锌铜合金。市场上主要用H62、H65、H68铜做标准件。 材料中各元素对钢性质的影响 1、碳(C):提高钢件强度尤其是其热处理性能,但随着含碳量的增加,塑性和韧性下降并会影响到钢件的冷镦性能及焊接性能。
新员工打螺丝装配培训_1
六 常用批头及螺丝
精益,探之愈精,而造之愈益无穷; 品质,精益求精,铸造品质之典范;
七 电批/风批使用注意事项
1.电批/风批上有吊环扣的必须将平衡器或吊钩悬挂于正确 位置。 2.严禁摔打电批/风(不用时在指定位置,谨防碰撞或掉落 现象) 。 3.拔电批的连接插头,应以插头基部为力点,不应有用力拉 扯电线 。 4.电批/风批工作时摇晃大,起子不转动,起子转速不顺等 状况出现时,必须停止使用, 并知会ME安排维修。 5.当电批/风批力矩过小,不能满足使用时,应停止使用,及 时知会ME安排更换大力矩的电批/风批。 6.电动螺丝刀电源线破皮不使用; 7.电动螺丝刀额定电压与应用电压对应;
八 装配要求及技巧
作业前确认: 1. 核对本工序作业指导书是 否正确。 2. 按作业指导书选择正确的 电批头和螺丝。 3. 确认电批扭力档位是否正 确。(风批无扭力档位) 4. 注意不能使用坏掉的电批 头。
精益,探之愈精,而造之愈益无穷; 品质,精益求精,铸造品质之典范;
作业手法:(如左图) 1. 螺丝要垂直吸附在电批 头 2. 对于两个部件孔对不齐 的要用另一只手按住。 3. 电批要握紧,与被装配 孔垂直。 4. 对于电批头杆比较长的, 另一只手要扶着螺丝,防 止偏位或掉落。
4
5
6
3
2 1
精益,探之愈精,而造之愈益无穷; 品质,精益求精,铸造品质之典范;
十一 铆钉枪使用
作业前确认: 1. 核对本工序作业指导 书是否正确。 2. 铆钉枪各部件是否正 常。 3. 铆钉型号码是否正确。 4. 气管接通后吸力是否 正常。 5. 注意不能使用坏掉的 铆钉。
精益,探之愈精,而造之愈益无穷; 品质,精益求精,铸造品质之典范;
精益,探之愈精,而造之愈益无穷; 品质,精益求精,铸造品质之典范;
螺丝工业装配工艺流程
螺丝工业装配工艺流程
螺丝工业装配工艺流程:
①盘元:
- 采购符合规格的原始盘条,确认厂牌、品名、规格、材质、重量等参数。
②成分控制:
- 确保钢材的主要化学成分(C、Mn、P、S、Si、Cu、Al)满足要求,尤其是Al、Cu含量需低。
③退火:
- 对线材进行退火处理,以消除内应力,提高材料的可锻造性和塑性。
④酸洗:
- 清除线材表面的氧化膜,并进行表面润滑,便于后续的抽线工艺。
⑤抽线:
- 抽拉线材至所需直径,确保线材平直,为后续成型做准备。
⑥冷镦成型:
- 使用冷镦机对线材进行头部成型,通过冲头运动使线材成形。
⑦搓丝:
- 利用搓丝板在螺丝轴上加工出螺纹,形成完整的螺丝形状。
⑧热处理:
- 根据螺丝的材质和使用要求,进行调质、淬火、回火等热处理,以增强机械性能。
⑨表面处理:
- 进行镀层、磷化、钝化等表面处理,以防腐蚀和改善外观。
⑩检验:
- 对螺丝进行尺寸、硬度、扭力、镀层厚度等质量检验。
⑪分级与标识:
- 按照规格和等级分类螺丝,并进行标识,确保追溯性。
⑫包装与仓储:
- 将检验合格的螺丝进行防锈包装,然后入库储存,等待发货。
简述螺帽和螺栓的装配要点
简述螺帽和螺栓的装配要点
螺帽和螺栓是两种常见的紧固件,用于固定物体,如家具、电子设备、机械设备等。
在装配过程中,需要注意以下要点:
1. 选择合适的螺帽和螺栓:根据被固定物的形状和大小,选择合适的螺帽和螺栓。
通常情况下,螺帽的直径比螺栓直径小,以确保紧固力。
2. 旋入螺栓:将螺帽旋入螺栓的头部,确保螺栓头部完全旋入螺帽中。
使用螺旋扣扳手等工具可以更轻松地旋入螺栓。
3. 检查螺钉位置:在安装前,需要检查螺钉的位置是否正确。
如果螺钉松动或位置不正确,可能会导致固定不牢固或出现位移。
4. 固定螺帽:将螺帽固定在被固定物的表面上,可以使用螺丝固定板、卡扣等工具。
5. 旋紧螺钉:旋紧螺钉以确保固定牢固。
在旋紧螺钉时,需要用力均匀,避免过度紧固导致螺钉断裂或位移。
6. 进行维护和保养:在长期使用后,螺栓和螺帽可能会松动或磨损。
在这种情况下,需要定期检查并更换松动或磨损的部件。
装配螺帽和螺栓需要仔细操作,以确保固定牢固,避免松动或位移。
在实际使用中,需要根据具体的情况进行调整和维护,以确保固定效果。