
电镀锡基本培训资料(doc 11页)
电镀锡基本培训资料(doc 11页)镀锡层均匀性差镀锡层的均匀性差主要由溶液温度偏高引起的,当溶液温度高于35℃时会更明显。
镀锡层均匀性差对质量影响很大,这是因为锡镀层的厚度相对较薄,不均匀的镀层局部处会更薄,该处有可能出现雾状和焊接性能差。
解决方法:(1)控制溶液温度,必要时采取冷却措施;(2)采取移动阴极。
移动阴极不但能提高镀层均镀能力,还可提谪阴极电流密度,防止镀层烧焦、针孔、条状,以及暗灰色等症状出现,并对提高镀层光亮度等方面都有一定的作用。
沉积速度缓慢硫酸亚锡是光亮镀锡溶液中的主盐,提供锡离子来源,其含量对镀层和镀锡过程中允许的电流密度有较大的影响,在允许范围内提高亚锡离子浓度可相应提高阴极电流密度,有利于加快镀层的沉积速度,相应地提高了生产效率。
但当超过工艺规范要求,亚锡离子浓度过高或过低时对镀层质量会有如下的不良反映。
(1)硫酸亚锡含量过高时出现的主要症状:镀液分散能力降低;镀层结晶粗糙、色泽暗淡;光亮区范围变窄。
(2)硫酸亚锡含量过低时出现的症状:允许的电流密度范围明显缩小;镀层沉积速度缓慢;生产效率相应降低;镀层容易烧焦。
本故障原估计是电流密度过大引起的,但又考虑到锡镀层并不粗糙,且电流密度调小后这一现象也未见改观,因此进行化验分析。
发现硫酸亚锡含量已低于30g/L,检查发现阳极已钝化。
原来溶液中锡含量的降低是阳极钝化引起的,据进一步追究,阳极钝化原是该阳极由杂锡自熔浇铸的。
故当阳极锡头回炉时要用专用锅,不可与其他金属熔化锅混用,并要仔细检查,以免与锡近似的镉、铅、锌等金属混入。
由此可见,镀锡工艺中保持阳极纯度的重要性。
锡阳极的纯度应不低于99.9%的高纯度,否则除易引起钝化之外,还会污染镀液。
为此阳极板还必须用阳极袋套,来阻止阳极泥污染溶液。
溶液出现黄色硫酸盐光亮镀锡溶液出现黄色通常由有机质污染引起,而有机质多由添加的分解物形成(其中也不排除随工件的带入),这时溶液的黏度也会随之增加,镀层出现结晶粗糙,有条纹和针孔,脆性增大、结合力降低等现象。
锡层在锡与底层铜的界面上会互相渗透,形成熔点温度比锡高的合金扩散层,在此扩散层之外的镀层若过薄,尤其低于3~4μm时,是难以焊接的。
经增加镀层厚度之后,镀层的光亮度有很大提高。
焊接性能也彻底改善。
由此可见,引起镀层故障的原因是多方面的,在解决这类故障时要广开思路,寻找线索,不要有局限性。
镀层出现黄膜某次,锡层表面有黄膜,不是成片的,而多在工件的盲孔、狭缝口等部位。
这显然与镀后处理有关,工件表面未曾充分清洗干净,使这一部位镀层遭到氧化,出现黄色膜层。
黄膜除严重影响外观之外,还会影响镀层的可焊性。
这一批工件采取洗刷方法处理故障,但锡层表面的自然光泽也因此而遭到破坏。
后改用湍流冲洗:自制如图7—9所示水嘴一个,进水口连接自来水胶管,打开阀门进水后湍流射出,在猛烈冲洗下使残留在工件的孔隙、狭缝内的溶液充分排挤出来。
镀层出现锈迹在电化学中,锡的标准电位比铁正,钢铁件镀锡属阴极性镀层,只有在镀层无孔隙的条件下才能有效地保护基体不受腐蚀,但这往往做不到,特别是在高电流密度下所获得的镀层更是如此,故钢铁件镀锡之前除需要增加中间镀层,如氰化镀铜之外、锡镀层的厚度也应适当增加,以提高其防护性能,在工艺上镀后增加热熔处理来提高镀锡层的防护性能。
镀液铜离子积累使镀层焊接性能变差某工件除镀层的可焊性差之外,镀层的颜色也较暗,笔者参加会诊时发现镀槽的极梗上有很多铜绿。
估计这一故障很有可能是由铜离子污染引起的,因为镀锡溶液遭到无机杂质污染之后,除镀层会发暗、孔隙增加之外,也会严重影响镀层的可焊性,至于溶液污染是否有如此严重尚待考察。
于是笔者有意识地注意铜绿的产生过程,后见到一位操作者拿着铜丝刷子直接在槽中蘸着溶液洗刷铜梗,由此可见铜梗上的铜绿原来是由此产生的。
经日积月累,溶液中的铜离子必然会越来越多,溶液完全有可能已被污染到极限程度。
后经长时间的电解处理才缓慢地得到恢复。
这一故障的形成除操作者有责任,不该如此亏待溶液之外,生产、技术管理者同样要负监督和教育责任。
镀层光亮度差、结晶粗糙引起镀锡层结晶粗糙、光亮度差的因素很多,但主要与配制材料的纯度差有关。
如某厂用工业级原料和自来水配制的溶液未曾镀出过合格产品,下面就对此问题进行分析,并提出如下要求。
(1)硫酸亚锡纯度要求。
硫酸亚锡必须要用分析纯的,使用前要观察表面颜色,如见有泛黄则不可使用,这是二价锡被氧化成四价锡的结果。
四价锡极易水解而生成偏锡酸,镀液配成后变为浑浊。
积累淤渣,电流效率也会随之下降,此时所获镀层灰暗发雾,结晶粗糙、疏松。
(2)硫酸纯度要求。
硫酸也要用分析纯的,工业级硫酸中含有对镀液有害的多种杂质。
(3)水质纯度要求。
自来水中含有氯、钙、镁等多种对镀液有害的离子,这些离子被吸附在镀层中时,即会影响镀层的光亮度,严重时还会影响镀层的焊接性能,故配制镀液时一定要用去离子水。
除了上述种种可能原因之外,平时对溶液的维护、防止有害杂质从空气中和工件上的带入也很重要。
溶液中光亮剂过快失效这一现象有可能是由溶液温度过高引起的,也可以从夏季光亮剂消耗快,冬季光亮剂消耗慢这一规律来解释。
溶液温度过高时不但会加速光亮剂的分解,还会引起镀层光亮区域变窄,镀层光亮度和均匀度降低,镀层出现条纹、花斑,甚至泛黄、发脆、脱落等弊病,溶液也会由此而出现混浊。
溶液温度过低对镀层质量也是不利的。
当镀液温度过低时,电流密度要相应调小,否则工件极易烧焦,从而引起沉积速度缓慢,且对镀层的结合力也不利,并会影响镀层的光亮度。
为满足镀液的正常温度需要,冬季室内无取暖设备的厂家,镀液要适当加温,而夏季又需要考虑溶液的冷却装置。
硫酸亚锡光亮镀锡的镀液温度宜控制在10~25℃的范围内,最佳的温度范围是15~20℃。
光亮剂过快失效的另一弊端是溶液中光亮剂的分解产物也会过快积累,从而又会进一步恶化溶液的洁净程度,给产品质量带来不良后果新配制溶液出现浑浊(1)硫酸亚锡较难溶于水,在中性条件下二价锡易氧化生成四价锡,四价锡极易水解生成偏锡酸浑浊物。
为此,在配制镀液时要按以下程序进行。
①试配。
在正常情况下配成的镀液应是澄清的,但有时配成的镀液呈混浊状态,这是硫酸亚锡质量问题引起的,有可能是制造工艺问题,也可能是出厂日期久远所致,故在配制大槽镀液之前宜先在小槽中按正常的配制程序进行试配,如配成的镀液未见异常,方可再配大槽,否则对硫酸亚锡的质量按上述可能引起的原因作进一步检验;②先在槽中加入1/3~1/2的去离子水;③在不断搅拌下缓慢加入需要量的分析纯硫酸(一定要缓慢,以防因升温过快塑料槽遇高温变形);④待凉至30℃左右;⑤在不断搅拌下将硫酸亚锡慢慢地撒入槽中,也可将硫酸亚锡用多层塑料纱窗布包裹后悬挂在槽中,在不断搅拌下让其慢慢地自然溶解(不宜用压缩空气搅拌,以防止二价锡离子加速氧化);⑥待凉至室温;⑦在搅拌下按计量加入已溶于少量去离子水中的添加剂;⑧补充去离子水至规定液位;⑨继续搅拌30min;⑩电解处理:Dk=0.2A/dm2;t=12h。
按照上述程序和方法配制镀液还可避免硫酸亚锡沉人槽底结块而引起溶解困难等问题的发生。
(2)镀液配制过程中对搅拌的要求。
为使镀液中各成分均匀一致,在镀液配制过程中要认真进行搅拌,切不可敷衍了事。
为减轻镀液中的硫酸亚锡与空气过分接触而遭到氧化,搅拌时不要过于剧烈,可以间歇式搅拌,并防止镀液出现“浪尖”。
(3)镀液配制后对电解处理的要求。
镀液配制后要充分地进行电解处理,处理时电流密度无需太大,用小电流处理,不但镀液中材料消耗省,又能除去溶液中的有害杂质,并能起到镀液的“磨合”与“协调”作用。
镀锡层表面氧化膜的处理镀锡多为焊接上的需要而进行,当镀成时间过久,表面发生氧化后即会失去优良的焊接性能,这时有的采取洗刷,这一方法对于形状简单的大件来说尚可被接受,但当遇到形状复杂件的小件则难以应付。
为此,有的单位干脆进行返修重镀,甚至报废,这样做是极大的浪费。
为彻底解决这种难题,笔者认为首先要从镀锡工艺着手,来延缓锡层的抗氧化能力,重点注意以下几点。
(1)加强溶液维护。
防止有害的有机、无机杂质侵入,减轻这些杂质与锡共沉,从而保证镀层中锡的纯度,减缓锡的变色速度。
(2)加强镀后处理。
镀成后要充分进行冷、热水冲洗,尽可能把工件表面所吸附的有机光亮剂的分解产物充分清洗干净,并当即干燥。
(3)密封保管。
经充分干燥后要当即存放在密封的干燥器内,从而有力地防止大气中有害气体的污染。
当镀锡层出现变色后可采用清洗的手段来除去,具体方法简述如下。
(1)自来水浸润2min。
(2)稀盐酸中除去氧化膜。
盐酸(HCl) 30~50mL/L温度室温时间l0~15s(3)流水冲洗。
.(4)中和。
碳酸钠(Na2C03) 5~10g/L温度室温时间0.5~1min(5)流水冲洗。
(6)去离子水漂洗。
(7)吹干。
(8)烘干。
温度50~60℃时间5~10min烘干后在密封干燥器内保存。
镀锡技术在互感器制造工艺中的应用摘要:传统干式电流互感器的镀锡工艺是采用槽镀镀锡技术。
本文以成本分析法探讨了电刷镀锡技术替代传统槽镀镀锡工艺的经济性、可靠性,并以某互感器制造公司的应用实例,论证了电刷镀锡工艺技术的实用性。
干式电流互感器具有无油、无瓷、无气、免维护等优点,在全面倡导“绿色制造”的大环境下,成为现有油浸式、充气式互感器的理想替代产品,可广泛应用于中性点有效接地的35~220kV系统,目前已在国内外电力、冶金、石化等行业得到广泛应用。
在干式电流互感器的制造过程中,一次载流体的制造是关键工序。
为提高导电性,在一次载流体的铜管和铜棒末端需要镀锡。
因此,如何提高镀锡的质量和效率,降低镀锡工艺的成本和污染,成为互感器工艺人员急需解决的关键工艺问题。
自上世纪80年代以来,电刷镀技术因使用方便、易操作、快速可靠等优点得到了广泛应用。
但将电刷镀技术应用在干式电流互感器的制造中,还鲜见报道和相关研究论文。
本文拟通过技术和成本分析,探讨将该技术应用于一次载流体的镀锡工艺过程中的可能性和效益性。
1电刷镀技术传统的镀锡工艺是利用镀槽,将待镀工件浸入其中,根据电化学原理进行电镀。
而电刷镀技术是利用专用电源、镀液、工辅具,根据电化学反应在工件表面上沉积所需的镀层[1,2]。
电刷镀技术与普通的“槽镀”技术一样,也遵循电镀原理。
沉积的金属重量都服从“法拉第”定律。
电刷镀得到的镀层与槽镀得到的镀层在质量上是一样的。
不过电刷镀方法的特点是从镀槽中过渡到“岸”上,甩掉电镀槽。
而且电镀时必须与被镀面进行摩擦,才能高速形成镀层。
电刷镀技术可用于提高工件的防腐蚀性、耐磨性、导电性、钎焊性等目的,对磨损、存在切削加工误差的零部件,用电刷镀方法电镀容易恢复尺寸。
另外,电刷镀技术还具有操作容易;可避免热变形、同轴度高;镀层与基材结合强度高且均匀、致密,镀层外观平整、美观;劳动强度低,生产效率高;基本上无污染、环保影响极小、对人体健康等优点。
电镀基础培训资料

D
P
C
A
1.1、电镀分类:
常规电镀
电
镀
方
电刷镀
式
脉冲电镀
电铸
自动挂镀线
1、行业简介
挂镀 滚镀 连续电镀
滚桶
挂具
滚镀
连续电镀
2.1、电镀原理
2、电镀原理及基础
电镀是通过阴极使电镀金属失去电子成为阳离子,再通过电镀池中的电 镀液使这些阳离子在阳极的待镀金属表面得电子形成镀层,这就是电镀
化学镀镍层表现出相当低的延性,只有3~6%延伸度。磷一镍化 学镀层的磷含量超过2%时镀层便倾向于脆性。
4、镀锌
• 4.1镀锌工艺特点
• 无铵氯化钾(或氯化物)镀锌具有镀层结晶细致光亮镀液 整平性能好,电流效率高,沉积速度快,允许使用电流密 度范围广(弹簧、钢铸高碳钢),废水处理简单等优点, 但该镀层采用低铬钝化,还存在钝化膜附着性能差,厚镀 层脆性稍大等问题。
构
复合镀层
固体微粒均匀地分散在金属中而形成的镀层 (Ni-SiC Cu-Al3O2)
2、电镀原理及基础
☆ 2.3对镀层的主要要求:
1、镀层与基体的结合必须牢固,附着力好 2、镀层完整,结晶细致紧密,孔隙率小 3、具有良好的物理、化学及机械性能
4、具有符合标准规定的镀层厚度,且镀层分布要均匀
☆ 2.4影响电镀质量的因素:
• 锌电极反应
极都有各自的电位。电极电位的产 生是因为电对在电解质溶液里有着
Zn2+ +2e→Zn
氧化和还原的可逆过程。 • 2,标准氢电极的电极电位为0,其
电极电位-0.7628V
他电极电位是相对应氢电极的数值。 • 3,电极电位定量的反应了电对在
电镀锡资料
镀锡层均匀性差镀锡层的均匀性差主要由溶液温度偏高引起的,当溶液温度高于35℃时会更明显。
镀锡层均匀性差对质量影响很大,这是因为锡镀层的厚度相对较薄,不均匀的镀层局部处会更薄,该处有可能出现雾状和焊接性能差。
解决方法:(1)控制溶液温度,必要时采取冷却措施;(2)采取移动阴极。
移动阴极不但能提高镀层均镀能力,还可提谪阴极电流密度,防止镀层烧焦、针孔、条状,以及暗灰色等症状出现,并对提高镀层光亮度等方面都有一定的作用。
沉积速度缓慢硫酸亚锡是光亮镀锡溶液中的主盐,提供锡离子来源,其含量对镀层和镀锡过程中允许的电流密度有较大的影响,在允许范围内提高亚锡离子浓度可相应提高阴极电流密度,有利于加快镀层的沉积速度,相应地提高了生产效率。
但当超过工艺规范要求,亚锡离子浓度过高或过低时对镀层质量会有如下的不良反映。
(1)硫酸亚锡含量过高时出现的主要症状:镀液分散能力降低;镀层结晶粗糙、色泽暗淡;光亮区范围变窄。
(2)硫酸亚锡含量过低时出现的症状:允许的电流密度范围明显缩小;镀层沉积速度缓慢;生产效率相应降低;镀层容易烧焦。
本故障原估计是电流密度过大引起的,但又考虑到锡镀层并不粗糙,且电流密度调小后这一现象也未见改观,因此进行化验分析。
发现硫酸亚锡含量已低于30g/L,检查发现阳极已钝化。
原来溶液中锡含量的降低是阳极钝化引起的,据进一步追究,阳极钝化原是该阳极由杂锡自熔浇铸的。
故当阳极锡头回炉时要用专用锅,不可与其他金属熔化锅混用,并要仔细检查,以免与锡近似的镉、铅、锌等金属混入。
由此可见,镀锡工艺中保持阳极纯度的重要性。
锡阳极的纯度应不低于99.9%的高纯度,否则除易引起钝化之外,还会污染镀液。
为此阳极板还必须用阳极袋套,来阻止阳极泥污染溶液。
溶液出现黄色硫酸盐光亮镀锡溶液出现黄色通常由有机质污染引起,而有机质多由添加的分解物形成(其中也不排除随工件的带入),这时溶液的黏度也会随之增加,镀层出现结晶粗糙,有条纹和针孔,脆性增大、结合力降低等现象。
电镀员工培训教材
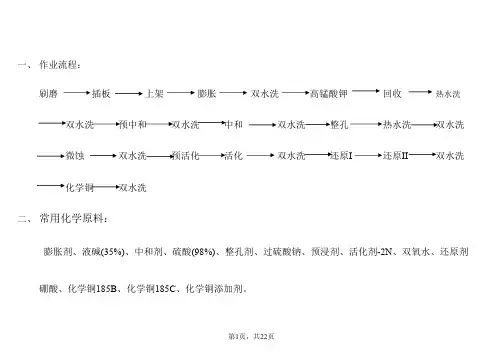
一、作业流程:高锰酸钾刷磨插板上架膨胀双水洗回收热水洗双水洗预中和双水洗中和双水洗整孔热水洗双水洗微蚀双水洗预活化活化双水洗还原I还原II双水洗化学铜双水洗二、常用化学原料:膨胀剂、液碱(35%)、中和剂、硫酸(98%)、整孔剂、过硫酸钠、预浸剂、活化剂-2N、双氧水、还原剂硼酸、化学铜185B、化学铜185C、化学铜添加剂。
三、主要流程的作用:四、常见不良问题、原因、纠正方法五、作业注意事项1、待刷磨之PCB需保持板面清洁,若有残胶或表面有油污,需处理干净后方可刷磨。
2、刷磨前须测刷痕,板材厚度不同之PCB不得同时刷磨,需重新量测刷磨。
3、严禁用洒精及其它溶剂清洗刷磨轮和滚轮。
4、停水时不得刷板。
5、PTH后水槽放置之板严禁露液面。
6、药水添加时严禁不同药水相混。
7、PTH作业时不能裸露手接触板面。
8、添加固体药水时须槽外溶解。
9、添加药水时时务必配戴防护工具。
10、药水分析添加单务必按规定30min内添加完毕,如有异常须重新取样确认。
11、PTH背光≥8级,低与≥8级时须做重工。
酸性镀铜酸性镀铜分为一次铜(全板镀铜)和二次铜(图形电镀)其工艺流程如下:一、一次铜作业流程:上挂架酸浸镀铜双水洗下料一次铜后刷磨验孔转下制程二、常用化学原料硫酸(98%)、硝酸(68%)、五水流酸铜、盐酸、酸铜添加剂、磷铜三、二次铜作业流程上挂架脱脂双水洗微蚀双水洗酸浸镀铜水洗高位水洗预浸镀锡双水洗下料四、常用化学原料硫酸(98%)、硝酸(68%)、五水硫酸铜、硫酸亚锡、盐酸、酸性清洁剂、过硫酸钠、酸铜添加剂、磷铜、锡球、锻面锡添加剂。
五、一次铜主要流程的作用六二次铜主要流程的作用七、镀铜基本原理酸性铜液,在直电压下,主要发生如下电极反应阴极Cu2++2 Cu 阳极Cu-2e Ce2+八、镀锡基本原理阴极Sn2++2e Sn 阳极Sn-2e Sn+九、铜槽镀液中各成份变化镀层影响1、硫酸铜:硫酸浓度太低,高电流区易烧焦,浓度太高,镀层分散能力降低2、硫酸:硫酸浓度太低,溶液导电差,镀液分散能力差,浓度太高,会降低Cu2+的迁移率,效率反而会降低,而且对铜层的延伸率不利3、氯离子:阳极活化剂,又是镀层的应力消除剂,氯离子可以帮助阳极正常溶解,并且和添加剂协同作用使镀层光亮,整平,还可以降低镀层的张应力氯离子浓度太低,镀层出现台阶状的粗糙镀层,易出现针点和烧焦、氯离子浓度过高,导致阳极钝化,镀层失去光泽。
电镀锡工艺_培训资料

一、工艺的指导思想⏹最终用途决定工艺⏹工艺的一致性⏹在产品质量和生产成本之间找到最佳的平衡点⏹安全问题二、镀锡板简介电镀锡板因其基板具有合适的强度、优良的焊接性和冲压性,表面镀层具有良好的耐腐蚀性,易于涂布、印刷而广泛应用于食品、饮料、喷雾剂、化工和油漆等的包装以及各种器具的制造。
电镀铬板又被称作无锡钢(Tin Free Steel),简称TFS,是指“代替镀锡板使用,而表面又不镀锡的薄钢板”。
一般分为铬系无锡钢(TFS-Cr)和镍系无锡钢(TFS-Ni)两类。
目前流行的为铬系无锡钢,欧洲通称为ECCS。
这种材料最初是由锡资源缺乏的国家开发成功,后作为镀锡板的一种代用品,被许多国家在制罐行业中推广。
它与镀锡板相比,具有生产成本低、表面附着力强、涂印效率高、耐硫性好等显著优点,广泛用于杂品罐及瓶盖等。
三、镀锡板的分类(GB/T 2520-2000)和性能按成品形状:板、卷按钢级:一次冷轧、二次冷轧按钢基:L、MR、D :L型钢残留元素(Cu、Ni、Cr、Mo及其它元素)成分特别少,具有极优良耐蚀性,MR型残留元素成分较宽,耐蚀性好,用作一般用途,D型是铝镇静钢,在深冲加工或经受容易产生拉伸应变纹情况下使用按退火方式:箱式、连续按表面外观:光亮、石纹、银光、无光按镀锡量:等厚、差厚按钝化种类:阴极电化学、化学按表面质量:Ⅰ级、Ⅱ级镀锡板的性能机械性能(调质度):镀锡板的机械性能是指镀锡原板即钢基板的机械性能。
它主要由钢基板的化学成分、轧制工艺和退火工艺决定。
耐蚀性:耐蚀性是镀锡板最重要的性能。
镀锡板大量用于制造食品罐,如水果罐、奶粉罐、午餐肉罐等,由于盛装的食品种类繁多,其腐蚀也有不同特点,因此要求镀锡板具有适应其内装物特点的耐蚀性。
原板的化学成分和表面纯净度影响镀锡原板耐蚀性。
一般要求硫、磷、铜含量越少越好,但也有特殊情况,如对盛有可口可乐类含CO2的饮料,硫含量高些反而提高原板的耐蚀性,对盛有桔子等含柠檬酸的食品,铜含量多些对耐蚀性也有利。
镀锡教育训练教材

5.鍍錫作業時參數鍍錫資料要選擇正確。
6ห้องสมุดไป่ตู้每鍍一次需刮一次錫面,保證錫面無氧化層,另錫面要保持平衡。
注意事项:
1.助焊劑槽每天需清洗一次,布條每天更換一次。
2.鍍錫時每1小時需用溫度計量測錫爐溫度。
3.每鍍完一模產品應立即將產品浸泡在過瀘水里,當擺滿一框時立即進行清洗,浸泡產品的過瀘水需每1小時進行更換。
4.作業時均需要求對產品進行自檢,發現不良立即處理,及發現異常應立即向當班干部反應。
5.更換產品型號時必須進行首件檢驗作業,作業同一種產品型號必須每4小時做一次首件。
6.同一臺錫爐不能同時作業2種(含2種)以上產品型號,可防止混料;必須按工單的先后順序區分作業。
4.內PIN錫使用60個工作日及錫塊檢驗鉛超標時必須更換新錫。
5.每鍍一次需刮一次錫面,保證錫面無氧化層,另錫面要保持平衡。
二.外PIN鍍錫:
1.鍍錫溫度為350℃±10℃,鍍錫時間為1.5±1S。
2.鍍外PIN所用的錫材為錫銀銅,助焊劑為47211。
3.每天必須取錫塊送儀校進行檢驗,銅含量管制為8000PPM內,超過時應立即更換新錫,并對產品進行重工處理。
鍍錫教育训练教材
课程
鍍錫教育訓練
上课时间
年月日
内容
作业流程及注意事项
上课地点
生产一课
目的
让员工更加了解清楚作業内容
讲师
课程内容:
一.內PIN鍍錫:
1.鍍錫溫度為400℃±10℃,鍍錫時間為3±1S。
2.鍍內PIN所用錫材為錫銅SN96/CU4HF,助焊劑為H6822LF。
3.每天需取錫塊送儀校進行檢驗,鉛標準為600PPM,而超過700PPM須重工。
电镀基础培训资料
电镀设备故障的分析与排除方法
总结词
电镀设备故障包括电极故障、电源故障、电解液循环 系统故障等。这些故障会影响电镀生产的正常进行, 需要及时排除。排除故障的方法包括对设备进行全面 检查、逐一排查可能故障的部件、及时更换损坏部件 等措施。
详细描述
电镀设备故障会影响电镀生产的正常进行,需要及时 排除。常见的电镀设备故障包括电极故障、电源故障 、电解液循环系统故障等。针对不同的故障,可以采 取不同的排除方法。例如,如果故障是电极故障,需 要对电极进行清洗和更换;如果故障是电源故障,需 要对电源进行检查和修复;如果故障是电解液循环系 统故障,需要对循环系统进行检查和修复。
镀槽与附件
包括镀槽、电极棒、过滤 机等,用于装载镀液和控 制溶液。
镀液与添加剂
包括主盐、光亮剂、络合 剂等,用于控制电镀质量 和效果。
电镀设备的选购与使用
选购原则
使用前准备
根据实际需要,选择质量可靠、性能稳定、 价格合理的电镀设备。
了解设备操作说明和注意事项,正确安装和 调试设备。
操作规范
镀液与添加剂的配制
06
电镀应用与发展趋势
电镀在各行业的应用情况
家电制造业
电镀主要用于镀铬、镀镍等,提高 家电产品的外观和防腐蚀能力。
汽车制造业
电镀用于镀锌、镀铬等,提高汽车 的防腐蚀能力和外观。
电子行业
电镀用于制造电路板和电子元件, 提高产品的导电性和可靠性。
航空航天领域
电镀用于镀铬、镀铝等,提高航空 航天器材的防腐蚀能力和高温性能 。
电镀溶液的组成与性质
电解质
电镀溶液中的电解质为电镀反 应提供离子,影响电镀效果。
金属离子
金属离子是电镀溶液中的主要 成分,其含量和种类对电镀质
电镀培训资料
电镀培训资料电镀是一种将金属物体表面涂覆上一层金属的过程,它不仅能够提高金属物体的耐腐蚀性能,还可以增加其外观质感和装饰效果。
为了使电镀工艺更加专业化和规范化,培训对于电镀行业的从业人员来说是非常重要的。
本文将介绍一些关于电镀培训的资料,供电镀从业人员参考学习。
一、电镀培训课程1.电镀基础知识- 金属材料的性质与应用- 电镀工艺的基本原理- 电镀设备及材料的选择与维护- 电镀工艺中常见问题及解决方法2.电镀工艺流程- 表面处理工艺:除油、除锈、酸洗等- 阴、阳极电镀工艺- 电镀层厚度和均匀度控制- 电镀过程中的操作技巧与注意事项3.电镀设备操作与维护- 电镀槽的结构和特点- 电镀设备的操作流程- 电镀设备的日常维护与检修4.电镀质量控制- 电镀层的质量检验方法- 常见电镀缺陷分析和处理- 电镀层的环保要求与控制5.安全与环保知识- 电镀过程中的安全注意事项- 废水、废气及废液的处理方式- 电镀行业的环保政策与法规二、电镀培训资料来源1.电镀行业协会和研究机构- 电镀行业协会和研究机构通常会组织相关的培训活动,并提供电镀技术的培训资料。
从它们的官方网站或者活动平台上可以获取到最新的电镀培训资料。
2.电镀设备厂家和供应商- 一些电镀设备厂家和供应商会为他们的客户提供培训服务,并提供相关的培训资料。
可以联系相关厂家或者供应商,了解他们是否有相关的培训资料或者培训课程。
3.电镀行业技术书籍- 电镀行业的技术书籍是学习电镀知识的重要来源之一。
通过阅读电镀行业的技术书籍,可以系统地学习电镀工艺和技术要点。
4.互联网资源- 在互联网上,有很多电镀培训的学习资源。
可以通过搜索引擎搜索相关的电镀培训资料,如电镀培训视频、电镀工艺手册等,来获取更多学习资料。
三、电镀培训的重要性1.提高工作技能和质量- 通过电镀培训,电镀从业人员可以学习到更多的电镀知识和技术,提高自己的工作技能和电镀质量,从而更好地满足市场需求。
2.增加了解和应对突发情况的能力- 电镀过程中可能会发生各种意外情况,如设备故障、污染物泄漏等。
电镀技术培训资料
电镀技术培训资料一、电镀技术的基本概念电镀技术是一种利用电化学原理,在金属表面通过电解的方式镀上一层金属或合金的薄膜,以提高金属的耐腐蚀性、耐磨性、装饰性和导电性的技术。
电镀技术可以分为化学镀和电化学镀两种,其中电化学镀是指通过电解液中的离子在电极上沉积形成金属层,而化学镀则是通过化学反应在金属表面生成一层化合物。
二、电镀技术的原理电镀技术的原理主要是利用电解、电化学反应和电流传输等基本原理。
在电解质溶液中,正极(阳极)和负极(阴极)之间形成电场,当外加电压后,阴极上的金属离子(阳离子)在电场的作用下向阴极移动,并在阴极上还原成金属,形成一层金属镀层。
同时,阳极上的金属原子通过氧化反应转化为阳离子,溶解在电解质中,形成金属离子。
这样,通过电解质中金属离子的传输和在电极上的沉积,实现了金属表面的电镀。
三、电镀技术的方法电镀技术的方法主要包括化学镀、电化学镀和自催化电镀三种。
化学镀是通过在金属表面形成一层化合物,如化铬、化镍等,来改善金属的性能。
电化学镀则是通过电解的方式,在金属表面形成一层金属或合金的薄层。
而自催化电镀是通过在金属表面利用化学还原的方法,使金属表面沉积金属,而无需外加电流。
不同的电镀方法适用于不同的材料和要求,因此在实际应用中需要根据具体情况选择合适的电镀方法。
四、电镀技术的注意事项在进行电镀处理时,需要注意的有以下几点:1. 选用适当的镀层材料和工艺参数,以满足不同要求的镀层性能。
2. 控制好电解质的成分和浓度,以保证电解液的性能稳定和镀层质量的一致性。
3. 严格控制电镀工艺过程中的温度、电压、电流密度和镀层厚度,以确保镀层的质量和光泽度。
4. 做好镀前准备和镀后处理工作,包括清洗、脱脂、酸洗、活化等工艺,以提高镀层的附着力和耐腐蚀性。
5. 注意安全问题,避免电解液的溅洒和腐蚀,防止发生意外事故。
通过以上的培训资料,相信读者对电镀技术已经有了一个初步的了解。
电镀技术的发展是一个持续不断的过程,随着技术的不断进步和完善,电镀技术也将会有更广泛的应用和更优秀的表现。
电镀知识培训(1)
氧化物及内应力等种种前置技术处理。 2.镀后处理:为使镀件增强防护性能,装饰性及其他特殊目的而进行的(如钝化、热溶
封闭和除氢等等)电镀后置技术处理。 3.除氢:金属物件在一定温度下加热或采用其他处理方法以驱除金属内部吸收氢的过程。
电镀知识培训(1,指各种接插件端子。 2.阳极:若是可溶性阳极,则为欲镀金属。若是不 可溶性阳极,大部份为贵金属 ( 如白金、氧化铱 等) 。 3.电镀药水:含有欲镀金属离子之电镀药水。 4.电镀槽:可承受、储存电镀药水之槽体,一般考 虑强度、耐蚀、耐温等因素。 5.整流器:提供直流电源之设备。
知识培训(1)
5.针孔:从镀层表面贯穿到底镀层或基体金属的微小通道。 6.可焊性:镀层表面被融焊料润湿的能力。 7.金属变色:由于腐蚀而引起的金属或镀层表面色泽的变化,如发暗、失色等。 8.点腐蚀试验:让特定的腐蚀液有控制地滴在试样的表面上以检验试样表面保
护层耐腐蚀性的试验方法。 9.脆性:镀层能承受变形的能力。
3.卷镀(Reel To Reel Plating):俗称连续电镀,是将有料带 (carrier)串联的镀件 拖入已经规划制程的镀槽中进行电镀。
㈢ 端子电镀目的: 电镀除了要求美观外,依各种电镀需求而有不同的目的。 1.镀铜(Cu):打底用,增进电镀层附着能力及抗蚀能力。 2.镀镍(Ni):打底用,增进抗蚀能力。 3.镀金(Au):改善导电接触阻抗,增进讯号传输。 4.镀钯镍(Pd-Ni):改善导电接触阻抗,增进讯号传输,耐磨性比金佳。
某种功能(如防护性、装饰性或其它性能)的氧化膜过程。 6.闪镀:通电时间极短产生薄镀层的电镀。 7.机械镀:在细金属粉和合适的化学药剂存在下,用坚硬的小圆球撞击金属表面,以
电镀锡基础知识培训
阳极: Sn 2e Sn2 (阳极的溶解过程) 阴极: Sn2 2e Sn (工件上析出镀层的过程)
6Lake_dong@
四、电流效率
以上已经说明在阴—阳极电化学反应中,阳极上除了金属溶解消 耗电流外,析出氧气也要消耗电流。阴极上除了金属镀层析出消耗电 流外,析出氢气也要消耗电流。
通过加入络合剂或添加剂能使金属子还原析出镀层的电位向负方 向移动的现象称之为阴极的极化现象。例如:原来析出金属镀层的电 位为-1.2伏,加入了络合剂或添加剂以后使析出金属镀层的电位为-1.8 伏。这说明阴极极化了,其极化的值为 - (1.8-1.2)= -0.6伏。阴极极化了,使析出金属镀层相对困难了,需 要消耗比原来较高的电能。
4. 从微电子框架的基材特性说,镀前处理尤为重要。在用基材一 般是铜基和铁镍合金(Ni42Fe)。Ni42Fe在焊片(D/B)、 焊线(W/B)和塑封后固化的工序中极易氧化钝态。所以在电 镀过程中去氧化工序成了工艺成败的核心问题。
14Lake_dong @
七、电镀过程三部曲和电镀工序功能
2.1 镀层外观:必须是呈银白色、灰白色,色泽均匀一致, 无水迹,框架无变形,塑封体乌亮,塑封体完整无缺 角、无塌棱,无气孔等缺陷。
2.2 厚度控制 纯锡镀层 11±2 微米 厚度中心值的大小和厚度误差的适用性由塑封体大小和 电极导线(管子引出线)规格所决 定。一般说塑封体 越小,引线越细,则镀层厚度和厚度误差精度的控制越 严要求。
浸泡后高压水喷淋去除溢料两步工序工件装料盒挂上lot牌浸泡68稀硫酸室温浸泡1520分钟疏松溢料三级逆流漂洗沥水浸泡syd71211053090分钟视溢料严重程度而定热水60三级逆流漂洗68稀硫酸中和三级逆流漂洗吹去水珠高压水喷淋去除溢料飞边电解高压水喷淋去除溢料一步工序上料loading电解去溢料水洗高压水喷淋吹干烘干下料19lakedong163com九电镀工艺流程挂镀自动线上挂具化学电解除油23级热自来水逆流漂洗去氧化2级自来水逆流漂洗2级纯水逆流漂洗活化电镀3级自来水逆流漂洗中和2级自来水逆流漂洗2级热纯水逆流漂洗线内吹干烘干下挂具或线外甩干烘干检验线外挂具退镀高速自动线上料电解去毛刺自来水洗去氧化自来水洗纯水洗预浸电镀水洗中和自来水洗纯水洗吹干烘干下料钢带退镀水洗吹干烘干上料20lakedong163com十电镀生产线的技术管理挂镀自动线手工线的技术管理