
服装生产的工艺单
服装生产的工艺单
服装生产管理
服装生产实习产品工艺单制单员:苗帅时间:
款号款式客款号客户办单号号型件数纸样洗水方式说明
DK627391女装衬衫DK627391学生GS32/034484-A 30
件
参考日本
第八代原
型
水洗松布后,再裁剪
季节造型面料厂家面料
名称
面料编号制版
样
衣
制
单
员
工
艺
审
批
起办数量开单时间
春季修身轻纺城天丽
5877
700张晓芳
许
彩
娟
苗
帅
张
晓
芳
胡
洛
燕
30
款式图规格表单位 cm
规格160/84A
衣长60
胸围92
腰围78
肩宽
袖长57
袖口13
领高座2
领面3
袖克夫5
门襟2
主料辅料要求面料蓝色格子布料(棉)用线要求明线用配色20/2牛仔线,其余部位均用本色40/2缝纫线衬有纺衬 (门襟处)针距要求明线10合缝14针/3CM,锁边16针/3CM 扣子透明白色扣子机针型号缝制用11号,较厚部位用12号机针
锁边四线锁边,领边线宽
裁剪工艺要求注意事项
(1)核实样板数是否与裁剪相符。
裁剪
面料容易滑动,裁剪在每层面料之间夹着一层纸
(2)各部位纱向按样板所示。
小烫
面料不耐高温,熨烫高温不易过高
(3)各部位钉眼、剪口按样板所示。
门襟
统一门襟2cm,为了防止宽窄不一样,门襟用模板制作
(4)推刀不允许走刀,不可偏斜。
前片
先育克链接,育克锁边
(5) 钉眼位置准确,上、下层不得超过。
后片
无分割,注意省的缝合
(6)打号清晰,位置适宜,成品不得漏号。
扣眼
扣眼用套结机,大小
缝纫工艺要求袖克夫
袖克夫大小不一样
(1)各部位缝制线路整齐、齐固、平服。
袖口
袖口压明线,明线顺直,宽窄一致,接头在缝处
(2)上下线松紧适宜,无跳线、断线、起落针应有回针。
大烫
所有部位烫平顺,无褶皱、印痕、死折、污痕、激光
(3)领子平领,领面、里、衬松紧适宜,领尖不反翘。
(4)袖口圆顺,吃力均匀,两袖前后基本一致。
(5)袖头及口袋和衣片的缝合部位均匀、平整、无歪斜。
(6)锁眼定位准确,大小适宜,两头封口,开眼无定线。
(7)商标位置端正,号型标志、成分含量标志、洗涤标志准确清晰。
(8)成品中不得含有金属针。
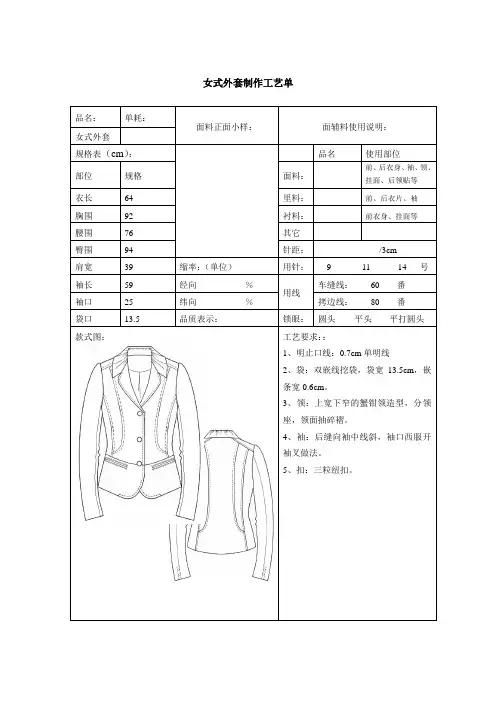
女外套生产工艺单
59
经向%
用线
车缝线:60番
袖口
25
纬向%
拷边线:80番
袋口
13.5
品质表示:
锁眼:
圆头平头 平打圆头
款式图:
工艺要求::
1、明止口线:0.7cm单明线
2、袋:双嵌线挖袋,袋宽13.5cm,嵌条宽0.6cm。
3、领:上宽下窄的蟹钳领造型,分领座,领面抽碎褶。
4、袖:后缝向袖中线斜,袖口西服开袖叉做法。
5、扣:三粒纽扣。
后缝向袖中线斜袖口西服开袖叉做法
女式外套制作工艺单
品名:
单耗:
面料正面小样:
面辅料使用说明:
女式外套
规格表(cm):
品名
使用部位
部位
规格
面料:
前、后衣身、袖、领、挂面、后领贴等
衣长
64
里料:
前、后衣片、袖
胸围
92
衬料:
前衣身、挂面等
腰围
76
其它
臀围
94
针距:
/3cm
肩宽
39
缩率:(单位)
用针:
91114号
连衣裙生产工艺单

连衣裙生产工艺单连衣裙生产工艺单材料准备:1. 棉、麻、丝、羊毛等面料,根据需求选择合适的面料。
2. 相应的缝纫线、纽扣、拉链等辅料。
3. 与面料相匹配的纱布、衬布等。
裁剪工艺:1. 根据设计稿和规格要求,将面料平铺在裁剪台上。
2. 使用纸板模板根据连衣裙的各个部分进行裁剪,包括前身、后身、袖子等。
3. 注意面料图案的对称和流向,以保证裁剪出来的部件能够拼缝合理。
缝纫工艺:1. 将裁剪好的部件分别按照设计要求在缝纫机上拼缝。
2. 使用适当的缝纫线和针迹,确保拼缝的牢固度和美观度。
3. 针对不同的部位,选用不同的拼缝方式,如平缝、包缝、拼接等。
细节处理:1. 在需要修饰的部位,如领口、袖口、下摆等,使用纱布、衬布等进行补强处理,以增加连衣裙的稳定性和美观度。
2. 根据设计要求,在合适的位置缝上纽扣、拉链等辅料。
3. 对连衣裙进行检查和整理,确保无错位、松脱、污渍等问题。
熨烫整形:1. 使用蒸汽电熨斗对已缝制好的连衣裙进行整烫,以去除褶皱和保持衣物的平整度。
2. 根据连衣裙的不同部位和细节,调整熨烫温度和熨烫时间,保证不损坏面料和造型。
包装出货:1. 完成熨烫后,对连衣裙进行细致检查,确保质量合格。
2. 折叠、卷起或挂起连衣裙,按照规定的包装方法进行包装。
3. 在包装上标明产品名称、尺寸、颜色、数量等相关信息,以便于销售和运输。
4. 将包装好的连衣裙放入箱子或袋子中,准备出货。
以上就是连衣裙生产的基本工艺流程,当然具体工艺和步骤还会根据设计要求和面料特性有所调整。
工艺的好坏直接关系到产品的质量和外观,因此生产过程中需要严格控制每个环节的质量,并及时解决出现的问题,确保生产出符合要求的连衣裙。
同时,与追求高效率的同时,更需关注员工劳动保护和生产环境的整洁,为企业的可持续发展提供保障。
服装生产的工艺单

裁剪
面料容易滑动,裁剪在每层面料之间夹着一层纸
(2)各部位纱向按样板所示。
小烫
面料不耐高温,熨烫高温不易过高
(3)各部位钉眼、剪口按样板所示。
门襟
统一门襟2cm,为了防止宽窄不一样,门襟用模板制作
(4)推刀不允许走刀,不可偏斜。
前片
先育克链接,育克锁边
(5)钉眼位置准确,上、下层不得超过0.2cm。
For personal use only in study and research; not for commercial use.
Nur für den persönlichen für Studien, Forschung, zu kommerziellen Zwecken verwendet werden.
领面
3
袖克夫
5
门襟
2
主料
辅料要求
面料
蓝色格子布料(棉)
用线要求
明线用配色20/2牛仔线,其余部位均用本色40/2缝纫线
衬
有纺衬(门襟处)
针距要求
明线10合缝14针/3CM,锁边16针/3CM
扣子
透明白色扣子
机针型号
缝制用11号,较厚部位用12号机针
锁边
四线锁边,领边线宽0.5CM
裁剪工艺要求
注意事项
后片
无分割,注意省的缝合
(6)打号清晰,位置适宜,成品不得漏号。
扣眼
扣眼用套结机,大小0.5cm
缝纫工艺要求
袖克夫
袖克夫大小不一样
(1)各部位缝制线路整齐、齐固、平服。
袖口
袖口压明线,明线顺直,宽窄一致,接头在缝处
(2)上下线松紧适宜,无跳线、断线、起落针应有回针。
服装生产工艺单范例

±0.5 7、所有工艺均按照样衣制作,不明之处请联系相关部门。
±0.5
0
±0.5
0
0
0
三:后道要求 1、质检:各部位成品规格标准,参照以上“工艺要求” 2、锁钉:钮门开刀刀片锋利不可毛须抽纱。手工钉扣和裤钩位置准确,牢固不可松动, 3、整烫:前中烫出挺缝线造型,后片平整无死痕,各部位平服自然,无极光,无棱印,无污 渍; 4、包装:包装前先检查号型规格与吊牌是否正确一致,外观是否清理干净; 5、吊牌穿计于尺唛上。
胶袋
1
发料日期:
加工 D3CK030
长裤 2013/12/2
166
生产工艺单
颜色 烟灰色
SML
0 83 83
总计
尺寸表
外长 连腰
腰围 顶边度
单价 单位
臀围 顶下18
米 腿围 浪底度
米 膝围 浪下33
米 脚口
米 前浪 连腰
条 后浪 连腰
副 拉链牌
粒 腰高
前袋长 斜度
后袋 长*宽
前搭嘴长
裤耳 长*宽
SML
套 个
日期:
2013/9/21
误差 3、拼缝:所有缝位1cm止口,做开缝。下脚三线打边,丝线挑脚。腰底0.6里
±1 布滚条,面腰压落炕线。 4、前片:前片按刀眼打折,折长7cm。顺势在前片折位下按纸样点位车前中
±1 0.1cm宽挺缝线,车线在前片居中,左右对称,完成后前中成自然造型。前侧
±1 袋距侧缝3.5cm,袋口压0.6单线,前袋左右长短一致对称。
图片
加工厂
加工类型
款号
款式
下单日期
下单数量
实裁数
实收数
物料名称 面料 里布 006衬
服装生产工艺单
服装生产工艺单服装生产工艺单一、设计和样衣制作阶段:1. 设计阶段:根据市场调研和消费者需求确定服装款式、风格和色彩等要素。
2. 样衣制作阶段:根据设计图纸进行剪裁、缝制和试穿,调整尺寸和版型,确保样衣贴合人体曲线。
二、面料采购和处理阶段:1. 面料采购:根据设计需求和预估销量确定面料款式、质地和颜色,选择可靠供应商进行采购。
2. 面料处理:根据面料特性进行洗涤、烫平和防缩处理,确保面料质量和服装的稳定性。
三、剪裁和缝制阶段:1. 剪裁:根据服装样衣的剪裁图纸,在纸样上进行裁剪,将面料剪裁成不同的部件和零件。
2. 缝制:将剪裁好的面料进行缝制,按照工序依次对不同部件进行缝纫,包括拼接、扣线、弹力带等。
四、辅助制作和装饰阶段:1. 配件制作:制作衬布、肩章、钮扣等辅助物料,并将其与服装部件进行缝合。
2. 装饰处理:根据设计需求添加绣花、印花、钉珠等装饰,提升服装的美观度和品质感。
五、整烫和质检阶段:1. 整烫:对已缝制好的服装进行整烫处理,除去面料和缝线上的皱褶和折痕,使服装平整挺括。
2. 质检:对整烫好的服装进行外观质检和尺寸合格性检测,确保服装的品质符合标准要求。
六、包装和出厂阶段:1. 包装:将质检合格的服装进行折叠、码垛、包装,并附上标签和吊牌,使其便于运输和销售。
2. 出厂:将包装完好的服装出厂,并按照订单和销售要求进行配送和物流处理。
七、售后服务阶段:1. 售后服务:提供售后保修、更换和退货服务,解决消费者在使用过程中遇到的问题和不满意之处。
八、环保措施和安全管理:1. 环保措施:采用环保的面料和材料,推行废弃物分类回收和节能减排措施,保护环境健康。
2. 安全管理:建立完善的安全管理制度,确保员工劳动安全和生产设备的正常运作。
以上是一份简要的服装生产工艺单,通过每个阶段的细致操作和质检,可以保证服装的质量和客户的满意度。
同时,环保措施和安全管理也是企业可持续发展的重要方面,需要不断改进和完善。
服装生产的工艺单
服装生产的工艺单一、概述服装生产的工艺单是指详细记录了服装生产过程中所需要遵循的工艺步骤、操作要点以及相关质量控制要求的文档。
它是服装生产管理中的重要文件之一,旨在确保服装生产的标准化和有效性。
二、工艺单的编制要求工艺单的编制需要考虑以下要求:1. 清晰明了:工艺单应以简明扼要的方式呈现,避免复杂和冗长的表达。
2. 详细准确:工艺单需要详细描述每个步骤的操作要点,包括所需材料、工具、机器设备、工序流程等,确保生产过程的准确性和可操作性。
3. 规范统一:工艺单应符合企业的标准化要求,使用统一的格式、术语和图纸符号,方便操作员的理解和执行。
4. 记录完备:工艺单应对每个质量控制要点进行详细记录,包括尺寸、质量、工艺要求等,以便于后续的质量追踪和反馈。
三、工艺单的内容要素完整的工艺单应包括以下要素:1. 服装款式信息:包括服装的款式、款号、配色、尺码等信息,方便工艺人员的识别和操作。
2. 材料准备:描述生产过程中所需的材料、面料等的准备工作,包括颜色、规格、数量等。
3. 制作工序:详细描述各个工序的操作要点,包括裁剪、缝制、补齐、整烫等工序,确保工艺的一致性和准确性。
操作要点示例:缝制工序•先将面料按裁剪图案裁剪成相应的零件;•将相应的零件按照拼接顺序进行缝制,使用适当的缝制线和针脚;•在缝制过程中,注意线迹的整齐、结头的牢固,避免线断和线跳;•缝制完成后,做必要的整烫和修整,以确保成品的外观质量。
4. 工艺流程图:若需要更加直观地呈现工艺过程,可以使用流程图来表示。
流程图应清楚地展示每个工序之间的关系和顺序。
5. 质量控制要点:记录每个工序中需要注意的质量控制要点,包括尺寸、纽扣、印花等的检查标准和要求。
6. 成品包装和验收:对成品的包装和验收流程进行描述,确保成品的安全性和准确性。
四、工艺单的应用工艺单在服装生产中起到了重要的指导和管理作用,它可以用于以下方面:1. 工艺指导:工艺单可以指导工艺操作员按照规定的要求进行操作,确保服装生产的质量和效率。
秦唐公司服装生产工艺单
秦唐公司服装生产工艺单款号:3675裁剪和配色要求熨烫和包装要求面料辅料用量1、请妥善保管纸样,不得擅自修改或损坏纸样,纸样与样衣及成品一并交还。
纸样必须按样片分开原样交回。
2、分包时,必须分层以件编号。
3、黑色和降红色:均配本色扣子,黑色织带,黑色花边,亮白色半圆扣,本色里料,黑色衬。
4、5、注意:1,扣眼要打圆头拖凤尾(共3个扣眼,与样衣不同)。
2,花边有正反面,注意一致正确。
3领花边与驳头叉角处的花边宽窄要一致(缝份1cm);下摆花边与袖口花边宽窄一样。
(缝份做到最小)1、部位整烫平服,无极光,无水花,无烫焦和烫黄现象,线头剪干净。
2、装成品上不得有水迹、油渍。
3、服装成品整烫平整晾干。
4、成品服装待委托加工方检验员检验合格后方可包装。
5、用透明塑料袋包装,包装要平整。
6、条形码贴在包装袋正面右下方,条形码不能贴错,条形码不能歪斜。
货号项目单位数量E00020 阳离子弹力色丁M 2.93Q00001 6.5cm宽蕾丝花边M 10.7P00006内径2.5cm铁半圆扣副8K00007190T涤塔夫里料M 1.29R00001 2.5CM宽双面涤纶织带M 6.2L00011中厚弹力有纺衬M 0.88O00013 2.5cm平圆扣颗 4L00005 1CM直纹棉牵条50M/卷N M 3.2V000018平形商标chicstar个 1W000018透明包装袋35X50N个 13675 样板(每个码均为26片样板)套 1缝纫要求尺寸表单位:厘米1、整件衣服粘衬部位按样板说明,后片画线部位要求粘衬,2、门襟、前后领、前后袖窿拉牵带固定。
3、后片按刀眼放半圆扣,夹扣的织带要求做到最窄0.4cm,做到每个一致。
4、前后下摆上层花边的上口及袖口上口均密拷,后下摆花边要有一定的吃势量,花边不能紧。
按样板位置压在里料上,位置不可偏。
左右要对称。
5、领子按净样板做,左右角对称。
领上口花边长度按尺寸表剪,抽成净样尺寸。
衬衫生产工艺单
衬衫生产工艺单
衬衫生产工艺单
工艺:衬衫的生产通常包括设计、裁剪、缝制和整烫等过程。
设计:衬衫的设计通常由专业设计师完成,包括选择面料、款式设计、细节处理等。
设计师根据市场流行趋势和客户需求提供多种选择。
面料选择:根据设计要求选择面料,通常有棉、麻、丝、化纤等多种面料可选。
面料选择既考虑款式要求,也考虑穿着舒适度和耐久性。
裁剪:在面料上进行裁剪,根据设计尺寸和款式要求裁剪出各个部分的面料片。
裁剪时需要注意面料的纹理、花样和图案的匹配。
缝制:将裁剪好的面料片进行缝制,包括缝开领口、缝接袖子、缝合前片、后片和侧片等。
缝制过程需要按照设计要求将各个部分缝合在一起。
细节处理:在缝制的过程中对衬衫进行细节处理,包括衣领、袖口、纽扣、口袋等的制作。
细节处理需要精确度,保证衬衫的整体质感和外观。
整烫:在缝制完成后,进行整烫处理,使衬衫面料平整、光滑,与各个部分的线迹清晰。
整烫过程还包括对衣领、袖子等细节
部位进行烫平,提高衬衫的立体感。
品检:对完成的衬衫进行品检,包括检查尺寸是否准确、线迹是否平整、细节部位是否符合设计要求等。
品检保证了衬衫的质量和外观。
包装:对通过品检的衬衫进行包装,通常采用塑料袋、纸盒等进行包装,以保证产品的安全和卫生。
出货:将包装好的衬衫运送至仓库或客户交付地点,准备发货。
总结:衬衫的生产工艺包括设计、裁剪、缝制、整烫、品检、包装和出货等多个环节。
只有经过精心制作和严格质检的衬衫才能符合市场需求,并获得客户的认可。
(完整版)服装工艺单
生产制单款号; 尺寸表 (单位CM ) 品牌; 部位MLXL2XL3XL4XLTOP+/-生产制单款号: 品牌: 制单日期: 工厂名称:季节:制单人:跟单: 电话: 纸样师: 电话:特别注意:工艺要求:包装要求及整理要求1. 主唛上下倒针要牢固,不能松线2. 洗水唛车于穿起左侧骨上4寸位置,有标志一面放 于上方。
3. 每公分11-13针面底线不可有跳线、断线、抛线。
4. 线路松紧要调好,重线位置在骨位隐密处,不能有 驳线现象。
5. 领圈、领边要圆顺,不能有溶皱、反止口。
上级领 宽窄要一致,领角要尖要方正不可有圆角,左右宽 窄要一致。
6. 上袖要圆顺,不可起皱或有溶位、止口大小,左右 袖长短要一致。
袖口不可反止口,烫袖要平服。
7. 脚边要圆顺,止口要均匀,不能爆口线路弯曲。
8. 面料不可以有杂纱、污点、发霉、烂洞、抽纱、掉 色现象。
9. 前中门襟直顺、对格,不可溶皱,左右边长短。
门 襟与领嘴要对齐,不可戴帽、反止口,露底筒车线。
10.后龟背要平服,不可溶皱,起包。
车线要平直,止 口要均匀。
11.袋口贴布要圆顺不可反止口,袋贴不可溶皱,袋口 倒针要牢固。
12.尺寸要严格按照要求生产,不可超出公差范围。
13.订钮位要准确,扣合后要平服线,不能有散线,直 眼不可跳线,线毛头要清理干净。
1.合格证有价钱与码数的一面要放于面上。
2.发货时尾包要有装箱单,每款每色每码多少件。
3.每个外包装袋一定要写明装货细数。
4.分色包装,必须一个颜色一扎或一箱。
5.线头必须要清理干净,面、里不可有毛头,唛线剪干 净。
6.整烫时彻骨要倒后、不可有起镜,整件平服,肩位领 形左右一致。
7.所有物料不可有异味。
洗水方式及特殊工艺要求加工厂裁床数量要求※ 注意:因我公司产品全部是客户订单,件数必须严格遵守制单码数比例,件数按我公司制单数量!如出现数量、颜 色、码数等误差,造成公司积压库存,必由加工方承担!后中长肩宽胸围腰围脚围袖长袖肥袖口领围前夹后夹下单数量颜色码数 M L XL 2XL 3XL 4XL 合计合计比例总数布料卡辅料卡A料B料C料D料。
服装生产工艺单
制单: 叶 师傅
审核:
第2/3页
款号: 成品色 颜色1
面料:
上海YE服饰有限公司
面辅料样卡
配料1:
面料贴样
配料2:
里料1:
贴样
颜色2
面料:
配料1:
配料2:
里料1:
贴样
洗唛
面料成份:
配料成份: 配料成份: 里料成份: 里料成份:
执行标准:
安全类别:GB18401 B 类
水洗方法 40℃以下水温轻柔手洗
不可漂白 阴凉处悬挂晾干 熨斗底最高温度110度
缓和干洗 与其他衣物分开洗涤 勿接触酸碱性物质
制单:叶 师傅
名称: 编号: 颜色: 用量: 部位: 名称: 编号: 颜色: 用量: 部位: 名称: 编号: 颜色: 用量: 部位:
辅料明细
名称: 编号: 颜色: 用量: 部位: 名称: 编号: 颜色: 用量: 部位: 名称: 编号: 颜色: 用量: 部位:
内,然后拼挂面,缝朝侧缝倒.
套结/锁眼部位 门襟
规格 圆头眼*2CM
4摆缝:拼缝包边滚,缝朝后倒. 5袖子:①大小袖拼缝包边滚,缝两边朝大袖倒.②袖口:折边卷光切2.5CM一周.③装袖:
前育克/后育克
竖打0.6CM(按样板位打) 圆装吃势均匀,两袖前后一致,内缝修至0.8CM然后包边滚0.5CM,滚边分缝包,不能塞
工厂在封样时一定按样板和工艺要求裁剪。工艺参照样衣和工艺单要求缝制。如 果在封样中有遇到问题请用书面文字表达出来。以备大货好操作。谢谢!
YE伊舍:/
商标、尺标 、水洗标定 商标编号: B0227228014
尺码标编号:B0227309016
上海YE服饰有限公司
生产工艺制作单