
生产工艺流程图
2 职责 2.1 工艺技术部负责制定和修改本作业文件。 2.2 各工序按照本流程图示及相应工艺操作规程的规定进行作业。
3 工艺流程图 3.1 产品实现总过程
市场调研 顾客要求识别 产品要求确定 产品设计开发
成品入库
YES
检验
生 产
YES
检验
采
购
NO
执行《不合格品控制程序》
NO
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 2/6
成品包装入库
YES
检验
卸 料
NO
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 6/6
3.9 氟碳漆喷涂工艺流程图
上架前自检 YES 扎 架 NO 执行《不合格品控制程序》
除 油
水 洗
铬 化
废水处理子系统
送废水处理站
水 洗
检验
热挤压
检验
YES
冷却淬火
NO 拉伸矫直 NO 人工时效 YES
检验
定尺锯切
3.5 氧化工艺流程图
上架检验
YES
除 油
水 洗
酸 蚀
水 洗
NO
执行《不合格品控制程序》 碱 蚀
NO
下 架
检验
YES
成品入仓
两次水洗
两次水洗
中和(出光)
封 闭
两次水洗
着 色
两次水洗
阳极氧化
水 洗
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 4/6
调整成份
化验
取 样
静 置
执行《不合格品控制程序》
NO
检验
铸 造
化验
锯 切
YES
装框进仓
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 3/6
3.4 挤压生产工艺流程图
模具加热 园铸锭加热 盛锭筒加热 执行《不合格品控制程序》 NO 下工序 YES
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 1/6
1 目的和适用范围 1.1 通过对公司的产品实现及其生产过程中的每一工艺过程的图示,规范和 指导各工序的操作要求,从而确保过程的质量。 1.2 适用于公司产品实现及生产过程的各工艺流程。
烘 干
拆 架
挂 料
喷漆(二涂/三涂)
固 化
成品包装入库
YES
检 验
卸 料
NO
广东凤铝铝业有限公司
工艺流程图
文件编号:FL3-10.0C-2003 受控状态: 修订/版本号:1/C
编制:工艺技术部 审核:郑云鹏 批准:严天利
文 件 更 改 记 录 更改单号 更改页码 更改条目 更改人 更改日期 更改方式
3.6 电泳工艺流程图
接前工序 热纯水洗 纯水洗 电泳 ED
水洗 RO1 执行《不合格品控制程序》
NO YES
出炉
检验
水洗 RO2
成品进仓
固
化
液切(沥干)
3.7 隔热型材生产工艺流程图
待处理型材自检
YES
输送台 1、2
型材打磨
滚
压
输送台 3
穿隔热条
下
料
检验
YES
包装进仓
NO NO
执行《不合格品控制程序》
广东凤铝铝业有限公司------作业指导书 文件编号 文件名称 FL3-10.0C-2003 工艺流程图 版号 页码 0/C 5/6
3.8 粉末喷涂工艺流程图
基材上架前自检 NO 执行《不合格品控制程序》
YES
扎 架
除 油
水 洗
铬 化
废水处理子系统
送废水处理站
水 洗
烘 干
拆 架
挂 料
粉末喷涂
固 化
3.2 生产过程主要工艺流程
模具生产 铝 锭
检验 检验
YES NO
模具仓
挤压领用
模具加热
YES
熔 铸
检验
YES
NO
挤 压
辅助材料
NO NO
成品入库
执行《不合格品控制程序》
NO NO
检验
YES 时 效
YES
检验
表面处理
YES
检验
3.3 熔铸工艺流程图
配料装炉 熔 炼 打 渣 加硅镁 搅 拌
精 炼
晶粒细化
二 00 四年一月十日发布
二 00 四年二月一日实施
生产工艺流程图和工艺描述
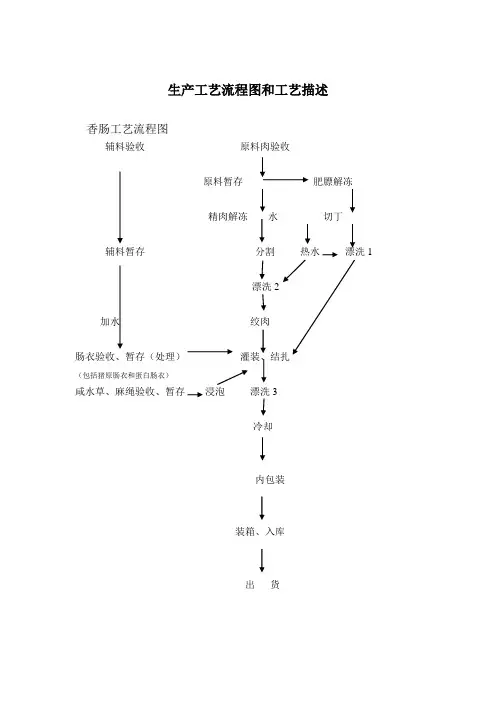
按照原料肉验收程序进行,并要求供应商提供兽药残留达标保证函及兽医检疫检验证明
辅料验收、暂存
化验室、仓库
按验收规程进行验收
肥膘验收、暂存
化验室、仓库
按验收规程进行验收
肠衣验收
化验室
按验收规程进行验收
肠衣处理
腊味加工间
天然猪肠衣加工前需用洁净加工用水冲洗,人造肠衣灌装前需用洁净加工用水润湿
咸水草、麻绳验收
中心温度≦25℃
内包装
真空包装机、热封口机
内包装间
将待包装腊肉去绳后按不同规格称重,装塑料袋、真空包装封口
装产品装彩袋封口,按不同规格装箱、核重、扣扎放入成品库并挂牌标识。
化验室、仓库
按验收程序进行验收
解冻
解冻间
肉类解冻分割间
温度≦18℃、18~20h
分割、修整
分割台、刀具
肉类解冻分割间
挑筋骨、淋巴等杂物,修整边缘。整个操作均在温度≦12℃的条件下进行。
切条
工作台、刀具
肉类解冻分割间
切成原1.5-1.8cm肉条,要求一致,厚薄均匀。温度≦12℃。
漂洗
水池
肉类解冻分割间
生产工艺流程图和工艺描述香肠工艺流程图辅料验收原料肉验收原料暂存肥膘解冻精肉解冻辅料暂存分割热水漂洗加水绞肉肠衣验收暂存处理灌装结扎包括猪原肠衣和蛋白肠衣咸水草麻绳验收暂存浸泡漂洗冷却内包装装箱入库香肠加工工艺说明加工步骤使用设备操作区域加工工艺的描述与说明原料肉验收暂存化验室仓按照原料肉验收程序进行并要求供应商提供兽药残留达标保证函及兽医检疫检验证明辅料验收暂按验收规程进行验收肥膘验收暂按验收规程进行验收肠衣验收化验室按验收规程进行验收肠衣处理腊味加工间天然猪肠衣加工前需用洁净加工用水冲洗人造肠衣灌装前需用洁净加工用水润湿咸水草麻绳验收化验室按验收规程进行验收暂存仓库浸泡腊味加工间咸水草麻绳加工前需用洁净加工用水浸泡使之变软解冻解冻间肉类解冻分181820h恒温解冻间空气解冻分割分割台刀将原料肉筋键淋巴脂肪剔除并分割成约3cm加工步骤使用设备操作区域加工工艺的描述与说明漂洗水池肉类解冻分加工用水漂洗将肉的污血冲洗干净绞肉绞肉机肉类解冻分12以下采用5mm切成05cm长的立方漂洗水池肉类解冻分水温4560洗去表面游离油脂碎灌装结扎灌肠机香肠加工间按产品的不同规格调节肠体长度8001200kgh温度12漂洗水池香肠加工间水温4560清洗肠体表面油脂肉预冷车间12下冷却051小时中心温度25内包装真空机电内包装间将待包装腊肠去绳后按不同规格称重装塑料袋真空包装封口装箱入库外包装间成品仓库将真空包装的产品装彩袋封口按不同规格装箱核重扣扎放入成品库并挂牌标识
完整生产工艺流程图
两个人在一起,总会有人主动,但主动久了,就会累,会伤心,心伤了就暖不回来了,凡事多站在对方的角度想一想,多一份忍耐和谦就,就不会有那么多的怨气和误解,也少了一些擦肩而过。
做人不要太苛刻,太苛无友,人无完人,每个人都有这样或那样的缺点,重在包容。
包容是一种大度,整天笑呵呵的人并不是他没有脾气和烦恼,而是心胸开阔,两个懂得相互包容的人,才能走得越久。
人与人相处,开始让人舒服的也许是你的言语和外表,但后来让人信服的一定是你的内在。就如那句,欣赏一个人,始于颜值,敬于才华,合于性格,久于善良,终于人品。
精品文档
.
人与人相处,要多一份真诚,俗语说,你真我便真。常算计别人的人,总以为自己有多聪明,孰不知被欺骗过的人,就会选择不再相信,千万别拿人性来试人心,否则你会输得体无完肤。
人与人相处不要太较真,生活中我们常常因为一句话而争辩的面红耳赤,你声音大,我比你嗓门还大,古人说,有理不在声高,很多时候,让人臣服的不是靠嘴,而是靠真诚,无论是朋友亲人爱人都不要太较真了,好好说话,也是一种修养。
做人要学会谦虚,虚怀若谷。人人都喜欢和谦虚的人交往,司马懿说:
“ 臣一路走来,没有敌人,看见的都是朋友和师长
”.这就是胸怀。
有格局的人,心中藏有一片海,必能前路开阔,又何愁无友。 人与人相处,开始让人舒服的也许是你的言语和外表,但后来让人信服的一定是你的内在。就如那句,欣赏一个人,始于颜值,敬于才华,合于性格,久于善良,终于人品。
人与人相处不要太较真,生活中我们常常因为一句话而争辩的面红耳赤,你声音大,我比你嗓门还大,古人说,有理不在声高,很多时候,让人臣服的不是靠嘴,而是靠真诚,无论是朋友亲人爱人都不要太较真了,好好说话,也是一种修养。
俗语说,良言一句三冬暖, 你对我好,我又岂能不知,你谦让与我,我又怎能再得寸进尺,你欣赏我,我就有可能越变越好,你尊重我,我也会用尊重来回报你,你付出爱,必会得到更多的爱。
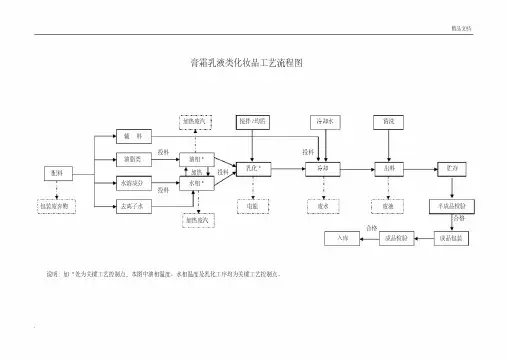
(完整)化妆品生产工艺及流程图

化妆品生产工艺及流程图
一、生产工艺:
按工艺要求在水相锅中投入称好的水相类原料,搅拌加热到80℃,在油相锅中投入称好的油相类原料于85℃完全溶解。
将乳化锅预热至60~70℃,抽真空吸入水相及油相,均质搅拌,冷却至45℃加入香精及添加物,搅拌至均匀后出料。
半成品检验合格后灌装,成品检验合格后入库.
二、生产工艺简图:
(预热至60~70℃,抽真空按工艺要求☆85℃溶解☆半成品检验合格☆)
注:带☆为主要质量控制点
灌装工序流程图:
灌装设备清洗置于温水中用擦子擦洗用去离子水第二次冲洗用75%酒精溶液浸泡十分钟用风筒吹干,不得留有水分。
生产工艺流程图

生产工艺流程图
图4-1 企业生产工艺流程图
1.采购合格的原料;
2.检验称重入库;
3.按销售计划制定的生产计划进行领料;
4.按倍尺锯料;
5.称重,由行车吊至进料台架依次送入加热炉;
6.加热至1260---1280由出料机将料推出经辊道至穿孔机斜蓖条;
7.进入穿孔机受料槽由推钢机推入穿孔机进而穿孔;
8.穿孔后的毛管由翻料装置送至轧机斜蓖条进入轧机;
9.轧出荒管经辊道进入微张减;
10.由微张减进入链式冷床;
11.冷床前取样检验;
12.在冷床自然冷却后进入矫直机;
13.矫直后进行切头切尾,由锯床完成本工序;
14.切完头尾进入探伤机和检验台架进行逐支检验;
15.合格品喷标;
16.打捆;
17.称重;
18.入合格品仓库。
备注:a.经修应返切仍能达到合格标准的仍按合格处理;b.经修应返切仍不合格但能达到二级管标准入二级管库区;c.达不到二级管入废品仓库。
注明:由于本项目只对加热炉进行改造,生产工艺其他设备设施未做更改。
生产工艺流程图没有变化。
(完整版)生产机加工件工艺流程图

产品的加工
按顺序进行
作业日志
精工车间
技术人员
6
CNC加工
产品的精密加工
尺寸
生产作业指导书
7
零部件尺寸检验
测量零件尺寸
尺寸
生产作业指导书
8
氧化、着色、抛光
表面处理
表面管理
生产作业指导书
9
产品组装
产品组装
产品的结合性
作业日志
10
成品检查
最终检查
产品检验达标
检验报告
检验员
机加工制造工艺流程图
一、制造工艺流程表
NO
工程名称
作业内容
管理项目
记录
操作人员
1
原材料入库
原材料入库
先入先出
原材料出库表
仓库检验
保管员
2
原材料进口检查
实检验报告
3
原材料储存
移动至原材料仓库保管
分规格保管
作业日志
4
原材料分类
加工前原材料分类
按加工工艺分
原材料出库表
5
完整版)生产机加工件工艺流程图

完整版)生产机加工件工艺流程图制造工艺流程图如下:1.原材料入库:将原材料送入仓库。
2.原材料检查:检查原材料是否符合要求。
3.原材料储存:将原材料分别放置在不同的仓库中。
4.原材料分类:根据加工工艺将原材料进行分类。
5.原材料粗加工:将原材料进行初步加工。
C加工:使用CNC机床进行加工。
7.精加工:对产品进行精密加工。
8.线切割加工:使用线切割机进行加工。
9.零部件尺寸检验:对零部件的尺寸进行检验。
10.氧化、着色、抛光:进行表面处理。
11.零件组装:将零部件组装成产品。
12.产品装配:将产品进行组装。
13.激光打标:使用激光进行打标。
14.成品检验:对成品进行检验。
制造工艺流程表如下:NO 工程名称作业内容管理项目记录操作人员1 原材料入库将原材料送入仓库先入先出原材料出库表仓库检验2 原材料检查检查原材料是否符合要求 N/A 外部采购合同书,输入检验报告保管员3 原材料储存将原材料分别放置在不同的仓库中分规格保管作业日志精工车间4 原材料分类根据加工工艺将原材料进行分类按加工工艺分原材料出库表技术人员5 原材料粗加工将原材料进行初步加工按顺序进行作业日志精工车间6 CNC加工使用CNC机床进行加工尺寸生产作业指导书技术人员7 精加工对产品进行精密加工尺寸生产作业指导书技术人员8 线切割加工使用线切割机进行加工尺寸生产作业指导书技术人员9 零部件尺寸检验对零部件的尺寸进行检验尺寸检验报告技术人员10 氧化、着色、抛光进行表面处理表面管理作业日志精工车间11 零件组装将零部件组装成产品产品的结合性生产作业指导书技术人员12 产品装配将产品进行组装产品的结合性生产作业指导书技术人员13 激光打标使用激光进行打标作业日志技术人员14 成品检验对成品进行检验产品检验达标检验报告技术人员以上是机加工制造工艺流程图和制造工艺流程表。
我们将原材料进行分类、加工、精加工、线切割加工、零部件尺寸检验、氧化、着色、抛光、零件组装、产品装配、激光打标和成品检验。
生产工艺及流程图
消毒灭菌舱生产工艺及流程图
一、生产流程图
二、生产工艺说明
1、方管底座:采用8cm*4cm的方钢焊接底架,使用净化铝型版固定底价作为舱底。
2、槽铝和型铝:采用50mm的槽铝和型铝作为底座框架和立柱框架。
3、柱型材:固定四周柱型材作为立板的骨架,起到支撑固定的作用。
4、周边立板:使用外圆柱和内圆柱封边固定,作为立板四周固定槽
板。
5、搭建上框梁:周边立板完成后搭建上框梁,作为顶板的支撑主体。
6、钢质门安装:安装门体和控制开关门电机,安装红外开门感应器。
7、安装顶板:在顶板安装照明灯具和消毒灭菌机,接线,安装顶板。
8、包角铝型材:内弧包角安装,打胶封缝,去除板材包装膜。
9、设备开机测试:接通220V交流电,进行设备开机测试运行。
10、包装封箱:采用泡沫和纸箱对舱体进行封装打包。
生产工艺流程图
服装生产工艺流程图验布│→│裁剪│→│印绣花│→│缝制│→│整烫│→│检验│→│包装│ (一)面辅料进厂检验面料进厂后要进行数量清点以及外观和内在质量的检验,符合生产要求的才能投产使用。
在批量生产前首先要进行技术准备,包括工艺单、样板的制定和样衣制作,样衣经客户确认后方能进入下一道生产流程。
面料经过裁剪、缝制制成半成品,有些梭织物制成半成品后,根据特殊工艺要求,须进行后整理加工,例如成衣水洗、成衣砂洗、扭皱效果加工等等,最后通过锁眼钉扣辅助工序以及整烫工序,再经检验合格后包装入库。
(二)面料检验的目的和要求把好面料质量关是控制成品质量重要的一环。
通过对进厂面料的检验和测定可有效地提高服装的正品率。
面料检验包括外观质量和内在质量两大方面。
外观上主要检验面料是否存在破损、污迹、织造疵点、色差等等问题。
经砂洗的面料还应注意是否存在砂道、死褶印、披裂等砂洗疵点。
影响外观的疵点在检验中均需用标记注出,在剪裁时避开使用。
面料的内在质量主要包括缩水率、色牢度和克重(姆米、盎司)三项内容。
在进行检验取样时,应剪取不同生产厂家生产的、不同品种、不同颜色具有代表性的样品进行测试,以确保数据的准确度。
同时对进厂的辅料也要进行检验,例如松紧带缩水率,粘合衬粘合牢度,拉链顺滑程度等等,对不能符合要求的辅料不予投产使用。
(三)技术准备的主要内容在批量生产前,首先要由技术人员做好大生产前的技术准备工作。
技术准备包括工艺单、样板的制定和样衣的制作三个内容。
技术准备是确保批量生产顺利进行以及最终成品符合客户要求的重要手段。
工艺单是服装加工中的指导性文件,它对服装的规格、缝制、整烫、包装等都提出了详细的要求,对服装辅料搭配、缝迹密度等细节问题也加以明确。
服装加工中的各道工序都应严格参照工艺单的要求进行。
样板制作要求尺寸准确,规格齐全。
相关部位轮廓线准确吻合。
样板上应标明服装款号、部位、规格、丝绺方向及质量要求,并在有关拼接处加盖样板复合章。
生产工艺流程图.ppt
豆
S1
腐
W1
加
工
W2
生
产 S2
工
艺
卤水 包装
溴素生产工艺
稀硫酸 酸化
液化 氯气
汽化器
氯气 氧化
静态 混合
硫磺
SO2、Br2、Cl2、O2
碱液吸收
空气
硫磺炉
S1:硫磺
SO2
SO2、Br2、Cl2、O2
SO2 淡水
解吸(吹出)
含Br2 空气
废卤水
捕沫器
吸收 初级酸
溴水 分离
蒸馏废液回用
蒸馏
酸洗
溴水 水蒸气、Cl2
分离
冷凝
沟 槽 管 件 生 产 工 艺
废钢
固废、烟尘 熔炼
固废、粉尘 造型
浇铸
烟尘
拆模 抛丸机处理
铸件成品
固废、粉尘 固废、粉尘、噪声
车外圆、内径、钻孔、焊接
固废、烟尘、噪声
喷塑
粉尘
烘烤 成品入库
非甲烷总烃
医 药 产 品 生 产 工 艺
煅中
延迟石油焦输送 煅烧
煅烧石油焦输送
煅后
检验、贮存 煅烧石油焦成品
氧化镁生产工艺
木工板生产工艺
木芯板
废气 封白杨皮
噪声 液压
粉尘、噪声
废气Leabharlann 砂光封黄桐面包装入库
齐边
液压
粉尘、噪声、固废 噪声
高氮肥生产工艺
橱柜生产工艺
板材
G1、S1、N1 烘干
G2、S2、N2 切、钻、铣、抛
S3、N3 精截
成品
生产工艺流程图
液化石油气
碱
洗
S1 W1
气体分馏生产工艺
(2020)生产工艺流程图
生产工艺流程图酱油生产工艺流程图一.主要设备:锅炉、夹层锅、冷却罐、灌装机、封盖机二.原料:发酵原油、食糖、食盐、味精、水、焦糖色、山梨酸钾三.工艺流程购、验内包装购、验添加剂购、验发酵原油输入自来水购、验外包装内包装库存添加剂库储存原料仓贮存外包装库存清洗/消毒加热/调配冷却装瓶封口/加盖灯检贴标/打日期装箱/打外包装成品仓库储存运输出口四.酱油生产工艺描述:1.验发酵原油:本厂在实施采购发酵原油时,必须派品检员、采购员到发酵原油生产厂进行实地考察评估。
确认生产厂卫生、设备设施是否符要求,原料是否符合本厂品质要求后才决定采购事宜。
经评估可实施采购的供应商,每季度提供原料及内包装材料各一份区(县)级卫生防疫站出具的《卫生检测报告》且符合国家卫生标准,每批来料到厂后,按“原料验收规程”及时抽样检验确认其品质是否符合本厂要求,合格的入库,不合格的退货。
2.原料仓库储存:发酵原油到厂经检验合格放原料仓储存。
由于发酵原油进厂前经加热杀菌,盐度在15%以上,所以只需常温保存,但避免阳光直射,保质期有半年。
3.购、验外包装料:外包装料主要包括有纸箱,进厂时仓务组长按“辅料验收规程”验收入库。
3.外包装仓库储存:验收合格的外包装料存放入原料仓库。
4.购、验内包装料:内包装料主要有玻璃瓶、塑料罐,采购前要先到供应厂家参观确认其卫生状况是否符合要求,进料时要供应商提供无毒害材料保证函或卫生防疫站的《卫生检测报告》且符合国标。
进厂时仓务组长按“辅料验收规程”验收入库。
5.内包装库储存:验收合格的内包装料摆放在内包装库内储存,6.购、验添加剂:添加剂一部份是通过国内代理商购入,但必须要求代理商提供生产厂商的《卫生许可证》及《卫生检测报告》或保函;进厂时品管组长按“辅料验收规程”验收入库。
7.添加剂库储存:添加剂是常温储存,库内保持干燥通风。
8.加热/调配:调配人员按照配方称量发酵原油、各种辅料和添加剂,然后将外购发酵原油、和水、盐、放到夹层锅里混合,开蒸汽加温至80—85℃,保持该温度20分钟,加入各种辅料和添加剂搅拌均匀。