
【CN110299245A】一种变压器铁心步进叠片方法【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910367725.7
(22)申请日 2019.05.05
(71)申请人 宁波易荣达智能科技有限公司地址 315000 浙江省宁波市高新区江南路1558号7楼7088-343室
(72)发明人 王永法
(51)Int.Cl.H01F 41/02(2006.01)H01F 27/245(2006.01)H01F 27/26(2006.01)
(54)发明名称一种变压器铁心步进叠片方法(57)摘要本发明公开了一种变压器铁心步进叠片方法,具体包括以下步骤:S1)预先设置多组以上的硅钢片单元,且每一组硅钢片单元包括按顺序循环设置的第一硅钢片组和第二硅钢片组;S2)所述的第一硅钢片组按顺序错开进行叠片构成第一次步进,所述的第二硅钢片组按第一硅钢片组的反向顺序或少于第一硅钢片组的数量并反向顺序进行叠片的方式进行叠片构成第二次步进;S3)将第一硅钢片组和第二硅钢片组组成一个等边三角形结构或不等边三角形结构,然后按上述第一硅钢片组、第二硅钢片组的方式又循环变成第一硅钢片组、第二硅钢片组的循环方式进行依次步进;S4)将构成的等边三角形结构或不等边三角形结构进行叠片处理,构成变压器铁心。本
发明提高操作效率。
权利要求书2页 说明书5页 附图4页CN 110299245 A2019.10.01
CN 110299245
A1.一种变压器铁心步进叠片方法,其特征在于,具体包括以下步骤:
S1)预先设置多组以上的硅钢片单元,且每一组硅钢片单元包括按顺序循环设置的第
一硅钢片组(7)和第二硅钢片组(8);
S2)所述的第一硅钢片组(7)按顺序错开进行叠片构成第一次步进,所述的第二硅钢片
组(8)按第一硅钢片组(7)的反向顺序或少于第一硅钢片组(7)的数量并反向顺序进行叠片
的方式进行叠片构成第二次步进;
S3)将第一硅钢片组(7)和第二硅钢片组(8)组成一个等边三角形结构或不等边三角形
结构,然后按上述第一硅钢片组(7)、第二硅钢片组(8)的方式又循环变成第一硅钢片组
(7)、第二硅钢片组(8)的循环方式进行依次步进;
S4)将构成的等边三角形结构或不等边三角形结构进行叠片处理,构成变压器铁心。
2.根据权利要求1所述的一种变压器铁心步进叠片方法,其特征在于:所述的第一硅钢
片组(7)包括第一片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、第五片型(5)和第六
片型(6),且从上到下按照第一片型(1)、第二片型(2)、第三片型(3)、第四片型(4)、第五片
型(5)和第六片型(6)的递进方式进行纵向叠片步进,所述的第二硅钢片组(8)也包括第一
片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、第五片型(5)和第六片型(6),且所述
第二硅钢片组(8)从上到下按照第六片型(6)、第五片型(5)、第四片型(4)、第三片型(3)、第
二片型(2)、第一片型(1)的依次顺序进行递减方式进行纵向叠片步进;且将所述的第一硅
钢片组(7)和第二硅钢片组(8)组成一个等边三角形结构,然后按所述第一硅钢片组(7)和
第二硅钢片组(8)的顺序进行依次循环步进,且所述第一片型(1)、第二片型(2)、第三片型
(3)、 第四片型(4)、第五片型(5)和第六片型(6)的尺寸按其顺序进行依次递减。
3.根据权利要求1所述的一种变压器铁心步进叠片方法,其特征在于:所述的第一硅钢
片组(7)包括第一片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、第五片型(5)和第六
片型(6),且从上到下按照第一片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、第五片
型(5)和第六片型(6)的递进顺序进行纵向叠片步进,所述的第二硅钢片组(8)也包括第二
片型(2)、第三片型(3)、 第四片型(4)和第五片型(5),且所述第二硅钢片组(8)从上到下按
照第五片型(5)、第四片型(4)、第三片型(3)、第二片型(2)进行递减的顺序进行纵向叠片步
进;且将所述的第一硅钢片组(7)和第二硅钢片组(8)组成一个不等边三角形结构,然后按
所述第一硅钢片组(7)和第二硅钢片组(8)的顺序进行依次循环步进,且所述第一片型(1)、
第二片型(2)、第三片型(3)、 第四片型(4)、第五片型(5)和第六片型(6)的尺寸按其顺序进
行依次递减。
4.根据权利要求1所述的一种变压器铁心步进叠片方法,其特征在于:所述的第一硅钢
片组(7)包括第一片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、第五片型(5)和第六
片型(6),且从上到下按照第一片型(1)、第二片型(2)、第三片型(3)、第四片型(4)、第五片
型(5)和第六片型(6)的递进方式进行纵向叠片步进,所述的第二硅钢片组(8)也包括第一
片型(1)、第三片型(3)、 第四片型(4)、第五片型(5)和第六片型(6),且所述第二硅钢片组
(8)从上到下按照第六片型(6)、第五片型(5)、第四片型(4)、第三片型(3)、第一片型(1)的
依次顺序进行递减方式进行纵向叠片步进;且将所述的第一硅钢片组(7)和第二硅钢片组
(8)组成一个不等边三角形结构,然后按所述第一硅钢片组(7)和第二硅钢片组(8)的顺序
进行依次循环步进,且所述第一片型(1)、第二片型(2)、第三片型(3)、 第四片型(4)、
第五权 利 要 求 书1/2页
2CN 110299245 A
【CN109829916A】一种基于CNN的变压器故障诊断方法【专利】
(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910161716.2(22)申请日 2019.03.04(71)申请人 国网内蒙古东部电力有限公司地址 010000 内蒙古自治区呼和浩特市赛罕区政府办公大楼 申请人 国网电力科学研究院武汉南瑞有限责任公司(72)发明人 李文震 张成松 李昉 张海龙 吴启瑞 高春辉 彭仲晗 谷凯凯 陈凯 李穆 张辉 沈厚明 曹磊 (74)专利代理机构 湖北武汉永嘉专利代理有限公司 42102代理人 张惠玲(51)Int.Cl.G06T 7/00(2017.01)G06T 5/00(2006.01)G06K 9/62(2006.01)G01R 31/00(2006.01)G06N 3/04(2006.01)
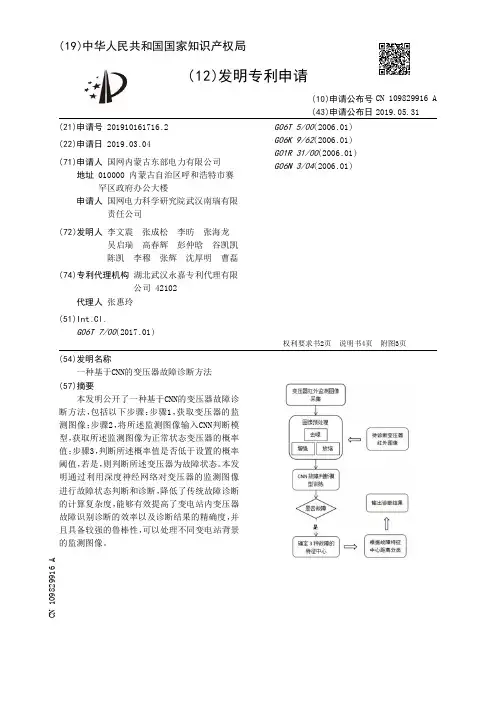
(54)发明名称一种基于CNN的变压器故障诊断方法(57)摘要本发明公开了一种基于CNN的变压器故障诊断方法,包括以下步骤:步骤1,获取变压器的监测图像;步骤2,将所述监测图像输入CNN判断模型,获取所述监测图像为正常状态变压器的概率值;步骤3,判断所述概率值是否低于设置的概率阈值,若是,则判断所述变压器为故障状态。本发明通过利用深度神经网络对变压器的监测图像进行故障状态判断和诊断,降低了传统故障诊断的计算复杂度,能够有效提高了变电站内变压器故障识别诊断的效率以及诊断结果的精确度,并且具备较强的鲁棒性,可以处理不同变电站背景
的监测图像。
权利要求书2页 说明书4页 附图3页CN 109829916 A2019.05.31
CN 109829916
A1.一种基于CNN的变压器故障诊断方法,其特征在于,所述诊断方法包括以下步骤:步骤1,获取变压器的监测图像;步骤2,将所述监测图像输入CNN判断模型,获取所述监测图像为正常状态变压器的概率值;步骤3,判断所述概率值是否低于设置的概率阈值,若是,则判断所述变压器为故障状态。2.根据权利要求1所述的一种基于CNN的变压器故障诊断方法,其特征在于,所述步骤3之后还包括:步骤4,获取所述监测图的故障特征,通过所述故障特征判断所述变压器的故障类型。3.根据权利要求2所述的一种基于CNN的变压器故障诊断方法,其特征在于,所述步骤1之后步骤2之前还包括:步骤1a,对所述监测图像进行预处理,所述预处理包括图像噪声处理或/和图像增强处理或/和图像尺寸处理。4.根据权利要求3所述的一种基于CNN的变压器故障诊断方法,其特征在于,所述方法还包括建立CNN模型训练图像库,通过所述图像库对所述CNN判断模型进行网络训练;所述图像库包括图像预处理后的正常图像和故障图像。5.根据权利要求4所述的一种基于CNN的变压器故障诊断方法,其特征在于,所述CNN模型训练图像库的网络训练误差函数为:
【CN209843468U】一种LLC叠绕降漏感变压器【专利】
(19)中华人民共和国国家知识产权局
(12)实用新型专利
(10)授权公告号 (45)授权公告日 (21)申请号 201920592294.X(22)申请日 2019.04.26(73)专利权人 武汉兴通力电源技术有限公司地址 430056 湖北省武汉市武汉经济技术开发区民营工业园西区Q栋五楼(72)发明人 刘爱国 (51)Int.Cl.H01F 27/30(2006.01)H01F 27/32(2006.01)
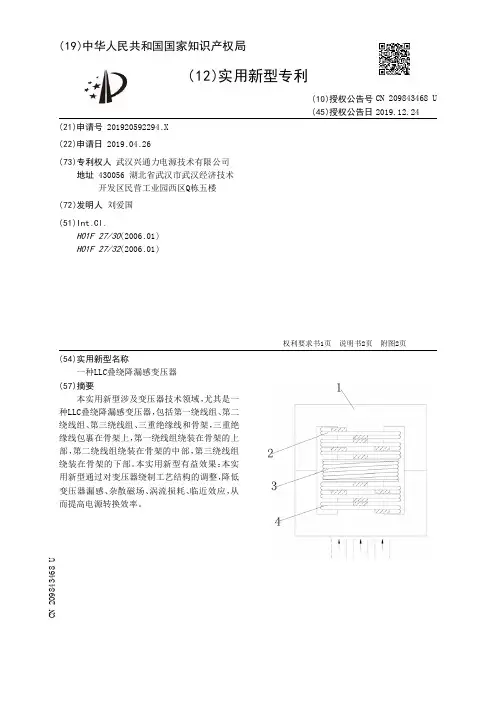
(54)实用新型名称一种LLC叠绕降漏感变压器(57)摘要本实用新型涉及变压器技术领域,尤其是一种LLC叠绕降漏感变压器,包括第一绕线组、第二绕线组、第三绕线组、三重绝缘线和骨架,三重绝缘线包裹在骨架上,第一绕线组绕装在骨架的上部,第二绕线组绕装在骨架的中部,第三绕线组绕装在骨架的下部。本实用新型有益效果:本实用新型通过对变压器绕制工艺结构的调整,降低变压器漏感、杂散磁场、涡流损耗、临近效应,从
而提高电源转换效率。
权利要求书1页 说明书2页 附图2页CN 209843468 U2019.12.24
CN 209843468
U1.一种LLC叠绕降漏感变压器,其特征在于:包括第一绕线组(2)、第二绕线组(3)、第三绕线组(4)、三重绝缘线和骨架(1),所述三重绝缘线包裹在骨架(1)上,所述第一绕线组(2)绕装在骨架(1)的上部,所述第二绕线组(3)绕装在骨架(1)的中部,所述第三绕线组(4)绕装在骨架(1)的下部。2.如权利要求1所述的一种LLC叠绕降漏感变压器,其特征在于:所述第一绕线组(2)、第二绕线组(3)和第三绕线组(4)均通过高温胶带(9)绑住。3.如权利要求1所述的一种LLC叠绕降漏感变压器,其特征在于:所述骨架(1)还连接有多个固定板(5)。4.如权利要求1所述的一种LLC叠绕降漏感变压器,其特征在于:所述第一绕线组(2)、第二绕线组(3)和第三绕线组(4)的进出线端均套装有热缩管(8)。5.如权利要求3所述的一种LLC叠绕降漏感变压器,其特征在于:所述固定板(5)采用环氧树脂板材料。6.如权利要求4所述的一种LLC叠绕降漏感变压器,其特征在于:所述热缩管(8)采用铁
科技成果——敞开式立体卷铁心干式变压器
科技成果——敞开式立体卷铁心干式变压器
适用范围
电力行业,10kV-20kV电压等级变压器,适用于高层建筑、商业中心、工矿企业、石油平台、地铁和隧道等场所的输变电系统
成果简介
铁心由三个相同的矩形单框拼合而成,呈立体等边三角形结构,三相磁路长度相等且最短,填充系数高,具有节能节材等优点。
采用了美国UL认可的NOMEX纸与德国艾伦塔斯浸漆组成的混合绝缘系统,绝缘等级达到H级或C级,NOMEX.纸不会助燃,能阻燃、不会爆炸、750℃以下不会释放出有害气体。
关键技术
(1)立体卷铁心技术
铁心由平面排列方式改为等边立体三角形排列,使三相铁心磁路完全对称,磁阻大大减少,激磁电流、空载损耗、噪声显著降低。关键技术在于三单框的设计,用折线开料设计软件,进行磁密、磁通的分析设计。立体卷铁心变压器的铁心是由三个完全相同的矩形单框拼合而成,拼合后的铁心的三个心柱呈等边三角形立体排列。这种结构的优点为:AC相铁轭部分缩短,实现三相磁路完全对称等长,确保三相供电平衡;拼合的两框间采用专用技术,粘接牢固后的剪切强度≥20MPa,保证三框成一体时不产生相互位移。拼合后的三角形结构稳定性好,因此铁心机械强度高,三相受力一致,使器身抗短路能力增强;线圈导线长度减少,既可节约铜材,又可降低负载损耗,减轻变压器重量;空间利用系数高,近似三角形结构,故体积比常规长方形结构要小,结构紧凑、外形美观、占地面积小。
(2)线圈技术
传统的敞开式干式变压器的线圈采用正段绕制设计,采用梳形撑条辅助线圈绕制,导线绕在梳形撑条的每个卡口上,每个卡口绕满后称之为一个线饼,每个线饼绕好最后一匝时,要在规定位置进行换位(线饼之间的连接位),然后按上述方法再进行下一个线饼绕制。由于两个相邻线饼之间需要换位,从而多一根连接导线夹在线饼与线饼之间。此种绕制方法的线圈无法进行压制,导致线圈遇到突发短路时,线圈容易变形,抗短路能力变差,同时线圈的用材也增加。敞开式立体卷铁心干式变压器的线圈采用了正反段绕制设计,取消了S弯换位,同时取消了梳形撑条,采用垫块将线饼与线饼隔开。线圈绕好后,可以对线圈进行压制,使其更紧密,抗短路能力更强。正反段绕制的线圈与正段绕制的线圈相比,可节省铜线用量约15%,同时可以节省变压器的铁心用材。
【CN109887739A】一种变压器铁芯制造方法【专利】

(19)中华人民共和国国家知识产权局(12)发明专利申请(10)申请公布号 (43)申请公布日 (21)申请号 201910252411.2(22)申请日 2019.03.29(71)申请人 中变集团上海变压器有限公司地址 201506 上海市金山区亭卫公路4185号2幢(72)发明人 黄伟 (74)专利代理机构 上海湾谷知识产权代理事务所(普通合伙) 31289代理人 李晓星(51)Int.Cl.H01F 41/02(2006.01)H01F 27/245(2006.01)
(54)发明名称一种变压器铁芯制造方法(57)摘要本发明公开了一种变压器铁芯制造方法,包括:检验铁芯的卷料;对卷料进行纵剪;对纵剪后的卷料进行横剪;准备和校验叠片工装台;对铁芯进行叠装。通过有序、有效的制作及检验流程,有效提高最终成品铁芯的质量的同时提升制造
速度。
权利要求书2页 说明书5页 附图1页CN 109887739 A2019.06.14
CN 109887739
A1.一种变压器铁芯制造方法,其特征在于,包括:步骤S1,检验铁芯的卷料;步骤S2,对卷料进行纵剪;步骤S3,对纵剪后的卷料进行横剪;步骤S4,准备和校验叠片工装台;步骤S5,对铁芯进行叠装。2.根据权利要求1所述的变压器铁芯制造方法,其特征在于,所述步骤S1,包括:拆滚刀机座,从无驱动机构的一侧移动,移动时,上、下刀轴分开,机座移出后,将环状引导器安装在上、下刀轴的轴端上;清除刀具上的润滑油和杂质,轴颈加塑料保护,然后把所有的滚刀套在上、下刀轴上,把上、下刀轴和滚刀机座接好,再按预定的剪切宽度把滚刀移动到预定位置上,然后调整滚刀;先调整下刀轴上的滚刀,使用调整装置的游标卡尺定位,然后固定;调整机架两头的调整螺母,使上刀轴向下刀轴慢慢靠近;然后将上刀轴的滚刀逐个横向靠近对应的下刀轴的滚刀,使对应上、下刀轴的滚刀的间隙保持在0.01~0.02mm为止,各滚刀调整后,将碎料机调整到靠近最外滚刀的附近;先将进料导向板横向移动到所需条料的宽度处,然后再纵向移动到使进料导向板的夹条与滚刀接触,并退出到需要的缝隙宽度;将侧导轮夹条的位置按条料宽度+0.2mm的数值进行调整,然后将下剪切导向板夹条插入,上、下刀轴的滚刀间的间隙全用下剪切导向板夹条充满;接着将上剪切导向板夹条也采用下剪切导向板夹条的插入方法插入,这些上剪切导向板夹条吸附在上横梁的磁铁上;通过气缸活塞上调节螺母而调整驱动辊位置;先将装有间隔环和隔离盘的轴从操作侧移出,取下推力轴承,将压力螺母旋出,根据一次所要剪切材料的不同宽度,按次序将间隔环和隔离盘装在轴上,再用压力螺母压紧,然后将轴放到原位置,并锁紧;在条料压板中,制动夹条放入制动梁上,每一个条宽内要有高度一样的制动夹条;在切片条宽内,每个制动夹条之间相距5~10mm,一条跟一条地布满在条料前进方向的两个隔离盘间;进行送片和纵剪试剪;将首个剪片作为基准样片,然后进行纵剪。3.根据权利要求1所述的变压器铁芯制造方法,其特征在于,步骤S3,包括:松开移动剪床上的固定螺栓,并移动定位头,调整到剪切位置用短片试剪,检查合格后将固定螺栓旋紧使定位头固定;对铁芯片的后片长度进行调整,指:松开移动剪床的紧定螺栓,摇动手柄,改变固定剪床和移动剪床的刃口间距离,试剪合格后固定紧定螺栓,摇动手柄时要消除丝杆和螺母的间隙;将移动剪床的工作台旋转,使剪切角度达到标准,调整时,松开工作台压板,摇动角度调整手柄
【CN110021472A】一种新型干式变压器【专利】
(19)中华人民共和国国家知识产权局
(12)发明专利申请
(10)申请公布号 (43)申请公布日
(21)申请号 201910217738.6
(22)申请日 2019.03.21
(71)申请人 南京智达电气设备有限公司地址 210046 江苏省南京市栖霞区迈皋桥创业园科技研发基地寅春路18号-ZS0020
(72)发明人 虞育号
(74)专利代理机构 南京汇盛专利商标事务所(普通合伙) 32238代理人 陈扬
(51)Int.Cl.H01F 27/28(2006.01)H01F 27/29(2006.01)H01F 27/32(2006.01)H01F 27/24(2006.01)H01F 27/00(2006.01)
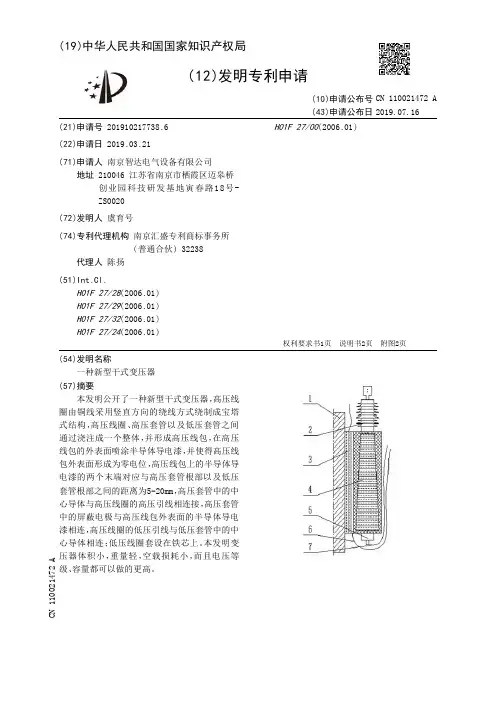
(54)发明名称一种新型干式变压器(57)摘要本发明公开了一种新型干式变压器,高压线圈由铜线采用竖直方向的绕线方式绕制成宝塔式结构,高压线圈、高压套管以及低压套管之间通过浇注成一个整体,并形成高压线包,在高压线包的外表面喷涂半导体导电漆,并使得高压线包外表面形成为零电位,高压线包上的半导体导电漆的两个末端对应与高压套管根部以及低压套管根部之间的距离为5-20mm,高压套管中的中心导体与高压线圈的高压引线相连接,高压套管中的屏蔽电极与高压线包外表面的半导体导电漆相连,高压线圈的低压引线与低压套管中的中心导体相连;低压线圈套设在铁芯上。本发明变压器体积小,重量轻,空载损耗小,而且电压等级、
容量都可以做的更高。
权利要求书1页 说明书2页 附图2页CN 110021472 A2019.07.16
CN 110021472
A1.一种新型干式变压器,其特征在于:包括铁芯(1)、高压套管(2)、低压线圈(3)、高压
线圈(4)和低压套管(5),所述高压线圈(4)由铜线采用竖直方向的绕线方式绕制成宝塔式
结构,高压线圈(4)、高压套管(2)以及低压套管(5)之间通过浇注成一个整体,并形成高压
线包,在高压线包的外表面喷涂半导体导电漆,并使得高压线包外表面形成为零电位,高压
变压器铁芯叠片
变压器铁芯叠片
变压器铁芯叠片是用于变压器铁芯的零部件,由一系列薄片状的铁芯组成。这些铁芯叠片通常由硅钢片制成,其目的是降低磁阻,提高变压器的磁导率。
铁芯叠片的制作有以下几个步骤:
1. 选择合适的硅钢片:硅钢片的材质决定了变压器的磁导率和损耗特性。常用的硅钢片有冷轧非取向硅钢片和冷轧取向硅钢片。
2. 切割硅钢片:将硅钢片按照设计要求进行切割,以得到所需的尺寸。
3. 堆叠硅钢片:将切割好的硅钢片一片片叠放在一起,形成铁芯叠片。叠片通常采用交叠式或斜交叠式堆放,以减小磁阻。
4. 固定叠片:使用合适的方法固定铁芯叠片,以确保它们保持在正确的位置。
5. 加工铁芯:根据变压器的具体要求,对铁芯进行必要的加工,如切割绕组孔、冲压绕组孔等。
6. 进行磁化处理:通过磁化处理,使铁芯叠片具有较好的磁导率和饱和磁通密度特性。
7. 进一步加工:根据需要,对铁芯进行表面处理或其他进一步加工,使其具有更好的性能和可靠性。
铁芯叠片的质量对于变压器的工作效率和损耗水平有着重要影响。因此,在制造和组装过程中,需要严格控制每个步骤,并确保铁芯叠片的质量符合设计要求。
干式变压器阶梯接缝铁心及下铁轭装配工艺
第39卷第7期 2002年7月 囊珏器 刁已5t^ l 匾 Vo1.39 No 7 July 2002
劁
1前言 干式变压器阶梯接缝铁心及下铁轭装配工艺
徐亚兵,陈平华,于英三
(广东川页德特种变压器厂,广东川页德528300)
随着变压器硅钢片横剪技术的发展,叠积式铁
心的搭接结构也在不断改进。从直接缝到后来较普
遍采用的45。交错接缝,再到目前正在普及中的阶梯
接缝,每一次搭接结构的改进都提高了变压器的性
能。下铁轭装配工艺是将预堆垛好的铁心柱吊上翻
转台,插下轭片后再进行器身装配。该装配工艺可以
降低劳动强度,提高生产效率,对改善产品性能也有
好处。因此采用下铁轭装配工艺生产阶梯接缝铁心
是叠铁心制造技术的一个进步。
根据对阶梯接缝的研究及制造经验,我们将对
阶梯接缝和下铁轭装配工艺铁心的结构型式、所需
工艺装备、基本工艺过程以及该结构和工艺对产品
性能的改进等方面进行介绍。
2阶梯接缝铁心的结构型式
2.1每叠步数和每步片数
阶梯接缝是随着横剪设备的发展对铁心片采用
步进叠片的一种接缝结构,也称为步叠。阶梯接缝结
构降低空载损耗、空载电流和噪声的方法是通过降
低铁心接缝处的磁密、铁心角部接缝处的磁密 与
铁心心柱磁密 来实现的。磁密与搭接阶梯数的倍
数关系,如表1所示。
表1 磁密与搭接阶梯数的倍数关系 I搭接阶梯数 2{3 4 5 i 6 l 7 l 8 I 9
『磁密BIB 1.41 I 1.06 0.94 0.88 J 0.85 l 0.82 f 0.81 f 0.80
在确定每叠步数的同时必须考虑横剪设备的剪
切性能和插轭片的可操作性。从表1可以看出,在每
叠超过5步后,磁密的降低并不明显。因此,没有特别
需要,每叠步数不必超过5步。另外,每步一片显然比
每步二或三片的性能好。每叠5步,每步一片的插片
操作性也比较好。在操作人员熟练后,一次插片可以
插两叠。
2.2步叠方向和步进量