
锥 套
锥套
锥套是一种欧美国家普遍使用的新型机械传动联接部件,具有标准化程度高、精度高、结构紧凑、安装拆卸方便等特点。
通过8度外锥面与皮带轮、链轮及其他传动件内锥面压紧联接,使各种传动件的定心精度大大提高。
锥套尺寸为系列标准设计。
其内孔键槽按ISO标准加工。
通用性互换性很好,适用各种场合.当传动件经过长时间运转时,内孔及链槽就可能发生损坏,如果是使用这种锥套的传动件,发生这种情况时,只需更换同一规格锥套就可以恢复使用。
因而大大提高传动件使用寿命,降低维修费用,节省时间。
锥套主要有TB锥套、QD锥套和STB锥套之分,锥套与皮带轮相配处的孔都是半边的,并且锥套上的两个光孔与带轮上的两个螺纹孔分别组成了一个完整的孔,锥套上的一个螺纹孔又与皮带轮上的一个光孔组成了一个完整的孔。
在装配时,将两个螺钉上在皮带轮的两个螺纹孔中,随着螺钉在皮带轮上的螺纹孔中不断拧紧,螺纹作用将螺钉推向皮带轮上锥孔的小端,而锥形套上的两个光孔并没有完全加工穿,这样,当螺钉的头部抵住光孔的底部时,就将力传递给了锥套,锥套就相对于皮带轮向皮带轮锥孔的小端运动,这时因为锥度的原因,锥套的就不断包紧轴,而轴又反作用于锥套,再作用于皮带轮。
这样皮带轮、锥套以及轴就紧密的组装在一起了。
反之,在拆卸时,将从皮带轮螺纹孔中退出的螺钉用一颗上在锥套上的螺纹孔中,在不断拧紧的过程中,螺钉也是向着皮带轮锥孔小端方向运动,当螺钉头部抵住皮带轮光孔的底部时,将力传递给皮带轮,这时皮带轮就相对于锥套向皮带轮锥孔小端方向运动,这样,皮带轮与锥套间就脱离开来,而锥套也因为失去了来自于皮带轮锥孔的约束力,加上自身恢复圆度的一点弹性,也与轴脱离开来。
当锥套将皮带轮与轴连接在一起时,就形成了一个过盈配合的连接体。
锥套内孔与轴有键连接,是通过键来传递转矩和力的。
锥套与皮带轮间虽然没有键连接,但是接合面存在正压力,产生的摩擦力就可以传递转矩和力了。
轴承锥套的作用原理

轴承锥套的作用原理
轴承锥套是一种常用的轴承部件,其主要作用是支撑和定位轴向负载,并减少摩擦和磨损。
它的作用原理如下:
1. 支撑负载:轴承锥套通过与锥形外圈或圆锥滚子接触,来支撑轴向负载。
由于锥形外圈或圆锥滚子的设计,使得负载沿着斜线方向传递,因此锥套能够承受较大的轴向负载。
2. 定位:轴承锥套通过与锥形外圈或圆锥滚子的配合,能够确保轴的位置准确。
锥套的内孔与轴配合,因此可以使得轴保持稳定的位置,防止轴的偏移或晃动。
3. 减少摩擦和磨损:轴承锥套通常采用高质量的轴承钢材料制造,并表面进行硬化处理,以提高其硬度和耐磨性。
此外,锥套与锥形外圈或圆锥滚子之间的配合面也采用了特殊的设计,以减少摩擦和磨损。
这样可以降低能量损耗,并延长轴承的使用寿命。
总结起来,轴承锥套通过支撑负载、定位轴和减少摩擦和磨损等作用,能够提供稳定和可靠的轴向支持,适用于各种需要承受轴向负载和定位要求的机械设备中。
锥套在设备中的应用
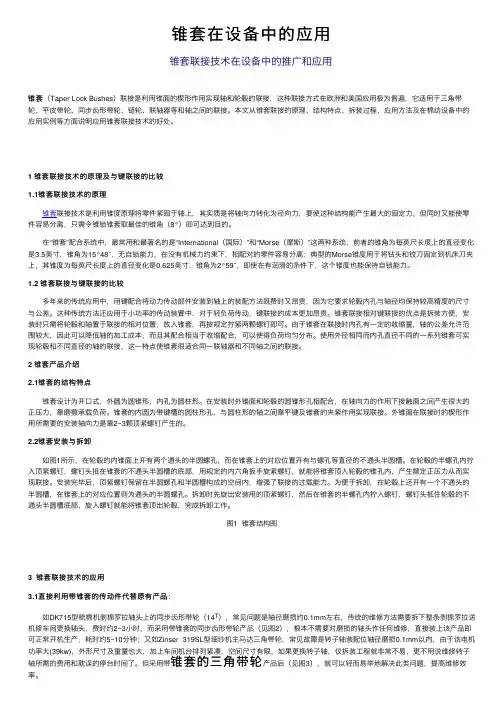
锥套在设备中的应⽤锥套联接技术在设备中的推⼴和应⽤锥套(Taper Lock Bushes)联接是利⽤锥⾯的楔形作⽤实现轴和轮毂的联接,这种联接⽅式在欧洲和美国应⽤极为普遍,它适⽤于三⾓带锥套轮、平⽪带轮、同步齿形带轮、链轮、联轴器等和轴之间的联接。
本⽂从锥套联接的原理、结构特点、拆装过程、应⽤⽅法及在棉纺设备中的应⽤实例等⽅⾯说明应⽤锥套联接技术的好处。
1 锥套联接技术的原理及与键联接的⽐较1.1锥套联接技术的原理 锥套联接技术是利⽤锥度原理将零件紧固于轴上,其实质是将轴向⼒转化为径向⼒,要使这种结构能产⽣最⼤的固定⼒,但同时⼜能使零件容易分离,只需令锥锁锥套取最佳的锥⾓(8°)即可达到⽬的。
在“锥套”配合系统中,最常⽤和最著名的是“International(国际)”和“Morse(摩斯)”这两种系统,前者的锥⾓为每英尺长度上的直径变化是3.5英⼨,锥⾓为15°48″,⽆⾃锁能⼒,在没有机械⼒约束下,相配对的零件容易分离;典型的Morse锥度⽤于将钻头和铰⼑固定到机床⼑夹上,其锥度为每英尺长度上的直径变化是0.625英⼨,锥⾓为2°59″,即使在有润滑的条件下,这个锥度也能保持⾃锁能⼒。
1.2 锥套联接与键联接的⽐较 多年来的传统应⽤中,⽤键配合将动⼒传动部件安装到轴上的装配⽅法既费时⼜昂贵,因为它要求轮毂内孔与轴径均保持较⾼精度的尺⼨与公差。
这种传统⽅法还应⽤于⼩功率的传动装置中,对于轻负荷传动,键联接的成本更加昂贵。
锥套联接相对键联接的优点是拆装⽅便,安装时只需将轮毂和轴置于联接的相对位置,放⼊锥套,再按规定拧紧两颗螺钉即可。
由于锥套在联接时内孔有⼀定的收缩量,轴的公差允许范围较⼤,因此可以降低轴的加⼯成本,⽽且其配合相当于收缩配合,可以使得负荷均匀分布。
使⽤外径相同⽽内孔直径不同的⼀系列锥套可实现轮毂和不同直径的轴的联接,这⼀特点使锥套很适合同⼀联轴器和不同轴之间的联接。
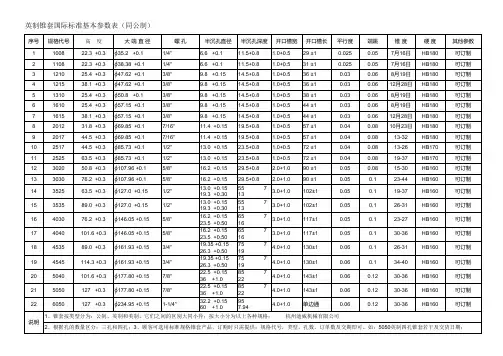
锥套国际标准基本参数表
18
4535
89.0 +0.3 ∮161.93 +0.15 3/4"
19
4545
114.3 +0.3 ∮161.93 +0.15 3/4"
20
5040
101.6 +0.3 ∮177.80 +0.15 7/8"
21
5050
127 +0.3 ∮177.80 +0.15 7/8"
22
6050
127 +0.3 ∮234.95 +0.15 1-1/4"
2
1108
22.3 +0.3 ∮38.38 +0.1
1/4"
6.6 +0.1
11.5+0.8 1.0+0.5 31 ±1
0.025
0.05 7月16日 HB180
可订制
3
1210
25.4 +0.3 ∮47.62 +0.1
3/8"
9.8 +0.15 14.5+0.8 1.0+0.5 36 ±1
0.03
英制锥套国际标准基本参数表(同公制)
序号 规格代号
高度
大端直径
螺孔
半沉孔直径 半沉孔深度 开口槽宽 开口槽长 平行度
端跳
锥度
硬度
其他参数
1
1008
22.3 +0.3 ∮35.2 +0.1
1/4"
6.6 +0.1
11.5+0.8 1.0+0.5 29 ±1
0.025
0.05 7月16日 HB180
锥套锥度标准

锥套锥度标准
一、锥度定义
锥度是指锥形或锥体的斜度,通常表示为锥度比或锥角比。
锥度比是指锥体的大端直径与小端直径之比,锥角比是指锥体的斜面角度与其在垂直平面上的投影角度之比。
二、锥度范围
锥度的范围通常根据实际应用需求而定,但常见的锥度范围为1:10至1:50。
锥度的大小应根据实际需要选择,以保证锥套与轴的配合精度和稳定性。
三、锥度误差
锥度误差是指实际锥度与标准锥度之间的差异。
锥度误差的大小应根据实际需求而定,通常情况下,锥度误差应不超过±0.5度。
为保证锥度的误差范围,需选用精度高的机床和测量工具。
四、锥度配合
锥套与轴的配合采用间隙配合方式,以减小摩擦力并保证转动灵活。
为保证配合精度,应选择合适的锥度比和直径差,并控制配合表面的粗糙度。
五、锥度标记
锥度的标记通常采用标准符号表示,如"D-d"表示大端直径和小端直径,"P"表示螺距。
标记时应注明锥度比和配合尺寸等信息,以便生产和检验时参考。
六、锥度测量
锥度的测量采用专门的角度测量工具或量规进行。
测量时应选择合适的测量点,并保持测量工具的清洁和精度。
测量结果应准确可靠,以便及时发现和纠正误差。
七、锥度检验
锥度检验是保证锥套质量的重要环节。
在生产过程中,应对每个锥套进行检验,检查其是否符合规定的锥度标准和误差范围。
如有不符合标准的情况,应及时进行调整和修复,以保证产品的合格率。
锥套数控加工工艺与程序设计
锥套数控加工工艺与程序设计1. 引言锥套是一种常用的机械零件,在许多机械加工领域都有广泛的应用。
传统的锥套加工通常需要大量的人工操作,不仅效率低下,而且存在一定的加工误差。
而采用数控加工技术可以提高加工效率和精度,进而提高产品质量。
本文将介绍锥套数控加工的工艺和程序设计。
2. 锥套数控加工工艺锥套数控加工工艺是指通过数控机床对锥套进行加工的具体流程和方法。
下面将介绍一种常见的锥套数控加工工艺:2.1 加工准备在进行锥套数控加工之前,需要进行一些加工准备工作。
首先,需要选取合适的数控机床,并安装好相应的刀具和夹具。
接下来,需要对锥套进行测量,确定加工所需的参数,例如锥套的直径、长度和角度等。
2.2 程序编制在进行锥套数控加工之前,需要编写相应的加工程序。
加工程序是数控机床执行加工操作的指令集合,通过编写加工程序可以实现对锥套的精确加工。
在编制加工程序时,需要考虑锥套的几何形状和加工路径,合理选择切削速度和进给量等参数。
2.3 加工操作在进行实际的锥套数控加工时,需要按照编写好的加工程序进行操作。
首先,需要将锥套安装在数控机床上,并进行工件夹持。
然后,根据加工程序的指示,启动数控机床,并进行自动加工操作。
在加工过程中,需要保持机床和刀具的稳定性,避免产生振动和切削力过大等问题。
2.4 加工检验在完成锥套数控加工之后,需要对加工结果进行检验。
可以使用工件测量仪器进行测量,比较实际加工结果和设计要求的参数,以确定加工质量是否符合要求。
如果有问题,需要及时调整加工参数或者进行二次加工。
3. 锥套数控加工程序设计锥套数控加工程序设计是指根据锥套的几何形状和加工要求,编写相应的加工程序。
下面将介绍一种常见的锥套数控加工程序设计方法:3.1 几何形状建模在进行锥套数控加工程序设计之前,首先需要对锥套的几何形状进行建模。
可以使用CAD软件进行建模,通过绘制几何图形来描述锥套的形状。
在建模过程中,需要考虑锥套的直径、长度和角度等参数。
胀紧锥套连接设计

胀紧锥套连接是机械设计中常用的一种连接方式,它具有结构简单、可靠性高、承载能力强等优点,在工业制造中得到广泛应用。
本文将从以下几个方面介绍胀紧锥套连接的设计原理和注意事项。
一、胀紧锥套连接的原理胀紧锥套连接主要是通过内锥套和外锥套之间的精密配合来达到连接的目的。
内锥套和外锥套的锥度一般选择1:10或1:20,接触面积大,具有良好的承载能力。
连接时,先将内锥套装在轴上,再将外锥套套在内锥套上,并将螺母拧紧,使外锥套向内压缩,与内锥套紧密贴合,达到连接的效果。
二、胀紧锥套连接的设计步骤1. 确定连接件的类型和尺寸:根据实际使用需求,选择合适的连接件类型和尺寸,包括内锥套、外锥套、螺母等。
2. 确定连接方式:根据连接件的特点和工作环境,选择合适的连接方式,包括胀紧锥套连接、梭形连接、齿轮连接等。
3. 确定连接的材料:根据工作环境和连接要求,选择合适的材料,包括轴和锥套的材料,以及螺母的材料。
4. 计算连接的尺寸:根据实际使用需求和力学原理,计算出连接件的尺寸,包括内锥套和外锥套的锥度、直径、长度等。
5. 绘制连接件的图纸:根据计算结果,绘制连接件的图纸,包括内锥套、外锥套、螺母等的图纸,以及装配图纸。
6. 制造和安装连接件:根据图纸制造连接件,并按照装配图纸进行组装,注意连接件的定位和调整。
三、胀紧锥套连接的注意事项1. 内锥套和外锥套的锥度必须保持一致,否则会影响连接的效果。
2. 内锥套和外锥套的精度要求较高,应保证其光洁度和精度,避免产生干涉和偏差现象。
3. 连接时要注意力的均匀施加,螺母的拧紧力度也要适中,过大或过小都会影响连接的效果。
4. 连接件制造和安装时,要避免强烈冲击和挤压,以免损坏连接件。
5. 工作环境对连接件的材料和表面处理要求较高,应根据实际需求选择合适的材料和处理方式。
总之,胀紧锥套连接是一种简单、可靠、承载能力强的连接方式,应用广泛。
在设计和使用过程中,需要注意以上几点,以确保连接的稳定性和可靠性。
锥套与轴公差
锥套与轴公差锥套与轴公差是机械制造中常见的概念,指的是锥套与轴之间允许的最大偏差。
通常用于设计和制造传动装置、连杆机构、电机和机床等机械部件。
在机械制造中,正确定义和应用锥套与轴公差是保证机械传动精度的关键之一。
1. 锥套与轴的概念锥套与轴是机械传动中常用的配合件,用于连接两个不同的机械部件。
锥套通常为内锥面,轴则为外锥面。
该配合方式的主要特点是传动力矩大、传动效率高。
锥套与轴的接触面形状为锥形,且锥形度越高接触区域越小,所以传递的力矩越大。
2. 公差的定义公差是机械制造中常用的概念,它表示制造零件允许的最大偏差。
公差可分为上限公差和下限公差,上限公差表示零件最大偏差,下限公差表示零件最小偏差,两者之差即为公差分布。
公差可直接影响零件间的配合精度和机械装置的工作性能。
锥套与轴的配合是机械传动中常用的方式,其受力情况很特殊。
传动时锥套与轴的接触面不是平行或垂直的,而是呈锥形角。
此时,两者的配合精度直接影响机械传动的准确性。
因此,正确定义和应用锥套与轴公差对于提高机械传动精度至关重要。
锥套与轴公差配合主要有H7/c6、H8/c7、H9/c8、H10/c9等不同等级。
锥套的公差等级在H7-H10之间,轴的公差等级为c6-c9之间。
公差等级的选择需要根据配合精度的要求和具体的工作环境来确定。
如精度要求高的场合可选择H7/c6,精度要求低的场合可选择H9/c8。
公差检验是机械制造中必不可少的一项工作。
公差的检验可分为外观检验、尺寸检验、配合精度检验等多个方面。
其中配合精度检验是重要环节之一,其常用的方法有千分表法、环形公差法、测头法等。
在检验过程中应注意选用合适的检验工具和设备,确保检验的准确和可靠。
总之,锥套与轴公差是机械制造中重要的概念,对机械传动精度的提高具有重要意义。
通过正确定义和应用锥套与轴公差配合,可以提高机械部件的配合精度和工作性能,确保机械传动的准确性和稳定性。
在实际应用过程中,需根据具体情况选择恰当的公差等级和检验方法,确保机械部件的质量和可靠性。
JBT7513-1994锥套型式尺寸和基本参数
,5一 , 一5 9 } 5} 7 . 1
2
2
7 2
7 2 9 0 9 0
M1 2
M1 6
25 . 25 .
「
33 00
7217 9 6 10. 6 . 1
1 16 1 0 {. M 16
1. 65
18 }6 2 57 1 5
中 华人民共和国机械工业部19门0 2 批准 94 一5
. n
2. 83
一.一一一一.一.「一
3 3 1
0 1 . 签 8 , 8 . 8 . 8. 8 . 9. 9 . 9 49 ‘ 1 12 0 4 2 0 3 6 5 2 8 4 1 6 4 6 6 80 0
苦
10 0 8
传递转矩, m N・ 螺钉拧紧力矩, m N・
. .
1 00 8.
1 20 9一
.一一一一一一一一…
5 6 . 03 .
1 6. 6 . 1 . 2 6 0 9 02 2 02 4 0 2 . 0 2 .
11 20
传递转矩, ・ N m
02 0 2・40 0刀 262. 74. 30 425 8{ ‘ 2
1 2
孔径 d
G 7
一
2 4
8
健槽宽b jg s
l 2
4 2 4 4. 42 2. 63 3 0 键 深H 槽 } 1 2 6 23 锥套( 33 至55 的 . 型号 55 o0 基本型式及其结构尺寸见图2 ) 和表4孔径和键槽尺寸、 , 锥套质量和基 本参数见表 5 。
4 月
图 2
3 .8 83
4.2 76 4 .2 76 5t 08
5 1 7 5
M6
63 .5
皮带轮锥套的原理
任务名称:皮带轮锥套的原理1. 介绍1.1 什么是皮带轮锥套皮带轮锥套是一种用于连接轴和带动装置的机械元件。
它由锥套和皮带轮组成,可以通过套装在轴上的方式,实现轴和皮带轮的紧固和传动机构之间的连接。
1.2 皮带轮锥套的应用领域皮带轮锥套广泛应用于各种传动装置中,例如工业机械、汽车、船舶等。
它们在传动力矩大、速度要求高和轴向载荷大的场合,具有重要的作用。
2. 锥套的结构和类型2.1 锥套的结构锥套一般由外套和内锥组成。
外套是安装在轴上的张紧装置,内锥则是与皮带轮锥套配合的零件。
它们通常由高强度的材料制成,例如耐磨的合金钢。
2.2 锥套的类型根据锥套的连接方式不同,可以分为直通式和轴孔式锥套。
直通式锥套是将内锥直接套在轴上,通过压力紧固。
轴孔式锥套则是在轴上钻孔,并与内锥相匹配。
轴孔式锥套常用于较大的传动装置,安装更加方便、可靠。
3. 皮带轮的原理3.1 皮带轮的作用皮带轮是用于传递动力的装置之一,通常由金属制成。
皮带轮通过张紧装置与轴连接,以便于实现动力的传递。
3.2 皮带轮的类型根据传动方式的不同,皮带轮可以分为平面活动轮、齿形轮和带形轮。
平面活动轮适用于一般传动,而齿形轮和带形轮适用于较大的传动功率和较高的轴速。
4. 皮带轮锥套的工作原理4.1 连接皮带轮锥套的工作原理是通过夹紧力将内锥和外套紧密连接在一起。
夹紧力通常通过轴上的螺母或螺栓来实现。
4.2 传动当皮带轮锥套被夹紧后,它与轴形成一个整体。
皮带轮通过与皮带的接触,将动力传递给皮带,然后通过皮带将动力传递给其他装置。
5. 皮带轮锥套的优缺点5.1 优点•紧固可靠:通过夹紧力,皮带轮锥套可以确保轴和皮带轮之间的紧固度,防止松动和滑动。
•传动效率高:皮带轮锥套的传动效率高,能够满足大功率和高速传动的需求。
•安装方便:选择合适的锥套尺寸,并通过螺母或螺栓进行安装,非常方便。
5.2 缺点•需要专用工具:安装和拆卸皮带轮锥套通常需要使用专用工具和技术,一般用户可能无法自行操作。
锥套国际标准基本参数表
22.3 +0.3 22.3 +0.3 25.4 +0.3 38.1 +0.3 25.4 +0.3 25.4 +0.3 38.1 +0.3 31.8 +0.3 44.5 +0.3 44.5 +0.3 63.5 +0.3 50.8 +0.3 76.2 +0.3 63.5 +0.3 89.0 +0.3 76.2 +0.3 101.6 +0.3 89.0 +0.3 114.3 +0.3 101.6 +0.3 127 +套按类型分为:公制、英制和美制,它们之间的区别大同小异;按大小分为以上各种规格;
杭州迪威机械有限公司
2、根据孔的数量区分:三孔和四孔;3、顾客可选用标准规格锥套产品,订购时只需提供:规格代号,类型,孔数,订单数及交期即可。如:5050英制四孔锥套若干及交货日期;
英制锥套国际标准基本参数表(同公制)
序号 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16 17 18 19 20 21 22 说明 规格代号 1008 1108 1210 1215 1310 1610 1615 2012 2017 2517 2525 3020 3030 3525 3535 4030 4040 4535 4545 5040 5050 6050 高 度 大端直径 ∮35.2 +0.1 ∮38.38 +0.1 ∮47.62 +0.1 ∮47.62 +0.1 ∮50.8 +0.1 ∮57.15 +0.1 ∮57.15 +0.1 ∮69.85 +0.1 ∮69.85 +0.1 ∮85.73 +0.1 ∮85.73 +0.1 ∮107.96 +0.1 ∮107.96 +0.1 ∮127.0 +0.15 ∮127.0 +0.15 ∮146.05 +0.15 ∮146.05 +0.15 ∮161.93 +0.15 ∮161.93 +0.15 ∮177.80 +0.15 ∮177.80 +0.15 ∮234.95 +0.15 1/4" 1/4" 3/8" 3/8" 3/8" 3/8" 3/8" 7/16" 7/16" 1/2" 1/2" 5/8" 5/8" 1/2" 1/2" 5/8" 5/8" 3/4" 3/4" 7/8" 7/8" 1-1/4" 螺孔 半沉孔直径 6.6 +0.1 6.6 +0.1 9.8 +0.15 9.8 +0.15 9.8 +0.15 9.8 +0.15 9.8 +0.15 11.4 +0.15 11.4 +0.15 13.0 +0.15 13.0 +0.15 16.2 +0.15 16.2 +0.15 13.0 +0.15 19.3 +0.30 13.0 +0.15 19.3 +0.30 16.2 +0.15 23.5 +0.50 16.2 +0.15 23.5 +0.50 19.35 +0.15 26.3 +0.50 19.35 +0.15 26.3 +0.50 22.5 +0.15 36 +1.0 22.5 +0.15 36 +1.0 32.2 +0.15 60 +1.0 半沉孔深度 11.5+0.8 11.5+0.8 14.5+0.8 14.5+0.8 14.5+0.8 14.5+0.8 14.5+0.8 19.5+0.8 19.5+0.8 23.5+0.8 23.5+0.8 29.5+0.8 29.5+0.8 55 13 55 13 65 16 65 16 75 19 75 19 85 22 85 22 95 7.94 7 7 7 7 7 7 7 7 开口槽宽 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 1.0+0.5 2.0+1.0 2.0+1.0 3.0+1.0 3.0+1.0 3.0+1.0 3.0+1.0 4.0+1.0 4.0+1.0 4.0+1.0 4.0+1.0 4.0+1.0 开口槽长 29 ± 1 31 ± 1 36 ± 1 36 ± 1 38 ± 1 44 ± 1 44 ± 1 57 ± 1 57 ± 1 72 ± 1 72 ± 1 90 ± 1 90 ± 1 102± 1 102± 1 117± 1 117± 1 130± 1 130± 1 143± 1 143± 1 单边通 平行度 0.025 0.025 0.03 0.03 0.03 0.03 0.03 0.04 0.04 0.04 0.04 0.05 0.05 0.05 0.05 0.05 0.05 0.06 0.06 0.06 0.06 0.06 端跳 0.05 0.05 0.06 0.06 0.06 0.06 0.06 0.08 0.08 0.08 0.08 0.08 0.1 0.1 0.1 0.1 0.1 0.1 0.1 0.12 0.12 0.12 锥度 7月16日 7月16日 8月19日 12月28日 8月19日 8月19日 12月28日 10月23日 13-32 13-26 19-37 15-30 23-44 19-37 26-31 23-27 30-36 26-31 34-40 30-36 30-36 30-36 硬度 HB180 HB180 HB180 HB180 HB180 HB180 HB180 HB180 HB180 HB170 HB170 HB160 HB160 HB160 HB160 HB160 HB160 HB160 HB160 HB160 HB160 HB160 其他参数 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制 可订制