
第五版DFMEA;PFMEA表格(含注释)
风险评估(第5步)
发生度 (O)
现行探 测控制 (DC)
探测度 (D)
AP
特殊特 性
筛选器 代码(选
填)
预防控 制
PFMEA ID编号: 过程职责: 保密级别:
改进措施(第6步)
探测措 施
责任人
目标完 成时间
状态
采取基 于证据 的措施
实际完 成时间
S
步)
结果文件化 (第7步)
O
D
特殊特 性
AIAG & VD
步)
PFMEA开始 PFMEA修订
跨职能
3步)
失效分析(第4步)
3.过程作业要素的功 能和过程特性
1.失效 影响FE
严重度 (S)
作业步 骤的失 效模式 (FM)
作业要 素的失 效原因
(FC)
现行预 防控制
(PC)
AIAG & VDA PFMEA
项目: PFMEA开始日期: PFMEA修订日期:
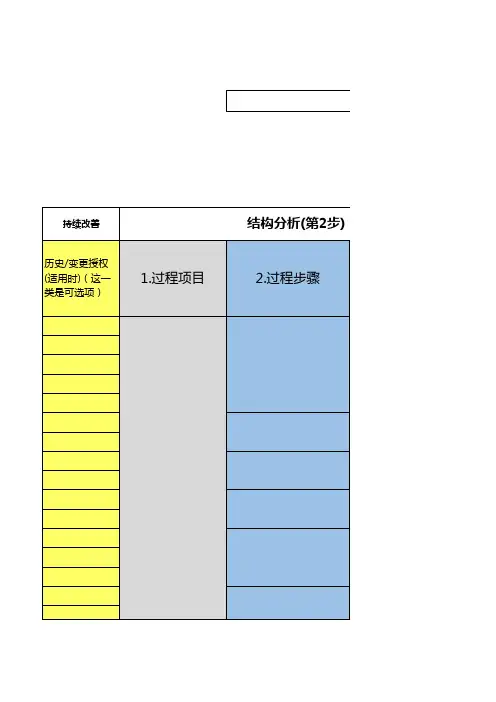
持续改善
历史/变更授权 (适用时)(这一 类是可选项)
1.过程项目
结构分析(第2步) 2.过程步骤
公司名称: 制造地址: 顾客名称: 年型/平台:
第2步)
公司名称: 制造地址: 顾客名称: 年型/平台:
策划准备(第1步) 功能分析(第3步)
3.过程作业要素
Байду номын сангаас
1.过程项功能
2.过程步骤的功能和产 品特性
AP
备注
第五版DFMEA;PFMEA表格
AIAG & VD
步)
PFMEA开始 PFMEA修订
跨职能
3步)
失效分析(第4步)
3.过程作业要素的功 能和过程特性
1.失效 影响FE
严重度 (S)
作业步 骤的失 效模式 (FM)
作业要 素的失 效原因
(FC)
现行预 防控制
(PC)
AIAG & VDA PFMEA
项目: PFMEA开始日期: PFMEA修订日期:
持续改善
历史/变更授权 (适用时)(这一 类是可选项)
1.过程项目
结构分析(第2步) 2.过程步骤
公司名称: 制造地址: 顾客名称: 年型/平台:
第2步)
公司名称: 制造地址: 顾客名称: 年型/平台:
策划准备(第1步) 功能分析(第3步)
3.过程作业要素
1.过程项功能
2.过程步骤的功能和产 品特性
跨职能团队:
风险评估(第5步)
发生度 (O)
现行探 测控制 (DC)
探测度 (D)
AP
特殊特 性
筛选器 代码(选
填)
预防控 制
PFMEA ID编号: 过程职责: 保密级别:
改进措施(第6步)
探测措 施
责任人
目标完 成时间
状态
采取基 于证据 的措施
实际完 成时间
S
步)
结果文件化 (第7步)
O
D
特
DFMEA第五版表格

无
段XX
2018.07.1 5
已论
采用纯 PPS材料 加强材料 老化检查
◆ M
修改骨架 结构
振动试验
急变速试 验
3
M◆
P
施
必要措施
完成日期
筛 严 发探 选 重 生 测 AP 器 备注 度 度度 代
码
6 21 L
2018.6.25 7 2 3
对上一较高级
下一较低级别功能及要求 别要素和或最
或特性
终用户的失效
影响(FE)
严 重 度
关注要素的失 效模式 (FM)
下一较低级别 要素或特性的
失效起因 (FC)
FC 当前的对失效 /F 起因的预防控 M
制(PC) 频 度
换向系统的角
电刷盒在弹簧和电机壳体 车窗升降电机
度偏差导致间 歇性错误连接
根据FEM
能
输电流
交流发电 机
输出直流电,供 给车载用电设备 及蓄电池充电
整流部分 传动部分 定子总成
骨架
转子总成
漆包线 转子铁芯 爪机 爪机 轴承
DFMEA
项目
开始日期
修订日期
职能小组
功能分析
失效分析
风险评估
过程的功能概述
建立失效链(针对每一个产品或过程功能,分析潜 在失效后果,失效模式,失效原因)
识别针对失效原因和失效模式的
5%,
电机选型不合 理
对比现有产品 进行
4
高速超过7%
电磁参数不合 理
优化设计 设计评审
4
使用电量不足 寿命降低
7
热态输出电流 小于设计要求
散热结构不合 理
优化设计 设计评审
PFMEA第五版表格

特殊特 性
筛选器 代码
预防措施
探措施
根据规范
MRKJ503
根据数据表调整力的大 小
5
8对电机性 能曲线进
2
M
行完全检
测
带位置控 制传感器 的选择性
压装
带压力监 测的选择 性压装
P
改进措施
责任人
目标完成 日期
状态: 尚未确认/ 决策/执行
已完成 不执行
采取基于 证据的措
施
完成日期
严 重 度
发 生 度
电机装配 线
[OP30]烧 结轴承压 装过程
电机装配 线
[OP30]烧 结轴承压 装过程
压装机
功能分析
项目 开始日期 修订日期 职能团队
失效分析
PFMEA
2.过程步骤的功能 3.过程工作要 1.对于上一较高级别要素和
和产品特性 素的功能和 I或最终用户的失效影响(
(量值为可选项) 过程特性
FE)
不能实现 烧结轴承 的轴向定 位
机器将烧结 轴承压入电 机壳,实现 轴向定位
设备在达 到最终位 置前停止
PFMEA
系统/子系 统/组件/部
件
DFMEA编 号
设计职责
保密等级
风险分析
当前的对失效起因的预 防措施( PC)
频 度 (0 )
FC /FM 的当前探
测措施 (DC)
FC
/F
M 的 AP(行 探 动优先 测 级) 度 (
公司名称
工程地点
顾客名称
车型/平台 持续改善
结构分析
功能分析
问题
历史/变更 授权
1.过程项 系统、子 系统、零 件要求或 过程名称
DFMEA和PFMEA评分原则
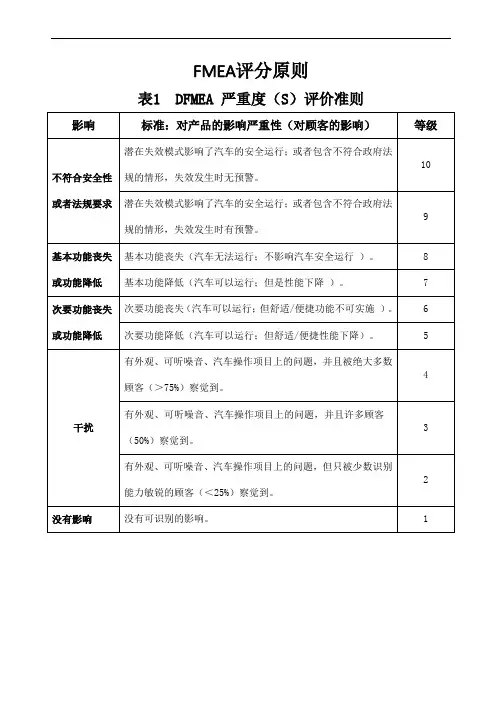
7
中等中断
100%的产品必须离线返工后再被接受
6
一部分产品必须离线返工后被接受
5
中等中断
100%的产品在处理前,必须在线返工
4
一部分产品在处理前,必须在线返工
3
微小中断
对过程,操作或操作员造成轻微的不便
2
没有影响
没有可识别的影响
1
表5 PFMEA发生度(O)评价标准
3
≤0.001/1000 1/1000000
2
很低
通过预防控制消除了失效
1
表6 PFMEA探测度(D)评价准则
探测几率
标准:通过过程控制来探测的可能性
等级
探测
可能性
没有探测几率
没有现行控制;无法探测或并未分析
10
几乎不可能
在任何阶段都不容易探测
失效模式和/或错误(原因)不容易被探测到(比如:随机审核)
失效可能性
标准:原因的发生度—
(每个项目/每辆车的事件)
等级
很高
≥100/1000≥1/10
10
高
50/1000 1/20
9
20/1000 1/50
8
10/1000 1/100
7
中等
2/1000 1/500
6
0.5/1000 1/2000
5
0.1/1000 1/10000
4
低
0.01பைடு நூலகம்1000 1/100000
基本功能丧失(汽车无法运行;不影响汽车安全运行)。
8
基本功能降低(汽车可以运行;但是性能下降)。
7
第五版DFMEA、PFMEA表格
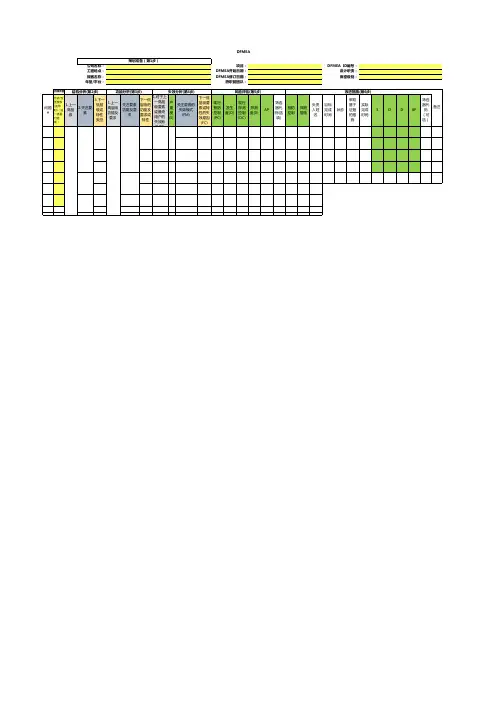
(适用 1.上一 时)(这 高层 一类是 级
可选
项)
2.关注要 素
3.下一 低层 级或 特性 类型
1.上一 高层级 功能及 要求
关注要素 功能及要
求
1.对于上
下一低 层级的 功能及 要求或
特性
一高层 级要素 或最终 用户的 失效影
严 重 度 (S)
关注要素的 失效模式
(FM)
下一低 层级要 素或特 性的失 效原因
DFMEA
公司名称: 工程地点: 顾客名称: 年型/平台:
策划准备(第1步)
项目: DFMEA开始日期: DFMEA修订日期:
跨职能团队:
DFMEA ID编号: 设计职责: 保密级别:
持续改善 结构分析(第2步)
功能分析(第3步)
失效分析(第4步)
风险评估(第5步)
改进措施(第6步)
问题 #
历史/变
(FC)
现行 预防 控制 (PC)
发生 度(O)
现行 探测 控制 (DC)
探测 度(D)AP Nhomakorabea筛选 器代 码(选 填)
预防 控制
探测 措施
负责 人姓
名
目标 完成 时间
状态
采取 基于 证据 的措 施
实际 完成 时间
S
O
筛选 器代 备注 D AP 码 (可 选)
响(FE)
IATF16949 新版DFMEA第五版表格(2019.7)
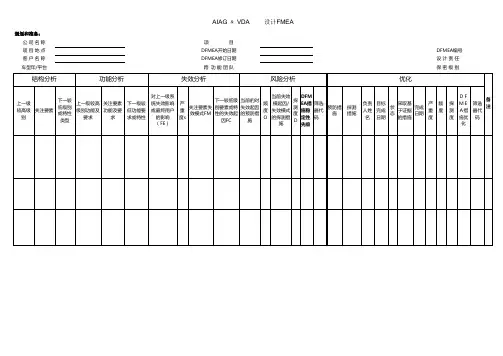
探测 措施
负责 人姓
名
目标 完成 日期
状 态
采取基 于证据 的措施
完成 日期
严 重 度
频 度
DF
备
探 测
ME A措
筛选 器代
注
度 施优 码
化
规划和准备: 公司名称 项目地点 客户名称 车型年/平台
结构分析
功能分析
AIAG ﹠ VDA 设计FMEA
项
目
DFMEA开始日期 DFMEA修订日期
跨 功能团队
失效分析
风险分析
优化
DFMEA编号 设计责任 保密级别
上一级 较高级
别
关注要素
下一较 低级别 或特性
类型
上一级较高 级别功能及
要求
关注要素 功能及要
求
下一级较 低功能要 求或特性
对上一级系 统失效影响 或最终用户
的影响 (FE)
严 重 度s
关注要素失 效模式FM
下一较低级 别要素或特 性的失效起
因FC
当前的对 失效起因 的预防措
施
频 度 O
当前失效 模起因/ 失效模式 的探测措
施
探 测 度 D
DFM EA措 筛选 施稳 器代 定性 码 先级
预防措 施
第五版FMEA表格(含SOD与AP说明)
S
O
D
特殊特 性
AP
备注
持续改善 历史/变更 授权(适用
问题# 时)(这一
类是可选 项)
1.过程项
结构分析(第2步) 2.过程步骤
公司名称 制造地址 顾客名称 年型/平台
分析(第2步)
公司名称: 制造地址: 顾客名称: 年型/平台:
3.过程作业要素 1.过程项功能
功能分析(第3步)
策划准备(第1步)
功能分析(第3步) 2.过程步骤的功能和产品特性
跨职能团队: 风险评估(第5步)
现行探测控制(DC)
第5步)
探测度 (D)
AP
特殊特性
筛选器代码 (选填)
预防控制
PFMEA ID编号 过程职责 保密级别
探测措施
ቤተ መጻሕፍቲ ባይዱ
改进措施(第6步) 责任人 目标完成时间 状态
PFMEA ID编号: 过程职责: 保密级别:
改进措施(第6步) 采取基于证据的措施
实际完成时间
策划准备(第1步)
析(第3步)
失 严
3.过程作业要素的功能和过程特性
1.失效影响FE 重 度
(S)
AIAG & VD
失效分析(第4步)
作业步骤的失效模式 (FM)
作业要素的失效原因(FC)
AIAG & VDA PFMEA
现行预防控制(PC)
发生度 (O)
项目: PFMEA开始日期: PFMEA修订日期:
机械制造、装配行业质量管理控制计划、FMEA、过程流程图明细表模板
共 页第
页 序号
零部件代码
零部件名称
明细表
等同采用/编号
名称
技表(053)
备注
点击此处,做表单时将此删去!!!
填表说明:本表单为通用表单 ,适用于“控制计划” “DFMEA”、“PFMEA”、“过程流程图”,编制时按产品分
类并分别独立成文。
1. 类别 ——填入 “控制计划”或“DFMEA”或“PFMEA” 或“过程流程图”。
编制
更改 处 标记 数
文件号
签名 日期
审核 标检 批准
产品 代号: 类别:
共 页第
页 序号
零部件代码
零部件名称
明细表
等同采用/编号
名称
技表(053)续页
备注
更改 处 标记 数
文件号
签名
日期
更改 处 标记 数
文件号
签名
日期
c .PFMEA——填入该产品所有 PFMEA 的编号。当等同采用(借用)现有成熟零部件所有工序的 PFMEA 时,在 备注栏填入相应的零部件代码(示例如下序号 3、4);当等同采用(借用)现有成熟零部件某工序的 PFMEA 时,填入
该工序的 PFMEA 编号且在备注栏填入相应的零部件代码(示例如下序号 2);
产品代号: M3121
类别: PFMEA
序号 零部件代码 零部件名称 等同采用/编号
名称
备注
1 0016 00005 00 00 2 0016 00010 00 00
桥板 桥板
P-冲压-2003-002/C 冲位置孔 P-冲压-2003-002/C 填工序名称 采用 0016 00005 00 00
产品代号: M3121
FMEA第五版最新表格
2.聚焦元素功能, 要求及预期输出
3.下一级元素 功能,要 求,预期输 出/特性
EFFECTS ANALYSIS 设计失效模式及后果分析(设计FMEA)
DFMEA ID号: 设计责任: 保密等级:
失效分析
风险评估
1.对终用户的 失效影响
失效影响 (FE)的
公司名称: 工厂位置/生产线
别: 客户名称:
车型年/平台:
结构分析
DESIGN FAILURE MODE AND EFFECTS ANALY
项目名称: DFMEA编制日期: DFMEA修订日期:
跨功能小组:
功能分析
1.上一级元素(项 目)
2.聚焦元素/ 相关接口
3.下一级元素 (项目/接口)
1.上一级元素 功能,要求及
严重度 (S)
(FE)
2.聚焦元 素的失效
模式 (FM)
3.下一级元素或 特性的失效原因
(FC)
失效原因 (FC)的 现行预防
控制 (PC)
失效原因 (FC)的 发生频度
(O)
失效原因 (FC)或 失效模式 (FM)的 现行探测
控制 (DC)
失效原因 (FC)或 失效模式 (FM) 的探测度
(D)
评估
改进措施
DFMEA AP(行动 优先级)
筛选符号 (可选 填)
预防措 施
探测措施
责任 人
计划完成 时间
状态: 开放状态 完成状态 取消状态
改进措 施描述
实际完 成时间
严重度 (S)
发生频 探测度 DFME 度(O) (D) A AP
备注
PFMEA管理程序(含表格)
PFMEA管理程序(IATF16949-2016)1. 0目的通过分析、预测设计、过程中潜在的失效,研究失效的原因及其后果,并采取必要的预防措施,避免或减少这些潜在的失效,从而提高产品、过程的可靠性。
2. 0适用范围适用于公司过程FMEA活动的控制。
3.0 职责3.1工程部(PE)负责组织成立PFMEA(过程FMEA)小组,负责PFMEA活动的管理。
3.2工程部、质量部、生产部、商务部、物料部采购等部门指定人员参加DFMEA 小组、PFMEA小组。
必要时,由质量部邀请供应商、客户参加。
3.3 PFMEA小组负责制定《PFMEA潜在失效后果严重程度(S)评价标准》、《PFMEA潜在失效模式发生频度(O)评价标准》、《PFMEA潜在失效模式发现难度(D)评价标准》。
4. 0工作程序4.1 过程FMEA的开发实施4.1.1 PFMEA实施的时机4.1.1.1 按APQP的计划进行PFMEA。
4.1.1.2在出现下列情况时,PFMEA小组应在工装准备之前,在工艺文件(作业指导书)最终定稿之前,针对从单个零件到总成的所有制造工序,开展PFMEA活动:①开发新产品/产品更改;②生产过程更改;③生产环境/加工条件发生变化;④材料或零部件变化。
4.1.2 PFMEA实施前的准备工作①工程部(工艺科/PE)牵头成立PFMEA(过程FMEA)小组,工程部(R&D)、质量部、生产部、物料部采购等部门指定人员参加PFMEA小组,必要时,由质量部邀请供应商、客户参加。
②在PFMEA活动实施前,PFMEA小组应制定出《PFMEA潜在失效后果严重程度(S)评价标准》、《PFMEA潜在失效模式发生频度(O)评价标准》、《PFMEA 潜在失效模式发现难度(D)评价标准》。
在工艺水平或生产环境发生变化时,应根据需要适时修订以上标准。
4.1.3 PFMEA实施的步骤①确定产品制造、装配过程流程。
工程部PE工程师编制“工艺流程图”(或“工艺过程卡”),确定每个工序的内容、工艺要求(5M1E),包括产品/过程特性参数、工序生产应达到的质量要求等。