
科隆威锡膏印刷机作业指导书
作 业 指 导 书
Standard Operation Procedure 制程别发行版本发行日期SMT A0120150612站别
2
锡膏印刷机设备型号WIN8图一图二图三图四
设备名称站名锡膏印刷作业步骤:
文件编号
FL-AEY-0135
5.在印刷中如出现印刷异常请立刻知会作业人员处理。
注意事项:
1.打开开关,机器上电,电机复位,选择程序;
2.安装支撑架:调节轨道宽度,在平台上放上托架或进入“辅助工具”,点击“摆放顶针”(可选择升起平台后是否需要扣板)等平台升到位后摆放顶针;
3.安装钢网:点击“校准学习”,弹出对话框:是否需要对模板?点击是,PCB板被传送到停板位置,然后平台上升到印刷位置。
对钢网,PCB板焊盘与钢网开孔完全对准后关上前门,然后点击“确定”。
4.安装刮刀:按下印刷按钮,刮刀向前移动,安装刮刀;
5.在钢板上添加锡膏,锡膏添加量以高于刮刀1/3低于刮刀2/3为基准;
6.印刷首件,目视检查印刷点锡膏不可有偏移,连锡,少锡,漏印,厚薄不均匀等,检查完毕后将PCB放置于输送轨道上;
7.由品质人员确认印刷首件,确认OK后方开始正常作业;1.印刷机门被打开或互锁失效时严禁操作机器。
2.作业中注意钢网不可堵孔。
3.锡膏保持少量取用多次添加的原则。
4.超过一个小时不印刷,请将锡膏回收。
页数1作业说明Operation Instruction 机种通用编制:审核:核准:。
锡膏印刷作业指导书
4. Support Pin Ver:1.0 2、 Program Name: abbcccde(abb-model, ccc-model version ;d-T(TOP), B(BOT);e=Program Version)
2.1 abbcccde : a-A(61xx),B(63xx),C(65xx),D(69xx),E(88xx),F(22xx),G(81xx),H(82xx),I(63xxA),J(63xxB),K(63xxC),L(63xxD),M(63xxE),N(65xxA),
030
100
P12-8981100
锡膏印刷(SOLDER PRINT)
线 别 : LINE
U
机 型 : HELLER 1800EXL
程序名称 (Program Name)
钢板名称
钢板版本 钢板厚度
(Stencil Name) (Stencil (Stencil
Revision) Thickness)
the smt solder paste thickness spec. If the result is within the control limit , then inform the line to continue printing. 5.8 After production , please take off the squeegee and clean it . Then please turn back the squeegee to stencil warehouse. 5.9 Before open and use the solder paste , have to mix the solder paste by mixing machine , and the time setup is 18sec( 0.3 min). 5.10 When adding solder paste , please add half of the stirring knife solder paste in stencil every time.Before printing, please add solder paste seven times;
锡膏印刷作业指导书
3.4.4印刷员要及时可根据生产状况使用锡浆,避免造成浪费。
3.4.5正常生产中钢网上使用的锡浆每4小时需收回瓶内与要添加的锡浆进行搅拌后再置于网上使用,以保证锡浆活化剂的均匀与湿润性,保证印刷品质。
3.4.6正常生产中的锡膏需要在12小时内用完,如没有用完,请交于物料房,由相关人员处理。
3.4.7领用锡浆时,如解冻时间超12小时,不可接受。需回冻后再解冻使用。
4.注意事项
4.1操作员必须对每片印锡浆PCB仔细检查,OK方可下拉,NG请参照第一条操作,并反馈给相关人员改善。
4.2工作须注意防静电操作,要戴防静电手带。
4.3拿PCB板应拿PCB板边,不可按压PAD与组件(零件)。
4.4定期清洗台面,检查防静电导线是否连接良好。
3.2.3清理以后需用风枪进行网孔与网面上清洁,再自检Stencil上下面及孔内有无异物(如不能确认是否清洗干净,可以要求IPQA或工程人员帮忙)。OK后等5-10秒才可以继续进行印浆(尽量让清洗剂挥发,以保证印刷质量)。
3.2.4结单或交接班,整个钢网的清洗要用静电刷沾酒精反复刷洗,直到将网孔内残留锡浆刷洗干净,再用干净的白布抹干;然后用10倍放大镜检查网孔是否有残留物。在退还钢网时用胶膜封好或写上名字,便于后续使用保证钢网质量。
3.2钢网擦洗
3.2.1每次开线、交接班或正常手工擦洗前,首先要检查Stencil是否平整,网孔无变形、网孔内是否有残留物。
3.2.2先将锡浆收刮到同一位置,再用沾好清洁剂的擦拭纸上下同时对好同一位置,进行同步动作清理stencil上下面及孔内的残留锡浆。也可用气枪先将stencil孔内的残留锡浆清除,再进行擦洗动作。
锡膏印刷机作业指导书
10.清洗之基板区分放置且在板边用油性笔作“△”记号待IPQC确认,OK后统一放置烤箱内烘烤.
11.一般擦拭钢板频率3-5PCS/1次,擦拭时需机台处于手动状态,用沾有少许洗板水的无尘纸,从钢纲底部擦拭,擦拭干净再用气压为2.0kg/cm2气管从下往上吹净孔内残留锡膏.视质量状况,若连续3PCS出现不良立即反馈工程作调整,OK方可正常生产.
油器专用油(No.2)
印刷刮刀
检查是否变型,必要是更换
TABLE台
清洁灰尘,丝杆加油
最大真空值:>-500
月保养
印刷部分
检查刮刀是否变形,与TABLE高度,运行状况
驱动部分
清洁,润滑各丝杆及导轨并加黄油
基板传送各感应SENSOR
清洁脏污,必要时更换
相机部分
去除灰尘,轨道清洁油污,加黄油(EP2)
机器内部各风扇
7.投入前检查PCB是否变形,报废、异物、氧化,用固定静电毛刷刷表面.
8.印刷出来需用放大镜全数检查.
8.1少锡:PAD有无露铜箔,锡膏厚度未达到厚度为少锡.
8.2连锡:PAD与PAD间有锡膏相连为连锡,特别是排插、IC、PIN之间易连锡,故重点检查.
8.3锡多:锡膏厚度高出钢板厚度为锡多.
8.4塌陷、冒尖:锡膏分布PAD不均匀.
1
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
锡膏印刷机操作说明书
設備名稱 錫膏印刷機 功能 印刷 文件編號
設備型號
LF--3088
厂商
力之鋒
版 本
A 0
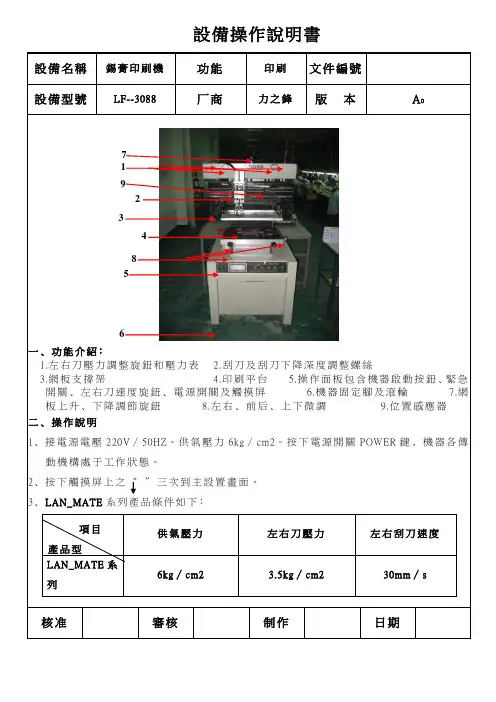
一﹑功能介紹﹕
1.左右刀壓力調整旋鈕和壓力表
2.刮刀及刮刀下降深度調整螺絲
3.網板支撐架
4.印刷平台
5.操作面板包含機器啟動按鈕﹑緊急開關﹑左右刀速度旋鈕﹑電源開關及觸摸屏
6.機器固定腳及滾輪
7.網板上升﹑下降調節旋鈕
8.左右﹑前后﹑上下微調
9.位置感應器 二﹑操作說明
1﹑接電源電壓220V ∕50HZ 。
供氣壓力6kg ∕cm2。
按下電源開關POWER 鍵﹐機器各傳
動機構處于工作狀態。
2﹑按下觸摸屏上之“ ”三次到主設置畫面。
3﹑LAN_MATE 系列產品條件如下﹕
供氣壓力
左右刀壓力
左右刮刀速度
LAN_MATE 系列
6kg ∕cm2 3.5kg ∕cm2 30mm ∕s
核准 審核 制作 日期
5
4 3
7 1 6
2 8 項目
產品型號 9。
SMT印刷机锡膏添加作业指导书

SMT 印刷机锡膏添加作业指导书1.目的整合 SMT锡膏印刷规范,为 SMT提供直接明了的指导,达到正确使用锡膏。
避免在使用过程中,由于操作不当破坏锡膏原有特性,对 SMT生产带来不良影响。
2.范围适合本公司用于 SMT印刷机锡膏的添加和使用。
3.定义锡膏:由粉末状焊粉合金、焊剂和一些起粘性作用及其他作用的添加剂混合制成具有一定粘度和良好触变性的焊料膏。
4.权责4.1生产部根据作业规程进行锡膏添加作业4.2工程部负责制订锡膏添加作业指导书4.3品质部负责监督生产人员其作业、以确保其产品品质5.内容5.1回温锡膏回温条件为:在室温条件下,回温 4 小时后才可使用,特殊情况最少回温不能低于 3 小时,最多不超过 10 小时。
注意未经充足回温的锡膏千万不要打开瓶盖。
不能用加热的方式缩短回温时间,须在锡膏标识卡上填写解冻时间、可用时间。
自回温开始未开罐且未超过 12 小时仍可使用,超过 12 小时须重新放回冰柜冷冻。
5.2开封后检验:回温后的锡膏可以开封,开封后操作员检查锡膏表面是否有干结现象。
如果有,通知技术人员处理。
5.3使用前搅拌:锡膏使用前应该充分搅拌。
用刮刀顺时针均匀搅拌,如图所示:以减少锡粉沉淀的影响。
一直到锡膏为流状物为止,用刮刀刮起部分锡膏,刮刀倾斜时,若锡膏成线形落下,即可达到要求。
正常情况下机器搅拌 3-5 分钟,人工搅拌需 15 分钟,锡膏搅拌充分标准:用刮刀挑起成线形自由落下 .5.4印刷5.4.1 锡膏的添加 1)新锡膏的添加:添加锡膏时应采用“少量多次”和“先进先出”的办法,添加锡膏,维持印刷锡膏圆柱直径约 10mm(如下图所示),添加完毕后,应立即加瓶盖密封,尽量避免锡膏长期暴露在空气中。
2)旧锡膏的添加:前一天钢网上回收的锡膏或未用完的锡膏应同新开封的锡膏混合添加使用。
新/ 旧锡膏的混合比例为 4:1--3 :13)每班所领锡膏尽量在当班使用完 .5.4.2多种锡膏的使用:不同的锡膏绝对不能混用,更换不同型号的锡膏时,应彻底清洗钢网和刮刀。
全自动锡膏印刷工位作业指导书
1.目的1.1通过钢网网孔把锡膏均匀的沉积在待贴装元件的电路基板上,以得到所要求的具有一定厚度和 形状的图形。
1.2为使操作人员熟知本工位的质量要求、工艺标准和操作步骤,特拟定本作业指导书。
2.范围适用本公司全自动锡膏印刷工位。
3.设备、工具和材料:3.1 设备:Gstorm 全自动视觉印刷机; 3.2 工具:钢网、刮刀、搅拌刀、周转盘; 3.3 材料:锡膏、擦网布、无水乙醇;4.生产准备:4.1 环境温度:20~30℃,相对湿度:30%~75%;4.2 SMT 组长根据生产计划按产品技术要求,正确选用锡膏(品牌、型号、有铅或无铅),并依照《锡膏储存与使用理规定》到库房领取锡膏(在保证生产的前提下尽量减少锡膏的在线量);4.3 按照《钢网使用规定》备好相应的钢网模板并检查钢网张力是否合格,图形是否完整; 4.4 检查刮刀的磨损情况,替换刀口不符合要求的刮刀。
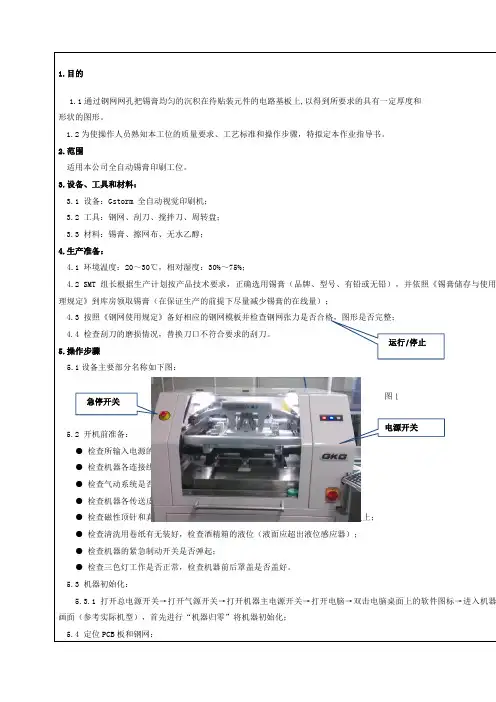
5.操作步骤5.1设备主要部分名称如下图:5.2 开机前准备:● 检查所输入电源的电压、气源的气压是否符合要求; ● 检查机器各连接线是否连接好;● 检查气动系统是否漏气,空气输入口过滤装置有无积水; ● 检查机器各传送皮带松紧是否适宜;● 检查磁性顶针和真空吸盘是否按所要生产的PCB 尺寸大小摆放到到工作台板上; ● 检查清洗用卷纸有无装好,检查酒精箱的液位(液面应超出液位感应器); ● 检查机器的紧急制动开关是否弹起;● 检查三色灯工作是否正常,检查机器前后罩盖是否盖好。
5.3 机器初始化:5.3.1打开总电源开关→打开气源开关→打开机器主电源开关→打开电脑→双击电脑桌面上的软件图标→进入机器画面(参考实际机型),首先进行“机器归零”将机器初始化; 5.4 定位PCB 板和钢网:电源开关急停开关运行/停止图15.4.1放置顶针/顶块,根据PCB 板的大小将顶针/顶块固定于PCB 板轨道下方的平台上。
5.4.2点击“调节”按钮,调整轨道宽度,在轨道入口放一块PCB 板,点击“自动定位”基板自 动传入并定位。
锡膏印刷机操作指导书范文
锡膏印刷机操作指导书范文
机器名称:锡膏自动印刷机机型:SP-3040A2
一、操作步骤
1开动机器
1-1 开启总电源。
2操作方法
2-1 开启吸风机开关
2-2 打开电灯照明
2-3 自动 / 手动选择(手动位置)
2-4 钢模夹住选择
2-5 按动台板开关
2-6 按动离板下选择
2-7 刮刀座降落
2-8 刮刀左右行
2-9 离板上升
2-10 台板出
3停止机器运行
3-1 首先按台板进入
3-2 刮刀座上升
3-3 关掉总电源
二、注意事项
1、选择自动,则表示已完成基本设定动作,以便配合单动(台板进→锡膏印刷→台板退)或连动(单动加时间)印刷动作。
2、单动 / 连动选择:“单动”指单一循环动作,表示印刷动作
2、 LCD/SMT 印刷选择开关。
3、 LCD 指一般印刷方式SMT 指锡膏、胶印方式。
4、单次(停左)/ 双次(停右)选择。
配合SMT / LCD印刷方式。
锡膏使用作业指导书
厦门技师学院现代电子制造锡膏使用文件编号XG-SY-ZD-01编制确认者审核制作日期2010.12.21尤锦湖版本号V0.1一.目的:规范本车间规范使用锡膏,防止锡膏使用不当出现品质问题。
二.范围:适应本实训车间所有锡膏的使用三.使用管理3.1 锡膏的使用应遵循“先入先出”的原则,依照厂商制造日期的先后顺序,逐批使用,且使用最后期限为厂商失效日期为限.并要填写锡膏使用记录表(附一)3..2 使用前,预先将锡膏从冰箱里取出,在室温环境的情况下解冻2--5个小时后,方可打开容器盖,使其恢复活性防止水分在锡膏里冷凝,以达最佳焊接状态。
3.3 使用之前手动搅拌4--5分钟,搅拌机需搅拌2--3分钟。
3.4 A.使用时将锡膏1/3的量添加于钢网上,并以少量多次的方式添加。
B.当天未使用完的锡膏不可与尚未使用的搅浑存放,并且不同型号、厂牌锡膏不可混合使用,以免影响品质。
C.为预防贴片锡膏变质,搅拌后建议24小时内使用完。
锡膏印刷在基板上后,需在1小时内完成再流。
D.在停线超过1小时以上时,须将在用的锡膏放入锡膏瓶内并封好盖。
E.最佳使用环境:温度为20—26℃;湿度为35--60%,因为贴片胶的粘度随温度而变化,以免影响品质。
3.5 清洁维护每天上完课要就锡膏进行回收清理,做好5S工作注意事项1.使用前将锡膏搅拌均匀,锡膏能持续流动下来为准。
2.在使用的任何时候都要保证只有1瓶焊锡膏开着。
3.保证在生产的任何时候使用的都是新鲜锡膏,减少环境带来的负面影响。
4.对已开盖或使用过的锡膏,不用时紧盖内外盖。
5.保证锡膏的最佳焊接品质,印有锡膏的PCB应该尽快(1小时以内)流到下一个工序,防止锡膏变干及粘度变化。
6.当锡膏不用超过1个小时,为保持锡膏最佳状态锡膏不要留在网板上,防止锡膏变干和不必要的网板堵塞。
7.当要从网板上收下锡膏时,请换另一个空瓶来装,以避免旧焊锡膏影响新焊锡膏。
使用过的焊锡膏按照焊锡膏储存条件储存。
锡膏印刷操作指导书
无
6.记录
无
日期
日期
日期
操作指导书
生效日期:
3)、将PCB放入印刷台定位柱,固定PCB。
4)、将经解冻的焊锡膏充分搅拌后,放一部分入钢模,并及时将焊锡膏封盖好。
5)、在印刷锡膏过程中,注意双手握刮刀的压力应平衡、均匀;刮刀与钢模夹角应保持在60--70度之间;印刷速度应保持在30--50mm/s。
6)、焊锡膏印刷后,应一次性尽快把钢模揭开,并小心取出已印锡膏的PCB。
文件名
锡膏印刷操作指导书
作业名称
部门别
文件版次
文件编号
作业指导书
制造部
A/0
1.目的:
满足SMT / DIP零件的锡膏印刷精度。
2.适用范围:
在需要定位SMT / DIP零件的焊垫上印刷锡膏。
3.设备
锡膏印刷机、钢网
4.步骤
1)、认真校正钢模,使钢模孔与 PCB 上对应的焊盘对准。
2)、在印刷锡膏前,首先确认PCB版本及型号同钢模是否相符。
7)、在印刷的过程中,应对80%以上进行全面的印刷质量检查,如发现不良,及时予以调整改正。
8)、印刷锡膏时,每印刷1-5片PCB,必须用干净的布条或擦拭纸把钢模底部擦拭一次,保证锡膏的印刷质量。
9)、印刷台应保持清洁,擦拭布或擦拭纸应及时清洗或更换。
5.参考文件
修订记录
NO
版本
SMT锡膏印刷作业指导书
SMT锡膏印刷作业指导书SMT锡膏印刷作业指导书一、引言1.1 作用和目的本文档旨在为SMT锡膏印刷作业提供具体指导,确保印刷过程的准确性和高效性。
1.2 适用范围本指导书适用于SMT(表面贴装技术)锡膏印刷过程。
二、术语和定义2.1 SMT表面贴装技术,一种电子元件的组装技术,将元件表面与印刷板表面焊接在一起。
2.2 锡膏一种粘性物质,包含导电材料,用于连接电子元件和印刷板。
2.3 印刷板印刷电路板,上面有电子元件的安装位置。
三、准备工作3.1 设备准备3.2 材料准备准备好印刷板、电子元件、清洁剂等。
3.3 环境准备确保工作环境干燥、无尘、温度适宜。
四、锡膏印刷操作步骤4.1 准备印刷板a) 检查印刷板表面是否平整和清洁。
b) 将印刷板固定在印刷机上。
4.2 准备锡膏a) 检查锡膏的保质期和状态。
b) 将锡膏放在印刷机的锡膏供料器中。
4.4 调整印刷机参数a) 设置印刷机的印刷速度和压力。
b) 校准印刷机的刮刀角度。
4.5 进行锡膏印刷a) 启动印刷机,并观察印刷过程是否正常。
b) 检查印刷质量,确保锡膏均匀、无漏刮、无断线等问题。
五、事后处理5.1 清洗印刷板使用合适的清洁剂清洗印刷板,去除多余的锡膏和其他杂质。
5.2 检查印刷成果检查印刷板上的锡膏印刷质量,确保满足要求。
5.3 储存和分类将印刷好的印刷板妥善储存,按照需要分类。
6、附件本文档附带以下附件:a) SMT锡膏印刷机操作手册c) 清洗剂使用说明书7、法律名词及注释无。