
铝合金压铸材质对照表
合暉精機廠股份有限公司2001/1/1
壓鑄鋁合金的機械性質
/index/aluminum.html?MywebPageId=2011221298382034104[2011/2/22 下午 09:41:07]
壓鑄鋁合金
JIS
ADC1 ADC3 ADC5 ADC6 ADC10 ADC12
ASTM A413 A360 518 514 A380 A383
抗拉強度 24.5 MPa 30.1 MPa 28.8 MPa 28.7 MPa 30.2 MPa 30.2 MPa
降伏強度 14.8 MPa 17.6 Mpa 19.0 MPa --- 17.6 Mpa 19.0 MPa
伸長率 3.8 %
0.5
0.5 0.1
0.4
1.0
1.0
成 鐵Fe
0.9
0.9 1.1
0.6
0.9
0.9
份 錳Mn
0.3
0.3
0.3 0.4~0.6 0.5
0.5
比 鎳Ni
0.5
0.5 0.1
0.1
0.5
0.5
錫Sn
0.1
0.1 0.1
0.1
0.3
0.3
鋁Al 其餘 其餘 其餘 其餘 其餘
其餘
附註:本表是以較通用之成份為基礎,非國際規格。
3.0 % 3.5 % 5.0 % 2.5 %
2.5 %
密度g/cm3 2.66
2.64
2.65
2.57
2.71
2.70
剪斷應力 17.5 MPa 18.0 MPa 20.0 MPa 20.0 MPa 19.5 MPa 20.0 MPa
疲勞應力 13.4 MPa 12.7 MPa 14.1 MPa 14.0 MPa 14.1 MPa 14.1 MPa
附註:本表是比較試片實驗為基礎。
/index/aluminum.html?MywebPageId=2011221298382034104[2011/2/22 下午 09:41:07]
ASTM A413 A360 518 514 A380 A383
銅Cu
1.0
0.6
0.2
0.1 2.0~4.0 1.5~3.5
矽Si 11.0~13.0 9.0~10.0 0.3
1.0 7.5~9.5 9.6~12.0
物 鎂Mg
0.3 0.4~0.6 4.1~8.5 2.6~4.0 0.3
0.3
資 鋅Zn
壓鑄鋁合金
壓鑄鋁合金
合金物質成份表
下列成份表為適合壓鑄用鋁合金之通用規格,以 常用性分為;特殊用及一般用兩大類。
一般用料佔有市場90%以上,而ADC12又佔70%以 上,也是最適應壓鑄條件之鋁合金。
規格分類
JIS
壓鑄鋁合金通用成份表
特殊用壓鑄鋁合金
一般用壓鑄鋁合金
ADC1 ADC3 ADC5 ADC6 ADC10 ADC12
各国铝合金牌号对照
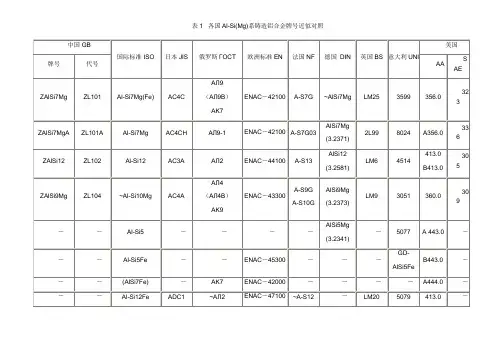
表1 各国Al-Si(Mg)系铸造铝合金牌号近似对照
表2 各国Al-Si-Cu-(Mg,Ni)系铸造铝合金牌号近似对照。
表3 各国Al-Si-Cu-(Mg,Ni)系铸造铝合金牌号近似对照
表4 各国Al-Cu-(Mn,Mg)系铸造铝合金牌号近似对照
表5 各国Al-Mg-(Si,Mn)系铸造铝合金牌号近似对照
表6 各国Al-Zn-Mg和Al-Sn-(Cu,Ni)系铸造铝合金牌号近似对照
表7 各国Al-Zn-Mg和Al-Sn-(Cu,Ni)系铸造铝合金牌号近似对照
注:1.括号内仅表示合金类型,非标准牌号。
2.德国牌号开头冠以“G”或“GK_”(表中省略):括号内为德国的材料号。
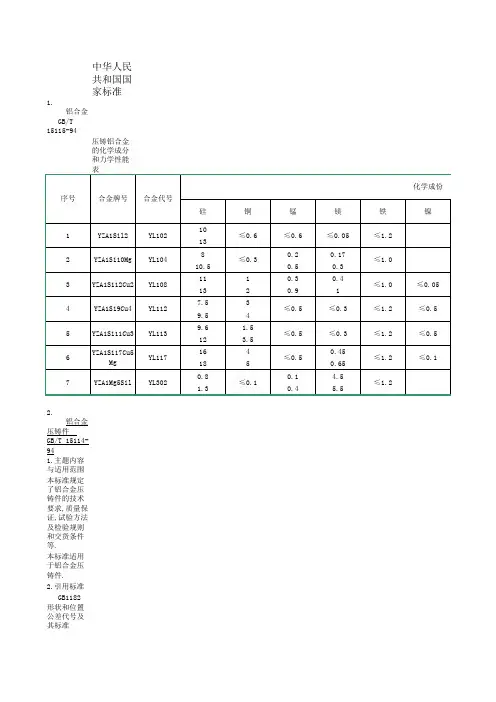
压铸铝合金的牌号及化学成分(GB/T15115—1994)。
铝合金成分和压铸标准
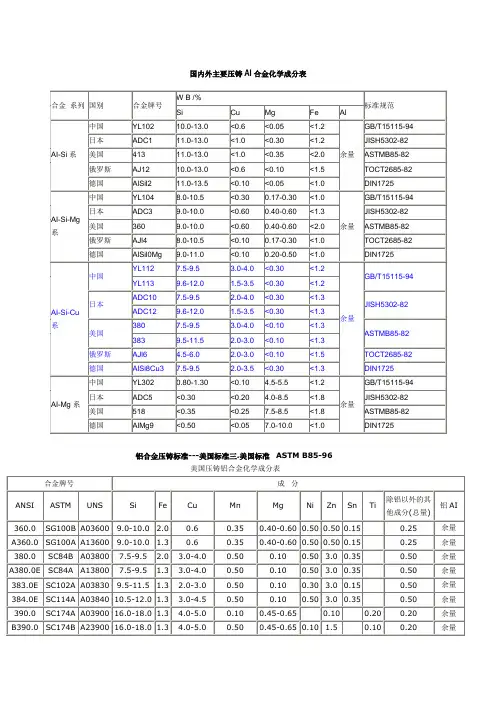
国内外主要压铸AI合金化学成分表铝合金压铸标准---美国标准三.美国标准ASTM B85-96美国压铸铝合金化学成分表铝合金压铸标准---欧盟标准四.欧盟标准EN1706:1998欧盟压铸铝合金化学成分和力学性能表铝合金压铸标准---日本标准二.日本工业标准JIS H5302:2000日本压铸铝合金化学成分表铝合金压铸标准---中国标准一.中华人民共和国国家铝合金压铸标准压铸铝合金的化学成分和力学性能表. 铝合金压铸件GB/T 15114-941.主题内容与适用范围本标准规定了铝合金压铸件的技术要求,质量保证,试验方法及检验规则和交货条件等.本标准适用于铝合金压铸件.2.引用标准GB1182 形状和位置公差代号及其标准GB2828 逐批检查计数抽样程序及抽样表(适用于连续的检查)GB2829 周期检查计数抽样程序及抽样表(适用于生产过程稳定性的检查)GB6060.1 表面粗糙度比较样块铸造表面GB6060.4 表面粗糙度比较样块抛光加工表面GB6060.5 表面粗糙度比较样块抛(喷)丸,喷砂加工表面GB6414 铸件尺寸公差GB/T11350 铸件机械加工余量GB/T15115 压铸铝合金3.技术要求3.1化学成分合金的化学成分应符合GB/T15115的规定.3.2力学性能3.2.1当采用压铸试样检验时,其力学性能应符合GB/T15115的规定3.2.2当采用压铸件本体试验时,其指定部位切取度样的力学性能不得低于单铸试样的75%,若有特殊要求,可由供需双方商定.3.3压铸件尺寸3.3.1压铸件的几何形状和尺寸应符合铸件图样的规定3.3.2压铸件尺寸公差应按GB6414的规定执行,有特殊规定和要求时,须在图样上注明.3.3.3压铸件有形位公差要求时,其标注方法按GB1182的规定.3.3.4压铸件的尺寸公差不包括铸造斜度,其不加工表面:包容面以小端为基准,有特殊规定和要求时,须在图样上注明.3.4压铸件需要机械加工时,其加工余量按GB/T11350的规定执行.若有特殊规定和要求时,其加工作量须在图样上注明.3.5表面质量3.5.1铸件表面粗糙度应符合GB6060.1的规定3.5.2铸件不允许有裂纹,欠铸,疏松,气泡和任何穿透性缺陷.3.5.3铸件不允许有擦伤,凹陷,缺肉和网状毛刺等腰三角形缺陷,但其缺陷的程度和数量应该与供需双方同意的标准相一致.3.5.4铸件的浇口,飞边,溢流口,隔皮,顶杆痕迹等腰三角形应清理干净,但允许留有痕迹.3.5.5若图样无特别规定,有关压铸工艺部分的设置,如顶杆位置,分型线的位置,浇口和溢流口的位置等由生产厂自行规定;否则图样上应注明或由供需双方商定.3.5.6压铸件需要特殊加工的表面,如抛光,喷丸,镀铬,涂覆,阳极氧化,化学氧化等须在图样上注明或由供需双方商定.3.6内部质量3.6.1压铸件若能满足其使用要求,则压铸件本质缺陷不作为报废的依据.3.6.2对压铸件的气压密封性,液压密封性,热处理,高温涂覆,内部缺陷(气孔,疏孔,冷隔,夹杂)及本标准未列项目有要求时,可由供需双方商定.3.6.3在不影响压铸件使用的条件下,当征得需方同意,供方可以对压铸件进行浸渗和修补(如焊补,变形校整等)处理.4质量保证4.1当供需双方合同或协议中有规定时,供方对合同中规定的所有试验或检验负责.合同或协议中无规定时,经需方同意,供方可以用自已适宜的手段执行本标准所规定的试验和要求,需方有权对标准中的任何试验和检验项目进行检验,其质量保证标准应根据供需双方之间的协议而定.4.2根据压铸生产特点,规定一个检验批量是指每台压铸设备在正常操作情况下一个班次的生产量,设备,化学成分,铸型和操作连续性的任何重大变化都应被认为是新是一个批量开始.供方对每批压铸件都要随机或统计地抽样检验,确定是否符合全部技术要求和合同或铸件图样的规定要求,检验结果应予以记录.5试验方法及检验规则5.1化学成分5.1.1合金化学成分的检验方法,检验规则和复检应符合GB/T15115的规定.5.1.2化学成分的试样也可取自压铸件,但必须符合GB/T15115的规定5.2力学性能5.2.1力学性能的检验方法,检验频率和检验规则就符合GB/T15115的规定.5.2.2采用压铸件本体为试样时,切取部位尺寸,测试形式由供需双方商定.5.3压铸件几何尺寸的检验可按检验批量抽验或按GB2828,GB2829的规定进行,抽检结果必须符合标准3.3的规定.5.4压铸件表面质量就逐检查,检查结果应符合本标准3.5的规定.5.5压铸件表面粗糙度按GB6060.1的规定执行.5.6压铸件需抛光加工的表面按GB6060.4的规定执行,5.7压铸件需喷丸,喷砂加工的表面按GB6060.5的规定执行.5.8压铸件内部质量的试验方法检验规则由供需双方商定,可以包括:X射线照片,无损探伤,耐压试验,金相图片和压铸件剖面等,其检难结果应符合3.6的规定.5.9经浸渗和修补处理后的压铸件应做相应的质量检验.6压铸件的交付,包装,运输与储存6.1当在合同或协议中有要求时,供方应提供需方一份检验证明,用来说明每批压铸件的取样,试验和检验符合标准的规定.6.2合格压铸件交付时,必须有附有检验合格证,其上应写明下列内容:产品名称,产品号,合金牌号,数量,交付状态,制造厂名,检验合格印记和交付时间.有特殊检验项目者,应在检验员合格证上注明检验的条件和结果.6.3压铸件的包装,运输与储存,由供需双方商定.。
压铸铝合金的化学成分和力学性能表

0.6
0.35
0.40-0.60
0.50
0.50
0.15
0.25
余量
A360.0
SG100A
A13600
9.0-10.0
1.3
0.6
0.35
0.40-0.60
0.50
0.50
0.15
0.25
余量
380.0
SC84B
A03800
7.5-9.5
2.0
3.0-4.0
0.50
0.10
0.50
3.0
0.35
(T
ASTM
平均 值
(T
ASTM
平均 值
(T
ASTM
平均值
(T
ASTM
平均值
(T
ADC1
250
46
290
172
22
130
1.7
0.6
3.5
71.2
3.5
72
36.2
5.5
ADC3
279
48
320
179
35
170
2.7
1.0
3.5
71.4
1.8
76
36.7
2.2
ADC5
(213)
65
310
(145)
26
序
号
合金牌号
合金代号
化学成份
(不低于)
力学性能
硅
铜
锰
镁
铁
镍
钛
锌
铅
锡
铝
布氏硬度
HB5
抗拉强度
伸长度
10.0
/250
1
压铸铝合金对照表

铝合金压铸标准-铝合金压铸标准一.中华人民1. 铝合金 GB/T 15115-942. 铝合金压铸件 GB/T 15114-941.主题内容与适用范围本标准规定了铝合金压铸件的技术要求,质量保证,试验方法及检验规则和交货条件等.本标准适用于铝合金压铸件.2.引用标准GB1182 形状和位置公差代号及其标准GB2828 逐批检查计数抽样程序及抽样表(适用于连续的检查)GB2829 周期检查计数抽样程序及抽样表(适用于生产过程稳定性的检查)GB6060.1 表面粗糙度比较样块 铸造表面GB6060.4 表面粗糙度比较样块 抛光加工表面GB6060.5 表面粗糙度比较样块 抛(喷)丸,喷砂加工表面GB6414 铸件尺寸公差GB/T11350 铸件机械加工余量GB/T15115 压铸铝合金3.技术要求3.1化学成分合金的化学成分应符合GB/T15115的规定.3.2力学性能3.2.1当采用压铸试样检验时,其力学性能应符合GB/T15115的规定3.2.2当采用压铸件本体试验时,其指定部位切取度样的力学性能不得低于单铸试样的75%,若有特3.3压铸件尺寸3.3.1压铸件的几何形状和尺寸应符合铸件图样的规定3.3.2压铸件尺寸公差应按GB6414的规定执行,有特殊规定和要求时,须在图样上注明.3.3.3压铸件有形位公差要求时,其标注方法按GB1182的规定.3.3.4压铸件的尺寸公差不包括铸造斜度,其不加工表面:包容面以小端为基准,有特殊规定和要求3.4压铸件需要机械加工时,其加工余量按GB/T11350的规定执行.若有特殊规定和要求时,其加工3.5表面质量3.5.1铸件表面粗糙度应符合GB6060.1的规定3.5.2铸件不允许有裂纹,欠铸,疏松,气泡和任何穿透性缺陷.3.5.3铸件不允许有擦伤,凹陷,缺肉和网状毛刺等腰三角形缺陷,但其缺陷的程度和数量应该与供3.5.4铸件的浇口,飞边,溢流口,隔皮,顶杆痕迹等腰三角形应清理干净,但允许留有痕迹.3.5.5若图样无特别规定,有关压铸工艺部分的设置,如顶杆位置,分型线的位置,浇口和溢流口的3.5.6压铸件需要特殊加工的表面,如抛光,喷丸,镀铬,涂覆,阳极氧化,化学氧化等须在图样上注3.6内部质量3.6.1压铸件若能满足其使用要求,则压铸件本质缺陷不作为报废的依据.3.6.2对压铸件的气压密封性,液压密封性,热处理,高温涂覆,内部缺陷(气孔,疏孔,冷隔,夹杂)及3.6.3在不影响压铸件使用的条件下,当征得需方同意,供方可以对压铸件进行浸渗和修补(如焊补4质量保证4.1当供需双方合同或协议中有规定时,供方对合同中规定的所有试验或检验负责.合同或协议中有权对标准中的任何试验和检验项目进行检验,其质量保证标准应根据供需双方之间的协议而定.4.2根据压铸生产特点,规定一个检验批量是指每台压铸设备在正常操作情况下一个班次的生产量供方对每批压铸件都要随机或统计地抽样检验,确定是否符合全部技术要求和合同或铸件图样的5试验方法及检验规则5.1化学成分5.1.1合金化学成分的检验方法,检验规则和复检应符合GB/T15115的规定.5.1.2化学成分的试样也可取自压铸件,但必须符合GB/T15115的规定5.2力学性能5.2.1力学性能的检验方法,检验频率和检验规则就符合GB/T15115的规定.5.2.2采用压铸件本体为试样时,切取部位尺寸,测试形式由供需双方商定.5.3压铸件几何尺寸的检验可按检验批量抽验或按GB2828,GB2829的规定进行,抽检结果必须符合5.4压铸件表面质量就逐检查,检查结果应符合本标准3.5的规定.5.5压铸件表面粗糙度按GB6060.1的规定执行.5.6压铸件需抛光加工的表面按GB6060.4的规定执行,5.7压铸件需喷丸,喷砂加工的表面按GB6060.5的规定执行.5.8压铸件内部质量的试验方法检验规则由供需双方商定,可以包括:X射线照片,无损探伤,耐压试5.9经浸渗和修补处理后的压铸件应做相应的质量检验.6压铸件的交付,包装,运输与储存6.1当在合同或协议中有要求时,供方应提供需方一份检验证明,用来说明每批压铸件的取样,试验6.2合格压铸件交付时,必须有附有检验合格证,其上应写明下列内容:产品名称,产品号,合金牌号格证上注明检验的条件和结果.6.3压铸件的包装,运输与储存,由供需双方商定.份标准---中国标准华人民共和国国家标准若有特殊要求,可由供需双方商定.和要求时,须在图样上注明.其加工作量须在图样上注明.该与供需双方同意的标准相一致.流口的位置等由生产厂自行规定;否则图样上应注明或由供需双方商定.样上注明或由供需双方商定.夹杂)及本标准未列项目有要求时,可由供需双方商定.如焊补,变形校整等)处理.协议中无规定时,经需方同意,供方可以用自已适宜的手段执行本标准所规定的试验和要求,需方间的协议而定.生产量,设备,化学成分,铸型和操作连续性的任何重大变化都应被认为是新是一个批量开始.图样的规定要求,检验结果应予以记录.须符合标准3.3的规定.耐压试验,金相图片和压铸件剖面等,其检难结果应符合3.6的规定.样,试验和检验符合标准的规定.金牌号,数量,交付状态,制造厂名,检验合格印记和交付时间.有特殊检验项目者,应在检验员合。
压铸国家标准对照
4.2根据压铸 生产特点,规 定一个检验 批量是指每 台压铸设备 在正常操作 情况下一个 班次的生产 量,设备,化 学成分,铸型 和操作连续 性的任何重 大变化都应 被认为是新 是一个批量 开始.
供方对每批 压铸件都要 随机或统计 地抽样检验, 确定是否符 合全部技术 要求和合同 或铸件图样 的规定要求, 检验结果应 予以记录.
附录B
表B 锌合金压铸件表面质量分级
序号
缺陷名称 检验范围 表面质量级别
1极
2极
1 花纹麻面有 色斑点
2 流痕
三者面积不 超过总面积 的百分数% 深度,mm
5 0.05
3极 25
0.07
说明 40 0.15
3 冷隔
≤ 面积不大于 总面积百分 数,% 深度,mm 不允许
≤
5
15
30
1/5壁厚
1/4壁厚
≤6 2°30´
>6-8 2°
>8-10 1°45´
>10-15 1°30´
>15-20 1°15´
>20-30 1°
>30-36 0°45´
A2 锌合金压铸件的铸孔直径与最大深度的关系及其铸造斜度的规定见表A2
表A2 孔的直径 ≤3
>3-4
>4-5பைடு நூலகம்
>5-6
>6-8
>8-10
>10-12 >12-16
4质量保证
4.1当供需双 方合同或协 议中有规定 时,供方对合 同中规定的 所有试验或 检验负责.合 同或协议中 无规定时,经 需方同意,供 方可以用自 已适宜的手 段执行本标 准所规定的 试验和要求, 需方有权对 标准中的任 何试验和检 验项目进行 检验,其质量 保证标准应 根据供需双 方之间的协 议而定.
世界各国压铸铝合金成分牌号对照表

<0.5
<0.5
<0.2
余量
ADC10Z
2.0-4.0
7.5-9.5
<0.3
<3.0
<1.3
<0.5
<0.5
<0.2
余量
ADC11
A1-Si8Cu3Fe
2.5-4.0
7.5-9.5
<0.3
<1.2
<1.3
<0.6
<0.5
<0.2
<0.3
<0.2
余量
ADC12
1.5-3.5
9.6-12.0
<0.3
<0.30
0.17-0.30
<1.0
余量
GB/T15115-94
日本
ADC3
9.0-10.0
<0.60
0.40-0.60
<1.3
JISH5302-82
美国
360
9.0-10.0
<0.60
0.40-0.60
<2.0
ASTMB85-82
俄罗斯
AJl4
8.0-10.5
<0.10
0.17-0.30
<1.0
TOCT2685-82
Pb
Ti
Al
ADC1
<1.0
11.0-13.0
<0.3
<0.5
<1.3
<0.3
<0.5
<0.1
余量
ADC1C
A1-Sil2CuFe
<1.2
11.0-13.5
铝材料对照表
材料对照表(铝及铝合金)(铝压铸散热器压铸铝散热器压铸变速器外壳)铝及铝合金其它金属材料相比,具有以下一些特点:1、密度小铝及铝合金的密度接近2.7g/,约为铁或铜的1/3。
2、强度高铝及铝合金的强度高。
经过一定程度的冷加工可强化基体强度,部分牌号的铝合金还可以通过热处理进行强化处理。
3、导电导热性好铝的导电导热性能仅次于银、铜和金。
4、耐蚀性好铝的表面易自然生产一层致密牢固的AL2O3保护膜,能很好的保护基体不受腐蚀。
通过人工阳极氧化和着色,可获得良好铸造性能的铸造铝合金或加工塑性好的变形铝合金。
5、易加工添加一定的合金元素后,可获得良好铸造性能的铸造铝合金或加工塑性好的变形铝合金。
类别中国美国英国日本法国德国前苏联GB ASTM BS JIS NF DINГОСТ工业纯铝1A991199A199.99R A99 1A97A199.98R A97 1A95A95 1A801080(1A)10801080A A199.90A8 1A5010501050(1B)10501050A A199.50A5防锈铝5A025052NS450525052A1Mg2.5Amg 5A03NS5AMg3 5A055056NB65056A1Mg5AMg5V常见压铸模具生产问题及分析压铸过程中金属液往外溅产生原因 1. 动,定模间合模不严密,间隙较大 2. 锁模力不够 3. 压铸机动,定模安装板不平行 4. 支板跨度大,压射力致使套板变形,产生喷料。
调整方法 1.重新安装模具 2.加大锁模力 3.调整压铸机,使动,定模安装板相互保持平行 4.在动模上增加支板,增加套板的刚度。
影响压射头使用寿命的因素,主要因素有:1.压射头本身的材料、质量;2.压射头与压射料筒之间的配合间隙;3.模具安装时与压射料筒的同心度;4.冷却问题;5.选用优质压射头润滑油等。
缺陷名:产品表面起皱(一)症状:产品表面形成的不规则褶皱,主要出现在壁较薄的前段部分,如图1所示。
压铸铝合金的化学组成和力学特性表
压铸铝合金的化学组成和力学特性表
引言
压铸铝合金是一种常用的材料,广泛应用于汽车、航空航天、电子等领域。
了解压铸铝合金的化学组成和力学特性是进行工程设计和材料选择的基础。
本文将介绍几种常见的压铸铝合金的化学组成和力学特性。
化学组成
以下是几种常见的压铸铝合金的化学组成:
1. A356合金:
- 铝:91.4%
- 硅:7%
- 镁:0.3%
- 铜:0.2%
- 锰:0.1%
2. ADC12合金:
- 铝:85%
- 硅:11%
- 铜:3%
- 镍:1%
3. A380合金:
- 铝:90%
- 硅:9%
- 铜:1%
4. ADC10合金:
- 铝:85%
- 硅:10%
- 铜:2%
- 锌:1%
- 镍:1%
力学特性
以下是几种常见的压铸铝合金的力学特性:1. A356合金:
- 抗拉强度:200 MPa - 屈服强度:140 MPa - 延伸率:8%
2. ADC12合金:
- 抗拉强度:270 MPa - 屈服强度:170 MPa - 延伸率:3%
3. A380合金:
- 抗拉强度:320 MPa - 屈服强度:220 MPa - 延伸率:1.5%
4. ADC10合金:
- 抗拉强度:230 MPa - 屈服强度:180 MPa - 延伸率:2.5%
结论
通过对几种常见的压铸铝合金的化学组成和力学特性进行介绍,我们可以看出不同合金具有不同的性能特点。
在实际应用中,根据
具体的工程需求和材料要求进行选择,以达到最佳的工程效果。
压铸铝材料牌号对照
压铸铝材料牌号对照
压铸铝材料牌号对照表如下:
ADC10、ADC12、ZL102、ZL104、YL102、YL104、ADC14、ALSI12
系列、A380系列、ALSI9CU3等是常用的压铸铝合金锭。
ZLD101A()、ZLD102、ZLD104、ZLD107、ZLD108、ZLD111、
ADC10(AC4B)、、等是常用的浇铸铝合金锭。
A384铝合金是美国公司研发的一种高强度压铸用铝合金,其优点在于强度高、刚性好、耐热性较好,被广泛应用于制造汽车零部件、机械结构件等领域。
A413铝合金是一种强度适中、塑性好、抗腐蚀性能强的压铸用铝合金,其优点在于机械性能好、表面质量较高,被广泛应用于汽车行业和结构件制造领域。
AK5M2铝合金是俄罗斯研发的一种高硬度、高强度的压铸用铝合金,其优点在于具有较高的强度和硬度、良好的耐磨性能,被广泛应用于汽车零部件、飞机、轨道交通等领域。
YL113是一种特殊的压铸铝材料。
此外,某些企业还使用特有的YZ102、YZ104以及非标铝锭。
这些牌号的
压铸铝材料各有其特点和用途,适用于不同的领域和场景。
各国压铸铝合金标准大全
YZA1Mg5Sil
YL302
0.8
1.3
≤0.1
0.1
0.4
4.5
5.5
≤1.2
≤0.2
≤0.2
余
220
2
70
二.日本工业标准JIS H5302:2000日本压铸铝合金化学成分表
JIS牌号
ISO牌号
Cu
Si
Mg
Zn
Fe
Mn
Ni
Sn
Pb
Ti
Al
ADC1
1.0以下
11.0-13.0
0.3以下
0.5以下
1.3以下
0.3以下
0.5以下
0.1以下
余量
ADC1C
A1-Sil2CuFe
1.2以下
11.0-13.5
0.3以下
0.5以下
1.3以下
0.5以下
0.30以下
0.1以下
0.20以下
0.2以下
余量
ADC2
A1-Si12Fe
0.10以下
11.0-13.5
0.10以下
0.1以下
1.3以下
0.5以下
0.1以下
SC114A
A03840
10.5-12.0
1.3
3.0-4.5
0.50
0.10
0.50
3.0
0.35
0.50
余量
390.0
SC174A
A03900
16.0-18.0
1.3
4.0-5.0
0.10
0.45-0.65
0.10
0.20
0.20
余量
B390.0
SC174B