
样件检验和确认记录表
2-8 样件检验和确认记录表
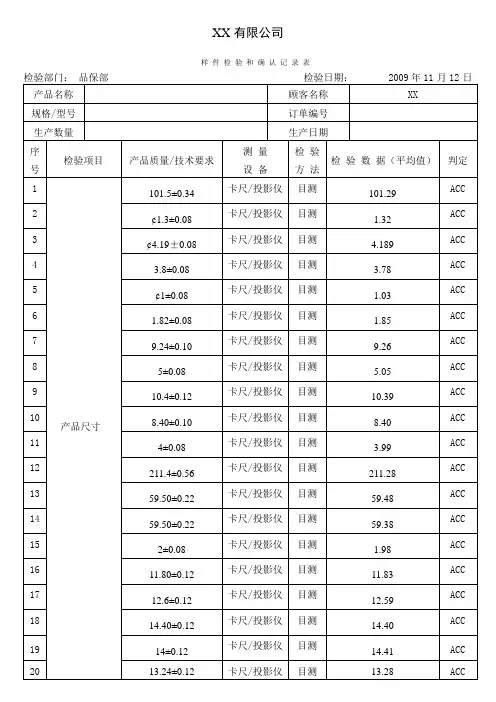
28.4
ACC
31
18±0.14
卡尺/投影仪
目测
17.98
ACC
32
22.4±0.14
卡尺/投影仪
目测
22.39
ACC
33
11.44±0.12
卡尺/投影仪
目测
11.48
ACC
34
5.08±0.08
卡尺/投影仪
目测
5.12
ACC
35
13.55±0.12
卡尺/投影仪
目测
13.60
ACC
36
4.25±0.08
ACC
13
¢1.2±0.08
卡尺/投影仪
目测
1.20
ACC
14
¢20.14±0.08
卡尺/投影仪
目测
20.16
ACC
15
¢14.67±0.12
卡尺/投影仪
目测
14.70
ACC
16
1.50±0.08
卡尺/投影仪
目测
1.52
ACC
17
1.8±0.08
卡尺/投影仪
目测
1.82
ACC
18
8.75±0.10
卡尺/投影仪
目测
2.02
ACC
11
0.5±0.08
卡尺/投影仪
目测
0.48
ACC
12
4±0.08
卡尺/投影仪
目测
4.01
ACC
13
8±0.10
卡尺/投影仪
目测
8.0
ACC
备注
核 准
审 查
制 表
XX有限公司
样件制作管理程序
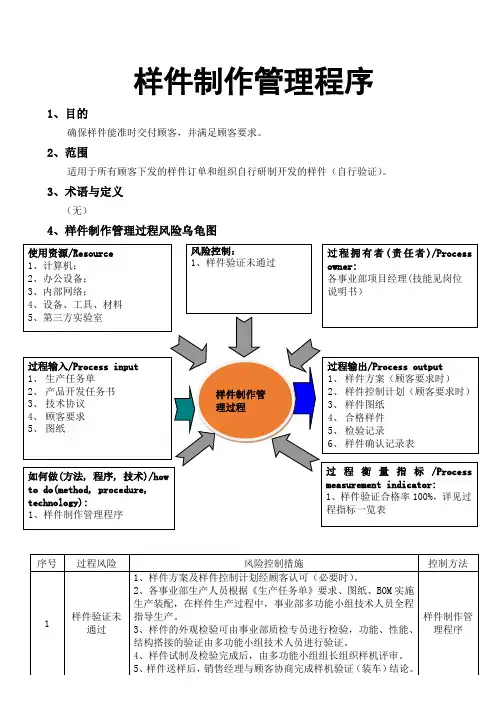
样件制作管理程序1、目的
确保样件能准时交付顾客,并满足顾客要求。
2、范围
适用于所有顾客下发的样件订单和组织自行研制开发的样件(自行验证)。
3、术语与定义
(无)
4、样件制作管理过程风险乌龟图
5、工作流程和内容
6、附加说明
当顾客要求时,公司应制定原型样件方案和控制计划。
组织应尽可能使用与正式生产相同的供应商、工装和制造过程。
应监视所有的性能试验活动的及时完成和要求符合性。
当服务被外包时,公司应将控制的类型和程度纳入其质量管理体系的范围,以确保外包服务符合要求(见ISO9001 第 8.4 条)。
7、参考文件
《记录管理程序》
《采购管理程序》
《制程与成品检验管理程序》
《不合格品管理程序》
《产品交货管理程序》
《工装管理程序》
8、使用表单
8.1《生产任务单》
8.2《新产品样件交付计划》
8.3《样件确认记录表》。
过程审核检查及记录表

内部评审: 外部评审:
编号: 编号:
产品: 供应商:
评审人: 日期:
No
第一章 QAP.p
评审标准
N/A
R
C
CRI
备注
CAR
1 2
1.1 QAP.p 有一份完整的强制性要求文件提供吗?
有关的要求文件必须提供,并要求随时更新;
5 10
有一份完整的质量保证文件提供吗?
标识:零件号、更改等级、标记、可见性、可读性,等等; 可追踪性:产品由来源到终点存在联系
46 在生产工位和传送过程中无破损风险?
包装和装卸设备,周转库存区,等
5 5
47 生产计划与荣光公司交货要求(每日送货需求量)一致? 紧急批次有标识吗?
R: Risk重要性C: Conformity合格程度 (0 = 好; 4 =通过; 7 =不足; 10 =没有)
评审标准
Chap. 2 sub-total carried over:
N/A
R
C
CRI
备注
CAR
16 对于进货产品有评审程序吗?
对于有关的产品进行PQA评审。有一份评审时间安排吗?
5 5
17 对于每一类零件,是否进行包括更改等级的PQA归档吗 (手工样件,试装零件)? 2.1.4 标识与可追溯性 18 对于物料批次和具有受控特性、关键特性、安全/法规特性的零部件, 有标识和可追溯性吗? 19 分有如下质量状态吗?:待决定、接受、拒收、例外接受、返工等等?
评审标准
N/A
R
C
CRI
备注
CAR
8 9
2.1 采购及进货检验 采购订单上有特定的要求吗?
SMT首末件检验记录表
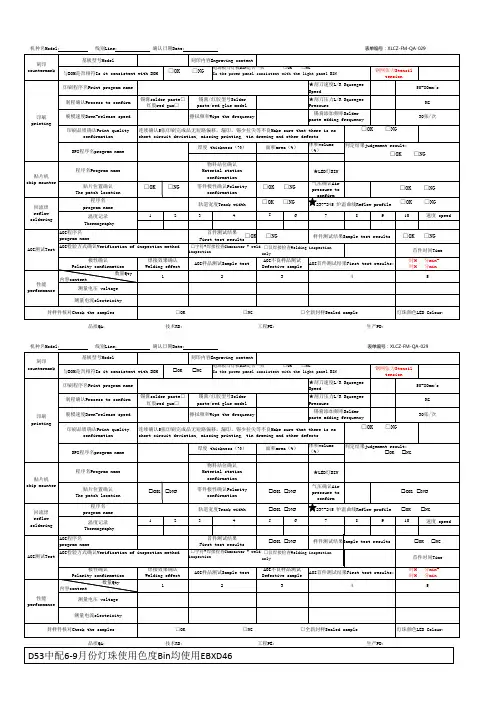
印刷程序名Print program name
★刮刀速度L/R Squeegee Speed
50-80mm/s
制程确认Process to confirm
锡膏solder paste□ 红胶red gum□
锡膏/红胶型号Solder paste/red glue model
★刮刀压力L/R Squeegee Pressure
5
封样件核对Check the samples
□OK
□NG
□全新封样Sealed sample
灯珠颜色LED Colour:
品质QA:
技术RD:
工程PE:
生产PD:
机种名Model:
线别Line:
确认日期Date:
表单编号:XLCZ-FM-QA-029
刻印 countermark
印刷 printing
基板型号Model
刻印内容Engraving content
与BOM是否相符Is it consistent with BOM
OK
NG
电源板与灯板BIN是否一致
□OK □NG
Is the power panel consistent with the light panel BIN
钢网张力Stencil tension
□字符+焊接检查Character + weld □仅焊接检查Welding inspection
inspection
only
AOI样品测试Sample test
AOI不良样品测试 Defective sample
AOI首件测试结果First test results:
2
3
4
IATF16949过程识别表(完整版)

与培训管性评估、员工培训档案建立,以及员工满意度测量等管理要求。
急速扩张,可能导致岗
位培训不充分
5.培训需求识别不充分/
承担特定任务人员应具
备的资格要求不明确
培训
5.调整或重新
识别培训需求
企业文化
顾客报怨
8.岗位配置状况识别
9.产品开发培训方案
岗计划汇总表
8.员工外部培训档案
9.员工培训效果评估表
10.培训师效果评估表
16.KPI考核报表夹、资料
7、培训场地、投
影仪
8、培训讲师
9、培训教材/课件
训管理过程、岗位能力确定、员工聘用第三方咨询公 2.员工不清楚自己的工 2.质量目标培展战略 2.KPI考核项目 2.上岗证管理,负责培训需求的提出、人员的日常管
记表(含专项培训)制过程2、打印机、复印成率培训计划次数×
7.2.1/7.2.2/7.2.。
APQP五个阶段工作内容
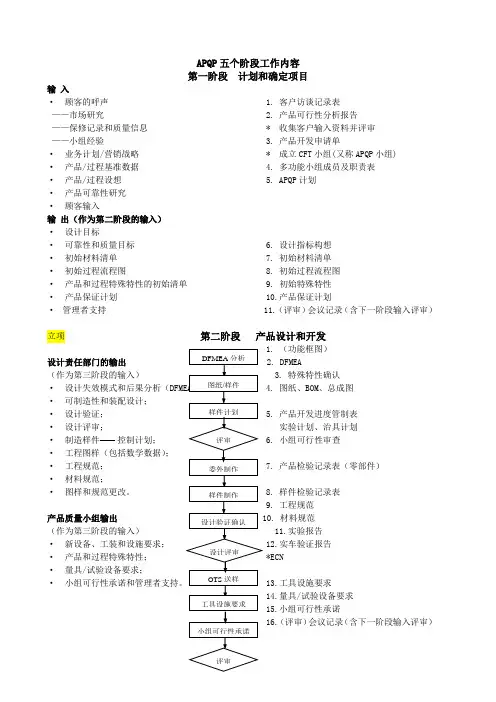
APQP五个阶段工作内容第一阶段计划和确定项目输入·顾客的呼声 1. 客户访谈记录表——市场研究 2. 产品可行性分析报告——保修记录和质量信息 * 收集客户输入资料并评审——小组经验 3. 产品开发申请单·业务计划/营销战略 * 成立CFT小组(又称APQP小组)·产品/过程基准数据 4. 多功能小组成员及职责表·产品/过程设想 5. APQP计划·产品可靠性研究·顾客输入输出(作为第二阶段的输入)·设计目标·可靠性和质量目标 6. 设计指标构想·初始材料清单 7. 初始材料清单·初始过程流程图 8. 初始过程流程图·产品和过程特殊特性的初始清单 9. 初始特殊特性·产品保证计划 10.产品保证计划·管理者支持 11.(评审)会议记录(含下一阶段输入评审)立项第二阶段产品设计和开发(功能框图)设计责任部门的输出(作为第三阶段的输入)特殊特性确认·设计失效模式和后果分析(图纸、BOM、总成图·可制造性和装配设计;·设计验证;产品开发进度管制表·设计评审;实验计划、治具计划·制造样件控制计划;小组可行性审查·工程图样(包括数学数据);·工程规范;产品检验记录表(零部件)·材料规范;·图样和规范更改。
样件检验记录表工程规范产品质量小组输出材料规范(作为第三阶段的输入) 11.实验报告·新设备、工装和设施要求;实车验证报告·产品和过程特殊特性;·量具/试验设备要求;·工具设施要求量具/试验设备要求小组可行性承诺(评审)会议记录(含下一阶段输入评审)样件第三阶段过程设计和开发输出(作为第四阶段的输入)内稽·包装标准;·产品/过程质量体系评审;产品过程流程图·过程流程图;·车间平面布置图;工厂布置图·特性矩阵图;·过程失效模式及后果分析(特性矩阵图·试生产控制计划;·过程指导书;·测量系统分析计划;·初始过程能力研究计划;试生产CP·包装规范;调试SOP、组装SOP、·管理者支持。
生产车间过程首检巡检记录表
N/A
1次/2H 目测
目测
一个流确认 装配现场是否按一个流作业,有无产品堆积现象
目测
不合格标识 不良品是否放置在不良品箱(盒)内,不良现象是否标识清楚
目测
NO 标准要求
换线管理 在换线前产线上物料是否清理干净,无物料遗留(含不良品)产线
新品状态确认
量(试)产品有无(临时)生产许可证;临时生产许可证上涉及的 问题点责任部门有无按时间节点完成
外观检查
PVC皮管上的批号正确,印字清晰(记录批次号) 面罩安装方向是否正确,无左右反装,上下反装现象
灯体内无杂物(橡胶碎屑、镀膜磨损物、灯壳飞边等)
检验频率
首检
巡检
检查
首检记录
巡检检查结果与判定
方式 检验结果及相关数据 判定 1.巡检 2.巡检 3.巡检 4.巡检
1件
3pcs/1次 /2H
塞尺
1件
用专用工装封闭灯头部位将灯浸入水中对灯内加压05mpa观看密封部位是否漏水外观整体性是否符合客户标准比对样品胶槽一周有无影响外观的溢胶必要时封样5成品检验外观检查pvc皮管上的批号正确印字清楚记录批次号面罩安装方向是否正确无左右反装上下反装现象灯体内无杂物橡胶碎屑镀膜磨损物灯壳飞边等1件3pcs1次2h1件气密验证1pcs调机气密机胶时气压源目测目测目测目测目测成品外观fqc089a0序号67检验频率项目检验类别主要检验要求及方法首检1件
涂胶重量 气密验证 成品外观
涂胶重量符合标准要求(记录在热熔胶喷涂重量管理表)
封闭式灯具:取标准样件(一只漏气,一只OK)检查气密机工作是否 正常 带漏水孔的灯具:用专用工装封闭灯头部位,将灯浸入水中,对灯 内加压0.5MPa,观察密封部位是否漏水
IQC样件管理办法
1、目的1.1为确来料产品质量稳定,进料检验处检验人员有参照依据、以便在产品发生变异或需要时用于质量分析和比较参考。
2、范围适用于本公司在IQC进料检验过程的样件管理。
3、职责3.1 样件的确认由品保部与技术部共同确认。
3.2 IQC负责参考性样件的管理,IPQC负责指导性样件的管理,各使用部门负责样件的保管。
4、内容4.1 需要建立样件管理的情况由客户、供应商提供用于产品开发、设计变更及检验基准的产品,应建立标准样件。
具有生产现场指导性、参考性的产品或零部件,应建立标准样件。
无法用文字文件进行说明或用样件管理优于文字文件管理时,建立样件管理。
4.2 需要建立样件管理的对象参考性样件①客户提供并要求作为产品开发、设计更改、开模、绘制及建立检查基准的;②外购件原物料。
指导性样件①外观样件②功能性样件③尺寸不易测量的零件;④类似的产品(零部件),以目视不易区分的;样件的数量原则上每种样品的封样数量为1件,特殊情况可适当增加。
4.3 样件的有效期样件的有效期原则上为1年,即每一件更换一次,如因损坏、退色等原因,应立即更换;更换时由品保部通知技术部重新签样,由技术部、采购部与客户的品质担当人员,重新针对产品的外观,包括颜色、花纹、宽度、厚度会同签认。
4.4 样件的确认外观样件和极限样件的确认:技术部根据产品定义确定外观颜色和极限样件或由客户签样。
其他指导样件的确认:依据产品图纸进行确认。
4.5 样件的审批外观样件和极限样件由品保部负责建立和审批,并按文件管理的要求传递相关执行部门。
其他指导性样件由质保部负责建立和审批。
4.6 样件的管理建立样件文件档案品保部人员或技术负责本项目人员应在样件上加贴含有样件编号、名称、确定日期以及有效期的样品标签;同时,还应建立《样件登记表》记录上述内容以及样件的保管者或使用者。
样件的储存样件的保管者应确保样件及其保存环境不受非自然因素的影响,且使样件受自然因素的影响发生变化的程度降至最低。
AS9100D首件鉴定控制程序(范本)
首件鉴定控制程序文件编号:文件版本:编制:审核:批准:修订页目录1. 目的 (4)2. 范围 (4)3. 引用文件 (4)4. 定义 (4)5. 职责 (4)5.1. 适航质量部 (4)5.2. 采购部 (5)5.3. 销售市场部 (5)5.4. 项目管理部 (5)5.5. 研发部 (5)5.6. 生产部 (5)6. 过程策划和记录图 (5)7. 工作程序 (7)7.1. 首件鉴定的时机 (7)7.2. 首件鉴定的准备 (7)7.3. 供应商首件鉴定 (7)7.4. 内部首件鉴定 (9)7.5. 客户首件鉴定 (10)7.6. 首件鉴定结论: (10)7.7. 首件鉴定的KPI绩效 (11)8. 附录 (11)附录1首件鉴定申请表 (12)附录2产品首件鉴定报告书 (13)附录3样品/首件检测报告 (17)附录4样件确认记录表 (18)1. 目的明确首件鉴定(FAI)的实施要求,以验证产品的生产、检验和验证过程符合事先规定的设计、工艺、生产及顾客要求等,特制定本程序。
2. 范围产品确定适用于公司内部、交付客户及新技术方案确定后供应商首次批量供货生产的产品及零部件的首件鉴定的实施。
3. 引用文件AS9100D 《质量管理体系—航空、航天和国防组织的要求》GJB908-90 《首件鉴定》HB9102-2008 《航空产品首件检验要求》CA-QP-06 《记录控制程序》CA-WI-QA-002 《抽样检验管理程序》CA-QP-02 《监视和测量设备控制程序》CA-WI-QA-004 《产品标识及可追溯性管理规定》CA-QP-17 《不合格输出控制程序》4. 定义首件鉴定:一个完整的、独立的并文件化的物理的和功能的检验过程,用以验证规定的生产方法可生产出工程图样、工艺文件、采购订单、工程规范和/或其它适用的设计文件所规定的合格产品。
首件鉴定报告:按照本程序对某零部件或其它产品所形成的包括首件鉴定结果的表格和文件包。
喷漆特殊过程力确认表
2#样件参数
3#样件参数
醇酸漆:稀释剂=2:1
10kg:5kg
10kg:5.1kg
10kg:5.2kg
油漆粘度15-25s
15s
20s
25s
压力0.4-0.6Mpa
0.4 Mpa
0.5Mpa
0.6Mpa
烘干温度180-200℃
180℃
190℃
200
干燥时间12小时
12小时
12小时
12小时℃
特殊过程能力确认记录
工序名称
喷漆
产品名称
日期
过程控制文件
喷漆作业指导书
过程设备
名称
型号规格
设备能力确认
空压机
设备完好,能满足工艺要求
人员能力
姓名
培训情况
人员能力确认
×××××
经过作业指导书培训
能掌握调漆喷漆工艺要求
材料确认
材料名称
型号规格
确认结果
漆
现场使用的油漆与作业指导书一致
工艺参数确认
工艺参数要求
产品质量要求
检验项目
质量要求
1#件实测
2#件实测
3#件实测
外观
均匀、无流挂、色泽光亮
符合
符合
符合
漆面附着力
等级
符合
符合
符合
漆膜厚度
60-80μm
68μm
73μm
78μm
工作环境要求Fra bibliotek适宜确认结果
符合要求
过程确认结论
经确认该工序能力能满足要求
确认人