
热封用塑料薄膜性能及生产配方
热封用塑料薄膜性能及生产配方
热封用塑料膜的性能要求和工艺选择
热封用塑料膜有以下几个重要的性能要求:(1)热封起始温度要低,以适应于高速自动制袋充灌机的使用要求;(2)热封用塑料膜应有良好的耐寒耐热性;(3)热封强度要高;(4)热间剥离强度要大,即:热间剥离距离要小,这就是说在热封时,因机械拉力等的作用,已经热封了的部分,被重新剥离开的部分要很小;(5)要有良好的夹杂物热封性,即:热封面被油污灰尘污染仍有良好的热封强度;(6)动静摩擦系数应在0.2~0.4之间,以便于粉状和粘性液体的充分足量的灌装;(7)具有良好的耐破包装物。
对塑料薄膜的生产工艺而言,共有挤出吹膜法、挤出流涎法、溶剂流涎法、压延法等多种,而这些工艺之中,挤出流涎法生产的薄膜由于纵横向性能平衡、无内应力、热封性优的特点最适宜用于热封。
但是挤出流涎设备投资大,限制了实际的使用率,使用面较广的是挤出吹膜法生产的热封膜,应当注意的是挤出吹膜时的拉伸比和牵引比都应当较小一点,且二者应平衡,防止因拉伸比或牵引比过大,引起过多的塑料分子因拉力作用而产生定向结晶,使薄膜丧失热封性。
在生产耐热性较好的聚丙烯热封用膜时,应使用水冷却法的下吹法挤吹膜,才能使PP 膜有良好的热封和透明性。
溶剂流涎法因需要使用到大量的溶剂,成本贵,溶剂回收设备大、投资大、耗费大,一般极少使用,只在生产极雹高性能电子包装膜时才使用。
压延法只使用在PVC薄膜、片材上,对熔体流动性很好的聚烯烃塑料而言,只适用于无机填充量较大时才使用。
热封用塑料薄膜配方
一、降低热封温度的配方
各种热封薄膜的起始温度如下:LDPE 135℃,LLDPE 148℃,EV A(V A含量7.5%)107℃,EV A (V A含量12%)93℃,EMA(乙烯丙烯酸甲酯)79℃,EMAA(乙烯甲基丙烯酸)93℃,Surlyn121℃,EAA(乙烯丙烯酸)93℃。
上述各种树脂均有良好的相容性,可以互相配混后进行挤出吹膜或挤出流涎,以降低热封温度,例如:LDPE+EV A(50%+50%),其中V A含量提高,熔融温度还可降低,例如:可以用V A含量25%的EV A吹膜级牌号,则混合膜的热封起始温度可降低到90℃左右,但添加量不宜过高,因为EV A膜拉伸强度较低,过高的V A含量粘度大。
降低热封温度的其他配方如下:LDPE (50%)+50%EMA;LDPE70%+30%EAA;LDPE70%+30%EMAA等。
乙烯和丙烯酸的共聚物是一种粘结性树脂(ties),又叫相容剂。
二、提高热封薄膜耐寒性或耐热性的配方:
各种热封用塑料的耐寒性比较如下:EV A、EAA、EMAA可耐-65℃~-73℃,LLDPE可耐-68℃~-73℃,PC(聚碳酸酯)可耐-65℃~-75℃,LDPE可耐-48℃~-50℃,MDPE可耐-42℃~-45℃,Surlyn可耐-38℃~-42℃,HDPE可耐-40℃,聚苯乙烯可耐0℃,均聚丙烯可耐5℃,共聚丙烯(含乙烯5%~8%的共聚物)可耐-8℃。
由上可知,聚乙烯及其丙烯酸共聚物均有良好的耐低温性,而均聚聚丙烯的耐寒性差,可用共聚方法将丙烯同乙烯共聚在一块来提高丙烯均聚物的耐寒性,随乙烯单体用量的提高,可提高共聚聚丙烯的耐寒性,如:乙烯含量5%~8%为-8℃,乙烯含量达20%时,耐寒性可达-15℃,且薄膜柔软性提高,聚丙烯耐寒性也可同乙烯同丙烯酸的共聚物掺混来提高,其配方如:HPP50%+EV A50%,HPP(均聚聚丙烯)70%+30%EAA;HPP70%+30%EMA:HPP70%+30%EMAA。
应当指出的是聚乙烯和聚丙烯的相容性不是很好,仅一般,因此PE+PP共混是不可取的。
还有一关,PP同Surlyn树脂没有相容性,因此二者不能共混改性。
各种塑料的耐高温性如下:EV A、EAA、EMAA可长期耐55℃~85℃,LDPE耐85℃~100℃,MDPE耐95℃~105℃,HDPE耐115℃~120℃,Surlyn耐70℃~85℃,LLDPE耐95℃~115℃,PS耐85℃,HPP耐140℃,共聚丙烯(B-CPP)130℃~135℃,PA66耐160℃~165℃。
在需要耐温性的热封薄膜时,一般可直接使用HPP膜或B-CPP膜。
只有以乙烯同丙烯酸及其酯的材料为主要热封材料时,才使用PP来共混改性,提高耐热性,例如:70%EAA+30%B-CPP,70%EMAA+30%B-CPP。
三、提高热封温度的配方
在2kg/cm2的压力和0.5s的热封棒热封508μm,即:2.0密耳(mil)厚变下的热封强度如下:LDPE:1800g/25.4mm宽、LLDPE为2500g/25.4mm宽、EV A(V A7.5%)为1800g/25.4mm 宽,EV A(12%VA)1700g/25.4mm宽、EMA是1300g/25.4mm宽、EMAA1800g/25.4mm 宽,Surlyn2000g/25.4mm宽、EAA是1700g/25.4mm宽。
由上可见,LLPE是热封强度较高的。
最为普通的是使用LDPE50%+LLDPE50%的混合料来作为热封薄膜,有良好的热封强度。
四、夹杂物热封性
夹杂物热封性的性能比较如下:离子型聚合物(Surlyn)MPE>LLDPE>HDPE>MDPE>LDPE>EV A。
包装用聚烯烃热封塑料薄膜的其他配方、性能特点
以下配方生产的挤吹膜或流涎膜均可用于热封内膜,也可作单膜包装用。
配方一:HDPE70%+LDPE30%+白色原料,挤出吹膜,可用于巴氏杀菌简易包装牛奶膜,浅冷保藏和销售,有3天的适用期。
配方二:HDPE/LDPE或HDPE/EV A共挤,特点是该共挤膜内层有较低的熔点而外层有高强度,适用于内封层和简易牛奶膜,热封时不会有粘液沾在封切刀上。
配方三:HDPE MI<1g/10min+0.3~0.7%的硬酯酸钙成核剂用于挤吹,其薄膜有高强度和改善了的透明性,透明度由67%提高到73.5%。
可用于垃圾袋、手袋、购物袋,还可使用苯甲酸0.4%、苯甲酸钠0.25%、碳酸钠0.2%、滑石粉0.05%,均有同样的提高透明度的作用。
配方四:LDPE或者LDPE50%+LLDPE50%或其他聚烯烃符合用热封层薄膜添加600PPM以上的芥酸酰胺挤出吹膜或挤出流涎,做成干式复合薄膜后,在35℃下,一个星期熟化后可以有0.2~0.4的动静摩擦系数,适用于粉状、高粘度液状物的包装,关键是熟化温度在35℃左右,不能太高。
配方五:LDPE70~85%+MPE5~15%,价格适中,而有良好夹杂物热封性,高度的热封强度,吹膜时,膜泡稳定,厚薄的均匀度较好。
配方六:HDPE(MI 20g/10min),90份重+LLDPE(MI 2g/10min), 10份重。
混合后挤出吹膜,有良好强度和热粘合性,良好夹杂物热封性
配方七:乙烯-丙烯嵌段共聚物(MI 0.5g/10min),30%;HPP(MI 0.5g/10min),30%;HDPE (MI 0.3g/10min),40%混合挤出吹膜,有良好耐撕裂强度,耐115℃的高温蒸煮,高度的耐应力开裂性。
挤出片材可用于真空吸塑成型各种器皿。
配方八:美国Dow Chemical公司生产的LLDPE(Dowlex 2045)98.5%,美国Eastman公司生产的低分子量聚乙烯Epolene N 1.8%,共混后在130安培80rpm的转速下,用普通挤出机挤出吹膜,可以有74kg/h的生产量。
挤膜可用于热封膜或单膜包装用。
PVC热收缩薄膜的配方

PVC热收缩薄膜的配方1.PVC树脂:聚氯乙烯(PVC)是PVC热收缩薄膜的主要基础材料。
其主要作用是提供薄膜的韧性和力学性能。
常用的PVC树脂包括S-1000型和S-1300型,具有良好的热收缩性和透明性。
2.增塑剂:PVC树脂具有较高的硬度和脆性,为了提高薄膜的柔软性和可收缩性,需要添加适量的增塑剂。
增塑剂主要有酯类增塑剂、环氧脂类增塑剂等。
常用的增塑剂包括DOP(酯类增塑剂)、ESBO(环氧脂类增塑剂)等。
3.稳定剂:由于PVC树脂易于分解和降解,为了保证薄膜的稳定性和延长使用寿命,需要添加稳定剂。
稳定剂主要有液态、固态和金属有机盐等。
常用的稳定剂包括有机锡稳定剂(如TBLS)、复合金属盐稳定剂等。
4.填充料:填充料可以提高薄膜的机械性能、耐化学性能和阻隔性能。
常用的填充料有钙碳酸盐、滑石粉、硅酸钡等。
5.改性剂:改性剂可以改善薄膜的热收缩性能和机械性能。
常用的改性剂有碳酸锌、有机硅改性剂等。
6.助剂:助剂可以改善薄膜的流动性和加工性能。
常用的助剂有流动助剂、消泡剂、润滑剂等。
在制备PVC热收缩薄膜时,一般按照以下步骤操作:1.将PVC树脂、增塑剂、稳定剂、填充料、改性剂和助剂等按照配方比例加入混合机中进行预混,使各组分均匀分散。
2.将预混料加入挤出机中进行挤出成型,通过调整挤出机的转速和温度,控制薄膜的厚度和宽度。
3.将挤出成型的薄膜经过拉伸和加热处理,使其达到热收缩性能。
4.经过冷却和切割后,薄膜进一步经过卷取、干燥和包装等工序,最终制成成品薄膜。
需要注意的是,每个厂家在制备PVC热收缩薄膜时的配方会有所差异,具体的配方比例和材料选择需要根据产品的要求和工艺条件进行调整。
同时,还需要进行一定的工艺控制,如挤出机的温度控制、挤出速度的调整等,以保证薄膜的质量和性能。
总之,PVC热收缩薄膜的配方中主要包括PVC树脂、增塑剂、稳定剂、填充料、改性剂以及助剂等,通过适当的比例和工艺控制,可以制备出具有良好热收缩性能和机械性能的PVC热收缩薄膜。
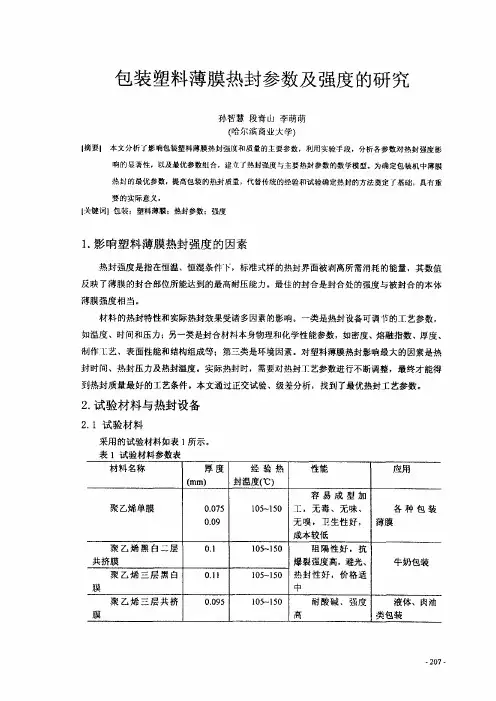
包装塑料薄膜热封参数及强度的研究
( 热封时间: 5, . 0 热封压力:
图3不同薄膜厚度热封强度一 热封温度
・ 图2 为在一定热封压力下,当 热封温度分别取 1 ℃,1 ℃,1 ℃时,热封强度与热封 0 2 0 3 0 5 时间的关系曲线。热封温度较高时, 热封强度随热封时间的 变化井不明显, 热封温度较低时, 热封强度随热封时间的增大而增大。图 3为热封压力、 热封时间一定的情况下,薄膜厚度为
书 加
_・ 令 ‘ ・一 ’
一 一砚) 一
井 蚤 愁、 甚 迁粉 场
时 翻
右 .
.』
翻
门 .
摘
一U
07 .
00 .
热封时间 〔 ) :
图7热封压力: . P,不同热封温度下热封强度一 0M a 2 热封时间曲线 图? 为一定热封压力下, 热封温度分别取 1 1, ', ℃时, 2C 1 C 1 0 3 0 5 0 热封强度与热封时间 的 关系曲线。如图示, 对于热封温度较高的曲 线, 热封强 度随热封时间的变化并不明显,随着 时间的增长, 热封强度反而下降: 而对于热封温度低的曲 线, 热封强度随热封时间的增大显著 增大,当其达到一定值时, 变化速度减缓。由 此, 可以看出,当热封温度较低时, 热封时间对 热封强度影响显著;热封温度高时,热封时间 对强度的影响不明显。 323回归分析 ..
高
液体、肉油 类包装
22 . 实验仪器设备
塑料薄膜的热封采用济南兰光机电 技术发展中心生产的R DR T -l 热封梯度仪。 塑料薄膜的热封强度测试采用长春市纸张试验机厂生产的Z W SO L - A型微机测控式电子 O 拉
力试验机。
23测试方法 .
试验根据以下标准进行;
做9 次热封试验。另外, 聚乙烯单膜的热封试验将薄膜厚度分为两类进行, 其它的材料因客观 条件限制, 只给出厚度值, 而没有对厚度进行分类试验。
种高强度耐热pe薄膜配方的制作方法

种高强度耐热pe薄膜配方的制作方法高强度耐热PE薄膜在许多工业领域具有广泛的应用,其优越的物理性能和耐热性使其成为众多行业首选的材料。
本文将详细介绍一种高强度耐热PE 薄膜的配方制作方法,以帮助读者了解这一材料的生产过程。
一、原材料选择1.高密度聚乙烯(HDPE):作为主要原料,应选择具有较高的分子量和密度的高品质HDPE。
2.纳米填料:选择具有良好耐热性和分散性的纳米填料,如纳米二氧化硅、纳米氧化铝等。
3.抗氧剂:选择高效抗氧剂,以提高PE薄膜的耐热性。
4.热稳定剂:根据需要选择合适的热稳定剂,以提高PE薄膜的热稳定性。
5.成核剂:用于提高PE的结晶速度和结晶度,提高耐热性。
6.润滑剂:用于改善PE的加工性能,降低加工过程中的摩擦。
二、配方设计1.高密度聚乙烯(HDPE):100份2.纳米填料:5-10份3.抗氧剂:0.5-1份4.热稳定剂:1-2份5.成核剂:0.5-1份6.润滑剂:0.5-1份三、制作方法1.混合:将HDPE、纳米填料、抗氧剂、热稳定剂、成核剂和润滑剂等原材料按上述比例混合均匀。
2.接枝改性:为了提高纳米填料在PE基体中的分散性,可以对纳米填料进行接枝改性,使其表面具有活性基团,有利于与PE分子链发生物理或化学结合。
3.造粒:将混合好的原料通过双螺杆挤出机进行造粒,造粒过程中控制好温度,避免过度降解。
4.制膜:将造好的粒料通过吹膜机或流延机进行制膜,控制好加工温度、螺杆转速和牵引速度等参数,确保薄膜的质量。
5.冷却和切割:将制好的薄膜进行冷却,待其达到室温后进行切割,以满足使用需求。
四、性能检测1.拉伸强度:测试薄膜的拉伸强度,确保其满足高强度要求。
2.热稳定性:通过热老化试验,测试薄膜的耐热性。
3.透光率:测试薄膜的透光率,以满足使用场景的要求。
4.其他性能:根据实际应用需求,测试薄膜的其他性能,如抗穿刺性、抗冲击性等。
通过以上方法制作的高强度耐热PE薄膜,可广泛应用于电子、电气、包装、建筑等行业。
PVC热收缩薄膜的生产配方
PVC热收缩薄膜的生产配方PVC热收缩薄膜是一种常见的包装材料,具有优异的透明度、抗撕裂性、耐候性和收缩性能。
它广泛应用于食品、药品、化妆品、文具、电子产品等行业的包装中。
PVC热收缩薄膜的生产需要一套配方,包括原材料的选择和加工工艺的控制。
下面将详细介绍PVC热收缩薄膜的生产配方。
1.PVC树脂PVC树脂是PVC热收缩薄膜的主要原材料,占比约为70%~80%。
它是根据PVC聚合物的分子量和聚合程度选择,并根据产品的要求进行配比。
一般选择具有适度分子量和熔体流动性的PVC树脂,以保证薄膜的收缩性和加工性。
2.增塑剂增塑剂是PVC热收缩薄膜中的重要添加剂,占比约为20%~30%。
它可以提高PVC树脂的柔软性和延展性,改善薄膜的可加工性和收缩性能。
常用的增塑剂有邻苯二甲酸酯类、环烷酸酯类和磺酰胺类等。
3.抗氧剂抗氧剂是PVC热收缩薄膜中的一类添加剂,用于提高薄膜的耐候性和稳定性。
它可以抵抗光照、热氧化和自由基的侵蚀,延长薄膜的使用寿命。
常用的抗氧剂有二苯胺类、酚类和硫醇类等。
4.粘合剂粘合剂是PVC热收缩薄膜中的必要添加剂,用于增加薄膜的粘合性和黏度。
它可以提高薄膜的抗拉强度和抗撕裂性,保证薄膜的使用效果。
常用的粘合剂有有机硅类、聚氨酯类和环氧树脂类等。
5.提升剂提升剂是PVC热收缩薄膜中的一类辅助添加剂,用于增加薄膜的收缩性和透明度。
它可以改善薄膜的体积收缩率和表面质量,提高包装品的包裹性和视觉效果。
常用的提升剂有金属醇酸盐类、碱金属盐类和硫代硬脂酸钾等。
6.塑化剂塑化剂是PVC热收缩薄膜中的一种辅助添加剂,用于提高薄膜的柔软性和可加工性。
它可以改变PVC聚合物的玻璃化转变温度,增加薄膜的延展性和弯曲性,提高包装品的适应性和美观性。
常用的塑化剂有烯酸盐类、环氧类和硬脂酸盐类等。
在PVC热收缩薄膜的生产中,除了以上的原材料配方,还需要控制加工工艺和操作参数,包括挤出温度、挤出速度、冷却方法、拉伸定型等。
PVC热收缩薄膜的配方
生产PVC热收缩薄膜的配方热收缩薄膜是一种良好的薄膜包装材料,它具有以下一些优点:(1)良好的透明性,可以让顾客直接看到被包装了的商品,便于顾客挑选商品;(2)紧贴商品外形,可以适用于各种形状的商品的包装,包装内容物广泛;(3)防窃性、防尘性优良;(4)可以把多种商品包装在一个热收缩包装袋内,防止个别小商品的丢失,也方便于顾客携带;(5)选用不同的树脂及配方,可以生产出不同机械强度及功能的热收缩薄膜,既可用于强度较低、商品重量较小的内包装,也可用于要求强度较高的集装箱用的机械制品,建筑材料等用的运输包装(外包装)。
热收缩薄膜最早出现在二次世界大战中的德国,使用PVDC,经双向拉伸后用来包装武器,防止生锈。
所以,热收缩薄膜从一开始工业化生产后就使用在工业品包装上,后来才把热收缩薄膜用于食品包装,例如:PVDC肠衣膜用于香肠包装等。
热收缩薄膜是利用薄膜在高弹态下纵向或横向拉伸了的能量储存在薄膜中,利用热塑性塑料具有的对双向或单向拉伸前的形态具有的记忆效应,在再遇到热时能恢复拉伸前的形态的功能来达到包装目的。
热收缩薄膜是广泛的高聚物具有的记忆效应的具体应用例子。
热收缩薄膜的生产方法是树脂颗粒进入挤出机后使用挤出吹膜或挤出流涎的方法生产出厚的圆筒状膜或平板状厚膜,对于结晶型聚合物,为了防止并减少结晶度,应使用冷却水骤冷方法来冷却厚膜,因为结晶了的厚膜是不能进行双向或单向拉伸,拉伸会使结晶破坏,降低膜的机械强度和性能。
生产了厚膜重新加热到树脂的T g~T f温度下,即:玻璃化温度~熔融温度之间的高弹态下进行机械的纵向或横向拉伸,然后冷却成为热收缩薄膜。
对于无定形聚合物,如:PVC,可以直接由熔融态冷却到高弹态后就进行拉伸,冷却后卷取成热收缩薄膜,无需骤冷后再加热。
各种树脂的T g、 T f及拉伸取向温度列于表1中。
各种塑料的热收缩温度、收缩率和收缩力如表2中所示。
PVC由于透明性优良、容易改性而易满足不同强度和包装性能的要求。
热封膜简介

热封膜简介热封膜:热封膜就是热封用的塑料薄膜。
热封用塑料膜的性能要求热封用塑料膜有以下几个重要的性能要求:(1)热封起始温度要低,以适应于高速自动制袋充灌机的使用要求;(2)热封用塑料膜应有良好的耐寒耐热性;(3)热封强度要高;(4)热间剥离强度要大,即:热间剥离距离要小,这就是说在热封时,因机械拉力等的作用,已经热封了的部分,被重新剥离开的部分要很小;(5)要有良好的夹杂物热封性,即:热封面被油污灰尘污染仍有良好的热封强度;(6)动静摩擦系数应在0.2~0.4之间,以便于粉状和粘性液体的充分足量的灌装;(7)具有良好的耐破包装物。
工艺对塑料薄膜的生产工艺而言,共有挤出吹膜法、挤出流涎法、溶剂流涎法、压延法等多种,而这些工艺之中,挤出流涎法生产的薄膜由于纵横向性能平衡、无内应力、热封性优的特点最适宜用于热封。
但是挤出流涎设备投资大,限制了实际的使用率,使用面较广的是挤出吹膜法生产的热封膜,应当注意的是挤出吹膜时的拉伸比和牵引比都应当较小一点,且二者应平衡,防止因拉伸比或牵引比过大,引起过多的塑料分子因拉力作用而产生定向结晶,使薄膜丧失热封性。
在生产耐热性较好的聚丙烯热封用膜时,应使用水冷却法的下吹法挤吹膜,才能使PP膜有良好的热封和透明性。
溶剂流涎法因需要使用到大量的溶剂,成本贵,溶剂回收设备大、投资大、耗费大,一般极少使用,只在生产极薄、高性能电子包装膜时才使用。
压延法只使用在PVC薄膜、片材上,对熔体流动性很好的聚烯烃塑料而言,只适用于无机填充量较大时才使用。
热封用塑料薄膜配方一、降低热封温度的配方各种热封薄膜的起始温度如下:LDPE 135℃,LLDPE 148℃,EVA(VA含量7.5%)107℃,EVA(VA含量12%)93℃,EMA(乙烯丙烯酸甲酯)79℃,EMAA(乙烯甲基丙烯酸)93℃,Surlyn121℃,EAA(乙烯丙烯酸)93℃。
上述各种树脂均有良好的相容性,可以互相配混后进行挤出吹膜或挤出流涎,以降低热封温度,例如:LDPE+EVA(50%+50%),其中VA含量提高,熔融温度还可降低,例如:可以用VA含量25%的EVA吹膜级牌号,则混合膜的热封起始温度可降低到90℃左右,但添加量不宜过高,因为EVA膜拉伸强度较低,过高的VA 含量粘度大。
包装用热封塑料薄膜特性分析(一)
0.925~0.940g/cm2之间,LDPE密度为0.910~0.925g/cm2,HDPE密度为
0.941~0.965g/cm2。
(三)HDPE薄膜
HDPE薄膜的力学强度是聚烯烃塑料中最好的,使用MFR<1g/10min
专注下一代成长,为了孩子
差,印刷前必须进行电晕处理,以提高薄膜表面的极性,提高它同油墨的
附着力。由于LDPE薄膜柔软,伸长率大,因此,LDPE薄膜不宜作较精确
的套色印刷,只宜单色印刷,因套色不易套准;
⑾LDPE薄膜强度较低。LDPE薄膜由于透明性好及柔软,已经在
食品包装中获得了广泛应用,如面包、糖果、饼干、调味料等;纺织品也
书山有路勤为径;学海无涯苦作舟
的HDPE粒子,吹塑成的微薄膜(厚度在7~10μm)有良好的强度,适宜
于作垃圾包装膜、购物袋等,其开口性、耐热性、阻湿性、耐油性也比
LDPE强,薄膜透明性差。
(四)LLDPE薄膜
LLDPE薄膜同其他PE膜一样无色、无味、无毒,透明性良好,密度
为0.910~0.930g/cm2的热封用薄膜。其最大特点是具有良好的热粘合性,
而热粘合强度同热封时的温度关系不大,也就是说热封时,只要热封温度
大于起始热封温度就有高度的热封强度,因此可以在较低的温度下热封,
而有可靠的热封性,可适用于高速自动充灌热封包装机上作热封层用。
LLDPE薄膜作热封用薄膜的另一个特点是具有优良的夹杂物热封性,即热
封面上有内容物、灰尘、垃圾、油腻等污染也能热封,而且具有良好的热
封强度和可靠性。LLDPE薄膜的这一特性又叫似离子性,因为在所有热封
用薄膜中离子型树脂,即Surlyn薄膜的夹杂物热封性最好,甚至可以在
热收缩聚酯薄膜包装材料生产简介
四、常见问题及解决方案
①现象:在成型加工的过程中,会产生大量的气 泡,影响正常生产和产品平质。 原因:聚酯大分子链中含有酯基,有吸湿性倾 向,在受热的情况下,即使有微量的水分存在,也 极易发生水解,产生气泡;同时,因水解降,使分 子量下降,PET品质变劣。 解决方案:切片原料充分干燥。
‹#›
‹#›
三、生切片(APET或PETG) →真空干燥 →熔融挤出或排气式双螺杆挤出→急冷铸片 →双向拉伸→冷却→收卷、分切→检验包装
‹#›
三、生产工艺流程
①干燥处理:
在熔融挤出加工之前,采用真空转鼓干燥,干燥 温度70~75℃,干燥时间>6h。 一是提高聚合物的软化点,避免其在干燥和熔融 挤出过程中树脂粒子互相粘连、结块; 二是去除树脂中水分,防止含有酯基的聚合物在 熔融挤出过程中发生水解降解和产生气泡。
热收缩聚酯薄膜包装材料 加工工艺简介
‹#›
热收缩聚酯薄膜简介 原料及其配制 生产工艺流程 常见问题及解决方案
‹#›
一、热收缩聚酯薄膜简介
①热收缩塑料薄膜
要求是在常温下稳定,加热时(玻璃化温度以上)收缩,并且是在 一个方向上发生50%以上的热收缩较为理想。
热收缩塑料薄膜的特点: 贴体透明,体现商品形象; 紧束包装物,防散性好; 防雨、防潮、防霉; 无复原性,有一定防伪功能。
纵向拉伸设备示意图
‹#›
三、生产工艺流程
• 预热辊:辊筒表面镀铬,温度60-85℃。为防塑料薄膜粘 辊,接近拉伸辊的数只预热辊表面可涂敷一层Teflno(聚四 氟乙烯) 。 • 拉伸辊:如果是单点拉伸,有一只慢拉辊、一只快拉辊, 表而镀铬。慢拉辊温度80-85℃,快拉辊温度30℃;如是多 点拉伸,则有一组拉伸辊。拉伸是在一对或一组拉伸辊之间 完成的。
生产PVC热收缩薄膜的配方
生产PVC热收缩薄膜的配方热收缩薄膜是一种良好的薄膜包装材料,它具有以下一些优点:(1)良好的透明性,可以让顾客直接看到被包装了的商品,便于顾客挑选商品;(2)紧贴商品外形,可以适用于各种形状的商品的包装,包装内容物广泛;(3)防窃性、防尘性优良;(4)可以把多种商品包装在一个热收缩包装袋内,防止个别小商品的丢失,也方便于顾客携带;(5)选用不同的树脂及配方,可以生产出不同机械强度及功能的热收缩薄膜,既可用于强度较低、商品重量较小的内包装,也可用于要求强度较高的集装箱用的机械制品,建筑材料等用的运输包装(外包装)。
热收缩薄膜最早出现在二次世界大战中的德国,使用PVDC,经双向拉伸后用来包装武器,防止生锈。
所以,热收缩薄膜从一开始工业化生产后就使用在工业品包装上,后来才把热收缩薄膜用于食品包装,例如:PVDC肠衣膜用于香肠包装等。
热收缩薄膜是利用薄膜在高弹态下纵向或横向拉伸了的能量储存在薄膜中,利用热塑性塑料具有的对双向或单向拉伸前的形态具有的记忆效应,在再遇到热时能恢复拉伸前的形态的功能来达到包装目的。
热收缩薄膜是广泛的高聚物具有的记忆效应的具体应用例子。
热收缩薄膜的生产方法是树脂颗粒进入挤出机后使用挤出吹膜或挤出流涎的方法生产出厚的圆筒状膜或平板状厚膜,对于结晶型聚合物,为了防止并减少结晶度,应使用冷却水骤冷方法来冷却厚膜,因为结晶了的厚膜是不能进行双向或单向拉伸,拉伸会使结晶破坏,降低膜的机械强度和性能。
生产了厚膜重新加热到树脂的T g~T f温度下,即:玻璃化温度~熔融温度之间的高弹态下进行机械的纵向或横向拉伸,然后冷却成为热收缩薄膜。
对于无定形聚合物,如: PVC,可以直接由熔融态冷却到高弹态后就进行拉伸,冷却后卷取成热收缩薄膜,无需骤冷后再加热。
各种树脂的T g、 T f及拉伸取向温度列于表1中。
各种塑料的热收缩温度、收缩率和收缩力如表2中所示。
PVC由于透明性优良、容易改性而易满足不同强度和包装性能的要求。
低温热封膜配方
低温热封膜配方
低温热封膜配方通常由聚合物材料和添加剂组成。
以下是一种常见的低温热封膜配方:
主要成分:
1. 聚乙烯:作为主要的聚合物材料,可以提供薄膜的柔韧性和耐用性;
2. 聚丙烯:作为聚乙烯的增强材料,可以提高薄膜的抗张强度和耐磨性;
3. EVA(乙烯-醋酸乙烯共聚物):作为粘合剂,可以增加薄膜的粘合性和封合性。
其他添加剂:
1. 抗氧化剂:用于保护薄膜不受氧化损伤,延长薄膜的使用寿命;
2. 防静电剂:用于减少薄膜表面的静电,防止粘合过程中的问题;
3. 硅油:用于改善薄膜的光滑度和润滑性;
4. 着色剂:根据需求,添加适当的着色剂以改变薄膜的颜色。
以上配方只是一种常见的低温热封膜配方,实际配方可能因应用需求而有所不同。
设计配方时,需要考虑薄膜的特性要求、使用环境以及预期性能等因素。