
三菱PLC教程
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
9.网络参数 --以太网组态续 网络参数1-- 网络参数 --以太网组态
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
10.网络参数 --以太网组态续 网络参数1-- 网络参数 --以太网组态
编程软件GX Develper使用 编程软件GX Develper使用
16.网络参数 -- 网组态续(远程 ) 网络参数3-- 网络参数 --H网组态 远程IO)
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
17.网络参数 -- 网组态续(主从站之主站) 网络参数3-- 网络参数 --H网组态 主从站之主站)
总经理办公扩大会
PLC硬件组态和编程
常用指令的使用
3、应用指令 、
逻辑操作 (D)WAND(P)、 (D)WOR(P)、 (D)WXOR(P) 、 、 顺环移位 (D)ROR(P)、 (D)RCR(P)、 (D)ROL(P)、 (D)RCL(P) 、 、 、 移位指令 (B/D)SFR(P)、 (B/D)SFL(P) 、 结构化程序 CALL、RET等 、 等 其他指令 DUTY
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
7.重要参数 --程序文件组态 重要参数3-- 重要参数 --程序文件组态
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
8.网络参数 --以太网组态 网络参数1-- 网络参数 --以太网组态
总经理办公扩大会
PLC选型
主要参考因素 主要参考因素
1. 用户需求。 用户需求。 2. 价格。 价格。 品牌价格 AB-西门子-三菱-欧姆龙 -西门子-三菱- 同品牌各系列价格等 3. 性能指标。 性能指标。 三菱Q系列(中大型)-FX系列 小型) 三菱 系列(中大型)- 系列(小型) 系列 )- 系列( 4. 易用性、熟悉程度等 易用性、
PLC硬件组态和编程
梯形图编程注意事项
1、每个继电器的线圈和它的触点均用同一编号, 、每个继电器的线圈和它的触点均用同一编号, 每个元件的触点使用时没有数量限制。 每个元件的触点使用时没有数量限制。 2、梯形图每一行都是从左边开始,线圈接在最右 、梯形图每一行都是从左边开始, 线圈右边不允许再有接触点)。 边(线圈右边不允许再有接触点)。 3、线圈不能直接接在左边母线上。 、线圈不能直接接在左边母线上。 4、在一个程序中,同一编号的线圈如果使用两次, 、在一个程序中,同一编号的线圈如果使用两次, 称为双线圈输出,它很容易引起误操作, 称为双线圈输出,它很容易引起误操及解决方法
编程注意事项
1、避免双线圈。 、避免双线圈。 2、如果有子程序或中断程序,则主程序在前、子 、如果有子程序或中断程序,则主程序在前、 程序或中断程序在后, 程序或中断程序在后,且主程序结尾需要有 FEND指令与子程序或中断程序分界。 指令与子程序或中断程序分界。 指令与子程序或中断程序分界 3、子程序以Pxx开始;中断程序以 开始。 、子程序以 开始; 开始。 开始 中断程序以Ixx开始 4、子程序结尾需要RET指令;中断程序结尾需要 、子程序结尾需要 指令; 指令 IRET指令。 指令。 指令 5、全部程序结尾需要END指令。 、全部程序结尾需要 指令。 指令
4.空项目 空项目
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
5.重要参数 -- 组态 重要参数1-- 重要参数 --IO组态
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
6.重要参数 --软元件组态 重要参数2-- 重要参数 --软元件组态
总经理办公扩大会
PLC工作原理
• PLC结构示意图
地址总线 控制总线 各种开关 继电器接点 行程开关 模拟量输入 地址总线 控制总线 编程 单元 输 入 接 口 中 央 处 理 单 元 存 储 器 数 据 存 储 器 输 出 接 口 照明 电磁装置 执行机构 。。。。
数据总线
电源
总经理办公扩大会
PLC工作原理
14.网络参数 -- 网组态 网络参数3-- 网络参数 --H网组态
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
15.网络参数 -- 网组态续(远程 ) 网络参数3-- 网络参数 --H网组态 远程IO)
总经理办公扩大会
PLC硬件组态和编程
总经理办公扩大会
PLC选型
注意事项( 注意事项(续)
4. 开关量输入和输出模块会根据其可接受信号的 电压等级和电流大小不同而不同。 电压等级和电流大小不同而不同。
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
1. 安装(略) 安装(
总经理办公扩大会
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
13.网络参数 -- -LINK网组态续 网络参数2-- 网络参数 --CC- 网组态
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
• 各组成部分作用
• CPU:(1) 将各种输入信号取入存储器。 : 将各种输入信号取入存储器。 (2) 编译、执行指令。 编译、执行指令。 (3) 把结果送到输出端。 把结果送到输出端。 (4) 响应各种外部设备的请求。 响应各种外部设备的请求。
存储器: • 存储器: RAM:存储各种暂存数据、中间结果、用户正调 :存储各种暂存数据、中间结果、 试的程序。 试的程序。 ROM:存放监控程序和用户已调试好的程序。 :存放监控程序和用户已调试好的程序。
总经理办公扩大会
PLC工作原理
主要技术性能 主要技术性能
1. 输入 输出点数 ( I/O点数 )。 输入/输出点数 点数 。 2. 扫描速度。 单位: ms /1000步 或 µs /步 扫描速度。 单位: 步 步 3. 内存容量。 内存容量。 4. 指令条数。 指令条数。 5. 内部寄存器数目。 内部寄存器数目。 6. 特殊功能模块。 特殊功能模块。 7. 等等
总经理办公扩大会
PLC工作原理
• 各组成部分作用(续)
输入、输出接口:采用光电隔离,减小了电磁干扰。 • 输入、输出接口:采用光电隔离,减小了电磁干扰。 输出三种形式: 输出三种形式:继电器 -- 低速大功率 可控硅 -- 高速大功率 晶体管 -- 高速小功率
各种接口、高功能模块:便于扩展。 • 各种接口、高功能模块:便于扩展。 小型机:一体机。有接口可扩展。 小型机:一体机。有接口可扩展。 中、大型机:模块式。可根据需要在主板上随意组合。 大型机:模块式。可根据需要在主板上随意组合。
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
2.运行 运行
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
3.新建工程 新建工程
总经理办公扩大会
PLC硬件组态和编程
编程软件GX Develper使用 编程软件GX Develper使用
I/O刷新 刷新
O I
刷新 刷新
执行指令
一个扫描周期
总经理办公扩大会
PLC工作原理
• 程序执行过程(续)
与计算机原理相似: 与计算机原理相似: 当出现某些事件,如某定时时间到达、 当出现某些事件,如某定时时间到达、某模块出现 硬件故障等,循环扫描会被中断; 硬件故障等,循环扫描会被中断;CPU转而执行中 转而执行中 断程序或停止。 断程序或停止。 但是一个中断的执行不会因为另一个中断事件的出 现中断。 现中断。
总经理办公扩大会
PLC硬件组态和编程
常用指令的使用
1、顺序指令 、
触点指令 LD(P)、LDI(P)、AND(P)、ANI(P)、OR(P)、ORI(P) 、 、 、 、 、 输出指令 OUT(H) Y/T/C/F、SET、RST、PLF、PLS等 、 、 、 、 等 结束指令 FEND、END 、 其他指令 STOP、MC、MCR、SFT(P)等 、 、 、 等
交流内容
• • • •
PLC工作原理 PLC选型 PLC硬件组态及编程 常见问题及解决方法
总经理办公扩大会
PLC工作原理
• PLC起源--继电器
早期的PLC是用来替代继电器、接触器控制的。 是用来替代继电器、 • 早期的 是用来替代继电器 接触器控制的。 用于顺序控制,只能实现逻辑运算。因此, 它主要 用于顺序控制,只能实现逻辑运算。因此, 被称为可编程逻辑控制器 可编程逻辑控制器( 被称为可编程逻辑控制器(Programmable logic controller, controller,略写 PLC ) 随着电子技术、计算机技术的迅速发展, • 随着电子技术、计算机技术的迅速发展,可编程 控制器的功能已远远超出了顺序控制的范围。 控制器的功能已远远超出了顺序控制的范围。被称 可编程控制器( 为可编程控制器(Programmable controller,略写 , 。为区别于 , PC)。为区别于Personal Computer (PC),故沿用 PLC 这个略写。 这个略写。
三菱pcl操作方法

三菱pcl操作方法
三菱PCL(Programmable Logic Controller)是三菱电机公司生产的一种可编程逻辑控制器。
以下是三菱PCL的操作方法:
1. 编写PLC程序: 首先需要编写PLC程序,通过PLC编程软件(如MELSOFT 系列软件)进行编写。
PLC程序一般使用梯形图(Ladder Diagram)来表示逻辑控制的过程,包括各种输入输出的连接、逻辑判断、运算等。
2. 运行PLC程序: 将编写好的PLC程序下载到PLC设备中。
通过PLC编程软件连接PLC设备,选择下载功能,将PLC程序下载到PLC设备的存储器中。
3. 监视PLC运行: 使用PLC编程软件提供的监视功能,可以实时查看PLC设备的运行状态,包括输入输出信号的状态、变量值的变化等。
4. 调试和检测: 在PLC运行过程中,可以通过PLC编程软件进行调试和检测。
可以通过监视功能和在线编辑功能查看和修改程序,以实现对PLC控制过程的调试和优化。
5. 维护和更换PLC设备: 定期进行PLC设备的维护工作,包括清洁、检查连接线路和接口、更换故障元件等。
在更换PLC设备或扩展系统时,需要进行适当的设置和调试。
三菱PLC基础学习教程1
三菱PLC基础学习建立好文件后就可以在其中编写程序了。
1)程序的保存在“文件“菜单下的“另存为“下即可。
2)PLC程序上载,传入PLC。
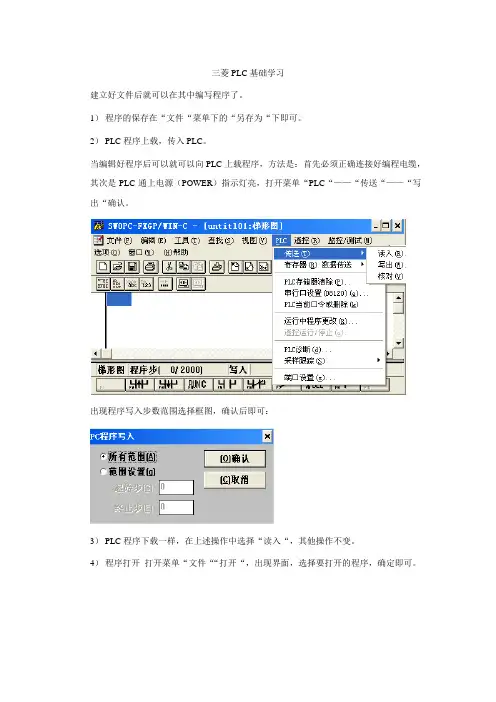
当编辑好程序后可以就可以向PLC上载程序,方法是:首先必须正确连接好编程电缆,其次是PLC通上电源(POWER)指示灯亮,打开菜单“PLC“——“传送“——“写出“确认。
出现程序写入步数范围选择框图,确认后即可:3)PLC程序下载一样,在上述操作中选择“读入“,其他操作不变。
4)程序打开打开菜单“文件““打开“,出现界面,选择要打开的程序,确定即可。
5)退出主程序ALT+F4或点击文件菜单下的“退出“。
1.程序的编写1)编程语言的选择FXGPWIN软件提供三种编程语言,分别为梯形图、指令表、SFC状态流程图。
打开“视图“菜单,选择对应的编程语言。
2)梯形图编辑时如图3)编写程序可通过功能栏来选择,也可以直接写指令进行程序编写。
主要是熟悉菜单下各功能子菜单。
4)梯形图编写需进行转换,在工具菜单下选择或按F4键,转换完毕即可进行上载调试,注意端口设置。
5)程序的检查在“选项“菜单下的“程序检查“,即进入程序检查环境,可检查语法错误、双线圈、电路错误。
2.软元件的监控和强制执行在FXGPEIN操作环境下,可以监控各软元件的状态和强制执行输出等功能。
元件监控功能界面:强制输出功能界面:强制ON/OFF功能界面:主要在“监控/测试“菜单中完成。
3.其他各功能在操作过程中在帮助菜单中熟悉。
5.梯形图常用项具体操作(1)剪切(梯形图编辑):[编辑(Alt + E)] - [剪切(Alt + t)]功能:将电路块单元剪切掉.操作方法:通过[编辑] - [块选择]菜单操作选择电路块. 在通过[编辑] -[剪切]菜单操作或[Ctrl] + [X]键操作,被选中的电路块被剪切掉. 被剪切的数据保存在剪切板中.警告:如果被剪切的数据超过了剪切板的容量,剪切操作被取消.(2)粘贴(梯形图编辑):[编辑(Alt + E)] - [粘贴(Alt + P)]]功能:粘贴电路块单元.操作方法:通过[编辑] - [粘贴] 菜单操作,或[Ctrl] + [V]键操作, 被选择的电路块被粘贴上. 被粘贴上的电路块数据来自于执行剪切或拷贝命令时存储在剪切板上的数据.通过[编辑] - [粘贴]菜单操作或[Ctrl] + [V]键操作,被选中的电路块被粘贴. 被粘贴的数据是在执行剪切或拷贝操作时被保存在剪切板中的数据.警告:如果剪切板中的数据未被确认为电路块,剪切操作被禁止.(3)拷贝(梯形图编辑):[编辑(Alt + E)] - [拷贝(Alt + C)]功能:拷贝电路块单元.操作方法:通过[编辑] - [块选择]菜单操作选择电路块. 在通过[编辑] - [拷贝]菜单操作或[Ctrl] + [C]键操作,被选中的电路块数据被保存在剪切板中.警告:如果被拷贝的数据超过了剪切板的容量,拷贝操作被取消.(4)行删除(梯形图编辑):[编辑(Alt + E)] - [行删除(Alt + L)]功能:在行单元中删除线路块.操作方法:通过执行[编辑] - [行删除]菜单操作或[Ctrl]+[Delete]键盘操作,光标所在行的线路块被删除.警告:1.该功能在创建(更正)线路时禁用.需在完成线路变化后执行.2.被删除的数据并未存储在剪切板中.(5)行删除(梯形图编辑):[编辑(Alt + E)] - [行删除(Alt + L)]功能:在行单元中删除线路块.操作方法:通过执行[编辑] - [行删除]菜单操作或[Ctrl]+[Delete]键盘操作,光标所在行的线路块被删除.警告1. 该功能在创建(更正)线路时禁用.需在完成线路变化后执行.2.被删除的数据并未存储在剪切板中.(6)删除(梯形图编辑):[编辑(Alt + E)] - [删除(Alt + D)]功能:删除电路符号或电路块单元.操作方法:通过进行[编辑] - [删除]菜单操作或[Delete]键操作删除光标所在处的电路符号欲执行修改操作,首先通过执行[编辑] - [块选择]菜单操作选择电路块. 在通过[编辑] - [删除]菜单操作或[Delete]键操作, 被选单元被删除。
三菱fx系列plc教程
三菱fx系列plc教程三菱FX系列PLC教程:从入门到高级应用PLC(可编程逻辑控制器)是一种广泛用于自动化控制系统中的数字计算机。
它通过不同的输入和输出模块,能够对各种电气、机械和过程进行控制。
对于初学者来说,三菱FX系列PLC是一个很好的起点。
一、基础知识和使用环境1. 了解PLC的基本原理和工作方式,以及PLC在自动化过程中的应用。
2. 掌握FX系列PLC的特点和不同型号之间的区别。
3. 熟悉PLC的相关术语,如输入、输出、位、字、地址等。
二、软件安装和PLC连接1. 下载并安装三菱FX系列PLC的编程软件,如GX Developer。
2. 连接PLC和计算机,通常可以通过串口或以太网进行连接。
三、PLC编程基础1. 学习LD(梯形图)编程语言,它是FX系列PLC的主要编程方法。
2. 掌握PLC的基本指令,如位逻辑、算术和比较指令。
3. 理解程序的执行顺序和循环结构。
四、IO配置和PLC控制1. 进行IO模块的配置和设置,包括输入和输出点的定义。
2. 编写简单的控制程序,操作IO模块中的输入和输出信号。
五、计数与定时器控制1. 学习使用计数器指令,实现计数功能。
2. 掌握定时器指令的使用,了解如何编写延时程序。
六、数据处理和数据通信1. 学习使用数据移位指令,实现数据的位操作。
2. 掌握数据传输、转换和存储的指令。
3. 了解PLC之间的数据通信方法,如Modbus协议。
七、高级功能和应用1. 学习使用FX系列PLC的扩展模块,如模拟量输入输出模块。
2. 掌握PLC的PID控制方法,实现温度、压力等变量的精确控制。
3. 了解PLC的网络通信功能,如以太网通信和远程监控。
八、故障排除和维护1. 学习如何检测和解决PLC的故障。
2. 掌握PLC的备份和恢复方法,保证程序和数据的安全性。
通过以上的学习,你将能够掌握三菱FX系列PLC的基本编程和控制方法,从而能够应用在自动化设备和系统中。
PLC技能在现代工业中是非常重要的,掌握它将为你提供丰富的就业机会和发展空间。
三菱FN系列可编程控制器PLC学习教程
输入 电压
输入电流
X000 X010
~7
以内
DC24 V
7mA
5mA
输入ON电流
X000 X010
~7
以内
4.5 mA
3.5mA
输入OFF电流
X00 X010 0~7 以内
≤ 1 . 5 ≤1.5
mA
mA
输入阻抗 输
入
X000 X010 隔
~7
以内
离
3.3 KΩ
4.3KΩ
光 电
绝
缘
输入 响应 时间
0~60 ms 可变
殊模块连接,可多达一六个外设.
基本单元也可以像图[b]所示的连接,但这种
连接之后,就不能再直接连接FX二N和FX0N设备了.
FX2N-CNV-IF (转换电缆)
·FX2N用扩展单元、扩展模块 FX2N基本单元 ·FX0N用扩展单元、特殊模块
(不能接FX0N用的扩展单元)
FX2N扩展板
最多不超过8个
约10ms 约10ms 机械隔离
0.3A/1点 0.8A/4点 15VA/AC 100V 30VA/AC 200V
30W
1mA/AC 100V 2mA/AC 200V
1ms以下
最大10ms
光电晶闸管隔离
0.5A/1点 0.8A/4点 12W/DC24V
1.5W/DC24V
0.1mA以下/DC30V 0.2ms以下 0.2ms以下*
使用环境 无腐蚀性气体,无尘埃
项目
电源电压
允许瞬间 断电时间 电源保险丝
表六-六 FX二N电源技术指标
FX2N- 16M
FX2N-32M FX2N-32E
FX2N-48M FX2N-48E
三菱plc教程

三菱plc教程三菱PLC(可编程逻辑控制器)是一种用于自动化控制系统的计算机控制设备,被广泛应用于工业自动化领域。
它采用可编程的软件编写逻辑程序,通过输入和输出模块与外部设备(如传感器、执行器等)连接,实现对各种工业设备的控制。
下面将介绍三菱PLC的基本原理、应用和编程方法。
三菱PLC基本原理是通过将各种逻辑处理和控制功能集成到一个芯片中,实现对自动化系统的控制。
PLC的核心是CPU (中央处理单元),它接收输入信号并根据预定的逻辑程序进行处理,然后输出控制信号。
PLC的输入模块将外部信号转换为数字信号输入给CPU,输出模块将CPU处理后的信号转换为控制信号输出给执行器。
三菱PLC的应用非常广泛,涵盖了各个行业的自动化控制系统。
它可以用于机床、冶金、化工、电力、交通、电子、网络通信等各类设备和系统的控制。
PLC可以实现对生产过程的自动化控制,提高生产效率和质量,降低生产成本。
同时,PLC具有可编程性和模块化特点,可以根据实际需求进行灵活配置和扩展。
三菱PLC的编程是通过使用特定的编程软件进行的,常用的软件包括三菱GX Developer和三菱GX Works。
编程软件提供了丰富的功能模块和指令集,可以进行逻辑处理、数据处理、通信和调试等操作。
编程过程中,首先需要定义输入输出模块的接口和变量,然后编写逻辑程序,最后下载到PLC中运行。
三菱PLC的编程语言有多种,常用的有Ladder Diagram(梯形图)、Structured Text(结构化文本)、Instruction List(指令列表)等。
Ladder Diagram是一种图形化的编程语言,类似于电气接线图,易于理解和使用;Structured Text是一种基于文本的编程语言,可以进行复杂的数学和逻辑运算;Instruction List是一种低级语言,类似于汇编语言,适用于简单和高速控制。
三菱PLC的编程思路是将控制任务分解成多个子任务,并为每个子任务编写相应的逻辑程序。
三菱PLC教程
第一章可编程序控制器的结构及基本工作原理第一节PLC的产生和特点及其应用方向一、PLC的发展史可编程序控制器(Programmable Logic Controller),简称PLC,是在继电顺序控制基础上发展起来的以微处理器为核心的通用的工业自动化控制装置。
20世纪60年代末期,美国汽车制造工业竞争激烈,为了适应生产工艺不断更新的需要,在1968年美国通用汽车公司(GM)首先公开招标,对控制系统提出的具体要求基本为:a。
它的继电控制系统设计周期短,更改容易,接线简单成本低。
b。
它能把计算机的功能和继电器控制系统结合起来。
但编程要比计算机简单易学、操作方便。
c。
系统通用性强。
1969年美国数字设备公司(DEC)根据上述要求,研制出世界上第一台PLC,并在GM公司汽车生产线上首次试用成功,实现了生产的自动化。
其后日本、德国等相继引入,可编程序控制器迅速发展起来,但是主要应用于顺序控制,只能进行逻辑运算,故称为可编程逻辑控制器,简称PLC。
其定义:可编程控制器是一种数字运算操作的电子系统,专为在工业环境应用而设计的。
它采用一类可编程的存储器,用于其内部存储程序,执行逻辑运算,顺序控制,定时,计数与算术操作等面向用户的指令,并通过数字或模拟式输入/输出控制各种类型的机械或生产过程。
可编程控制器及其有关外部设备,都按易于与工业控制系统联成一个整体,易于扩充其功能的原则设计。
随着电子技术和计算机技术的迅猛发展,PLC的功能也越来越强大,更多地具有计算机的功能,所以又简称PC(PROGRAMMABLE CONTROLLER),但是为了不和PERSONAL COMPUTER混淆,仍习惯称为PLC。
目前PLC已经在智能化、网络化方面取得了很好的发展,并且现今已出现SOFTPLC,更是PLC领域无限的发展前景。
二、可编程序控制器的功能特点1.逻辑控制 PLC具有逻辑运算功能,能够进行与、或、非等逻辑运算,可以代替继电器进行开关量控制,故它可替代继电器进行开关量控制。
PLC基础及应用教程(三菱FX2N系列)PPT
★ 2)创建PLC程序并可将其存储为文件,用打印机 打印。
★ 3)可在串行系统中与PLC进行通信、文件传送、 操作监控以及各种测试。
★ 4)可以脱离PLC进行仿真调试。
2
3.2 程序编制
三菱PLC基础与应用
的方法。
2.实训内容
★ 1)熟悉GX-Developer编程软件的菜单、工具条、 操作栏的功能和使用方法。
★ 2)利用GX-Developer编写常用逻辑门电路的梯形 图程序(要求:能实现与非门、或非门和异或门 等常用门电路的功能)。
33
三菱PLC基础与应用
★ 3)利用GX-Developer编写LED数码显示控制电路 的梯形图程序。(要求:按下启动按钮后,LED 数码管开始一段段显示,显示次序是A、B、C、 D、E、F、G、H,随后显示数字及字符,显示次 序是0、1、2、3、4、5、6、7、8、9、A、B、C、 D、E、F,断开启动按钮程序停止运行。)
图3-12是对图3-8所示程序的注释。
16
三菱PLC基础与应用
图3-12 电动机正反转程序注释
17
三菱PLC基础与应用
3.5 仿真调试
GX Developer Simulator Ver. 6.10L提供了仿 真功能,这也是GX Developer比FXGPWin优 越的原因。
GX Developer的仿真调试过程如下:
11
三菱PLC基础与应用
图3-9 转换功能键的使用
12
三菱PLC基础与应用
经过程序转换过的梯形图如图3-10所示,同 时还会显示梯形图的步数(12步)。
三菱PLC教程ppt课件
淮安信息职业技术学院 9
PLC的应用领域
返回
开关量逻辑控制 用于机械加工的数字控制 机器人控制 闭环过程控制 数据处理 通信和联网
淮安信息职业技术学院 10
PLC的基本指令与编程
返回
PLC的编程语言 三菱F1系列PLC的编程元件 三菱F1系列PLC的基本指令与编程 程序的输入、测试及运行
返回
(a)梯形图
(b)语句表
淮安信息职业技术学院 32
S、R指令
返回
指令的作用
❖ S(Set):置位指令,使操作保持的指令。 ❖ R(Reset):复位指令,使操作保持复位的指令。
指令的使用说明
❖ S指令用于将Y、S、M200~M377等元素置1并具有保持功能; ❖ R指令用于取消Y、S、M200~M377等元素的自保持功能并置0。
辅助继电器(M)
种类
❖ 一是通用型,不具备掉电保护功能 ❖ 另一种是掉电保护型,失电后不复位。
数量
通用型辅助继电器共有128个 掉电保护型辅助继电器64点
编号
通用型 M100~M277 掉电保护型 M300~M377
特点
❖ 辅助继电器的功能相当于继电-接触器控制系统电路中的中间继电器。 ❖ 它不能由任何外部设备来驱动,也不能直接驱动外部负载。
梯形图LAD
梯形图与继电-接触器控制系统的电路图很相似,
。 其中的编程元件沿用了“继电器”名称
梯形图的基本结构
主母线
触点
.
节点
() 编程线圈
()
副母线
淮安信息职业技术学院 13
返回
语句表STL
语句表类似于计算机汇编语言的形式,用指令的助记 符来进行编程。它通过编程器按照语句表的语句顺序 逐条写入PLC并可直接运行。语句表的指令助记符比较 直观易懂,编程也简单,便于工程人员掌握,因此得 到广泛的应用。
三菱FX2n系列PLC基础教程
• 机电一体化专业特点决定了毕业生就业范围广,适应 能力强;机电一体化技术具有学科交叉的特点,培养出的 是复合型人才。 本专业毕业生认为:机电一体化专业工作不仅技术含量 高,而且趣味性强,具有可持续发展的特点。
9
1.3机电一体化的相关技术
1、检测传感技术 2、信息处理技术 3、自动控制技术 4、伺服传动技术 5、精密机械技术 6、系统总体技术
2)可以通过切换专用的辅助继电器来设置模拟转换是电压
输出(0~10V)还是电流输出(4~20mA)。而且,如下 表所示,各个通道的转换数字值被存储在专用的特殊数 字寄存器中,但是不能调节模拟数字转换的特性。
40
2、参数
1)软元件说明
元件 M8114 D8114
说明
切换输出模式 OFF:电压输出模式(0-10V) ON:电流输出模式 (4-20mA)
34
例题1:
• 将Ch1设置成电压输入模式,将Ch2设置成电流输入模式,A/D转换后各通道的数字值
。 被存储在D0和D2中
PLC梯形图
35
例题2:
• 在电压模式下,2AD将模拟值0~10V转换成模拟输出0~4000。如果在 程序中使用的数字范围是0~10000,则范围0~4000必须被转换成 0~10000,存储在D10中。 解:电压值与PLC存储器D10之间的关系。
保留
·BFM17: B0=0选择模拟输入通道1 B0=1选择模拟输入通道2 B1=0→1,起动A/D转换处理 B2=0→1,起动D/A转换处理
24
FROM,To指令
m1 m2 [D] n
X3
FROM是读特殊功能指令
FROM
K0
K0
D0 K1 按下X3后,将与plc连接的1号
三菱plc教程
三菱plc教程三菱PLC是一种常用的工业控制系统,可以通过编程控制各种机械设备的运行。
本教程将介绍一些基本的操作和编程技巧。
1. PLC基础概念PLC全称Programmable Logic Controller,可编程逻辑控制器,是一种专门用于工业自动化控制的电子设备。
它由中央处理器(CPU)、输入输出(I/O)模块和通信模块组成,通过编程来实现对各种设备的控制。
2. PLC的工作原理PLC的工作原理是通过读取输入信号,经过逻辑处理后控制输出信号,从而实现对设备的控制。
输入信号可以来自各种传感器,如开关、压力传感器、温度传感器等,输出信号可以控制设备的运行状态,如电机的启停、阀门的开关等。
3. PLC编程语言PLC编程语言主要有Ladder Diagram(梯形图)、Sequential Function Chart(顺序功能图)和Structured Text(结构化文本)等。
梯形图是最常见和易于理解的一种编程语言,类似于电气图,可以直观地表示逻辑关系和控制流程。
4. PLC的输入输出PLC的输入输出可以通过I/O模块进行扩展,可以连接各种传感器和执行器。
输入口可以读取传感器的信号,输出口可以控制执行器的状态,如开关、灯光、电动机等。
5. PLC的编程步骤PLC的编程步骤主要包括需求分析、梯形图设计、程序编写、调试和上线运行。
其中需求分析是确定需要控制的设备和运行逻辑,梯形图设计是根据需求设计出逻辑关系,程序编写是将逻辑关系翻译成PLC可执行的代码。
6. PLC程序调试PLC程序调试是验证编写的程序是否符合预期效果的过程。
可以通过软件模拟、在线调试和实际设备验证等方式进行调试。
7. PLC网络通信PLC可以通过网络通信模块进行远程通信,从而实现分布式控制和远程监控。
常见的通信方式有以太网、串口和无线通信等。
以上是关于三菱PLC的一些基本知识和操作技巧的介绍,希望对您有所帮助。