
SMT程序管理办法
SMT程序管理办法
一、新程式制作:
1、新程式制作准备:
首先确认 GERBER文件、PCB,PART LIST、元件位置图为工程部提供的最新版本,位置图以及BOM必须清晰可辨认。
2、程式转换到各机器(如SIEMENS、FUJI)上后,必须再由一SMT技术人员对照BOM核对一次。
3、程序制作及释放作业流程:
4、 程序制作及释放作业内容:
1.4.1. 客户(或RD)需于新产品导入或变更时释放BOM 表,Gerber
文件(程序坐标文件)于电子工程。
1.4.
2. 电子工程(开发)取得数据后将其转换为厂内之BOM 表及程
序坐标文件并进行发行,以做为后续程序制作及核对之依据。
(注:BOM 表及程序坐标文件同步发行,备份于数据中心)。
1.4.3. 电子工程(工艺)依据需求进行程序制作,以备生产使用。
工程数据释放
(Bom&程序坐标) 程序制作
(线外作业)
程序下载
(命名修正)
实机确认
(轨道调整)
上料表制作
(程序同步发行)
程序核对 上料表发行 (程序同步发行)
电子工程(工艺) 品管 数据中心 OK NG
电子工程(开发) 程序核对
程序核对
申请 BOM 发行 (坐标档同步发行)
OK NG
异常之处置流程。
SMT制程管制程序

文件
SMT 制程管制程序
名稱
文件編號
本頁修改次數 4 頁次 2/5
由主管予以審核. 5.5.2 SMT 換線、轉制單,需進行首件檢查,由 AEE、制造以相應排料表 、 BOM
進行核對,確認 OK 后,方可繼續生產.並由制造人員將第 1 片檢查結果填 入 SMT 首件檢查表 (附件九). 5.5.3 ECN、工程處置單導入時,需進行首件 10 片檢查,由產品工程部確認,并協 同制造檢查 OK 后,方可繼續生產.將檢查結果填入 SMT 首件檢查表 (附件 九). 5.5.4 IPQC 課依《制程檢驗程序》進行首件檢驗. 5.5.5 產品打樣依《產品打樣管制程序》進行. 5.6 生產制造 5.6.1 靜電防護:為防止靜電對材料損傷,制造部各課依《靜電防護程序書》執行. 5.6.2 設備管制 5.6.2.1 設備使用、保養: AEE 部對各項設備使用、保養、維護依《設備管制
表
製程檢驗程序 SMT、PQC 檢驗日報表
生產狀態標示卡
SMT 作業工作指導書
SMT 外觀維修日報
表
制造部
產品工程部
IPQA
矯正及預防作業程序 品質異常處理單
制造部
生產管理程序
製程轉移單
轉下制程
三、定義 3.1 生產狀態標識卡:用於識別制程中產品規格、檢驗狀態等之標示. 3.2 品質異常 3.2.1 SMT 制程 A 級材料不良而導致制程不良率超過 0.3%;C 級材料不良而超過 3%,均為 SMT 制程異常. 3.2.2 月品質目標未達者定義為異常. 3.3 排料表:是指和元件貼裝程式相對應的材料排列順序表,其包括《SMT LOADINGLIST》、《MTC 上料表》、《HOLDER 上料表》等三種.
SMT程序制作管理规范

00,第二次生产为01,第三次生产为02,依次类推。最后一组数字的第一个字符A代表A线,B代表B线,C代表C线,第二位数字1代表这个产品用1台机生产,2代表2台机生产,3代表3台机生产。第三位字符1表示当前的第一台机生产,2表示第二台机生产。
3.4SMT技术员负责SMT程序的备份工作;
3.5 SMT工程师负责对相关编程人员进行监督指导;
3.6 SMT文控文员负责对文件发放及控制管理。
4.定义
4.1贴片机指全自动贴片机,包括Siemens Hs-50 F5HM- JUKI全自动贴片机;
4.2印刷机指全自动锡膏印刷机,包括MPM UP2000、Dek;
4.3生产程序指贴片机或印刷机上用的自动生产程序;
4.4 FUJI Flexa指贴片机离线编程软件;
5.贴片机程序制作步骤
5.1 SMT程序文员根据客户所提供的BOM及CAD文件进行整理核对;
5.2将整理好的BOM及CAD文件导入Flexa编程软件;
5.3用游标卡尺测出PCB的长、宽、厚等输入Flexa;
7.2印刷机程序命名:
7.2.1印刷机程序命名按此格式:XXX-XXXX-A-00-A
7.2.2左边第一组字符代表客户名称及代号,第二组字符代表生产产品的名称,三组字
符A代表TOP面,B代表BOT面。第四组数字代表版本。第五组字符代表线别,A代表A线,B代表B线,C代表C线。
8.备份
8.1生产程序在生产之前要做好临时的备份。
6.8执行Print Parameters命令,依次输入相应的印刷参数;
SMT生产管理控制程序
1.0目的1.1为使《生产计划》有效落实执行,确保团队人员之间高效有序运作,激发员工士气,保质、保量、保时交货,满足客户及公司发展之需求。
2.0 适用范围2.1 适用于本公司 SMT生产管理运作。
3.0 定义3.1 无4.0 职责4.1计划部:负责根据上料、实际生产进度进行协调和调控前后工序的衔接匹配及岀货安排,保证前后工序因材料、半成品、设备、仪器产能的不匹配,所导致的停工待料浪费成本。
4.2 生产部:负责依据《生产计划》,相关作业指导书和标准合理安排生产,及时跟进生产进度,及时解决生产中出现的异常,及时与计划保持良好的沟通,保质、保量、准时完成生产计划和岀货计划。
4.3 工程部:负责及时制定相关作业指导书和操作标准,及时指导和培训生产过程中的相关作业员。
负责生产制程及岀货因工艺批量性的异常分析、处理工作。
4.4 品质部:负责生产制程中品质标准的制定、培训、实施。
负责生产制程中的产品检验、监督、稽核控制工作。
负责主导生产制程中品质异常的跟进、分析及对策的效果验证。
4.5资材部:负责根据生产通知、生产计划、生产部和PC提供的相关信息备料、发料、补退料。
5.0 流程/内容5.1流程5.1.1流程图:文件编号文版本:B 页版本:00页 次第3页,共8页文件名称: SMT 生产管理控制程序蛉入、恃出的文件、记录盍程圉生产部生产部工程 品质部生产部计划计划生产部/■工程部 品质部/资材部工程都生产部生产部生产邇知单生产计划转线通知单 Mil表/站位表9工程图 作业指导书 零件位置图印刷作业指导书 冊昨卩刷记录表 站位表聊T 上料记录表珀卅表/站位義 帥T 上料记录表贴装程序BOI 表S 肛首件确认记录表4检查记录表 手放料确认记录表炉谥曲线记录表 炉爲巻数设置记录表检查作业指导书 "検查记录表 外观绻修记录表 补科确认记录表 入库单5.2内容521 生产通知:5.2.1.1 商务部接到客户订单,立即转成公司内部《生产通知单》,其中内容体现客户相关制程工艺要求,由计划发放到SMT生产部及相关部门提前做相关准备。
SMT程序管理规程

文件制修订记录规范程序制作、变更、优化、命名、保存、调用等作业程序,确保程序正确应用及存取,防止人为失误及重复作业,提升工作效率及制品品质。
2.0范围:适用于SMT所有程序管理。
3.0内容:3.1程序命名:印刷机:基板编号/机种名-面别——注:所生产产品优先以该实物PWB丝印编码命名,如该基板实物上无PWB 丝印编码则按照“机种名-面别”方式命名。
SPI:机种名-面别——注:如所生产产品PWB相同,机种名不同!为便于程序的编程优化及合理管控,可将其两个(或多个)程序名进行合并使用(因其所有钢网印刷焊盘均100%检测)!例:程序名PF7500-A和PF7600-A因PWB相同,SPI程序可合并命名为PF7500(PF7600)-A贴片机:机种名-面别-BOM版本-机器配置代码回流炉:机种名-面别AOI:机种名-面别3.2贴片试产程序的制作:3.2.1生产技术课担当通知程序员进行试产程序制作。
3.2.2生产技术课担当提供BOM清单、样板/空基板、实装图、客供XYDATA。
3.2.3程序员进行BOM单及客供X、YDATA的整理。
3.2.4使用编程软件导入,将整理好的数据进行编制。
3.2.5按机器配置优化分机,并用对比软件进行核对。
3.2.6临时站位表做成,工程师、系长确认审核签名生效,并发放物料组备料。
3.2.7站位表需要在1周内完成受控,受控文件发放到生产部SMT物料房,并对临时站位表进行一对一回收。
3.3.贴片程序管理:3.3.1.程序电脑必须由专人(程序员)管理,其它无关人员不得擅自动用该电脑。
3.3.2.技术员应在当天内把所有调整变更后的程序(如:版本升级、在线优化、部品参数及相关程序数据变更等)及试产程序回存到程序员处,程序员应将回存后的程序在两日内用对比软件核对确认完毕,保证其无误方可保存,并在《SMT 程序变更记录表》上做好相应的记录。
3.3.3.新版本程序回存后,旧版本程序及时将其移动到指定的文件家内进行保存,以便后续追溯。
SMT程序管理办法
8.2.1.程式制作权限 由依据工程提供之PCB按照锡膏参数进行程式制作.
8.2.2.程式变更权限依实际生产产品品质确定程式是否变更,由工艺工程师以上确认.
8.3 参数之设定与变更.
8.3.1. 参数设定:
由工程依据焊接状况设定回焊参数.并设定在作业指导书中供现场作业
8.3.2. 参数变更: 作业指导书中的管制数据,工程在取得最佳参数,必须记录在《程式参数记录表》中
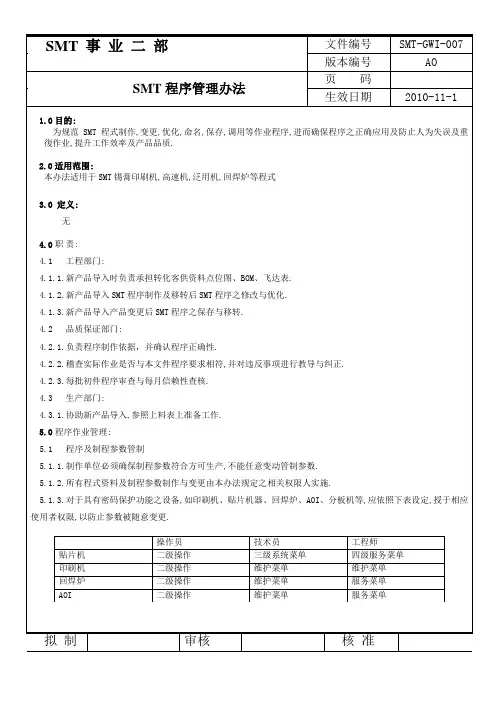
操作员
技术员
工程师
贴片机
二级操作
三级系统菜单
四级服务菜单
印刷机
二级操作
维护菜单
维护菜单
回焊炉
二级操作
维护菜单
服务菜单
AOI
二级操作
维护菜单
服务菜单
5.2程式资料的发行备份:
程式资料在由各线技术员确认无误后由交编程员或带班工程师,备份于程序备份电脑中,相关部门如需使用需提出申请。
6.0印刷机程式管理
6.1印刷机(SP18/GKG)程式命名规则.
8.4 程式的查&
8.4.1.生产中须确保参数符合作业指导书管制设定要求方可生产.
8.4.2. QC巡检时应确认参数是否于管制范围内.并记录保存
1.0目的:
为规范SMT程式制作,变更,优化,命名,保存,调用等作业程序,进而确保程序之正确应用及防止人为失误及重復作业,提升工作效率及产品品质.
2.0适用范围:
本办法适用于SMT锡膏印刷机,高速机,泛用机,回焊炉等程式
3.0定义:
无
4.0职责:
4.1工程部门:
4.1.1.新产品导入时负责承担转化客供资料点位图、BOM、飞达表.
7.4贴片机程式的制作及查核:
smt生产运行管理程序编制流程
smt生产运行管理程序编制流程English Answer:1. Introduction:SMT production run management program plays a crucial role in ensuring the smooth and efficient operation of SMT production lines. A well-defined program establishes clear guidelines and procedures for managing productionactivities, helping to optimize productivity, reduce errors, and maintain high-quality standards.2. Process of Developing an SMT Production Run Management Program:The process of developing an SMT production run management program involves several key steps:2.1. Define Program Objectives:Determine the specific goals and objectives of the program, such as improving productivity, reducing errors, and enhancing quality.2.2. Establish Production Standards:Define clear production standards and specifications for each product and process, considering factors such as cycle time, setup time, and quality requirements.2.3. Develop Production Procedures:Establish detailed procedures for all production activities, including material handling, machine setup, process execution, and inspection.2.4. Establish Quality Control Measures:Implement quality control measures to ensure that products meet specified requirements, including inspection criteria, test methods, and corrective action procedures.2.5. Train and Empower Operators:Train operators on the established production standards and procedures, and empower them to make informed decisions and take ownership of their work.2.6. Monitor and Evaluate Performance:Establish performance metrics and procedures to monitor and evaluate the effectiveness of the program, identifying areas for improvement and making necessary adjustments.3. Continuous Improvement:The SMT production run management program should be reviewed and updated regularly to ensure that it remains effective and aligned with evolving production requirements. Continuous improvement initiatives can be incorporated into the program to drive ongoing improvement and optimize performance.Chinese Answer:1.引言:smt生产运行管理程序对于smt生产线平稳高效的运行起着至关重要的作用。
SMT程序管理办法
SMT程序管理办法
SMT程序管理办法
一、新程式制作:
1、新程式制作准备:
首先确认 GERBER文件、PCB,PART LIST、元件位置图为工程部提供的最新版本,位置图以及BOM必须清晰可辨认。
2、程式转换到各机器(如SIEMENS、FUJI)上后,必须再由一SMT技术人员对照BOM核对一次。
3、程序制作及释放作业流程:
4、程序制作及释放作业内容:
1.4.1.客户(或RD)需于新产品导入或变更时释放BOM表,Gerber
文件(程序坐标文件)于电子工程。
1.4.
2.电子工程(开发)取得数据后将其转换为厂内之BOM表及程序坐标文件并进行发行,以做为后续程序制作及核对之依据。
(注:BOM表及程序坐标文件同步发行,备份于数据中心)。
1.4.
3.电子工程(工艺)依据需求进行程序制作,以备生产使用。
SMT程式管理办法
PAGE 1/12 REV B * * * * * 目錄* * * * *項目ITEM 內容DESCRIPTION目錄修訂履歷頁次121 目的 32 適用范圍 33 職責 34 程式資料管制作業 35 印刷機程式管理 46 貼片機貼片程式管理5-67 貼片機Parts Library 管理6-108 貼片機Mark Library管理109 貼片機Supply Library管理1010 貼片機Board Data程式管理10-1111 迴焊爐參數及程式管理1112 記錄保存1213 附表12APPROVED CHECKED PREPAREDBYDA TEISSUEDBYPAGE 2/12 REV B * * * * * 修訂履歷* * * * *版次ECN NO. 修訂項次備注A 初版發行PAGE 3/12 REV B一.目 的:籍由規範SMT程式製作,變更,優化,命名,保存,調用等作業程序,進而確保程序之正確應用及取得,防止人為失誤及重復作業,提昇工作效率及製品品質.二.適 用 范 圍:本辦法適用於SMT錫膏印刷機,高速機,泛用機,回焊爐等程式三.職 責:3.1製造工程/生技部門:3.1.1.新產品導入時負責承擔轉化客戶之《元件貼裝位置對應圖》(以下簡稱“MT圖”)、 《元件料號.絲印貼裝坐標對應表》 (以下簡稱“MT表”)、BOM表.3.1.2.負責新產品導入時SMT程序之製作及移轉後SMT程序之修訂與優化.3.1.3.新產品導入時及產品變更後SMT程序之保存與移轉.3.2品質保證部門:3.2.1.負責程序製作依據之有效性,並確認程序正確性.3.2.2.稽查實際作業是否與本文件要求之程序相符,並對違反事項進行教導與糾正.3.2.3.每批初件程序審查與每月信賴性查核.3.3製造部門:3.3.1.協助新產品導入,參照上料表上料等準備性工作.四.程式資料管制作業:4.1程式及製程參數管制4.1.1.製造單位須確保製程參數符合作業指導書管製要求方可生產,不能任意變動管制參數.4.1.2.所有程式資料及製程參數之制作與變更由本辦法規定之相關權限人員實施.4.1.3.對於具有密碼保護功能之設備,如MPM,MSHⅢ,MPAV2B等,應依照下表設定,授於相應使用者權限,以防止參數被隨意變更.機台操作員 生技人員 製造/生技主管MSHⅢ,MPAV2B,MV2VB二級Engineer三級System四級ServiceMPM Supervisor Maintenance MaintenanceHeller Operator Engineer Service4.2程式資料的發行備份:程式資料在由品管DOUBLE CHECK,確認無誤后由交由資料中心備份於品管DCC電腦中,相關部門如需使用需提出申請PAGE 9/12 REV B零件名稱 零件代碼 相 關 英 文普通電阻 RES Resistor排 阻 NWR Network Resistor普通電容 CAP Capacitor排 容 NWC Network Capacitor鉭質電容 TNC Tantalum Capacitor電解電容 ELC Electrolytic Capacitor可調電容 TRC Trimmer Capacitor發光二極體 LED Light Emitting Diode方形二極體 DIR Rectangular Diode圓柱二極體 DIC Cylindrical Diode小電晶體 TRM Mini Transistor電 感 IND Inductor保 險 絲 FUS Fuse晶 振 器 CRY Crystal Oscillator過 濾 器 LCF LC FilterBGA BGA Ball Grid ArrayLCC LCC Leadless Chip CarrierPLCC PLC Plastic Leaded Chip CarrierQFP QFP Quad Flat pack PackageSOJ SOJ Small Outline-J-leaded packageSOP SOP Small outline Package連 接 器 CON Connector開 關 SWH Switch變 壓 器 TFM Transformer7.2PARTS的製作與變更:PAGE 12/12 REV B由工程或生技依據制樣時焊接狀況設定回焊參數.並設定在作業指導書中供現場作業11.3.2.參數變更:作業指導書中的管制數據,工程及生技在取得最佳參數時,必須UPDATE作業指導書方可交現場實施.相關變動必須同時記錄在《程式參數修改記錄表》中11.4程式的查核11.4.1.製造單位須確保參數符合作業指導書管製設定要求方可生產.11.4.2.QC於初件,巡檢時應確認參數是否於管制範圍內.十二.記錄保存QS-16<<記錄保存>>.十三.附表<<程式及設備參數修訂履歷表>>。
SMT生产管理规范
SMT生产管理规范一、引言SMT(表面贴装技术)生产管理规范是为了确保生产过程的高效性、质量可控性和安全性而制定的。
本规范适用于所有涉及SMT生产的企业,旨在规范SMT生产过程中的各项管理工作,提高生产效率和产品质量。
二、SMT生产流程1. 材料准备在SMT生产过程中,材料准备是关键的一环。
要确保所使用的材料符合相关标准和规范,包括质量认证、环境友好性等。
材料准备包括采购、验收、入库等环节,每一步都应有相应的记录和检验。
2. 设备维护SMT生产所使用的设备需要定期维护,以确保其正常运行和稳定性。
维护工作包括设备清洁、润滑、校准等,维护记录应详细记录维护时间、内容和人员。
3. 生产计划制定合理的生产计划是保证生产效率的重要因素。
生产计划应根据市场需求、设备状况和人力资源等因素进行合理安排,并及时调整以适应变化。
4. 生产过程控制生产过程控制是确保产品质量的关键环节。
应建立严格的生产过程控制标准,包括工艺参数设定、操作规范和质量检验等。
操作人员应按照标准操作流程进行操作,并记录相关数据。
5. 质量管理质量管理是SMT生产过程中的重要环节。
应建立完善的质量管理体系,包括质量目标设定、质量培训、质量检测和质量反馈等。
对于出现的质量问题应及时进行分析和改进措施。
6. 库存管理合理的库存管理可以提高生产效率和降低成本。
应根据市场需求和供应链状况进行库存管理,包括原材料、半成品和成品的库存控制和管理。
7. 安全管理SMT生产过程中要重视安全管理,确保员工的人身安全和设备的安全性。
应建立健全的安全管理制度,包括事故预防、应急处理和安全培训等。
三、SMT生产管理规范的执行和监督1. 执行SMT生产管理规范的执行应由相关部门负责,并进行定期检查和评估。
相关人员应接受相关培训,了解规范的具体要求,并按照要求执行工作。
2. 监督SMT生产管理规范的监督由质量管理部门负责。
监督工作包括对各环节的检查、数据分析和问题反馈等,以确保规范的有效实施。
SMT生产运作过程管理制度模版
SMT生产运作过程管理制度1.0、目的1.1、使生产运作过程规范化、标准化,保证产品质量,满足客户要求。
1.2、确保产线的正常生产,确保产品品质,防止类似问题的再次发生。
2.0、适用范围适用于本公司SMT生产车间生产运作过程,所有与SMT生产有关的部门、区域、活动、过程及其结果。
3.0、定义3.1、制程联络:针对制程中出现的不合格、缺陷或其它不期望发生的问题需要其它相关部门进行协助而发出的联络。
3.2、4M1E变更:指生产制造过程中关于材料/物料、制造方法、制造设备的变更及制造人员的大幅度变更。
4.0、职责4.1、SMT生产主管/经理负责SMT车间全面管理工作及整体工作安排,确保生产正常运行和保证产品质量。
4.2、PIE负责提供生产制造过程中相关技术性文件和资料;主导制程控制,对所有不良进行分析并改善;负责设备/仪器的使用、维修、保养,保证设备的正常运行。
4.3、品质部负责过程抽样及出货检验和监督。
5.0、运作程序5.1、生产前准备工作5.1.1、SMT生产部按PMC生产计划,开出《转线通知单》,通知SMT设备工程、测试工程与品质部及测试生产部,以确定生产前各部门作好相应的生产技术文件与所需的设备与工具(《转线通知单》为临时记录,不须保存)。
5.1.2、确定开拉生产时,需要制作首件,由品质部开出《首件鉴定表》对生产所需的生产性文件进行版本等相关的确认,确保生产过程中所使用的资料的准确性和有效性。
SMT生产部则根据首件鉴定表的要求进行生产安排,品质部则需确认生产部是否均按首件鉴定表的要求进行生产加工。
5.1.3、当《首件鉴定表》完成后,由品质部根据首件情况判定是否可以进入正常生产。
5.2、生产过程控制5.2.1、每次换料均由操作员对照BOM、程序表等相关资料填写相应的《SMT换料记录》,以确保所更换的物料是所需物料及可追溯性,需针对更换物料的名称、编码、供应商与等相关资料进行核对,操作员互检后IPQC进行核对。