
PE袋初包装封口验证报告2015
PE袋初包装封口验证报告文件编号:YWY/G-01-2015C/0编制:日期:审核:日期:批准:日期:验证时间:第一章总则1.1.验证目的根据ISO13458-2003(YY/T0287-2003)标准中“当生产和服务提供过的输出不能由后续的监视或测量加以验证时,组织应对任何这样的过程实施确认”。
为此针对本公司生产的无菌医疗器械产品的初包装的工艺过程进行验证,使产品的单只包装符合GB/T19633-2005(ISO11607)《最终灭菌医疗器械的包装》标准的相关要求,同时对包装所用的材料和设备仪器进行验证。
1.2 围1.2.1本验证适用于本公司生产的一次使用无菌医疗器械产品的PE成型袋的包装验证。
所涉及的产品有:(1)、一次性使用无菌吸痰管;(2)、一次性使用无菌导尿管;(3)、一次性使用无菌胃管;(4)、一次性使用无菌喂食管;(5)、一次性使用无菌肛门管;(6)、一次性使用无菌婴儿尿袋;(7)、一次性使用无菌引流袋;1.2.2本次验证用的设备为自动热合封口机,设备的编号为:YS—29,安装在净化车间。
1.2.3初包装材料本次确认使用的材料为PE复合膜,单层厚度为0.05mm,材料的技术参数由供应商提供。
由于初包装材料及热合封口的工艺及设备已被生产实践所确定,所以本次的验证采用回顾性验证,在热合封口统计分析的基础上,证实初包装热合封口的生产工艺条件适用性的验证1.3 验证1.3.1验证方案:由本公司技术部制定,报管理者代表审批后方可实施。
1.3.2验证实施:由相关职能部门的人员组成验证小组,管理者代表负责按验证方案组织实施。
1.3.3验证资料:所有有关验证的资料、所取得的数据、记录和验证报告由技术部汇编并存档。
1.3.4依据文件:(a)、ISO11607-1::2006《最终灭菌医疗器械的包装第一部分:材料无菌屏障系统、包装系统的要求》;(b)、ISO11607-2:2006《最终灭菌医疗器械的包装第二部分:成型密封和组装过程的确认》;(c)、GB/T2828.1-2008;(d)、包装热封操作规程;(e)、医用PE袋质量标准(供方提供);(f)、产品初始污染菌检测操作规程;(g)、封口机使用说明书;第二章验证方案2.1PE初包装袋热合封口工艺相关要求的识别;初包装的热合封口能否达到规的要求,取决于以下要素:(a)小包装的材质及其性能;(b)封口热合的温度;(c)热合封口的速度;(d)热合封口的设备;(e)生产环境、操作人员的技能。
2.1.1 使用材料:小包装的材质应满足,符合生物相容性使用的要求,对被包装产品不产生污染。
并且应与标签系统、贮存、运输过程相适应。
2.1.2热合温度(a)热合温度太低将会使包装袋在封口时产生假封现象,在后续灭菌工序中封口产生开裂。
(b)热合温度太高将会使包装袋封口造成变形或封口起皱、发黄;2.1.3 热合速度(a)热合速度太快,初包装热合时间短,有可能产生假封现象,在后续灭菌工序中封口产生开裂。
(b)热合速度过慢,生产率低并且由于加热时间长有可能产生封口变形或者封口起皱。
2.1.4 其它因素:(a)热合机性能:热合机应满足热合温度可调,由室温调至300℃;工作台运行速度可调在20M/min可调,可装字母滚轮清晰的在封口处压印出生产日期及失效日期。
(b)工作环境:工作环境应符合YY0033所规定的要求。
(c)操作工的技能:操作工在上岗前需培训并经技能考试合格者。
2.2 验证方案由于影响热合封口的设备、热合时工作环境、操作工的技能、包装袋的供应商及其它材料等在某些条件下以固定或接近固定,所以本验证方案仅对热合封口的工艺参数进行回顾性验证。
2.2.1热合封口的工艺条件:(根据生产实践及供方提供资料)(a)热合温度:热合温度190±10℃(b)热合速度:热合速度8M±0.5 /min2.2.2 包装的接受规第三章验证实施3.1验证小组经管理者代表批准,验证小组由以下成员组成组长:立(1)负责对本计划的核准;(2)负责对验证结果的核准;(3)负责验证小组的组织与协调工作。
成员:生产技术科:波(1)负责任何封口作业流程的确认;(2)负责编制本计划及验证报告;(3)负责对产品的生产作业管制;(4)负责本计划的实施及现场组织工作;(5)负责热合封口机的有效确认;质管科:晨敏、胥春美(1)负责抽样计划及测试方法(2)负责测试报告;(3)负责验证计划的会审。
3.2 初包装热合封口的质量要求(a)完整连续的密封带,封口宽度≥5mm,封口平直、不叠角、不起皱;(b)密封后不渗漏;(C)密封与材料的微生物屏障实验符合要求(阻菌性能符合要求);(d)包装材料和密封性能与环氧乙烷灭菌过程相适应;(e)包装材料与标签系统相适应;(f)灭菌有效期应符合要求。
(即货架寿命应符合要求);3.3 验证实施前的准备3.3.1 设备的确认(a)热合封口机安装在本公司的十万级净化区域,安全措施落实,各操作按钮正常,温度在室温至300℃可调,工作台运行速度在0~20M/min可调。
(b)封口热合机上的电压表、电流表、温度表已校准,校准的结果为合格并且在有效期。
同时相应的检测仪均校准并在有效期。
3.3.2 包装袋及被包装产品的确认(a)包装袋:敦煌彩印生产,经进厂检验合格,数量为:420个。
(b)被包装产品是:吸痰管F16,经过程检验合格,其批号为:20150130数量为:400支3.4 验证实施3.4.1 验证实施由验证小组按下表工艺参数进行热合封口:3.4.2 验证实施由车间操作工按上述工艺参数进行热合封口,分别按组别分装在6个中包装,在热合封口后的外观检测完成后转入灭菌工序。
3.4.3 热合封口后的检验与实验(a)热合封口的外观要求检验见附件3(b)封口后渗漏实验见附件4(c)包装材料的阻菌性实验见附件5(d)包装材料的密封性能与环氧乙烷灭菌过程相适应见附件6(见灭菌验证报告)(e)包装材料与标签系统相适应性实验见附件7(f)灭菌后货架寿命实验见附件8无菌医疗器械小包装验证包装热合后外观的确认(附件3)验证依据: ISO11607验证人员:晨敏、胥春美产品名称:一次使用无菌吸痰管规格:CN/FR 16包装型式:纸塑全塑生产批号:20150130验证项目:小包装热合封口后的外观验证方法:以目测检验外观,密封带的宽度用游标卡尺测量相关文档:无菌医疗器械小包装热合封口后外观检测记录不合格描述:验证结论:合格不合格验证人:胥春美日期:2015.03.24 审核结论:合格不合格验证人:晨敏日期:2015.03.25无菌医疗器械小包装热合封口后外观检验记录(附件3/1)验证项目小包装热合封口后外观检验产品名称一次性使用无菌吸痰管规格型号CN/FR 16 生产批号20150130 灭菌批号E20150204 包装型式纸塑全塑检验依据ISO11607 实验方法1、密封带的宽度用游标卡尺进行测量;2、其余外观以目测检验;抽样每组随机抛取样品5只,进行检验检测热封工艺参数℃/M/min完整连续的密封带密封带的宽度为≥5mm封口平直、无叠角、无起皱、无裂缝开启后无纸屑脱落180/8.0 √8.0~8.2 √√记录190/8.0 √8.0~8.2 √√200/8.0 √8.0~8.2 √√190/7.5 √8.0~8.2 √√190/8.0 √8.0~8.2 √√190/8.5 √8.0~8.2 √√检测日期2015.03.24 验证人胥春美检测结果符合不符合记录人:胥春美复核人:晨敏日期:2015.03.24 日期:2015.03.25无菌医疗器械小包装验证包装热合封口有效性的确认(附件3/2)验证目的:确认小包装热合封口有效性验证要求:包装热合封口粘合完整、包装无破裂、无漏气验证依据:ISO11607-1.2验证人员:晨敏、胥春美产品名称:一次性使用无菌吸痰管规格:CN/FR 16包装型式:纸塑全塑生产批号:20150130验证项目:1、小包装封口粘合性能2、小包装封口耐压性能验证方法:1、小包装封口粘合性能以目测检验2、小包装封口耐压性能以模拟试验后以目测检验相关文档:1、无菌医疗器械小包装封口粘合性能试验记录2、无菌医疗器械小包装封口耐压性能试验记录不合格描述:验证结论:合格不合格验证人:胥春美日期:2015.03.25审核结论:合格不合格验证人:晨敏日期:2015.03.25无菌医疗器械小包装封口粘合性性能试验记录(附件3 /2-1)验证项目小包装热合封口有效性确认产品名称一次性使用无菌吸痰管规格型号CN/FR 16 生产批号20150130 灭菌批号E20150204包装型式纸塑全塑检验依据ISO11607实验方法每组随机抽取样品5只,撕口,观察封口粘合面清晰、均匀、无缺位情况。
检热封工艺参数℃/M/min粘合面清晰均匀无缺位情况测记录180/8.0 √√√190/8.0 √√√200/8.0 √√√190/7.5 √√√190/8.0 √√√190/8.5 √√√检测日期2015.03.25 验证人胥春美检测结果符合不符合记录人:胥春美复核人:晨敏日期:2015.03.25 日期:2015.03.25无菌医疗器械小包装封口耐压试验记录(附件3/2-2)验证项目小包装热合封口耐压试验产品名称一次性使用无菌吸痰管规格型号CN/FR 16 生产批号20150130 灭菌批号E20150204 包装型式纸塑全塑检验依据ISO11607 实验方法每组随机抽取样品5只,放入灭菌器中按照灭菌工艺规定的温、湿度、加气压+15~20Kpa保持2h然后抽真空至-20Kpa,保持0.5h取出产品观察包装有无破裂。
检测记录热封工艺参数℃/M/min耐压试验180/8.0 √190/8.0 √200/8.0 √190/7.5 √190/8.0 √190/8.5√检测日期2015.03.25检测结果符合不符合记录人:胥春美复核人:晨敏日期:2015.03.25 日期:2015.03.25无菌医疗器械小包装验证包装材料不透气性验证确认(附件4/1)验证目的:确认无菌医疗器械小包装材料的有效性验证要求:小包装材料具有不透气性验证依据:ISO11607验证人员:胥春美、晨敏产品名称:一次性使用无菌吸痰管规格:CN/FR 16 包装型式:纸塑全塑生产批号:20150130验证项目:小包装材料不透气性验证方法:见小包装不透气性试验记录中验证方法相关文档:包装材料不透气性试验记录不合格描述:验证结论:合格不合格验证人:胥春美日期:2015.03.26 审核结论:合格不合格验证人:晨敏日期:2015.03.26无菌医疗器械小包装验证包装材料不透气性试验记录(附件4/1-2)验证项目小包装材料不透气试验产品名称一次性使用无菌吸痰管规格型号CN/FR 16 生产批号20150130 灭菌批号E2010325 包装型式纸塑全塑检验依据ISO11607实验方法1)、将一大小与样品相近的白色吸水纸(中等快速吸水滤纸)放置在平板玻璃上包装材料表面与吸水纸相接触。
PE袋初包装封口验证报告
PE袋初包装封口验证报告一、引言PE袋作为一种常见的包装材料,在日常生活中应用广泛。
为了确保PE袋的初包装封口的质量和可靠性,本实验对PE袋的初包装封口进行了验证,以评估其性能,以便为生产提供科学依据。
二、实验目的本实验的目的是验证PE袋的初包装封口是否能够达到要求,检测其密封性能,确保产品的质量。
三、实验方法1.实验仪器与材料(1)PE袋:尺寸为10cm×15cm,厚度为0.03mm。
(2)密封机:型号为XX,供应商为XX公司。
(3)压力表:量程为0-1MPa,分辨率为0.01MPa。
(4)滑动尺、手动焊接机等。
2.实验步骤(1)准备PE袋和实验仪器。
(2)根据产品要求,调整密封机的温度和压力设置。
(3)将待测试的PE袋放入密封机,在调整好的温度和压力下进行初包装封口。
(4)取下密封好的袋子,使用滑动尺测量封口宽度和长度。
(5)使用手动焊接机切割掉已封口的部分,开口后用压力表测量袋子内外的压力差。
四、实验结果与分析根据实验步骤进行多次重复实验,记录了每次实验的结果。
下表是不同次数实验的封口宽度和长度的数据结果。
实验次数,封口宽度/mm,封口长度/mm:----:,:--------:,:--------:1,8.9,14.82,9.2,14.63,9.0,14.94,9.1,14.75,9.3,14.8从数据中可以看出,实验结果的封口宽度和长度基本上保持在9mm和14.8mm左右。
封口的宽度和长度符合产品要求,说明密封机的温度和压力设置基本正确。
在开口后测量袋子内外的压力差时,多次实验的结果如下:实验次数,压力差/MPa:----:,:-------:1,0.032,0.023,0.034,0.025,0.03实验结果显示袋子内外的压力差都在0.02-0.03MPa之间,符合要求的范围,说明初包装封口的密封性能良好。
五、结论通过对PE袋初包装封口的验证实验,得出以下结论:1.袋子的封口宽度和长度基本符合产品要求,达到了密封机的要求。
聚乙烯吹塑薄膜出厂检验报告及原始记录

△S=S- S0
S0
2、外观
1
项目
技术要求
检验结果
外观
包装袋不应有明显异臭,包装袋外观材质均匀、平整、无皱折、杂质、污迹、破损等缺陷,包装袋应无气泡、针孔等缺陷,纸包装袋应无破损、脱胶、粘膛等缺陷
3、物理机械性能:BB/T 0039
3.1 漏水性能
试样3个/组
1
2
3
试验结果
3.2跌落试验:BB/T 0039
检验结果
平均值
长度
1.2宽度GB/T 21661:
项目
要求(mm)
允许偏差mm
检验结果
平均值
宽度
1.3厚度GB/T 21661;
项目
要求(mm)
极限偏差mm
平均偏差%
检验结果
平均厚度S
厚度(S0)
1
2
3
4
5
6
7
8
Smax(实测最大值)
Smin(实测最小值)
△S=(Smax- S0)
厚度极限偏差
厚度平均偏差
试样3个/组
1
2
3
抽样地点
抽样日期
生产日期/批号
检验日期
主要检测设备
1.钢板尺2.跌落实验设备3测厚仪等
备注:试样状态调节和试验的标准环境按GB 2918中规定的标准环境正常偏差范围进行状态调节,时间不少于4h,并在此环境下进行试验
1规格及偏差
1.1长度GB/T 21661:
项目
要求(mm)
允许偏差 mm
出厂检验报告
单位盖章:
产品名称
检验依据
型号规格
抽样地点
抽样基数
样品数量
防静电pe袋出厂检测报告模板

以下是一个防静电PE袋出厂检测报告模板,您可以根据实际情况进行修改和使用:---------------------------------------防静电PE袋出厂检测报告产品信息:产品名称:防静电PE袋规格型号:(填写具体规格型号)生产厂家:(填写生产厂家名称)生产日期:(填写生产日期)检测日期:(填写检测日期)检测项目:1. 外观检查:-袋子整体外观是否完好、清洁;-是否有破损、漏气现象。
2. 防静电性能测试:-表面电阻率测试:使用静电测试仪或电阻计,测试样品的表面电阻率是否符合要求。
-透气性能测试:使用相应的测试仪器,测试样品的透气性能是否符合要求。
3. 尺寸测量:-测量样品的长度、宽度、厚度等尺寸参数,并与规格要求进行比对。
4. 包装检查:-检查包装是否完好,是否标注了产品名称、规格型号、生产日期等必要信息。
检测结果:1. 外观检查:(填写检查结果)-外观完好,无破损、漏气现象。
2. 防静电性能测试:(填写测试结果)-表面电阻率符合要求;-透气性能符合要求。
3. 尺寸测量:(填写测量结果)-尺寸参数符合规格要求。
4. 包装检查:(填写检查结果)-包装完好,标注了必要信息。
结论:经过检测,该批防静电PE袋符合相关要求和标准,可以出厂销售和使用。
备注:(可根据需要添加其他备注或附加说明)---------------------------------------请注意,在填写实际检测报告时,应根据具体的产品规格和要求进行相应的测试项目和指标,确保报告的准确性和可读性。
此模板仅供参考,您需要根据实际情况进行修改和调整。
封口验证报告(模板)
封口验证报告目录1.验证目的 (1)2.验证范围 (1)3.验证依据 (1)4.人员职责 (1)5.设备、包装材料介绍 (1)5.1封口机的描述 (1)5.2包装材料说明 (2)6.灭菌过程描述 (2)7.步骤确认 (2)8.安装确认 (3)8.1设备信息 (3)8.2安装条件 (3)8.3文档 (3)8.4安全性能 (3)8.5设备核实 (4)8.5临界参数 (4)8.6日常维修保养 (4)8.7报警和警示 (4)8.8人员资格 (4)9.运行确认 (5)9.1包装材料成形和密封过程的适应性 (5)10.性能确认 (10)10.1参数信息 (10)10.2实际运行包装的验证 (10)11.过程的控制与监视 (11)12.过程更改和重新验证 (12)13验证批准 (12)附件1:特卫强透析袋生产厂家资质及材质检验报告 (13)附件2:封口作业指导书 (13)附件3:封口机安装确认表 (13)附件4:设备日常维修保养记录 (13)附件5:封口机自检报告 (13)附件6:培训考核记录 (13)封口验证报告■初次验证□再次验证1.验证目的为了验证封口机设备能安全和有效地进行封口包装,并确保产品在使用前的有效性和安全性。
2.验证范围本验证报告适用于封口验证,此产品系列型号仅用一种灭菌屏障包装。
3.验证依据依据灭菌屏障封口验证方案。
4.人员职责5.设备、包装材料介绍本次验证使用的设备有高速自动吸塑封口机,设备编号:QY-SC-010,设备安装在净化车间内。
5.1封口机的描述5.2包装材料说明6.灭菌过程描述7.步骤确认8.安装确认8.1设备信息8.2安装条件8.3文档8.4安全性能8.5设备核实8.5临界参数8.6日常维修保养8.7报警和警示8.8人员资格9.运行确认9.1包装材料成形和密封过程的适应性此项性能指标检查结果如下表:9.1.1包装封口后的外观确认9.1.3包装完整性测试确认(染剂渗漏实验)9.1.4最佳封口参数确认报告10.性能确认10.1参数信息10.2实际运行包装的验证根据OQ的验证结果,选择封口温度范围120±2℃,时间控制在2.5±0.2S,进行3个批10.3验证结论封口温度范围120±2℃,时间控制在2.5±0.2S条件下,密封性能的测试CP值≥1,一次性举宫器封口包装要求。
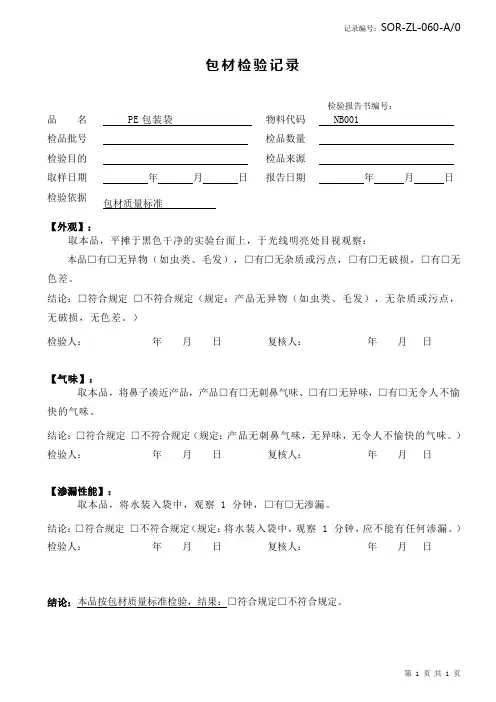
PE包装袋检验记录
记录编号:SOR-ZL-060-A/0
第 1 页 共 1 页 包材检验记录
检验报告书编号:
品 名
PE 包装袋 物料代码 NB001 检品批号 检品数量 检验目的 检品来源 取样日期
年 月 日 报告日期 年 月 日 检验依据 包材质量标准
【外观】:
取本品,平摊于黑色干净的实验台面上,于光线明亮处目视观察:
本品□有□无异物(如虫类、毛发),□有□无杂质或污点,□有□无破损,□有□无色差。
结论:□符合规定 □不符合规定(规定:产品无异物(如虫类、毛发),无杂质或污点,无破损,无色差。
)
检验人: 年 月 日 复核人: 年 月 日
【气味】:
取本品,将鼻子凑近产品,产品□有□无刺鼻气味、□有□无异味,□有□无令人不愉快的气味。
结论:□符合规定 □不符合规定(规定:产品无刺鼻气味,无异味,无令人不愉快的气味。
) 检验人: 年 月 日 复核人: 年 月 日
【渗漏性能】:
取本品,将水装入袋中,观察 1 分钟,□有□无渗漏。
结论:□符合规定 □不符合规定(规定:将水装入袋中,观察 1 分钟,应不能有任何渗漏。
) 检验人: 年 月 日 复核人: 年 月 日
结论:本品按包材质量标准检验,结果:□符合规定□不符合规定。
通过审核-包装验证报告模板

包装验证报告***************医疗科技有限公司包装工序工艺验证报告一、验证目的:确认最佳包装工艺参数,确保产品质量达到标准要求。
二、验证依据:《作业指导书》、《检验规程》三、验证日期:购买后加Q2742294118,发完整word版,多年实操经验,体系建立、产品注册服务。
四、验证人员资格确认参与验证的化验室人员****************************并取得了化验员资格证书,具备检验资格。
五、安装确认5.1安装确认(IQ)经确认,连续封口机安装基本情况均符合要求。
见表1;所有仪器量具均经过校验合格且在有效期之内,具体确认信息见表2;附表1:连续封口机安装确认表编号:***************编制:审核:批准:日期:附表2:仪表校验信息表六、运行确认(OQ)6.1包装材料的选择评价6.1.1包装材料的物理和化学特性a.评价目的可供选择的包装材料基本的物理、化学性能符合产品要求。
b.评价项目对包装材料进行物理特性、化学特性的评价。
c.判定标准通过供应商资质,详见附件。
6.1.2包装材料的毒理学特征a.评价目的确认包装材料应不释放出足以损害健康的毒性特质。
b.评价项目对包装材料进行毒理学测试。
c.评价方法通过确认供应商提供的检测报告。
6.1.3包装材料与成型和密封过程的适应性。
a.评价目的确认包装材料与成型和密封过程的适应性。
b.评价项目外观、热封强度、包装完整性。
c.外观检查由具有正常视力(或矫正视力)的检测人员肉眼或放大镜观察:1)最终包装外表面规整(无明显污物、脏点、变色、破漏等缺陷)为接受标准;2)对开启后的包装外来物质、无菌屏蔽材料内表面的不规整、密封特性、湿气、水分、水印。
d.热封强度测试参考YY/T 0698.5-2009 第4.5条,指定样品灭菌前后的热封强度必须达到依据产品包装方式和采用的包装材料所确定的标准,对于本产品,热封强度值取不小于30N/15mm。
PE袋热合包装工艺验证文件
PE包装及包装效果确认方案起草/日期:审核/日期:批准/日期:1目的2范围3依据文件4确认小组成员及职责5确认内容6过程确认方案申请本方案的目的在于对本公司外科防护口罩等产品的初包装设备、包装封口机进行热合包装过程确认,以确保能提供安全有效的包装工艺。
2范围2.1设备:本次验证确认的设备为多功能薄膜封口机,内部设备编号为WS-23,主要用于外科防护口罩等产品的热合包装。
2.2材料:本次确认使用的材料为普通PE袋材料的技术参数详见供应商提供的资料。
2. 3本次确认过程由三部门组成:质量部、生产部、技术部2. 3. 1确认设备的功能操作2. 3.2确认当设备运行于常规条件、上限条件、下限条件时的封合过程,0Q过程需要对产品的封合过程和/或样品的封合过程进行评估,0Q的评估应包括产品在灭菌前和灭菌后性能的比较结果。
2.4封口过程:预热设备后,将含有产品的PE袋放上输送带入口,在相应参数条件下进行热封操作, 形成单个产品。
本次确认过程将通过调整温度工艺参数的范围设定,进行比较包装效果, 寻找最合适的参数范围。
根据厂家的指导文件,热封温度240°C作为温度范围的中间值、3. 1 13011607-1:2009《最终灭菌医疗器械的包装第1部分:材料、无菌屏障系统、包装系统的要求》3.2 18011607-2:2006《最终灭菌医疗器械的包装第2部分:成形、密封和组装过程的确认要求》3. 3 HS/QP-001-010《生产和服务提供控制程序》3.4连续封口机操作维护保养规程3.5医用透析纸质量标准、医用灭菌袋质量标准3.6产品初始污染菌检测操作规程3. 7连续封口机使用说明书4确认小组成员5确认内容5.1安装确认(IQ)5. 1. 1连续封口机设备的相关资料文件的确认通过核查连续封口机的使用说明书、产品合格证、维护保养计划、常见故障与排除一览表、备用配件表等相关资料文件和供应商相应资质证明等。
确定其满足合同或供应商的随机文件以及满足其技术要求。
包装封口验证
包装封口验证编制:日期:审核:日期:批准:日期:目录一、总则1. 1验证目的1. 2 验证依据1. 3 验证范围1. 4 工艺概述1. 5验证用监视和测量设备1. 6 验证小组及职责二、IQ 验证开展三、OQ验证开展3. 1 工艺参数设置3. 2 试样准备3. 2. 1 试验对象3. 2. 2质量要求四、PQ验证开展4. 1工艺参数设置4. 1. 1 运行试验4. 2 性能确认4. 2. 1 包装材料密封过程的适应性4. 2. 2 包装材料的微生物屏障特性4. 2. 3 包装材料与贮存、运输过程的适合性五、验证结果及分析5. 1 验证结果5. 2 验证结论六、再验证6. 1 影响过程参数的原材料改变6. 2 设备相关改动,与吸塑、热封部位的维护、改动6. 3 设备地点的变迁6. 4产品上市后每年的重新确认6. 5有严重产品相关质量事故发生一、总则1. 1 验证目的对单包装封口过程有效性进行验证,确认产品的封口参致是否完持续充分、适宜,有效,以确保本公司单包装封口过程能满足产品加工要求。
1. 2 验证依据1)《医疗器械生产质量管理规范附录无菌医疗器械》;2)《医疗器械生产质量管理规范无菌医疗器械现场检查指导原则》;3) 各设备操作规程以及使用说明书;4)GB/T19633 《最终灭菌医疗器械包装》,YY/T0698.5-2009《最终灭菌医疗器械包装材料第5部分》1. 3 验证范围适用于本公司生产的医用一次性防护服,初包装采用塑料复合膜袋。
涉及该过程的设备如下:表1:封口机技术参数表1. 4工艺概述a、接通电源,调节加热时间,温度速度,待温度稳定后方可使用。
b、将产品放入包装袋,将袋内空气排出。
c、双手持袋沿封口机输送带相同转动方向放入产品(从右往左)。
封好后整齐摆放在工位器具内。
d、包装袋封口处应对齐放平,将袋口抹平(进料口)送入,当封口处被封口带咬合使包装袋自动向前行进,此时不要任意推动或阻挡,否则会造成封口皱叠或故障。
PE袋初包装封口验证报告
PE袋初包装封口验证报告文件编号:YWY/G-01-2022C/0日期:日期:日期:验证时间:第一章总那么.验证目的依据IS013458-2022(YY/T0287-2022)标准中“当生产和效劳供给过的输出不能由后续的监视或测量加以验证时,组织应对任何这样的过程实施确认”。
为此针对本公司生产的无菌医疗器械产品的初包装的工艺过程进展验证,使产品的单只包装符合GB/T19633-2022(IS011607)《最终灭菌医疗器械的包装》标准的相关要求,同时对包装所用的材料和设备仪器进展验证。
1.1范围本验证适用于本公司生产的一次使用无菌医疗器械产品的PE成型袋的包装验证。
所涉及的产品有:无菌医疗器械小包装封口渗漏试验记录(附件4/2)无菌医疗器械小包装验证包装封口渗漏验证确认(附件4/2-1)验证目的:确认无菌医疗器械小包装材料的有效性验证要求:热合封口密封牢靠、无渗漏验证依据:ISO11607-1. 2验证人员:刘晨敏、胥春美产品名称:一次性使用无菌吸痰管规格:CN/FR 16包装型式:0全塑口硬吸塑生产批号:验证工程:小包装渗漏试验验证方法:见小包装渗漏试验记录相关文档:无菌医疗器械小包装封口渗漏试验记录不合格描述:验证结论:口合格口不合格验证人:胥春美日期:2022 . 03. 27审核结论:合格□不合格审核人:刘晨敏日期:2022 .03.27无菌医疗器械小包装验证小包装透析纸(PE)膜阻菌性验证(PE复合膜阻菌性验证(附件5)验证目的:确认无菌医疗器械小包装材料的有效性验证要求:包装材料(透析纸/PE复合膜)对粘质沙雷氏均能阻入验证依据:IS011607-1. 2GB/T14233. 2验证人员:刘晨敏、胥春美产品名称:一次性使用无菌吸痰管规格:CN/FR 16包装型式:口纸塑口全塑口硬吸塑生产批号: 验证工程:小包的有效性;阻菌性试验验证方法:见PE 复合膜阻菌性验证记录相关文档:无菌医疗器械PE复合膜阻菌验证记录不合格描述:验证结论:2合格□ 不合格验证人:胥春美日期:2022 . 04. 05审核结论:口合格口不合格审核人:刘晨敏日期:2022 . 04. 05小包装透析纸、PE复合膜阻菌性验证记录(附件5/1)包装材料与标签系统相适应性试验(附件7)验证目的:确认包装材料与所印刷标签系统相适应性验证要求:包装材料印刷标签后经环氧乙烷灭菌应无变化验证依据:IS0H607-1验证人员:刘晨敏、胥春美产品名称:一次性使用无菌吸痰管规格:CN/FR 16包装型式:口纸塑D全塑口硬吸塑灭菌日期:2022 .03. 25 验证.工程:小包材料与标签系统相适应性试验验证方法:用目测的方法比照灭菌前与灭菌后小包装上所印刷的标签是否发生变化。
新PE袋塑料包装袋检验标准
********* PE袋/塑料包装袋检验标准
1、目的和适用范围:
适用于食品用塑料包装袋的进货检验。
2、标准内容:
2.1塑料袋表面干净,无损伤、松弛和异物附着,无脱层及其他异常情况。
2.2塑料袋透明度较好,表面平整,无活褶,无明显“爆筋”。
2.3袋和袋之间无粘连。
2.4开口性较好,易于揭开。
2.5塑料袋封口处不漏气
打开袋口盛满空气,扎紧袋口,强击塑料袋,塑料袋不得出现封口处破裂。
2.6裁剪分切整齐,不得带有毛刺.
2.7印刷图字清晰无误,深浅一致,印刷色泽不漏底,着色牢固,位置准确,与订货图纸或校定稿规定的内容、色泽和尺寸等要求一致。
塑料袋尺寸允许偏差见表1。
3、抽样及判定
3.1抽样见表2
*********
<1000 1000-30000 30000以上
3.2判定
标准内容所列各项,其中任一项不合格则判定不合格。
4、理化指标
4.2判定
标准内容所列各项,其中任一项不合格则判定不合格。
*********
4.3物理性能
4.4判定标准要求不允许虚封、开口 100℃30分钟水煮无破袋、无脱层牢固度蒸煮试验抽空试验抽真空后24小时无漏气
标准内容所列各项,其中任一项不合格则判定不合格。
核准:审核:制作:。