
斜面、圆弧倒角面的宏编程ppt
0 .000
0 .000
0 .000
007
0 .000
0 .000
0 .000
0 .000
008
0 .000
0 .000
0 .000
0 .000
ACTUAL POSITION(RELATIVE )
X 0. 000
Y 0 .000
Z 0. 000 >_
S 0 T0000
MDI **** *** ***
16 :06 :35
[ OFFSET ][ SETING ][ WORK ][
][( OPRT) ]
按下功能键 OFFSET 键和 OFFSET 软键后的显示画面
斜面、圆弧倒角的编程方法
1、手工编程
a. 轮廓编程(成形刀) b. 宏编程
2、软件编程(CAD\CAM)
三维编程
斜面、圆弧倒角的宏编程
❖ 斜面数学计算
(1)立铣刀加工斜面的数学计算公式: 以深度为变量计算半径补偿值(D01)
Z=h
D01=R刀-(H-h)*TANθ
(2)球头铣刀加工斜面的数学计算公式: 以深度为变量计算Z值和半径补偿值(D01)
Z= h+R刀* (1-SINθ) D01= R刀* COSθ-(H-h)*TANθ
001
0 .000
0 .000
0 .000
0 .000
002 -345 .000
0 .000
6. 000
0 .000
003 -147 .000
0 .000
4. 000
0 .000
004
0 .000
0 .000
0 .000
0 .000
005
0 .000
0 .000
0 .000
0 .000
006
0 .000
G02X20.0R20.0; G01G40X30.Y0; #11=#11+#7; END1 G00Z50.0 M30 %
4、立铣刀加工凸圆弧倒角的宏程序 用立铣刀加工时,将加工圆弧倒角的公式变换即可 。
注:圆弧的加工精度的控制
❖ 尺寸精度经过粗加工、半精加工、精加工来控 制,通过改变#19的参数即可。 若采用Φ8mm刀具加工,粗加工时 #19=4.2mm,半精加工时#19=4.05mm,精 加工时#19=4.0mm(根据尺寸公差、刀具实 际情况来设置)。
Z=(R+R刀)* COSθ-R - R刀 =(R+R刀)*( COSθ-1)
D01=(R+R刀)* SINθ-R
加工轨迹的设计
1、加工轨迹首尾相联,便于建立和取消 半径补偿。
2、一般采用从高到低的加工顺序。 3、加工过程中,根据加工量的不同和表
面质量的要求,在刀具的选择上,通 常考虑,粗加工时采用立铣刀,提高 加工效率,精的刀具,选用合 理的步距,设置#7。
❖ 位置精度控制是保证正确的坐标位置。
思考题
编写球头铣刀加工凹圆弧的宏程序
#19 #11 #20
球头铣刀加工凹 R 圆角
图样和数学计算
❖ 圆弧倒角零件图
零件图纸
❖ 圆弧倒角的数学计算
(1)立铣刀加工圆弧倒角的数学计算公式: 以圆弧角度为变量计算Z值和半径补偿值(D01)
Z=R*COSθ-R =R(COSθ-1)
D01=R刀-(R-R*SINθ) = R刀-R(1-SINθ)
(2)球头铣刀加工圆弧倒角的数学计算公式: 以圆弧角度为变量计算Z值和半径补偿值(D01)
% #19=4.0; #20=6.0; #11=0; #7=1. #21=#19+#20
(a) 零件图纸
球头铣刀加工凸 R 圆角
刀具半径 圆弧倒角半径 角度变量,初始值0 角度增量值
(#19)
(#11) (#20)
(b) 加工示意图
T01 G54G90G0X30.Y0S2000M3; G43Z50.H01 Z5.M08 WHILE[#11LE90.0] DO1; #22=#21*[COS[#11]-1] #23=#21*SIN[#11]-#20 G01 Z#22 F300 G10 L12 P01 R#23 G41 D01 X20.0 Y0 F800 Y-20.0 X-20.0 Y0
#11]*TAN[#20]; G10L12P01R#23; G01Z-#22F200; G41D01 X20.0Y0 F600; Y-20.0; X-20.0;
Y0; G02X20.0R20.0; G01G40X30.Y0; #11=#11+#7; END1; G0Z50.0; M30; %
3、球头铣刀加工凸圆弧倒角的宏程序
数控加工综合实训
(加工中心操作工)
斜面、圆弧倒角的宏编程
天津职业技术师范大学 工程实训中心 谭积明
可编程参数输入指令(G10)
❖ 刀具半径补偿值可以从CRT 面板输入到CNC 存储器中,在程序中用D地址指定的代码从存 储器中选择刀具半径补偿值,该值用于刀具偏 置。
❖ 除按上述方法设置刀具半径补偿值外,机床系 统还可允许在程序中用G10指令输入修改。
在轮廓编程中,随着半径补偿值不同,刀具 中心的轨迹不同。
加工斜面或圆弧倒角时,以零件最大轮廓编 程,在不同的加工深度采用不同的刀具补偿值, 就能加工出斜面或圆弧倒角。
由于加工斜面、圆弧倒角时,不同加工深度 对应不同的半径补偿值,因此用常规编程无法实 现,需用宏编程。
图样和数学计算
❖ 斜面零件图
零件图纸
加工程序
1、立铣刀加工斜面的宏程序
(#20) (#19) (#21)
% #19=6.0; #20=45.0; #21=6.0; #11=0; #7=1.
(a) 零件图纸
平底立铣刀加工 45°斜面
刀具半径 斜面与垂直方向夹角 斜面的高度 深度变量,初始值0 深度增量值
(b) 加工示意图
T01 G54G90G0X30.Y0S1500M3; G43Z50.H01 Z5.M08 WHILE[#11LE#21] DO1; #23= #19-[#21-#11]*TAN[#20]; G10L12P01R#23; G01Z- #11F200; G41D01 X20.0Y0 F600; Y-20.0; X-20.0;
❖ 编程格式为:
G10 L12 P R ;
其中,L12用于输入D代码的几何补偿值;P后为刀具 补偿号;R后为刀具补偿值。
例:
%
G90G54G0X0Y0S1200M03
G43Z50H01 Z5.M08 G10L12P02R6. G41X50.Y50.D02 略
OFFSET
O 1000 N00010
NO. GEOM(H) WEAR(H) GEOM(D ) WEAR(D)
刀具半径 斜面与垂直方向夹角 斜面的高度 深度变量,初始值0 深度增量值
(b) 加工示意图
T01 G54G90G0X30.Y0S1500M3; G43Z50.H01 Z5.M08 WHILE[#11LE#21] DO1; #22=#11+#19*[1-SIN[#20]]; #23=#19*COS[#20]-[#21-
Y0; G02X20.0R20.0; G01G40X30.Y0; #11=#11+#7; END1; G0Z50.0; M30; %
2、球头铣刀加工斜面的宏程序
(#20) (#19) (#21)
% #19=6.0; #20=45.0; #21=6.0; #11=0; #7=1.
(a) 零件图纸
球头铣刀加工 45°斜面
数控车床倒角、倒圆编程
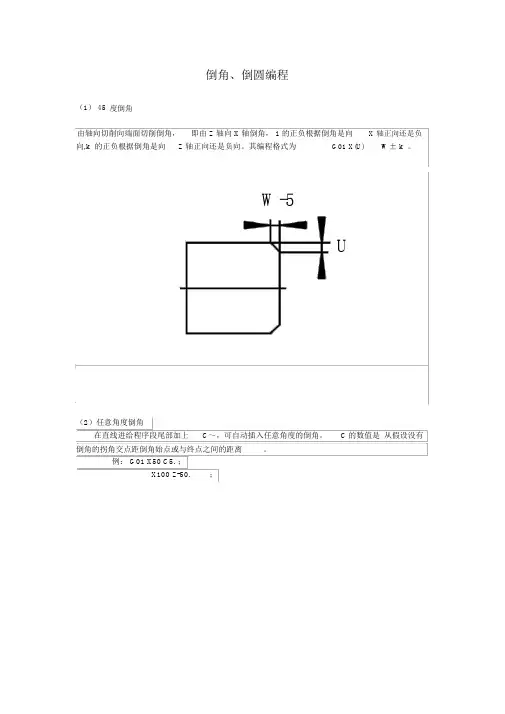
倒角、倒圆编程(1) 45 度倒角
由轴向切削向端面切削倒角,即由 Z 轴向 X 轴倒角, i 的正负根据倒角是向向,k 的正负根据倒角是向Z 轴正向还是负向。
其编程格式为G01 X(U) X 轴正向还是负W± k 。
W-5
U
(2)任意角度倒角
在直线进给程序段尾部加上C~,可自动插入任意角度的倒角。
C的数值是从假设没有倒角的拐角交点距倒角始点或与终点之间的距离。
例: G01 X50 C5. ;
X100 Z-50.;
精选文库
终点(100,-50)X
5
5
Z
始点(0,0)
(3)倒圆角
编程格式G01 Z(W) ~R±r 时,圆弧倒角情况如图 2.6 ( a)所示。
编程格式G01 X(U) ~R± r 时,圆弧倒角情况如图 2.6 ( b)所示。
+X
+X
始点
+Z+Z 始点
( b )
( a )
图2.6
(4)任意角度倒圆角
若程序为G01 X50 R10 F0.2;
X100 Z-80.;
-- 2
终点(100,-80)
R10
精选文库X
(50,0)
Z
始点(0,0)
例:加工图 2.7 所示零件的轮廓,程序如下:
G00 X20 Z30.;
G01 Z10 R4 F0.2;
X35. C4;
Z0;
-- 3
精选文库
+X
+Z
图2.7
-- 4。
数控车床倒角、倒圆编程
倒角、倒圆编程
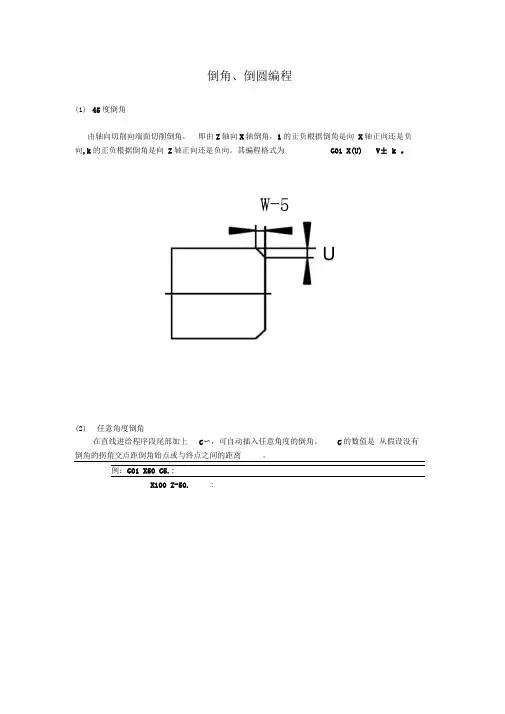
(1)45度倒角
由轴向切削向端面切削倒角,即由Z轴向X轴倒角,i的正负根据倒角是向X轴正向还是负向,k的正负根据倒角是向Z轴正向还是负向。
其编程格式为G01 X(U) V± k 。
W-5
(2)任意角度倒角
在直线进给程序段尾部加上C〜,可自动插入任意角度的倒角。
C的数值是从假设没有倒角的拐角交点距倒角始点或与终点之间的距离。
例:G01 X50 C5.;
X100 Z-50. :
(3) 倒圆角
编程格式 G01 Z(W)〜 R ± r 时,圆弧倒角情况如图 2.6 (a )所示。
编程格式 G01 X(U)〜 R± r 时,圆弧倒角情况如图 2.6 (b )所示。
(4 )任意角度倒圆角
若程序为 G01 X50 R10 F0.2 ;
X100 Z-80. : +Z (a) (b)
图2.6 +Z
+X
例:加工图2.7所示零件的轮廓,程序如下: GOO X20 Z30.;
G01 Z10 R4 F0.2 ;
X35. C4;
Z0;]
图2.7。
基于变化补偿的倒圆角与拨模斜面整体加工宏程序编制

l
l
I 一 『
l
I
— — — —
\
l \
l
R/
/<
基 于变 化 补偿 的倒 圆角 与拨 模斜 面 整体 加工 宏 程序 编制
王 卫 兵 ( 台州职业技 术 学 院,浙 江 台州 3 1 8 0 0 0 )
摘要 :通过分析 圆角面 与拨模斜面上 的残余高度与切削步距 的关系 ,确定不 同切削层 的长度 补偿 值与半径 补偿值 ,应
用数控系统的参数 输入 指令将长度补偿值 与半径补偿值写入 C N C储存器 ,通过不 同的补偿值实现对倒 圆角与拨模斜 面的轮 廓铣削。编制 出通 用宏程序 ,调用轮廓加工程序 即可实现对零件 的倒 圆角与拨模斜面的连续加工。 关键 词 :宏程序 ;变化补偿 ;残余高度控制
1 数 学分析 如图 1 所示 ,零 件 的总高 度 为 ,零件 的拨模 角为 口,倒 圆角 半径为 R,编程时 以零件 的顶 面为 Z 方 向的零 点 ,刀尖位 置 与零件 顶 面 的差 值 为长度 补
偿值 H ;子程 序 编制 时按 无 圆角 的轮 廓 进行 编 制 ,
不倒 圆角的加工轮廓 与刀 具 中心 的距离 为 刀具半 径 补偿值 D 。
2 0 1 3年 7月 第4 1 卷 第 1 4期
& HYDRAULI CS
J u 1 . 2 0 1 3
Vo 1 . 41 No . 1 4
D OI :1 0 . 3 9 6 9 / j . i s s n . 1 0 0 1—3 8 8 1 . 2 0 1 3 . 1 4 . 0 1 7
Ab s t r a c t :T h e c o r r e l a t i o n b e t w e e n t h e s c a l l o p — h e i g h t a n d c u t t i n g s t e p o n f i l l e t a n d d r a f t s u r f a c e w a s a n a l y z e d .T h e l e n  ̄h c o m—
常做零件倒角要求PPT演示文稿

一、倒角的目的:
1、安全上的必要:为了在接触工件时不会被锋利的边角划伤手;
2、工艺加工上的必要:在配合部位避免相互干涉,另外倒角还 可以去除工件内应力防止工件热处理后因为应力集中而料裂;
3、外观上的必要:为了让加工出来的工件更加美观。
二、常见的倒角、尖角术语及符号:
1、中文表达术语:如未注倒角C0.5、各边倒角C0.5 未注倒角:有两种理解,即第1种工件所有边都可倒角;第2种图纸 上有倒角形状却没有标示尺寸;因我司做的零件较杂乱,如图纸上 出现此种标注时,需根据客户工件使用性能判定。 各边倒角:即图面无特别标示尖角的,所有边都可以倒角。 1
三、如何判断零件可不可以倒角:
1、根据零件类别区分:
(1)塑胶模零件:如无特别要求,所有不涉及封胶位和成型位 的边缘都可倒角;所有配合处要求孔和轴配平的,轴都可倒角。 (2)五金模零件:如无特别要求,所有不涉及刃口和刀口的边缘都可倒角。 (3)自动化零件及汽车零件:如无特别要求,所有边缘都可倒角。
2、根据零件材质及零件使用功能区分:
2、外文表达术语: 德国图纸经常出现的倒角标示
日本图纸经常出现的倒角术语:
英文倒角术语:
无功能边倒角C0.5
2
3、图面上常见的尖角(R0或C0)术语:
A、德语:Scharfkantig B、英语:Sharp C、日语:面取禁ズ D、R0或C0 E、法语:Angle vif F、意大利语:Spigolo vivo
塑胶模中材质为S45C(45#)的零件一般为辅助零件,皆可倒角
3
沿周倒角:常指某一特征(如R角、C角)沿着所指处的某一轮廓轨迹特征来加工倒角 此处即为C0.2沿周,标注也可用0.2x45°沿周
6-5倒角宏程序的编制

N40 M05;
N45 T1 M6;
N50 G40 G49 G50 G69 G80;
N55 G90 G54 G00 X100. Y100. M3 S1200;
N60 G01 G43 Z50. H01 F2000; N65 #4=#4/2 (转换为刀具半径); N70 #6=2(#6:角度变量步距,设为1°);
N355 G00 Z200.0;
N360 M01; N365 ;(精铣圆角,球头刀)
N370 G28 G91 Z0;
N375 M05;
N380 T03 M6;
N385 G40 G49 G50 G69 G80;
N390 G90 G54 G00 X100. Y100. M3 S3000;
N395 G54 G90 G43 Z10. H03;
N175 G40 G49 G50 G69 G80;
N180 G90 G54 G00 X100. Y100. M3 S3000;
N185 G54 G90 G43 Z10. H03; N190 #5=#5/2(转换为刀具半径); N195 #6=1(#6角度变量步距,设为1°);
N200 G01 Z5. F2000; N205 #100=0;(角度变量——参数变量,初始值设 为0°) N210 #101=#1/2-#3+[#3+#5]*COS[#100];(环切轮廓 坐标计算)
2、确定数控加工工艺方案
数控加工工艺过程卡片
单位 工序号
工步号 1 2
(企业名称)
产品代号
零件名称
材料
程序编号 O6001,O6002
工步内容
粗铣 精铣
夹具名 称
数控车床倒角、倒圆编程
倒角、倒圆编程(1) 45 度倒角
由轴向切削向端面切削倒角,即由 Z 轴向 X 轴倒角, i 的正负根据倒角是向向,k 的正负根据倒角是向Z 轴正向还是负向。
其编程格式为G01 X(U) X 轴正向还是负W± k 。
W-5
U
(2)任意角度倒角
在直线进给程序段尾部加上C~,可自动插入任意角度的倒角。
C的数值是从假设没有倒角的拐角交点距倒角始点或与终点之间的距离。
例: G01 X50 C5. ;
X100 Z-50.;
精选文库
终点(100,-50)X
5
5
Z
始点(0,0)
(3)倒圆角
编程格式G01 Z(W) ~R±r 时,圆弧倒角情况如图 2.6 ( a)所示。
编程格式G01 X(U) ~R± r 时,圆弧倒角情况如图 2.6 ( b)所示。
+X
+X
始点
+Z+Z 始点
( b )
( a )
图2.6
(4)任意角度倒圆角
若程序为G01 X50 R10 F0.2;
X100 Z-80.;
-- 2
终点(100,-80)
R10
精选文库X
(50,0)
Z
始点(0,0)
例:加工图 2.7 所示零件的轮廓,程序如下:
G00 X20 Z30.;
G01 Z10 R4 F0.2;
X35. C4;
Z0;
-- 3
精选文库
+X
+Z
图2.7
-- 4。
[2016最新精品]数控车床倒角、倒圆编程
倒角、倒圆编程(1)45度倒角(2)任意角度倒角在直线进给程序段尾部加上C~,可自动插入任意角度的倒角。
C的数值是从假设没有倒角的拐角交点距倒角始点或与终点之间的距离。
例:G01 X50 C5.;X100 Z-50.;Z(3)倒圆角编程格式 G01 Z(W)~ R±r时,圆弧倒角情况如图2.6(a)所示。
编程格式 G01 X(U)~ R±r时,圆弧倒角情况如图2.6(b)所示。
(4)任意角度倒圆角若程序为 G01 X50 R10 F0.2;X100 Z-80.;Z例:加工图2.7所示零件的轮廓,程序如下:G00 X20 Z30.;G01 Z10 R4 F0.2 ;X35. C4;Z0;电气专业工作总结[电气专业工作总结]时间总是脚步匆匆,一年时间有多长?三百六十五个日出、三百六十五个日落而已,XX年就在日出日落的交替中过去了,回首这一年的工作和生活充实与茫然各占一半,电气专业工作总结。
今年我仍然在北戴河疗养院整体改造项目上负责电气方面的工作。
上半年主要是结构施工,电气方面配合土建做管路预埋以及接地防雷工作,电气项目的施工队伍是秦皇岛本地的建筑公司,施工质量与北京施工队伍的质量相差不是一星半点的,当地质检部门的要求也过于低,所以上半年我的另一个身份是专业质检员,对他们严格要求的同时也给自己提供一个学习的机会,要想说服别人当然要有充分的理由,专业方面就应该有扎实的专业知识。
这个项目的情况有此特殊,紧临海边,地下是坚硬的岩石,由此遇到两个情况,一、海边的腐蚀特别重,原设计中全部用的是镀锌钢管和焊接钢管,一般情况下这两种管算是最耐用的,但在海边却不适用,不管是镀锌管还是焊接钢管祼露在空气中不出半个月上面便是薄薄的一层锈蚀层,轻轻一碰便剥落了。
刷过的防锈漆早已没了作用。
工程审图时监理向我提这一点,一开始半信半疑。
在设计同意的情况下只把强电地上部分改为pvc管,混凝土中的管路还用的镀锌钢管,暑期停工一个半月后,现场预留的构造柱、钢管表面全是厚厚的一层锈,我吃惊之余暗自窃喜:真个是不听老人言吃亏在眼前,经验之谈真管用啊!二、由于基础下面全是岩石,防雷效果不好,原设计的防雷接地作法达不到规范要求的数值,在与其他建筑物基础没有连通的情况下只能补打接地极或是加降阻剂。
任务5倒角和倒圆角功能编程
在线开放课程《数控铣削编程》单元二数控铣削编程基础任务5 倒角和倒圆角功能编程例如:编写左图凸台程序图形特征60*60矩形的四个角上分别是2XC5 和 2XR7对于倒角和倒圆角可以利用虚拟交点进行编程,不需要单独编写程序,即只需要编写60*60的矩形即可。
编写外形和型腔的程序时,经常出现倒角与拐角圆弧的现象,此时将倒角和拐角圆弧的程序段省略,而在具有交点的相连两图素间(直线插补与直线插补程序段之间、直线插补与圆弧插补程序段之间、圆弧插补与直线插补程序段之间、圆弧插补与圆弧插补程序段之间)自动的插入,从而简化编程。
程序段格式:倒角 G01X Y F ,C拐角圆弧 G01X Y F ,RG02/G03X Y R F ,RX、Y :相连两图素的交点(虚拟拐点)坐标,G90时表示虚拟拐点的绝对坐标,G91时表示虚拟拐点相对于前一点的坐标值。
C:虚拟拐点到拐角起点和终点的距离,虚拟拐点是指假定不执行倒角,而实际存在的拐角点。
R:拐角圆弧的半径示例:起点A,终点D程序简化程序A—B G1 X B Y BG1 X E Y E,C6 B—C G1 X C Y CC—D G1 X D Y D G1 X D Y D程序简化程序A—B G1 X B Y BG1 X E Y E,R5 B—C G2 X C Y C R5C—D G1 X D Y D G1 X D Y D起点A,终点D程序简化程序A—B G3 X B Y B R ABG3 X E Y E R AB,R8 B—C G2 X C Y C R8C—D G3 X D Y D R CD G3 X D Y D R CD程序简化程序A—B G1 X B Y BG1 X E Y E,R15 B—C G2 X C Y C R15C—D G3 X D Y D R CD G3 X D Y D R CD…… ……A—B G1 X0 Y60,C5 B—C G1 X40 Y60,C5 C—D G1 X40 Y45,R5 D—E G1 X70 Y45,R5 E—F G2 X40 Y15 R30,R5 F—G G1 X40 Y0,C5 G—A G1 X0 Y0…… ……为什么使用倒角和倒圆角指令G91编程时,XY是什么坐标。
数控编程与加工技术 第3版 项目8 宏指令编程孔口倒凸圆角
如:X#200、Y#201、G#203等都是引用了变量的指令字,又如 :对于F#203,当变量#203=15时,它与F15相同;Z-#210,当变量 #210=250时,与Z-250相同; G#230,当变量#230=3时,与G03相同。
(4)变量的两个最大特点 存储:类似于存储器功能
学习目标 工学任务 相关知识 相关实践 拓展学习 思考练习
两种语句的位置比较
段号
IF-GOTO
语句
WHILE-DO-END
N
变量赋值
已知数据 变量赋值
N
开始计算前 WHILE[比较条件] DOm
Nn 计算
计算
计算
N
G01 ……
直线插补 G01 ……
N
#i=#i+k
计数
#i=#i+k
N
IF[#4LE20] GOTOn
项目八 宏指令编程孔口倒凸圆角
学习目标
工学任务 相关知识 相关实践 拓展学习 思考练习
● 终极目标:会数控铣削二次曲面 ● 促成目标 1)会用宏B编程 2)会用R参数编程 3)会编宏程序数控铣削二次曲面
项目八 宏指令编程孔口倒凸圆角
学习目标 工学任务 相关知识 相关实践 拓展学习 思考练习
项目八 宏指令编程孔口倒凸圆角
学习目标
工学任务
相关知识
教
相关实践
拓展学习
思考练习
项目八 宏指令编程孔口倒凸圆角
学习目标
工学任务
相关知识
教
相关实践
拓展学习
思考练习
项目八 宏指令编程孔口倒凸圆角
学习目标
斜面、圆弧倒角面的宏编程ppt
D01=R刀-(H-h)*TANθ
(2)球头铣刀加工斜面的数学计算公式: 以深度为变量计算Z值和半径补偿值(D01)
Z= h+R刀* (1-SINθ) D01= R刀* COSθ-(H-h)*TANθ
刀具半径 斜面与垂直方向夹角 斜面的高度 深度变量,初始值0 深度增量值
T01 G54G90G0X30.Y0S1500M3; G43Z50.H01 Z5.M08 WHILE[#11LE#21] DO1; #22=#11+#19*[1-SIN[#20]]; #23=#19*COS[#20]-[#21#11]*TAN[#20]; G10L12P01R#23; G01Z-#22F200; G41D01 X20.0Y0 F600; Y-20.0; X-20.0;
在轮廓编程中,随着半径补偿值不同,刀具 中心的轨迹不同。 加工斜面或圆弧倒角时,以零件最大轮廓编 程,在不同的加工深度采用不同的刀具补偿值, 就能加工出斜面或圆弧倒角。 由于加工斜面、圆弧倒角时,不同加工深度 对应不同的半径补偿值,因此用常规编程无法实 现,需用宏编程。
图样和数学计算
斜面零件图
零件图纸
球头铣刀加工凸 R 圆角
刀具半径 圆弧倒角半径 角度变量,初始值0 角度增量值
T01 G54G90G0X30.Y0S2000M3; G43Z50.H01 Z5.M08 WHILE[#11LE90.0] DO1; #22=#21*[COS[#11]-1] #23=#21*SIN[#11]-#20 G01 Z#22 F300 G10 L12 P01 R#23 G41 D01 X20.0 Y0 F800 Y-20.0 X-20.0 Y0