
电焊机规格
电焊机型号规格 电焊机型号分类说明

电焊机型号规格电焊机型号分类说明
电焊机是利用正负两极在瞬间短路时产生的高温电弧来熔化电焊条上的焊料和被焊材料,使被接触物相结合的目的。
其结构十分简单,就是一个大功率的变压器。
下面,介绍下电焊机型号规格知识。
电焊机型号规格电焊机型号分类说明一、BX1,BX2,BX3,
BX4,……其中1234表示变压器形式1--动铁2--动铁3--动圈4--晶体
管5--可控硅6--抽头式7--逆变BX 中的B表示交流ZX 中的Z表示直流X表示降特性,另外有P表示平特性二、NBC表示CO2气体保护焊机,其中C 表示CO2(二氧化碳)另外有型号为NB的三、另外有WSM,WS,TIG的型号,这是钨极气体保护焊机,属于非融化极气体保护焊。
WSM功能:手工焊(MMA),钨极,脉冲WS功能:手工焊(MMA),钨极TIG功能:钨极四、型号后面的数字,如BX1-400中的400,则按国标表示焊机的焊接电流大小。
如ZX7-125,ZX7-160,BX1-500等。
但是也有些厂商会对它们进行虚标,这个在购买的时候需要注意。
松下电焊机CO2样本2013.11 (3)

一致,实现稳定引弧。
■ 友好的操作面板
操作界面可选择中文、英文2种语言
■ 采用带数字编码器的电机,送丝精度高,送丝力强,
抗干扰能力强,确保焊接的稳定。
600A
■ 封闭型送丝机构,有效阻止粉尘污染。
500A
400A
■ 采用阻尼盘轴,制动性好。
300A 200A
■ 采用四轮送丝,送丝力强,
100A
送丝稳定。
产品综合样本
CO2 / MAG / MIG焊机
追求
的松下焊接技术
目录
全数字脉冲MIG/MAG焊机 400GE2⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯1 全数字脉冲MIG/MAG焊机 500GP4⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯3 全数字脉冲MIG/MAG焊机 GL3系列 ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯4 微电脑波形控制脉冲MIG/MAG焊机 500AG2⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯5 全数字控制CO2/MAG焊机 GR3系列⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯6 全数字控制CO2/MAG焊机 GM3系列⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯7 全数字控制CO2/MAG焊机 350/500GS4⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯8 数字CO2/MAG焊机 FR1系列⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 10 数字CO2/MAG焊机 500ER2 ⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 11 数字CO2/MAG焊机 500EL2 ⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 11 数字CO2/MAG焊机 RX1系列⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 12 数字CO2/MAG焊机 RT/RD系列⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 13 晶闸管控制CO2/MAG焊机 KR2系列⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 14 晶闸管控制MIG/MAG焊机 500KY1⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 15 晶闸管控制CO2/MAG焊机 600KH2⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 16 晶闸管控制CO2/MAG焊机 200KF2⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 17 晶闸管控制自保护焊机 400LP2 ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 17 晶闸管控制CO2/MAG焊机 500CL5⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 18 纯正消耗品 ⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 19 iWeld 4.0信息化焊接管理系统/管理遥控器⋯ ⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯⋯ 20
电焊机基础知识

3:埋弧焊焊接:最适用于造船、钢结构行业的高效率、高品质的厚板长焊缝的焊 接
1:由于焊接的自动化且能够长时间的连接焊接,生产效率质量稳定,焊缝美观 2:通过焊接电源,焊接以及控制单元的多种组合方式,能够全面满足不同客户的焊接需求 3:可焊接普通钢、低合金钢、不锈钢、洛钼合金钢等材料
七、问题:影响焊接电流大小的因素
1:调整电流大小的旋钮。 2:调整电压大小的旋钮。 3:调整出丝速度的旋钮。 4:焊丝粗细的选择。 5:焊丝材质的选择。 6:待焊接板材的薄厚以及材质。 7:焊枪导电嘴与焊接工件的距离。 8:保护气体的流量以及气体质量。 9:操作人员的技术水平。 10:导电嘴孔径与焊丝直径是否配套。 11:焊机的额定输出电流。 12:地线与工件的接触是否良好。 13:焊机只规定额定焊接电流,是指在规定的条件下,焊机可以安全输 出的焊接电流,而不至于过载损坏焊机。
1:切割速度快,热变形小,切割精度高 2:等离子弧稳定,能力集中,方面性好,割缝窄 3:不需要气割气体,手动操作简便灵活,机用配套效率高
三、电焊机的用途:
1:汽车制造业 --机器人焊接设备 2:造船行业 --分体式逆变焊机 3:锅炉行业 --CO2保护焊机 4:石油化工设备制造业 --350、500 5:环保设备行业 ---普通焊机 6:工程机械行业 --CO2保护焊机 7:农业机械行业 --普通焊机 8:矿山机械行业 --普通焊机 9:石油管道行业 --埋弧焊机
风扇
侧面:两块整流板
散热片
IGBT控制板 36V变压器 储能板 电抗器
[电焊机型号]电焊机型号的代表字母(符号)

[电焊机型号]电焊机型号的代表字母(符号)序号第一字位第二字位第三字位第四字位第五字位代表字母大类名称代表字母小类名称代表附注特征数字序号系列序号代表字母基体规格字母1 A 弧焊发电机X 下降特性(省略)电动机驱动(省略)直流A额定焊接电流P 平特性 D单纯弧焊发电机1交流发电机整流式D 多特性Q汽油机驱动2 交流C柴油机驱动T拖拉机驱动H 汽车驱动2Z 弧焊整流器X 下降特性(省略)一般电源(省略)磁放大器饱和电抗器式A额定焊接电流P 平特性M 脉冲电源动铁心式D 多特性L高空载电压1 动线圈式E交直流电源2 晶体管式3 晶闸管式4交换抽头式5 逆变式673 B 弧焊变压器X 下降特性(省略)磁放大器或饱和电抗器式A额定焊接电流P 平特性动铁心式1串联电抗器式2 动线圈式3 晶闸管式4交换抽头式564M 埋弧焊机Z 自动焊(省略)直流(省略)焊车式A额定焊接电流B 半自动焊J 交流 1 横臂式U 堆焊 E 交直流 2 机床式D 多用M 脉冲 3 焊头悬挂式95W TIG焊机Z 自动焊(省略)直流(省略)焊车式A额定焊接电流S 手工焊J 交流 1全位置焊车式D 点焊E 交直流 2 横臂式Q 其他M 脉冲 3 机床式4旋转式焊头式5 台式6焊接机器人7 变位式8真空充气式6NMIG/MAG焊机Z 自动焊(省略)氩气及混合气体保护焊直流(省略)焊车式A额定焊接电流B 半自动焊氩气及混合气体保护焊脉冲1全位置焊车式D 点焊M二氧化碳保护焊2 横臂式U 堆焊 3 机床式G 切割 C 4旋转式焊头式5 台式6(焊接机器人7 变位式7H 电渣焊机S 丝极A额定焊接电流B 板极D 多用极R 熔嘴8 D 点焊机N 工频省略)一般点焊(省略)垂直运动式KVA额定容量R电容贮能直流冲击波K 快速点焊 1圆弧运动式J最大贮能量J 次级整流W 网状点焊 2 手提式KVA额定容量Z 低频 3 悬挂式KVA额定容量D 变频 6 焊接机器人KVA额定容量B。
东升BX1-400焊机产品资料
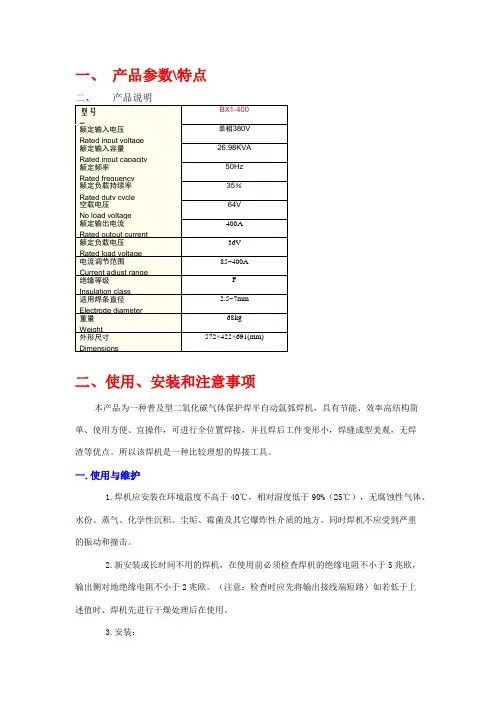
一、产品参数\特点二、产品说明二、使用、安装和注意事项本产品为一种普及型二氧化碳气体保护焊半自动氩弧焊机,具有节能、效率高结构简单、使用方便、宜操作,可进行全位置焊接,并且焊后工件变形小,焊缝成型美观,无焊渣等优点。
所以该焊机是一种比较理想的焊接工具。
一.使用与维护1.焊机应安装在环境温度不高于40℃,相对湿度低于90%(25℃),无腐蚀性气体、水份、蒸气、化学性沉积、尘垢、霉菌及其它爆炸性介质的地方。
同时焊机不应受到严重的振动和撞击。
2.新安装或长时间不用的焊机,在使用前必须检查焊机的绝缘电阻不小于5兆欧,输出侧对地绝缘电阻不小于2兆欧。
(注意:检查时应先将输出接线端短路)如若低于上述值时、焊机先进行干燥处理后在使用。
3.安装:(1)焊机应可靠接地:(2)电路及气路的连接:焊接的输入接线端、进气管接头位于焊机后面板,预热器电源插座位于前面板;输出接线端,焊枪控制电缆插座及出气管接头位于焊机前面。
气路连接次序:气瓶-预热器-减压阀-焊机-焊枪。
电路连接次序:将焊机接到三相(380V、50HZ0电源上,将焊枪控制电缆接到插座上,将焊枪、焊接电缆接到焊机输出端“+”极上,将焊接工件电缆接到焊机输出端“-”极上,将预热器电源线接到焊机预热器插座上。
4.使用:上述连接完毕后,可以给焊机通电。
打开位于焊机前面板上的控制“电源”开关,指示灯亮。
将焊丝通过送丝轮及焊炬、导电嘴,并检查焊丝运行情况,应无阻塞现象。
打开预热器的开关及减压阀,打开“检气”开关,检查并调整保护气体流量,完毕后关闭“检气”开关。
上述准备工作完成后,既可进行焊接,焊接按钮位于焊枪上,按下即可进行焊接,松开焊接停止。
焊接规范调整由位于面板上的电压调节急送丝速度旋钮完成。
电感量的调节需按下不同的焊接要求即电流大小选择不同的接线输出。
(1)电源调节;电压调节分两步一.粗调:粗调开关分三档,调节时电压逐次升高。
二.细调:细调开关分十档,调节时在粗调的基地上调节细调开关旋钮电压将逐次递增。
电焊机选型

应该这样说,电焊机从电流规格来分一般有以下几种
160、180、200、250、315、400、500、630、800、1000、1250、1600、2000、2500、3150 这些电流对应焊机类型主要分为
ZX7系列手工焊机、WS7系列氩弧焊机、WSE系列交直流方波氩弧焊机、NBC系列二氧化碳半自动气体保护焊机、MZ7系列埋弧自动焊机等,还有TIG小型氩弧焊机、LGK系列等离子切割机
当然这些焊机对应的焊接电流规范各不相同。
一般情况下输入时交流电流,功率从几千瓦到几十上百千瓦不等,而输出一般都是直流电流
电焊机的输入电流是I=W/U,输出电压是70V左右,工作电流根据焊接需要可以调整。
其工作原理相当是一台自耦变压器。
二次焊接所需功率,也是一次电源从电网吸取的功率。
电焊机是利用正负两极在瞬间短路时产生的高温电弧来熔化电焊条上的焊料和被焊材料,来达到使它们结合的目的。
击穿前,没有电弧,电焊机是电压大,无电流。
击穿后,电阻瞬间变小,电焊机是电压小,电流大,并依靠电感线圈维持很大的电流。
电焊机介绍
电焊机1概述(electricweldingmachine)实际上就是具有下降外特性的,将220V和380V 变为的,一般按输出电源种类可分为两种,一种是源的;一种是的。
直流的可以说也是一个大功率的,分,输入时,经变压后,再由整流,然后输出具有下降外特性的电源,输出端在接通和断开时会产生巨大的,两极在瞬间短路时引燃,利用产生的来熔化电和焊材,冷却后来达到使它们结合的目的。
焊接有自身的特点,外特性就是在引燃后电压急剧下降的特性。
焊接由于灵活简单方便牢固可靠,焊接后甚至与母材同等强度的优点广乏用于各个工业领域,如航天,船舶,,容器等。
2原理是利用正负两极在瞬间短路时产生的高温来熔化上的焊料和被焊材料,来达到使它们结合的目的。
电焊机的结构十分简单,说白了就是一个大功率的变压器,将220V交流电变为低,大电流的电源,可以是直流的也可以是交流的。
有自身的特点,就是具有急剧下降的特性。
在焊条引燃后下降,在...电焊机的工作的调节,除了一次的220/380变换,二次也有抽头变换,同时还有用铁芯来调节的,可调铁芯...电焊机一般是一个大功率的变压器,系利用电感的做成的,在接通和断开时会产生巨大的变化,利用正负两极在瞬间短路时产生的来熔化电焊条上的焊料.来达到使它们结合的目的。
在焊条和工件之间施加,通过划檫或接触引燃,用的能量熔化焊条和加热母材。
3特点一,电焊机优点:电焊机使用电能源,将电能瞬间转换为热能,电很普遍,电焊机适合在干燥的环境下工作,不需要太多要求,因体积小巧,操作简单,使用方便,速度较快,焊接后焊缝结实等优点广泛用于各个领域,特别对要求强度很高的制件特实用,可以瞬间将同种金属材料(也可将异种金属连接,只是焊接方法不同)永久性的连接,焊缝经热处理后,与母材同等强度,密封很好,这给储存气体和容器的制造解决了密封和强度的问题。
二,电焊机缺点:电焊机在使用的过程中焊机的周围会产生一定的,电弧燃烧时会向周围产生辐射,弧光中有红外线,紫外线等光种,还有金属蒸汽和烟尘等有害物质,所以操作时必须要做足够的防护措施。
电焊机命名规则
表1电焊机型号的代表字母(符号)(摘自GB/T10249-1988)序号第一字位第二字位第三字位第四字位第五字位代表字母大类名称代表字母小类名称代表字母附注特征代表字母系列序号代表字母基本规格1A弧焊发电机XPD下降特征平特性多特性省略DQCTH电动机驱动单纯弧焊发汽油机驱动柴油机驱动拖拉机驱动或汽车驱动省略12直流交流发电机整流式交流A额定焊接电流2Z 弧焊整流器XPD下降特性平特性多特性省略MLE一般电源脉冲电源高空载电压交直流两用(省略)134567磁放大器饱和电抗器式动铁芯式动线圈式晶体管式晶闸管式变换抽头式变频式A额定焊接电流3B 弧焊变压器XP下降特性平特性L高空载电压省略12356磁饱合或饱合电抗器式动铁芯式串联电抗动圈式晶闸管式变换抽头式A额定焊接电流4M埋弧焊机ZBUD自动焊半自动焊堆焊多用省略JEM直流交流交直流脉冲省略239焊车式横臂式机床式焊头悬挂式A额定焊接电流5W TIG焊机ZSDQ自动焊手工焊点焊其他省略JEM直流交流交直流脉冲省略12345678焊车式全位置焊车横臂式机床式旋转焊头式台式焊接机器人变位式真空充气式A额定焊接电流6N MTG/MAG焊机ZBDUG自动焊半自动焊点焊堆焊切割MC氩气及混合气体保护焊脉冲二氧化碳保护焊省略234567焊车式横臂式机床式旋转焊头式台式焊接机器人变位式A额定焊接电流7H电渣焊机SBDR丝极板极多用极熔嘴A额定焊接电流8D点焊机NRJZDB工频电容贮能次级整流直流冲击波低频变频(省略)KW一般点焊快速点焊网状点焊(省略)1236垂直运动式圆弧运动式手提式悬挂式焊接机器人KVAJKVAKVAKVA额定容量最大贮能量额定容量额定容量额定容量9T凸焊机NRJZ工频电容贮能直流冲击波次级整流垂直运动式KVAJKVAKVA额定容量最大贮能量额定容量额定容量10F缝焊机NRJZDB工频电容贮能直流冲击波次级整流低频变频(省略)YP一般缝焊挤压缝焊垫片缝焊(省略)123垂直运动式圆弧运动式手提式悬挂式KVAJKVAKVAKVA额定容量最大贮能量额定容量额定容量额定容量11U对焊机N R JZ D B 工频电容贮能直流冲击波次级整流低频变频(省略)B Y G C T一般对焊薄板对焊异面截面对焊钢窗闪光对焊自行车轮圈对焊链条对焊(省略)123固定式弹簧加压式杠杆加压式悬挂式KVA J KVA KVA KVA额定容量最大贮能量额定容量额定容量额定容量12L等离子弧焊机和切割机G H U D切割焊接堆焊多用A13S超声波焊机D F 点焊缝焊省略2固定式手提式KW发生器输入功率14E电子束焊机Z D B W 高真空低真空局部真空真空外省略Y静止式电子枪移动式电子枪省略1二极枪三极枪KW×mA mA加速电压×电子束流电子束流表2电弧焊和气焊用焊接材料型号和牌号中的代号代号含义举例备注1.焊条型号E 碳钢焊条E4303,E5016GB/T5117-1995低合金钢焊条E5515,E7018GB/T5118-1995不锈钢焊条E209-15,E308MoL -26GB/T983-1995ED 堆焊焊条EDPCrMo ―A 2―16,EDCrNi -B -15GB/T984-1985EZ 铸铁焊条EZCQ ,EZNiFe -2GB/T10044-1988ENi 镍及镍合金焊条Eni -1EniCrFe -1-15GB/T13814-1992ECu 铜及铜合金焊条ECu ,ECuZn -B GB/T3670-1995,旧标准为“TCu ”TAI 铝及铝合金焊条TAISi ,TAIMn GB/T3669-19832.焊条牌号J(结)结构钢焊条J422(结422),J506GM 我国20世纪70年代由焊条制造行业统一编制的焊条牌号,R (热)钼及铬钼耐热钢焊条R107(热107),R817W (温)低温钢焊条W707(温707),W907Ni至今仍有些制造厂家的牌号前加上该生产厂的代号。
电焊机
焊接电流的选择(4)
当焊接电流合适时,焊接时很容易 引弧,电弧稳定,熔池温度较高,渣比 较稀,很容易从铁水中分离出去,能观 察到颜色比较暗的液体从熔池中翻出, 并向熔池后面集中,熔池较亮,表面稍 下凹,但很平稳地向前移动,焊接过程 中飞溅很小,能听到很均匀的劈啪声, 焊后焊缝两侧圆滑地过渡到母材,鱼鳞 纹较细,焊渣也容易敲掉。
弧焊电源的选择
通常根据焊条类型决定焊接电 源的种类,除低氢钠型焊条必须 采用直流反接外,低氢钾型焊条 可采用直流反接或交流,所有酸 性焊条通常都采用交流电源焊接, 但也可以用直流电源,焊厚板时 用直流正接,焊薄板用直流反接。
正接与反接
手工电弧焊采用直流电源时,若工件接电源负极称直流反接(负极性);反之,称直流正 接(正极性)。直流正接时工件接正极,温度较高,故用来焊厚板。而反接可用来焊薄板。 因低氢型碱性焊条药皮中含有较多的萤石(主要是氟化钙),必须使用直流反接;采用其 它类型药皮焊条时,仍按上述原则选择电源极性。
焊接速度
焊接速度就是单位时间内 完成焊缝的长度。手工电弧焊 时,在保证焊缝具有所要求的 尺寸和外形,保证熔合良好的 原则下,焊接速度由焊工根据 具体情况灵活掌握。
焊接层数的选择
在厚板焊接时,必须采用多 层焊或多层多道焊。多层焊的前 一条焊道对后一条焊道起预热作 用,而后一条焊道对前一条焊道 起热处理作用(退火和缓冷), 有利于提高焊缝金属的塑性和韧 性。每层焊道厚度不能大于4~ 5mm。
焊接电流的选择(1)
焊接电流是手工电弧焊最重要的工艺参数,也可以说是唯一的独立参数,因为焊工在操 作过程中需要调节的只有焊接电流,而焊接速度和电弧电压都是由焊工控制的。 焊接电流越大,熔深越大(焊缝宽度和余高变化都不大),焊条熔化快,焊接效率也高 ,但是,焊接电流太大时,飞溅和烟雾大,药皮易发红和脱落,而且容易产生咬边、焊瘤 、烧穿等缺陷;若焊接电流太小,则引弧困难,焊条容易粘连在工件上,电弧不稳,熔池 温度低,焊缝窄而高,熔合不好,而且容易产生夹渣,未焊透等缺陷。 选择焊接电流时,要考虑的因素很多,如焊条直径,药皮类型、工件厚度,接头类型, 焊接位置,焊道层次等。但主要由焊条直径,焊接位置和焊道层次决定的。
电焊机电抗器规格书
电焊机电抗器壹,电焊机电抗器的自述电焊机电抗器主要起到滤波的作用,使焊接电流平稳,特别是在小电流焊接时,起到维持电弧的作用,避免焊接断弧。
电焊机电抗器还起到调节焊接动态性能的作用。
焊接电流小的时候,电抗器的电感量较小,焊接电流大的时候,电抗器的电感量增大贰,电焊机电抗器在电焊机设备中起到哪些作用主要起平波的作用,减少交流成分的幅值和尖刺,使输出的电流信号更平滑,如果去掉的话,电焊机也可以工作,可是焊接效果波动太大,而且会影响焊机的使用寿命叁,分析电焊机在工作中,为什么要加电焊机电抗器,起到的重要作用焊机原本上就是要加上电抗的,,这样焊机的输出电流相对会更稳定一些。
电焊机的主要部件是一个降压变压器,次级线圈的两端是被焊接工件和焊条,工作时引燃电弧,在电弧的高温中将焊条熔接于工件的缝隙中。
由于电焊变压器的铁芯有自身的特点,因此具有电压急剧下降的特性,即在焊条引燃后电压下降;在焊条被粘连短路时,电压更是急剧下降。
肆,电焊机电抗器再整流与逆变焊接的不同作用1.作用整流焊机的电抗器:调节焊机的动特性逆变焊机的电抗器:储能(在脉冲的死区给负载供能)、平滑滤波(抑制电流的峰值)五,各个品牌规格电焊机电抗器选配原则1,电焊机电抗器替换选型原则,确保长宽高都可以装入机器合适的位置,电流可以向下兼容,例如200的电抗可以装160、130的机器,但是130的电抗不一定适合200/400的机器.大部分大功率等离子一般是双机芯双电抗,此款电抗器应用非常广泛适合机型:LGK-120/130/160/200/300/400电抗器也叫电感器,一个导体通电时就会在其所占据的一定空间范围产生磁场,所以所有能载流的电导体都有一般意义上的感性。
然而通电长直导体的电感较小,所产生的磁场不强,因此实际的电抗器是导线绕成螺线管形式,称空心电抗器;有时为了让这只螺线管具有更大的电感,便在螺线管中插入铁心,称铁心电抗器。
陆,电焊机外形结构图。