
广州数控GG指令格式及用法
内、外圆端(锥)面切削循环 ——G94
书写格式 G94 X(U)… Z(W)… R… F… 式中:X、Z- 端面切削的终点坐标值
; U、W-端面切削的终点相对于循环起
点的坐标; R- 端面切削的起点相对于终点在Z轴
方向的坐标分量。 当起点Z向坐标小于终点Z向坐标时K
为负,反之为正。如图所示。
值。
在增量编程中,地址U和W 后面数值的符号取决于轨迹1和 轨迹2的方向。在图中,U和W
后的数值取负号。
外圆切削循环 ——G90
例:应用圆柱面切削循环功能加工图所示零件 ,每次切削5mm
N10 G00 X100 Z100 T01; N20 M03 S600; N30 G00 X55 Z4; N40 G01 Z2 F40;
G3 X20 Z-15 R5 G1 Z-25
G71应用实例
G02 X34 Z-32 R7 G1 Z-42 X40 Z-52 Z-62 G0 X60 Z20
M05 M02
G71应用实例
作业:用GSK928TC数控系统G71指令编制如图所示加工零件 程序。毛坯外径Φ50的硬塑料 棒料。
G71应用实例
实验 G71应用实例
加工零件如下图,毛坯外径Φ42的硬塑料棒料,编制数控加工程序。
G71应用实例
M03 S600 G0 X45 Z0 G1 X0 F50车端面
G0 Z6 X43X进刀靠近工件 G71 X0 I4 K2.5 L9 F60定义粗车循环参数
G1 X6 Z0 X10 Z-2 Z-10
N50 G90 X45 Z-25 F40;
N60 ?; N70 ?; N80 G00 X100 Z100 ; N90 M05; N100 M02;
外圆切削循环 ——G90
例:应用圆柱面切削循环功能加工图所示零件 。
N10 G00 X100 Z100 T01; N20 M03 S600; N30 G00 X55 Z4; N40 G01 Z2 F40;
切削过程如图所示。图中,R表示快速移动,F表示进给运动,加工顺序按1、2、3、4进 行。U、W表示增量值。
在增量编程中,地址U和W后面数值的符号取决于轨迹1和轨迹2的方向。在图6中,U和W 后的数值取负号。
外圆切削循环 ——G90
G90 X(U)_ Z(W)_ F_;
图中,R表示快速移动,F 表示进给运动,加工顺序按1、 2、3、4进行。U、W表示增量
Z-103; 精车Φ48外圆 G0 X100 Z100; 回到起刀点
M05;主轴停止 M02;程序停止
内、外圆端(锥)面切削循环 ——G94
2.端面车循环指令G94 G94指令可实现端面加工固定循环。切削 过程如图所示。图中,R表示快速移动,F表示 进给运动,加工顺序按1、2、3、4进行。
格式 G94 X(U)_ Z(W)_ F_;
N10 T01; N20 M03 S600; N30 G00 X65 Z2; N50 G90 X60 Z-25 R-5 F60;
N60 X50; N70 G00 X100 Z100 ;
N80 M05; N90 M02;
实验 外圆切削循环 ——G90 加工零件如下图,毛坯外径Φ65X130的硬塑料棒料,编制数控加工程序。
应用端面切削循环功能加工图d所示零件,每 次切深5mm。 …… G00 X85 Z5;
G94 X30 Z-5 F0.2; ?; ?;
……
图d 端面切削循环
内、外圆端(锥)面切削循环 ——G94
应用端面切削循环功能加工图d所示零件,每 次切深5mm。 …… G00 X85 Z5;
G94 X30 Z-5 F0.2; Z-10; Z-15; ……
Z2;
外圆切削循环 ——G90
G90 X56.5 Z-68 F50; 用柱面循环指令车Φ45外圆 X52.5; 进刀4mm再次循环 X48.5; 进刀4mm再次循环 X45.5; 进刀3mm再次循环
G0 X45.5; X轴快速定位到下一循环点 G90 X40.5 Z-38; 用柱面循环指令车Φ30外圆
R- 圆锥面切削的起点相对于终点的 半径差。如果切削起点的X向坐标小于 终点的X向坐标,I值为负,反之为正。
如图所示。
外圆切削循环 ——G90
例2:应用锥面切削循环功能加工图c所示零件。 R=(40-50)/2
外圆切削循环 ——G90
例2:应用圆锥面切削循环功能加工图c所示零件。 R=(40-50)/2
X Z
W 1(R)
2(F) 4(R) 3(F)
2
U
2
X
O
Z
内、外圆端(锥)面切削循环 ——G94
2.端面车循环指令G94 G94指令可实现端面加工固定循环。切削 过程如图所示。图中,R表示快速移动,F表示 进给运动,加工顺序按1、2、3、4进行。
格式 G94 X(U)_ Z(W)_ F_;
内、外圆端(锥)面切削循环 ——G94
外圆切削循环 ——G90
M03 S800;主轴正转,转速800
G00 X80 Z20;刀具快速移动到起刀点
X65 Z0;刀具快速靠近工件
G01 X-2 F50; 车端面
G00 Z2; 刀具离开工件表面
X60.5
; 定位刀具,预留0.5余量
G01 Z-103 F50; 粗车Φ60.5外圆
G00 X60.5;刀具定位到工件附近
指令格式: G71 X(U) I K L F ; 其中:X(U)— 精加工轮廓起点的X轴坐标值。 I — X轴方向每次进刀量,直径值表示,无符号数。 K — X轴方向每次退刀量,直径值表示,无符号数。 L — 描述最终轨迹的程序段数量(不包括自身)。范围: 1—99
F — 切削速度。
外圆粗车循环指令(G71)
内、外圆端(锥)面切削循环 ——G94
书写格式 G94 X(U)… Z(W)… R… F… 式中:X、Z- 端面切削的终点坐标值
; U、W-端面切削的终点相对于循环起
点的坐标; R- 端面切削的起点相对于终点在Z轴
方向的坐标分量。 当起点Z向坐标小于终点Z向坐标时K
为负,反之为正。如图所示。
内、外圆端(锥)面切削循环 ——G94
环自动结束。
单一型固定循环
单一固定循环可以将一系列连续加工动作,如 “切入-切削-退刀-返回”,用一个循环指令完
成,从而简化程序。
圆柱面或圆锥面切削循环是一种单一固定 循环,圆柱面单一固定循环如图所示 。
外圆切削循环 ——G90
G90指令可实现车削内、外圆柱面和圆锥面的自动固定循环。 G90指令车削内、外圆柱面时的程序段格式如下: G90 X(U)_ Z(W)_ F_;
例:应用端面切削循环功能加工如图f所示零件 ,每次切深4mm。 …… G00 X53 Z10;
G94 X20 Z6 R-11 F40; ?; ?; ?;
……
内、外圆端(锥)面切削循环 ——G94
例:应用端面切削循环功能加工如图f所示零件 ,每次切深4mm。 …… G00 X53 Z10;
G94 X20 Z6 R-11 F40; Z2; Z-2; Z-6; ……
N10 T01; N20 M03 S600;
格式: G90 X(U) _ Z(W) _ R_ F_
N30 G00 X65 Z2;
N50 G90 X60 Z-25 R-5 F60;
N60 ?;
N70 G00 X100 Z100 ;
N80 M05;
N90 M02;
外圆切削循环 ——G90
例2:应用圆锥面切削循环功能加工图c所示零件。 R=(40-50)/2
单一型固定循环 G90 G94
在某些特殊的粗车加工过程中,由于切削量大,同一加工路线反复多次切削,为简 化编程提高编程和加工效率而设定固定循环。每执行一次固定循环,刀具自动返回 执行前的坐标位置。若需再次循环只需编程进刀数据而不必重写循环指令。执行循 环后返回循环起点的位置,若循环后的程序段中含有其它G、M、S、T等指令,循
外圆粗车循环指令(G71)
在复合固定循环中,对零件的轮廓定义之后,即可完成从粗加工到精加工的全过程,使 程序得到进一步简化。
在此,我们只需指定精加工路线和吃刀量,系统就会自动计算出粗加工路线和加工次数。现 代数控车床配置不同的数控系统,定义了一些具有特殊功能的固定循环切削指令。
外圆粗车循环指令(G71)
N50 G90 X45 Z-25 F40;
N60 X40; N70 X35; N80 G00 X100 Z100 ; N90 M05; N100 M02;
外圆切削循环 ——G90
格式: G90 X(U) _ Z(W) _ R_ F_
式中:X、Z- 圆锥面切削的终点坐标值 ;
U、W-圆柱面切削的终点相对于循环 起点的坐标;
X35.5; 进刀5mm再次循环 X30.5; 进刀5mm再次循环
外圆切削循环 ——G90
G00 X80 Z20; 退刀到安全位置 G00 X27 Z0 ; 进刀到倒角起点 G01 X30 Z-1.5 F80; 精车1.5mm倒角
Z-38; 精车Φ30外圆 X45
Z-68; 精车Φ40外圆 X60
数控车床G指令

数控车床G指令 意 义G00快速点定位G00直线插补G02顺时针方向圆弧插补G03逆时针方向圆弧插补G04暂停G05不指定G06抛物线插补G07不指定G08加速G09减速G10-G16不指定G17XY平面选择G18ZX平面选择G19YZ平面选择G20-G32不指定G33等螺距的螺纹切削G34增螺距的螺纹切削G35减螺距的螺纹切削G36-G39永不指定G40注销刀具补偿或刀具偏移G41刀具左补偿G42刀具右补偿G43刀具正偏移G44刀具负偏移G45刀具偏移+/+G46刀具偏移+/-G47刀具偏移-/-G48刀具偏移-/+G49刀具偏移0/+G50刀具偏移0/-G51刀具偏移+/0G52刀具偏移-/0G53直线偏移注销G54直线偏移XG55直线偏移YG56直线偏移ZG57直线偏移XYG58直线偏移XZG59直线偏移YZG60准确定位1(精)G61准确定位2(中)G62快速定位(粗)G63攻螺纹方式G64-G67不指定G68刀具偏置,内角G69刀具偏置,外角G70-G79不指定G80注销固定循环G81钻孔循环,钻小·中孔G82钻孔循环,扩孔G83深孔钻孔循环G84攻螺纹循环G85镗孔循环G86镗孔循环,在底部主轴停G87反镗孔循环,在底部主轴停G88镗孔循环,有暂停,主轴停G89镗孔循环,有暂停,进给返回G90绝对尺寸G91增量尺寸G92预置寄存,不运动G93进给率时间倒数G94每分钟进给G95主轴每转进给G96主轴恒线速度G97主轴每分钟转速,注销G96G98不指定G99不指定M指令M00 程序暂停M01 条件停止M02 程序结束M03 主轴正转M04 主轴反转M05 主轴停止M08 冷却有开M09 冷却有关M10 工件夹紧M11 工件松开M30 程序结束并反回程序开头多重复和循环G70G71外径粗车循环G72端面粗车循环G73成型加工复合循环G74端面沟槽复合循环G75外径沟槽复合循环G76螺纹切削复合循环螺纹高的计算h=0.5p+ac加工中心G指令G00快速点定位G01直线插补G02顺时针方向圆弧插补G03逆时针方向圆弧插补G04暂停G16G17G18G19G20G21G22G23G24G25G26G27G28G29G30G31G32G33G34G35G36G37G38G39G40G41G42G43G44G45G46G47G48G49G50G51G52G53G54G55G56G57G58G59G60G61G62G63G64G65G66G67G68G69G70G71G72G73 高速深孔钻循环G74 反向攻丝循环(左旋)G76 精镗孔G80 取消钻孔的固定循环G81 钻孔循环,定点镗孔G82 镗孔循环,镗台阶孔G83 深孔转削循环G84 攻丝循环G85G86G87G88G89G90G91G92G93G94G95G96G97G98G99M指令M00 程序暂停M01 条件停止M02 程序结束,且不返回程序开始M03 主轴正转M04 主轴反转M05 主轴停止M08 冷却有开M09 冷却有关M19 主轴旋转方向定位(一般只用于镗孔加工)M20 第四轴锁紧M21 第四轴松开M30 程序结束并反回程序开头格 式G00 X Y ;G01 X Y F ;G02 X Y R F ;G03 X Y R F ;G04 X(毫秒) /k(s) ; {延时0·01~655s}G70 P Q F ;G71 U (半径值) R (直径值) ; \G71 P Q U (直径值)F ;G72 W R (直径值) ; \G72 P Q W F ;G73 U (总余量,半径值) R (总切削次数) ; \G73 P Q U F ;G74 R (每次退刀量); \G74 X (终点坐标值) Z(终点坐标值) P Q F ;G75 R (每次退刀量) ; \G75 X (终点坐标值) Z (终点坐标值) P Q F ;G76 P(000000) Q (最小切深,半径) R(精加工余量); \G76 X (终点坐标)Z(终点坐标) P(螺纹高)Q(第一刀切深量,半径)F (螺距) ;注: ac值: p=1.5~5时,ac=0.25 /p=6~12时,ac=0.5 /p=14~44时,ac=1G73 X Y Z R Q F K ;G74 X Y Z R P Q F K ; G76 X Y Z R P Q F K ; G81 X Y Z R F K ;G82 X Y Z R P F K ;G83 X Y Z R Q F K ;G84 X Y Z R P Q F K ;。
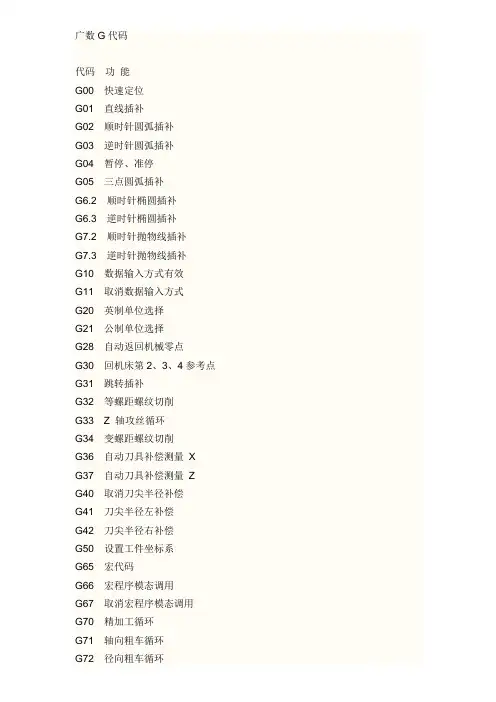
广数G代码
广数G代码
代码功能
G00 快速定位
G01 直线插补
G02 顺时针圆弧插补
G03 逆时针圆弧插补
G04 暂停、准停
G05 三点圆弧插补
G6.2 顺时针椭圆插补
G6.3 逆时针椭圆插补
G7.2 顺时针抛物线插补
G7.3 逆时针抛物线插补
G10 数据输入方式有效
G11 取消数据输入方式
G20 英制单位选择
G21 公制单位选择
G28 自动返回机械零点
G30 回机床第2、3、4参考点G31 跳转插补
G32 等螺距螺纹切削
G33 Z 轴攻丝循环
G34 变螺距螺纹切削
G36 自动刀具补偿测量X
G37 自动刀具补偿测量Z
G40 取消刀尖半径补偿
G41 刀尖半径左补偿
G42 刀尖半径右补偿
G50 设置工件坐标系
G65 宏代码
G66 宏程序模态调用
G67 取消宏程序模态调用
G70 精加工循环
G71 轴向粗车循环
G72 径向粗车循环
G73 封闭切削循环
G74 轴向切槽循环
G75 径向切槽循环
G76 多重螺纹切削循环G90 轴向切削循环
G92 螺纹切削循环
G94 径向切削循环
G96 恒线速控制
G97 取消恒线速控制G98 每分进给
G99 每转进给。
数控编程G代码和M代码
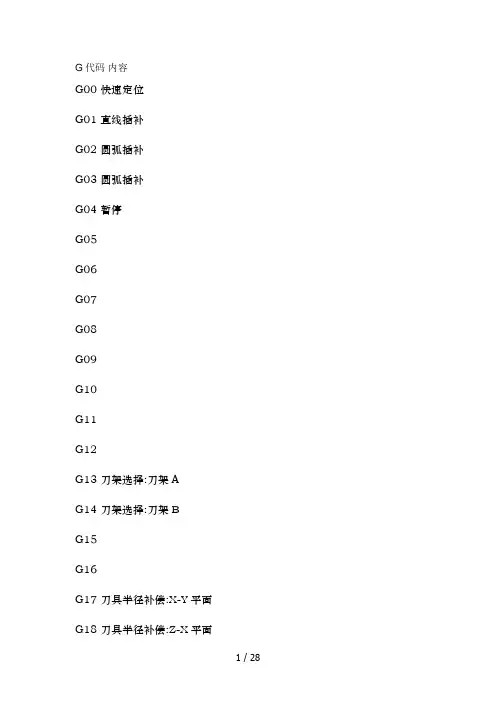
G代码内容G00 快速定位G01 直线插补G02 圆弧插补G03 圆弧插补G04 暂停G05G06G07G08G09G10G11G12G13 刀架选择:刀架AG14 刀架选择:刀架BG15G16G17 刀具半径补偿:X-Y平面G18 刀具半径补偿:Z-X平面G19 刀具半径补偿:Y-Z平面G20 原始位置指令G21 ATC原始位置指令G22 扭距跳过指令G23G24 ATC原始位置移动指令(不带直线插补) G25 节点位置移动指令(不带直线插补)G26G27G28 扭距极限指令取消G29 扭距极限指令G30 跳步循环G31 固定螺纹车削循环:轴向G32 固定螺纹车削循环:端面G33 固定螺纹车削循环G34 变螺距螺纹车削循环:增加螺距G35 变螺距螺纹车削循环:减少螺距G36 动力刀具轴-进给轴同步进给 (正转)G37 动力刀具轴-进给轴同步进给 (反转)G39G40 刀尖圆狐半径补偿: 取消G41 刀尖圆狐半径补偿: 左G42 刀尖圆狐半径补偿: 右G43G44G45G46G47G48G49G50 零点位移,主轴最高转速指令G51G52 六角刀架转位位置误差补偿G53G54G55G56G58G59G60G61G62 镜像指令G63G64 到位控制关G65 到位控制开G66G67G68G69G70G71 复合固定螺纹车削循环: 轴向G72 复合固定螺纹车削循环: 径向G73 轴向铣槽复合固定循环G74 径向铣槽复合固定循环G75 自动倒角G76 自动倒圆角G77 攻丝复合固定循环G78 反向螺纹攻丝循环G79G80 形状定义结束 (LAP)G81 轴向形状定义开始 (LAP)G82 径向形状定义开始 (LAP)G83 坯材形状定义开始 (LAP)G84 棒料车削循环中改变切削条件 (LAP) G85 调用棒料粗车循环 (LAP)G86 调用重复粗车循环 (LAP)G87 调用精车循环 (LAP)G88 调用连续螺纹车削循环 (LAP)G89G90 绝对值编程G91 增量编程G92G93G94 每分进给模式 (mm/min)G95 每转进给模式 (mm/rev)G96 恒周速切削开G97 G96取消G98G99G100 刀架A或刀架B单独切削的优先指令G101 创成加工中直线插补G102 创成加工中圆弧插补 (正面) (CW)G103 创成加工中圆弧插补 (正面) (CCW) G104G105G106G107 主轴同步攻丝,右旋螺纹G108 主轴同步攻丝,左旋螺纹G109G110 刀架A恒周速切削G111 刀架B恒周速切削G112 圆弧螺纹车削CWG113 圆弧螺纹车削CCWG114G115G116G117G118G119 刀具半径补尝:C-X-Z平面G120G121G122 刀架A副主轴W轴指令 (13)G123 刀架B副主轴W轴指令 (G14) G124 卡盘A有效原点G125 卡盘B有效原点G126 锥度加工模式OFF指令G127 锥度加工模式ON指令G128 M/C加工模式OFF指令G129 M/C加工模式ON指令G130G131G132 创成加工中圆弧插补 (侧面) (CW)G133 创成加工中圆弧插补 (侧面) (CCW)G134G135G136 坐标反转结束或Y轴模式关G137 坐标反转开始G138 Y轴模式开G139G140 主轴加工模式的指定G141 副主轴加工模式的指定G142 自动脱模主轴加工模式的指定G143 自动脱模主轴和第3刀架加工模式的指定G144 W-轴控制OFF指令G145 W-轴控制ON指令G146G147G148 B-轴控制OFF指令G149 B-轴控制ON指令G150G151G152 可编程尾架定位 (牵引尾架)G153 可编中心架G代码 (牵引)G154 W-轴单向定位指令G155 精确轮廓描绘模式ON指令G156 精确轮廓描绘模式OFF指令G157G158 刀具轴方向刀具长度偏移量G159 刀具轴方向刀具长度偏移量(不带旋转位移偏移量) G160 取消刀具轴方向刀具长度偏移量G161 G代码宏功能MODING162 G代码宏功能MODING163 G代码宏功能MODING164 G代码宏功能MODING165 G代码宏功能MODING166 G代码宏功能MODING167 G代码宏功能MODING168 G代码宏功能MODING169 G代码宏功能MODING170 G代码宏功能MODING171 G代码宏功能CALLG172G173G174G175G176G177G178 同步攻丝循环 (CW)G179 同步攻丝循环 (CCW)G180 动力刀具复合固定循环: 取消G181 动力刀具复合固定循环: 钻孔G182 动力刀具复合固定循环: 镗孔G183 动力刀具复合固定循环: 深孔钻G184 动力刀具复合固定循环: 攻丝G185 动力刀具复合固定循环: 轴向螺纹车削G186 动力刀具复合固定循环: 端面螺纹车削G187 动力刀具复合固定循环: 轴向直螺纹车削G188 动力刀具复合固定循环: 经向直螺纹车削G189 动力刀具复合固定循环: 铰孔/镗孔G190 动力刀具复合固定循环: 键槽切削循环G191 动力刀具复合固定循环: 轴向键槽切削循环G192G193G194G195G196G197G198G199G200G201G202G203G204G205 G代码宏功能CALLG206 G代码宏功能CALLG207 G代码宏功能CALLG208 G代码宏功能CALLG209 G代码宏功能CALL G210 G代码宏功能CALL G211 G代码宏功能CALL G212 G代码宏功能CALL G213 G代码宏功能CALL G214 G代码宏功能CALL M代码内容M00 程序停止M01 任选停止M02 程序结束M03 工作主轴起动 (正转) M04 工作主轴起动 (反转) M05 主轴停止M06 刀具交换M07M08 冷却液开M09 冷却液关M10 主轴点动关M11 主轴点动开M12 动力刀具轴停止M13 动力刀具轴正转M14 动力刀具轴反转M15 C轴正向定位M16 C轴反向定位M17 机外测量数据通过RS232C传送请求M18 主轴定向取消M19 主轴定向M20 尾架干涉区或主轴干涉监视关(对面双主轴规格) M21 尾架干涉区或主轴干涉监视开(对面双主轴规格) M22 倒角关M23 倒角开M24 卡盘干涉区关,刀具干涉区关M25 卡盘干涉区开,刀具干涉区开M26 螺纹导程有效轴Z轴指定M27 螺纹导程有效轴X轴指定M28 刀具干涉检查功能关M29 刀具干涉检查功能开M30 程序结束M31M32 螺纹车削单面切削模式M33 螺纹车削时交叉切削模式M34 螺纹车削逆向单面切削模式M35 装料器夹持器Z向滑动后退M36 装料器夹持器Z向滑动前进M37 装料器臂后退M38 装料器臂前进到卸载位置M39 装料器臂前进到卡盘位置M40 主轴齿轮空档M41 主轴齿轮1档或底速线圈M42 主轴齿轮2档或高速线圈M43 主轴齿轮3档M44 主轴齿轮4档M45M46M47M48 主轴转速倍率无效取消M49 主轴转速倍率无效M50 附加吹气口1关M51 附加吹气口1开M52M53M54 分度卡盘自动分度M55 尾架后退M56 尾架前进M57 M63取消M58 卡盘底压M59 卡盘高压M60 M61取消M61 圆周速度恒定切削时,恒定旋转应答忽视M62 M64取消M63 主轴旋转M码应答忽视M64 主轴旋转之外的M码应答忽视M65 T码应答忽视M66 刀架回转位置自由M67 凸轮车削循环中同步运行模式取消M68 同步模式A运行开M69 同步模式B运行开M70 手动换到指令M71M72 ATC单元定位在接近位置M73 螺纹车削类型1M74 螺纹车削类型2M75 螺纹车削类型3M76 工件捕手后退M77 工件捕手前进M78 中心架松开M79 中心架夹紧M80 过切前进M81 过切后退M82M83 卡盘夹紧M84 卡盘松开M85 LAP粗车循环后不返回起始位置M86 刀架右回转指定M87 M86取消M88 吹气关M89 吹气开M90 关门M91 开门M92 棒料进给器后退M93 棒料进给器前进M94 装料器装料M95 装料器卸料M96 副轴用工件捕手后退M97 副轴用工件捕手前进M98 尾架低压M99 尾架高压M100 等待同步指令M101 外部M码M102 外部M码M103 外部M码M104 外部M码M105 外部M码M106 外部M码M107 外部M码M108 外部M码M109 取消M110M110 C轴连接M111 拾取轴自动零点设定M112 M-刀具轴在第三刀架上停止M113 M-刀具轴在第三刀架前进转M114 M-刀具轴在第三刀架向回转M115 卸料器打开M116 卸料器关闭M117 侧头前进M118 侧头后退M119 工件计数专用M120 无工件M121 固定中心架打开/关闭M122 固定中心架后退M123 固定中心架前进M124 STM超时检测开M125 STM超时检测关M126 附加送气口3关M127 附加送气口3开M128 尾架转动后退M129 尾架转动前进M130 卡盘故障检测空气关M131 卡盘故障检测送气输出关M132 卡盘故障检测关M133 卡盘故障检测开M134 负荷监视关M135 负荷监视开M136 复合固定循环形状指定M137 对刀器互锁解除开M138 对刀器互锁解除关M139 自学功能启动M140 攻丝循环动力刀具恒周速应答忽视M141 C轴夹紧指令选择M142 冷却液底压M143 冷却液高压M144 附加冷却液1关M145 附加冷却液1开M146 C轴松开M147 C轴夹紧M148 自动脱模主轴正转M149 自动脱模主轴反转M150 同步旋转关M151 同步旋转开M152 动力刀具轴互锁解除开M153 动力刀具轴互锁解除关M154 附加送气口2关(测量用吹气口) M155 附加送气口2开(测量用吹气口) M156 尾座互锁解除关M157 尾座互锁开M158 凸轮加工机-同步运行关M159 凸轮加工机-同步运行开M160 M161取消M161 进给倍率固定(100%)M162 M163取消M163 动力刀具主轴倍率固定(100%)M164 M165取消M165 进给保持和单程序段忽视M166 尾架进给/后退互锁解除关M167 尾架进给/后退互锁解除开M168 忽略动力刀具轴恒周速应答忽视M169 C轴没卡紧M170M171M172 车床内侧机械手互锁解除关M173 车床内侧机械手互锁解除开M174 附加冷却液2关M175 附加冷却液2开M176 Y轴松开M177 Y轴夹紧M178 尾架卡盘夹紧M179 尾架卡盘松开M180 机械手请求0M181 机械手请求1M182 机械手请求2M183 机械手请求3M184 卡盘互锁取消关M185 卡盘互锁取消开M186M187M188 尾架连接关(牵引可编程尾架规格) M189 尾架连接开(牵引可编程尾架规格) M190 尾架连接是可用G00移动M191 动力刀具主轴分度方向指定(顺时针) M192 动力刀具主轴分度方向指定(逆时针) M193 M194取消M194 螺纹车削相位核运行M195 M196取消M196 螺纹车削相位核对位移量有效M197 螺纹车削相位核对位移量清除M198M199M200 Z轴同步进给取消M201 Z轴同步进给G13M202 Z轴同步进给G14M203 刀架松开(数控刀架)M204 LR15M-ATC;循环时间缩短规格 (刀库换刀门关)M205 LR15M-ATC;循环时间缩短规格 (刀库换刀门开)M206 LR15M-ATC;循环时间缩短规格 (后退位置防护罩开)M207 LR15M-ATC;循环时间缩短规格 (后退位置防护罩关)M208 门互锁C,D开M209 门互锁C,D关M210M211 键槽切削循环:单向切削模式M212 M-刀具轴在第三刀架上停止或键槽切削循环:交叉切削模式M213 M-刀具轴在第三刀架上停止或键槽切削循环:进给量指定切削模式M214 M-刀具轴在第三刀架上停止或键槽切削循环:等分切削模式M215 负载监视G00忽略关M216 负载监视G00忽略开M217M218 附加吹气口关M219 附加吹气口开M220 平面车削关M221 平面车削旋转比 (1:1)M222 平面车削旋转比 (1:2)M223 平面车削旋转比 (1:3)M224 平面车削旋转比 (1:4)M225 平面车削旋转比 (1:5)M226 平面车削旋转比 (1:6)M227 LR15M-ATC;ATC操作完成等待指令M228 ATC下一个刀具返还指令M229 ATC动力刀具分度M230 外部M码M231 外部M码M232 外部M码M233 外部M码M234 外部M码M235 外部M码M236 外部M码M237 外部M码M238 平面车削动力主轴相位变更M239 副主轴模式主轴分度M240 动力刀具主轴:空档M241 动力刀具主轴:第1档M242 动力刀具主轴:第2档M243 排屑装置停止M244 排屑装置正转M245M246 副主轴卡盘互锁解除开M247 副主轴卡盘互锁解除关M248 副主轴卡盘夹紧M249 副主轴卡盘松开M250 工件推进器后退M251 工件推进器前进M252 激光尺数据写入M253 激光尺数据核对M254 程序停止M255M256M257M258M260M261M262M263M264 M265取消M265 脉冲手轮控制方式是取消快速进给M266M267M268M269M270M271 主轴低速开M272 主轴低速关M273M274M275M276M277M279M280M281M282M283M284M285M286M287M288 副主轴模式吹气关M289 副主轴模式吹气开M290 顶门关M291 顶门开M292M293M294M295M296 时间常数切换 (用于少量切削标志)M297 时间常数切换 (用于有效形状) M298M299。
《数控车床编程GG》课件模板

单 一
锥端面车削循环:G94 X(U)_ Z(W)_ R_ F_;
固
定
循
环
指
令
说明:
1)X、Z为切削终点绝对坐标,U、W为切削终点
单 相对于循环起点坐标值的增量。
一 固
2)锥面车削循环中的R表示圆锥体大小端的差,
定 即切削起点与切削终点在Z轴上的绝对坐标的差。
循 环 3)G94是模态代码,可以被同组的其他代码
数控车床试切对刀步骤(外圆车刀):
Z轴对刀 (1)刀具X向进刀切削工件端面; (2)刀具X向退刀离开工件; (3)形状刀补界面中输入Z0。 X轴对刀 (1)刀具Z向进刀切削工件外圆; (2)刀具Z向退刀离开工件; (3)测量工件外圆直径; (4)形状刀补界面中对应的刀补号上输入X测量值。
Thank you.
指 (G00、G01等)取代。
令
4)G90常用于长轴类零件切削(X向切削半径小
于Z向切削长度),G94一般用于盘类零件切削。
G00 X65. Z21. ; G94 X20. Z16. F0.5 ;
Z13 ; Z10 ; G00 X100. Z100. ;
参考程序
G00 X125.0 Z2.0 ; G94 X60.0 Z-10. F0.5 ;
O0001
单 G99 M03 S600 ;
一 T0101;
固 G00 X55 Z2 ;
定 循 环
G90 X45 Z-25 F0.5; X40;
指 X35;
令 G00 X100 Z100;
M05;
M30;
G90实训加工
单 一 固 定 循 环 指 令
G90编程示例2:应用圆锥面车削循环功能加工图示零件。
广数G 代码命令

G 代码命令代码组及其含义“模态代码”和“一般”代码“形式代码”的功能在它被执行后会继续维持,而“一般代码”仅仅在收到该命令时起作用。
定义移动的代码通常是“模态代码”,像直线、圆弧和循环代码。
反之,像原点返回代码就叫“一般代码”。
每一个代码都归属其各自的代码组。
在“模态代码”里,当前的代码会被加载的同组代码替换。
G代码组别解释G00 01 定位(快速移动)G01 直线切削G02 顺时针切圆弧G03 逆时针切圆弧)G04 暂停)G09 停于精确的位置G20 英制输入G21 公制输入G22 04 内部行程限位有效G23 内部行程限位无效G27 00 检查参考点返回G28 参考点返回G29 从参考点返回G30 回到第二参考点G32 01 切螺纹G40 07 取消刀尖半径偏置G41 刀尖半径偏置(左侧)G42 刀尖半径偏置(右侧)G50 00 修改工件坐标;设置主轴最大的RPMG52 设置局部坐标系G53 选择机床坐标系G70 00 精加工循环G71 内外径粗切循环G72 端面粗切循环G73 复合切削循环G74 Z 向步进钻削G75 X 向切槽G76 切螺纹循环G80 10 取消固定循环G83 钻孔循环G84 攻丝循环G85 正面镗孔循环G87 侧面钻孔循环G88 侧面攻丝循环G89 侧面镗孔循环G90 01 (内外直径)切削循环G92 切螺纹循环G94 端面切削循环G96 恒线速度控制G97 恒线速度控制取消G98 每分钟进给率G99 每转进给率还有M代码常用的是有MOO程序暂停MO1程序选者暂停MO2程序结束MO3主轴正转M08冷却开M09冷却关MO5主轴停MO4主轴反转M30程序结束并反回程序头M98调用子程序M99子程序结束。
圆弧插补指令GG

3. 刀具半径补偿格式
XY平面:G17 G41/G42 G00/G01 X_Y_Z_F_D_; … G40 G00/G01 X_Y_Z_;
5. 刀具半径补偿参数的设置
刀具半径补偿参数的设置如下:
5. 刀具半径补偿参数的设置
5. 刀具半径补偿参数的设置
刀具半径补偿的过程分三步即刀补建立、刀补进行和刀补取消
6. 刀具半径补偿的过程
指刀具从起点接近工 件时刀具中心从与编程 轨迹重合过渡到与编程轨 迹偏离一个偏置量的过程 该过程的实现必须有 G00或G01功能才有效
3. 刀具半径补偿格式
其中:G17/G18/G19指定半径补偿所在平面; G41为刀具半径左补偿G42为刀具半径右补偿G40为取消 刀具半径补偿; X、Y、Z:G00/G01的参数即刀补建立或取消的终点的绝 对坐标或相对坐标值; D:G41/G42的参数即刀补号码D00~D99它代表了刀补 表中对应的半径补偿值 G40、G41、G42都是模态代码可相互注销
同一程序中G41/G42指令必须与G40指令成对出现
为了保证加工质量避免刀具发生干涉采用切线切入切出方式来建立或取消刀补
补偿平面发生变化时G41与G42切换补偿方向时通常要经过取消补偿方式
切入工件同时补偿
切入工件前补偿
7. 使用注意事项
为了防止在半径补偿建立与取消过程中刀具产生过切现象刀具半径补偿建立与取消程序段的起始位置与终点位置最好与补偿方向在同一侧
XZ平面:G18 G41/G42 G00/G01 X_Y_Z_F_D_; … G40 G00/G01 X_Y_Z_;
广数指令
G92
螺纹切削循环
G31
跳转插补
G94
径向切削循环
G32
等螺距螺纹切削
G96
恒线速控制
G33
Z轴攻丝循环
G97
取消恒线速控制
G34
变螺距螺纹切削
G98
每分进给
G36
自动刀具补偿测量X
G99
每转进给
G37
自动刀具补偿测量Z
宏指令表
GSK980TDa在GSK980TD原有的G65宏指令功能的基础上,增加了语句式宏指令功能。G65、语句式
二进制异或
G65 H13 P #i Q #j R #k;
#i = #j XOR #K;
十进制开平方
G65 H21 P #i Q #j;
#i = SQRT(#j);
十进制取绝对值
G65 H22 P #i Q #j;
#i = ABS(#j);
十进制取余数
G65 H23 P #i Q #j R #k;
无
四舍五入
二进制转换
DIFD
下降沿置位
ORI
常闭触点并联
ROTB
二进制旋转控制
MOVE
逻辑与
ORB
串联电路块的并联
MOVN
数据复制
PARI
奇偶校验
ANB
并联电路块的串联
DECB
二进制译码
LB束
JMPB
程序跳转
CALL
子程序调用
END2
第二级程序结束
SP
子程序标号
条件转移6
G65 H86 P n Q #j R #k;
IF (# j <= # k) GOTO n;或
广州数控数控车床操作编程说明书
广州数控980TD编程操作说明书第一篇编程说明第一章:编程基础n兼配瑋式死叽□辛床匚皿CNC G SK980TDGSK980T的升级产品,采用了32位高性能CPUS超大规模可编程器件FPGA运用实时多任务控制技术和硬件插补技术,实现卩m级精度运动控制和PLC逻辑控制。
技术规格一览表运动控制控制轴:2轴(X、Z);同时控制轴(插补轴):2轴(X、Z)插补功能:X、Z二轴直线、圆弧插补位置指令范围:-9999.999〜9999.999mm;最小指令单位:0.001mm电子齿轮:指令倍乘系数1〜255,指令分频系数1〜255快速移动速度:最高16000mm分钟(可选配30000mm分钟)快速倍率:F0、25% 50% 100%3级实时调节切削进给速度:最高8000mm分钟(可选配15000mm分钟)或500mm转(每转进1.1 GSK980T简介广州数控研制的新一代普及型车床机床数控系统和数控机床数控机床是由机床数控系统( Numerical Co ntrol Systems of machi ne tools )、机械、电气控制、液压、气动、润滑、冷却等子系统(部件)构成的机电一体化产品,机床数控系统是数控机床的控制核心。
机控系统由控制装置(Computer Numerical Con troler简称CNC、伺服(或步进)电机驱动单元、伺服(或步进)电机等构成。
数控机床的工作原理:根据加工工艺要求编写加工程序(以下简称程序)并输入CNCCNC □工程序向伺服(或步进)电机驱动单元发出运动控制指令,伺服(或步进)电机通过机械传动构完成机床的进给运程序中的主轴起停、刀具选择、冷却、润滑等逻辑控制指令由CN传送给机床电气控制系统,由机床电气控制系统完成按钮、开关、指示灯、继电器、接触器等输入输出器件的控制。
目前,机床电气控制通常采用可编程逻辑控制器(Programable Logic Controler简称PLC ,PLC具有体积小、应用方便、可靠性高等优点。
广数铣床G代码指令
广数铣床G代码指令G00——定位(快速移动)G01——直线插补(切削进给)G02——顺时针圆弧/螺旋线插补G03——逆时针圆弧/螺旋线插补G04——暂停/准停G07.1——圆柱插补G10——可编程数据输入G15——取消极坐标指令方式G16——极坐标指令方式开始G17——XY平面选择G18——ZX平面选择G19——YZ平面选择G20——英制输入G21——公制输入G28——返回参考点G29——从参考点返回G30——返回第2,3,4参考点G31——跳跃机能G40——取消刀具半径补偿G41——刀具半径左补偿G42——刀具半径右补偿G43——刀具长度正向补偿G44——刀具长度负向补偿G49——取消刀具长度补偿G50——取消比例缩放G51——比例缩放开始G50.1——取消可编程镜像G51.1——设置可编程镜像G52——局部坐标系设定G53——选择机床坐标系G54.1——附加工件坐标系G54——工件坐标系1G55——工件坐标系2G56——工件坐标系3G57——工件坐标系4G58——工件坐标系5G59——工件坐标系6G65——宏指令G66——宏程序模态调用G67——宏程序模态调用取消G68——坐标旋转开始G69——坐标旋转取消G73——高速深孔加工循环G74——左旋攻丝循环G76——精镗循环G80——取消固定循环G81——钻孔循环(点钻循环)G82——钻孔循环(镗阶段孔循环)G83——深孔钻循环G84——攻丝循环G85——镗孔循环G86——镗削循环G87——背镗循环G88——镗孔循环G89——镗孔循环G90——绝对值编程G91——增量值编程G92——坐标系设定G94——每分钟进给G95——每转进给G98——固定循环中返回初始平面G99——固定循环中返回R平面G110——逆时针圆凹槽内粗铣G111——顺时针圆凹槽内粗铣G112——逆时针全圆内精铣G113——顺时针全圆内精铣G114——逆时针外圆精铣G115——顺时针外圆精铣G116——逆时针外圆粗铣G117——顺时针外圆粗铣G132——逆时针外矩形粗铣G133——顺时针外矩形粗铣G134——逆时针外矩形凹槽粗铣G135——顺时针矩形凹槽粗铣G136——逆时针矩形凹槽内精铣G137——顺时针矩形凹槽内精铣G138——逆时针矩形外精铣G139——顺时针矩形外精铣G140——顺时针矩形连续钻孔G141——逆时针矩形连续钻孔G142——顺时针弧形连续钻孔G143——逆时针弧形连续钻孔广数铣床G代码功能详解G00——定位(快速移动)格式:G00 X__Y__Z__功能:X轴、Y轴、Z轴同时从起点以各自的快速移动速度移动到终点。
广数980操作方面和面板功能常用指令格式及分类
G指令功能:
1)基本指令:
G00 快速进给(P36)
G01 直线插补(P37)
G02 逆圆插补(P38)
G03 顺(P39)
G04 进给暂停(P41)
G32等螺距切削(P158)
2)固定循环:
G90 轴向切削(P42)
G94 径向切削(P63)
G92 直进螺纹切削(P163)
3)多重循环:
G70 精车复合(P46)
G71 轴向粗车复合(P46)
G72 径向粗车复合(P265)
G73 仿形复合粗车
G74 深孔钻及封闭轴向槽(P217.218)
G75 径向切槽及宽槽(P53.P221)
G76 斜进式螺纹复合(P116)
M指令:
M00程序暂停
M02程序结束(光标停止在远处)
M03正转
M04反转
M05主轴停止
M08冷却液开
M09冷却液关
M98调用子程序
M99子程序结束
M30程序结束(光标返还程序头)
试切对刀(P86)
G50建立工件坐标系,设基准刀和非基准刀。
试切刀(目前使用):任意一把刀,设录入补值,确定工件坐标系。
P168工件坐标系和换刀点选择。