
项目一用游标卡尺测量零件尺寸课件
项目一用游标卡尺测量零件尺寸
28
练一练
千分尺表示的读数值是多少?
(a)
mm
(b)
mm
项目一用游标卡尺测量零件尺寸
29
四、测量误差及其处理
1.测量误差
用来判定相同被
被测量的实际测得值与被测量的真值之测精间几确何度的量差的异测量 δ=X–Q
测量误差 绝对误差:δ=X–Q 相对误差: ε =δ/Q(≈δ/X)
用游标卡尺测量轴类零件的直径分别属
于哪种测量方法?
项目一用游标卡尺测量零件尺寸
9
四、游标卡尺
1. 结构
常用的三用游标卡尺结构
项目一用游标卡尺测量零件尺寸
10
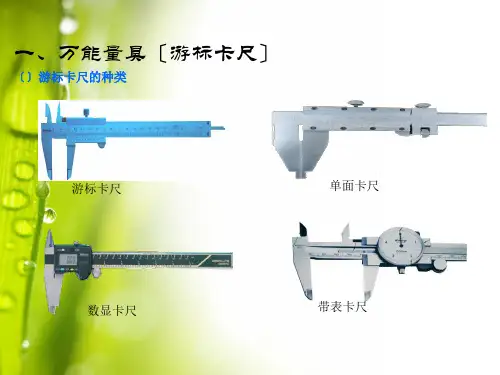
带表游标卡尺
电子数显卡尺
项目一用游标卡尺测量零件尺寸
11
四、游标卡尺
(1) 刻线原理
游标上的50格刚好等于尺身上的49mm(49格)
游标卡尺的最小读数值(分度值) :0.02 mm
数控技术专业
公差配合与技术测量
项目一
项目一用游标卡尺测量零件尺寸
1
项目一 零件尺寸测量
现有一个轴类零件, 需要知道它的最大直径, 同学们会采用什么方法
确定呢?
项目一用游标卡尺测量零件尺寸
2
项目一 零件尺寸测量
任务安排:
任务一 用游标卡尺测量零件尺寸 任务二 用千分尺测量零件尺寸 任务三 用内径表测量零件尺寸 任务四 用塞规等专用量具检测零件
项目一用游标卡尺测量零Βιβλιοθήκη 尺寸12四、游标卡尺
(2)读数方法
a)检查:两量爪贴合 ,两零刻度线是否对齐
项目一用游标卡尺测量零件尺寸
13
b)读数:第一步:读出游标零线以左的主尺身上的最近刻度的毫
米数 第二步:读出游标上与尺身对齐的刻线的刻度数,再乘
以分度值 第三步:把尺身和游标上的两尺寸加起来
第一步 : 62mm
项目一用游标卡尺测量零件尺寸
22
任务二 用外径千分尺测量零件尺 寸
• 偏差 某尺寸与基本尺寸的代数差,其值可正、可负或零。 上偏差:最大极限尺寸与基本尺寸之差 下偏差:最小极限尺寸与基本尺寸之差 实际偏差:实际尺寸与基本尺寸之差
标注和计算偏差时前面必须加注“+”
或“-”号(零除外)。
项目一用游标卡尺测量零件尺寸
用来判定不同大 小的同类几何量 的测量精确度
项目一用游标卡尺测量零件尺寸
16
回顾与总结
想一想 1.如何判定一把游标卡尺的分度值? 2.测量过程中出现过哪些问题?这些问题
又是如何解决的?
你学会了吗?
1.知道游标卡尺的刻线原理、读数方法、使用方法 与测量步骤。
2.会正确使用游标卡尺对零件进行外径、内径、长 度、深度的测量。
3.会根据零件要求选用测量器具。
第二步: 5×0.02=0.10mm
项目一用游标卡尺测量零件尺寸
第三步: 被测尺寸为 62+0.10= 62.10mm
14
操作
一、被测零件
训练
二、测量器具
游标卡尺
项目一用游标卡尺测量零件尺寸
15
操作训练
三、测量步骤
1.检查游标卡尺 2.测量要求: (1)测量外径 (2)测量内径 (3)测量长度 (4)测量深度 3、填写测量报告单
项目一用游标卡尺测量零件尺寸
7
二、 测量器具
主要技术指标:
尺身上分度间距为1mm
分度值为0.02mm
示值范围为0~150mm
项目一用游标卡尺测量零件尺寸
8
三、测量方法
1. 直接测量、间接测量 2. 相对测量、绝对测量 3. 单项测量、综合测量 4. 接触测量、非接触测量 5. 被动测量、主动测量 6. 静态测量、动态测量
项目一用游标卡尺测量零件尺寸
3
任务一 用游标卡尺测量零件尺寸
文物欣赏:青铜卡尺
文物价值有多大?
项目一用游标卡尺测量零件尺寸
4
任务一 用游标卡尺测量零件尺寸
知识 目标
1.熟悉常用的测量器具及测量方法。
2.掌握测量的相关概念。
3.通过游标卡尺理解测量器具主要技术指标。
4.掌握游标卡尺的类型、刻线原理、读数方法,以及使 用方法与测量步骤。
25
二、外径千分尺
1. 结构
项目一用游标卡尺测量零件尺寸
26
2. 读数方法
(1)刻线原理
千分尺的最小读数值(分度值) :0.01 mm
项目一用游标卡尺测量零件尺寸
27
(2)读数步骤 第一步:读出固定套筒上刻线所显示的最大数值
第二步:在微分筒上找到与固定套筒中线对齐的 刻线,再乘以分度值
第三步:把两个读数相加即得到实测尺寸
能力 1.能正确使用游标卡尺测量零件外径、内径、长度。 目标 2.会根据零件要求选用测量器具。
项目一用游标卡尺测量零件尺寸
5
任务一 用游标卡尺测量零件尺寸
一、测量的基本要素
2.测量方法
3.尺寸单位
4.测量精度
1.被测对象
项目一用游标卡尺测量零件尺寸
6
二、 测量器具
量具
分类 量规
量仪
测量装置:三坐标测量机
项目一用游标卡尺测量零件尺寸
20
任务二 用外径千分尺测量零件尺 寸
• 实际尺寸 实际尺寸是通过测量得到的尺寸(Da、da ) 实际尺寸并非尺寸的真值。
项目一用游标卡尺测量零件尺寸
21
任务二 用外径千分尺测量零件尺 寸
• 极限尺寸 极限尺寸允许尺寸变化的两个界限值。 最大极限尺寸:Dmax、dmax 最小极限尺寸:Dmin、dmin 合格零件的实际尺寸应该是:
18
任务二 用外径千分尺测量零件尺寸
一、尺寸与公差
• 尺寸
尺寸是特定单位表示的两点之间距离的数值。
通常用㎜表示 (常省略)
如直径 4800.025 、Φ31.6 ,
长度
等。
450.04
项目一用游标卡尺测量零件尺寸
19
任务二 用外径千分尺测量零件尺 寸
• 基本尺寸
基本尺寸是设计给定的尺寸,用D和d(L或l)表 示(大写字母表示孔,小写字母表示轴)。 它是根据产品的使用要求、零件的刚度等要求,计 算或通过实验而确定的。
23
任务二 用外径千分尺测量零件尺 寸
• 尺寸公差
尺寸公差是指允许尺寸的变动量
公差与偏差是两个不同的概念。
孔公:差表示制造精度的要求,反映加工的难易程度。
偏差表示与基本尺寸远离程度,它表示公差带的位置,
轴影:响配合的松紧程度。
问题:比较公差与偏差
项目一用游标卡尺测量零件尺寸
24
项目一用游标卡尺测量零件尺寸
项目一用游标卡尺测量零件尺寸
17
任务二 用外径千分尺测量零件尺 寸
知识 目标
1.掌握尺寸与公差的相关概念。 2.掌握测量误差产生的原因。 3.熟悉测量误差的分类及处理方法,掌握千分
尺的类型、读数方法。
能力 1.能正确使用外径千分尺对零件进行尺寸测。 目标 2. 能根据零件要求选用测量器具
项目一用游标卡尺测量零件尺寸
钳工量具游标卡尺使用(讲义)

板书设计模块二钳工常用工量具
项目一游标卡尺
2-1-1 游标卡尺的种类.规格.结构
中等精度测量工具,
按其结构和用途分普通、深度、游标高度尺、齿厚等。
按其测量范围的不同分为0~125 mm、0~150 mm、0~200 m、
按其测量精度有0.1、0.05和0.02(最常见)三种
2-1-2 游标卡尺刻线原理(精度为0、02 mm为例)
主尺1格是1 mm-游标上每1格间距为0.98 mm=0.02 mm。
游标尺上一格表示0.02mm。
即为该游标卡尺的最测量精度
2-1-3 游标卡尺的读数方法
1.整毫米数
2.读出小数值
3.整毫米数=毫米小数=所测零件的尺寸数值。
2-1-4 使用游标卡尺注意事项
1.擦干净、对齐。
2.垂直,不得歪斜。
3.找出最大值。
5.防护。
7.不能用测量铸.锻件等毛坯
三部曲!
2-1-3 游标卡尺的读数方法
1.读出副尺零线左边与主尺相邻的第一条刻线的的整数(毫米)数值。
2.读出副尺上第几条线与主尺刻线对齐,其小数部分读数
=Nx0.02(N为对齐的条数)
3.把整毫米数和毫米小数加起来,即为所测零件的尺寸数值。
这就是读书三部曲:读整数→算小数→再相加(读数=整数+小数)
备注。
游标卡尺读法PPT课件

测量深度和高度
深度测量
游标卡尺的深度测量功能可以用来测 量容器、沟槽等深度,满足各种工程 和工业测量的需求。
高度测量
使用游标卡尺的高度测量功能,可以 精确测量物体的高度,适用于各种需 要精确测量高度的场合。结构与原理结构
主要由尺身、游标、测量爪(内测量 爪和外测量爪)等部分组成。
原理
利用尺身刻度和游标上的刻度进行比 较,结合测量爪的位置来读取被测物 体的尺寸。
分类与特点
分类
根据测量爪的类型,可分为外测量爪和内测量爪;根据尺身的材料,可分为钢 制和木制等。
特点
结构简单、使用方便、测量精度高,能够满足大多数生产过程中的测量需求。
05 游标卡尺常见问题及解决 方案
卡尺读数不准
总结词
读数不准是游标卡尺使用中常见的问题,可能是由于刻度线不清晰、读数方法不正确或卡尺本身精度问题所导致。
详细描述
首先检查卡尺的外观,确保刻度线清晰、无磨损。使用前应清洁卡尺,避免污垢或油渍影响读数。在读数时,应 将视线与卡尺刻度线保持垂直,并确保游标与主尺对齐。如果仍无法准确读数,可能是卡尺本身精度问题,需要 校准或更换。
读数方法
在读取游标卡尺的测量结 果时,应确保视线与刻度 面平行,以避免视觉误差。
测量技巧
确定测量范围
多次测量求平均值
在使用游标卡尺之前,应根据测量需 求选择合适的量程,避免测量误差。
对于精度要求较高的测量,可进行多 次测量并取平均值,以提高测量结果 的准确性。
读数精度
在读取游标卡尺的测量结果时,应注 意精度问题,确保读数准确到最小刻 度单位。
《机械测量技术》电子教案 项目二 尺寸公差及检测 任务1 使用游标卡尺检测零件尺寸

公称尺寸是图样规范确定的理想形状要素的尺寸,标准规定通过它应用上下偏差可算出极限尺寸的尺寸。通常是由图纸设计者给 予确定,用D和d表示(孔的公称尺寸用“D”表示;轴的公称尺寸用“d”表示)。如图2-1-4所示,φ10mm为轴的公称尺寸;φ20 为孔的公称尺寸。
项目二、尺寸公差及检测
任务1 使用游标卡尺检测零件尺寸
项目二 尺寸公差检测
任务ቤተ መጻሕፍቲ ባይዱ 使用游标卡尺检测零件尺寸
项目二、尺寸公差及检测
任务1 使用游标卡尺检测零件尺寸
知识目标: 1.了解尺寸、极限尺寸、偏差等基本概念; 2.掌握游标卡尺的结构及刻线原理; 3.掌握游标卡尺读数方法和使用方法;
技能目标: 1.能根据被测零件尺寸的技术要求,选择合适的 游标卡尺; 2.学会正确、规范使用游标卡尺对零件的外形、 内腔、深度及孔距等尺寸的测量,并对零件的合 格性进行判断。
项目二、尺寸公差及检测
任务1 使用游标卡尺检测零件尺寸
一、孔和轴
由定义获悉,孔、轴具有广泛的含义,如图2-1-3所示,孔和轴不仅仅是指完整的圆柱形内、外表面,对于像槽一类的两平行侧面 也称为孔;而在槽内安装的滑块类零件的两平行侧面被称为轴,即凡包容面统称为孔,被包容面统称为轴。从加工过程看,孔的尺寸 由小变大,轴的尺寸由大变小。
因实际(组成)要素为φ50.01:φ50.009mm<φ50.01<φ50.048, 所以该零件符合技术要求,合格
项目二、尺寸公差及检测
任务1 使用游标卡尺检测零件尺寸
四、游标卡尺的相关知识
游标量具是利用游标尺和主尺相互配合进行测量的一种常用量具。最为常见的是普通的游标卡尺,它是一种中等精度的量具,主 要用来测量工件的外径、孔径、长度、宽度、深度、孔距等尺寸。
卡尺的使用培训教材PPT课件
2.3 游标读数值为的游标卡尺
图2―5(e) 所示,主尺每小格1mm,当两爪合并时,游 标上的50格刚好等于主尺上的49mm,那么 游标每格间距 主尺每格间距与游标每格间距相差=1-0.98=0.02(mm) 即为此种游标卡尺的最小读数值。 在图2―5(f)中,游标零线在123mm与124mm之间,游 标上的11格刻线与主尺刻线对准。所以,被测尺寸的 整数局部为123mm,小数局部为11×0.02=0.22(mm), 被测尺寸为123十0.22=123.22(mm)。 我们希望直接从游标尺上读出尺寸的小数局部,而不 要通过上述的换算,为此,把游标的刻线次序数乘其 读数值所得的数值,标记在游标上,见图2-5,这样使 读数就方便了。
游标读数值为的游标卡尺
2.1 游标读数值为的游标卡尺
另有1种读数值为的游标卡尺,图2-5(a) 所示,是将游标上的 10格对准主尺的19mm,那么游标每格,使主尺2格与游标1格 相差。这种增大游标间距的方法,其读数原理并未改变,但使 游标线条清晰,更容易看准读数。 在游标卡尺上读数时,首先要看游标零线的左边,读出主尺上 尺寸的整数是多少毫米,其次是找出游标上第几根刻线与主尺 刻线对准,该游标刻线的次序数乘其游标读数值,读出尺寸的 小数,整数和小数相加的总值,就是被测零件尺寸的数值。 在图2-5(b)中,游标零线在2与3mm之间,其左边的主尺刻线 是2mm,所以被测尺寸的整数局部是2mm,再观察游标刻线, 这时游标上的第3根刻线与主尺刻线对准。所以,被测尺寸的 小数局部为3×0.1=0.3(mm),被测尺寸即为2+0.3=2.3(mm)。
四 游标卡尺应用举例
4.1 用游标卡尺测量孔中心线与侧平面之间的距离 用游标卡尺测量孔中心线与侧平面之间的距离L时, 先要用游标卡尺测量出孔的直径D,再用刃口形量 爪测量孔的壁面与零件侧面之间的最短距离,如图 2-12所示。
游标卡尺的读数方法课件

01
由于操作不当或技能不熟练,可能导致测量误差。
卡尺本身引起的误差
02
由于卡尺制造工艺、材料和磨损等因素的影响,可能导致测量
误差。
环境因素引起的误差
03
由于环境温度、湿度和气压等因素的影响,可能导致测量误差
。
04
游标卡尺的应用实例
游标卡尺在机械制造中的应用
01
0柱体的直径,确保符 合设计和加工要求。
游标卡尺在科学研究中的应用
测量样品尺寸
在科学研究中,常常需要测量样品的尺寸,游标卡尺是一种重要 的工具。
测量细胞大小
在生物学研究中,游标卡尺可以用于测量细胞的大小,帮助研究 细胞生长和分裂。
测量液体粘度
通过使用游标卡尺测量液体流动时的厚度变化,可以计算液体的 粘度,为科学研究提供数据支持。
05
总结与展望
游标卡尺的读数方 法课件
contents
目录
• 游标卡尺的基本知识 • 游标卡尺的读数方法 • 游标卡尺的使用方法 • 游标卡尺的应用实例 • 总结与展望
01
游标卡尺的基本知识
游标卡尺的定义与用途
01
游标卡尺是一种用于测量内径、 外径、深度等尺寸的测量工具。
02
游标卡尺适用于各种金属、塑料 等材料的测量,具有使用方便、 测量精度高等特点。
03
未来,对于游标卡尺的使用和维 护将更加受到重视,以保证其测
量精度和长期使用寿命
04
THANKS
感谢观看
放置目标
然后将目标放入测量爪之间, 注意不要超过测量爪的最大测
量范围。
锁定测量爪
接着,轻轻按下测量爪,直到 听到咔嚓一声,表示测量爪已
经锁定在目标位置。
常用量具使用培训课件ppt

外径千分尺
外径千分尺
外径千分尺原理 1、螺旋测微原理制成的量具,称为螺旋测微量具。它们的 测量精度比游标卡尺高,是比游标卡尺更精密的测长仪器,准 确度可在0.01~~0.001MM 之间,并且测量比较灵活,因此,当 加工精度要求较高时多被应用。 2、常用的螺旋读数量具有百分尺和千分尺。百分尺的读数 值为0.01mm,千分尺的读数值为0.001mm。工厂习惯上把百分 尺和千分尺统称为百分尺或分厘卡。目前车间里大量用的是读 数值为0.01mm的百分尺,现介绍这种百分尺为主。
❖ 游标卡尺使用注意事项:
1、测量前应把卡尺擦干净,检查卡尺的两个测量面和测量 刃口是否平直无损,把两个量爪紧密贴合时,应无明显的间隙, 同时游标和主尺的零位刻线要相互对准。这个过程称为校对游 标卡尺的零位。
2、移动尺框时,活动要自如,不应有过松或过紧,更不能 有晃动现象。用固定螺钉固定尺框时,卡尺的读数不应有所改 变。在移动尺框时,不要忘记松开固定螺钉,亦不宜过松以免 掉了。
量具维护保养 3、量具是测量工具,绝对不能作为其它工具的代用品.如拿 卡尺划线,用钢尺清理污物等都是错误的; 4、温度对测量结果影响很大,零件的精密测量一定要使零件
和量具都在20摄氏度情况下进行测量.一般可在室温下进 行测量,但必须使工件与量具的温度一致.否则,由于金属材 料的热胀冷缩的特性,使测量结果不准确; 5、不要把量具放在磁场附近,例如磨床的磁性工作台上,以免 量具感磁;
外径千分尺
外径千分尺原理
3、外径百分尺的工作原理就是应用螺旋读数机构,它包括一对精 密的螺纹—测微螺杆与螺纹轴套,和一对读数套筒—固定套筒与微 分筒 ,两测砧面之间的距离,就是零件的测量尺寸。
外径千分尺
外径千分尺原理
4、当测微螺杆在螺纹轴套中旋转时,由于螺旋线的作用, 测量螺杆就有轴向移动,使两测砧面之间的距离发生变化。 如测微螺杆按顺时针的方向旋转一周,两测砧面之间的距离 就缩小一个螺距。微分筒的圆周上刻有50个等分线,当微分 筒转一周时,测微螺杆就推进或后退0.5mm,微分筒转过它 本身圆周刻度的一小格时,两测砧面之间转动的距离为: 0.5÷50=0.01(mm)。由此可知:百分尺上的螺旋读数机构, 可以正确的读出0.01mm,也就是百分尺的读数值为0.01mm。
公差配合与技术测量教案项目一任务一
项目一零件的尺寸测量
任务一用游标卡尺测量零件尺寸
二、教学实施过程
4.接触测量非接触测量
5.被动测量与主动测量
6.静态测量与动态测量
四、游标卡尺
游标卡尺是一种常用的量具,具有结构简单、使用方便、精度
中等及测量的尺寸范围大等特点,可用来测量零件的外径、内径、长度、宽度、厚度、深度和孔距等,应用范围很广。
1. 游标卡尺的结构和特点
(1)三用游标卡尺的结构
(2)各类游标卡尺的结构和特点
2. 游标卡尺的读数方法
(1)刻线原理
普通游标卡尺的读数值(精度)有0.10 mm、0.05 mm、0.02 mm。
机械加工中常用精度为0.02 mm的游标卡尺(如图)。
尺身每1格是1 mm,当两爪合并时,游标上的50格刚好等于尺身上的49 mm(49格),则游标每1格间距=49 mm÷50=0.98 mm,主尺与游标每1格间距相差0.02 mm。
0.02 mm即为该游标卡尺的最小读数值(分度值)。
(2)读数方法讲授法教学导入,通过设置问题情境进行互动教学,掌握游标卡尺的结构和特点。
1.探究法教学,提出问题,通过分析、解答便于更好的掌握刻线原理。
2.让学生对其他精度的游标卡尺进行分析,抽查学生对刻线原理的掌握情况。
演示讲授法。
游标卡尺和千分尺的使用方法讲义PPT课件(15张)
5.负责对重点、危险部位和过程的监 控,落 实监控 人员, 组织对 监控人 员素质 和技能 的培训 及上岗 前的并 向项目 副经理 反馈整 改情况 。发生 工伤事 故,应 立即采 取措施 ,协同 安全部 门开展 事故的 应急救 援,并 保护现 场,迅 速报告 。
2.负责检查督促每项工作的开展和接 口的落 实,有 权拒绝 不符合 安全操 作的施 工任务 ,除及 时制止 外,有 责任向 项目经 理汇报 ;
3.参与对分包方评价,制订与分包的 安全、 治安、 消防和 环境卫 生等协 议书, 并对分 包合同 、协议 的履行 实施全 过程控 制,并 做好记 录;
4.对安全部门或上级提出的事故隐患 整改要 求,按 照纠正 和预防 措施要 求,落 实人员 实施整 改;
读数方法
测量时,当小砧和测微螺杆并拢时,可动 刻度的零点若恰好与固定刻度的零点重合,旋出 测微螺杆,并使小砧和测微螺杆的面正好接触待 测长度的两端,那么测微螺杆向右移动的距离就 是所测的长度。
这个距离的整毫米数由固定刻度上读出, 小数部分则由可动刻度读出。
1.认真执行安全技术措施及安全操作 规程, 负责对 施工班 组人员 及分包 方人员 进行有 针对性 的安全 技术交 底,履 行签字 手续, 并对规 程、措 施及交 底执行 情况经 常检查 ,随时 纠正违 章作业 ;
7.施工中确因作业需要拆除各类防护 设施的 ,应由 作业班 组向项 目副经 理提出 申报, 经采取 有效的 安全补 救措施 后方能 拆除; 作业完 毕后, 项目副 经理应 督促有 关人员 及时做 好复原 工作, 经重新 验收后 方可使 用。
8.当土建结构施工完成后转入装饰或 安装施 工时, 必须对 临边、 洞口、 管弄井 和电梯 井等安 全防护 设施重 新进行 验收, 确认合 格后, 方能投 入使用 。如装 饰或安 装作业 交付其 它施工 单位时 ,双方 应履行 交接手 续,做 到职责 明确。
游标卡尺使用说课完整PPT课件
.
如何教
教学重点和难点
教学重点
使用游标卡尺进行测量
教学难点
游标卡尺的读数原理
.
如何教
教学方法和学前准备
任务驱动 分组合作
.
如何教
教学程序
环节1
情景引入 明确任务
1分钟
环节2
分析探讨 分解任务
5分钟
环节3
环节4
剖析演示 解决重难点
任务驱动 合作竞争
环节5
知识拓展 能力提升
环节6
小结作业 巩固知识
后现0,.在A与0距2B距?离离呢? ? 1x11-0.98x11 =11-10.78 =0.22m
11步
11步
?
45步
45步
麻4求5烦x1的0-!.0就.1019是2x80==距.0002..离=900.2差022m啊m
.
如何教
教学程序——讲解剖析 解决难点
1m
? 0.98m
45步
45步
45x0.02=0.90m
同事的点评
能抓住学生“有强烈的表现欲和求知欲”的这个心理特点,将课 堂交给学生,为学生构建了一个展示自我的舞台,课堂气氛活跃,学生 掌握的也很好。除了对知识技能的培养外,同时对学生的学习能力和小 组合作交流能力进行培养,.让学生适应未来工作岗位的需求。
谢谢
.
45x0.02=0.90mm ?
法 读 .零线与尺身刻线未对其时,读 游标零线前面尺身的整数值。
23mm
数 方
.看副尺上哪格 与主尺对齐, 读出小数部分。
45x0.02=0.90mm
.把两者相加。
.
23+0.90=23.90mm
如何教
机械零件测绘 ppt课件
用内、外卡钳测壁厚
用直尺测深度、壁厚
B
X A
(b) X=A-B
用外卡钳和直尺测壁厚
ppt课件
18
5、测量孔距
D D1 D0
d
D = D 0= D 1+ d
用内、外卡钳测孔距
D2
A
D 1
L
L= A+
D1 2
+
D2 2
用直尺测孔距
ppt课件
19
6、测量中心高
H
D1 H
d
D
H=A+D/2
A
用直尺、卡钳测中心高
(4)注写技术要求,确定零件的材料、及热处理等要求。 (5)最后检查、修改全图并填写标题栏,完成草图。
零件草图包含了零件图的所有内容。
ppt课件
6
例:目测徒手画拨杆零件草图
(1)布图(画中心线、对称中 心线及主要基准线)
(2)画各视图的主要部分
ppt课件
7
(3) 取剖视、画出全部视图, 并画出尺寸界线、尺寸线。
图的依据。
ppt课件
31
3.拆卸零件
(分清哪些是标准件)
压紧螺母10 轴套9 右端盖7
键14
传动齿轮轴3
销4 垫片5
左端盖1
齿轮轴2
泵体6
ppt课件
螺钉15
螺母13 垫圈12
传动齿轮11
32
4.画零件草图
ppt课件
33
5.画装配图
(1)确定图幅
根据部件的大小,视图数量, 确定画图的比例、 图幅大小,画出图框,留出标题栏和明细栏的位置。
(5)根据装配示意图和零件草图画出装配图。
ppt课件
26