
金属切削机床与数控机床 进度表
德州科技职业学院
教师教学实施方案2016~2017学年第一学期
系(部)名称:机电系
教研室名称:电气教研室
课程名称:电机与电气控制
主讲教师:孙绍彬
职称:副教授
教研室主任签字:邢伟
德州科技职业学院教务处制
课程表
说明:参照范例,教师将自己本学期所授课程等相关信息填写在相应位置。
学生考勤和平时成绩
班级:14机电1.2课程:金属机床与数控机床任课教师:孙绍彬
平时姓名学号考勤记录
成绩
注:1)为方便考勤、成绩登记等操作,请将学生姓名顺序与学生入学时的学籍号顺序保持一致2)请假○,旷课×,迟到C
课程实施方案简介
课程名称金属机床与数控机床课程代码
课程类型专业课所在教研室电气教研室
总计课时60周课时6理论教学课时48实践教学课时12教学对象14机电1.2考核方式理论
课程实施方案简介本课程性质和任务:
课程性质:本课程是机电专业的专业课程.
主要任务:介绍金属切削机床的基本知识,学习机床的运动分析,卧室车床,万能铣床,磨床,齿轮加工机床,机床典型部件调整及精度检测,普通机床的安装、验收、维护和改装,数控机床,数控机床的典型结构,数控机床的安装调试及保养维修等知识。
课程总体目标和要求:
通过本课程的学习,使学生掌握金属切削机床的基本知识,学习机床的运动分析,卧室车床,万能铣床,磨床,齿轮加工机床,机床典型部件调整及精度检测,普通机床的安装、验收、维护和改装,数控机床,数控机床的典型结构,数控机床的安装调试及保养维修。
最终是学生对常用机床有完整的掌握和认识。
课程设计理念思路、内容框架、教改实施建议:
学生已经接触过相关机床,只是没有系统完全深入的学习,通过学习,达到提高,掌握的目的。
内容包括普通机床基本知识,普通机床常用机床学习,数控机床部分学习。
教学过程中除理论讲解外,还可以进行实物参观、软件模拟等。
选用教材金属切削机床与数控机床教材主
编
王凤平、许毅
出版社清华大学出版社出版日
期
2016年7月
参考资料
教学实施进度表
周次教学活动实施内容及要求教学方法、
手段
实施
地点
学
时
1学习情景一、二绪论、机床基础知识讲授教室6 2
学习情景二机床基础知识讲授教室6
3学习情景三车床讲授+演示教室+
车间
6
4学习情景三车床讲授+演示教室+
车间
6
5学习情景四普通机床的安装、验收、维护和改装讲授教室6 6学习情景五数控机床讲授教室6 7学习情景五数控机床讲授教室6
8学习情景六数控机床的典型结构实践+演示教室+
车间
6
9学习情景六数控机床的典型结构讲授+演示教室+
车间
6
10学习情景七数控机床的安装调试及保养维护讲授教室6说明:实施地点指教室、校内实验室/实训车间、校外实训基地。
机械制进度表(07级版)
二、加工经济精度
第二节影响机械加工精度的因素
一、工艺系统的几何误差
2
8
15
一、工艺系统的几何误差(续)
二、装夹误差
2
16
三、工艺系统受热变形引起的误差
四、工件内应力重新分布引起的误差
五、其他误差
六、提高加工精度的途径
2
9
17
第三节加工误差的统计分析
一、概述
二、加工误差的统计分析——工艺过程的分布图分析方法
三、加工误差的统计分析——工艺过程的点图分析方法
2
18
第四节机械加工表面质量
一、加工表面质量的概念
二、机械加工表面质量对机器使用性能的影响
2
10
19
三、加工表面的表面粗糙度
四、加工表面的物理力学性能
2
20
习题:各种影响加工精度的因素
2
11
21
第五章工艺规程设计
第一节概述
一、工艺规程的作用
二、工艺规程的设计原则
二、切削用量的选择原则Байду номын сангаас
第八节 磨削原理
一、砂轮的特性和选择(5)组织;(6)砂轮形状。
二、磨削过程
四、磨削力
五、磨削温度的影响因素
2
5
9
第三章机械制造中的加工方法及装备
第一节 概述
一、机械制造中的加工方法
二、零件表面成形原理及机床基本知识
2
10
第二节 外圆表面加工
一、外圆表面的车削加工
2
6
11
二、外圆表面的磨削加工
1
1
第一章绪论
第一节 机械制造工业在国民经济中的地位与作用
数控工艺授课进度安排表

《数控加工工艺》授课进度安排表
教研室:机电技术教师:王军班级:SK16301-303 SK16301-2: 1~10 + 18~19 SK16303: 1-7 + 11-15
周次课
次
学
时
授课内容教学重点教学形式作业备注
1 1
2 切削运动与切削用量切削用量讲与练 2 C5010
2 2 切削刀具及选择刀具材料讲授 1 C5010
3 2
金属切削过程、加工性、
切削液
振动及其防治讲授C5010
2 1 2 生产过程及工艺过程工艺过程讲授C5010
2 2 工艺过程的组成工艺过程组成讲授C5010
3 2 机械加工精度获得加工精度的方法讲授C5010
3 1 2 机械加工的表面质量影响表面质量的因素讲授 2 C5010
2 2 工艺规程及其作用工艺规程介绍讲授C5010
3 2 机械加工工艺规程的制定零件工艺分析讲授C5010
4 1 2 机械加工工艺规程的制定毛坯选择讲授C5010
2 2 机械加工工艺规程的制定工艺路线拟定讲授C5010
3 2 工艺路线拟定练习练习讲与练 2 C5010
5 1 2 工艺路线拟定练习练习讨论C5010
2 2 工件安装与定位工件安装方式讲授C5010
3 2 工件定位原理、定位分析工件的定位状态讲授C5010
6
1 2 定位基准选择定位基准的选择讲授C5010
2 2 定位基准选择精基准选择讲授C5010。
机加工、龙铣、数控作业流程表

机加工、龙铣、数控加工作业流程表总体加工安排应遵循一整套完成,尽量避免不同零件之间互相交叉进行,具体要根据龙门数控机床的数量和刀具的配置。
优先安排拉延模加工,其次安排整型、翻边模具,最后安排修边、冲孔模。
注意:当压料板与模座干涉时,不可盲目的加工压料板,应根据实际情况分析后方可决定是加工压料板还是模座,以防由于过度加工压料板导致强度削弱或过度加工模座影响模具配件的加工。
一、通用部分规定:1、所有模具上模座底面统一按照模座百位线抬高5MM加工,上模压板槽厚度不加工,待钳工调试模具合格后统一加工。
左/右后侧门内、外板及左/右后侧围内板由于生产设备为自动线,机械手送料,同时生产时左右共模,因此其下模的高度数控加工完后左右两套必须一致,模具调试合格后须将同一工序的左右两套一起放在龙门铣床上加工,保证其闭合高度一致。
2、下模型面、各凸台面按百位线及模具闭合高度加工。
3、精加工模座底面时,其压紧模座的压板应处于半松紧状态,以控制其平面度的误差。
4、上模型面及各凸台尺寸的加工其闭合高度的z值必须加上模座二次加工的余量。
5、导板面和导柱孔的加工必须图纸的公差要求。
6、导向加工尺寸需打钢印在邻近的非工作部位。
7、U型马槽、十字定位键槽、快速定位需等3D、2D型面加工完后再按图纸尺寸加工(其中需按模具加工后的实际中心来取)。
8、模座3D、2D测试或加工在上机台时必须使用塞尺检查底面,以保证加工面与底面垂直或水平(其平面度需控制在0.05mm以内)。
9、精铣加工完毕下机床后,各加工平面必须马上涂防锈油,3D型面不用涂,只需将铁屑及污水清扫干净即可。
10、在加工过程中出现铸造缺陷、加工出现微小过切,余量不足等等现象,应及时向项目负责人通告。
11、当图纸与铸件上的尺寸不符或不明白时,应先加工其它未加工面并及时上报项目负责人解决。
12、剪边及整形刀块上贴合面刻有20mm刻度线,加工刀块时请以该刻度线作为加工尺寸控制的依据。
CNC机台生产进度表
加工部件
备注
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
模板规格
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
上机时间 当日加工程式描述 下机时间 操 作 人 员
加工部件
备注
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
Version:A
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
模板规格
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
上机时间 当日加工程式描述 下机时间 操 作 人 员
加工部件
备注
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
上机时间当日加工程式描述下机时间上机时间当日加工程式描述下机时间上机时间当日加工程式描述下机时间上机时间当日加工程式描述下机时间副总经理
模具规格及尺寸
① 号 机
模具规格及尺寸
② 号 机
模具规格及尺寸
③ 号 机
模具规格及尺寸雕 刻 机穴数 穴数 穴数 穴数
模板规格
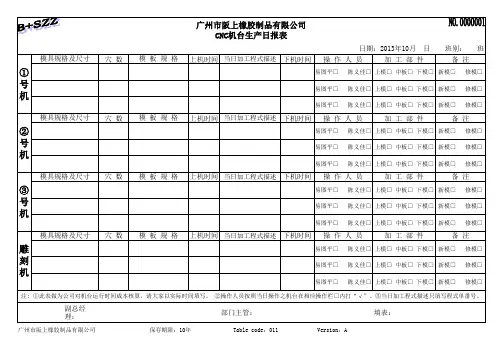
广州市阪上橡胶制品有限公司 CNC机台生产日报表
易图平□ 陈义佳□ 上模□ 中板□ 下模□ 新模□ 修模□
注: ①此表做为公司对机台运行时间成本核算,请大家以实际时间填写。 ②操作人员按照当日操作之机台在相应操作栏□内打“√”。③当日加工程式描述只填写程式单番号。
副总经 理:
部门主管:
填表:
广州市阪上橡胶制品有限公司
保存期限:10年
Table code:011
日期:2013年10月 日
2011-2012(1)金属切削机床课程教学进度表
同学们在学完本课程后,应达到以下目的要求:
1、具有合理选用机床的基本知识和技能准备。能够根据工艺要求并结合本企业具体情况,合理地确定机床的类型和规格。
2、具有正确安装、使用、调整常用机床的基本知识;掌握分析机床运动和机床传动的方法;了解机床典型机构及其工作原理;学会机床传动链的高速计算方法。
新余高等专科学校
课程教学进度表
(2011至2012学年第一学期)
工程系模具、机制专业
班级名称09模具、10机制(1)、(2)班
课程名称金属切削机床
任课教师张国军
2011年09月10日
任课教师对完成本学期教学任务的打算
(内容包括:对本班学生情况的简要分析;教学目的要求;教学方法和教学内容的改革办法;教学重点、难点及注意事项。)
二、课堂上能够引导学生认真上好每堂课,保持课堂纪律和气氛。由于该课程内容比较抽象,为了使学生能够理解《金属切削机床》的概念和原理,经常列举生活中常见的事例,使之更为通俗易懂。
三、根据本课程的重点和难点,在备课期间就安排好课外作业,并对学生交来的作业进行认真批改。
四、组织好课堂教学,关注全体学生,注意信息反馈,调动学生的学习热忱,并注意课堂语言尽量简洁明了,克服重复的毛病。
3、具有分析机床常见故障,确定机床影响加工质量的主要原因的初步能力。
4、能够了解机床设计的基本思路和步骤,并掌握常见的机床主轴组件的结构,以及常用轴承的承载特性。
5、通过金工实习,使学生能够理论与实践相结合,加强和加深对金属切削机床知识的理解。
2011年09月10日
任课教师对本学期教学工作的总结
数控加工与编程进度表

泉州轻工职业学院教师教学手册2015 至2016学年第一学期主讲教师:林伟强职称:助教所属部门:创意设计系泉州轻工学院课程表2015至2016第一学期课程名称数控加工与编程时间星期一星期二星期三星期四星期五课程教室班级课程教室班级课程教室班级课程教室班级课程教室班级人数人数人数人数人数上午数控加工与编程 1#30323数控加工与编程数控机床实训室23下午晚上泉州轻工职业学院教学检查记录表时间检查单位及检查人检查内容及教学建议备注泉州轻工学院《数控加工与编程》课程教学进度表(B) (2015 —2016学年第一学期)系部创意设计系教师林伟强授课班级 14数控周次课次课时授课形式教学内容(授课章、节或项目、任务及实验报告、作业等)备注第1周 1 迎接新生冲突,不排课第2周 2 4 讲授+实训第一章概述第一节数控编程基础第二节数控机床的坐标系统第3周 3 4 讲授+实训第二章数控车床编程与操作第一节数控车削加工工艺第二节数控车削刀具及刀具参数处理第4周 4 4 讲授+实训第三节FANUC 0i系统数控车床编程基本指令 G00 G01 G02 G03 G04 常用M功能指令 M02 M03 M04 M05 M06 M08 M09 M30第5周 5 4 讲授+实训第三节FANUC 0i系统数控车床编程简单固定循环指令(G90\G94)第6周 6 国庆放假,不排课周次课次课时授课形式教学内容(授课章、节或项目、任务及实验作业等)备注第7周7 4 讲授+实训内、外圆粗车循环指令G71第8周8 4 实训实训室车床实际加工(复习G71指令)第9周9 4 讲授+实训平端面粗车循环指令(G72)第10周10 4 实训实训室车床实际加工(复习G72指令)第11周11 4 讲授+实训多重复合循环指令G73第12周12 4 实训实训室车床实际加工(复习G73指令)周次课次课时授课形式教学内容(授课章、节或项目、任务及实验作业等)备注第13周13 4 讲授+实训螺纹切削指令G32 螺纹切削单一固定循环G92 螺纹切削复合固定循环G76第14周14 4 讲授+实训子程序用户宏程序第15周15 4 实训机床综合实训(一)第16周16 4 实训机床综合实训(二)第17周17 4 机动第18周18 4 复习与考试。
CNC加工进度表
模号: 板(RSP) A板(A) 推板(ST) B板(B) 托板(MSP) 方铁(SB) 面针板(ERP) 底针板(EP) 后模底板(BCP) 前内膜A01 前内膜镶件A0101 后内膜B01 后内膜镶件B0101 前模行位AS 前模行位镶件AS0101 后模行位BS 后模行位镶件BS0101 斜顶BL 线割铜公(优先加工) 前模铜公A01-01~ 后模铜公B01-01~ 行位铜公BS01-01~ 斜顶铜公BL01-01~ 注:以上数据只是为了查看进度,而不做加工使用. 日期: 编程:刘文天 日期: 检查: 日期: 批准: 2011此进度表必须按模图明细表认真详细填写,每天下班前填写进度一次,所填写内容一定真实,别乱涂写保持整洁以便抽查. 加工开始日期: 规格 数量 加工预计完成日期: 加工进度 完成时间 备注
材料加工进度完成时间备注加工负责人后模行位bs后模行位镶件bs0101斜顶bl线割铜公优先加工前模铜公a0101后模铜公b0101行位铜公bs0101斜顶铜公bl0101数量面针板erp底针板ep后模底板bcp前内膜a01前内膜镶件a0101后内膜b01后内膜镶件b0101前模行位as前模行位镶件as0101零件名称前模面板tcp水口推板rspa板a推板stb板b托板msp方铁sb模号
数控车床课程教学计划表
数控车床课程教学计划表学年第一学期教学计划课程名称:数控车床授课专业:数控技术应用授课班级:1701/1704班任课教师:技师学院全文结束》》年9 月14 日教学计划说明教材数控车床华中系统编程与操作实训出版社中国劳动社会保障出版社学期总课时80学时周课时4学时需实验器材及设备上海宇龙数控仿真软件需去何处参观及现场教学数控实训中心一、教学对象的基本情况分析:本课程的授课对象是17级数控专业班学生,两个班一共64人。
由于刚开始接触数控专业知识,好奇心强,喜欢动手操作,特别是喜欢仿真训练,认为有新鲜感。
但学生整体专业基础相对薄弱,理论编程学习主动性不强。
二、教学目标:1、知识目标:(1)掌握数控车床和数控加工的基本概念,了解常用的数控车床、数控刀具、产品检测工具等。
(2)掌握数控车工典型零件的加工方法,工件装夹、刀量具选择、工艺文件制定等基本工艺知识。
(3)掌握数控车床编程的基本概念和常用指令含义和应用。
2、能力目标:(1)掌握数控车床的操作;(2)培养学生独立工作能力及与团队合作完成任务的能力;(3)培养学生的自学能力;(4)理解、熟悉数控技术文件。
3、素质目标:(1)培养学生的沟通能力和团队协作精神;(2)培养学生的工作、学习的主动性;(3)培养学生效率观念;(4)培养学生爱岗敬业的工作作风;(5)培养学生安全意识与环保意识。
三、本学期重点、难点:教学重点:1、编程方面:熟练掌握华中数控常用编程指令的使用方法。
2、工艺方面:理解数控车床的加工工艺路线、刀具的选择,明确加工走刀方式。
3、操作方面:熟练操作数控车床能独立完成零件的加工。
教学难点:激发学生的学习兴趣,认识到学好本课程的重要性。
四、提高教学质量的方法与措施:(1)借鉴国内外职业教育先进模式,突出项目教学;提倡多种教学方法有机结合,理论实践互相渗透。
建议采用理论与实践一体化的教学模式和行动导向的教学方法。
(2)为保证教学效果,学生宜采用5-6人分组协作的组织形式。
机械制造基础课程教学进度表
机械制造基础课程教学进度表本学期共20周,其中讲课18周,实验0周,实习0周,参观社会调查0周,考试2周,机动0周。
本学期共20周,其中讲课18周,实验0周,实习0周,参观社会调查0周,考试2周,机动0周。
教学方式(讲授、课堂讨论、内练习、实验、见习、实习、参学观)课周月日次103至710至146日期所讲课的章、节名称时课外学时教学目的与重点、难点、改革措施参考书与工具放假第二章铸造2、1概述2、2铸造工艺基础2、3铸造工方法2、4铸造工艺设计2、5铸件结构工艺性2、6常用铸造合金的生产习题课第三章锻压3、1概述3、2锻压的工艺基础3、3自由锻3、4模锻3、5板料冲压3、6锻压件结构设计7讲授31重点:1、铸造成型的特点及应用。
2、合金的凝固及铸造性能。
3、常用铸造方法的介绍,如砂型铸造、金属型铸造等特种铸造方法。
4、浇铸位置和分型面的选择;铸造工艺参数、浇铸系统的确定。
重点:1、铸造性能和工艺对铸件结构的要求。
2、常用铸造合金的生产。
3、本章的复习思考题重点:1、锻压生产的特点及应用。
2、金属的塑性变形及锻造性能。
重点:1、自由锻特点、设备、工序及过程介绍。
2、常用模锻的介绍如锤上模锻等。
3、板料冲压的特点及应用。
4、锻压件结构设计图例。
讲授417至2124至288讲授49课程教学进度表本学期共20周,其中讲课18周,实验0周,实习0周,参观社会调查0周,考试2周,机动0周。
周月日次31至47至1114至1821至2528至2日期所讲课的章、节名称教学方式(讲授、课堂讨论、内练习、实验、见习、实习、参学观)课时42221课外学时教学目的与重点、难点、改革措施重点:1、焊接、手工电弧焊的特点及应用。
2、焊接接头的组织与性能、焊条的介绍与选用;焊接应力与变形。
3、其他焊接方法的介绍。
重点:1、金属的焊接性能的指标;常用金属材料的焊接。
2、焊缝的布置、焊接方法选择及焊接接头的设计;3、第三、四章的复习思考题重点:1、常见零件毛坯的分类与比较;毛坯选择的原则;典型零件毛坯的选择。
11机二班数控实习教学进度表模
德州走四方技工学校机械工程专业《数控实习》教学进度表2012—2013学年第一学期周课时:84节周次章节是否重点课题理论课时实习课时教学目标重点、难点1 第一模块是理论课题1.GSK980TDb系统数控机床的面板操作2.G00、G01、G02、G03及F、S、T、指令的应用3.在花盘和角铁上车削工件4.在四爪卡盘上车削复杂工件5.工艺路线的拟定6.工艺文件和工艺卡的制定7.典型工件车削工艺分析12使学生掌握:1)掌握数控机床的结构及基本指令M、S、T、GOO、GO1、GO2、GO3的应用等。
2)掌握工艺路线的拟定方法及在花盘和角铁上车削工件方法。
数控机床的结构及基本指令M、S、T、GOO、GO1、GO2、GO3的应用。
实操课题:数控基本指令练习62使学生掌握:1.GSK980TDb系统数控机床的面板操作2、G00、G01、G02、G03及F、S、T、指令的应用2 第二模块是理论课题:1.掌握G94、G92、G71、G72、G75、G22、G80、G90及子程序的应用。
2.时间定额的组成3.缩短基本时间的方法4.缩短辅助时间的方法12使学生掌握:1.掌握G94、G92、G71、G72、G75、G22、G80、G90及子程序的应用。
2.掌握提高生产效率的方法G94、G92、G71、G72、G75、G22、G80、G90及子程序的应用实操课题:复合指令62掌握G94、G92、G71、G72、G75、G22、G80、G90及子程序的在加工中的应用G71、G72、G75、G90及子程序的在加工中的应用总课时理论:XX节实习:84节共84节备注:若为一体化课,可将理论课时与实习课时合并为1栏.。