
QC工程图-(品管)
电装
表面质量、形 位尺寸、数量
自检 互检
100%
按装配图纸、 生产工艺要求 及制程检验规 范(电装),进行 装配并作自检/ 互检
推移图、柏 拉图、特性 要因图、层 别法、甘特 图
生产日报表、调 试记录表、零件 如有品质异常,需即 领用统计表、生 时通知工艺或品管给 产完成情况日报 予协助解决 表
17
CNC、塞规 、厚薄规、 千分尺、卡 尺、角尺、 风枪
机械
表面质量、形 位尺寸、数量
首检 自检 互检 巡检
首检:1Pcs/次; 巡 检:5Pcs/2Hs 自检互检: 100%
按机加工图纸 及生产工艺要 求,进行程式设 定并对原材料 进行定位/CNC 加工/去毛刺/去 屑
推移图、柏 班组转接记 拉图、特性 如有品质异常,需即 录表、加工中心 要因图、层 时通知工艺或品管给 零件转入/转出 别法、甘特 予协助解决 记录、 图
14
电镀
前检查、上挂吹砂、 化学去油、脱膜、电 解去油、碱蚀、酸蚀 、酸碱蚀、3次浸锌、 预镀铜、亮铜、过酸 、活化、预镀银、亮 银、钝化、烘干、检 验、老化、包装
设施和工作环境控制 程序、生产和服务提 供控制程序、产品防 护控制程序、文明安 全生产规定、各类设 备操作规程
抽风机、电 热鼓风干燥 箱、荧光测 厚仪、斜口 钳、镊子、 放大镜、卡 尺
品管
表面质量、形 位尺寸
首检:1Pcs/次; 巡 首检 检:5Pcs/2Hs, 巡检 附带5S检查; 定位检 定位检:50% 以上
首件检验单、机 如有不符,通知电装 按装配图纸、 加工零部件巡回 部校验工装或调整作 生产工艺要求 推移图、柏 检验记录、返工 业方法;如严重不合 及制程检验规 拉图、特性 返修单、品质异 格或已通知未改善 范(电装),进行 要因图、层 常联络单、不合 者,则开具品质异常 首检/巡检/定位 别法 格品评审和处置 联络单或组织MRB 检 单 会议
自检 互检
100%
推移图、柏 拉图、特性 要因图、层 别法、甘特 图
如有品质异常,需即 班组转接记 时通知工艺或品管给 录表 予协助解决
13
IPQC( 4)
品管
表面质量
首检:1Pcs/次; 巡 首检/巡 检:5Pcs/2Hs, 检/定位 附带5S检查; 检 定位检:50% 以上
首件检验单、机 依据机加工图 如有不符,通知机械 加工零部件巡回 纸、生产工艺 推移图、柏 部校机或修模;如严 检验记录、返工 要求及制程检 拉图、特性 重不合格或已通知未 返修单、品质异 验规范(机加工) 要因图、层 改善者,则开具品质 常联络单、不合 异常联络单或组织 别法 进行检验和验 格品评审和处置 MRB会议 证 单
18
老化
烘箱设定 度设定 时间监控
温
产品老化工艺 烘 箱操作工艺说明
烘箱
电装
表面质量、温 度/时间调控
自检
100%
按产品老化工 艺说明及相关 规程,进行温 度设定并对其 时间进行调控
推移图、柏 生产日报表、生 拉图、特性 如有品质异常,需即 产完成情况日报 要因图、层 时通知工艺或品管给 表、部件/整机 别法、甘特 予协助解决 老化记录表 图
QC工程图
适用机种:
流程图
项次 工程符号/名称
标准工程制程
工程内容说明 相关规程
设备、治/ 工/夹/量/ 检具
品质工程管制
权责 重点管制 管制 单位 特性 类别 管制频 统计手 管制/检验 管制方法 率 法 表单
将物料请购单 与送货单及物 料验收入库单 进行核对
改善措施
1
进料
待验物料之存放规划 、物料暂收
品管
表面质量、形 位尺寸
首检:1Pcs/次; 巡 首检 检:5Pcs/2Hs, 巡检 附带5S检查; 定位检 定位检:50% 以上
首件检验单、机 依据机加工图 如有不符,通知机械 加工零部件巡回 纸、生产工艺 推移图、柏 部校机或修模;如严 检验记录、返工 要求及制程检 拉图、特性 重不合格或已通知未 返修单、品质异 验规范(机加工) 要因图、层 改善者,则开具品质 常联络单、不合 异常联络单或组织 别法 进行检验和验 格品评审和处置 MRB会议 证 单 按机加工图纸 及生产工艺要 求,进行程式设 定并对原材料 进行定位/校平/ 拉丝/喷砂
仓储 机械 电装 研发 工艺
人员安排 设备检查 图纸、工艺 工装夹具 工作场所 环境
/
/
按MPS、生产 计划通知单来 进行备料、领 料、发料
推移图 层别法 查检表
如有不符要清查(规 领料单、补料单 格或质量不符,通知 、借料单 品管查核)
5
下料
机械
表面质量、外 形尺寸、数量
自检 互检
100%
按机加工图纸 及生产工艺要 求,进行程式设 定并对原材料 进行定位/剪切/ 锯割
IPQC( 6)
各谐振杆间距、谐振 杆对地高度、谐振杆 对窗口尺寸、飞杆对 地高度、外观/内腔检 查
产品的监视和测量控 制程序、不合格品控 制程序、纠正和预防 措施控制程序、制程 检验规范(电装)、标 识和可追溯性控制程 序
塞规、厚薄 规、千分尺 、卡尺、角 尺、卷尺、 扭力扳手、 力矩计、温 度测试仪、 放大镜、镊 子
电镀 品管
表面质量、镀 厚尺寸、数量
首批(槽) 首批检查 检查;自检 自检 、互检: 互检 100%
依据电镀工艺 要求及相关规 程进行电镀作 业
推移图、柏 拉图、特性 要因图、层 别法、甘特 图
如有品质异常,需即 班组转接记 时通知工艺或品管给 录表 予协助解决
15
IPQC( 5)
产品的监视和测量控 制程序、不合格品控 外观/色泽/镀厚尺寸检 制程序、纠正和预防 验和验证 措施控制程序、标识 和可追溯性控制程序
9
IPQC( 2)
塞规、厚薄 规、千分尺 、游标卡尺 、角尺、卷 尺
品管
表面质量、形 位尺寸
首检:1Pcs/次; 巡 首检 检:5Pcs/2Hs, 巡检 附带5S检查; 定位检 定位检:50% 以上
首件检验单、机 依据机加工图 如有不符,通知机械 加工零部件巡回 纸、生产工艺 推移图、柏 部校机或修模;如严 检验记录、返工 要求及制程检 拉图、特性 重不合格或已通知未 返修单、品质异 验规范(机加工) 要因图、层 改善者,则开具品质 常联络单、不合 异常联络单或组织 别法 进行检验和验 格品评审和处置 MRB会议 证 单 按机加工图纸 及生产工艺要 求,进行程式设 定并对原材料 进行定位/攻丝/ 去毛刺/去屑
10
钳
沉孔 攻丝 去毛刺、去屑
钻床 卡尺 风枪 刮刀
机械
表面质量、形 位尺寸、数量
自检 互检
100%
推移图、柏 拉图、特性 要因图、层 别法、甘特 图
如有品质异常,需即 班组转接记 时通知工艺或品管给 录表 予协助解决
11
IPQC( 3)
产品的监视和测量控 制程序、不合格品控 塞规、厚薄 制程序、纠正和预防 外观、尺寸的实装检 规、千分尺 措施控制程序、制程 验和验证 、卡尺、角 检验规范(机加工)、 尺、卷尺 标识和可追溯性控制 程序
16
装配பைடு நூலகம்
装接插件、谐振杆、 抽头焊接、清洁、自 检互检(各谐振杆间 距、谐振杆对地高度 、谐振杆对窗口尺寸 、飞杆对地高度之量 测)
设施和工作环境控制 程序、生产和服务提 供控制程序、产品防 护控制程序、文明安 全生产规定、各类设 备操作规程
塞规/尺(自 制量检具) 卡尺、扭力 扳手、力矩 计、自制装 配工装/夹具 、斜口钳、 镊子、
首件检验单、机 依据机加工图 如有不符,通知机械 加工零部件巡回 纸、生产工艺 推移图、柏 部校机或修模;如严 检验记录、返工 要求及制程检 拉图、特性 重不合格或已通知未 返修单、品质异 验规范(机加工) 要因图、层 改善者,则开具品质 常联络单、不合 异常联络单或组织 别法 进行检验和验 格品评审和处置 MRB会议 证 单
塞规、厚薄 规、千分尺 、卡尺、角 尺、钢/卷尺
品管
外观 寸 性能
尺 电气
抽检
依据进料检验 GB2828-87一 规范、物料技 次正常或加 术规范书对来 严抽样、Ⅰ 料进行检验和 水平 验证 依据仓库管理 办法对库存物 料进行管理, 如FIFO、温/湿 度调控、防潮/ 火/水/盗
物料验收入库单 、不合格品评审 如来料品质异常, 推移图 IQC即开出品质异常 和处置单、 柏拉图 联络单,并交由物料 特性要因图 交货检验记录表 、品质异常联络 部通知供方提出纠正 层别法 与预防措施 单、原材料检验 记录 如有不符,仓管员将 该信息即时反馈至物 料部,由采购员通知 供方进行更改
推移图、柏 拉图、特性 要因图、层 别法、甘特 图
如有品质异常,需即 班组转接记 时通知工艺或品管给 录表 予协助解决
6
冲
铣
车
设施和工作环境控制 铣床、冲床 程序、生产和服务提 、钻床、塞 程式设定、外形尺寸 供控制程序、产品防 规、厚薄规 量测、定位、车/铣/冲 护控制程序、文明安 、千分尺、 、去毛刺、去屑 全生产规定、各类设 卡尺、角尺 备操作规程 、风枪 产品的监视和测量控 制程序、不合格品控 塞规、厚薄 制程序、纠正和预防 外观/尺寸/实装检验和 规、千分尺 措施控制程序、制程 、卡尺、角 验证 检验规范(机加工)、 尺、卷尺 标识和可追溯性控制 程序
产品防护控制程序、 磅秤、电子 物料入库/出库/退库/ 秤、卷尺 报废处理操作程序
仓储
物料请购清单 BOM
称量 目视
100%
层别法
物料验收入库单
如有不符,仓管员将 该信息即时反馈至物 料部,由采购员通知 供方进行更改
2
IQC
检验和验证
进料检验规范、产品 的监视和测量控制程 序、不合格品控制程 序、物料技术规范书
QC 工程图(模版)

工 序 工站名稱
材 料檢 驗儲 存操 作 生產類別 外客自 購供制
符號
以加工為主并檢查數 量
以檢驗品質為主并檢 驗數量
以數量檢驗為主并檢 驗品質
數量檢驗
管理項目
QC 工程图
說明 作: 品:
作業員 品管員
文件編號
頁
次
倉:
倉管員
版
次
技:
技術員
規格
相關規范
產品名稱
責任者 作品倉技
核准ห้องสมุดไป่ตู้
審核
制定
作成日期
檢驗方法
工具
頻次
抽樣
管制方法&記錄表單
管制 報警 文件 等級
改善行動
工 序 工站名稱
生產類別 外客自
購供制
管理項目
規格 相關規范
責任者 作品倉技
檢驗方法
工具
頻次
抽樣
管制方法&記錄表單
管制 報警 文件 等級
改善行動
CTQ
備 注:報警等級 1-通知主管﹐ 2-通知IPQC﹐工程師﹐生
產經理﹐3-通知總經理或總監
文
件
修
訂
履
歷
版本 1.0
修訂內容 新版發行
修訂者
日期
QC工程图

规格值/要求说明
符合工程资料及检验标准要求 符合检验指引外观之要求 与工程样板一致 符合检验标准之要求 符合检验指引外观之要求 符合BOM文件之要求 符合附着力测试指引之要求
首自巡 检检检 √
√√
√√
√ √√ √√ √
管制方法
监控频率 检测仪器 执行者
书面记录
1PC/每批 1次/2H 1PC/每批 1次/2H
手啤机 铝纸
冲压模
②外观 ③结构 ④颜色
符合检验指引外观之要求 与样板一致 符合BOM文件之要求
√√
√√ √√
1次/2H
目视 目视 目视
PQC 作业员
PQC 生产日报表 作业员 IPQC巡检记录表
PQC 作业员
⑤尺寸
与首件样板一致
√
卡尺
PQC
①喷涂作业指导书
①首件
②IPQC检验指引
②外观
10
外观检验 ③附着力测试指引
喷枪
④抽样计划 ⑤BOM文件
③颜色
符合检验标准之要求 符合检验指引外观之要求 符合BOM文件之要求
√ √√ √√
1PC/每批 1次/2H
目视/3M胶纸 PQC
目视 目视
PQC 作业员 生产日报表
PQC IPQC巡检记录表
作业员
喷胶水
④附着力测试 符合附着力测试指引之要求
√
3M胶纸 PQC
①首件
符合工程资料及检验标准要求 √
备注
3
领料
①生产计划指令单 ②BOM文件
①生产计划指令单
4
装配加工 ②首件/样板
③作业指导书
②数量 ②外观 ③规格 ①首件 ②外观 ③结构
产品QC工程图
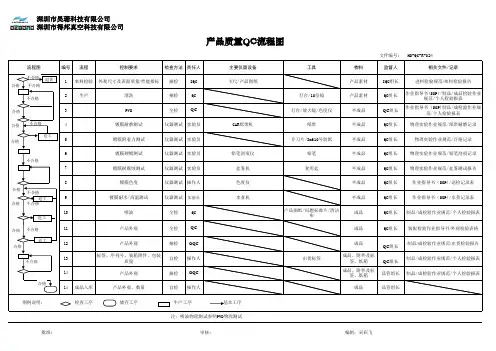
文件编号: HD-QC-R-024流程图编号流程控制要求检查方法责任人主要仪器设备工具物料监督人相关文件/记录1来料检验外观尺寸及表面质量/性能指标抽检IQC 卡尺/产品图纸产品素材IQC组长进料检验规范/来料检验报告2生产清洗抽检QC 灯台/10倍镜产品素材QC组长作业指导书(SOP)/制品/成品检验作业规范/个人检验报表3PVD 全检QC灯台/放大镜/色度仪半成品QC 组长作业指导书(SOP)制品/成检验作业规范/个人检验报表4镀膜耐磨测试仪器测试实验员CAR纸带机纸带半成品QC组长物理实验作业规范/纸带耐磨记录5镀膜附着力测试仪器测试实验员介刀片/3m610号胶纸半成品QC组长物理实验作业规范/百格记录6镀膜硬镀测试仪器测试实验员铅笔刮痕仪铅笔半成品QC组长物理实验作业规范/铅笔刮痕记录7镀膜耐腐蚀测试仪器测试实验员盐雾机食用盐半成品QC组长物理实验作业规范/盐雾测试报告8镀膜色度仪器测试操作人色度仪半成品QC组长作业指导书(SOP)/巡检记录表9镀膜耐水/高温测试仪器测试实验员水煮机半成品QC组长作业指导书(SOP)/水煮记录表10喷油全检QC 产品图纸/问题标准片/清洁布成品QC组长制品/成检验作业规范/个人检验报表11产品外观全检QC 成品QC组长装配检验作业指导书/外观检验表格12产品外观抽检OQC 成品QC 组长制品/成检验作业规范/出货检验报告13标签、序列号、装箱附件、包装质量自检操作人出货标签成品、附件及标签、纸箱 QC 组长制品/成检验作业规范/个人检验报表14产品外观抽检OQC 成品、附件及标签、纸箱品管组长制品/成检验作业规范/个人检验报表14成品入库产品外观、数量自检操作人成品品管组长图例说明:检查工序储存工序基本工序产品质量QC流程图生产工序注:喷油物理测试参照PVD物理测试批准: 审核: 编制:吴彩飞深圳市昊珊科技有限公司深圳市得邦真空科技有限公司不合格不合格不合格合格退货合格合格合格合格合格合格合格合格不合格不合格返工不合格返工不合格不合格不合格返工返工。
双面线路板QC工程图
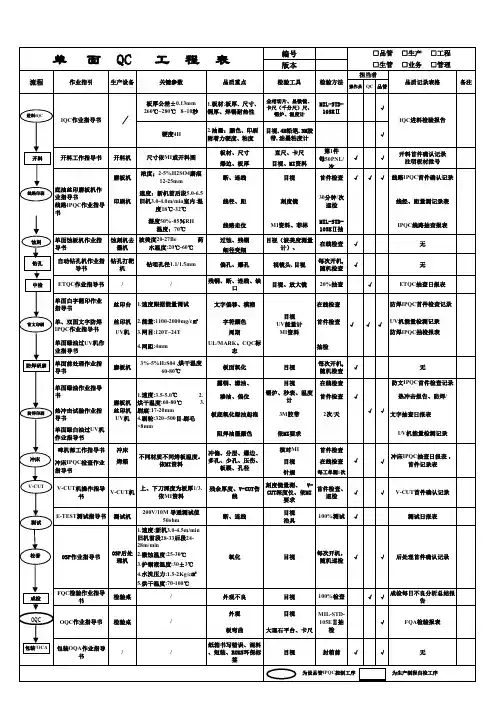
度18℃-32℃
湿度50%-85%RH 温度:70℃
单面蚀板机作业指 蚀刻机去 波美度20-27Be
药
导书
墨机
水温度:20℃-60℃
自动钻孔机作业指 钻孔打靶
导书
机
钻咀孔径1.1/1.5mm
板材、尺寸 爆边、板厚
断、连线
线径、距
线路走位 过蚀、残铜
100%测试 √
测试日报表
目视
每次开机, 随机巡检
√
√ 后处理首件确认记录
目视
100%检查
√
√
成检每日不良分析总结报 告
OQC
OQC作业指导书 检验桌
/
外观 板弯曲
目视
MIL-STD-
105EⅡ抽
大理石平台、卡尺
检
√
FQA检验报表
包装/OCA 包装OQA作业指导 书
/
纸箱书写错误、混料
/
、短装、ROHS环保标
3M胶带
2次/天
>文IPQC首件检查记录
热冲击报告、防焊/ √ √ 文字抽查日报表
UV机能量检测记录
冲床
啤机部工作指导书
冲床IPQC检查作业 指导书
冲床 烤箱
不同材质不同烤板温度。 依MI资料
冲偏、分层、爆边、 多孔、少孔、压伤、
板裂、孔径
核对MI 目视 针规
首件检查 在线检查 √ 每工单测1次
锡炉、温度计
MIL-STD105EⅡ
硬度4H
2.油墨:颜色、印刷 目视.4H铅笔.3M胶
附着力硬度、粘度
带.油墨粘度计
√ IQC进料检验报告
质量QC工程图(质量管理文件)
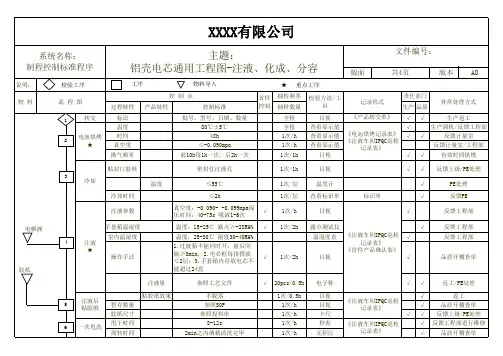
目视
《封口、分容车间
√
每柜
查看电脑设置 IPQC巡检记录表》
√ 生产返工
√
√ √ 生产返工/开稽查单
√ √ 反馈上级/PE处理
车间温度 状态标识
常温
下柜筛选
分容看板电压要求
参照此工序SOP
√
堆放层数
电池高度>50mm,堆码层数≤4 层, ≤50 mm堆码层数≤6层
1次/2h 每柜 每柜
全检
温湿度计 分容柜
★ 老化时间
19 测电压
电池高度>50mm,堆码层数≤4 层, ≤50 mm堆码层数≤6层
型号/批次/容量/日期 40℃
40+5,-2℃
48h
电压
电池电压3.85-3.97V
全检 全检 1次/1h 1次/1h
全检
全检
目视
√
目视 查看设置值
查看读数
记录起止时 间
《封口、分容车间 IPQC巡检记录表》
√ √ √√
XXXX有限公司
系统名称: 制程控制标准程序
说明:
检验工序
物料 134
流程图
1
转交
2 电池烘烤 ★
主题: 铝壳电芯通用工程图-注液、化成、分容
文件编号:
版面
共4页
版本 AO
工序
物料导入
★ 重点工序
过程特性
控制点 产品特性
控制标准
首件 抽检频率 检验方法/工
控制 抽样数量
具
记录形式
责任部门 生产 品质
外观
表面无凹点、划伤、钢珠歪斜 、变形,见样板
√
20pcs/h 20pcs/h
卡尺 目视
《封口、分容车间 √ √ IPQC巡检记录表》 《首件产品确认表》 √ √
QC工程图介绍

QC工程図の位置付け
商品 規格
商品処方
製造技術標準 QC工程図
製造作業標準書(SOP)
作業日誌
5S 挨拶 安全衛生 設備保全 報連相
QC工程图的运用
使工程在管理状态
改善由在管理状态的工程发生的异常 (客诉、品质、设备等)→对标准反 馈 PDCA循环
P QC工程图
D 生产
A 对策
由QC工程图 管理PDCA
分析改善
异常 设备・品质 客诉
C
检查/分析
1. 进料检验 2.水处理 3. 萃取 4. 调配 5.瓶坯
Q
6. 一步法吹瓶
C
工
7. 两步法吹瓶程来自图8. PET热充
的 9. 无菌线
分
类
10. PET矿物质水
QC工程图 的结构
表头
项目栏 正文 附件
表格名称 文件编号
版次 制定日期
页码
详见下一页
根据项目栏的项目,由研发 文件等得来的文件、表单名
•必须遵守 •能将做异常出反QC馈Q工工C程工程图改程善的图品技的质术定者位才能算是成手 ••追确问认异效常果技的标保••常术依Q存真准C的的•据工因化对培数程策、(养据图是制对人与是A定Q事P才、C发实对工生查作循策程品明业环质原时图P问因DD补C、题的A充时检察)是QC现、C场工工品程宪程质图法异管是理生的产
新人培训 可以向顾客证明
发QC生工品程质图问是题生时产查现明场原品因质的管工理具的宪法
•发生不良品品质时管在理哪是什里为什么发生的
可以•依所据有Q的C工都程要么图按追照溯QC尽工早程地图查明原
要点
能做品出质QC管因工理程技图是术的什的么保?存
技术者才能算
QC工程图
目视、放大镜外观 测定器 外观、 尺寸
纸箱、袋、盒数量、番号生产日期 拖车 叉车、拖车 叉车、拖车 目视 货车 包装、数量、品质 在库数量 交期、数量 数量 数量、包装、品质
每1H或现场 生产 包装 每天 仓库 每12H 每批次 每批次 每批次 每批次 仓库 营业 生管 QA 业务
品管-仓库 客户-业务-QA
品质管理系统
序号 工序名 使用设备 FAX\EMAIL 电脑行文 管制事项 交期、数量 交期、产量 在库订购数量 1 P/O受领 2 生产通知
QC工程图 QC工程图
标准书 订单评审程序 注塑生产过程控制程序 采购控制程序 仓储管理程序 来料检验程序 仓储管理程序 上落模作业指导书、注塑机作业指导书 混料作业指导书 烘干作业指导书 工艺、参数调整作业指导书 试模、打板控制程序 成型条件表 日常点检记录表 原料记录表 原料记录表 成型条件表 管制方式 记录资料 订单评审表 周计划表 订货单 入库单 IQC检查记录表 物料卡、账本
交期、数量、规格 品质、数量、包装 规格、数量 成型成吨位 原料种每批量 每批量 每批量 初型成品 每批量 每24H 每24H
生产 仓库 生产 生产 生产 品管 生产 生产 品管生产
外观、尺寸 成型参数 产品检查标准书、产品作业指导书 模具 外观 模具设备控制程序 产品作业指导书 产品检基准书 产品检基准书、 产品作业指导书 搬运、贮存、包装、交付控制程序 搬运、贮存、包装、交付控制程序 搬运、贮存、包装、交付控制程序 搬运、贮存、包装、交付控制程序 产品检基准书 产品作业指导书
13 行腔保养 14 现场自检 15 巡回检查 16 成品检查 17 包装作业 18 入库 19 在库管理 20 纳品指示 21 出货准备 22 出货检查 23 出货
QC工程图1
生产线实际无 此项目,反馈 追踪增加
8 9 离心 10 11 12 13 14 15 16 17
流量 转速
正确 正确
有效 有效
真实 真实
无 无
符 合 符 合
检核 结果
检核不符合项数 5.88%
二、QC工程图推行应用
2.2 现场稽核
表单记录不 及时,不符 合表单的记 录要求
二、QC工程图推行应用
2.3 稽核问题点检讨
QC工程图培训记录表 处别
品管
科别
制一科 制二科 PET1科 PET2科
线别
/ / HI1 TP HB1 HB2 HB3 HB4 瓶胚 吹瓶 调配 萃取 调配 萃取 HKK1 HKB1 HKW1 HKW2 HKW3 吹瓶
培训日期
培训人数
合格人数
合格率
责任人
虞效飞 周伟 余欢 包小勇 邓超 查何翔 徐洪丰 许卫刚 应华 邵建
制程确认内容 使用单位提供 需印刷的表单 品质工程员 确认内容 品质系统员 确认编号格式 备件库递 交采购胶印
二、QC工程图推行应用
2.1.2表单制作要求:要求QC工程图中管制标准(管制
项目、管制频率)必须在表单中体现,做到管控项目能 有效的执行。
名称 杭州康饮厂区PET热充QC工程图
制造工程 流程记号 流程 设备及 器具 机能 操作标 准 管制项 管制基准 目 均质压 力 (bar ) 记录表单 操作人 员 制造 检测 人员 制造 取样 地点 取样 频率 1次 /4h Ⅱ 1次 /6h 1次 /SIP Ⅱ 1次 /SIP 1次 /SIP Ⅱ 1次 /SIP / 目视检查 / 目视检查 / 等级 划分 取样 数量 / 文件编号 版次 W-PGB4-4419 第六版 管制方法 检测仪器/ 工具 异常处理 标准文件 页码 制定日期 1-4,共4页 20130101
QC工程图
工序 Process
流程图 Process
Flow
指导文件 Instruction Document
控制参数 Key
Parameter
MI、CAM 规范操作指引
Engineering Data Preparation WI
/
(GS-WI-PE-005)
1
QAE 检查工作指示
QAE Inspection WI
内层图形-内层蚀刻
-AOI-EGTQrCmw
Inner Pattern -Inner Etching -AOI-ETQC
内层工序 (棕化-排版 -压合)
Inner lay process (Brown Oxide – Pressing –
Lamination)
钻孔 CNC Drilling
除胶渣+沉铜 Desmear+PTH
QAE 检查工作指示 QAE Inspection WI
GS-WI-QA-005
开料操作指引
Board cutting WI GS-WI-PR-007
各类菲林 Artwork
菲林检查记录 Artwork
inspection record
/
/
钻带 Drill Data
Template/Mylar 检查记录
外观 Cosmetic
品质记录 Quality Record
/
线路 QC 日报表
工序线宽线距检 查原始记录 Process line width/spacing record
IPQC 抽检记录
IPQC Inspection daily
工序首板检查 原始记录
FA Inspection record
QC工程图
IQC
依进料检验规 GB/T2828.1-2003 将测试结果与检 范的要求 验规范比对 IIAQL=
2
入库 料号,规格,材质,数量 目视、计算器 仓库 材质,数量
0
0.25 0.65
100﹪
ROHS测试报告 进料检验报告 品质异常单
进料检验规范,有害物 开立进料异常单 质管控作业标准
3
PO.NO、工令单号、料 领料
实数与送货单上 物料卡、入库单、 的数量是否一致 送货单 目产品标签上是 否有GP标签,所 领材质是否与工 令单上的一致
仓库控制程序
4
号、规格、(GP或非 GP)材质、数量、
目视 计算器
生产
工令单号, 材质 (GP与非GP )
100﹪
领/退料单
生产控制程序
拒收
裁切
工令单、PO.NO、图纸、 目视、开片机、裁 切机、卡尺 SOP、机器参数
进料 1 IQC
品名、型号 数量
规格、 目视、计算器、 卷 尺
100%
仓储管制程序产 将物料请购单与 (WH-COP-10)、 送货单及物料验 送货单、采购单、 品标示与可追溯性控制 收入库单进行核 进料验收单 程序(WH-COP-09) 对
卡尺,卷尺,拉力 尺寸,外观,实验,ROHS 机,硬度计,粘力 管控 计
SOP,图纸,工令单
重工、挑选、 报废
IPQC
目视、卡尺
IPQC
依SIP管制要
求
每小时巡检一次
依SIP作业
SIP,图纸,样品
12
FQC
通知包装组长; 并开产制程异常 单
GB/T2828.1-2003
目视、卡尺
FQC
依SIP管制要求