
折弯机压力换算(公式)
折弯机吨位与V槽与最小翻边以及理论计算公式.概要
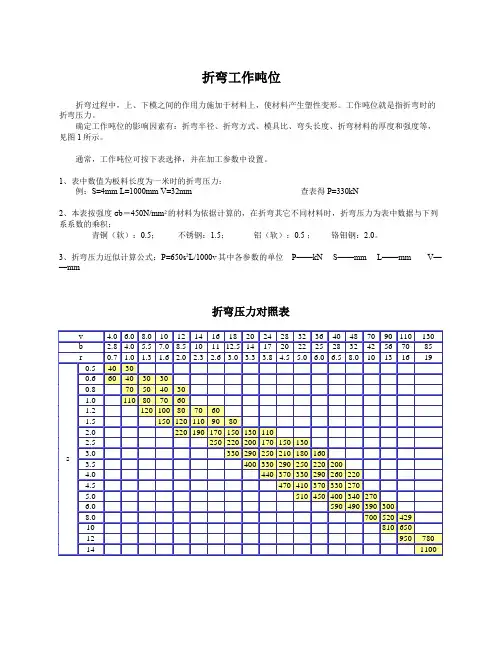
折弯工作吨位折弯过程中,上、下模之间的作用力施加于材料上,使材料产生塑性变形。
工作吨位就是指折弯时的折弯压力。
确定工作吨位的影响因素有:折弯半径、折弯方式、模具比、弯头长度、折弯材料的厚度和强度等,见图1所示。
通常,工作吨位可按下表选择,并在加工参数中设置。
1、表中数值为板料长度为一米时的折弯压力:例:S=4mm L=1000mm V=32mm 查表得 P=330kN2、本表按强度σb=450N/mm2的材料为依据计算的,在折弯其它不同材料时,折弯压力为表中数据与下列系系数的乘积;青铜(软):0.5;不锈钢:1.5;铝(软):0.5 ;铬钼钢:2.0。
3、折弯压力近似计算公式:P=650s2L/1000v其中各参数的单位P——kN S——mm L——mm V——mm折弯压力对照表这是我在一家钣金加工厂的经验值,但是如果开模具的话,其折弯边最小值还可以更小(所用的数控折弯机型号为AMADA-RG-100(NC9)。
最小折弯边尺寸:单折边:料厚 T<=0.8 Lmin=3.5T=1.0 Lmin=4.5T=1.2 Lmin=5.0T=1.5 Lmin=6.0T=2.0 Lmin=7.5Z折边:料厚 T<=0.8 Lmin1=4.5 Lmin2=3.5T=1.0 Lmin1=6.0 Lmin2=4.5 T=1.2 Lmin1=6.5 Lmin2=5.0T=1.5 Lmin1=7.5 Lmin2=6.0T=2.0 Lmin1=10.0 Lmin2=7.5做五金模的话是有计算公式的,详见图片所示!当折弯边太小时的一种处理方法!3 展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准.中性层位置与变形程度有关,当弯曲半径较大,折弯角度较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动.中性层到板料内侧的距离用λ表示.4 计算方法展开的基本公式:展开长度=料内+料内+补偿量备注:a标注公差的尺寸设计值:取上下极限尺寸的中间值作为设计标准值.b孔径设计值:一般圆孔直径小数点取一位(以配合冲头加工方便性),例:3.81取3.9.有特殊公差时除外,例:Φ3.80+0.050取Φ3.84.c 产品图中未作特别标注的圆角,一般按R=0展开.附件一:常见抽牙孔孔径一览表1以上攻牙形式均为无屑式.2抽牙高度:一般均取H=3P,P为螺纹距离(牙距).3.内径:M3 Φ2.75 M3.50 Φ3.20 M 4 Φ3.65 # 6-32 Φ3.10。
折弯压力计算公式

折弯压力计算公式
1. 弯矩(Bending Moment):在折弯过程中,材料受到的力矩称为弯矩。
弯矩是由于施加的外力和材料的几何形状引起的。
计算弯矩的公式如下:
弯矩=所施加的力×距离力点的距离
2. 弯曲应力(Bending Stress):材料在折弯时所受到的应力称为弯曲应力。
弯曲应力是由弯矩引起的,而材料的形状和尺寸也会直接影响弯曲应力的大小。
计算弯曲应力的公式如下:
弯曲应力=弯矩×弯曲轴的距离到材料表面的距离/材料惯性矩
3. 折弯力(Bending Force):为了产生所需的折弯应力,需要施加与所需弯曲应力相匹配的折弯力。
折弯力的大小与材料的性能和几何形状有关。
折弯力的计算公式如下:
折弯力=弯曲应力×弯曲轴到底板的距离×折弯长度
其中,弯曲轴到底板的距离是指折弯时材料中心线到底板的距离,折弯长度是指材料的总长度。
需要注意的是,不同材料的弯曲应力和惯性矩不同,因此需要根据具体的材料性质和几何形状来计算。
常见的材料的弯曲应力和惯性矩数值可以从相关的手册或标准中获取。
此外,在实际计算过程中还需要考虑到诸如材料的弹性模量、材料的厚度等因素。
综上所述,折弯压力的计算公式如下:
折弯力=弯曲应力×弯曲轴到底板的距离×折弯长度
根据具体的材料性质和几何形状,可以从手册或标准中查找材料的弯曲应力和惯性矩的数值,然后代入上述公式进行计算即可得到所需的折弯力量。
需要注意的是,在实际应用中还需要考虑到一些额外的因素,如材料的弹性模量、材料的厚度等。
折弯工作吨位

折弯工作吨位折弯过程中,上、下模之间的作用力施加于材料上,使材料产生塑性变形。
工作吨位就是指折弯时的折弯压力。
确定工作吨位的影响因素有:折弯半径、折弯方式、模具比、弯头长度、折弯材料的厚度和强度等,见图1所示。
通常,工作吨位可按下表选择,并在加工参数中设置。
1、表中数值为板料长度为一米时的折弯压力:例:S=4mm L=1000mm V=32mm,查表得 P=330kN2、本表按强度σb=450N/mm2的材料为依据计算的,在折弯其它不同材料时,折弯压力为表中数据与下列系系数的乘积;青铜(软):0.5;不锈钢:1.5;铝(软):0.5 ;铬钼钢:2.0。
3、折弯压力近似计算公式:P=650s2L/1000v其中各参数的单位 P——kNS——mmL——mmV——mm折弯压力对照表这是我在一家钣金加工厂的经验值,但是如果开模具的话,其折弯边最小值还可以更小(所用的数控折弯机型号为AMADA-RG-100(NC9)。
最小折弯边尺寸:最小折弯边尺寸:(1)单折边:料厚T<=0.8 Lmin=3.5T=1.0 Lmin=4.5T=1.2 Lmin=5.0T=1.5 Lmin=6.0T=2.0 Lmin=7.5(2)Z折边料厚T<=0.8 Lmin1=4.5 Lmin2=3.5T=1.0 Lmin1=6.0 Lmin2=4.5T=1.2 Lmin1=6.5 Lmin2=5.0T=1.5 Lmin1=7.5 Lmin2=6.0T=2.0 Lmin1=10.0 Lmin2=7.5当折弯边太小时的一种处理方法!液压折弯机有关知识1、工件和吨位第一个值得考虑的重要事项是您要生产的零件,要点是购买一台能够完成加工任务而工作台最短、吨数最小的机器。
仔细考虑材料牌号以及最大加工厚度和长度。
如果大部分工作是厚度16 gauge、最大长度10英尺的低碳钢,那么自由弯曲力不必大于50吨。
不过,若是从事大量的有底凹模成形,也许应该考虑一台150吨位的机床。
折弯力的计算公式
折弯力的计算公式好的,以下是为您生成的关于“折弯力的计算公式”的文章:咱先来说说啥是折弯力。
想象一下,你要把一块铁板折成一个特定的形状,就像折纸一样,但是这铁板可没那么好摆弄,得费不少力气,而这个力气大小就是咱们要说的折弯力。
那这折弯力咋算呢?这可得有个公式。
一般来说,折弯力 = (板厚×板宽×屈服强度×折弯长度)÷(下模开口宽度×2)。
这里面每个因素都挺关键的。
比如说板厚,那板子越厚,你要折弯它就得使更大的劲,就像掰厚树枝比掰细树枝费劲一个道理。
板宽也是,宽的板子自然比窄的更难折弯。
屈服强度呢,这是材料本身的一个特性,有的材料天生就硬,屈服强度高,折弯它就得多出力。
我给您讲个我之前碰到的事儿。
有一回在工厂里,师傅让我算一个零件的折弯力。
我当时心里还挺没底的,拿着尺子量这量那,把数据往公式里套。
那零件的板厚有 5 毫米,板宽 20 厘米,屈服强度 300 兆帕,折弯长度 30 厘米,下模开口宽度 40 毫米。
我就赶紧算啊,(5×200×300×30)÷(40×2),算出来这折弯力可不小。
师傅在旁边看着,还时不时指点我两句,说我哪个数据量得不准,哪个单位没换算对。
最后算出来,师傅点点头,说还不错,就是以后要更仔细点。
从那以后,我对折弯力的计算就更上心了,每次都反复核对数据,生怕出错。
再说说折弯长度,这长度越长,折弯力也跟着涨。
下模开口宽度呢,开口越大,相对需要的折弯力就小一些。
在实际工作中,准确计算折弯力可太重要了。
如果算少了,机器可能带不动,折不出想要的形状;算多了呢,又浪费能源和成本。
所以啊,咱们得把这个公式牢记在心,还得会灵活运用。
您想想,要是一个厂家生产一大批零件,折弯力没算对,那得浪费多少材料,耽误多少工夫啊!所以说,这小小的折弯力计算公式,里面的学问可大着呢!总之,折弯力的计算公式虽然看起来有点复杂,但只要咱搞清楚每个参数的含义,多实践,多琢磨,就一定能把它玩转,让咱们在工作中少走弯路,提高效率!。
电气控制柜设计制作-机柜制作-折弯设备-工件折弯的压力计算方法

折弯设备-工件折弯的压力计算方法目前机柜加工的折弯机种类很多,按照传动方式不同可分为机械式(伺服马达)折弯机和液压式折弯机;按照控制系统不同可分为简易手动折弯机、普通国产数字定位折弯机和过程数字控制全功能折弯机;按照动作部位不同可分为4轴、8轴、12轴等折弯机。
折弯机与剪板机不同,踩下脚踏开关开始折弯,可以随时松开,松开脚折弯机便停下,再踩则继续折弯。
计算公式:P=650t2L /V式中,P为折弯机压力,单位为kN;t为板厚,单位为mm;L 为板料折弯长度,单位为m;V为折弯下模V形开口尺寸,单位为mm。
其中,下模槽口的计算方法是:6mm厚以下的板材,V=6t;8mm厚以上的板材,V=10t;12个厚以上的板材,V=12t(S 为板材厚度)。
此式以Q235钢为例,按σb=450MPa计算。
折弯时板料折弯压力P应小于折弯机的最大压力,并应小于折弯模具的最大承载力,否则将会损坏机床或压坏模具。
例如,如果我们要加工4mm厚,2.5m长的板材,根据计算公式:P=650×16×2.5/(6×4)kN=1083.3kN再把单位换算成吨,吨位为P /9.8=110.5t因此,加工4mm厚,2.5m长的板材,至少要用125t2.5m的折弯机。
首先应考虑的是购买一台能够完成加工任务而工作台最短、吨数最小的机器。
仔细考虑材料牌号以及最大加工厚度和长度,如果大部分是厚度1.5mm、最大长度3m的低碳钢,那么自由弯曲力不必大于50t。
不过,若是从事大量的有底凹模成型,也许应该考虑一台160吨位的机床。
假定最厚的材料是6mm,最大长度3m自由弯曲需要200t,而有底凹模弯曲(校正弯曲)至少需要600t。
如果大部分工件是1.5m 或更短一些,吨数差不多减半,从而大大降低购置成本。
零件长度对确定新机器的规格是相当重要的。
折弯压力计算公式

折弯压力计算公式好的,以下是为您生成的关于“折弯压力计算公式”的文章:在咱们机械加工这个领域里,折弯压力的计算那可是相当重要的一环。
就好比你要盖一座房子,得先知道需要多少砖头和水泥一样,搞折弯加工,就得先把压力算清楚,不然这活儿可就没法干得漂亮。
我还记得有一次,我们车间接了一个大订单,要加工一批折弯件。
那时候,我还是个初出茅庐的新手,跟着师傅后面边学边干。
师傅让我先算算这批折弯件所需的折弯压力,我当时心里那个慌啊,因为之前只是在书本上学过理论知识,真到实际操作的时候,还真有点不知所措。
咱们先来说说这折弯压力的计算公式。
一般来说,它可以用这个式子来表示:P = 650 × S² × L / V 。
这里面的“P”就是折弯压力,单位是千牛(kN);“S”是材料的抗拉强度,单位是兆帕(MPa);“L”是折弯长度,单位是毫米(mm);“V”是下模开口宽度,单位也是毫米(mm)。
听起来是不是有点复杂?别着急,咱们一个一个来解释。
先说这材料的抗拉强度“S”,这可是个关键参数。
不同的材料,抗拉强度可不一样。
比如说,普通的碳钢和不锈钢,它们的抗拉强度就差得挺多。
这就需要我们在计算之前,先搞清楚材料的种类和性能,不然算出来的压力可就不准确啦。
再说说这折弯长度“L”。
它就是指咱们要折弯的那一段材料的长度。
这个比较好理解,越长的折弯段,需要的压力自然也就越大。
然后是下模开口宽度“V”。
这个就像是给折弯操作留的一个“通道”,开口越大,压力相对就会小一些;开口越小,压力就得更大才能完成折弯。
就拿我之前遇到的那个订单来说,材料是普通碳钢,抗拉强度大概是 450MPa,折弯长度是 500mm,下模开口宽度是 30mm。
我按照公式这么一算:P = 650 × 450 × 500² / 30 ,算出来的折弯压力大概是2125kN 。
我当时心里还挺没底的,就把结果拿给师傅看。
折弯压力计算范文
折弯压力计算范文在进行折弯压力计算之前,需要考虑以下几个参数:1.折弯材料的弹性模量(E):弹性模量是材料的一种力学性能,表示单位面积上受力产生的应变。
在折弯过程中,材料会发生一定的变形,弹性模量越大,材料的刚性越高,折弯时需要的压力也就越大。
2.材料的屈服强度(σ):屈服强度是材料在承受拉伸或压缩的力下产生的塑性变形的最大极限。
在折弯过程中,材料会发生塑性变形,屈服强度越高,折弯时所需压力也就越大。
3.折弯角度(θ):折弯过程中板材的弯曲角度。
通常,折弯角度越大,所需的压力也就越大。
4.折弯机床的型号和参数:包括折弯机的最大压力、工作长度、折弯模具的尺寸等。
折弯机床的参数会直接影响折弯过程中所需的压力。
基于以上参数,可以使用下面的公式计算折弯压力:P=K×ρ×t×L×R其中,P表示所需的折弯压力;K是系数,与折弯机床和材料的参数有关;ρ是材料的密度;t是板材的厚度;L是折弯工件的长度;R是折弯模具的半径。
步骤1:确定材料的弹性模量(E)和屈服强度(σ)。
步骤2:确定折弯角度(θ)。
步骤3:根据材料的密度ρ,计算其值。
步骤4:测量板材的厚度(t)、折弯工件的长度(L)和折弯模具的半径(R)。
步骤5:根据以上参数,计算折弯压力P。
需要注意的是,在进行折弯压力计算之前,需要先了解材料的力学性质和折弯机床的参数。
此外,上述公式中的系数K可以通过实际试验或参考折弯机床的规格手册来确定。
总之,折弯压力计算是金属板材折弯加工过程中非常重要的一环。
通过合理计算所需的折弯压力,可以有效地控制折弯工艺,提高产品质量和生产效率,减少生产成本。
折弯机吨位与V槽与小翻边以及理论计算公式
折弯机吨位与V槽与小翻边以及理论计算公式作者:日期:吨位折弯过程中,上、下模之间的作用力施加于材料上,使材料产生塑性变形。
工作吨位就是指折弯时的折 弯压力。
确定工作吨位的影响因素有:折弯半径、折弯方式、模具比、弯头长度、折弯材料的厚度和强度等,见 图1所示。
通常,工作吨位可按下表选择,并在加工参数中设置。
1、表中数值为板料长度为一米时的折弯压力: 例:S=4mm L=1000mm V=32mm2、本表按强度(rb= 450N/mm 2的材料为依据计算的,在折弯其它不同材料时, 系数的乘积;青铜(软):0.5;不锈钢:1.5;铝(软):0.5 ;23、折弯压力近似计算公式: P=650s L/1000V 其中各参数的单位 P —— kN S —— mm L —— mmV ----- m m折弯压力对照表折弯工作查表得P=330kN折弯压力为表中数据与下列系 铬钼钢:2.0。
料厚 T<=0.8Lmi n=3.5 T=1.0 Lmi n=4.5 T=1.2 Lmi n=5.0 T=1.5 Lmi n=6.0 T=2.0Lmi n=7.5这是我在一家钣金加工厂的经验值 ,但是如果开模具的话,其折弯边最小值还可以更小(所用的数 控折弯机型号为 AMADA-RG-100( NC9)。
Z 折边:料厚 T<=0.8Lmin1=4.5 Lmi n2=3.5最小折弯边尺寸:单折边:T=1.0 Lmi n仁6.0 Lmin2=4.5 T=1.2 Lmi n1=6.5Lmin2=5.0 T=1.5 Lmi n1=7.5Lmin2=6.0 T=2.0 Lmi n1=10.0Lmin2=7.5后定規附表一■: V槽折彎最小邊距義附赛二:¥槽折删创守L匿表做五金模的话是有计算公式的,详见图片所示!当折弯边太小时的一种处理方法!5.因在折床加工而需進行的工藝處理:折床折彎加工的一般形式所示,其中¥爲折床下棋V槽的宽度, V槽的選擇題料厚有關其最小折邊尺寸受V 槽的限制’其關係女矽寸附表_斫:5.1當折邊料內尺寸小於附赛一中議小折邊尺寸時,折床無怨加工此時可將折邊補長至最小折邊尺寸,折彎后修邊.3展开计算原理板料在弯曲过程中外层受到拉应力,内层受到压应力,从拉到压之间有一既不受拉力又不受压力的过渡层--中性层,中性层在弯曲过程中的长度和弯曲前一样,保持不变,所以中性层是计算弯曲件展开长度的基准•II>R+2t圆孔当t<2mm时,A>=R+t 当时,八>=R+21腰孔A>R+4t较小时,变形程度较小,中性层位置靠近板料厚度的中心处,当弯曲半径变小,折弯角度增大时,变形程度随之增大,中性层位置逐渐向弯曲中心的内侧移动•中性层到板料内侧的距离用入表示.4计算方法展开的基本公式展开长度=料内+料内+补偿量4.1 R=0,折弯角e =90 ° (TV1.2,不含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.4T上式中取:入=T/4K=入* n /2=T/4* n /2=0.4T4.2 R=0, e =90 °(T 仝1.2,含1.2mm)L=(A-T)+(B-T)+K=A+B-2T+0.5T上式中取:入=T/3K=入* n /2=T/3* n /2=0.5T4.3 R 工0 e =90L=(A-T-R)+(B-T-R)+(R+ 入)* n /2 当R M 5T时入=T/21T 三R <5T 入=T/30 < R <T 入=T/4(实际展开时除使用尺寸计算方法外,也可在确定中性层位置后,通过偏移再实际测量长度的方法.以下相同)4.4 R=0 e 工90入=T/3L=[A-T*ta n(a/2)]+[B-T*ta n(a/2)]+T/3*a(a单位为rad,以下相同)4.5 R 工0 e工90L=[A-(T+R)* tan (a/2)]+[B-(T+R)*tan(a/2)]+(R+ 入)*a当R M 5T时入=T/2仃三R <5T 入=T/30 < R <T 入=T/44.6 Z 折1.计算方法请示上级,以下几点原则仅供参考:(1) 当C M 5时,一般分两次成型,按两个90°折弯计算•(要考虑到折弯冲子的强度)L=A-T+C+B+2K(2) 当3T<C<5时<一次成型>:L=A-T+C+B+K(3) 当C W 3T时<一次成型>:L=A-T+C+B+K/24.7 Z 折2.C W 3T时<一次成型>:L=A-T+C+B+D+K4.8抽芽抽芽孔尺寸计算原理为体积不变原理即抽孔前后材料体积不变;ABCD四边形面积=GFEA所围成的面积.一般抽孔高度不深取H=3P(P为螺纹距离),R=EF见图••• T*AB=(H -EF)*EF+ n *(EF)2/4••• AB={H*EF+( n /4-1)*EF2}/T•••预冲孔孔径=D -2ABT 仝0.8 时,取EF=60%T.在料厚T<0.8时,EF的取值请示上级.1L 1丿—K —------------ 二-------------4.9方形抽孔方形抽孔,当抽孔高度较高时(H>%ax), 直边部展开与弯曲一致,圆角处展开按保留抽高为H = H max的大小套弯曲公式展开,连接处用45度线及圆角均匀过渡,当抽孔高度不高时(H三H max)直边部展开与弯曲一致,圆角处展开保留与直边一样的偏移值•以下H max取值原则供参考•当R仝4MM时:材料厚度T=1.2~1.4取H max =4T材料厚度T=0.8〜1.0取H max =5T材料厚度T=0.7~0.8取H max =6T材料厚度T W 0.6取H max =8T当RV4MM时,请示上级.4.10 压缩抽形1 (R d = *1.5T)原则:直边部分按弯曲展开,圆角部分按拉伸展开,然后用三点切圆(PA-P-PB)的方式作一段与两直边和直径为D的圆相切的圆弧.当R d三1.5T时,求D值计算公式如下:2D/2=[( r+T/3) +2( r+T/3)*(h+T/3)] 1/2PB4.11 压缩抽形 2 (R d >1.5T)原则:直边部分按弯曲展开,圆角 部分按拉伸展开,然后用三点切圆 (PA-P-PB)的方式作一段与两 直边和 直径为D 的圆相切的圆弧•当 R d >1.5T 时: l 按相应折弯公式计算• 2D/2={( r+T/3)-0.86*(Rd-2T/3)*[( r+T/3) 1/2+0.16*(Rd-2T/3)]}2图(a):展开长度L=A+B-0.4T图(b):压线位置尺寸 A-0.2T 图(c): 90。
折弯机的压力换算方法
200
150
1200
22
80
8
45
7100×2500×3870
WE67Y400/3200
4000
3200
2600
580
400
250
200
1000
37
80
9
50
3300×2100×3230
WE67Y400/4000
4000
4000
3200
580
400
250
200
1100
37
80
9
50
4100×2200×3430
公规格型号力knm称压可折立柱间板宽m距离mmmmm高度m深度m行程m节量mm高度mm功率kw快下工进返程开启喉口滑块行程调工作台主电机寸mmlwh工作速度mms机床外形尺we67y100250010250000205033032015012085075801068260014002300we67y100320010320000260033032015012085075801068330014002380we67y100400010400000320033032015012085075801068410014002480we67y100500010500000410033032015012085075801068510015002580we67y12532001232005026003303201501208507580850330014002380we67y12540001240005032003303201501208507580850410014002480we67y12550001250005041003303201501208507580850510015002580we67y160320016320000260041032020015090011801065330015802520we67y160400016400000320041032020015090011801065410016502760we67y1605000165000004100430400200150100011801065510018003030we67y1606000166000004600430400200150120011801065610018003030we67y200320020320000260048040020015010001570755330018502930we67y200400020400000320048040020015010001570755410018503070we67y200500020500000410048040020015011001570755510020003150we67y200600025600000460048040020015012001570755610020003360we67y2503200253200002600480400200150100022701045330018
折弯机的压力换算方法
折弯机的压力换算方法(航天天田机床)提供正确换算表如下:P=加工压力(吨)P=Capacity(Tom)S=板材厚度(毫米)S=Sheet thickness(mm)L=板材长度=1000(毫米)L=Sheet length=1000(mm)V=底模 V 槽尺寸(毫米)V=Die opening(mm)R=内半径R=internal radiusH=板材最少脚长(毫米)H=Min.sheet beending length(mm)P=65S2L/V折弯机使用方法按普通的液压折弯机加工Q235板料来做简单介绍:1、首先是接通电源,在控制面板上打开钥匙开关,再按油泵启动,南通宏利机床有限公司这样你就听到油泵的转动声音了。
(此时机器不动作)2、行程调节,折弯机使用必须要注意调节行程,在折弯前一定要试车。
折弯机上模下行至最底部时必须保证有一个板厚的间隙。
否则会对模具和机器造成损坏。
行程的调节也是有电动快速调整和手动胃调。
3、折弯槽口选择,一般要选择板厚的8倍宽度的槽口。
如折弯4mm的板料,需选择32左右的槽口。
4、后挡料调整一般都有电动快速调整和手动微调,方法同剪板机。
5、踩下脚踏开关开始折弯,折弯机与剪板机不同,可以随时松开,松开脚折弯机便停下,在踩继续下行。
折弯机保养与维护:在进行机床保养或擦机前,应将上模对准下模后放下关机,直至工作完毕,如需进行开机或其它操作,应将模式选择在手动,并确保安全。
其保养内容如下:1、液压油路a.每周检查油箱油位,如进行液压系统维修后也应检查,油位低于油窗应加注液压油;b.本机所用液压油为ISO HM46或MOBIL DTE25;c.新机工作2000小时后应换油,以后每工作4000~6000小时后应换油,每次换油,应清洗油箱;d.系统油温应在35℃~60℃之间,不得超过70℃,如过高会导致油质及配件的变质损坏。
2、过滤器a.每次换油时,过滤器应更换或彻底清洗;b.机床有相关报警或油质不干净等其它过滤器异常,应更换;c.油箱上的空气过滤器,每3个月进行检查清洗,最好1年更换。