
ASME焊接接头分类
A S M E压力容器建造规范研讨会设计部分问题解答──第二部分焊接接头分类和焊接接头系数本文就2009年在上海举行的ASME压力容器建造规范研讨会中学员所提的与设计有关的问题进行汇总答复。
CACI于今年4月所组织的ASME规范Ⅷ(与设计有关)研讨会期间,与会者在会前和研讨中提出了不少问题,CACI要求归纳整理后公布。
初步考虑,拟对研讨会中以书面或口头提及的低温操作和防脆断措施,焊接接头分类和焊接接头系数,压力试验及其限制条件,开孔及其补强,元件的形状和尺寸允差,换热器设计,全部改写ASMEⅧ-2的背景和主要修改内容等几个方面陆续整理,在整理中不拟以和讨论者一问一答的方式简单处理,而是根据规范的具体规定,从原理并规范的条文上系统说明。
本文是其中的第二篇。
1焊接接头类别和焊接接头(焊缝)类型焊接接头和焊缝二者既有区别,又有联系,见图1。
图1焊接接头和焊缝ASMEⅧ-1[1][2]根据接头在容器上所处的位置,在UW-3节中划分为A、B、C、D四类;根据接头的结构型式,例如对接接头,搭接接头和角接接头,在表UW-12中分为(1)~(8)共计八个类型。
对每种接头类别和相应的结构型式,规范在UW-2中规定了相应的使用限制。
对于对接接头,在UW-11中规定了接头的射线及超声波检测要求,并相应在表UW-12中列出了焊接接头系数;对于角接接头,分别在UW-13、UW-15、UW-16规定了焊缝各处的尺寸要求和强度校核要求,并在UW-11的注中附带说明了无损检测要求。
2焊接接头分类2.1分类的出发点ASMEⅧ-1在UW-3中指出,分类是指焊接接头在容器上的位置而不是接头的型式。
对“在容器上的位置”这一说法可以解读为分类的根据是接头所受应力的大小。
由这点出发,对ASMEⅧ-1的焊接接头分类立刻就得以理解。
焊接接头在容器上所受应力的大小可以由接头在容器上的位置来分析,而接头在容器上的位置则和所连接两元件的结构有关。
例如壳体本身或平板本身上的拼接接头,其所在处的应力一般都可以由板壳理论解得;而壳体或平板上连有接管处的接头,其所在处的应力并不能由板壳理论解得。
所以规范将其所在处应力可以由板壳理论解得的接头划为A、B类,其中承受最大主应力的接头划为A类,承受第二主应力的接头划为B类,这种壳体本身或平板本身上的拼接接头除个别者外(下面分析)都是对接或搭接接头,不可能是角接接头。
规范将其所在处应力并不能由板壳理论解得的接头划为C、D类,由于在同样载荷和尺寸时,平板应力高于壳体,所以将连接件之一为平板者划为C类,将两连接件都为壳体者划为D类,但涉及矩形截面容器侧板时,因在设计中计及了因压力对相邻侧板作用所引起的薄膜应力以及由压力直接引起的弯曲应力二者,不同于一般平板或管板只计及弯曲应力一者,所以在圆筒对侧板连接的接头分类中规范将侧板视为壳体而不视为平板,但在两侧板相连时则仍视为平板。
C、D类视需要而可以是角接接头,也可以是对接接头,在提及这两类接头时一定要说明,绝不能统称,以免误解。
2.2ASMEⅧ-1的焊接接头分类ASMEⅧ-1根据前述的分类出发点,在UW-3中列出了各类接头,见图2。
现分析如下。
图2A、B、C、D类焊接接头的典型位置示意图A类接头包括以下各处的接头:(1)圆筒、管子、锥壳上的纵向接头,管子上的螺旋形焊接接头。
显然,这些接头都承受最大主应力作用。
(2)球壳、成型封头、平封头(包括管板)、矩形截面容器各侧板上任意位置和方向的拼接接头。
球壳上两向应力相等,都承受最大主应力;成型封头、平封头、矩形截面容器各侧板的最大主应力方向以及所在位置都和该元件的结构有关,但作为工程应用,规范从偏于安全并为操作简便出发,将各处、各个方向的拼接接头都看作有可能承受最大主应力而一律划为A类。
(3)半球形封头对圆筒、锥壳等相连接的环向接头。
半球形封头和成型封头不同,一般不设置直边段,所以此环向接头也可以等同于球壳本身的拼接接头,承受最大主应力,故划为A类。
B类接头包括以下各处的接头:(1)圆筒、管子、锥壳上的环向接头,此类元件的纵向应力为环向应力之半,即环向接头所受应力为纵向接头之半,所以划为B 类。
当圆筒对锥壳或变径段相连接、锥壳半顶角α≤30°时,此环向接头视为对接接头,当α>30°时,则视为角接接头,见图2。
(2)成型封头(半球形封头除外)对圆筒、锥壳或管子相连接的环向接头。
因成型封头都设置直边段,所以这一环向接头和圆筒上的环向接头相同,承受第二主应力而划为B类。
C类接头包括以下各处的接头:法兰环、管板、平封头对圆筒、管子、锥壳或成型封头(包括半球形封头)相连接的焊接接头。
此种接头可以是角接接头,也可以是对接接头。
矩形截面容器中连接侧板的接头。
D类接头包括以下各处的接头:(1)接管或其它受压室对圆筒、球壳、锥壳、成型封头相连接的接头。
此种接头可以是角接接头,也可以是对接接头。
(2)接管或其它受压室对矩形截面容器各侧板相连接的接头。
此种接头可以是角接接头,也可以是对接接头。
2.3ASMEⅧ-1对各类焊接接头的使用限制为保证容器的安全,ASMEⅧ-1在UW-2中对各种使用条件容器的各类接头应采用的结构型式作了限制,总的思想是,容器操作条件越严峻,各类接头的结构要求也越高。
例如,对储存致死物质的容器,其所有A类接头应是(1)型,即采用双面焊或能达到从内外面熔敷焊缝金属的对接接头,所有B类和C类对接接头应是(1)型或(2)型,所有D类接头应是贯穿容器壁或接管壁整个厚度的全焊透焊缝,等等。
为节省篇幅,不再一一列举。
2.4焊接接头系数在设计元件厚度时,仅指对接接头才引入焊接接头系数,角接接头则已由规范规定了各相关焊缝的尺寸,设计时予以遵守即已满足了强度要求,仅对非全焊透结构(如开孔补强处)或虽属全焊透、但某些焊缝尺寸未遵守规范规定时才需要进行强度校核,规范在UW-15、UW-16、UW-18中作了相应规定。
根据接头类别、接头类型以及由规范在UW-11中根据容器操作条件、材料种类和厚度所规定的射线及超声波检测规定所进行的全部、抽样或不作检测,由表UW-12查取相应的焊接接头系数。
由于ASMEⅧ-1规定可以允许不作检测,因此对于采用(1)型接头类型且经100%无损检测的圆筒(包括由无缝管所制的圆筒),考虑到在圆筒对圆筒相连接的B类接头或C类对接接头如不作无损检测会直接影响到其A类和B类接头相交处的质量难以保证,所以如欲取此圆筒的焊接接头系数为1.0,则要求和其A类接头相交的B类接头应为(1)型或(2)型,且对此B类接头或C类对接接头至少应作抽样检测,不允许不作检测。
如不作检测,则此A类接头(包括如为无缝管)的接头系数只能取为0.85。
对此,规范的UW-11(a)(5)作出了如下的规定(为说明问题,以下对规范原文用笔者理解后的语言表达):对于筒节或封头上的A类和D类对接接头,如欲采用规范表UW-12中按全部射线检测栏所列出的焊接接头系数,除应对其作全部无损检测外,还必须:(a)在连接筒节或封头的A类(当筒节和半球形封头相连时)或B类(当筒节和其它壳体相相连时)接头应是(1)型或(2)型。
(b)与筒节或封头上的A类接头相交的B类或C类对接接头(对某些材料及厚度,规范已规定要作全部检测者除外),至少应按规范要求作抽样检测。
如不满足上述(a)、(b)要求,则此A类接头(包括如为无缝管)的接头系数只能取为0.85。
这一规定是ASMEⅧ-1特有的,使用时务必注意。
承受压缩应力的对接接头,其接头系数都取为1.0。
3对有关问题的说明3.1关于GB150的焊接接头分类GB150的焊接接头分类虽然也采用了A、B、C、D四种类别,但是它和ASMEⅧ-1全然不同,虽然它并未明确指明各类接头的结构类型,但由其配套的无损检测规定,显然A、B类是对接,C、D类总是角接,并无对接。
为解决多层包扎容器层板纵向接头不能进行射线或超声检测而只能进行磁粉或液体渗透检测的问题,所以将它调整为C类接头;为解决整体锻件接管对壳体的对接接头(标准称为嵌入式接管与壳体对接连接的接头)应进行射线或超声检测以保证质量的问题,所以将它调整为A类接头;且遗漏了某些接头的划类,例如平板(包括管板)的拼接接头,平板、管板与圆筒的对接接头应划为哪类等都未说明。
3.2关于译文由于种种原因,2007及以前版的译文在和防脆断有关的条文中存在一些漏译或误译,影响到对规范原意的正确理解,其中主要有:(1)ASMEⅧ-1对A类接头说明的原文为:Longitudinalandspiralweldedjointswithinthemainshell,……。
译文漏译了spiralweldedjoints字样,使用户遇到此类焊接管时不知所以。
(2)ASMEⅧ-1规定,如欲对带有A类(1)型接头并经全部射线检测的圆筒(或无缝管)取焊接接头系数为1.0时,在UW-11(a)(5)中提出了具体要求,其中之一是对和A类接头相交的B类或C类对接接头应作抽样检测。
原文为:CategoryBorCbuttweldswhichintersecttheCategoryAbuttweldsinvesselsectionsorheadsorconnectseamlessvesselsecti onsorheadsshall,asaminimum,meettherequirementsforspotradiographsinaccordancewithUW-52.此处强调的是和A类接头相交的B类或C类对接接头应作抽样检测,意指如为C类角接接头就不受此限制。
译文则表示为和A类接头相交的B类或C 类接头应作抽样检测,意指应对C类接头(不论是对接或角接)都应作抽样检测,背离了ASME规范的原意。
参考文献[1]ASME锅炉及压力容器规范Ⅷ第一册压力容器建造规则,2007版[2]ASMEBoilerandPressureVesselCode,SectionⅧ-1RulesforConstructionofPressureVessels,2007Edition.。
焊接手册(ASME规范)

压力容器焊接手册(ASME 规范)
目录
版次:0
2 第 2 页,共 104 页
压力容器焊接手册(ASME 规范)
1.1 目的 作为焊接 ASME 规范容器的参考基准。
第一章 总则
1.2 适用范围 本手册适用于按照 ASME 规范建造的压力容器焊接的设计、采购、检验等。
1.3 参考文献 1)ASME 规范第 VIII-1 卷。 2)ASME 规范第 VIII-2 卷。 3)ASME 规范第 IX 卷。 4)ASME 规范第 II-C 卷。
Joint Design 接头
(10)
Backing (Yes) 衬垫(有) (11)
(No)(无)
Backing Material (Type) 衬垫材料(型号)
(12)
(Refer to both backing and retainers)
□Metal
□Nonfusing Metal
□Nonmetallic
压力容器焊接手册(ASME 规范)
版次:0
DHME
压力容器焊接手册(ASME 规范)
第 1 页,共 104 页
焊接科-焊接技术系 2007 年
1
第一章 总则 1.1 目的 1.2 适用范围 1.3 参考文献 第二章 设计规范 2.1 编制 WPS 2.2 评定 PQR 2.3 设备焊接坡口设计 第三章 采购要求 3.1 焊接材料采购技术要求 3.2 焊接材料选择指南
压力容器焊接手册(ASME 规范)
版次:0
POSITION QW-405 焊接位置 Position(s) of Groove 坡口的位置 Welding Progression: Up 向上 Position(s) of Fillet 角焊缝位置
ASME IX 焊接、钎接和粘接评定- 2015版 304
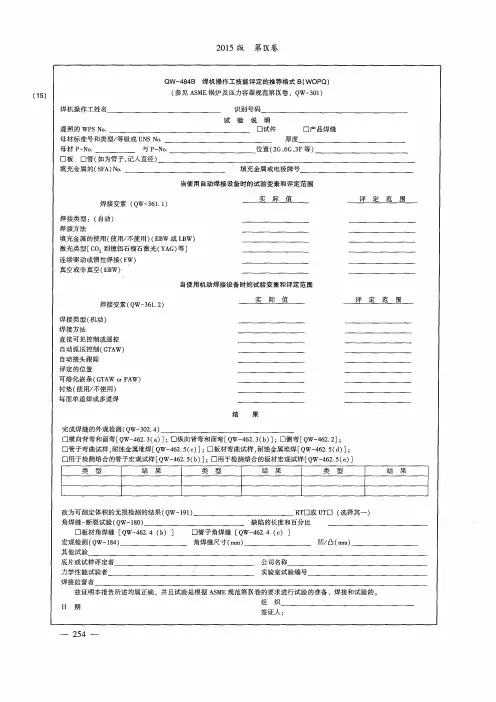
QW-484B ( 15)
焊机操作工姓名
遵照的 WPS
焊机操作工技能评定的推荐格式 B(WOPQ)
(参见 ASME 锅炉及压力容器规范第 IX 卷, QW-301)
识别号码
试验说明
No.
与 P-No.
口试件 厚度
口产品焊缝
母材标准号和类型J等级或 UNS No. 母材 P-No. 填充金属的 (SFA) No
当使用机动焊接设备时的试验变素和评定范围 焊接变素 (QW-36 1.
2)
实际值
评定范围
焊接类型(机动) 焊接方法
直接可见控制或遥控
自动弧压控制 (GTAW) 自动接头跟踪 评定的位置 可熔化嵌条 (GTAW or PAW) 衬垫(使用/不使用)
每面单道焊或多道焊
结果
完成焊缝的外观检测 (QW-302.4) 口横向背弯和面弯 [QW-462.
|
类型
|
结果
|
类型
|
结果
|
类型
改为可测定体积的无损检测的结果 (QW-19 1) 角焊缝-断裂试验 (QW-180) 口板材角焊缝[ QW -462. 4 (b)
宏观检测 (QW-184)
RT口或 UT口(选择其一)
缺陷的长度和百分比
]
口管子角焊缝[ QW -462. 4 (c) ]
角焊缝尺寸 (mm)
3( a) ] ;口纵向背弯和面弯 [QW-462.3(b)]; 口侧弯 [QW-462. 2] ; 5( c)] ;口板材弯曲试样,耐蚀金属堆焊[ QW -462. 5 ( d) ] ; 5( e)]
结果
口管子弯曲试样,耐蚀金属堆焊 [QW-462.
浅述GB_T150和ASMEⅧ-Ⅰ的部分区别
浅述GB/T150和ASMEⅧ-Ⅰ的部分区别发布时间:2022-04-26T15:30:05.644Z 来源:《中国科技信息》2022年1月第1期作者:王英丽1,高兆宽2[导读] 美国机械工程师学会(ASME)颁发的“锅炉压力容器规范”王英丽1,高兆宽21.西安航天华威化工生物工程有限公司陕西西安 710100;2.信息产业电子第十一设计研究院科技工程股份有限公司西安分公司陕西西安 710100)【摘要】美国机械工程师学会(ASME)颁发的“锅炉压力容器规范”(以下简称ASME规范)是国际上广泛采用的先进的压力容器规范,也是世界上公认的该行业的权威规范。
随着我国对外交流的日益增多,正确地理解ASME规范显得尤为重要。
2019年6月笔者参加了所属单位ASME制造证的复证工作,对ASME规范有了进一步了解。
【关键词】压力焊缝探伤检验1.设计压力的适用范围GB/T150规范适用于设计压力(钢制容器)不大于35MPa。
对无法用常规方法确定结构尺寸的元件,允许采用包括有限元的应力分析为基础的设计,包括应力测定,验证性水压试验分析,用可比的已投入使用的结构进行对比的经验设计;ASMEⅧ-Ⅰ是基于所设计容器的压力不超过20MPa(3000psi)能适用的设计原理的建造实践而指定的。
对于压力超过20MPa(3000psi)的情况,为满足这些较高压力设计原理和建造实践的要求,一般需要变更和增补上述规则,只有在应用了这些增加的设计原理和建造实践之后,容器仍能符合本册所有要求时,并应取得授权检验师的同意后容器才允许打上适合的认证标记及标识符。
2.压力试验和压力试验值GB/T 150对内压容器和外压容器都用设计压力的一定倍数并乘以材料在试验温度和设计温度下许用应力的比值[σ]/ [σ]t。
试验压力值中比值[σ]/ [σ]t是指圆筒,封头,接管,法兰及紧固件等许用应力比值中之最小者。
ASMEⅧ-Ⅰ对内压容器的压力试验值要乘以材料在试验温度的设计温度许用应力的比值S0/St,而外压容器的压力试验值不需要乘以比值S0/St,且试验压力值中比值S0/St是指构成该容器材料许用应力比值中之最小者。
ASME焊接

吴祖乾
上海发电设备成套设计研究院 二OO八年十二月
ASME规范中的焊接问题
一、ASME规范与焊接 1、有关焊接的内容分布在ASME以下各卷中 第Ⅱ卷C篇焊接材料 第Ⅲ卷第一册NC、ND二、三级部件中的焊接材料 (NC2400),制造与安装(NC 4000),焊接评定(NC 4300) 指导焊缝的施焊、检验与返修(NC 4400和NC 4600),验收 (NC 5000),第Ⅸ焊接和钎接评定 2、常用的焊接方法
在ASME BPVC各卷中,常用的焊接方法主要有: SMAW 焊接电弧焊 GTAW 钨极隋性气体保护焊 GMAW 熔化极隋性气体保护焊 PAW 等离子弧焊 SAW 埋弧焊 ESW 电渣焊 FCAW 药芯焊丝弧焊 OFW 氧——燃气焊
ASME规范中的焊接问题
3、在ASME中主要涉及以下焊接问题
a.焊接材料 b.焊接接头的制作 c.预热与焊后热处理 d.焊缝的无损检测验收标准 e.焊接工艺评定 f.焊工技能评定
ASME规范中的焊接问题
b.从焊接材料厂应索取下述资料
①焊接工艺参数 ②ASME/AWS标准 ③其他标准,如ISO、EN等标准 ④焊后(AW)状态或焊后热处理(PWHT)状态的力学性 能(抗拉强度、落锤试验、Cv试验) ⑤试件焊接时的预热温度和层间温度 ⑥PWHT的温度范围、保温时间和最大冷却速率 ⑦焊缝的化学元素分析 ⑧对不锈钢焊缝要求δ-铁素体含量
ASME规范中的焊接问题
2、焊接材料的验收要求
a.焊丝
碳钢、低合金钢和镍基合金焊丝:化学分析 奥氏体—铁素体不锈钢TIG焊丝:化学分析和δ-铁素体测定(316 钢不需测量)
b.无稀释熔敷金属
碳钢、低合金钢和镍基合金焊条:化学分析、常温和设计温度拉 伸。碳钢或低合金钢还要求0℃和/或-20℃ Cv。 奥氏体—铁素体不锈钢焊条:化学分析,δ-铁素体测定、晶间腐 蚀、常温拉伸、设计温度拉伸、(常温Cv)。 碳钢或低合金钢气保护实心焊丝*:化学分析、常温和设计温度拉 伸、0℃和/或-20℃ Cv。
ASME标准简介-国际焊接
PW-54 水压试验
水压试验压力 水压后发现的受压件缺陷修补后应重新 水压 免重新水压的焊接工作范围及要求
第IX卷 焊接及钎接评定标准
第I章 焊接的一般要求 第II章 焊接工艺评定 第III章 焊接技能评定 第IV章 焊接资料 第V章 标准的焊接工艺规程
ASME Code的目的
ASME Code的目的
安全
ASME 会议
-
每年4次 一次不在总部(Out of town meeting) 对公众开放 (除了核认证分委员会外 SCNA)
ASME BPVC委员会
BPVC(锅炉及压力容器委员会)由来自锅 炉压力容器行业的各个方面的人员组成
-
-
制造商 / 安装商 管理部门 授权检验机构 教授 独立咨询顾问 工程公司
PW-28 焊接评定和焊缝记录
焊工和焊接操作工的技能评定要求 焊接工艺和焊工评定记录应保存并签字 备查 编制焊工钢印识别或焊工记录程序文件 免除焊缝识别及焊工识别条件 定位焊缝的识别及焊工施焊程序 螺柱焊工艺评定要求
PW-36 焊接的其它要求
清根要求 角焊缝根部焊接要求 角焊缝咬边要求 角焊缝表面质量要求
共分十一篇和两个附录。
常用标准PG和PW篇。
第I卷 制造部分
PG篇 所有建造方法的通用要求 总则 材料 设计 开孔与补强 锅炉外部管道与锅炉本体的连接 其他部件的设计和布置 超压保护要求 制作(制造) 检验和试验 按标志钢印和数据报告的确认
第I卷 制造部分
PG篇 所有建造方法的通用要求 制造: PG-75概述 PG-76切割板材和其它备料 PG-77板材的识别标志 PG-78材料中缺陷的修补 PG-79管孔和其端面 PG-80圆筒体允许的不圆度 PG-81成型封头的公差 PG-82支撑件的开孔
ASME工艺评定基本要求
ASME焊接文件的编制以及焊工的考核过程1.当产品设计图纸完成以后,焊接工程师根据按照ASME规范编制的“压力容器质量手册”的要求编写焊接接头识别卡。
根据设计图纸标明的按照ASME规范2001版第8.1篇(ASME SEC .ⅧDIV. 1 2001 EDITION)分类的A类,B类,C类,D类焊接接头,给每个接头编号,规定每个接头所遵循的焊接工艺指导书(WPS),材料类别号或者组别号,以及焊接方法和可行的焊接位置。
2.焊接工程师按照质量手册的要求参照焊接接头识别卡编写第零版焊接工艺指导书(WPS Rev.0)。
2.1 WPS,以及后来的PQR,WPQ等等所有ASME文件的格式最好对照ASME规范2001版第九卷(ASME SEC .Ⅸ)末尾的附录中的样表的格式,WPS当中,必须包括对所有重要变素的描述,见QW252-260。
2.2 WPS当中的变素按照ASME规范2001版第九卷(ASME SEC .Ⅸ2002 EDITION)QW250的叙述。
QW252(OFW)燃料氧气焊,QW253(SMAW)焊条电弧焊,QW254(SAW)埋弧焊,QW255(GMAW and FCAW)气体保护焊及药芯焊丝气体保护焊,QW256(GTAW)钨极氩弧焊,QW257(PAW)等离子焊,QW258(ESW)电渣焊,QW259(EGW)电气焊,QW260(EBW)电子束焊。
3.根据ASME规范2001版第8.1篇(ASME SEC .ⅧDIV. 1 2001 EDITION)的UW-28的规定,对所遵循的每一项焊接工艺作出工艺评定(PQR)。
3.1 焊接工艺评定的材料与设计图纸相同,SA662-C+SA662-C;SA662-C+SM-400。
SA662-C 按照ASME规范第九卷(ASME SEC .Ⅸ)中QW-420材料的分组,类别属于P-No.1,组别属于Group No.2,强度等级C,亦即最小抗拉强度70-90ksi,大约相当于485-600Mpa。
ASME第八卷第一册2015培训资料
3.ASME Ⅷ-Ⅰ-2013 压力容器建造规则
(ASME Ⅷ-Ⅱ:另一规则;Ⅷ-Ⅲ:高压容器)
4.ASME Ⅸ-2013
焊接、钎焊和粘结评定
5.ASME B16.5-2013 管法兰和法兰管件;
6.ASME B36.10M -2004 焊接和无缝轧制钢管
我们的态度决定我们的高度 Our attitude determines our latitude
(1).常规:焊接检验尺、直尺、角尺、游标卡尺、测厚仪
照度计、密度片、温湿度计、红外线温度仪、焊机、压力表
(2).自校:封头内外样板、筒体内外样板、筒体内量杆;
8. 联检当日程序:
(1) 首次会议:签到、介绍、分组
(2) 过程检查:资源条件、试制产品、手册和文件
(3) 车间巡视:主要点:试制班组、焊材室、材料库
3. 依据图样进行WPS、PQR、WPQ
4. 依据图样和材料请购单,编写材料订购单;
5. 依据图样和手册,进行无损检测准备工作:
(1) RT、PT资格:学历证书、国内检测证书、视力证明、培训记录、考试记录、
演示、资格任命证书、
(2) RT、PT材料:带B的暗袋、ASME像质计、有报告的渗透液。
(3) RT、PT文件的学习(评定标准:UW-51、UW-52、附录8)
A/SA-182
A/SA-240
A/SA-312 B/SB-241 B/SB-241 B/SB-209 B/SB-209
等级
B 70 Q345R F304 304 304 5083 5052 5083 5052
ASME 知识培训系列
规定最低抗拉强度ksi(Mpa)
58(400)
70(485)
ASME IX
UW-28焊接工艺评定 UW-28给出了对焊接工艺进行评定的要求: Ÿ 使用的焊接工艺必须有记录,也就是说必须有书面的焊接 工艺。 Ÿ 当焊接受压/受力件、用手工或半自动焊方法焊接非受压/非 受力件时,使用的焊接工艺应按Section IX进行评定。 Ÿ 当用机械焊方法焊接非受压/非承力件时,使用的焊接工艺 可不按Section IX进行评定。 UW-29焊工技能评定 焊接受压或受力件与受压件焊缝的焊工和焊接操作工,必须 按Section IX进行技能评定。可以采用首次焊接的产品焊缝来 进行技能评定,但必须仔细阅读觃范,以确定是否有例外或 限制。销钉焊必须在每个班开始时对焊工进行技能评定,但 当采用自动焊方法焊接非受压或非受力件时,可不必进行技 能评定试验。Section IX中的其它要求必须满足。
药皮类型
根据焊条药皮的性质不同,焊条可以分为酸性焊条和碱性焊条两 大类。
定义:
酸性焊条:药皮中含有多量酸性氧化物(TiO2、SiO2 等)的焊条。 碱性焊条:药皮中含有多量碱性氧化物(CaO、Na2O等)的焊条。
碳钢药皮焊条(AWS A5.1/ASME SFA5.1)
E7018-X E 70 1 8 X 焊接位置 1 2 4 平焊,横焊,立向上焊,仰焊 平焊,横焊 平焊,横焊,立向下焊,仰焊 焊条表示符号 焊缝金属的抗拉强度等级,度量衡单位:psi 焊接位置 药皮成分,熔透性,电流极性 补充要求
适用范围
ASME锅炉及压力容器觃范第IX卷适用于ASME锅炉与压 力容器觃范第I、III、IV、VIII卷及ASME B31.1和ASME B31.3等建造觃范 (海默使用ASME B31.3及ASME锅炉及压力容器觃范第 VIII卷第一部分) 特定的建造觃则适用于特定的建造方法,可能对第IX卷的 觃则要补加或删减某些焊接要求。
ASME建造规范中的焊接要求1
第一部分
-----简介第IX卷;介绍产品卷和支持卷的关系 简介第IX卷
及ASME压力容器建造规范中的焊接要求 ASME压力容器建造规范中的焊接要求 和实践并述及与我国标准的差别
赵孟显
e-mail:zmxian@
一、 第IX卷简介 IX卷简介
1、 ASME锅炉及压力容器规范第IX卷的内容 ASME锅炉及压力容器规范第IX卷的内容 锅炉及压力容器规范第IX
ASME第IX卷的内容:是关于焊工、焊机操作工、 ASME第IX卷的内容:是关于焊工、焊机操作工、钎接 卷的内容 钎机操作工的评定,以及按照ASME ASME锅炉及压力容器规范 工、钎机操作工的评定,以及按照ASME锅炉及压力容器规范 B31压力管道规范所采用的焊接或钎接工艺评定及 和ASME B31压力管道规范所采用的焊接或钎接工艺评定及 操作工的技能评定。 操作工的技能评定。 。 IX卷建立焊接和钎接的基本准则 卷建立焊接和钎接的基本准则, 第IX卷建立焊接和钎接的基本准则,在编制焊接和钎接 工艺评定及技能评定的要求时是应当遵守的。 工艺评定及技能评定的要求时是应当遵守的。 焊接工艺规程(WPS)和工艺评定记录(PQR) 焊接工艺规程(WPS)和工艺评定记录(PQR)的目的 是决定结构中焊件具有要求的使用性能。 是决定结构中焊件具有要求的使用性能。执行焊接工艺评定 的焊工和焊机操作工应当是技术熟练的工人。 的焊工和焊机操作工应当是技术熟练的工人。 我们这里主要介绍ASME第IX卷的焊接部分 我们这里主要介绍ASME第IX卷的焊接部分
4) 资料(焊接篇第IV章,钎接篇第XIV章)包括变素的 资料(焊接篇第IV章 钎接篇第XIV章 具体描述,以分类的形式列出,分类如接头、母材、 具体描述,以分类的形式列出,分类如接头、母材、填充 金属、位置、预热、焊后热处理、气体、 金属、位置、预热、焊后热处理、气体、电特性和技巧 焊接)。各种变素的应用只提供在焊接篇第II章 )。各种变素的应用只提供在焊接篇第 (焊接)。各种变素的应用只提供在焊接篇第II章、钎接篇 XII章 对于工艺评定)或焊接篇第III章 钎接篇第XIII 第XII章(对于工艺评定)或焊接篇第III章、钎接篇第XIII 对于技能评定)中有关焊接/钎接方法引用时才使用, 章(对于技能评定)中有关焊接/钎接方法引用时才使用, 否则就会被错用。 否则就会被错用。 此两章包括对母材和填充材料所指定的P No. 此两章包括对母材和填充材料所指定的P-No.、和F-No 、 供制造者参考的A No. 及非强制性的S No. 供制造者参考的A-No. 及非强制性的S-No.(主要用于压力 管道和压力容器规范案例选用的材料)。 管道和压力容器规范案例选用的材料)。 此两章还包括评定的厚度/直径范围/位置范围。 此两章还包括评定的厚度/直径范围/位置范围。 此两章给出试件方位、取样方法、试验夹具尺寸的简图。 此两章给出试件方位、取样方法、试验夹具尺寸的简图。 QW-470叙述侵蚀方法和侵蚀剂。 QW-470叙述侵蚀方法和侵蚀剂。 叙述侵蚀方法和侵蚀剂 QW/ QB -492给出焊接/钎接术语的定义。 492给出焊接 钎接术语的定义。 给出焊接/
美国焊接标准中焊缝接头的正确叫法及专业术语|技术流
美国焊接标准中焊缝接头的正确叫法及专业术语|技术流核电观察 Nuclear Observer独⽴、严肃、原创⾼端核电微信读物写在前⾯:今天,核电观察尝试推出⼀个新的栏⽬“技术流”,这个栏⽬秉承互联⽹的分享精神,在确保不涉密的前提下旨在为订阅者分享⼀些涉及技术的信息和经验。
第⼀次推送仅为尝试,是否继续视效果⽽定,我们在最后设置了投票栏⽬,举⼿之劳,请您参与。
感谢撰稿者的⾟勤努⼒,本⽂的刊出是出于科普和分享⽬的的志愿⾏为,这是核电观察存在的意义。
也欢迎核电技术流⼤神们给我来信,邮箱和个⼈微信号可在⽂尾发现。
主要内容:焊接专业中涉及了⼤量专业术语和专业知识,单就焊缝接头⽽⾔,其中也包括了诸多专业术语。
⼤多数焊接⼯程师受国标的影响,易对美标中焊缝接头的叫法和理解产⽣分歧。
本⽂将以下⼏个案例为引导,归纳总结出了焊缝接头的三个要素,熔透⽅式、坡⼝型式、接头类型,便于初学者快速掌握。
1.背景在AP1000依托项⽬建设过程中,对焊缝接头型式正确叫法有过多次讨论,部分焊接专业⼈员⽆法对焊缝接头型式正确定义。
其中⽐较突出的⼀次讨论是,⼀部分⼯程师在某主设备⽀撑⽆损检测委托单中填写的信息是,“坡⼝型式:V,接头型式:BW”。
原设计仅要求“CJP焊缝”,此坡⼝型式由该⼯程师所属公司⾃⼰设计。
图焊缝坡⼝⽰意图另⼀部分⼯程师认为,上述两个基本焊接信息的填写不正确,将会导致NDE检测⼈员对焊缝检测区域误判,进⼀步产⽣焊缝漏检的风险。
⽽正确的叫法应该是,全熔透、单边坡⼝、T型焊缝,其坡⼝型式⾮典型设计,NDE委托时应配焊缝⽰意图。
理由如下:1)BW是butt (joint)weld的简称,中⽂名对接(接头)焊缝。
⽽按照NF-3226.1(b)中指出对接接头型式,上图显然不属于对接。
⽽更满⾜图NF-3226.1-1中(c)和(g)的T型接头型式,且满⾜ASME 第IX卷QW – 490中给出的T型字接头,相互之间近乎直⾓排列作T字型的两个构件之间的接头;⽽对接接头定义为,近似在同⼀平⾯上两个构件之间的接头。