
国外高分子材料新型注射成型技术
国外高分子材料新型注射成型技术
发布时间:2004-3-21 14:51:09 浏览数:5引言
在21世纪已经到来的今天,高分子材料已经成为支持人类文明社会发展的科学进步的重要物质基础。
众所周知,高分子材料技术是以合成技术、改性技术、形体设计技术、成型加工技术、应用技术和回收再利用技术为基础的综合技术,但由于高分子材料是为了制造各种制品而存在的,因此从应用的角度来讲,以对其进行形状赋予为主要目的的成型加工技术有着重要的意义。
高分子材料的主要成型方法有挤出成型、注射成型、吹塑成型、压延成型、压制成型等等,其中注射成型因可以生产和制造形状较为复杂的制品,在高分子材料的成型加工方法中一直占有极其重要的位置。
本文主要参考近年来发表的日本有关成型加工方面的文献,着眼于高分子材料注射成型技术的最新发展动向,概要地介绍若干种用途较为广泛的注射成型新技术的原理。
气体辅助成型法(GAM,Cas Assist Molding)
GAM法的要点是在树脂充填(不完全充填)完成后,利用型腔内树脂冷却前的时间差,将具有一定压力的惰性气体迅速地注入成型品内部,此时气体可在成品壁较厚的部分形成空腔,这样即能使成品壁厚变得均匀,防止产生表面缩痕或收缩翘曲,使制品表面平整光滑。
GAM法近年来发展较快,国外很多公司为了进行专利回避,相继开发了具有不同特征的新方法,如日本旭化成公司的AGI法(Asahi Gas Iniection)、三菱工程塑料公司的CINPRES法(Controlled Internal Pressure)及出光石油化学公司的GIM法(Gas Injection Molding)等等,但各方法原理完全相同,如AGI法是将惰性气体(一般为N2)喷嘴设在注射机料口喷嘴内部,而CINPRES法是将惰性气体喷嘴设置在模具上,且可以是1个也可以是几个。
注射压缩成型法(IPM,Injection Press Molding)
IPM法技术由日本三菱重工业、名古屋机械制作所、出光石油化学等公司相继开发成功。
有整体压缩法和部分压缩法之分。
整体压缩法成型是首先在保持模具一定开度的状态下合模,将树脂充填(不完全充填)进去,而后利用油缸压缩使模具的动模移动至完全合模的情况下充填树脂(不完全充填),压缩不是靠整个动模移动,而是靠动模板上制品赋形面部分(可以是全体也可以是一部分)的移动而实现的。
注射压缩成型法的优点是可以采用较低的注射压力成型薄形制品或需较大成型压力的制品,一般适用流动性较差且薄壁的制品,如高分子量PC或纤维填充工程塑料等。
模具滑合成型法(DSI,Die SlideInection)
DSI法由日本制钢所开发.有DSI-2M法和M—DSI法之分,DSI-2M法主要用于中空制品制造,而M-DSI主要用于不同树脂的复合体制造,其原理完全相同。
如使用DSI-2M 法时,首先将中空制品一分为二,两部分分别注射,然后将两部分阴模(半成品仍在模具中)滑移至对合位置,在制品两部分结合缝再注人树脂(2次注射),最后得到完整的中空成型制品。
和吹塑品相比,该法制品具有表面精度好、尺寸精度高、壁厚均匀且设计自由度高(如L型)等优点。
在制造形状复杂的中空制品时,DSI和传统的二次熔接法(如超声波熔接)相比,其优点是:a不需要将半成品从模具中取出,因而可以避免半成品在模具外冷却引起的制品形状精度下降问题;b可以避免二次熔接法因产生局部应力而引起的熔接强度降低问题。
但为了提高制品的熔接强度,DSI法也应根据制品的要求,采取不同的接合形状。
如凹口对接:适用于对接合强度要求不高,但对外观形状要求较高的制品;嵌入对接:适用于即对接合强度要求较高,又对外观形状要求较高的制品;交织对接:适用对熔接性较差的塑料制品;封合对接:适用于即要求接合强度较高,又要求密封性较高的制品,如制造压力容器时一般需采用该方法。
此外,日本制钢所还开发其他12种接合形状,并对其适用性进行了较为详细的评价。
可见在DSI法中接合形状的设计是至关重要的。
剪切场控制取向成型法(SCORIM,Shear Controllcd Orientation Injection Molding)
SCORIM技术由英国Brunell大学开发,通常用于玻纤或碳纤维将不可避免地在垂直于流动方向上取向(和熔接痕方向平行),最终造成制品强度的降低。
它在模具上开设两个主流道,从注射喷嘴射出的熔融树脂将分别沿这两个主流道充满型腔,同时利用SCORIM装置将两个液压油缸的活塞分别设于主流道上,当熔融树脂充满型腔后,两活塞将一进一退反复振荡,此时熔接痕部位的玻纤或碳纤维将被迫沿着剪切力场方向取向,该技术不仅可提高熔接痕中度,也可消除制品内部的缩孔或表面的缩痕。
由于纤维增强是制备高强度制品的重要方法,因此有关利用剪切场控制纤维取向的注射成型新技术较多,除SCORIM法外,较典型的有:由德国Klockner Ferromatik Desma公司开发的推拉法(Push-Pull),该法和SCORIM法原理相同,主要区别是用两个注射机螺杆代替活塞进行反复振荡;日本宝理公司开发的层间正交法(Cross Layer Moldint)是在浇口垂直方向上设置两个加压杆或加压板,使制品芯部处于熔融状态的树脂再次取向,最终使处于制品表面层的纤维和处于芯层的纤维方向垂直,可以减少纤维增强制品力学性能下的各向异性。
硬化PC薄片表面镶嵌成型法(CFI Coated Film Insert Injection)
CFI法由三菱工程塑料公司开发,主要利用表面硬化或硬化并彩印的PC薄片进行表面镶嵌成型。
其概要是行将冲切好的PC薄片装在模具上,然后合模并在所定的条件下注射成型,既可以得到单面镶嵌,也可以得到双面镶嵌硬化PC薄片的制品。
该方法克服了对制品进行表面硬化处理难度大、效率低的缺点,可以先在平面状的PC薄片上进行涂装和硬化处理,再将其按所需形状冲切后镶八模具,而后靠注射树脂的压力和温度得到曲面状的制品,
适用于汽车或各种家电、OA(电脑办公用品)制品的铭板等。
采用CFI法时,中间的树脂层可以使用PC,也可以使用PS、AS、MS、PMMA等透明材料或ABS等不透明材料。
为了使PC薄片和中间树脂层之间有较好接合强度,一般要在接合面上事先涂有特殊的粘合层;为了使PC薄片表面上的硬化层不因过度弯曲或因热的作用而产生龟裂,制品的曲率半径应小于30mm,且模具温度应保持在70℃以下;为了使PC 薄片形成所要求的曲面形状,并使其和中间树脂层之间有较好的接合强度,中间层树脂的注射成型温度一般应高于290℃;为了使PC薄片不在流动树脂的剪切力作用下产生位移,应采取如真空吸合、打孔、磁吸(在PC薄片边缘贴上磁片)、或将PV薄片弯曲后人模具上设定的沟槽内等方法,使其固定在相应的位置上。
三菱工程塑料公司还开发了彩印PC薄片表面镶嵌成型法(PSI,Printed Sheet Insert Injection),PSI法中采用彩印的PC薄片,其成型原理和CFI法基本相同。
该方法所得制品的表面(可以是外表面也可以是内表面)为印刷面,而注射树脂一般采用透明材料以保证制品的透光性。
适用于需要有背光透出的汽车仪表或各种家电、OA制品的面板等。
直接注射成型法(DIM,Direct Injection Molding)
直接注射成型技术由日本岸本产业、KCK等公司开发成功,主要用于高浓度玻璃纤维、碳纤维或有机、无机粉体(如碳酸钙、木粉)等复合材料制品的注射成型。
在复合材料制备时,为了使填充剂均匀地分散在基体树脂中,传统的方法一般需将基体树脂和玻璃纤维等掺混并经双螺杆挤出机混炼造粒,这不仅造成较大的能量耗损,也带来如基体树脂的降解、氧化变色、玻璃纤维因过度剪切而切断等问题。
而直接注射成型法不经挤出机混炼造粒,可以将掺混物直接注射成制品,但由于注射网为单螺杆装置,且其长径比一般挤出机小,因此对直接注射成型技术而言,最关键的是如何提高螺杆的混炼效率。
直接注射成型技术通常是通过改变压缩段的螺杆构造来提高混炼效率的,该装置中不仅螺杆形状和密炼机转子相似,而且在料筒壁上开设了相瓦错开的沟槽,工作时其狭缝S部分可产生较大的剪切力,有利于树脂塑化和无机填充剂的分散,沟槽P部分可使溶融混合物反复实现混合-剪切-再混合的过程,有利于复合材料达到均质化的要求。
该装置只能用于复合材料的成型而不能用于纯树脂的成型,这是因为用于纯树脂成型时,狭缝S可产生较多的逆流使螺杆的输送效率降低,而用于复合材料成时,大量的无机填充剂所产生的增粘作用可抑制逆流的发化,此时装置才能同时具有混炼和输送功能。
PLA医美微针高速注塑成型技术的研究

PLA医美微针高速注塑成型技术的研究摘要:PLA医美微针注塑成型技术的研究旨在研究PLA材料的性能和PLA医美微针制造的工艺流程,并探究其在医美领域的应用前景。
通过对PLA材料的分析和实验,得出其高生物可降解、低毒性、低过敏性的优点,因此能够在医美微针制造中广泛应用。
同时,通过研究微针注塑成型工艺流程、模具设计及其制造、成型参数等方面,得出了一套完整的PLA医美微针注塑成型技术,并用实例进行了验证。
研究表明,PLA医美微针注塑成型技术具有简单、快速、成本低等优点,并在医美领域具有广阔的应用前景。
关键词:PLA材料;微针注塑成型;工艺流程;医美领域;应用前景PLA医美微针高速注塑成型技术的研究一、前言随着人们生活质量的提高和美容意识的增强,医美行业的发展越来越迅速。
微针注射治疗成为医美行业的重要手段之一,可以有效改善皮肤质量、淡化皱纹、改善皮肤色素等。
随着PLA材料在生物医学领域中的广泛应用,PLA材料制作微针注射器也成为研究热点。
本文旨在探究PLA医美微针注塑成型技术的研究现状和未来发展趋势,对PLA材料的性质和工艺流程进行详细分析和论述,为医美行业的发展提供一定的参考和借鉴价值,也有助于推动PLA材料的应用和开发。
二、PLA材料的分析和实验PLA,全称聚乳酸(Poly Lactic Acid),是一种重要的生物可降解高分子材料,由乳酸单体经过聚合得到。
PLA具有优异的物理性质和生物相容性,在医疗器械、药物缓释、绷带等生物领域得到广泛应用。
为了研究PLA材料在医美微针制造中的应用,对PLA材料进行了性能测试。
测试结果表明,PLA材料具有以下优点:1.高生物可降解性:PLA材料是可生物降解的高分子,可以在生物环境中自行降解,不会污染环境。
2.低毒性:PLA材料不含有害物质,没有毒性和副作用,是无害的生物材料。
3.低过敏性:PLA材料的生物相容性良好,不会引起过敏反应。
三、微针注塑成型工艺流程微针注塑成型是PLA医美微针制造的重要工艺,其步骤主要包括:1.模具设计:模具设计是微针注塑成型的关键,模具的大小、形状和尺寸对微针的制作起着决定性作用。
Addifab推自由曲面注射成型工艺:光固化3D打印+注塑

Addifab推自由曲面注射成型工艺:光固化3D打印+注塑2022年3月28日,南极熊获悉,美国3D打印机制造商Nexa3D与模具行业先驱Addifab合作,推出了一个名为自由曲面注射成型(FIM)的平台。
这个平台最初于2019年展示,希望为世界各地的专业人士提供一个新的解决方案,解决模具领域面临的一些问题。
那么,究竟FIM平台是怎样的一项技术,包含哪些工艺流程?首先,使用Nexa3D的NXE 400光固化3D打印机制造出高分子模具,这个过程要比传统开金属模具速度快的多。
FIM平台可以让用户在短短几个小时内制造模具,而不是几个星期然后,将3D打印的蓝色模具安装在注塑设备中,使用注塑设备和白色的材料进行注射成型。
最后,将模具与注塑件一起放入溶液中,蓝色的模具将被分解掉。
留下来的白色部件就是最终的注塑零件。
这样的复合工艺与隐形牙套的生产有些类似,制造隐形牙套也是先用光固化3D打印机打印出牙模,然后将牙套薄片覆盖在牙模上压制成牙套。
Addifab公司的首席执行官和联合创始人Lasse Staal表示:"注塑成型是一个复杂的过程,模具制造是这个过程中最复杂的部分。
通过自由曲面注塑成型,我们为注塑商提供了一套工具,使他们能够快速跟踪工具设计和验证,同时提高工具创新的标准。
现在,我们可以通过与Nexa3D合作,将这些能力提升到新的水平。
" 自由曲面注塑成型的优势通过自由曲面注塑成型,用户能更快地进入生产阶段。
此外,这套解决方案还允许设计具有复杂几何形状的模具。
这种方法是近年来在注塑成型和3D打印领域迅速普及的一种方法。
尽管3D打印和注塑成型经常被当作 "对手 ",但通过将两者结合起来,制造商可以获得两个技术的最佳效果。
通过3D打印,用户可以更快、更便宜地制造更复杂的模具。
而通过将这些与注塑成型相结合,他们也将获得使用注塑技术的好处,特别是在涉及大批量的时候。
这是推动Nexa3D和Addifab联合解决方案的原因。
[工学]反应注射成型技术在聚氨酯材料合成中的研究与应用
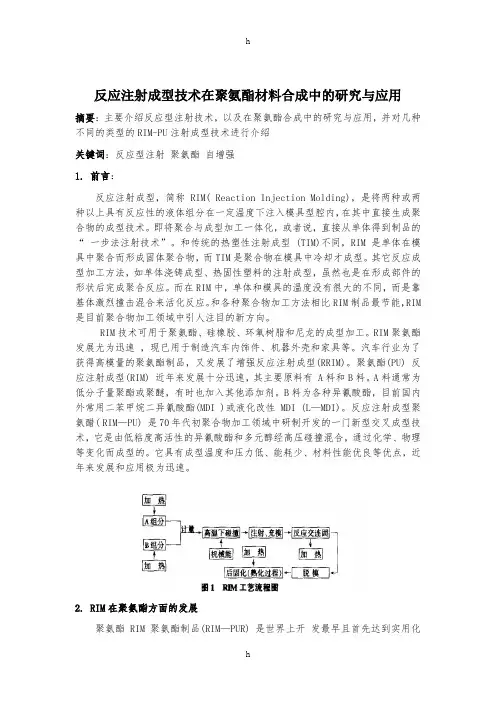
反应注射成型技术在聚氨酯材料合成中的研究与应用摘要:主要介绍反应型注射技术,以及在聚氨酯合成中的研究与应用,并对几种不同的类型的RIM-PU注射成型技术进行介绍关键词:反应型注射聚氨酯自增强1. 前言:反应注射成型,简称RIM( Reaction Injection Molding),是将两种或两种以上具有反应性的液体组分在一定温度下注入模具型腔内,在其中直接生成聚合物的成型技术。
即将聚合与成型加工一体化,或者说,直接从单体得到制品的“ 一步法注射技术”。
和传统的热塑性注射成型 (TIM)不同,RIM是单体在模具中聚合而形成固体聚合物,而TIM是聚合物在模具中冷却才成型。
其它反应成型加工方法,如单体浇铸成型、热固性塑料的注射成型,虽然也是在形成部件的形状后完成聚合反应。
而在RIM中,单体和模具的温度没有很大的不同,而是靠基体激烈撞击混合来活化反应。
和各种聚合物加工方法相比RIM制品最节能,RIM 是目前聚合物加工领域中引人注目的新方向。
RIM技术可用于聚氨酯、硅橡胶、环氧树脂和尼龙的成型加工。
RIM聚氨酯发展尤为迅速,现已用于制造汽车内饰件、机器外壳和家具等。
汽车行业为了获得高模量的聚氨酯制品,又发展了增强反应注射成型(RRIM)。
聚氨酯(PU) 反应注射成型(RIM) 近年来发展十分迅速,其主要原料有 A料和B料。
A料通常为低分子量聚酯或聚醚,有时也加入其他添加剂。
B料为各种异氰酸酯,目前国内外常用二苯甲烷二异氰酸酯(MDI )或液化改性MDI (L—MDI)。
反应注射成型聚氨醋( RIM—PU) 是70年代初聚合物加工领域中研制开发的一门新型交叉成型技术,它是由低粘度高活性的异氰酸酯和多元醇经高压碰撞混合,通过化学、物理等变化而成型的。
它具有成型温度和压力低、能耗少、材料性能优良等优点,近年来发展和应用极为迅速。
2. RIM在聚氨酯方面的发展聚氨酯RIM聚氨酯制品(RIM—PUR) 是世界上开发最早且首先达到实用化的品种:通过配方的调整.利用RIM可生产出不同密度的软、硬制品,由低密度的发泡材料到高密度的结构泡沫材料,低或高模量的弹性体等。
高分子材料成型加工(注射成型)详解

作用:将注射油缸的压力传给塑料,并使熔体注射 入模具 (4)分流梭
将物料流变成薄层,使塑料产生分流和收敛流动 加快热传递,缩短传热过程,避免物料过热分解 熔体在分流梭表面流速↑,剪切速度↑,产生较大的 摩擦热,使料温↑,有利于塑料的混合与塑化,有效 提高产量和质量
顿流体,通过圆形截面或平板狭缝形浇口。
ηa= Kγn-1 (n<1) 浇口的截面积↑ ,熔体体积流量↑
高分子材料成型加工
4. 熔体在模腔的流动:
4.1 熔体在典型模腔内的流动方式
4.2 熔体在模腔内的流动类型
高分子材料成型加工
三. 增密与保压过程: 1. 增密过程(压实过程) 2. 保压过程
4. 注射模具 成型零部件
凸模、凹模、型芯、 成型杆、镶块、动模、定模
浇注系统
主流道、分流道、浇口、 冷料阱、导向零件、分型 抽芯机构、顶出、加热、冷却、 排气
二. 注射机的工作过程
高分子材料成型加工
高分子材料成型加工
第二节 注射过程原理
一. 塑化过程 对塑料塑化的要求:塑料熔体进入模腔之前要 充分塑化,达到规定的成型温度。 塑化料各处的温度要均匀一致。 热分解物的含量达最小值。
高分子材料成型加工
2. 按注射机外形特征分类
高分子材料成型加工
高分子材料成型加工
3. 按注射机加工能力分类
注射量:注射机在注射螺杆(柱塞)作一次最大注射 行程时,注射装置所能达到的最大注射量
锁模力:注射机合模机构所能产生的最大模具闭紧力
4. 按注射机用途分类
高分子材料成型加工
二.注射机的基本结构
MIM工艺介绍及其应用
MIM工艺介绍及其应用MIM(Metal Injection Molding)工艺是一种将金属粉末与热塑性或热固性高分子混合,并通过注射成型和烧结工艺制造出复杂金属零件的技术。
MIM工艺结合了传统金属加工和塑料注射成型技术的优点,能够实现高精度、高复杂度的金属零件制造,并在很多行业得到广泛应用。
MIM工艺的制造过程主要包括以下几个步骤。
首先,将金属粉末与高分子材料混合,并制成类似塑料颗粒的混合物。
然后,将混合物注入金属注射成型机中,通过高压注射将其注射到预先设计好的模具中。
注射成型后,通过烧结工艺将混合物中的高分子材料去除,使金属粉末颗粒相互结合,形成致密的金属零件。
最后,对烧结后的零件进行精加工和表面处理,以实现最终的产品要求。
MIM工艺具有许多独特的优点,使其在各个领域得到广泛应用。
首先,MIM工艺可以制造出具有复杂形状和高精度的金属零件,可替代传统加工如铸造、机械加工等。
其次,MIM工艺可以生产不锈钢、合金、硬质合金等多种金属材料的零件,具有高强度和耐磨损性。
此外,MIM工艺还具有节约原材料、降低成本和提高生产效率的优势。
MIM工艺在汽车、电子、医疗器械、航空航天等行业中得到广泛应用。
在汽车行业,MIM工艺可用于制造发动机配件、承载结构件等关键零部件,提高汽车的性能和可靠性。
在电子行业,MIM工艺可用于制造手机壳、键盘、连接器等微小精密零件,提升产品的外观和功能。
在医疗器械领域,MIM工艺可应用于制造植入式医疗器械如人工关节、牙科支架等,提供定制化解决方案。
在航空航天领域,MIM工艺可用于制造航空发动机内部零部件,提高发动机的性能和可靠性。
总之,MIM工艺通过结合金属粉末和高分子材料,实现了复杂形状和高精度金属零件的制造,并在汽车、电子、医疗器械、航空航天等领域得到广泛应用。
随着材料科学和制造工艺的不断进步,MIM工艺将会在更多领域发挥重要作用,并为各行各业提供更多创新的解决方案。
MIM(Metal Injection Molding)工艺是一种先进的金属加工技术,通过将金属粉末与热塑性或热固性高分子混合,并通过注射成型和烧结工艺制造出具有复杂形状和高精度的金属零件。
新型注射成型技术及特点
Ke y Wo r d s
p o l y m e r , i n j e c t i o n , m o l d i n g , t e c h n o l o g y , f e a t u r e
高 分 子 材 料 的 主要 成 型方 法 有 挤 出 、 注射 、 吹
1 . 动 态 注射成 型
Wi t h he t d e v e l o p m e n t o f i n d u s t r y r e q u i r e m e n t , s o m e n o v e l i n j e c t i o n m o l d i n g t e c h n o l o g i e s w e r e a p p l i e d . I n
余 应力 , 使 制 品 的机 械 性 能显 著 提 高 。该 技 术 不 仅
此, 出现 了动态注射成型、 气辅成型、 水辅成型 、 超临 界流体注塑 、 注射压缩成型法、 模具滑合成型法 、 快 速热循环注塑成型等一批新型成型方法。下面就针
对这 些新 型成 型 方法作 一个 简介 。
收 稿 日期 : 2 0 1 2—1 2—0 3
作者简介 : 孟兵 ( 1 9 7 4 一
・
) , 男, 四川 邛崃人 , 博 士, 讲师 , 从事高分材料及成型 , 模具设计 , 模具 C A D / C A E等研究。
42 ・
新型注射成型技术及特 点
塑、 压延等 , 其中注射成 型能一次成型外形复杂 、 尺 寸精确的塑料制品, 成 型过程 自动化程度高 , 并可以 生产和制造较为复杂的制品, 在高分子材料 的成型
中占有 极其 重 要 的位 置 。近 年来 , 高分 子 制 品 向高 度集成 化 、 高度精 密化、 高 产 量 和 低 成 本 等 方 面 发
液晶聚合物LCP塑胶原料注塑成型工艺技术
液晶聚合物LCP塑胶原料注塑成型工艺技术和使用范围LCP塑胶原料简介:LCP塑胶原料全称LIQUID CRYSTAL POLYMER,中文名称液晶聚合物。
它是一种新型的高分子材料,在熔融态时一般呈现液晶性。
这类材料具有优异的耐热性能和成型加工性能。
聚合方法以熔融缩聚为主,全芳香族LCP多辅以固相缩聚以制得高分子量产品。
注塑模工艺条件液晶聚合物LCP塑胶原料的成型温度高,因其品种不同,熔融温度在300~425℃范围内。
LCP熔体粘度低,流动性好,与烯烃塑料近似。
LCP具有极小的线膨胀系数,尺寸稳定性优良。
成型加工条件参考为:成型温度300~390℃;模具温度100~260℃;成型压力7~100MPa,压缩比2.5~4,成型收缩率0.1~0.6。
1.料筒温度通常料筒温度、喷嘴温度、材料熔融温度如表所示。
如考虑到螺杆的使用寿命,可以缩小后部、中部、前部的温差。
为了防止喷嘴流涎,喷嘴温度可以比表中所示的温度低10℃,如果要提高流动性的话,所设温度可以比表中所示的温度高出20℃,但是必须注意下列情况。
降低料筒温度时:滞留时间过长,不会引起粒料在料筒中老化,也不会产生腐蚀性气体,所以滞留时间长一般不会产生什么大的问题。
但是,如果长时间中断成型的话,请降低料筒温度,再次成型时,以扔掉几模为好。
各品级成型时的料筒温度(℃)A B C Ei后部250-290250-290280-340300-360中部270-290270-290300-340310-350前部290-310290-310320-340330-350喷嘴290-310290-310320-340330-350树脂温度290-320290-320320-350340-3602.模具温度LCP塑胶原料可成型的模具温度在30℃-150℃之间。
但是我们一般将模具温度设定在70℃-110℃左右。
为了缩短成型周期、防止飞边及变形,应选择低的模具温度;如果要求制品尺寸稳定(特别是用于高温条件下的制品),减少熔接缝的产生及解决充填不足等问题时,则应选择高的模具温度。
国外高分子材料新型注射成型技术(精)
国外高分子材料新型注射成型技术发布时间:2004-3-21 14:51:09 浏览数:5引言在21世纪已经到来的今天,高分子材料已经成为支持人类文明社会发展的科学进步的重要物质基础。
众所周知,高分子材料技术是以合成技术、改性技术、形体设计技术、成型加工技术、应用技术和回收再利用技术为基础的综合技术,但由于高分子材料是为了制造各种制品而存在的,因此从应用的角度来讲,以对其进行形状赋予为主要目的的成型加工技术有着重要的意义。
高分子材料的主要成型方法有挤出成型、注射成型、吹塑成型、压延成型、压制成型等等,其中注射成型因可以生产和制造形状较为复杂的制品,在高分子材料的成型加工方法中一直占有极其重要的位置。
本文主要参考近年来发表的日本有关成型加工方面的文献,着眼于高分子材料注射成型技术的最新发展动向,概要地介绍若干种用途较为广泛的注射成型新技术的原理。
气体辅助成型法(GAM,Cas Assist Molding)GAM法的要点是在树脂充填(不完全充填)完成后,利用型腔内树脂冷却前的时间差,将具有一定压力的惰性气体迅速地注入成型品内部,此时气体可在成品壁较厚的部分形成空腔,这样即能使成品壁厚变得均匀,防止产生表面缩痕或收缩翘曲,使制品表面平整光滑。
GAM法近年来发展较快,国外很多公司为了进行专利回避,相继开发了具有不同特征的新方法,如日本旭化成公司的AGI法(Asahi Gas Iniection)、三菱工程塑料公司的CINPRES法(Controlled Internal Pressure)及出光石油化学公司的GIM法(Gas Injection Molding)等等,但各方法原理完全相同,如AGI法是将惰性气体(一般为N2)喷嘴设在注射机料口喷嘴内部,而CINPRES法是将惰性气体喷嘴设置在模具上,且可以是1个也可以是几个。
注射压缩成型法(IPM,Injection Press Molding)IPM法技术由日本三菱重工业、名古屋机械制作所、出光石油化学等公司相继开发成功。
简述高分子材料注射成形工艺流程
简述高分子材料注射成形工艺流程高分子材料注射成形是一种生产零件和产品的常见工艺。
Polymer injection molding is a common process for manufacturing parts and products.首先,将高分子材料颗粒放入注射成形机的料斗中。
First, polymer pellets are placed into the hopper of the injection molding machine.然后,高分子材料经过加热和熔化,形成熔融状态。
The polymer is then heated and melted to form a molten state.下一步,将熔融的高分子材料注入模具腔体中。
The molten polymer is injected into the cavity of the mold.随后,模具会冷却并固化成型。
The mold is then cooled and the material solidifies into the desired shape.一般来说,这个过程是在高压下进行的,以确保成型品的密度和强度。
Typically, this process is carried out under high pressure to ensure the density and strength of the molded product.一旦成型品冷却完全,模具开启,成型品从模具中取出。
Once the molded product has completely cooled, the mold opens and the product is ejected.最后,进行修整、去除余料和表面处理。
Finally, finishing, trimming, and surface treatment are carried out.整个注射成形工艺流程需要精确的控制温度、压力和时间。
高分子复合橡胶材料注射成型技术探究
技术应用与研究橡胶制品在我国各个领域应用的越来越广泛,无论是仪表,机器,汽车,建筑还是航天领域都是生产过程中必不可少的材料,但是目前我国的橡胶成型技术还较为落后,主要原因是由于大多数的橡胶都是热固性的,因而目前广泛采用的成型技术是铸压成型,存在着非常多的缺陷,导致橡胶成品的质量很不稳定。
一、国内外橡胶成型注射技术的发展现状橡胶这种高分子的材料,传统的成型方式随着经济的发展已经不能达到要求,甚至已经成为橡胶产业发展的阻碍。
美国曾经针对这方面的工艺有所改善,提出了高分子材料的注射机,80年代左右很多的各国家已经有了很大范围上的使用。
由于橡胶的注射技术可以在成型的过程中产生非常短的周期,工艺流程也很简单,制作的成品质量高,很多的企业都开始广泛应用,并取得了一定的成效。
但是对于我国来说,橡胶的注射技术仍然处在一个起步的状态,至今仍没有较大的发展,也有一些企业通过从外国引进一些橡胶的注射剂,但是没有任何一台可以坚持使用,并且巩固下来。
二、橡胶性能的影响因素橡胶性能的影响因素之一就是分散向粒径的大小,通常情况下净利益越小,最后产生的橡胶的性能越好,经过多种验证并用橡胶中两种橡胶的粘度差值越小,就会使得粒径减小。
另外并用以及共混时的混练条件,对分散粒径和向态的影响也非常的明显。
橡胶组分的相溶性对结构橡胶之间的界面层结构有明显影响,进而会影响并用橡胶的性能,通常情况下相容性越好,橡胶组分间的界面厚度越大,橡胶的使用性能也会越乐观。
通过对橡胶的界面厚度以及张力进行定性和定量的分析,得出的结论就是界面的张力越小,就会使得二者的扩散程度越大,进而导致橡胶界面扩散层的厚度增大。
另外对于并用橡胶来说,炭黑的分布以及混炼的方法也会对橡胶的性能有较大的影响。
在天然橡胶和其他的橡胶并用的时候,这些影响就会更明显。
三、橡胶的注射过程工艺分析1.橡胶注射技术的概述对于大多数的热塑性弹性体来说,工艺性能最适合用注射成型的方法,它可以使普通的热塑性塑料注射剂注射成型,而且由于其热塑性能较强,就可以使很多的废料回收利用,所以在使用的过程中也非常简便,不需要对注射机的结构和尺寸有任何的改动。