
白车身典型断面
图六
前门、后门、B柱、后门铰链 关系断面
图七所示为前门、后门、B柱、后门铰链 关系断面,主要反映的是前门结构、后门 结构、B柱结构、前后门锁、密封条、B 柱护பைடு நூலகம்和其他相关件之间的装配关系
断面基准定义
CLASS-A表面是呈现车身外表面形状与 尺寸的表面,因此,对汽车外覆盖件、外饰 件而言,其外表面就是这些零部件的基准 面;而对内覆盖件而言,其设计基准面就 是加工该零件拉延模的凸模表面,绘制典 型断面图时,要求基准面不仅带有倒圆, 还应带有理论交点;而非基准面仅带有倒 圆即可 见图二
图四
包边结构相关参数定义
图五所示为车门包边相关结构参数,发动 机盖和行李箱盖包边可同样参考,主要是 考虑包边工艺要求及密封胶和折边胶的容 放空间。
图五
车身重要典型断面示例
前门、侧围上部、顶盖关系断面 前门、后门、B柱、后门铰链关系断面 前门、门槛关系断面
前门、侧围上部、顶盖关系断面
图七
前门、门槛关系断面
图八所示为前门、门槛关系断面,主要反 映的是前门内外板、前门护板、侧围门槛 部分、门槛内板、门槛加强板、前地板、 门槛外装饰件、地毯、线束、密封条和其 他相关件的装配关系
图八
小结
车身典型断面图是车身设计中关键的一部分, 为我们提供了关键部位的零部件配合信息,关 键件的冲压及焊接工艺信息,重要运动件的信 息,重要件的强度信息等等,在前期可行性分 析,中期详细结构设计,及晚期数据校核中, 都起到重要作用。通过多看多画,结合新车型, 关联老车型,积累经验,每个工程师都应该提 高自己绘制和研读典型断面图的能力。
白车身典型断面
概述 车身典型断面示例 车身典型断面设计流程
概述
车身典型断面图是车身设计中的重要 一环,贯穿于从车身油泥模型制作开始到车 身结构设计完成的整个过程,是车身工程可 行性分析的重要手段和指导车身结构设计 的重要依据
车身典型断面说明及示例
车身典型断面分布 车身典型断面设计基本要素 车身重要典型断面示例
车身典型端面分布
车身典型断面的数量,位置以及典型断 面所要表达的内容和排列顺序,一般在设 计前确定下来,以尽量多的表达重要结构 关系为准,一般轿车车身典型断面分布 如 图一
图一
车身典型断面设计基本要素
断面基准定义 零件焊接面间圆角定义 门洞法兰面相关参数定义 包边结构相关参数定义
图二
零件焊接面间圆角定义
为使两焊接件在圆角处不产生干涉,相互 贴合的内外钣金件的圆角要合理定义, 当R1≤15mm时,R2=R1+2mm; 当 15mm<R1≤30mm时,R2=R1+3mm;当 30mm<R1时,R2=R1+5mm 如 图三 所示
图三
门洞法兰面相关参数定义
图四所示为B柱断面结构。L1为钣金件内外板边缘线的 落差值,该值一般定义为1mm。以侧围外板密封条安装 面的边缘线为安装密封条的基准线,考虑到钣金件冲压 修边线制造误差和焊接装配误差,应保证侧围外板、B 柱内板、B柱加强板焊接后,侧围外板密封条安装面的 边缘线始终是这些零件的最外缘边,以保证门洞密封条 的安装精度。L2为侧围外板门洞法兰面的宽度,该值一 般定义为15~18mm。圆角R1一般为3~6mm,这些尺寸主 要是考虑到冲压、焊接工艺与密封条的安装要求。 角a 一般定义大于4度,主要是保证冲压工艺要求和保证适 当的断面面积
白车身专业知识(车身设计规则)
白车身设计规则1.基本原则1.1 白车身设计是一个复杂的系统并行设计过程,要彻底地摒弃孤立地单个零件设计方法,任何一个零件只是其所处在的分总成的一个零件,设计时均应考虑其与周边相关零部件的相互关系。
(我们参考一下侧围、车架总成)1.2 任何一种车型的白车身结构均可按三层板的设计思想去构思结构设计,即最外层是外板,最内层是内板,中间是加强板,在车身附件安装连接部位应考虑设计加强板。
(比如侧围、前罩板总成)1.3 所设计的白车身结构在满足整车性能上、结构上、冲压工艺、焊接工艺、涂装工艺、总装工艺是否比参考样车或其他车型更优越,是否符合国内(尤其是客户)的实际生产状况,以便预先确定结构及工艺的改良方案。
1.4 白车身在结构与性能上应提供车身所需的承载能力,即强度和刚度要求。
2.白车身钣金的材料选取原则汽车覆盖件所用材料一般是冷轧钢板。
2.1按国家标准选取钣金材料2.1.1钣金按表面质量分有I,II两级:I级质量最好,适用于外板;II级次之,适用于内板与加强板。
2.1.2钣金按冲压拉延等级分有P,S,Z,F,HF,ZF六级P:普通拉深级,适用于拉延深度浅的零件;S:深拉深级,适用于拉延深度一般的零件;Z:最深拉深级,适用于拉延深度较深的零件;F:复杂拉深级,适用于结构复杂且拉延深度较深的零件;HF:很复杂拉深级,适用于结构较复杂且拉延深度较深的零件;ZF:最复杂拉深级,适用于结构非常复杂且拉延深度较深的零件;2.1.3钣金按强度等级分有:普通强度,高强度,超高强度高强度和超高强度钢板按其强化机理分为:固溶强化、析出强化、组织强化,复合组织强化、热处理硬化型强化、相变强化、冷作强化、时效强化等。
高强度钢板的强化机理定义:固溶强化利用固溶铁中原子产生的格子变形的强化机理。
析出强化使Ti、Nb、V等的碳化物和氮化物以细小的形态析出,由于这些析出物,位错活动受到阻碍,据此形成强化的机理。
组织强化利用将钢从高温的奥氏体急冷时生成硬质的马氏体和贝氏体的强化机理。
白车身及车身骨架结构设计要求
白车身及车身骨架结构设计要求白车身总体结构1.1 概述白车身通常指已经焊装好但尚未喷漆的白皮车身(Body in white),即由各种各样的骨架件和板件通过焊接拼装而成的轿车车身。
本章内容主要针对车身骨架进行描述,不包括车身覆盖件。
1.1.1 车身作用主要是为驾驶员提供便利的工作条件,为乘员提供安全、舒适的乘坐环境,隔绝振动和噪声,不受外界恶劣气候的影响。
车身应保证汽车具有合理的外部形状,在汽车行驶时能有效地引导周围的气流,以减少空气阻力和燃料消耗;此外,车身还应有助于提高汽车行驶稳定性和改善发动机的冷却条件,并保证车身内部良好的通风。
同时车身也是一件精致的艺术品,给人以美感享受,反映现代风貌、民族传统以及独特的企业形象。
1.1.2 车身类型车身壳体按照受力情况可分为非承载式、半承载式和承载式(或称全承载式)三种。
1.1.2.1 非承载式非承载式车身的特点是车身与车架通过弹簧或橡胶垫作柔性连接,如图1-1;在此种情况下,安装在车架上的车身对车架的加固作用不大,汽车车身仅承载本身的重力、它所装载的人和货物的重力及其在汽车行驶时所引起的惯性力与空气阻力;而车架则承受发动机及底盘各部件的重力;这些部件工作时,一直承受着支架传递的力以及汽车行驶时由路面通过车轮和悬架传递来的力(最后一项对车架或车身影响最大);这种结构型式一般用在货车、专用汽车及部分高级轿车上。
图1-1 非承载式车身1.1.2.2 半承载式半承载式车身的特点是车身与车架或用用螺钉连接,或用铆接、焊接等方法刚性地连接,如图1-2。
在此种情况下,汽车车身除了承受上述各项载荷外,还在一定程度上有助于加固车架,分担车架的部分载荷。
半承载式是一种过渡型的结构,车身下部仍保留有车架,不过它的强度和刚度要低于非承载式的车架,一般将它称之为底架。
它之所以被命名为半承载式是出于以下考虑:让车身也分担部分载荷,以此来减轻车架的自重力。
这种结构型式主要体现在大客车上。
白车身结构设计与技巧 汽车设计技术
根据制造过 程中出现的 问题对数据 进行优化
完成第二
版冻结数 模
发放附件 供应商
根据第一版冻结数模对 升降器、仪表板等车身 附件和内饰件进行设计
车身结构件——试装验证阶段
钣金一序件制 造完成,模具、 焊装夹具初步 完成,单件检 具全部完成
车身附件及内 外饰快速成型 件或软模件制 造完成
进行车身焊
接及附件、 内外饰装配
力以及使车身结构合理化,采用无承载式车 身。在大客车及轿车现在基本上都采用承载 式车身。
白车身组成:
白车身由前围焊接总成、地板焊接总成、左/右侧围焊 接总成、后围焊接总成、顶盖焊接总成。
三、白车身结构设计的基本原则
白车身设计是一个复杂的系统并行设计过程,要彻底摒弃 孤立地单个零件设计方法,任何一个零件只是其所处在的 分总成的一个零件,设计时均应考虑其与周边相关零部件 的相互关系。
较深的零件
五、白车身设计一般流程
车身结构件———工艺数据设计阶段
车身内板 及加强板 设计
参考标杆车结构与已冻 结的车身外观覆盖件数 模相结合完成整车数模
逆向标杆车关键件及大 件,同时与已冻结的车 身外观覆盖件数模相结 合完成整车数模
完成第一 版工艺数 模
车身结构件——工艺数据设计阶段
工艺分析
第一版工 艺数模
2、钣金按表面质量分有一、二两级:一级质量最好, 适用于外板;二级次之,适用于内板与加强板。
3、钣金按冲压拉延等级分有P、S、Z、F、HF、ZF六 级
4、钣金按强度等级分有:普通强度、高强度、超高 强度钢板。高强度和超高强度按其强化机理分为: 固溶强化、析出强化、组织强化,复合组织强化、 热处理硬化型强化、相变强化、冷作强化、时效强 化等。
汽车车身结构设计技术与方法
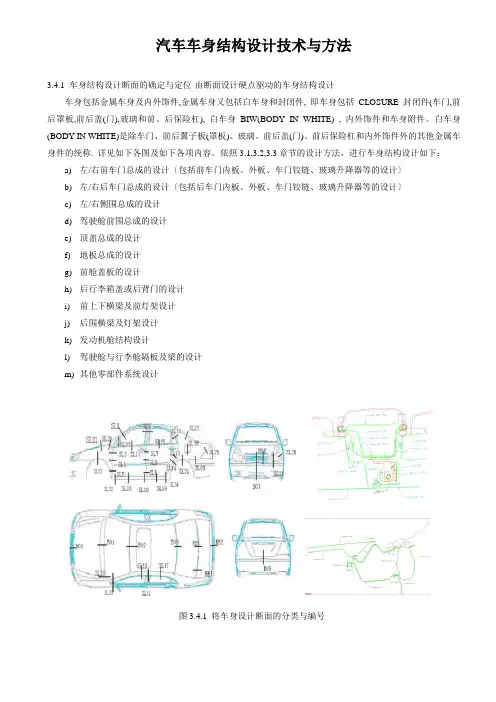
汽车车身结构设计技术与方法3.4.1 车身结构设计断面的确定与定位-由断面设计硬点驱动的车身结构设计车身包括金属车身及内外饰件,金属车身又包括白车身和封闭件, 即车身包括CLOSURE封闭件(车门,前后罩板,前后盖(门),玻璃和前、后保险杠), 白车身BIW(BODY IN WHITE) , 内外饰件和车身附件。
白车身(BODY IN WHITE)是除车门、前后翼子板(罩板)、玻璃、前后盖(门)、前后保险杠和内外饰件外的其他金属车身件的统称. 详见如下各图及如下各项内容。
依照3.1,3.2,3.3章节的设计方法,进行车身结构设计如下:a)左/右前车门总成的设计〔包括前车门内板、外板、车门铰链、玻璃升降器等的设计〕b)左/右后车门总成的设计〔包括后车门内板、外板、车门铰链、玻璃升降器等的设计〕c)左/右侧围总成的设计d)驾驶舱前围总成的设计e)顶盖总成的设计f)地板总成的设计g)前舱盖板的设计h)后行李箱盖或后背门的设计i)前上下横梁及前灯架设计j)后围横梁及灯架设计k)发动机舱结构设计l)驾驶舱与行李舱隔板及梁的设计m)其他零部件系统设计图3.4.1 将车身设计断面的分类与编号图3.4.2 基于参考车型的BENCHMARK断面的断面设计图3.4.3 选定车身密封断面的设计方案车身结构设计的步骤与过程如下所述:图3.4.5 建立benchmark车型白车身数字化原型车设计建模造型面硬点3.4.2 开闭件设计开闭件(CLOSURE)一样包括4门2盖或5门1盖(两厢有后尾门汽车)。
1、车门设计车门外板设计是依照光顺好的整体造型面和车门轮廓线的切割面片基础上加上周边翻边和门锁等特点后的车身零件. 分缝线通过两种方法获得(a)一样先将汽车内外外观面整体造型面光顺到A级曲面(CLASS A), 同时将造型边界线投影到XZ铅垂平面后光顺到A级曲线, 然后采纳该投影的边界线投影到光顺好的A级大造型面上与造型面相交获得的边界线,该交线理论上确信也是A级曲面。
白车身通用技术条件

JLYY-JT-08白车身通用技术条件编制:校对:审核:审定:标准:批准:浙江吉利汽车研究院有限公司前言为统一和规范白车身的设计、制造、检验、运输和储存,结合本企业的实际情况,特制定本标准。
本标准由浙江吉利汽车研究院有限公司提出。
本标准由浙江吉利汽车研究院有限公司车身内外饰部负责起草。
本标准主要起草人:金爱君。
本标准于2008年5月31日发布实施。
Ⅰ1范围本标准规定了吉利轿车白车身的技术要求、检(试)验方法和规则、运输和储存。
本标准适用于乘用车的白车身。
2规范性引用文件下列文件中的条款,通过本标准的引用而成为本标准的条款。
凡是注年代号的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本标准,然而,鼓励本标准各执行方研究和使用这些文件的最新版本。
凡是不注年代号的引用文件,其最新版本均适用于本标准。
GB7258机动车运行安全标准GB11551乘用车正面碰撞的乘员保护GB11566轿车外部凸出物GB14167汽车安全带安装固定点GB15083汽车座椅、坐椅固定装置及头枕强度要求和试验方法GB15743轿车侧门强度GB17354汽车前、后端保护装置GB20071乘用车侧面碰撞的乘员保护GB20072乘用车后碰撞燃油系统安全要求GB/T20913-2007乘用车正面偏置碰撞的乘员保护QC/T566-1999轿车的外部防护QC/T900-1997汽车整车产品质量检验评定方法JL100001-2008车辆识别代码(VIN)编制规3技术要求3.1基本要求3.1.1白车身总成(包括车身本体总成、左右车门总成、发动机罩总成、行李舱门总成(背门总成)、左右翼子板等)应符合本标准要求,并按规定程序批准的产品图样及技术文件制造。
3.1.2白车身总成的各总成、零(部)件必须经检验,验收合格后方可用于焊接和装配。
3.1.3白车身焊点和焊缝的数量、位置、尺寸,应符合各车型白车身总成图的规定。
3.1.3白车身的质量应控制在设计目标值±5kg的范围内。
SAE-ChinaJ0703-2013《轿车白车身轻量化设计方法》讲解

GB11551-2003《乘用车正面碰撞的乘员保护》;
GB20071-2006《乘用车侧面碰撞的乘员保护》;
GB/T20913-2007《乘用车正面偏置碰撞的乘员保护》;
SAE-China J0702-2013技术规范“普通乘用车白车身弯曲刚度测试方法”;
4.2
按照国家标准GB20071-2006《乘用车侧面碰撞的乘员保护》,进行基于侧面碰撞的白车身结构轻量化设计时,只考虑白车身结构的抗撞性评价指标如侧面压溃量、白车身吸能量、B柱加速度等,不考虑车内假人的伤害指标。
4.3
按照国家标准GB/T20913-2007《乘用车正面偏置碰撞的乘员保护》,进行基于正面偏置碰撞的白车身结构轻量化设计时,只考虑白车身结构的抗撞性评价指标如前端压溃量、白车身吸能量、防火墙侵入量和B柱加速度等,不考虑车内假人的伤害指标。
5.2
在进行整车被动安全性分析模型验证时,考虑到车身的四门两盖和门窗玻璃对整车被动安全性仿真分析结果有重要影响,车身有限元模型中包含四门两盖和门窗玻璃模型。
5.2.1
按照国家标准GB11551-2003《乘用车正面碰撞的乘员保护》,进行刚性壁障整车正面碰撞仿真分析,其假人伤害指标应满足标准规定要求;提取白车身结构抗撞性评价指标,如前端最大压溃量、B柱碰撞加速度曲线、防火墙最大侵入量、白车身吸能量曲线。
3.2
白车身产生单位扭转角所需要的外加扭矩,它表征了白车身抵抗扭转弹性变形的能力。
3.3
使白车身产生单位弯曲变形所需的弯矩,它表征了白车身抵抗弹性弯曲变形的能力。
3.4
指轿车前后轮距的平均值与轴距的乘积。
3.5
指白车身的性能指标,如弯曲刚度、扭转刚度、一阶整体弯曲频率、一阶整体扭转频率等,相对白车身结构设计变量如板厚、梁截面面积和形状尺寸等的一阶导数。
车身气密性及白车身用胶技术标准
车⾝⽓密性及⽩车⾝⽤胶技术标准油漆车⾝⽓密性主要检测油漆车⾝密封性能,油漆车⾝⽓密性试验主要检测油漆车⾝各空腔及焊缝是否漏⽓及泄漏量⼤⼩。
油漆车⾝需满⾜焊装涂胶、涂装涂胶、堵件及胶块设计状态。
⽓密性验证⽬的:检测油漆车⾝油泄漏量是否达到密封性能⽬标,并检查⽩车⾝焊接、涂胶、涂装PVC涂胶及堵件装配是否满⾜产品要求。
技术要求⽩车⾝胶品:采⽤树脂或橡胶或聚合物为基材,在⽩车⾝上主要起到密封、防腐、粘接、减振及降噪等作⽤,外观主要为均匀膏状或固体形态。
1.胶品特性按照胶品主要性能和⽤途的差异进⾏分类,见表1。
2.胶品类型(1)点焊胶和结构胶涂胶PDM图定义:型号、尺⼨定义须完整。
其中尺⼨定义包括胶体的直径(或⾼、宽)、涂胶长度及公差,并标注每段胶的总长度。
不同部位的胶须有典型断⾯图,涂胶起⽌端必须要有放⼤图进⾏尺⼨标注。
1)避免涂胶不连续。
同⼀涂胶部位的胶体直径定义须统⼀(特别是⼿⼯涂胶情况下)。
2)在同⼀涂胶部位避免定义2种以上容易混淆的胶种的原则,以免⽤错胶。
3)车⾝结构设计:涂胶位置的钣⾦搭接边宽度建议不⼩于10mm,以避免装配溢胶问题。
4)搭接边设计避免过于复杂的曲⾯造型,保证⼿⼯涂胶不出现折折弯弯的S形轨迹;有条件的部位,钣⾦⾯设计涂胶线便于控制涂胶位置。
5)不得设计钣⾦缺⼝,影响涂胶的连续性或导致出现漏胶和流挂问题。
6)涂胶位置距离20mm范围内禁⽌定义烧CO2焊缝。
(2)2D胶块、拇指胶、密封胶条、隔振胶条涂胶PDM图定义:型号、尺⼨定义须完整。
其中尺⼨定义包括胶块在钣⾦上的粘贴位置及尺⼨公差。
胶块在钣⾦上粘贴位置,必须以钣⾦棱线为参照标识不同⽅向的距离和允许的偏差量。
车⾝结构设计:对胶块或胶条的位置设计参照标识。
在装配粘贴起、末位置,设置涂胶提⽰标识,如凸台、凸圈、拉延标记等。
须注意的是,所有标识不得破坏钣⾦密封结构。
其他要求:产品部门必须对胶品的膨胀特性进⾏确认和验证能否充满钣⾦空腔。
车身的组成及结构
车身的组成及结构一、白车身的组成及结构功能油漆前的车身俗称为白车身。
白车身是由车体骨架,发动机罩,行李箱盖,左、右门外板焊接总成共同组成的。
车体骨架结构是由地板焊接总成,左、右前纵梁及轮罩焊接总成,左、右侧围焊接总成,前围焊接总成,顶盖及前、后横梁,后挡板,左、右后纵梁及后轮罩焊接总成,后围焊接总成所构成,如图22-1所示1.地板焊接总成地板焊接总成是由前地板焊接总成、中地板焊接总成、后地板焊接总成所组成的。
地板焊接总成如图22-2所示。
2.左、右前纵梁及轮罩焊接总成左、右前轮罩、前纵梁焊接总成包括:左、右前轮罩焊接总成;左、右前纵梁焊接总成;左、右前悬架固定座;左、右加强板焊接总成。
该焊接总成是车身前部的重要部件,是发动机、前悬架及底盘各零部件的固定承载件。
各零件组成封闭式纵梁,充分地满足轮胎运动关系和高强度的、牢固的前悬架固定座,如图22-3所示。
3.左、右侧围焊接总成侧围焊接总成是由前支撑板、前支柱、中支柱、后支柱、后风窗支柱、顶盖侧梁、门坎外板及后翼子板等组成的焊接框架,装配时作为独立的大总成与其他件焊接成一个整体,见图22-4。
4.前围焊接总成前围焊接总成是由水槽、转向柱横梁、转向柱支架及加强板组成。
前部两侧靠两个翼形连接板分别同左、右前轮罩焊接固定,下边缘与前地板即发动机挡板点焊连接。
这样,前围焊接总成与倾斜的前地板一起将发动机舱与乘员空间分开,起着隔音、隔热、隔振及防撞防护等作用如图22-5所示。
5.顶盖CA7220红旗轿车顶盖为带后风窗框的整体式大形冲压件,如图22-6所示。
6.顶盖前、后横梁顶盖前、后横梁均为单板冲压件。
顶盖前、后横梁,左、右侧梁,左、右前风窗支柱及左、右后风窗支柱共同构成了乘客区上部的完整受力骨架。
相互之间为点焊连接。
顶盖与上部骨架靠点焊与粘接连为一体参与承载,提高了整个车体结构的强度及抗弯、抗扭刚度,并减轻了车体的质量。
7.后挡板后挡板为整体冲压L形薄板件,它将乘员空间与行李舱分隔开。
白车身通用技术条件
共 11 页第 9 页
GEELY
ID 号:5097171 受控文件 归档日期:2008-05-31 15:13:13 编码:
白车身通用标准
JLYY-JT -08
图 6 承面凸焊螺栓抗拉试验示意图
4.3.3.3 承面凸焊螺栓抗扭强度试验
将盲孔检验用螺母,装在凸焊螺栓上(拧紧到底)。见图 7 ,然后按表 5 规定,在盲孔螺母上施以适当
3.5 装配要求
3.5.1 白车身所有零部件应装配完整、齐全、可靠,不允许有错装、漏装和零件损坏现象。
3.5.2 白身车各螺纹联接件的拧紧扭矩,应符合表 1 的规定。
表 1 螺纹拧紧扭矩
螺纹规格
拧紧力矩(N·m)
M5
2~4
M6
9~12
M8
23~26
M10X1.25
70~75
3.5.3 白车身总成中侧围外板、翼子板、发动机罩、车门、行李舱门(背门)、加油口盖与各自相邻零部件 之间的装配间隙及外表面的高度差值,通常应该符合图 2 和表 2 的规定;同一条间隙的不均匀值不大于 0.5mm;两对称间隙的差值不大于 1 mm。
GB 7258 机动车运行安全标准 GB 11551 乘用车正面碰撞的乘员保护 GB 11566 轿车外部凸出物 GB 14167 汽车安全带安装固定点 GB 15083 汽车座椅、坐椅固定装置及头枕强度要求和试验方法 GB 15743 轿车侧门强度 GB 17354 汽车前、后端保护装置 GB 20071 乘用车侧面碰撞的乘员保护 GB 20072 乘用车后碰撞燃油系统安全要求 GB/T 20913-2007 乘用车正面偏置碰撞的乘员保护 QC/T 566-1999 轿车的外部防护 QC/T 900-1997 汽车整车产品质量检验评定方法 JL 100001-2008 车辆识别代码(VIN)编制规
车身主断面及主断面范例简介
车身主断面介绍
第三章、车身主断面的范例
车身主断面介绍
第二章、车身主断面的设计要点(续)
5 断面符合性检验要求
5.1 左右对称部分均要作断面检查; 5.2 检查配合面是否有干涉和间隙; 5.3 检查焊接边的接合宽度是否满足设计要求; 5.4 检查安装密封件的配合面是否满足设计要求; 5.5 检查开闭件配合间隙及外观分缝间隙、段差是否满足设计要求。
车身主断面介绍
第一章、车身主断面的定义
10
SL10
左侧B柱安全带下固定点
11
SL11
左前车门窗沿
12
SL12
左侧C柱上部
13
SL13
左侧C柱后车门锁扣
14
SL14
左侧C柱下部、后轮罩前部
15
SL15
左后车门窗沿
16
SL16
左侧前车门上边梁
17
SL17
左侧后车门上边梁
18
SL18
左侧前车门槛
19
SL19
29
SL29
左前大灯、发动机盖、前保险杠
52
F9
前地板纵梁
53
F10
后车架前段
54
FLF1
左前纵梁(前端加强板)
55
FLF2
左前纵梁连接板
56
FLR1
左后纵梁(加强板)
57
FLR2
左后纵梁(安装孔)
车身主断面介绍
第一章、车身主断面的定义
车身主断面介绍
第一章、车身主断面的定义
4.主断面设计,在车身设计中分三个阶段控制车身设计品质 4.1主断面建立
左侧后车门槛
20
SL20
左侧发动机舱上梁(铰链)