
弯曲模具设计(带全套cad图)
模具课程设计说明书
——弯曲模课程设计
学校:
学院:
专业:
姓名:
学号:
指导教师:
目录
第一章工艺分析及工艺方案的拟订
1.1、零件工艺性分析 (1)
1.2、工艺方案的确定 (1)
第二章工艺设计
2.1、确定排样方案 (2)
2.2、计算各工序的压力 (3)
2.3、压力机的选取 (4)
第三章模具类型及结构形式的选择 (5)
第四章模具工作零件刃口尺寸及公差的计算
4.1、凸、凹模刃口尺寸计算原则 (5)
4.2、刃口尺寸计算 (5)
第五章模具零件的选用,设计及必要的计算
5.1、凹模结构尺寸的确定 (6)
5.2、卸料树脂的选用 (7)
5.3、其他标准件零件的选用 (7)
第六章凸凹模加工工艺方案
6.1、凹模、凸模加工工艺路线 (7)
6.2、模具装配 (9)
第一章工艺分析及工艺方案的拟订
1.1零件工艺性分析
一、零件图
二、零件的工艺性分析
(1)冲裁件的结构工艺性
此制件的形状较简单,需要圆角过渡,可以加上R0.5,便于模具的加工和减少冲压时在尖角处开裂的现象,同时也可以防止尖角部位刃口的过快磨损。
(2)冲裁件的尺寸精度
冲裁件的精度主要以其尺寸精度、冲裁断面粗糙度、毛刺高度三个方面的指标来衡量,根据零件图上的尺寸标注及公差,可以判断属于尺寸精度为IT12—IT14的经济级普通冲裁。
1.2、工艺方案的确定
一、冲压工序的选择
在满足冲裁件质量与生产率的要求下,选择单工序冲裁方式,其模具寿命较长,生产率高,操作较方便和工作安全性高。
二、冲压顺序的安排
落料,弯曲共两道工序,本设计中只需要设计落料模。
第二章工艺设计
2.1、确定排样方案
一、搭边与料宽
搭边搭边值的大小与材料的力学性能、厚度、零件的形状与尺寸、排样的形式、送料及挡料方式、卸料方式等因素有关。
搭边值一般由经验确定,根据所给材料厚度δ=1.2mm,确定搭边工作间a1为2.0mm, a为2.0mm。
具体可见排样图,如下:
(2)条料宽度条料宽度的确定原则:最小条料宽度要保证冲裁时零件周边有足够的搭边值,最大条料宽度要能在冲裁时顺利地在导料板之间送进,并与导料板之间有一定的间隙。
当用孔定距时,可按下式计算
条料宽度 B-Δ=(Dmax+2a)-Δ
=(20+2×2) -0.5 =24-0.5 mm
式中 B——条料的宽度(mm);
Dmax——冲裁件垂直于送料方向的最大尺寸(mm);
a——侧搭边值;
Δ——条料宽度的单向(负向)公差;
剪切条料宽度偏差Δ=0.5, 因此B=24-0.5 。
三、材料利用率的计算
一个步距内的材料利用率η为
η=nF/Bs×100%
η=1×119.78/24×8×100%=62.4%
式中 F——一个步距内冲裁件面积(包括冲出的小孔在内);
n——一个步距内冲裁件数目;
B——条料宽度(mm);
s——步距;
2.2、计算各工序的压力
一、冲压力
冲压力是指冲裁力、卸料力、推件力和顶件力的总称。
二、冲裁力的计算
平刃口冲裁力可按下式计算
F=KLδτ
F=1.3×51.2×1.2×380=30351.36N
=30.35KN
式中 F——冲裁力(N);
L——冲裁件周边长度(mm);
τ——材料抗剪强度(MPa);
δ——材料厚度;(mm)
K——系数,通常K=1.3;
三、卸料力、推件力及顶件力的计算
生产中常用下列公式计算
F卸=K卸F (4-4) =0.045×30.35=1.37KN
综上所述,总的冲裁力为F总=31.72 KN
2.3 压力机的选取
一、压力中心的计算
采用解析法求压力中心,求XG,YG
本设计中产品是四边对称,规则形状。
所以
Y——F到X轴的力臂 Y=0
X——F到Y轴的力臂 Y=0
根据合力距定理:
YG = YF/F
YG——F冲压力到X轴的力臂;YG =0
XG = XF/F
XG——F冲压力到Y轴的力臂;XG =0
二、压力机的选用
初步确定压力机的型号:
F公称≥F总
因此选择压力机的型号为:JH23—16压力机
型号为JH23—16压力机的基本参数如:(表一)
第三章模具类型及结构形式的选择
落料模结构形式:
第四章模具工作零件刃口尺寸及公差的计算4.1、凸、凹模刃口尺寸计算原则
设计落料模先确定凹模刃口尺寸,以凹模为基准,间隙取在凸模上;设计冲孔模先确定凸模刃口尺寸,以凸模为基准,间隙取在凹模上。
4.2、刃口尺寸计算
冲孔凸模和落料凹模刃口尺寸按下列公式计算:
冲孔时 dp=(dmin+XΔ)- δp (5-2)
落料时 Dp=(Dmax-XΔ-Zmin)- δp (5-3)
孔心距 Lp=L±δp’ (5-4)
式中 Dp dp——分别为落料和冲孔凸模的刃口尺寸(mm);
Dmax ——为落料件的最大极限尺寸(mm);
dmin——为冲孔件的最小极限尺寸(mm);
Δ——工件公差;
Δp——凸模制造公差,通常取δp=Δ/4;
δp’——刃口中心距对称偏差,通常取δp’=Δ/8;
Lp——凸模中心距尺寸(mm);
L——冲件中心距基本尺寸(mm);
Zmin——最小冲裁间隙(mm);
落料凹模刃口尺寸: Aj1=(Amax-XΔ)+ Δ
=20-0.5×0.04=19.98+0.02;
Aj2=(Amax-XΔ)+ Δ
=6-0.5×0.04=5.98+0.02;
Aj3=(Amax-XΔ)+ Δ
=0.5-0.5×0.04=0.48+0.02;
落料凸模刃口尺寸: Hj1=(Aj1-2Z)+ Δ
=20-2×0.05=19.9+0.02;
Hj2=(Aj2-2Z)+ Δ
=6-2×0.05=5.9+0.02;
Hj3=(Aj3-2Z)+ Δ
=6-2×0.05=5.9+0.02;
第五章模具零件的选用,设计及必要的计算
5.1、凹模结构尺寸的确定
(1)凹模外形尺寸,由于产品在冲孔时以平板外形做定位,所以冲孔凹模尺寸即为产品内挡尺寸。
(2)凹模厚度:凹模厚度h根据冲裁力F按文献[10]图14-15选择。
先算冲裁力:F=3.035KNN
由文献[10]图14-15中取凹模厚度h=28mm。
(3)刃壁高度
垂直于凹模平面的刃壁,其高度h0可以按下列规则计算[10]:
冲件料厚t≤3 mm,h0=3 mm;
冲件料厚t>3 mm,h0=t;
所以,这里取h0=3 mm。
5.2、卸料树脂的选用
先算卸料力,F卸=K卸F=0.045×30.35=1.37 KN
根据模具的结构初定4根树脂,每根树脂分担的卸料力为:1.37/4=0.34KN,选用直径25的树脂,能满足卸料力的要求。
5.3、其他标准件零件的选用
由《模具设计指导》表5-4,可得复合模的典型组合尺寸100×80(单位为mm)(JB/T8066.1—1995)。
而由此典型组合标准,即可方便的确定其他冲模零件的数量、尺寸及主要参数。
其零件参数如下表所示:
选择标准模架
由凹模周界尺寸及模架闭合高度在129~147mm之间,查《模具设计指导》表5-7选用5#后侧标准模架:上模座167×130×25,下模座167×130×30,导柱18×110,导套28×80。
第六章凸凹模加工工艺方案
6.1、凸模,凹模加工工艺路线
1、凸模的加工工艺
凸模的加工工艺卡
2、落料凹模的加工工艺
凹模加工工艺卡
6.2.模具的装配:
1、确定装配基准件
应以凹模为装配基准件。
首先要确定凹模在模架中的位置,安装凹模,确定凹模在下模座的位置,然后用平行板将凹模和下模座夹紧,在下模座上划出弯曲孔线,进而安装下模和凹模。
2、安装上模部分
检查上模部分各个零件尺寸是不是满足装配技术条件要求。
安装上模,调整冲裁间隙,将上模系统各零件分别装于上模座内。
3、安装下模部分
4、自检
按冲模技术条件进行总装配检查。
5、检验
6、试冲。
3.8 弯曲模典型结构

确定弯曲件工艺方案后,即可进行弯曲模的结构设计。
常见的弯曲模结构类型有:单工序弯曲模、级进弯曲模、复合模和通用弯曲模。
下面对一些比较典型的模具结构简单介绍如下:1.V形件弯曲模图3.8.1a为简单的V形件弯曲模,其特点是结构简单、通用性好。
但弯曲时坯料容易偏移,影响工件精度。
图3.8.1b~图3.8.1d所示分别为带有定位尖、顶杆、V形顶板的模具结构,可以防止坯料滑动,提高工件精度。
图3.8.1e所示的V形弯曲模,由于有顶板及定料销,可以有效防止弯曲时坯料的偏移,得到边长差偏差为0.1mm的工件。
反侧压块的作用平衡左边弯曲时产生的水平侧向力图3.8.1 V形弯曲模的一般结构形式1-凸模2-定位板3-凹模4-定位尖5-顶杆6-V形顶板7-顶板8-定料销9-反侧压块图3.8.2为V形精弯模,两块活动凹模4通过转轴5铰接,定位板3(或定位销)固定在活动凹模上。
弯曲前顶杆7将转轴顶到最高位置,使两块活动凹模成一平面。
在弯曲过程中坯料始终与活动凹模和定位板接触,以防止弯曲过程中坯料的偏移。
这种结构特别适用于有精确孔位的小零件、坯料不易放平稳的带窄条的零件以及没有足够压料面的零件。
图3.8.2 V形精弯模1-凸模2-支架3-定位板(或定位销)4-活动凹模 5-转轴6-支承板7-顶杆2.U形件弯曲模根据弯曲件的要求,常用的U形弯曲模有图3.8.3所示的几种结构形式。
图3.8.3a所示为开底凹模,用于底部不要求平整的制件。
图3.8.3b用于底部要求平整的弯曲件。
图3.8.3c用于料厚公差较大而外侧尺寸要求较高的弯曲件,其凸模为活动结构,可随料厚自动调整凸模横向尺寸。
图3.8.3d用于料厚公差较大而内侧尺寸要求较高的弯曲件,凹模两侧为活动结构,可随料厚自动调整图3.8.3 U形件弯曲模1-凸模2-凹模3-弹簧 4-凸模活动镶块5、9-凹模活动镶块6-定位销7-转轴8-顶板凹模横向尺寸。
图3.8.3e为U形精弯模,两侧的凹模活动镶块用转轴分别与顶板铰接。
弯曲模具设计说明

弯曲模具设计阐明书--保持架异向弯曲工序模具设计姓名:***学号:***班级:***指导老师:***日期:2023/12/27目录1. 设计旳目旳和意义 (3)2. 弯曲零件图及工艺 (3)2.1. 弯曲零件图 (3)2.2. 工艺分析 (4)2.3. 材料分析 (5)2.4. 模具简图 (5)3. 弯曲力旳计算 (10)4. 校正弯曲力旳计算 (10)5. 弹顶器旳计算 (11)6. 回弹量旳计算 (12)7. 弯曲模构造设计和装配图总图 (13)8. 弯曲模凸模、凹模设计 (14)9. 结论 (15)10. 参照文献 (16)1.设计旳目旳和意义本设计书意在设计出保持架中间工序旳弯曲模,保持架为多部位弯曲构造,采用冲压弯曲工艺可以以便快捷高效地进行生产,且品质益于保证,节省成本。
保持架采用单工序模冲压,需要三道工序,工艺简朴,生产效率高。
此模具是保持架三道工序(a 落料 b 异向弯曲c 最终弯曲)三步中旳第二步,是成型最关键旳一步。
2.弯曲零件图及工艺2.1. 弯曲零件图零件名称:保持架生产批量:中批量材料:20钢,厚0.5mm零件图:如图1图1 保持架零件图2.2. 工艺分析保持架采用单工序模冲压,需要三道工序,分别为落料、异向弯曲、最终弯曲。
每道工序各用一套模具。
本设计书重要简介了中间工序-异向弯曲工序模具旳设计。
异向弯曲工序旳工件如图2所示。
工件左右对称,共有8条弯曲线。
其中字母a, b, c, d, e为此弯曲工序旳弯曲线。
图2 异向弯曲工序工件2.3. 材料分析此工件材料为20钢(GB/T 699-1999),冷变形塑性高、一般供弯曲、压延、弯边和锤拱等加工切削加工性冷拔或正火状态较退火状态好、一般用于制造受力不大而韧性规定高旳。
该钢属于优质低碳碳素钢,冷挤压、渗碳淬硬钢。
该钢强度低,韧性、塑性和焊接性均好。
抗拉强度为355~500MPa,伸长率≥24%。
2.4. 模具简图图3是保持架零件图,图4是此弯曲工序旳成品图,图5为此工序模具旳设计装配图,图6是保持架模具凹模零件图,图7是保持架模具凸模零件图,图8是凹模垫板工程图,图9是凹模固定板工程图,图10是凸模垫板工程图,图11是凸模固定板工程图。
3弯曲模具设计实例(PPT)
第二页,共四十六页。
2.1.1 弯曲变形过程分析 1. 弯曲变形过程:弯曲变形的含义、变形过程三阶段
、弯曲回弹、自由弯曲、矫正(jiǎozhèng)弯曲。 2. 弯曲变性特点:网格法、中性层 2.1.2 弯曲件质量分析
弯裂、回弹、偏移等
第三页,共四十六页。
2.1.3 弯曲件的工艺性:指弯曲件的结构形状、尺寸 、精度、材料及技术要求(yāoqiú)是否符合弯曲加工的工 艺要求(yāoqiú)。
第十九页,共四十六页。
2.2.1 弯曲模典型结构 模具设计本卷须知:a. 准确、可靠的定位,防止弯
曲中偏移;b. 弯曲结束(jiéshù)时能得到校正力;c. 成形后能方便、平安地取出;d. 考虑磨损,模具 留有修模余量。 弯曲模具分类:单工序模、连续弯曲模、复合弯曲模 和通用弯曲模。
第二十页,共四十六页。
第十页,共四十六页。
5. 增加工艺缺口、槽和工艺孔 a. 为提高精度,对于弯曲时圆角变形区侧面可以
产生畸变(jībiàn)的弯曲件,可以预先在折弯线的两端切 出工艺缺口或槽,以防止畸变(jībiàn)对弯曲件宽度尺寸 的影响。
第十一页,共四十六页。
b. 当工件局部边缘局部弯曲时,为防止弯曲局部受力 不均匀而产生变形和裂纹(liè wén),应于线切槽或冲工艺孔 。
弯曲半径较小、材料强度较大的弯曲件时,必须对
弯曲力进行计算。
a. 自由弯曲时的弯曲力
V形弯曲件 F自=0.6Kbt²σb/(r+t)
U形弯曲件 F自=0.7Kbt²σb/(r+t)
其中:b-弯曲件宽度;t-弯曲件厚度;r-内圆
角弯曲半径;
σb-弯曲材第十七料页,共四的十六页抗。 拉强度〔Mpa〕;K-
精选弯曲工艺与弯曲模设计
3.弯曲件的直边高度
直边高度H过小,那么直边在弯曲模上支承的长度也过小,不易形成足够的弯矩,弯曲件的形状难以控制。
如果
可加大直边高度,待弯曲成形后,再将直边的高出部分切除。
当弯曲边带有斜度时,应保证
图 4-9 直边高度要求
4.弯曲件孔边距
图 4-10 弯曲件孔边距
图 4-11 防止孔变形的措施
(5)弯曲校正力。 弯曲校正力愈大,塑性变形程度愈大,回弹愈小。
3.减小回弹的措施
1)补偿法
预先估算或试验出工件弯曲后的回弹量,在设计模具时,使弯曲件的变形量超过原设计量,工件回弹后就得到所需要的正确形状。
图 4-30 补偿法示意图
2)校正法
图 4-31 校正法示意图
校正压力集中施加在弯曲变形区,使其塑性变形成分增加,弹性变形成分减小,从而使回弹量减小。
2.弹-塑性弯曲阶段
促使材料塑性变形的弯曲力矩是逐渐增大的。由于弯曲力臂l逐渐减小,因此弯曲力处于不断上升的趋势。凸模继续下行,板料与凸模V形斜面接触后被后向弯曲。
后向弯曲
3. 塑性弯曲阶段
当凸模到达下止点时,毛坯被紧紧地压在凸模与凹模之间,使毛坯内侧弯曲半径与凸模的弯曲半径吻合,完成弯曲过程,变形由弹—塑性弯曲过渡到塑性弯曲。
2.工序安排方法
(1)简单形状一次弯曲成形
图 4-36 一道工序弯曲成形
(2)复杂形状,一般采用两次或多次弯曲成形
图 4-37 二道工序弯曲成形
图 4-38 三道工序弯曲成形
(3)对于某些结构不对称的零件,采用弯曲后再切开的方法
图 4-39 成对弯曲成形
(4)弯曲件有高精度孔时,采用先弯曲后冲孔的方法
4.4.2 弯曲力的计算
弯曲模具设计

弯曲模具的结构设计是在弯曲工序确定后的基础上进行的,设计时应考虑弯曲件的形状、精度要求、材料性能以及生产批量等因素,下面分析常见各类型弯曲模的结构和特点。
一. V 形件弯曲模V 形件即为单角弯曲件,形状简单,能够一次弯曲成形。
这类形状的弯曲件可以用两种方法弯曲:一种是沿着工件弯曲角的角平分线方向弯曲,称为V 形弯曲;另一种是垂直于工件一条边的方向弯曲,称为 L 形弯曲。
1-顶杆;2定位钉;3-模柄; 4-凸模;5-凹模;6-下模座;3.4.1 有压料装置的V形件弯曲模V 形件弯曲模的基本结构如图 3.4.1 所示,图中弹簧顶杆 1 是为了防止压弯时板料偏移而采用的压料装置。
除了压料作用以外,它还起到了弯曲后顶出工件的作用。
这种模具结构简单,对材料厚度公差的要求不高,在压力机上安装调试也较方便。
而且工件在弯曲冲程终端得到校正,因此回弹较小,工件的平面度较好。
如果弯曲件精度要求不高,为简化模具结构,压料装置也可以省略不用。
图 3.4.2 所示为无压料装置的 V 形件弯曲模。
1-模柄;2-上模座;3-导柱、导套;4、7-定位板;5-下模座;6-凹模;7-凸模3.4.2 无压料装置的V形件弯曲模当弯曲相对宽度很大的细长 V 形件时,会产生明显的翘曲现象,这种情况下可以采用带侧板结构的弯曲模,以阻碍材料沿弯曲线方向的流动(见图3.4.3a );也可以改变弯曲凸、凹模形状,将翘曲量设计在与翘曲方向相反的方向上(见图 3.4.3b )。
图3.4.3 减少弯曲件翘曲的模具结构L 形弯曲模常用于两直边相差较大的单角弯曲件,如图 3.4.4a 所示。
弯曲件的长边被夹紧在压料板和凸模之间,弯曲件过程中另一边竖立向上弯曲。
由于采用了定位销定位和压料装置,压弯过程中工件不易偏移。
但是,由于弯曲件竖边无法受到校正,因此工件存在回弹现象。
a〕1-凸模;2-凹模;3-定位销;4-压料板;5-挡块 b〕1-凸模;2-压料板 3-凹模;4-定位板;5-挡块图3.4.4 L形弯曲模图 3.4.4b 为带有校正作用的 L 形弯曲模,由于压弯时工件倾斜了一定的角度,下压的校正力可以作用于原先的竖边,从而减少了回弹。
典型弯曲模具图库
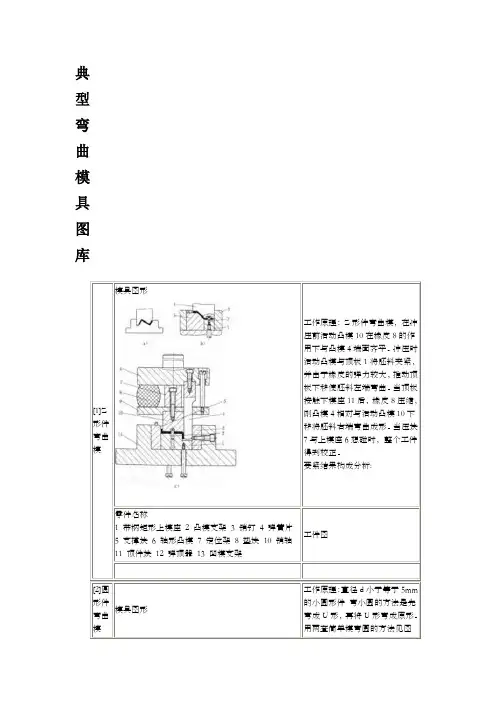
典型弯曲模具图库[1]Z 形件弯曲模模具图形工作原理:Z形件弯曲模,在冲压前活动凸模10在橡皮8的作用下与凸模4端面齐平。
冲压时活动凸模与顶板1将胚料夹紧,并由于橡皮的弹力较大,推动顶板下移使胚料左端弯曲。
当顶板接触下模座11后,橡皮8压缩,则凸模4相对与活动凸模10下移将胚料右端弯曲成形。
当压块7与上模座6想碰时,整个工件得到校正。
要紧结果构成分析:零件名称1 带柄矩形上模座2 凸模支架3 销钉4 弹簧片5 支撑块6 轴形凸模7 定位架8 垫块10 销轴11 顶件块12 弹顶器13 凹模支架工件图[2]圆形件弯曲模模具图形工作原理:直径d小于等于5mm的小圆形件弯小圆的方法是先弯成U形,再将U形弯成原形。
用两套简单模弯圆的方法见图a。
由于工件小,分两次弯曲操作不便,故可将两道工序合并。
图b为有侧楔的一次弯圆模,上模下行,芯棒将坯料弯成U形,上模继续下行,侧楔推动活动凹模将U形弯成圆形。
图c所示的也是一次弯圆模。
上模下行时,压板将滑块往下压,滑块带动芯棒将坯料弯成U形。
上模继续下行,凸模再将U行弯成圆形。
假如工件精度要求高,能够旋转工件连冲几次,以获得较好的圆度。
工件由垂直图面方向从芯棒上取下。
要紧结果构成分析:零件名称1 凸模2 压板3 芯棒4 坯料5 凹模6 滑块7侧楔8 活动凹模工件图[3]带摆块的U 形件弯曲模模具图形工作原理:此图所示为两次弯曲复合的另一种结构形式,凹模下行,利用活动凸模的弹性力先将坯料弯成U形。
凹模继续下行,当推板与凹模底面接触时,便强迫凸模向下运动,在摆快作用下最后压弯成U形,缺点是模具结构复杂。
要紧结果构成分析:零件名称1 凹模2 活动凸模3 摆块4 垫板5 推板工件图[4]铰链件模具图形工作原理:预弯模如图a所示。
卷圆的原理通常是使用推圆弯曲模法。
图b是立式卷圆模,结构简单。
图c是卧式卷圆模,有压料装置,工件质量较好,操作方便。
要紧结果构成分析:零件名称1 斜楔2 凹模3 凸模4 弹簧工件图[5]带摆动凹模的弯曲模模具图形工作原理:图形状弯曲件的弯曲模关于其它形状的弯曲件,由于品种繁多,其工序安排与模具设计只能根据弯曲件的形状,尺寸,精度要求,材料的性能与生产批量等来考虑,不可能有一个统一不变的弯曲方法。
弯曲模设计实例
第三章 弯曲模设计 (3)精度分析 零件上只有1个尺寸有公差要求,由公差表查得 其公差要求属于IT14,其余未注公差尺寸也均按 IT14选取,所以普通弯曲和冲裁即可满足零件的精 度要求。 结论:由以上分析可知,该零件冲压工艺性良好,
可以冲裁和弯曲。
5
弯曲模设计
2. 工艺方案的制定 零件为U形弯曲件,该零件的生产包括落料、冲孔 和弯曲三个基本工序,可有以下三种工艺方案: ❖ 方案一:先落料,后冲孔,再弯曲。采用三套单工
18
T A 弯曲模设计
1.刃口尺寸计算
根据零件形状、厚度与精度要求,决定采用分开制造法计 算凸、凹模的刃口尺寸。
落料尺寸:18mm、R9mm;冲孔尺寸:2×φ8.5mm、 46±0.31mm 。查得凸、凹模最小间隙 Zmin0.48mm,最大间 隙 Zmax0.66mm。取凸、凹模的制造公差为IT8,则
为了保证凹模结构对称并有足够的强 度,将其长度增大到163mm。
凹模宽度 B 6 4 2 4 6 1m 56m
27
弯曲模设计
模具采用后侧导柱模架,根据以上计算结果,查得模架规 格为:上模座 200mm×200mm×45mm;
(2)模柄 模具采用槽型模柄与弯曲凸模之间相连组成上模,因模具 选用的设备为JH23—25,所以选用规格为50×30的槽型模 柄。
13
弯曲模设计
(3)弹顶装置中弹性元件的计算 由于该零件在成型过程中需压料和顶件,所以模具采用弹 性顶件装置,弹性元件选用橡胶,其尺寸计算如下
1)确定橡胶垫的自由高度 H 0 ( 3.5~4) H 工
(1)标准模架的选用 标准模架的选用依据为凹模的外形尺寸,所以应首先计算
凹模周界的大小。根据凹模高度和壁厚的计算公式得
弯曲模具设计(带全套cad图).
模具课程设计说明书——弯曲模课程设计学校:学院:专业:姓名:学号:指导教师:一、零件图二、工艺设计1.弯曲工序安排原则工序安排的原则应有利于坯件在模具中的定位;工人操作安全、方便;生产率高和废品率最低等。
弯曲工艺顺序应遵循的原则为:①先弯曲外角,后弯曲内角。
②前道工序弯曲变形必须有利于后续工序的可靠定位;并为后续工序的定位做好准备。
③后续工序的弯曲变形不能影响前面工序已成形形状和尺寸精度。
④小型复杂件宜采用工序集中的工艺,大型件宜采用工序分散的工艺。
⑤精度要求高的部位的弯曲宜采用单独工序弯曲,以便模具的调整与修正。
制订工艺方案时应进行多方案比较。
2.形状简单的弯曲件如V形、U形、Z形件等,可采用一次弯曲成形。
3.弯曲件展开尺寸计算。
(1)中性层位置的确定弯曲中性层位置并不是在材料厚度的中间位置,其位置与弯曲变形量大小有关,应按下式确定:P=r+kt式中 P----弯曲中性层的曲率半径;r----弯曲件内层的弯曲半径;t----材料厚度;k----中性层位移系数,板料可有表3-9查得,圆棒料由表3-10查得。
(2)弯曲件展开尺寸计算计算步骤:1)将标注尺寸转换成计算尺寸即将工件直线部分与圆弧部分分开标注,2)计算圆弧部分中性层曲率半径及弧长中性层曲率半径为P=r+kt,则圆弧部分弧长为: s=Pa式中 a----圆弧对应的中心角,以弧度表示。
3)计算总展开长度L=L1+L2+SL=∑L直+∑S弧4.回弹弯曲成形是一种塑性变形工艺。
回弹的表现形式:1)弯曲回弹会使工件的圆角半径增大,即r2>rp,则回弹量可表示为△r=r2-rp2) 弯曲回弹会使弯曲件的弯曲中心角增大,即a>ap.则回弹量可表示为△a=a-ap影响弯曲回弹的因素:1.材料的力学性能。
2. 材料的相对弯曲半径r/t。
3. 弯曲制件的形状。
4. 模具间隙。
5. 校正程度。
弯曲板件时,凸模圆角半径和中心角可按下式计算:Rp=r/(1+3Asr/Et)ap=ra/rp式中 r----工件的圆角半径;Rp----凸模的圆角半径;a----工件的圆角半径r对弧长的中心角;ap----凸模的圆角半径rp所对弧长的中心角;t----毛坯的厚度;E----弯曲材料的弹性模量;A----弯曲材料的屈服点减小回弹的措施:1)在弯曲件的产品设计时①弯曲件结构设计时考虑减少回弹,在弯曲部位增加压筋连接带等结构。
弯曲模具设计及其零件工艺分析(ppt 20页)
R0 0.18
X=0. 5 δp=0.020 δd=0.020
查表2-10(17页)确定最大最小间隙Zmin=0.132 Zmax=0.240
个尺寸均有(Zmax-Zmin)不需校核
根据公式计算凸凹模刃口尺寸
300 0.22
Dd=(30-0.75×0.22)= 29.835 Dp=( 30.165-0.132)= 30.033
冲压模具设计
设计模具二班寇金 平
已知条件及零件图
零件简图:如(图-1)所示. 名称:托架 生产批量:2万件/年 材料:08轧制钢 抗拉强度:δb=350Μpa 材料厚度:1.5mm 要求编制冲压模具方案 设计模具结构
图-1
落料模具设计
一、弯曲零件工艺分析:托架, 采用打工序分落料、弯曲、冲 孔三道工序每道工序各用一套 模具。
查表2-22(35页)KD=0.06
F∑=1.3×244.57×1.5×350(1+0.06)
=176934N
3)凹模外形尺寸确定: 凹模材料:T12A 淬硬度60~64HRC , K1=1 凹模厚度:查表2-30(57页)确定K2=1.25
H凹K1K23 0.1F冲裁
=1×1.25 3 0.1176943=33㎜ 沿送料方向凹模长度:查表2-29(57页)取c=45㎜ Ld=l+2c=94+2×45=184㎜ 垂直送料方向凹模宽度:查表2-29(57页)取c=25㎜ Bd=b+2c=30+2×25=80㎜ 4)凸模外形尺寸确定: H固=(0.8~1)H凹=(26~33) ㎜ H卸=(0.8~1)H凹 = (26~33)㎜ 查表2-32(61 页)取H导=(6~8)㎜ 初定H固=14㎜ H卸=14㎜ 查表2-32 H导=7㎜(H挡销 =3㎜) L凸=H固+H卸+H导+(15~20)㎜ =30+30+15+15=90 ㎜
弯曲模结构设计_图文_图文
弯曲模设计
凸模 凹模 弹簧 凸模活动镶块
凹模活动镶块
定位销 转轴 顶板
U形件弯曲模
凹模活动镶块
弯曲模设计
弯曲角小于90°的U形弯曲模 1-凸模 2-转动凹模 3-弹簧
第三章 弯曲工艺与弯曲模设计
弯曲模两次成形弯曲模 a)首次弯曲 b)二次弯曲 1-凸模 2-定位板 3-凹模 4-顶板 5-下模形
弯曲模设计
弯曲模设计
1-凸模 2-压板 3-芯棒 4-坯料 5-凹模 6-滑块 7-楔模 8-活动凹模
小圆弯曲模
弯曲模设计
小圆一次压弯
弯曲模设计
三道工序弯曲大圆
弯曲模设计
两道工序弯曲大圆
弯曲模设计
带摆动凹模的一次弯曲成形模 1-支撑 2-凸模 3-摆动凹模 4-顶板 5-上模座 6-芯棒 7-反侧压块 8-下模座
弯曲模结构设计_图文_图文.ppt
弯曲模设计
一、单工序弯曲模
1.V形件弯曲模
V形弯曲模的一般结构形式 1-凸模2-定位板3-凹模4-定位尖5-顶杆 6-V形顶板7-顶板8-定料销9-反侧压块
弯曲模设计
一、单工序弯曲模(续)
V形精弯模
1-凸模
2-支架
3-定位板(或定位销)
4-活动凹模 5-转轴
6-支承板 7-顶杆
弯曲模设计
摆动凸模 压料装置 凹模
带摆动凸模弯曲模
弯曲模设计
弯曲模设计
弯曲工艺与弯曲模设计
多次V形弯曲制造复杂零件举例
弯曲工艺与弯曲模设计
折弯机用弯曲模的端面形状 a)通用凹模 b)直臂式凸模 c)曲臂式凸模
弯曲工艺与弯曲模设计
通用V形弯曲模
弯曲模设计
弯曲模设计