
3磁粉检测通用工艺(2)分析
特种设备磁粉检测通用工艺1.总则1.1.适用范围:本规程适用于铁磁性材料制锅炉、压力容器及压力管道的原材料、零部件和焊接接头的表面及近表面缺陷的检测。
1.2.参照标准1.2.1.JB/T4730.4-2005《承压设备无损检测》第4部分:磁粉检测1.2.2.JB/T8290-1998《磁粉探伤机》2.检测人员2.1.从事锅炉、压力容器及压力管道的原材料、零部件和焊缝磁粉检测的人员,应按照《特种设备无损检测人员考核与监督管理规则》的要求取得相应无损检测资格。
2.2.磁粉检测人员的未经矫正或经矫正的近(距)视力和远(距)视力应不低于5.0(小数记录值为1.0), 测试方法应符合GB 11533的规定。
并一年检查一次,不得有色盲。
3.仪器设备3.1.磁粉探伤机3.1.1.磁粉探伤机必须满足JB/T8290-1998《磁粉探伤机》的要求。
3.1.2.交流磁轭磁粉探伤仪在其磁轭最大极间距时其提升力应不小于45N。
3.1.3.旋转磁场磁粉探伤仪在其磁轭最大极间距时提升力应不少于118N(磁极与试件表面间隙为0.5mm)。
3.2.磁粉及磁悬液3.2.1.磁粉应具有高磁导率、低矫顽力和低剩磁,并应与被检工件表面颜色有较高的对比度。
磁粉粒度和性能的其他要求应符合JB/T 6063的规定。
3.2.2.湿法应采用水或低粘度油基载体作为分散媒介。
若以水为载体时,应加入适当的防锈剂和表面活性剂,必要时添加消泡剂。
油基载体的运动粘度在38℃时小于或等于3.0 mm2/s,使用温度下小于或等于5.0mm2/s,闪点不低于94℃,且无荧光和无异味。
3.2.3.磁悬液浓度应根据磁粉种类、粒度、施加方法和被检工件表面状态等因素来确定。
一般情况下,磁悬液浓度范围应符合表1的规定。
测定前应对磁悬液进行充分的搅拌。
表1 磁悬液浓度3.3.辅助设备3.3.1.使用磁场强度计,磁场指示器(八角试块)、A型试片和C型试片或D型试片(见图1~图3),磁悬液浓度测定管,照度计/照明灯,黑光灯/黑光辐照计,2-10倍放大镜。
3.3.2.当采用荧光磁粉检测时,使用的黑光灯在工件表面的黑光辐照度应大于或等于1000μW/cm2,黑光的波长应为320nm~400nm,中心波长约为365nm。
黑光源应符合GB/T 16673的规定。
图1 A1型试片图2 C型试片图3 D型试片图4 M1型试片3.3.3.磁粉检测时一般应选用A1-30/100型标准试片。
当检测焊缝坡口等狭小部位,由于尺寸关系,A1型标准试片使用不便时,一般可选用C-15/50型标准试片。
用户需要时可用D型标准试片,为了更准确地推断出被检工件表面的磁化状态,当用户需要或技术文件有规定时,可选用M1型标准试片(见图4)。
3.3.4.标准试片主要用于检验磁粉检测设备、磁粉和磁悬液的综合性能,了解被检工件表面有效磁场强度和方向、有效检测区以及磁化方法是否正确。
3.3.5.标准试片适用于连续磁化法,使用时,应将试片无人工缺陷的面朝外。
为使试片与被检面接触良好,可用透明胶带将其平整粘贴在被检面上,并注意胶带不能覆盖试片上的人工缺陷。
标准试片表面有锈蚀、褶折或磁特性发生改变时不得继续使用。
3.3.6.磁场指示器是一种用于表示被检工件表面磁场方向、有效检测区以及磁化方法是否正确的一种粗略的校验工具,但不能作为磁场强度及其分布的定量指示。
其几何尺寸见图5。
图5磁场指示器4. 检测方法:应根据不同的工件及检测要求选用合适的磁化方法。
4.1.采用磁轭法(见图6)和交叉磁轭法。
(见图7)4.2.磁轭的磁极间距应控制在75mm~200mm之间,检测的有效区域为两极连线两侧各50mm的范围内,磁化区域每次应有不少于15mm的重叠。
图6磁轭法图7交叉磁轭法4.3.采用磁轭法磁化工件时,其磁化电流应根据标准试片实测结果来选择;如果采用固定式磁轭磁化工件时,应根据标准试片实测结果来校验灵敏度是否满足要求。
4.4.交叉磁轭法四个磁极端面与检测面之间应尽量贴合,最大间隙不应超过1.5mm。
连续拖动时,检测速度应尽量均匀,一般不应大于4m/min。
4.5.采用连续湿法检测。
应确认整个检测面被磁悬液润湿后,再施加磁悬液;磁悬液的施加可采用喷、浇、浸等方法,无论采用哪种方法,均不应使检测面上磁悬液的流速过快。
被检工件的磁化、施加磁悬液的工艺以及观察磁痕显示都应在磁化通电时间内完成,通电时间为1—3s,停施磁悬液至少1s后方可停止磁化,为保证磁化效果应至少反复磁化两次。
4.6.干法通常用于交流和半波整流的磁化电流或磁轭进行连续法检测的情况,采用干法时,应确认检测面和磁粉已完全干燥,然后再施加磁粉。
磁粉的施加可采用手动或电动喷粉器以及其他合适的工具来进行。
磁粉应均匀地撒在工件被检面上。
磁粉不应施加过多,以免掩盖缺陷磁痕。
在吹去多余磁粉时不应干扰缺陷磁痕。
4.7.采用湿法时,应确认整个检测面被磁悬液湿润后,再施加磁悬液。
磁悬液的施加采用喷涂的方法,不应使检测面上磁悬液的流速过快。
4.8.焊缝的典型磁化方法见JB/T4730.4-2005标准附录B。
5.检测步骤5.1.磁粉检测流程明确检测要求确定检测工艺接受委托表面准备检验灵敏度磁粉(液)准备磁化喷洒磁悬液观察判断清除工作表面磁粉填写检测记录标志缺陷部位探伤机的提升力及电流5.2.被检工件的表面准备5.2.1.磁粉检测前,检测人员应对被检工件表面进行检查,被检工件表面不得有油脂、铁锈、氧化皮等污物,表面的不规则状态不得影响检测结果的正确性和完整性。
如打磨,则打磨后被检工件的表面粗糙度Ra≤25µm。
被检工件的表面不得留有涂层。
如果被检工件表面残留有涂层,当涂层厚度均匀且不超过0.05mm,不影响检测结果时,经合同各方同意,可以带涂层进行磁粉检测。
5.2.2.若工件有盲孔和内腔,宜加以封堵。
5.2.3.为增强对比度,可以使用反差增强剂。
5.3.检测时机5.3.1.焊接接头的磁粉检测应安排在焊接工序完成之后进行。
5.3.2.对于有延迟裂纹倾向的材料,磁粉检测应根据要求至少在焊接完成24h后进行。
5.3.3.除另有要求,对于紧固件和锻件的磁粉检测应安排在最终热处理之后进行。
6.质量控制磁粉检测用设备、仪表及材料应定期校验6.1.每天检测工作开始前,用标准试片、标准试块检验磁粉检测设备及磁粉和磁悬液的综合性能(系统灵敏度)。
6.2.对于新配制的磁悬液,其浓度应符合3.2.3的要求。
检测前,应进行磁悬液润湿性能检验。
将磁悬液施加在被检工件表面上,如果磁悬液的液膜是均匀连续的,则磁悬液的润湿性能合格;如果液膜被断开,则磁悬液中润湿性能不合格。
6.3.磁粉检测设备的电流表,至少半年校验一次。
当设备进行重要电气修理、周期大修或损坏时,应进行校验。
6.4.磁轭的提升力至少半年校验一次。
在磁轭损伤修复后应重新校验。
6.5.磁粉检测用的辅助仪表,如黑光辐照计、照度计、磁场强度计等,至少每年校验一次。
7.安全防护7.1.使用水磁悬液进行检测时,应防止绝缘不良或电器短路。
7.2.使用荧光磁粉检测时,黑光灯的滤光板不得有裂纹,应避免黑光灯直接照射人的眼睛。
7.3.使用干法检测时,要求通风良好,并应注意防尘。
8 磁痕的分类和处理8.1. 磁痕显示分为相关显示、非相关显示和伪显示。
8.2.长度小于0.5mm的磁痕不计。
8.3.缺陷磁痕在长轴方向与工件(轴类或管类)轴线或母线的夹角不小于30o时,按横向缺陷处理,其他按纵向缺陷处理。
8.4.长度与宽度之比大于3的缺陷磁痕,按条状磁痕处理;长度与宽度之比不大于3的磁痕,按圆形磁痕处理。
8.5.两条或两条以上缺陷磁痕在同一条直线上且间距不大于2mm时,按一条磁痕处理,其长度为两条磁痕之和加间距。
9 缺陷磁痕的观察9.1 缺陷磁痕的观察应在磁痕形成后立即进行。
非荧光检测时,缺陷磁痕的评定应在可见光下进行,通常被检表面可见光照度应≥1000lx;当现场采用便携式设备检测,由于条件所限无法满足时,可见光照度不得低于500lx。
9.2 荧光检测时,缺陷磁痕显示的评定应在暗处进行,暗处白光照度应≤20lx;距黑光灯滤光片38cm的工件表面的辐照度不小于1000µW/cm2, 黑光灯的紫外线波长应在320nm—400nm的范围内,磁痕显示的评定应在暗室或暗处进行,暗室或暗处可见光照度应不大于20lx。
检测人员进入暗区,至少经过3min的暗适应后,才能进行磁粉检测,检测人员不能戴对检测有影响的眼镜。
9.3 除能确认磁痕是由于工件材料局部磁性不均或操作不当造成的之外,其他磁痕显示均应作为缺陷处理。
当辨认细小磁痕时可用2-10倍放大镜进行观察。
10 缺陷磁痕显示记录:缺陷磁痕的显示记录可采用照相、录象和可剥性塑料薄膜等方式记录,同时应用草图进行标示。
11 复验当出现下列情况之一时需进行复验:11.1.检测结束时,用试块验证检测灵敏度不符合要求;11.2.发现检测过程中操作方法有误或技术条件改变时;11.3.合同各方有争议或认为有必要时。
12 磁化要点12.1.磁粉检测时,必须用标准试片检查检测灵敏度是否符合检测要求,磁化方式的选择要有利缺陷的检出。
12.2.检测过程中,应做好磁迹记录,当发现有磁粉堆积时,为准确判断缺陷,应重复检测确认。
12.3.受检工件表面及附近25mm范围不得有防碍检测及判断结果的因素存在;为避免漏检,采用磁轭法时,每个受检区应进行两次磁化;其磁力线大体互相垂直,每次检查的区域要有足够的重迭;检测操作要连续进行,通电磁化时施加磁粉,通电时间为1~3秒。
13对在用承压设备进行磁粉检测时,如制造时采用高强度钢以及对裂纹(包括冷裂纹、热裂纹、再热裂纹)敏感的材料;或是长期工作在腐蚀介质环境下,有可能发生应力腐蚀裂纹的场合,应采用荧光磁粉检测方法进行检测。
检测现场环境应符合9条的要求。
14. 质量分级14.1.不允许任何裂纹和白点,紧固件和轴类零件不允许任何横向缺陷显示。
14.2.材料和焊接接头的磁粉检测质量分级按表3进行。
14.3.受压加工部件和材料磁粉检测质量分级按表4进行。
14.4. 在圆形缺陷评定区内同时存在多种缺陷时,应进行综合评级。
对各类缺陷分别评定级别,取质量级别最低的级别作为综合评级的级别;当各类缺陷的级别相同时,则降低一级作为综合评级的级别。
磁粉检测工艺与操作
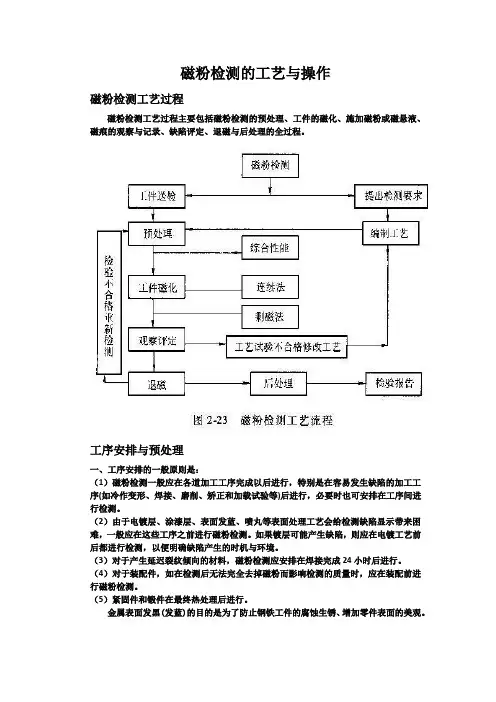
磁粉检测的工艺与操作磁粉检测工艺过程磁粉检测工艺过程主要包括磁粉检测的预处理、工件的磁化、施加磁粉或磁悬液、磁痕的观察与记录、缺陷评定、退磁与后处理的全过程。
工序安排与预处理一、工序安排的一般原则是:(1)磁粉检测一般应在各道加工工序完成以后进行,特别是在容易发生缺陷的加工工序(如冷作变形、焊接、磨削、矫正和加载试验等)后进行,必要时也可安排在工序间进行检测。
(2)由于电镀层、涂漆层、表面发蓝、喷丸等表面处理工艺会给检测缺陷显示带来困难,一般应在这些工序之前进行磁粉检测。
如果镀层可能产生缺陷,则应在电镀工艺前后都进行检测,以便明确缺陷产生的时机与环境。
(3)对于产生延迟裂纹倾向的材料,磁粉检测应安排在焊接完成24小时后进行。
(4)对于装配件,如在检测后无法完全去掉磁粉而影响检测的质量时,应在装配前进行磁粉检测。
(5)紧固件和锻件在最终热处理后进行。
金属表面发黑(发蓝)的目的是为了防止钢铁工件的腐蚀生锈、增加零件表面的美观。
二、被检工件的预处理(1)工件表面的清理清除工件表面的油污、铁锈、氧化皮、毛刺、焊接飞溅物等杂质。
(2)打磨通电部位的非导电层和毛刺通电部位存在非导电层(如漆层及磷化层等)及毛刺会隔断磁化电流,还容易在通电时产生电弧烧伤工件。
(3)分解组合装配件由于装配件一般形状和结构复杂,磁化和退磁都困难,分解后探伤操作容易进行。
(4)若工件有盲孔和内腔,磁悬液流进后难以清洗者,探伤前应将孔洞用非研磨性材料封堵上。
应注意,检验使用过的工件时,小心封堵物掩盖住疲劳裂纹。
(5)如果磁痕与工件表面颜色对比度小,或工件表面粗糙影响磁痕显示时,可在探伤前先给工件表面涂敷一层反差增强剂。
在役压力容器由于长期使用,表面受到氧化、腐蚀,降低了表面光洁度、平整度,工件表面上油污、损伤及不平整等都对检测灵敏度产生影响。
由于表面不平整使磁探检测时,磁极与工件的实际接触面减小,穿过的磁力线数量降低,影响了磁场的正常分布。
《磁粉检测工艺》课件
质量等级划分
根据磁粉检测结果,对被检测物体中的缺 陷进行分类和评定,确定其性质、程度和 危害性。
根据缺陷的数量、分布和性质等因素,将 被检测物体的质量等级进行划分,如合格 、不合格、返修等。
质量评估报告
持续改进措施
编制磁粉检测质量评估报告,详细记录检 测过程、结果分析和质量等级划分等内容 ,为后续处理提供依据。
《磁粉检测工艺》PPT课件
目
CONTENCT
录
• 磁粉检测工艺简介 • 磁粉检测工艺流程 • 磁粉检测工艺操作要点 • 磁粉检测工艺质量评估 • 磁粉检测工艺案例分析 • 磁粉检测工艺发展趋势与展望
01
磁粉检测工艺简介
定义与特点
磁粉检测工艺是一种无损检测方法,利用磁性原理 对铁磁性材料进行检测。
磁ቤተ መጻሕፍቲ ባይዱ检测的应用
磁粉检测可以快速、准确地检测出发 动机零件(如曲轴、气缸等)表面和 近表面的裂纹、夹杂物等缺陷,提高 发动机的性能和安全性。
案例三:金属板材检测
金属板材检测的背景
金属板材广泛应用于建筑、制造等领域,其质量和安全性 对整个工程的安全性至关重要。
磁粉检测的应用
磁粉检测可以快速、准确地检测出金属板材表面和近表面 的裂纹、折叠、气孔等缺陷,提高金属板材的质量和安全 性。
当缺陷存在时,磁力线会绕过 缺陷,形成漏磁场,吸附磁粉 形成磁痕,从而显示出缺陷的 存在。
通过观察磁痕的形状、大小和 分布,可以判断缺陷的性质、 位置和尺寸。
应用领域
01
02
03
04
航空航天领域
用于检测飞机、卫星、火箭等 关键部件的表面和近表面缺陷 。
石油化工领域
用于检测管道、压力容器、阀 门等关键设备的表面和近表面 缺陷。
磁粉检测工艺

第6章磁粉检测工艺磁粉检测工序:预处理—磁化—施加磁粉或磁悬液—磁痕的观察与记录—缺陷评级—退磁—后处理6.1 预处理:清除、打磨、分解、封堵、涂敷6.2磁化连续法:适用范围、操作要领、优缺点剩磁法:适用范围、操作要领、优缺点磁化方法:周向磁化:直接通电法、中心导体法、偏置芯棒法、触头(支杆法)、感应电流法、环形件缠绕电缆法纵向磁化:线圈法、磁轭法、永久磁铁法6.3施加磁粉(磁悬液)干法:适用范围、对磁粉的要求、操作要领、优缺点湿法:适用范围、对浓度的要求、操作要领、优缺点6.4磁痕观察与记录磁痕记录方法(6种):照相、贴印、磁粉探伤-橡胶铸型法、录像法、可剥性涂层、临摹法(画草图)6.5 缺陷评级6.6退磁需要退磁的理由:推辞的原理:变向—衰减方法和设备:退磁操作注意事项、固定式退磁机的摆放方向6.7后处理—合格工件的标记—打钢印、刻印(电火花)、电化学腐蚀、挂标签6.8超标缺陷磁痕显示的处理和复验第7章磁痕分析与质量分级7.1 磁痕分析的意义名词解释:磁痕: 磁粉探伤时聚集形成的图象称为磁痕。
不连续性: 材料的均匀状态(致密性)受到破坏称为不连续性。
相关显示:由缺陷产生的漏磁场形成的磁痕显示称为相关显示。
非相关显示:由工件截面突变或材料磁导率差异等产生的漏磁场形成的磁痕显示称为非相关显示。
伪显示:不是漏磁场形成的磁痕显示成为伪显示。
磁痕分析的意义:(1)正确的磁痕分析可以避免误判或漏检,保证产品质量,创造经济效益。
(2)磁痕分析可为产品设计和工艺改进提供较可靠的信息。
(3)对于运行的设备进行定期检验,可监视疲劳裂纹的扩展情况,可避免设备事故和人身事故的发生。
7.2 伪显示:不是漏磁场引起的磁痕伪显示产生的原因:(1)工件表面粗糙滞留磁粉形成磁痕显示。
(2)工件表面有油污或不清洁,粘附磁粉形成磁痕显示。
(3)磁悬液中的纤维、线头粘附磁粉形成磁痕显示。
(4)工件表面的氧化皮、油漆斑点的边缘滞留磁粉形成磁痕显示。
磁粉检测工艺流程.

、磁化时间等工艺参数,使工件在缺陷处产生足够强度的漏磁场,以便
吸附磁粉形成磁痕显示。
施加磁粉或磁悬液要注意掌握施加的方法和施加的时机。连续法和剩磁
法、干法和温法对施加磁粉或磁悬液的要求各不相同。
金属材料检测技术
职业教育材料成型与控制技术专业教学资源库
三、 磁痕观察、记录与缺陷评级
1.磁痕观察
磁痕的观察和评定一般应在磁痕形成后立即进行。磁粉检测的结果 ,完全依赖检测人员的目视观察和评定磁痕显示,所以目视检查时的照 明极为重要。
确定属于纵向缺陷还是横向缺陷。磁粉检测不仅要检测出最小缺陷,
并应对检测出的最小缺陷进行完整的描述,再根据 JB/T 4730. 4-
2005 的内容进行磁粉检测质量的分级或按某具体产品的磁粉检测质
量进行缺陷的评定,以决定产品的合格与否。
金属材料检测技术
职业教育材料成型与控制技术专业教学资源库
五、退磁
用磁粉探伤——橡胶铸型镶嵌复制缺陷磁痕显示,直观并可长期 保存。
金属材料检测技术
职业教育材料成型与控制技术专业教学资源库
(4)录像 用录像记录缺陷磁痕显示的形状、大小和位置,同时
应把刻度尺摄录进去。 (5)可剥性涂层
在工件表面有缺陷磁痕显示处喷上一层快干可剥性涂 层,待干后揭下保存。
金属材料检测技术
金属材料检测技术
职业教育材料成型与控制技术专业教学资源库
2.缺陷磁痕显示记录
(1)照相 用照相摄影记录缺陷磁痕显示时,要尽可能拍摄工件的全貌和实际尺寸,也
可以拍摄工件的某一特征部位,同时把刻度尺拍摄进去。如果使用黑色磁粉,最 好先在工件表面喷一层很薄的反差增强剂,这样就能拍摄出清晰的缺陷磁痕照片 。 如果使用荧光磁粉,不能采用一般照相法,因为观察磁痕是在暗区黑光下进行, 如果采用照相法还应采取以下措施:
磁粉检测-第四章 检测工艺
优点:检测灵敏度高,可发现长度为0.1~0.5mm的早期疲劳
裂纹;❖能较精确地测量橡胶铸型上裂纹的长度,能间断跟踪
检测疲劳裂纹的产生和扩展速率;磁痕显示与橡胶铸型的颜
色对比度高;工艺稳定可靠,不受固化时间的影响,磁痕显
示重复性好;橡胶铸型可作为永久记录保存。
局限性:可检测的孔深受橡胶扯断强度的限制;对于孔壁
纹根部和筒形件内表面。 用于评价连续法检验出的磁痕显示属于表面还是近表面缺陷
显示。
2020年11月4日 星期三
第四章 磁粉检测工艺
操作程序:预处理→磁化→施加磁悬液→检验→退磁→后处理 操作要点:通电施加0.25-1s;❖浇磁悬液2~3遍,保证工件 各个部位充分润湿;若浸入搅拌均匀的磁悬液中,在10~20s 后取出检验;磁化后的工件在检验完毕前,不要与任何铁磁性 材料接触,以免产生磁写。 优点:①效率高;②具有足够的检测灵敏度;③缺陷显示重复 性好,可靠性高;④目视可达性好,可用湿法检测管子的内表 面;⑤易实现自动化检测;⑥能评价连续法检测出的磁痕显 示属于表面还是近表面缺陷显示;⑦可避免螺纹根部、凹槽和
度要求高的工件;❖适用于大批量工件的检查,常与固定式设备
配合使用,磁悬液可回收;适用于检测表面微小缺陷,如疲劳
裂纹、磨削裂纹、焊接裂纹和发纹等。
操作要点:连续法宜用浇法,液流要微弱,以免冲刷掉缺陷的
磁痕显示;❖剩磁法用浇法、浸法皆可,浇法灵敏度低于浸法;
用水磁悬液时,应进行水断试验;可根据各种工件的要求,
尖角处磁粉过度堆积。
2020年11月4日 星期三
第四章 磁粉检测工艺
局限性:只适用于剩磁和矫顽力达到要求的材料;❖不
能用于多向磁化;交流磁化受断电相位的影响;检测缺陷
磁粉探伤方法和工艺简介精选文档
磁粉探伤方法和工艺简介精选文档TTMS system office room 【TTMS16H-TTMS2A-TTMS8Q8-磁粉探伤方法和工艺简介射阳县德阳电子有限公司一.剩磁法和连续法1.剩磁法指先将工件磁化,再将磁粉或磁悬液施加到工件表面以检查工件缺陷的方法。
适用于经淬火,调质处理等增强强度或硬度的热处理后的高碳钢和合金钢,不适用于低碳钢和经退火处理或热变形钢材,马氏体不锈钢用剩磁法效果不如连续法。
剩磁法特别适用于批量小件的探伤,此时生产效率高。
2.连续法又称外加法,系指在外加磁场的作用下,将磁粉或磁悬液施加到工件上去进行探伤的方法。
目前该法比较流行的工艺是,先喷洒磁悬液,接着磁化(通电1-3秒),此时仍继续浇注磁悬液,停止浇注后再通电数次,每次秒,中断磁化后观察缺陷,最后退磁。
连续法适用于所有铁磁性材料。
教科书中推荐优先使用剩磁法,实际中多采用连续法。
二.直流磁化和交流磁化1.直流磁化目前已很少采用纯直流电,而采用单相半波或全波,三相半波或全波整流电。
2.交流磁化一般采用工频交流电。
交流磁化时,起作用的是电流的峰值,但一般标示的电流值是有效值。
交流磁化和直流磁化都能检测表面和近表面缺陷,交流磁化对表面缺陷的检测灵敏度高,直流磁化检测表面下的缺陷的能力强一些。
一般说来,电流中包含的脉动成份越大,探测内部缺陷的能力越弱。
直流磁化用于剩磁法时剩磁稳定,交流磁化则剩磁不够稳定,加断电相位控制器可解决此问题(采用过零点断电的方法叫断电相位控制,以防止对工件形成退磁作用)。
直流磁化退磁困难,交流磁化退磁容易。
目前一般推荐使用交流磁化,且多采用连续法,此时一般也加断电相位控制。
使用交流连续磁化,设备结构简单,成本低,磁化效果一般都能满足要求。
也有使用交直流混合磁化的,此时,交流磁化在前,直流磁化在后,以利于退磁。
三.磁化方法1.周向磁化。
指给工件直接通电,或者使电流流过贯穿工件中心孔的导体,旨在工件中建立一个环绕工件的并与工件轴垂直的闭合磁场。
磁粉检测的工艺规程
磁粉检测的工艺规程磁粉检测是一种常见的无损检测方法,广泛应用于工业领域。
下面是一份磁粉检测的工艺规程。
1. 目的磁粉检测的目的是通过利用磁场和磁粉的性质来检测材料表面和近表面的缺陷,如裂纹、夹杂等,以确保材料的质量。
2. 范围该工艺规程适用于所有需要进行磁粉检测的材料和零部件。
3. 设备准备3.1 磁粉检测设备:- 磁粉检测机或电磁吊- 磁粉粉剂和添加剂- 磁场强度计- 磁粉检测灯- 清洁布和化学品3.2 准备被检测材料或零部件:- 清洁表面,确保没有油脂、污垢等杂质- 对于非磁性材料,需对其进行磁化处理4. 检测操作4.1 设定磁场:- 根据被检测材料的特点和尺寸,设定适当的磁场强度- 确保磁场均匀,无死角4.2 准备磁粉混合溶液:- 将磁粉粉剂和添加剂按要求混合,制成磁粉混合溶液4.3 涂敷磁粉混合溶液:- 均匀涂敷磁粉混合溶液于被检测材料表面,确保覆盖整个检测区域4.4 磁化:- 使用磁粉检测机或电磁吊对被检测材料进行磁化- 确保磁场方向和磁场强度符合要求4.5 观察和记录:- 使用磁粉检测灯照射被检测材料- 观察磁粉的聚集情况,标记出缺陷位置- 记录缺陷的位置、大小和形状等信息5. 结果评定5.1 根据检测结果,判断缺陷的类型、大小和严重程度5.2 根据相关标准和要求,判定被检材料的合格与否6. 保存和报告6.1 对于合格材料,及时清除磁粉残留,并进行必要的清洁和防腐处理6.2 对于不合格材料,根据要求进行标记或报废处理6.3 保存检测记录,包括磁化参数、磁粉混合溶液配方、检测结果等6.4 编写磁粉检测报告,详细描述检测过程、结果和评定等,并保存备查。
以上是一份磁粉检测的工艺规程,该规程应根据实际情况进行具体调整和执行。
续写:7. 安全措施7.1 操作人员应穿戴适当的个人防护装备,包括手套、防护眼镜和呼吸器等,以保护自身安全。
7.2 磁粉粉剂和添加剂应存放在干燥、通风的地方,远离火源和易燃物。
磁粉检测技术:磁粉检测工艺
三、磁粉检测时机的选择
(2)焊接接头应安排在焊接工序完成之后进行,对于有 延迟裂纹倾向的材料,应至少在焊接完成24h后进行。有再 热裂纹倾向的应在热处理后磁粉检测。对紧固件和锻件应在 最终热处理之后进行。
(3)对滚动轴承等装配件,如在检测后无法完全去掉磁 粉而影响产品质量,应在装配前对工件进行检测。
二、基本操作步骤
预处理(1) 磁化工件和施加磁悬液(2、3)
观察和评定磁痕显示(4、5) 后处理(7去除工件表面煤油及磁粉)
三、磁粉检测时机的选择
(1)在容易产生缺陷的工序之后(如焊接、热处理、机 加工、磨削、锻造、铸造、矫正和加载),在喷漆、喷丸、 发蓝、磷化、氧化、阳极化、电镀或其他表面处理工序之前。 表面处理之后进行机加工,则再次检测。
磁粉检测工艺
与操作
磁粉检测工艺
一、磁粉检测工艺
工艺(Craft) 是劳动者利用生产工具对各种原材料、半成品进行增值 加工或处理,最终使之成为制成品的方法与过程。 制 定工艺的原则是:技术上的先进和经济上的合理。
磁粉检测工艺 是指磁粉检测预处理、磁化工件(选择磁化方法和磁化 规范)、施加磁粉或磁悬液、磁痕观察和记录、缺陷评 级、退磁和后处理七个程序的全过程。
三、磁粉检测时机的选择
操作 operation 焊接、热处理、机加、加载 welding, hest treatment, machining, loading 延迟裂纹材料 Delaying-crack material 喷涂、电镀 painting or coating 腐蚀 Surface temper etch 喷丸 Shot peening 发黑 Black oxidizing 压力实验 Pressure testing 打磨 light finish grinding
磁粉检测工艺
面上,形成薄而均匀的一层。 (4) 在磁化时用干燥的压缩空气吹去多余的磁粉,风
压、风量和风口距离都要掌握适当,并应有顺序 地从一个方向吹向另一个方向,注意不要吹掉已 经形成的磁痕显示。
湿法操作要点:
⑴ 连续法宜用浇法和喷法,液流要微弱,以 免冲刷掉缺陷的磁痕显示。
§4.5 磁粉检测工艺和应用
磁粉检测工艺
检测工艺包括内容很多:
磁化方法 检
测
设备
工 艺
磁化电流
磁粉
其它
1 检测方法的选择
1)连续法与剩磁法 需要进行连续法和剩磁法选择的仅限于满足
剩磁法检验条件的材料,即剩磁不小于0.8T (8000G),矫顽力不低于800A/m(100Oe)的材 料,不满足这个条件的工件一律采用连续法。选 择时,应根据工件检测要求和两种方法的特点进 行选择。
5)退磁
要求: ① 退磁磁场强度,大于等于磁化时最大磁场强度。 ② 周向磁化后工件,可将其纵向磁化后退磁,以便能检
测剩磁。 ③ 直流电磁化直流电退磁,交流电磁化交流电退磁。 ④ 二次磁化间,若后者能克服前者不退磁,否则退磁。
线圈法退磁注意事项:
1 工件与线圈轴应平行,并靠内壁放置; 2 工件L/D≤2时,应接长后退磁; 3 小工件不应以捆扎或堆叠的方式放在筐里退磁; 4 不能采用铁磁性的筐或盘摆放工件退磁; 5 环形工件或复杂工件应旋转着通过线圈退磁; 6 工件应缓慢通过并远离线圈1m后断电。 7 退磁机应东西方向放置,退磁的工件也应东西方
注意的几个问题: 1、通电磁化的工件,在电极接触部位应特别注意 清洗,如有非导电层(如油漆)必须清除干 净,保持良好导电。 2、使用油磁悬液时,工件表面不应有水分;另外 干法检验时要干燥被检面; 3、在采用水磁悬液时,要注意工件表面的油迹会 使水悬液无法润湿工件表面,产生“水断”现 象,要可靠地进行检验,必须排除这种现象。
磁粉检测的工艺规程(doc 10页)
磁粉检测的工艺规程(doc 10页)磁粉检测工艺规程本工艺规程适用于铁磁性材料的承压设备原材料、焊接接头及压力管道焊接接头的表面、近表面缺陷的磁粉检测和评定。
与承压设备有关的支承件和结构件也可参照本部分进行磁粉检测。
2.编制依据JB/T4730-2005 ;《承压设备无损检测》GB150-1998钢制压力容器、GB151-1999 钢制换热器TSG R0004-2009固定式压力容器安全技术规程TSG D0001-2009 压力管道安全技术检测规程-工业管道GB50235-1997 工业金属管道工程施工及验收规范GB50148-1993 工业金属管道工程质量检验3.0一般规定3.1检测人员3.1.1从事磁粉检测的人员必须持有承压设备无损检测人员资格证书,操作人员应具有I级或I级以上检测资格,磁粉检测报告应由具有II级II级以上检测资格者签发。
3.1.2色盲、色弱及矫正视力低于1.0者不得从事磁分检测工作。
3.2检测设备和材料3.2.1检测设备3.2.1.1磁粉检测设备应经检定合格并在检定有效期内使用。
3.2.1.2磁粉检测作业前,检测设备应经调试合格。
当磁轭式检测设备磁轭间距为最大时,交流电磁轭至少应有45N的提升力;直流电磁轭至少应有177N的提升力;交叉磁轭至少应有118N的提升力(磁极与试件表面间隙为0.5mm)3.2.1.3采用剩磁法检测时,交流探伤机应配备断电相位控制器。
3.2.1.4黑光辐照度及波长当采用荧光磁粉检测时,使用黑光灯在工件表面的黑光辐照度应大于或等于1000μW/cm2,黑光的波长约为320nm~400nm,中心波长约365nm 。
黑光源应符合GB/T16673的规定。
3.2.1.5退磁装置应能保证工件退磁后表面剩磁小于或等于0.3mT(240A/m) 。
3.2.1.6磁场强度计、标准试片、磁场指示器、黑光灯等辅助器材应满足磁粉检测的需要。
3.2.2检测材料3.2.2.1磁粉检测材料应有产品合格证或质量证明书,并应符合以下要求:3.2.2.2磁粉应具有高导磁率、低矫顽力和低剩磁,磁粉之间不应相互吸引;3.2.2.3磁粉粒度均匀,颜色与检测工件应有较高的对比度。