
注射模具的结构和分类
注塑基础知识交流
一、注塑基本结构
二、注塑机的主要结构功能
一套注塑机主要由以下七大系统组成
① 注射系统 ② 合模系统 :1、机械式 2、液压式 3、液压-机械式 ③ 液压传动系统 ④ 电气控制系统 ⑤ 润滑系统 ⑥ 加热及冷却系统 ⑦ 安全监测系统
5
三、注塑成型的分类
橡胶注塑成型 橡胶注塑成型是一种将胶粒直接从机筒注入模型系统的生 产方法,橡胶塑胶的优点是成型周期短,生产效率高,取 消了胚料准备工序劳动强度小,产品质量优异
原因分析
改善方案
1、模具温度过低或者过高(阻力小)
1、提高模具温度(或降低模具温度)
2、熔料温度偏低(流动性差,需要高压) 2、提高熔料温度
3、注射压力或速度/保压压力过大
3、降低注射压力或速度及保压压力
4、胶件结构存在锐角(尖角--压力集中) 4、在锐角(直角)部位加R角
5、顶出速度过快
5、降低顶出速度
设计要素: 1.注射能力:在一个成形周期中,注射机对给定塑料的最大注射 容量或重量; 2.收缩率:在室温下,模具型腔与对应塑件二者的线性尺寸之差 和对塑件或模具线性尺寸之比; 3.脱模斜度:为使塑件顺利脱模,在凹模、型芯等成形零件与开 模或抽拔方向一致的侧壁上设置的斜度; 4.脱模距:分模后,取出塑件和主、分流道凝料所需的距离; 5.闭合高度:模具处于闭合状态下的总高度; 6.最大开距:注射机或压机的动、定工作台或上、下工作台之间 可分开的最大距离; 7.投影面积:注射模中,在与锁模力方向垂直的投影面上,注射 塑料投影的总面积; 8.模内压力:在注射压力下的熔融塑料对型腔表面的压力。
1、熔料温度过高 2、螺杆转速太快或背压过大 3、螺杆与炮筒偏心而产生摩擦热 4、射嘴孔过小或温度过高 5、色粉不稳定或扩散不良 6、射嘴头部黏滞有残留的熔料 7、止逆环/料管内有使原料过热的死角 8、回用水口料中有杂色料 9、进胶口太小或射嘴有金属堵塞 10、残料过多(熔料停留时间过长)
注射模的基本结构及特点
(6) 加热和冷却系统: 为了满足注
塑工艺对模具的温度要求,必须对模具温度 进行控制。
(7) 排气系统:
当中的热废气。
用来排出模具型腔
排气系统 产生的缺 陷
总结:
本次课主要对塑料模具的 基本组成和各组成的特点进行 学习,同时了解注射机的类型 特点。
课后练习:
1、对模具的基本组成进行记忆
指出下面的图形所指位置的名称
重、难点:
重点:注射模具的典型结构 难点:各类典型结构的特点
学习目标:
了解注射机的分类和工作原理,掌握注 射模的典型结构。
一、注射机工作过程
注射机结构图
提问:注射机是 如何工作呢
注射机主要工作 部分
注射机的工艺过程:
塑件 保压 冷却 固化 充模 加热 熔融 注射机 料筒 颗粒、粉 状塑料
注射机工作原理
注射机是如何工作呢注射机结构图颗粒粉状塑料注射机加热熔融冷却固化注射机工作原理主要作用加热熔融塑料成粘流态在一定压力和速度下将塑料注入型腔注射结束进行保压与补缩1卧式注射机注射装置与合模装置轴线呈一线与水平方向平行flash展立式注射机工作原理示意图注射装置与合模装置轴线呈一线与水平方向垂直排列2立式注射机注射装置与合模装置的轴线相互垂直排列3直角式注射机图84直角式注射机锁模装置
浇注系统平面图
手机实物举例
(3)导向机构:
主要有导柱和导套 构成。起到合模定 位的作用。
(4)脱模机构:
用于开模时将塑件 从模具中脱出的装 置,又称顶出机构。
Flash 展示
(5)侧向分型与抽芯机构:
侧向抽芯机构是斜导柱、侧型芯滑块、锁紧 块和侧型芯滑块的定位装置组成。
带侧向抽芯的注射模
Flash讲解
注射模基本结构和注射机

资料仅供参考,不当之处,请联系改正。
图5-3 双分型面注射模
资料仅供参考,不当之处,请联系改正。
开模时,为了取出中间板12与定模座板11之间的浇注系统 凝料,在弹簧7的作用下,模具首先沿着A-A分型面进行定 距分型,中间板12随动模移动,浇注系统凝料从主流道衬 套中拉出且随动模移动,其分型距离由固定在定模上定距 拉板8和装在中间板上的限位销6共同控制。模具继续打开, 中间板12不动,B-B分型面打开,塑件与浇注系统凝料瞬 间拉断,塑件从中间板拉出并留在型芯上随动模一起运动。 最后通过注射机顶杆推动推杆14,再推动推件板4将塑件 从型芯上推出;浇注系统凝料从A-A面取出。此外,该模 具有两套导向装置,导柱5和13。
资料仅供参考,不当之处,请联系改正。
三、 注射模的典型结构
1.单分型面注射模 为了浇注系统凝料的取出、塑件的脱模以
及安放嵌件等的需要,模具通常有两部分 甚至更多部分组成,这些可以分离部分的 接触表面称为分型面。
资料仅供参考,不当之处,请联系改正。
单分型面注射模又称为两板式注射模,如图所 示。单分型面注射模的型芯在动模上,凹模在 定模上。主流道设置在定模一侧的主流道衬套 中,分流道设置在分型面上。在导向机构作用 下模具正确合模,完成注射。随后模具打开, 在拉料杆的作用下,将浇注系统凝料连同塑件 一起留在动模上继而在推出机构作用下将其推 出模外,完成一次注射成型。再次合模时,推 出机构由复位杆带动其复位,为下一次注射作 准备。单分型面注射模是一种最简单的注射模, 应用十分广泛。
其它零件的作用。图中,支承零件包括定 模座板4、动模座板10、动模板1、定模 板2、支承板11。
资料仅供参考,不当之处,请联系改正。
注射模可以分为成型零部件和结构零部件 两大类。在结构零部件中合模导向机构和 支承零部件称为基本零部件,二者可以构 成注射模架(已标准化)。
注塑模具结构图示(PPT30页)
按基本结构分类,一般可划分为以下两类:
❖ 二板模具(两块模板、一次分型模具); ❖ 三板模具(三块模板、二次分型模具); ❖ 这是根据分模时,分成两块或三块模板来分类
的,几乎所有的模具均属这两种类型(个别的 是四板模)。
❖ 注塑模具常分为:通用注塑模、双色注塑模、 热流道模具、重叠注塑模等。
一、二板模具(一次分型模具)的特点:
A板水口板ຫໍສະໝຸດ B板流道制品 三板模
热流道模具图
重叠模具结构图
双色模具
THE END
每一个成功者都有一个开始。勇于开始,才能找到成
•
1、
功的路 。2020/11/122020/11/12Thursday, November 12, 2020
成功源于不懈的努力,人生最大的敌人是自己怯懦
•
2、
。2 020/11/ 122020 /11/12 2020/11 /1211/ 12/202 0 3:31:21 AM
每天只看目标,别老想障碍
•
3、
。202 0/11/12 2020/1 1/1220 20/11/1 2Nov-2 012-Nov-20
宁愿辛苦一阵子,不要辛苦一辈子
•
4、
。202 0/11/12 2020/1 1/1220 20/11/1 2Thurs day, November 12, 2020
胶件顶出图
注塑模具的分类
❖ 注塑模的分类方法很多,按其所用注塑机的类型, 可分为卧式注塑机用注塑模、立式注塑机用注塑 模、角式注塑机用注塑模及双色注塑模等;按模 具的型腔数目可分为单型腔和多型腔注塑模;按 分型面的数量可分为单分型面和双分型面或多分 型面注塑模;按浇注系统的形式可分为普通浇注 系统和热流道浇注系统注塑模;另外还有重叠式 模具(叠模)。
注塑模具结构基本常识
注塑模具结构基本常识1. 引言注塑模具是注塑成型过程中必不可少的工具,它的结构直接影响着产品的质量和生产效率。
因此,了解注塑模具的基本结构是每个从事塑料加工的人员都应该掌握的知识。
本文将介绍注塑模具的基本常识,包括结构组成、主要部件以及常见的模具类型等内容。
2. 注塑模具的结构组成注塑模具主要由模具座、模板、导向机构、顶出机构、注射系统和冷却系统等组成。
2.1 模具座模具座是注塑模具的基础,它承载着整个模具的重量,并固定在注塑机上。
模具座需要具备足够的刚度和稳定性,以确保模具在注塑过程中的稳定性和精度。
2.2 模板模板是注塑模具中最重要的部件之一,它由上模板和下模板组成。
上模板和下模板通常由高硬度的金属材料制成,如工具钢。
模板之间通过导柱和导套进行固定,以保证开关模时的精度和平衡。
2.3 导向机构导向机构用于保持模板之间的位置固定,在模具开合过程中起到导向作用。
常见的导向机构包括导柱、导套和导板等,其设计要求具备高强度、高精度和耐磨损等特点。
2.4 顶出机构顶出机构用于将注塑成型后的产品从模具中顶出。
顶出机构通常由顶出杆、顶出板和顶出销等部件组成,其设计要求灵活可靠,确保产品能够顺利脱模。
2.5 注射系统注射系统是将熔融塑料从注塑机的射嘴注入到模腔中的部分,它包括射嘴、喷嘴、喷嘴喉部、喷嘴板和喷嘴保温装置等。
注射系统的设计需要考虑到塑料流动的均匀性、稳定性和射出压力的控制等因素。
2.6 冷却系统冷却系统用于控制模具的温度,以保证注塑成型周期的稳定和产品的质量。
冷却系统通常由冷却水管、冷却水道和冷却水口等组件组成,其设计要求水路布置合理、冷却效果良好。
3. 常见的注塑模具类型根据注塑产品的形状和结构特点,注塑模具可以分为单面模、多面模、复合模和家用电器模等类型。
3.1 单面模单面模是指模具只有一个模腔,适用于制造单一形状的产品。
它结构简单、生产周期短,常用于生产一些简单的注塑产品。
3.2 多面模多面模是指模具具有多个模腔,可以一次性生产多个产品。
注射模具典型结构

注射模具典型结构一单分型面注射模具单分型面注射模又称二板式注射模,它是注射模中最简单、最基本的一种结构形式,对成型塑件的适应性很强,因而应用十分广泛。
这种模具只有动、定模之间的一个分型面,其典型结构如图4-1所示。
根据具体塑件的实际要求,单分型面注射模既可以设计成单型腔注射模,也可以设计成多型腔注射模,也可增添其它的部件(如嵌件、螺纹型芯或活动型芯等)。
因此,在这种基本结构形式的基础上,可演变出其它各种复杂结构。
1. 工作原理合模时,在导柱8和导套9的导向定位下,动、定模闭合。
型腔由定模板2上的凹模与固定在动模板1上凸模组成,并由注射机合模系统提供的锁模力锁紧。
注射时,塑料熔体经定模上的浇注系统进入型腔,待熔料充满型腔并经过保压、补缩和冷却定型后开模。
开模时,注射机合模系统带动动模部分后退,模具从动、定模分型面处分开,塑件包在凸模7上随动模一起后退,同时,拉料杆15将浇注系统的主流道凝料从浇口套中拉出。
当动模移动一定距离后,注射机的顶杆21接触推板13,推出结构开始动作,推杆18和拉料杆15分别将塑件及浇注系统凝料从凸模7和冷料穴中推出,塑件与浇注系统凝料一起从模具中落下,完成一次注射过程。
合模时,推出机构靠复位杆复位并准备下一次注射。
2. 设计注意事项(1)分流道位置的选择分流道开设在分型面,既可单独开设在动模一侧或定模一侧,也可开设在动、定模分型面的两侧,应视塑件的具体形状而定。
(2)塑件的留模方式由于注射机的推出机构一般设置在动模一侧,所以应尽量使塑件在分型后留在动模一边,以便于推出。
因此,在设计时要考虑塑件对凸模或型芯的包紧力,一般将包紧力大的凸模或型芯设置在动模一侧,将包紧力小的凸模或型芯设置在定模一侧。
(3)拉料杆的设置为了将浇注系统主流道凝料在分型时从模具浇口套中拉出,避免下次成型时堵塞流道,动模一侧必须设有拉料杆。
(4)导柱的设置合模导柱既可设置在动模一侧,也可设置在定模一侧,要据模具结构的具体情况而定,通常是设置在型芯凸出分型面最长的那一侧,但标准模架的导柱一般都设置在动模一侧。
注塑模具结构图示
二、三板模具(二次分型模具)的特点:
在定模板和动模板之间有一块模板,在此模板和 定模板之间有水口流道。 1、 由于可采用点水口,故不需要对水口位进行 后处理。 2、 结构复杂,需分别取出成型品和水口流道。 3、 可将浇口置于成型品的任意位置。 4、 故障比二板模具多,模具费用也较高。
注塑模具结构
主讲人:程浩
本次专题讲座的目的
1、了解塑胶模具的结构
注塑模具的定义
塑料注射成型所用的模具称为注塑成型模具,
简称注塑模。注塑模能一次成型外形复杂、尺 寸精确高或带有嵌件的塑料制品。 “七分模具,三分工艺”。对注塑加工来说, 模具和注塑机一样对成型品的质量有很大的影 响,甚至可以说模具比注塑机所起的作用更大; 在注塑成型时如果对模具不充分了解,就难以 得到优良的成型品。
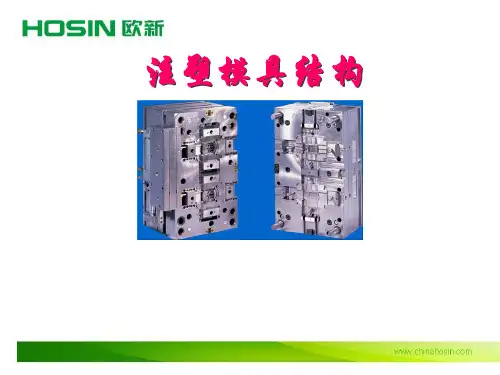
注塑模具的结构及组成
注塑模的结构由注塑机的类型和塑件的结构特 点所决定,每副模具均由动模和定模所组成。 动模安装在注塑机的移动板上,而定模则安装 在注塑机的固定板上;注塑时,动模与定模闭 合后构成浇注系统及模腔,当模具分开后,塑 件或啤件留在动模一边,再由设置在动模内的 脱模机构顶出塑件。根据模具中各个部件的作 用不同,一套注塑模可以分成以下几个部分:
A板 流道
水口板
B板
制品 三 板 模
热流道模具图
重叠模具结构图
双色模具
THE END
常见的注塑模具结构及组成如下图所示:
A、二板模具(侧浇口) 结构图
胶件顶出图
B、三板模具(针孔型浇口)
结构图
胶件顶出图
C、斜导柱模具(边浇口、推板顶出)
结构图
胶件顶出图
D、绞牙抽芯模具(直浇口) 结构图
成型机基础知识
一、成型机基础知识1、结构组成:注射成型机的三个基本职能:塑化、注射、成型,主要由两部分组成,合模装置与注射装置(完成塑化与注射两个基本职能)⑴.结构组成注射装置:主要作用是将塑料均匀的塑化,并以足够的压力和速度将一定量的熔料注射到模具的型腔中。
主要由塑化部件、料斗、计量装置、传动装置、注射和移动油缸等组成。
塑化部件----由螺杆、料筒和喷嘴所组成。
⑵.合模装置:其作用是实现模具的开、合,在射出时保证成型模具可以紧密地合紧,以及脱出制品。
主要由固定模板、移动模板、连接固定模板的拉杆、合模油缸,移模油缸、连杆机构、调模装置以及制品顶出装置等组成。
⑶.液压系统和电气控制系统:其作用是保证机器按工艺过程预定要求(压力、速度、温度、时间)和动作程序准确有效地工作。
2、分类:⑴.按外型:立式、卧式、角式、多模式⑵.按传动方式:液压式和机械式⑶.按塑化和注射方式:柱塞式、螺杆式、螺杆塑化柱塞注射式3、成型机的基本参数:⑴.公称注射量:在对空注射条件下,注射螺杆或柱塞作一次最大注射行程时,注射装置所能达到的最大注射量,注射量的单位为:g/cm 立方⑵.注射压力:其大小与流动阻力、制品的形状、塑料性能、塑化方式、温度和模温及对制品精度要求等因素有关。
⑶.注射速率:指注射时间、速度⑷.塑化能力:单位时间内所能塑化的物料量。
⑸.锁模力:注射机的合模机构对模具所能施加的最大夹紧力。
锁模力F≥KPA(公斤或吨) K-----压力损失的拆算系数0.4----0.7P -----注射压力 A ------制品在模具分型面上的投影面积(cm 平方)⑹.合模装置的基本尺寸:模板尺寸、拉杆空间、模板间最大开距、动模板行程、模具最大厚度与最小厚度。
⑺.开合模速度:料嘴或动模以某个速度运动到与下模或定模相吻合。
⑻.空循环时间:在没有塑化、注射保压、冷却、射出制品动作的情况下完成一次循环所需的时间,它由合模注射、座升、降、开模以及动作间切换时间组成。
注塑模具结构及设计-7(滑块)
整体式的锁紧块和模板是一体的,整体式的结构牢固可靠,可承受较大的侧向 力,但金属材料消耗大。
锁紧块为镶入式,当侧向压力较 大时,可以把锁紧块插入到动模 板中借用双向锁紧来增大锁紧力。
.
滑块与成型侧型芯有整体式和组合式两种结构。 整体式用于形状简单便于加工的场合。
.
组合式滑块便于加工和更换,能节省优质钢材。 组合式滑块的成型侧型芯固定连接形式有:顶丝,燕尾槽,螺丝,压板等。
.
对于宽度较大的滑块,可以设计两根斜导柱来保 证滑动的平稳运行。
对于高度较大的滑块,为了避免运动时产 生较大的翻转力,可以采用下列方法解决。
滑块高度太大导致 有较大翻转力,滑 动可能卡死。
.
解决方法
为了保证滑块在滑动过程中,滑动活动顺利,平稳,不发生卡滞或跳动现象, 影响成品品质,模具寿命等,必须设置导滑装置。常见的导滑形式如下:
红色的产 品有很多 部分要抽 芯(包括 大圆孔内 和圆柱孔 下方的部 分)。
滑块如图所示,如果所有的抽芯 同时进行,则在圆柱部分与产品 本体之间可能拉裂或产生拉白。 需要采用分阶段顺序抽芯。
.
开模1:中间圆柱先随滑块抽芯, 外围的侧型芯先不动。
开模2:中间圆柱和外围的侧型芯 随滑块一起运动,完全抽出。
对于无法加锁紧块的油缸抽芯的滑块,可以借用斜楔来增大锁紧力,避免注射压力直接 顶到油缸上,同时尽量采用缸径较大的油缸来增大液压力。
.
内抽芯的二次抽出滑块示例
产品两侧面有侧孔和倒扣(红色处) 需要抽芯
滑块与产品
滑块与动模
.
滑块与定模
第一次抽芯: 滑块侧向移动,黄色 部分向内抽出侧孔。
第二次抽芯: 滑块继续侧向移动, 整个滑块侧向完全 抽出。
注塑模具结构图示PPT.
注塑模具的结构及组成
❖ 注塑模的结构由注塑机的类型和塑件的结构特 点所决定,每副模具均由动模和定模所组成。 动模安装在注塑机的移动板上,而定模则安装 在注塑机的固定板上;注塑时,动模与定模闭 合后构成浇注系统及模腔,当模具分开后,塑 件或啤件留在动模一边,再由设置在动模内的 脱模机构顶出塑件。根据模具中各个部件的作 用不同,一套注塑模可以分成以下几个部分:
❖ 1、成型零件
❖ 赋予成型材料形状、结构、尺寸的零件,通常由 型芯(凸模)、凹模型腔以及螺纹型芯、镶块等 构成。
❖ 2、浇注系统
❖ 它是将熔融塑料由注射机喷嘴引向闭合模腔的通 道,通常由主流道、分流道、浇口和冷料井组成。
❖ 3、导向部件
❖ 为了保证动模与定模闭合时能够精确对准而设置 的导向部件,起导向定位作用,它是由导柱和导 套组成的,有的模具还在顶出板上设置了导向部 件,保证脱模机构运动平稳可靠。
二、三板模具(二次分型模具)的特点:
❖ 在定模板和动模板之间有一块模板,在此模板和 定模板之间有水口流道。
❖ 1、 由于可采用点水口,故不需要对水口位进行 后处理。
❖ 2、 结构复杂,需分别取出成型品和水口流道。 ❖ 3、 可将浇口置于成型品的任意位置。 ❖ 4、 故障比二板模具多,模具费用也较高。
按基本结构分类,一般可划分为以下两类:
❖ 二板模具(两块模板、一次分型模具); ❖ 三板模具(三块模板、二次分型模具); ❖ 这是根据分模时,分成两块或三块模板来分类
的,几乎所有的模具均属这两种类型(个别的 是四板模)。
❖ 注塑模具常分为:通用注塑模、双色注塑模、 热流道模具、重叠注塑模等。
一、二板模具(一次分型模具)的特点:
本次专题讲座的目的
❖ 1、了解塑胶模具的结构