
钩尾框
48' ° 7
30' ° 56
470 R
9°48' 14 ° 54'
R10 0 R30
R3 0 R1 00
4
0 R10 R5
M
R10
R10
R5 0
5 45°
R47
9° 48' 1 4° 54;
8 ° 18'
R35 0
9° 48'
8 °
34°
12'
14°54'
0' 3 ° 8 1 18' ° 8
铸造钩尾框故障统计表
年份 2005 2004
总件数(件) 2340 1980
破损率(%) 53.4 24.5
随着列车使用的大幅度提速,铸造钩 尾框的强度和可靠性已不能满足要求。
数据来源:铁道车辆,2006(1):18-24
钩尾框破损的位置
图a、d是钩尾框框身折断 ,图b是钩尾框上片折断 , 图c是钩尾框弯角处产生裂纹和平板处损伤 。
17型锻造钩尾框图片
钩尾框锻件简图
+3 -1
12.5 周边 =
展开后钩尾框锻件三维实体锻件图
辊锻的基本原理
辊锻工艺的分类
1)普通辊锻(或称制坯辊锻) 2)精密辊锻(或称成形辊锻)
精密辊锻大致可分为两种类型,其应用情况简述 于下: (1)锻件在辊锻机上终成形,或在精密辊锻后, 再辅以整形工序。 (2)锻件上一部分结构在辊锻机上终成形,另一 部分结构采用其它锻造工艺方法成形,也称为精 密辊锻模锻复合技术
锻造钩尾框产品的优点
? 疲劳强度高:锻造钩尾框产品比铸造钩尾框产 品提高 80% 。
? 疲劳寿命高:锻造钩尾框产品比铸造钩尾框产 品提高 60倍。
? 质量保证期大大延长:锻造钩尾框产品 25年, 铸造钩尾框产品 8年,提高了 2.13倍。
锻造钩尾框的两火锻造工艺
? 锻造钩尾框于2003年开始研制,2005年上半年研制成功 并生产出第一批锻造钩尾框。
? 南京中盛铁路配件有限公司首先投入生产:两火锻造。 ? 两火锻造工艺流程:锯床下料→加热→自由锻制坯→二
次加热→31500kN以上摩擦压力机上锻造(展开锻造) →液压机上折弯→整形→焊接→超声波探伤→机械加工 →热处理→表面处理→磁粉探伤→成品 ? 两火锻造工艺问题:能耗大,材料利用率低,劳动条件 差,生产效率低,生产成本高,产品表面质量较差
30' 56°
N3
R7 0 R7 0
R413.7
50
R50
R
0 R47
2 1
3.2
C-C
0.10
190
-0.03600-0.10
± 985
R6
R5
0.05
E
F
3.2
3.2
3.2
3.2
3.2
3.2
3.2
0.05
A
D-D
3° 148 R5
.5 31
R5 3°
-0.03600-0.10
) E-E
E-E
(
B
0.10
165
R10
±
40
1005
5 5
R20
10
117
R10
158.9
大 最
锻模设计
2200
7 8 2350
5
1100
4
850
6
压模
3
力具 机中
2
中心
心
1
1280
压力机中心
模拟技术方案流程图
模拟参数的设定
我们基于 DEFORM-3D 平台,采用上述工艺对整个辊锻过程进 行模拟。
参数设定如下:
辊锻工艺技术经济优越性
? 所需设备吨位小 ? 生产效率高 ? 公害小、劳动条件好 ? 材料利用率高。 ? 模具寿命高。 ? 易于实现机械化和自动化。
钩尾框锻件的特点
⑴锻件重量重( 100kg以上),工件展开长(约为 2000mm ),需要用大吨位模锻设备来成形,根据 计算,展开平锻的工艺需打击力在 15000吨以上 。
③根据各道次延伸系数,设计辊锻工序毛坯图。 绘制辊锻件图顺序为:
第4道锻件→第 3道锻件→第 2道锻件→第 1道锻件。
辊锻模的设计
R413.7
R4 70
R50
R50
6 5
) 距 心 中 辊 锻 ( 990
12 ' 8°
34° 9° 48'
R350
14°54'
56° 30'
7 °48'
19 ° 30'
此工艺主要优点为材料利用率高、需要设备 吨位小、生产效率高和生产环境好,符合国家要 求,节能环保。
精密辊锻模锻复合技术工艺方案
辊锻第一道
预锻
辊锻第二道
终锻
辊锻第三道
热切边
辊锻第四道
A-A
A
B
A
B
C-C
B-B
C
B
A
C
B
A
弯曲
辊锻模设计步骤
①根据钩尾框热锻件图绘制展直辊锻件图(第四 道辊锻件)。
②钩尾框精密辊锻道次最佳效果为设计为四道次。 在第1、2道孔型中辊锻件不出飞边,第 3、4道孔 型为成形辊锻,辊锻件可以出飞边。
? 变形体材料:45号钢 ? 变形体单元数:80000单元 ? 坯料加热温度:1200℃ ? 摩擦系数:μ=0.4 ? 辊锻机转速:3.14 rad/s ? 模具材料:刚体 ? 下料参数:φ145×880mm
参数化建模
第一道辊锻上、下模
参数化建模
第二道辊锻上、下模
参数化建模
第三道辊锻上、下模
参数化建模
车钩部分实物照片
车钩缓冲装置示意图
1-钩舌 2-钩身 3-钩尾 4-钩尾销 5-钩尾框 6、8-从板 7-缓冲器
钩尾框材料工艺的发展
? 锻造钩尾框的研制试制始于 2003年。 ? 由于我国铁路技术的发展,尤其是铁路货车的载
重(开行5000~10000 吨牵行重量列车)和速度 (100~120 公里、小时)的提高,给货车的各零 部件提出了更高的可靠性的要求。 ? 这二个指标是世界上独一无二的,欧洲铁路是高 速轻载,北美铁路是重载低速,所以中国铁路的 要求是最苛刻的。锻造钩尾框就在这样的背景下 提出、发展起来的。
铁路货车钩尾框 精密辊锻模锻复合成形技术
简介
?铁路货车重载提速→铁路道路方面主要是对原有道路 的适应性改造;货车车辆方面主要是增加各部件的承 载能力 ?锻件的强度和可靠性大大加强→铸改锻 ?铁路锻件锻造的一般特点:需要大吨位的锻造设备、 锻造工艺复杂,成形难度大→锻造钩尾框工艺特点 ?锻造钩尾框优点:产品质量和铸造比明显提高
⑵锻件主轴线上下部分形状有较大不对称性,而锻 件主轴线前后的形状是对称的。
⑶钩尾框属形状复杂的、异形长锻件,局部很薄, 形状难以控制,在两端金属是较难填充成形的。
⑷锻件纵向截面起伏变化较多,某些部位具有较大 的高度落差 。
精密辊锻模锻复合成形技术方案
主要工艺流程为 下料→加热→¢ 1000㎜辊锻机上 4道次精密辊 锻→ 40000KN 以上摩擦压力机或高能螺旋压力机 上模锻→切边→在通用设备上用专用工装或用专 用液压折弯机折弯→整形。
铸造钩尾框裂纹原因分析及防止措施

决定 性 的 影 响。但 通 过 对 裂 纹 断 口 的 电 镜 扫 描 分 析, 发现 了富集 的氧化 硅化 合 物 。氧化 硅 , 特别 是高 氧化 硅化 合 物在 钢 中均属 表 面 活 性 物 , 结 晶过 程 在 中将 吸 附在 晶粒 表 面 。氧 化 硅 相 不 仅 强 度 小 , 且 而 具 有脆 性 , 特别 是 它 以链 状 形式存 在 时 , 大 大 削弱 将 晶界 间 的联 系 , 使 热裂 纹 的形 成 , 然 , 化 硅 化 促 显 氧
( 中国南车 集 团株 洲 车辆 厂 , 南 株 洲 4 2 0 ) 湖 10 3
摘 要 : 工 艺方 面分 析 了铸 造 钩 尾 框后 弯 角 处 裂 纹 的 形 成 原 因 , 出 了 解 决 问题 的 工 艺措 施 , 从 提 对
今 后 防 止 类 似 质 量 问题 具 有 参 考 价 值 。
关 键 词 : 尾 框 ; 纹 ; 造 钧 裂 铸 中 图分 类 号 : 2 0 3 1 U 6 .4 文 献 标 识 码 : B
铸 造 钩尾框 是 铁路货 车 车钩缓 冲装置 的关键 铸
( ) 造 合金 的性 质 1铸 铸造 合金 的结 晶特点 s和 化学成 分 P在 钢 中都 是 十分 有 害 的杂质 , 对热 裂 纹有 明显 影 响 , 随着 S P 、 含 量 的增 加 , 钢 的抗裂 力 明显下 降 。 因此 , 实 际 铸 在 生 产 中对 S P的控 制 十分 严 格 。对 已发 生 裂 纹 的 、 炉 次 进 行 成 分 分 析 , 果 表 明 S P含 量 都 控 制 在 结 、
生缩 裂和 热裂 。故 浇注 温 度 控 制 不 当时 , 容 易 在 最 内弯 角处 产生 裂纹 。 ( ) 件结 构 4铸 众 所 周 知 , 件 结构 影 响铸 件 的 散 热 和 收缩 应 铸 力, 因而对铸 件 能 否 形 成 热 裂 纹 有 直 接 影 响 。钩 尾 框 为框 形结 构 , 尾部 内弯 角处 热 节较 大 , 处 又不 宜 该 直 接放 置 冒 口进 行 补缩 , 保 证 钩 尾 框 头 部 的 内 在 为 质 量 , 口只好设 置在 尾 端部 , 剧 了钩尾 框尾 部 的 浇 加 散热 不均 匀 。另 外 , 尾 框 框 身后 弯 角 泥 芯采 用 中 钩 间水 平分 型工 艺 , 造成 该处 披缝 的产生 , 碍铸 件 的 阻 收缩 , 故易 形成 裂纹 。
重载货车锻造钩尾框承载面加工工艺

文章编号 : 1 0 0 7 - 6 0 3 4 ( 2 0 1 6 ) Z 1 - 0 0 3 1 02 -
重载 货车锻 造 钩 尾 框 承 载 面加 工 工 艺
纪洪凯 , 崔 禹
( 中车 齐齐哈 尔车辆 有 限公 司 , 黑龙 江 齐 齐哈 尔 1 6 1 0 0 2 )
方 式加 工完 成 。 ( 4 ) 平面、 圆弧 面 和 小 八 字 面 结 构 。这 种 结 构 是 前几 种形 式 的复合 。
1 . 2 加 工 刀 具 分 析
1 承 载 面 加 工 工 艺 分 析
1 . 1 承 载 面 各 结 构 形 式 加 工 工 艺 分 析
( 1 ) 平 面和八 字 面均 为平 面 , 采 用 面铣 刀 加 工 ,
随 着某公 司 铁路 货 车 市 场 范 围 的扩 大 , 国 内外 市 场需 求不 断改 变 , 按 照用 户 的需 求 单 件 小批 量 产 品不断 增加 。在公 司重 载货 车锻 造钩 尾框研 发 方面 不 断推 出新 的结 构 , 以适应 不 同情 况下 的使 用要 求 。 锻 造钩 尾框 的承 载面结 构 主要有 平 面 、 八字 面 、 小八 字面 、 圆弧 面等 多种组 合方 式 , 见表 1 、 图1 。采 用普
…
一
I f
I t
【 一 位2
图2 面铣刀加工平面、 八 字 面结 构 承 载 面 示 意 图
6
刀 具 组 合 结 构 不 意 图
于角 度调整 , 刚度强 度 好 , 设备造价低 ; 以框板 上下 面定 位 , 机 床立 式 布 置 , 重 心高 , 机 床 及 夹 具 角 度 调 整 繁琐 , 刚度 强度 差 , 设 备造 价 高 。 综 合 上 述分 析 , 锻 造 钩尾 框 承 载 面加 工 采 用框 板 外侧 面作 为第 1定位 基准 较 为合理 。大平 面 定位
车钩问题的原因与对策

各种车钩问题的原因与对策1.张志江2.张岩1.大连交通大学交通运输工程学院车辆07-8班学号07030108242.大连交通大学交通运输工程学院车辆07-8班学号0703010822摘要:随着铁路货车提速重载的不断发展,车钩结构要随着列车重量和速度的提高而不断更新。
车钩零件的疲劳和磨损问题日益突出,成为车钩失效的主要形式。
本文针对几种车钩问题的原因及措施进行了分析概述。
关键词:车钩;类型;问题;原因;措施0 引言中国铁路是世界铁路运输总量最大的国家之一。
但其科技水平与发达国家相比,还存在较大的差距。
改革开放以来,中国铁路实现了历史性的大发展。
尤其是进入20世纪90年代,铁路运输不断向高速和重载方向发展。
由于我国铁路实施客货列车同线运行,交叉混跑的运输方式,所以,提速货车的安全问题不仅关系到其自身,而且有可能危及客运的安全。
车钩缓冲装置是车辆最重要的部件之一。
在车钩缓冲装置中,车钩的作用是用来实现机车和车辆或车辆和车辆之间的连挂和传递牵引力及冲击力,并使车辆之间保持一定的距离。
车钩在列车运行中除了要承受随机的、交变的牵拉力、压缩力和冲击力等作用外,还承受弯矩的作用。
特别是在调车作业中,车钩经常会受到很大的冲击力作用,因此,使用条件非常恶劣,致使各部分时常产生裂纹、变形、磨耗及三态作用不良等故障。
随着列车的运行速度、牵引总重和调车连挂速度的不断提高,车钩在运用中受到的随机的、交变的各种力的作用越来越大,使车钩的使用条件进一步恶化。
同时,车钩的使用效率也不断提高。
根据2000年年底的统计,每辆运行货车日运量达到8518t.kmt。
由此,车钩钩舌的磨损问题以及钩舌、钩体的疲劳问题也日益突出,成为车钩失效的主要形式。
因此,研究车钩的失效原因,分析其失效机理,并就如何提高车钩零件的耐磨性及疲劳性能,如何在车钩的生产制造工艺中加强质量检查及质量控制,是车辆制造业的一个重要课题〔1〕。
1车钩1.1车钩的概述我国机车车辆所用车钩都具有自动连接的性能。
25G型客车钩尾框上翘原因分析及控制措施

图 2 钩 尾 框 与 挡 铁 偏 磨
头 重 尾 轻 ,因 而 钩 身 尾 端 插 入 钩 尾 框 内 后 ,其 上 部 始 终 与钩尾框处于接触状态。当车钩承受一个纵向冲击力 时,便产生一个使钩 尾 框 (包 括 前 后 从 板 和 缓 冲 器)向 上移动的作用力,造 成 钩 尾 框 向 上 翘 起。 车 钩 支 撑 点 示 意 图 见 图 3。 3.2 上 挡 板 与 钩 尾 框 间 距 过 大
摘 要:针 对 25G 型 客 车 在 运 行 一 段 时 间 后 出 现 钩 尾 框 上 翘 爬 台 的 问 题,分 析 了 故 障 原 因,并 提 出 了 工 艺 解 决 措 施。
关 键 词 :客 车 ;车 钩 缓 冲 装 置 ;钩 尾 框 ;上 翘 ;组 装 工 艺 中图分类号:U270.34+1 文献标志码:B
4 钩 尾 框 上 翘 的 控 制 措 施
超 过 磨 耗 挡 铁 上 平 面 ,俗 称 “爬 台 ”,使 磨 耗 挡 铁 失 去 限
(1)选择相对应的上挡板定 位尺寸。 铸造钩尾 框
制钩尾框横向移动的作用。
尺寸公差较大,需根 据 钩 尾 框 的 实 际 高 度 严 格 控 制 牵
引梁上挡板的高度尺寸,这样 方可保证 防 跳 间 隙 在 10
目 前,我 国 25G 型 客 车 采 用 的 是 15 型 车 钩。 在 车 辆 运 行 过 程 中,因 钩 尾框与托板挡铁存在磨 损,造成 新 造 25G 型 客 车 在运行一段时间后出现钩 尾 框 上 翘 爬 台 故 障,影 响 了车辆的正常运行。为保 证 车 辆 正 常 运 行,需 深 入 研 究 25G 型 客 车 钩 尾 框 爬 台 的 原 因,并 制 订 相 应 的控制措施。
锻造/焊接钩尾框的研制
南通 26 1) 2 0 1 ( 苏 省 南 通 市 中等 专 业学 校 ,讲 师 ,江 苏 江 摘
要 : 为解 决 当 前 列 车 普 遍 使 用 的 铸 造 钩 尾 框 已 不 能 满 足 铁 路 运 输 发 展 的现 状 ,根 据 铁 路 机 车 车 辆 工 业 在 构 件 材 料 、制 造 方 法 上 的 改 进 ,通 过 试 验 论 证 ,说 明采 用 锻 造/ 接 的方 法 加 工 的钩 尾 框 ,替 代 焊 铸造 钩 尾 框 是 有 效 和 可 行 的 。
适 当 的辅助 工艺 手段 能取 得较 为 满意 的结 果 。如 北
京 二 七车 辆 厂 、 齐 哈尔 铁 路 车 辆 ( 团 ) 限公 司 齐 集 有 生 产 的新 型 运煤 敞车 、双 层集 装箱 车 等车 体 的主要
承 载结构 和 牵引结 构 均采 用 了高强 度 耐候 钢及 其焊 接 生产 工艺 [。这 些 材料 和制 造方 法 在 铁路 机 车车 1 ]
12 列 车提速 重载 的 需要 .
从 19 9 7年 第一 次大 提
车 车 辆上 主要 采用碳 素 结构 钢 、低合 金结 构 钢 等具
速到 20 0 7年 的第 六 次大 提速 , 车 最高 时速 从 1 0 列 4
k 提 高到 2 0k m 5 m。机 车车辆 因此 必将进 行增 容 、 更 新、 改造 。不 断 提高 的运 行 速 度也 加 剧 了车钩 副 之 间 的相互 冲击 , 尾框 的强 度 和 冲击 韧性 等 指 标 亟 钩
待 提 高。 我 国幅员辽 阔 、 形 复杂 , 地 列车经 常 需要爬 坡 和
有 良好 焊接 性 能 的材 料 ,一些 零 部件 采用 铸 钢 和锻 钢 制造 。 与铸 铁相 比 。 些 材料 强度 高 、 性好 , 因 这 韧 虽 构 件结 构 复杂 、 加工 较 为困难 , 在焊接 过 程 中采 用 但
一种钩尾框的铸造工艺改进
一
种钩尾框 的铸造 工艺 改进
俞树 吉 ,符冬 芽 ,黄 博 ( 南车 戚墅堰 机 车有 限公 司 , 江 苏 常州 2 1 3 0 1 1)
摘要 : 针 对钩 尾框 原 工 艺存 在尺 寸偏 差 、 缩孔 、 气孔 等缺 陷的 问题 , 对钩 尾 框铸 造 工 艺进 行 了分 析 和 改 进。 结 果表 明造 成缺 陷 的主要原 因是 由于铸造 工 艺不 完善 。 通 过 改进 的工艺 方案减 少铸 件缺 陷的产 生 , 提 高
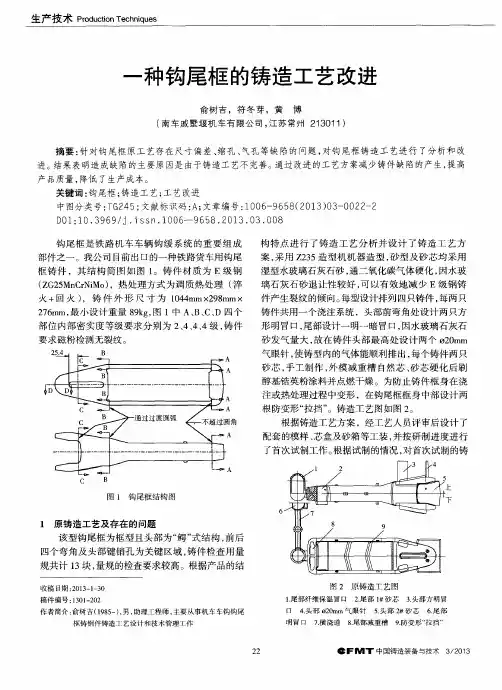
图 2 原铸造工艺图
1 . 尾部纤维保温 冒口 2 . 尾部 1 #砂芯
口 4 . 头部  ̄ 2 0 mm气眼针 明冒口 7 . 横浇道 8 . 尾部减重槽
3 . 头部方明 冒
6 . 尾部
作者简介 : 俞树吉 ( 1 9 8 5 一 ) , 男, 助理工程 师, 主要 从事机车车钩钩尾
郭 利云 、 ,程 坚 ,武 玉平 、 ,于 大威 ,王利 华 、 ,高 磊 ( 1 . 内蒙古第 一 机械 集 团有 限公司 , 内蒙 古包 头 0 1 4 0 3 2 ;
2 . 济南 圣泉 集 团股 份 有 限公司 , 山东 济南 2 5 0 2 0 4 )
摘要 : 本文 从胺 法冷 芯盒树 脂 砂射 芯 的技术装 备 、 工 艺流程 、 硬化 原理 、 原材 料 要求 、 射 芯的工 艺控 制 、 设 备( 模具) 选型、 生产 应用 等方 面进 行 了概 述 。 生产 实践表 明 , 胺 法冷 芯盒树 脂砂 射 芯工 艺不仅 工 艺性 能 良好 , 生产 效 率高 , 而且 节约 能源 , 是 一 项值得 推广 应用 的高效 节能 工艺装备 技 术 。
16型钩尾框湿型砂气冲造型工艺改进
图1 原 1型钩尾框工艺简图 6
F g. eo i i a e hn l g di ̄ a o 6 tpec u l ry k s i 1Th rg n lt c o o y a m f1 y o p e o e
落砂 后经 磁粉 探伤 检测 ,部 分铸 件可 发现 原始探 伤 裂
i to u e e p p r P a t a l a u e cu i g o t zn r c s n r v n r p riso o d n r d c d i t a e . r c i b eme s r si l d n p i i gp o e sa d i o i gp o e t f n h c n mi mp e m l
纹 ,严重 的会 形成 肉眼可见裂 纹 。
1 . 型 、芯砂强度不 足 .1 2
型砂的性能不稳 定 :由于 回用砂 的水分波 动较大 , 混 制 的型砂 的流 动性不 稳定 ,当紧实 率与水 分 之 比大 于 1 时 ,型砂 流 动性变差 ,气 冲造 型后 砂型 的紧实度 2
1 型钩尾框材质为E 6 级钢 ,该钢种 的强度较高 ,但 塑性 较差 ,可 焊性 不高 ,在对铸 件 的砂 眼等缺 陷进 行
由于结 构上连 接两 侧框 板与尾 部 承载面 的后 弯角
1销 托 孑 芯 . L 2头芯 . 3尾芯 . 4承载面 . 5 减 重槽 . 6 冒口 .
7横 浇道 .
8 后弯角 .
9 框板 .
为薄 、厚壁垂 直连接部 位 ,铸件横截 面面积产 生突变 ,
在 浇注 过程 中 因凝 固时 间相差 较 大 加剧 了应力 集 中 ,
由于1 型尾 框在 运用 中需 与 1型 钩体 等配合 实现 不摘 6 6 钩上 翻 车机卸货 ,在 翻转 过程 中尾框 受到强 烈 的扭力 作用 ,经 长期频 繁使 用后 易使弯 角部 位 的原 始裂 纹 为 疲 劳源扩 展为 可见 裂纹 ,大 幅降低其 疲劳 寿命 ,为行 车 及卸 车安全 带来 隐患 。为适应 市 场经济 和我 国铁 路 运输 重载提速 的发展需 要 ,提 高铁路货 车运 营安全性 , 工艺 人员 通过 对缺 陷产生 的原 因进 行分析 ,在 湿型砂
钩尾框产生针孔的原因及改进
钩尾框产生针孔的原因及改进
李馥珍
【期刊名称】《铁道机车车辆工人》
【年(卷),期】1995(000)003
【摘要】13号车钩钩尾框是铁路货车上车钩联挂的重要部件,在列车运行中承受拉力、冲击、弯曲等多种力的作用。
整个框身长959mm,其中壁厚25^+~3mm的长为550mm,是壁薄而长的部件。
由于多种原因,我厂生产的钩尾框于去年7至8月间,连续几炉在钩尾框的框身上针孔密集,造成批量铸件报废,浪费严重,成为生产中的难题。
经过研究分析,找出了产生针孔的原因及防止办法,杜绝了针孔的产生,为提高产品质量起到了积极的作用。
【总页数】2页(P10-11)
【作者】李馥珍
【作者单位】沈阳机车车辆厂
【正文语种】中文
【中图分类】U279.34
【相关文献】
1.浅谈车钩钩耳及钩尾框裂纹产生原因及对策 [J], 杨鹏英
2.钩尾框裂纹产生原因分析及改进措施 [J], 高彬;陈慧清
3.铁路货车钩尾框裂纹产生原因及改进措施 [J], 贾万鹏;汤劲松
4.氨基磺酸镍电铸层产生针孔、麻点的原因分析及工艺改进 [J], 熊俊良;付明;张红波
5.铁路货车钩尾框托板磨耗板裂损丢失原因分析及改进 [J], 王洪义;闫睿;范俊超;张军凤;滕学鹏
因版权原因,仅展示原文概要,查看原文内容请购买。
13B型锻钢钩尾框钩尾销防脱结构的探讨
会 造成 车钩分 离事 故. 因此 , 钩尾框 上钩尾 销 防脱
结构 的可靠性是致关重要的 , 有必要进行深入探讨.
1 钩 尾 销 防脱 结 构 特点 及 问题
1 . 1 结构特 点
会窜 出 , 钩 尾销脱 落 , 造 成车 钩分离 ; ( 2 ) 1 3 B锻 钢 钩 尾 框 组 装 后 , 插 托 组 装 螺 栓 点 固焊会 出现 漏焊情况 , 如果 出现漏焊 , 运用 中螺 母会 松 动 甚 至脱 落 , 造成 螺 栓 窜 出后 , 插托 窜 出 ,
文献标识码 : A
U 5I 舌 为进 一步 提 高铁 路 货 车 的运 输 安 全 , 按 照 运
辆货车函【 2 0 1 2 】 1 8 8 号、 2 9 6号等文件要求 , 2 0 1 2 年 7月 2 E t 起, 既 有 铁路 货 车在 实 施 厂 、 段修时 ,
陆续 将 1 3型系 列铸 钢 钩尾 框 改 造 为 1 3 B型锻 钢
2 钩尾 销 防 脱 结构 改 进
根据 目前 存在 的 问题 , 对1 3 B锻 钢 钩尾 框 钩 尾 销防脱 结构 进 行 适 当改 进 , 有 利 于 提 高 钩尾 销 防脱 的可 靠性 .
2 . 1 方 案一
托 肩宽 及插 槽与 插托 横 向 间隙设计 尺寸 及公 差决
定的. 规定 的搭 接量 应满 足设计 公 差尺 寸范 围 , 经 计 算搭 接量 不 能 满 足 尺 寸公 差 范 围. 按 图纸 尺 寸 公差计算 : 插槽 肩 宽 ( 7月后 生产 ) ( 9 4±0 . 5 )m m; 插托肩宽 ( 1 2 2±1 )m m. ( 见图2 ) 最大搭接量 : ( 1 2 3— 9 3 . 5 ) / 2=1 4 . 7 5/ n i T / ; 最 小 搭接 量 : ( 1 2 1 —
行车挂钩脱落整改建议
行车挂钩脱落整改建议
1、优先使用新型三孔穿销的钩尾框
新型三孔穿销的钩尾框,对原单孔穿销部分进行了一定的改进。
首先,由原来的单孔穿销改为三孔穿销。
中间穿销螺栓高于两边另外两个穿销螺栓,承受来自钩尾销的下压力和冲击力。
一旦受到很强烈的下压力和冲击力而受损断裂时,另外两个穿销螺栓则保护钩尾销不至于脱落,维持机车运用至回段修理。
其次,如上所述,由于钩尾销与钩尾销穿销螺栓间存在相对位移,车列运行过程中车钩缓冲装置不断地拉伸、压缩,造成钩尾销与钩尾销穿销螺栓间不断滑动摩擦。
长此以往,钩尾销穿销蝶栓被磨损,受力面减小,承受的载荷也相应减小而易折断。
为避兔此类事故的发生,新型三孔钩尾销穿销的钩尾框在中间钩尾销穿销螺栓上,设计安装了一个防磨损钢套管,将钩尾销穿销螺栓与钩尾销间的滑动摩擦改为滚动摩擦。
因此,要优先使用新型三孔钩尾销穿销的钩尾框。
2、设计思路
在原单孔钩尾销穿销蝶栓安装处,设计安装近似新型三孔钩尾销穿销一样的防落装置。
一旦单孔钩尾销穿销螺栓受力断裂,另外加装的两个钩尾销穿销螺栓托起钩尾销,保证钩尾销不脱落,使机车与车
辆不分离,维持车列运行。