
数控刀片与超硬刀具
数控机床上用的刀片,都叫数控刀片,是区别于传统机床上刀片所指,数控刀片种类很多,主要分为以下几类:
1,整体式数控刀片,由整块材料磨制而成,使用时可根据不同用途将切削部分修磨成不同形状。
2,镶嵌式刀片:分为焊接式和机夹式。
机夹式又根据刀体结构的不同,可分为不转位和可转位两种
3,减震式刀片:当刀具的工作臂长度与直径比大于4时,为了减少刀具的震动提高加工精度,所采用的一种特殊结构的刀具,主要用于镗孔。
4、其它型式:包括强力夹紧、可逆攻丝、复合刀具等。
目前数控刀具主要采用机夹可转位刀具。
数据刀片中包括普通刀具和超硬刀具,超硬刀具多是数控刀片,但也有一少部分是非数控刀片。
超硬刀具种类主要是指金钢石刀具和立方氮化硼刀具,超硬刀具区别于普通刀具主要是在硬度方面。
其中,超硬刀具中,金刚石刀具要用于加工玉石,塑料等等一些硬脆的非金属材料,立方氮化硼刀具,主要是用于超硬金属的加工,立方氮化硼刀具本身硬度可以达到HRC95以上,虽然金刚石刀具本身的硬度也是非常高的,但用途不同。
比如:立方氮化硼刀具不能用来加工玉石。
立方氮化硼刀片和金刚石刀片,外观上区别不大,但用途却是截然不同的。
立方氮化硼刀具和金刚石刀具,都可以是数控刀片,但又有其独特的所在。
数控刀具材料及选用
数控刀具材料及选用,再也不用盲目选刀加工设备与高性能的数控刀具相配合,才能充分发挥其应有的效能,取得良好的经济效益。
随着刀具材料迅速发展,各种新型刀具材料,其物理、力学性能和切削加工性能都有了很大的提高,应用范围也不断扩大。
一. 刀具材料应具备基本性能刀具材料的选择对刀具寿命、加工效率、加工质量和加工成本等的影响很大。
刀具切削时要承受高压、高温、摩擦、冲击和振动等作用。
因此,刀具材料应具备如下一些基本性能:(1) 硬度和耐磨性。
刀具材料的硬度必须高于工件材料的硬度,一般要求在60HRC以上。
刀具材料的硬度越高,耐磨性就越好。
(2) 强度和韧性。
刀具材料应具备较高的强度和韧性,以便承受切削力、冲击和振动,防止刀具脆性断裂和崩刃。
(3) 耐热性。
刀具材料的耐热性要好,能承受高的切削温度,具备良好的抗氧化能力。
(4) 工艺性能和经济性。
刀具材料应具备好的锻造性能、热处理性能、焊接性能;磨削加工性能等,而且要追求高的性能价格比。
二.刀具材料的种类、性能、特点、应用1.金刚石刀具材料的种类、性能和特点及刀具应用金刚石是碳的同素异构体,它是自然界已经发现的最硬的一种材料。
金刚石刀具具有高硬度、高耐磨性和高导热性能,在有色金属和非金属材料加工中得到广泛的应用。
尤其在铝和硅铝合金高速切削加工中,金刚石刀具是难以替代的主要切削刀具品种。
可实现高效率、高稳定性、长寿命加工的金刚石刀具是现代数控加工中不可缺少的重要工具。
⑴金刚石刀具的种类①天然金刚石刀具:天然金刚石作为切削刀具已有上百年的历史了,天然单晶金刚石刀具经过精细研磨,刃口能磨得极其锋利,刃口半径可达0.002靘,能实现超薄切削,可以加工出极高的工件精度和极低的表面粗糙度,是公认的、理想的和不能代替的超精密加工刀具。
②PCD金刚石刀具:天然金刚石价格昂贵,金刚石广泛应用于切削加工的还是聚晶金刚石(PCD),自20世纪70年代初,采用高温高压合成技术制备的聚晶金刚石(Polycrystauinediamond,简称PCD刀片研制成功以后,在很多场合下天然金刚石刀具已经被人造聚晶金刚石所代替。
数控刀片简介

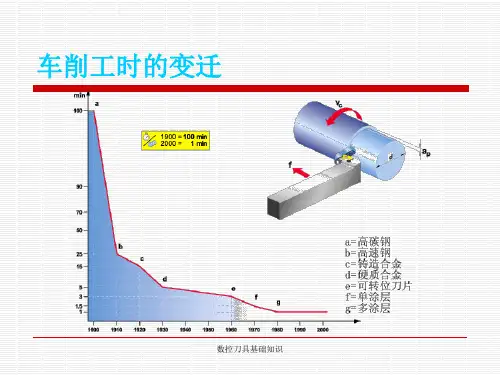
车刀的种类和用途刀具材质的改良和发展是今日金属加工发展的重要课题之一,因为良好的刀具材料能有效、迅速的完成切削工作,并保持良好的刀具寿命。
一般常用车刀材质有下列几种:1 高碳钢:高碳钢车刀是由含碳量0.8%~1.5%之间的一种碳钢,经过淬火硬化后使用,因切削中的摩擦四很容易回火软化,被高速钢等其它刀具所取代。
一般仅适合于软金属材料之切削,常用者有SK1,SK2、、、、SK7等。
2 2 高速钢:高速钢为一种钢基合金俗名白车刀,含碳量0.7~0.85%之碳钢中加入W、Cr、V及Co等合金元素而成。
例如18-4-4高速钢材料中含有18%钨、4%铬以及4%钒的高速钢。
高速钢车刀切削中产生的摩擦热可高达至6000C,适合转速1000rpm以下及螺纹之车削,一般常用高速钢车刀如SKH2、SKH4A、SKH5、SKH6、SKH9等。
3 非铸铁合金刀具:此为钴、铬及钨的合金,因切削加工很难,以铸造成形制造,故又叫超硬铸合金,最具代表者为stellite,其刀具韧性及耐磨性极佳,在8200C温度下其硬度仍不受影响,抗热程度远超出高速钢,适合高速及较深之切削工作。
4烧结碳化刀具:碳化刀具为粉未冶金的产品,碳化钨刀具主要成分为50%~90%钨,并加入钛、钼、钽等以钴粉作为结合剂,再经加热烧结完成。
碳化刀具的硬度较任何其它材料均高,有最硬高碳钢的三倍,适用于切削较硬金属或石材,因其材质脆硬,故只能制成片状,再焊于较具韧性之刀柄上,如此刀刃钝化或崩裂时,可以更换另一刀口或换新刀片,这种够车刀称为舍弃式车刀。
碳化刀具依国际标准(ISO)其切削性质的不同,分成P、M、K三类,并分别以蓝、黄、红三种颜色来标识:P类适于切削钢材,有P01、P10、P20、P30、P40、P50六类,P01为高速精车刀,号码小,耐磨性较高,P50为低速粗车刀,号码大,韧性高,刀柄涂蓝色以识别之。
K类适于切削石材、铸铁等脆硬材料,有K01、K10、K20、K30、K40五类,K01为高速精车刀,K40为低速粗车刀,此类刀柄涂以红色以识别。
数控刀具种类

2.按切削刃形状分
数控车削刀具按切削刃形状可分为尖形车刀、圆弧形车刀和成形车刀3类。
(1)尖形车刀。尖形车刀是指以直线形切削刃为特征的车刀。这类车刀的刀尖(同时也为其
刀位点)由直线形的主、副切削刃构成,如90°内外圆车刀、左右端面车刀、切槽(棚鼬讪车兀
以及刀尖倒棱很小的各种外圆和内孔车刀。
产技术水平和经济效益。数控刀具与传统刀具的特征比较如表11。1所示。
表11,1
数控刀具与传统刀具的特征比较
序号
项目
传统切削刀具
数控刀具
刀具材料
普通工具钢、高速钢、焊接硬质合
金等
粉末冶金高速钢、硬质合金、PCD、CBN、Co-HsS、
陶瓷、涂层刀具等
刀具硬度
低,高速钢:ωHRC
高,,OHRA以上
被加工零件硬度
(3)特殊形式。特殊形式包括复合式和减振式等。
3。按切削加工工艺分
按切削加工工艺可分为车削刀具、铣削刀具、钻削刀具和镗削刀具等。
(1)车削刀具。车削刀具包括外圆车刀、内孔车刀、切槽(断)刀、端面车刀、螺纹车刀等:
(2)铣削刀具。铣削刀具包括面铣刀、立铣刀和螺纹铣刀等。
(3)钻削刀具。钻削刀具包括钻头、铰刀和丝锥等。
低
高,可对高硬材料实现“以车代磨”
切削速度
加工钢、铸铁:v≤30m/min
加工钢、铸铁:可转位涂层刀片切削速度可达
380m/min∷加工铸铁,CBN刀片切削速度可达
100O~2O00m/min;力口工铝合金:PCD刀具切削速
度可达5OO0m/min或更高
刀具制造精度
十微米级
微米级
关键技术
一般机械制造、切削原理、热处理、
数控车削用刀具的常用分类

数控车削用刀具的常用分类数控车削是现代制造业中的一种重要加工技术,它的核心就是刀具。
数控车削用刀具是指用于数控车床上进行加工的工具。
根据加工材料的不同,数控车削用刀具可以分为硬质合金刀具、超硬刀具、高速钢刀具、陶瓷刀具等多种类型。
下面,本文将详细介绍数控车削用刀具的常用分类。
1.硬质合金刀具硬质合金刀具是数控车削中使用最为广泛的一种刀具。
它的主要成分是钨、钴、钛等金属元素,具有高硬度、高强度、高耐磨性等优点。
硬质合金刀具的切削速度相对较慢,但具有很好的耐磨性和耐高温性,适用于加工铸铁、钢、不锈钢等材料。
2.超硬刀具超硬刀具是指以金刚石、立方氮化硼等超硬材料为主要刀具材料的刀具。
它具有极高的硬度和耐磨性,可以高速切削各种难加工材料,如铝合金、钛合金、热塑性塑料等。
超硬刀具的切削速度快、切削效率高,但价格昂贵,需要进行精细的加工和保养。
3.高速钢刀具高速钢刀具是一种以高速钢为主要材料的刀具,具有一定的硬度和耐磨性。
它的切削速度相对较快,适用于加工较软的材料,如铝、铜、铁等。
高速钢刀具价格相对便宜,但需要定期进行磨刃和更换。
4.陶瓷刀具陶瓷刀具是指以氧化锆、碳化硅等陶瓷材料为主要材料的刀具。
它具有极高的硬度和耐磨性,可以用于高速切削各种难加工材料,如镁合金、钛合金等。
陶瓷刀具的切削速度快、寿命长,但价格昂贵,需要进行精细的加工和保养。
5.刀柄刀柄是刀具的支撑部分,也是数控车削中的重要组成部分。
根据使用方式的不同,刀柄可以分为直柄、切削柄、内螺纹柄、外螺纹柄等多种类型。
直柄适用于较小的切削力,切削柄适用于较大的切削力,内螺纹柄适用于内孔加工,外螺纹柄适用于外圆加工。
数控车削用刀具的分类有很多种,每种刀具都有其特点和适用范围。
在实际应用中,需要根据加工材料和工件形状等因素选择合适的刀具。
同时,需要注意刀具的保养和更换,以提高加工效率和质量。
数控刀具基础知识经典实用
ap 径向进给量
x 实际走刀顺序数 ψ ap 螺纹总深度
nap 走刀次数
ψ 第一次走刀
=0.3
第二次走刀
=1
第三次走刀后以后的走刀 =X-1
数控刀具基础知识
螺纹加工走刀次数
螺距 mm 0.50 0.75 1.00 1.25 1.50 1.75 2.00 2.50 3.00
tpi 48 32 24 20 16 14 12 10 8
走刀次数
4-6 4-7 4-8 5-9 6-10 7-12 7-12 8-14 9-16
SCB
3-4 3-4 3-5 4-6 5-6 6-8 8-10
MINI
6-9 6-11 6-12 8-14 9-15 11-18 11-18
数控刀具基础知识
1)粗加工
刀尖圆弧半 径mm
最大走刀量 mm/r
0.4
0.8
1.2 1.6
2.4
0.25-0.35 0.4-0.7 0.5-1.0 0.7-1.3 1.0-1.8
粗加工走刀量经验计算公式: f粗 = 0.5 R
式中: R ------ 刀尖圆弧半径mm f ------ 粗加工走刀量mm
数控刀具基础知识
2)精加工
Rt =
f2 8 r
1000
式中: Rt ------ 轮廓深度µm f ------ 进给量mm/r rε ------ 刀尖圆弧半径mm
外激力的频率与工艺系统的固 有频率相同随即产生共振。
数控刀具基础知识
解决刀具振动的思路
第一是减小切削力至最 小
第二是尽量增强刀具系 统或者夹具与工件的静 态刚性
第三则是在刀杆内部再 制造一个振动去打乱外 激切削力的振频,从而 消除刀具振动。
数控刀具型号知识点总结

数控刀具型号知识点总结一、数控刀具的基本概念数控刀具是一种广泛应用于数控机床上的金属切削工具。
它是通过数控编程控制机床进行切削加工,可以实现高效、精确的加工。
数控刀具的类型繁多,每种型号的刀具都有其特定的用途和特点。
对于数控加工领域的从业人员来说,了解不同型号的数控刀具是非常重要的,可以帮助他们选择合适的刀具进行加工,提高加工效率和产品质量。
二、数控刀具的分类1. 分类标准数控刀具可以按照不同的分类标准进行分类,常见的分类标准包括刀具材料、刀具形状、刀柄类型、刀具用途等。
2. 按材料分类按照材料的不同,数控刀具可以分为高速钢刀具、硬质合金刀具、陶瓷刀具、超硬刀具等。
3. 按形状分类按照形状的不同,数控刀具可以分为铣刀、钻头、刀片、车刀、螺纹刀等。
4. 按刀柄类型分类按照刀柄的类型不同,数控刀具可以分为直柄刀具、切槽刀具、切槽刀具等。
5. 按用途分类按照刀具的用途不同,数控刀具可以分为粗加工刀具、精加工刀具、钻孔刀具、车削刀具等。
三、数控刀具的型号1. 高速钢刀具高速钢刀具是一种常见的金属切削刀具,具有刚性好、耐磨性高等特点。
按照其型号命名规则,一般包括刀具类型、刀具直径、刀具长度等信息。
例如,HSS 铣刀的型号为:HSS-M10x10x40,其中 HSS 表示为高速钢刀具,M10 表示刀具直径为10mm,10 表示刀具长度为10mm,40 表示刀具刃长为40mm。
通过型号就可以清楚地知道该刀具的用途和规格。
2. 硬质合金刀具硬质合金刀具是一种广泛应用于数控加工领域的刀具,具有硬度高、耐磨性好等特点。
按照其型号命名规则,一般包括刀具类型、刀具直径、刀具长度、刀具刀尖角度等信息。
例如,硬质合金铣刀的型号为:MCDN2008-2T-C20,其中 MCD 表示为硬质合金铣刀,N2008 表示刀具直径为20mm,2T 表示刀具齿数为2,C20 表示为刀具刀尖角度为20度。
通过型号就可以清楚地知道该刀具的用途和规格。
数控刀具知识点总结大全
数控刀具知识点总结大全一、数控刀具的分类数控刀具按照其功能和使用范围的不同,可以分为以下几类:1. 铣刀:铣刀用于铣削加工,根据其形状和用途可分为平头铣刀、立铣刀、立面铣刀、球头铣刀、倒角铣刀等。
2. 钻头:钻头主要用于钻孔加工,根据其结构和用途可分为螺纹钻头、中心钻头、加工钻头等。
3. 刀片:刀片主要用于车削加工,根据其形状和用途可分为外圆刀片、内圆刀片、螺纹刀片等。
4. 锯片:锯片用于锯割加工,根据其齿形和用途可分为圆锯片、带锯片等。
5. 刀具系统:刀具系统主要包括刀柄、刀杆、插刀、刀尖等组成,根据其结构和用途可分为拉刀系统、旋转刀系统、可转位刀系统等。
二、数控刀具的材料数控刀具的材料选择对于刀具的性能和寿命有着重要的影响,常见的数控刀具材料主要有以下几种:1. 高速钢:高速钢是一种含钨、钼、铬、钴等元素的合金钢,具有高硬度、良好的热稳定性和切削性能,适用于一般的切削加工。
2. 硬质合金:硬质合金是一种以钨钴粉末为主要原料,添加少量的钛、钼、铬等元素制成的耐磨合金材料,具有极高的硬度和耐磨性,适用于高速切削和重切削。
3. 陶瓷刀具:陶瓷刀具是一种新型的刀具材料,具有非常高的硬度、耐磨性和热稳定性,适用于高速切削和高温加工。
4. 超硬合金:超硬合金是一种以碳化钨粉末为基础,添加少量的钴、钛、铬等元素制成的超硬材料,具有极高的硬度和耐磨性,适用于高速切削和重切削。
5. 金刚石和CBN:金刚石和立方氮化硼(CBN)是目前最硬的材料,可以用来制作超硬刀具,具有极高的耐磨性和切削性能。
三、数控刀具的结构数控刀具的结构通常由刀头、刀柄、刃部等几个主要部分组成,不同类型的刀具结构也会有所不同,常见的数控刀具结构有以下几种:1. 实心刀具:实心刀具是指整个刀具都是由一种材料制成的,通常用于轻负载和精密加工。
2. 中空刀具:中空刀具是指刀具的刃部为空心结构,可以减轻刀具的重量和提高切削效率,适用于重切削和大负载的加工。
数控刀具材料的种类、性能与特点
数控刀具材料的种类、性能与特点1、刀具材料的发展现状与趋势欲了解与使用好刀具材料,先来看一下刀具材料的发展史。
刀具材料的发展史,实际上就是不断提高刀具材料耐热性能的过程。
18世纪中叶,欧洲出现工业革命后,采用碳素工具钢为刀具材料,其成分与现代的T10、T12相近,其切削温度在200~250℃,加工普通钢材的切削速度为5~8m/min,切削铸铁的速度为3~5m/min。
1861年,英国的罗伯特·墨希特(RobertMushet)发明了含钨的合金工具钢,能承受350℃的切削温度,切削速度提高至8~12m/min。
目前来说,基于碳素工具钢和合金工具钢的刀具材料已基本不用。
1898年,美国的机械工程师泰勒(WinslowTaylor)和冶金师怀特(MaunWhite)研制成功了高速工具钢,切削普通碳素钢的切削速度提高至25~30m/min。
随后,经过不断改进材料成分,耐热性能提高至500~600℃,加工钢的切削速度提高至30~40m/min,切削铸铁的速度达15~20m/min。
高速工具钢是目前为止仍然在使用的金属切削刀具材料之一,并不断得到改进,而且制备方式出现了变化,如粉末冶金高速工具钢和涂层高速工具钢等。
1925年,德国人史律泰尔发明了硬质合金,初期的WC℃Co合金耐热性达800℃,加工铸铁的效果较好,切削速度达到了40m/min以上,但加工碳素钢的寿命较低。
1931年发明了WC℃TiC℃Co合金,耐热性达到了900℃以上,加工碳素钢的切削速度达到了220m/min,二战中后期,随着使用范围的不断扩大,出现了添加熔点更高的TaC等的硬质合金WC℃TiC℃TaC(NbC)℃Co合金。
20世纪50年代,出现了以TiC为基本成分的TiC℃Ni℃Mo合金,耐热性达到了1000~1200℃。
目前为止,硬质合金刀具材料仍然是数控加工刀具的主流材料之一。
人类探索新型刀具材料的步伐永不停止,新型工程材料的出现需要研制与其相适应的刀具材料,新型机床制造技术为耐热性更高的刀具材料应用提供了可能,新型超硬刀具材料不断出现,如下所述。
数控车床刀具材料知识
数控车床刀具材料知识一、刀柄材料及精度刀具材料也分为刀柄材料和刀片材料。
刀柄一般采用45#钢锻造,要求韧性好。
随着数控机床的日益普及,现在对车刀刀柄的公差要求也提高了很多。
这便于数控机床操作人员快速进行换刀,而不必磨刀。
二、刀片材料的硬度刀片在切削加工时,要承受很大的切削力,还要承受切屑变形时产生的高温。
要是刀具能在这样的条件下工作而不致很快地变钝或损坏,保持其切削能力,刀片必须具备足够的硬度,通常刀具材料的硬度都在60HRC以上。
三、刀片材料的耐磨性在通常情况下,刀具材料硬度越高,耐磨性也越好。
刀具材料组织中碳化物越多、颗粒越细、分布越均匀,其耐磨性也越高。
我们肯定是希望刀片的耐磨性,否则刀具工作不了一会儿就变变钝了。
四、刀片材料的强度一般采用刀具材料的抗弯强度表示刀片的强度大小,刀片的强度反应刀片变形能力的强弱。
我们肯定是希望刀片的强度高。
五、刀片材料的韧性一般采用刀具材料的冲击韧度表示刀片韧性的大小。
刀片韧性的大小反映出刀具材料抗脆性断裂和抗崩刃的能力。
六、刀片材料的红热性红热性表示刀片在高温状态下保持其切削性能的能力。
红热性越好,刀具材料在高温时抗塑性变形的能力、抗磨损的能力也越强。
另外,刀片材料的导热性也是表示刀具使用性能的一个方面。
导热性越好,切削热越容易释放,刀具抗磨损、抗变形的能力也越强。
七、经济性价格便宜目前,经常使用的刀具材料有高速钢和硬质合金两大类。
随着加工技术的不断发展,一些特种材料,如陶瓷材料和超硬刀具材料(金刚石和立方氮化硼)也得到一定的应用。
后者具有硬度高、抗磨性能好、可以保证较好的加工质量和加工效率等优点,但由于价格等因素的限制,应用范围不如前者高。
数控车床刀具刀具材料的分类一、高速钢高速钢指的是含有较多的钨、铬、钼、钒等合金元素的高合金工具钢。
高速钢按使用用途的不同分为通用型高速钢和高性能高速钢。
1.通用型高速钢通用型高速钢具有一定的硬度(63-66HRC)和耐磨性、较高的强度和韧性。
数控刀具知识
机床与刀具的发展是相辅相成、相互促进的。
刀具是由机床、刀具和工件组成的切削加工工艺系统中最活跃的因素,刀具切削性能的好坏取决于刀具的材料和刀具结构。
切削加工生产率和刀具寿命的高低加工成本的多少、加工精度和加工表面质量的优劣等,在很大程度上取决于刀具材料、刀具结构及切削参数的合理选择。
近几十年来,作为切削加工最基本丰素的刀具材料得到了迅速发展,刀具的结构形式也得到了极大丰富。
数控刀具主要材料种类(1)超硬刀具。
所谓超硬材料是指人造金刚石和立方氮化硼(简称CBN),以及用这些粉末与结合剂烧结而成的聚晶金刚石(简称PCD)和聚晶立方氮化棚(简称PCBN)等。
超硬材料具有优良的耐磨性,主要运用于高速切削及难切削材料的加工。
(2)陶瓷刀具。
陶瓷刀具具有很高的硬度、耐磨性能及良好的高温力学性能,与金属的亲合力小,不易与金属产生粘结,并且化学稳定性好。
陶瓷刀具主要应用于钢、铸铁及其合金和难加工材料的切削加工,可以用于超高速切削、高速切削和硬材料切削。
(3)涂层刀具。
刀具涂层技术自问世以来,对刀具性能的改善和加工技术进步起着非常重要的作用,涂层技术将传统刀具涂覆一层薄膜后,刀具性能发生了巨大的变化。
主要的涂层材料有:Tic、TiN、Ti(C,N)、TiALN、ALTiN等。
涂层技术己应用于立铣刀、铰刀、钻头、复合孔加工刀具、齿轮滚刀、插齿刀、剃齿刀、成形拉刀及各种机夹可转位刀片,满足高速切削加工高强度、高硬度铸铁(钢)、锻钢、不锈钢、钛合金、镍合金、镁合金、铝合金、粉末冶金、非金属等材质工件的生产技术不同要求。
(4)硬质合金。
硬质合刀具是数控加工刀具的主导产品,有的国家有90%以上的车刀和55%以上的铣刀都采用了硬质合金制造,而且这种趋势还在增加。
硬质合金可分为普通硬质合金、细晶粒硬质合金和超晶粒硬质合金。
按化学成分区分,可分为碳化钨基硬质合金和碳(氮)化钛基硬质合金。
硬质合金在强度、硬度、韧性及工艺性方面具有优良的综合性能,几乎可用于任何材料的切削加工。