
直齿圆柱齿轮的工艺规程
直齿圆柱齿轮的工艺规程
1.1.直齿圆柱齿轮零件功用
直齿圆柱齿轮主要用于汽车的减速器中,本零件为拖拉机变速箱中倒速中间轴齿轮,其功用是传递动力和改变输出轴运动方向,前我们加工的直齿圆柱齿轮的产品型号是三菱4b10,大批量生产年产量为5000。
我们选择的材料是45#,因为45#强度较高,塑性和韧性好,用语制作承受负荷较大的小截面调质件。
1.2.工艺分析
材料的工艺性能是指材料本身能够适应各种加工工艺要求的能力。
齿轮的制造要经过锻造、切削加工和热处理等几种加工,因此选择材料时要特别注意材料的工艺性能。
一般才说,碳钢的锻造、切削加工等工艺性能较好,其机械性能可以满足一般工作条件的要求,但强度不高,淬透性好、强度高,但锻造、切削加工性能较差,我们可以通过改变工艺规程,热处理方法等途径来改善材料的工艺性能。
1.2.确定生产类型及生产纲领
(1据市场需求和自身的生产能力决定生产计划。
在计划期内,应当生产的产品产量和进度计划成为生产纲领。
计划期为一年的生产纲领成为年生产纲领。
零件的年生产纲领通常按N=Qn(1+a%+b&)。
(2)根据工厂生产专业化程度不同,可将他们按大量生产,成批生产和单件生产3种生产类型来分类。
其中,成批生产可又分为大批生产、中批生产和小批生产。
此次任务为大批量生产年产5000。
二:确定毛皮
2.1确定毛皮制造方法
本零件的主要功用是传递动力,其工作时需承受较大的冲击载荷,要求有较高的强度和韧性,故毛坯应选择锻件使金属纤维尽量不被切断。
又由于年产量为5000件,达到了批量生产的水平,且零件形状较简单,尺寸也不大,故应采用灰铸铁。
2.2确定总余量
由表S-1确定直径上总余量为4,高度(轴向)方向上总余量为3m。
2.3绘制毛坯图
图
三:制定零件工艺规程
加工表面质量包括两个方面的内容:加工表面的集合形貌和表面层材料的力学物理性能合化学性能。
(1)加工表面的几何面貌:是由加工过程中刀具与被加工工件的摩擦、切削分离时的塑性变形、以及加工系统的振动等因素的作用,在弓箭表面上留下的表面结构。
(2)表面层材料的力学物理性能和化学性能:由于加工中力因素和热因素的综合作用,加工表面层金属的力学物理性能和化学性能将发生变化。
(3)表面层金属的残余应力:由于切削力和切削热的综合作用,表面层金属晶格会发生不同程度的塑性变形或产生金相组织的变化,使表层金属产生残余应力。
加工方法:①成型法:是采用与被切齿轮齿槽相符的成形刀具加工齿形的方法。
用齿轮铣刀在铣床上加工齿轮是常用的成形法加工。
②展成发:利用齿轮刀具与被切齿坯做齿合运动而切除齿形的方法。
3.2选择定位基准
基准面的选择是工艺规程设计的重要过程之一。
基面的选择正确与否,可以是加工质量的保证,生产效率提高,否则,不但加工工艺过程漏洞百出,更有甚者,还会造成零件的大批报废,使生产无法正常进行,难以在工期内完成加工任务。
定位基准有粗基准和精基准之分,通常先去认定精基准,然后再确定粗基准。
(1)内孔和端面定位选择既是设计基准又是测量和装配基准的内孔作为定位基准,既符合基准重合原则,又能使齿形加工等工序基准统一,只要严格控制内孔精度,在专用芯轴上定位时不需要找正,故生产率高,广泛用于成批生产中。
(2)外圆和端面定位齿坯内孔在通用芯轴上安装,用找正外圆来决定孔中心位置,故要求齿坯外圆对内孔的径向跳动要小。
因找效率低,一般用于单件小批生产。
3.3拟定零件加工工艺路线
①用锻造工具对毛坯进行锻造10秒,然后对毛坯进行正火处理,用油冷却用准终30分钟;
②粗车:以外圆为定位基准,粗车端面先切除较多的余量2mm,用游标卡尺进行测量观察剩余长度达到85mm;
③粗车:以外圆为定位基准,精车端面,车削0.5mm,停车,用游标卡车测量,加工后齿轮长度打到83mm;
④精车:以外圆为定位基准,精车端面,车削0.5mm,停车,用游标卡车测量,加工后齿轮长度打到80mm
⑤粗车外圆:以端面为定位基准,粗车齿轮毛坯外圆先切削1mm,停车,用千分尺测量,查看,根据需求再次车削使齿轮毛坯外援打到O255mm
⑥半精车:以端面为定位基准对齿轮毛坯进行半精加工,切削厚度3mm,停车进行测量,再加工使齿轮外圆达到O251mm
⑦精车:以端面为定位基准对齿轮毛坯进行半精加工,切削厚度1mm,停车进行测量,再加工使齿轮外圆达到O250mm
⑧粗车内孔:以外元端面为定位基准,粗加工内孔切削1mm,用内径百分表测量内孔,根据需求再加工使内孔达到O37mm
⑨精加工:以外元端面定位为基准,精加工内孔0.5mm,加工后测量齿轮毛坯内孔达到图样要求35.3mm
四、总结
通过这短短一个星期的设计学习,我感受颇深,不仅学到来了很多知识还体会到设计的不易。
前几周我们金工实训,这周安排我们设计,很好的检验我们理论联系实际,加强理论知识应用的重要环节。
通过这次的对直齿齿轮加工工艺的设计,体会到了团队的重要性。
在设计过程中遇到很多难题,但我们并没气馁,我们互相探讨,查阅资料,最终把问题一个个全解决掉。
在这周的设计中使我们在基本理论的综合运用及正确解决实际问题等方面得到了一次较好的训练。
提高了我们的思考、解决问题的创新设计的能力,为我们以后的设计工作打下了较好的基础。
通过这次设计学到了很多同时也暴漏出自己的不足,比如绘图CAD掌握不好,基本知识的遗忘等等。
在以后的学习工作中我会更加努力的!。
轴类、齿轮、箱体类典型零件的技术要求

轴类、齿轮、箱体类典型零件的技术要求第一篇:轴类、齿轮、箱体类典型零件的技术要求(一)轴类1、轴类零件的功用、结构特点及技术要求轴类零件是机器中经常遇到的典型零件之一。
它主要用来支承传动零部件,传递扭矩和承受载荷。
轴类零件是旋转体零件,其长度大于直径,一般由同心轴的外圆柱面、圆锥面、内孔和螺纹及相应的端面所组成。
根据结构形状的不同,轴类零件可分为光轴、阶梯轴、空心轴和曲轴等。
轴的长径比小于5的称为短轴,大于20的称为细长轴,大多数轴介于两者之间。
轴用轴承支承,与轴承配合的轴段称为轴颈。
轴颈是轴的装配基准,它们的精度和表面质量一般要求较高,其技术要求一般根据轴的主要功用和工作条件制定,通常有以下几项:(1)尺寸精度起支承作用的轴颈为了确定轴的位置,通常对其尺寸精度要求较高(IT5~IT7)。
装配传动件的轴颈尺寸精度一般要求较低(IT6~IT9)。
(2)几何形状精度轴类零件的几何形状精度主要是指轴颈、外锥面、莫氏锥孔等的圆度、圆柱度等,一般应将其公差限制在尺寸公差范围内。
对精度要求较高的内外圆表面,应在图纸上标注其允许偏差。
(3)相互位置精度轴类零件的位置精度要求主要是由轴在机械中的位置和功用决定的。
通常应保证装配传动件的轴颈对支承轴颈的同轴度要求,否则会影响传动件(齿轮等)的传动精度,并产生噪声。
普通精度的轴,其配合轴段对支承轴颈的径向跳动一般为0.01~0.03mm,高精度轴(如主轴)通常为0.001~ 0.005mm。
(4)表面粗糙度一般与传动件相配合的轴径表面粗糙度为Ra2.5~0.63μm,与轴承相配合的支承轴径的表面粗糙度为Ra0.63~0.16μm。
2、轴类零件的毛坯和材料(1)轴类零件的毛坯轴类零件可根据使用要求、生产类型、设备条件及结构,选用棒料、锻件等毛坯形式。
对于外圆直径相差不大的轴,一般以棒料为主;而对于外圆直径相差大的阶梯轴或重要的轴,常选用锻件,这样既节约材料又减少机械加工的工作量,还可改善机械性能。
齿轮加工工艺
1.适用范围该标准规定了齿轮加工应遵守的基本规则,适用于各企业的齿轮加工。
齿轮加工还应遵守JB/Z307.1(切削加工通用工艺守则总则) 2.一般要求(1)齿坯装夹前应检查其编号和实际尺寸是否与工艺规程要求相符合。
(2)装夹齿坯时应注意查看其基面标记,不得将定位基面装错。
(3)计算齿轮加工机床滚比挂轮时,一定要计算到小数点后有效数字第五位。
3.滚齿工艺守则 (1)本守则适用于用滚动切法加工GB10095-88中规定的7、8、9级精度渐开线圆柱齿轮。
(2)滚齿前的准备。
①加工斜齿或人字齿轮时,必须验算差动挂轮的误差,一般差动挂轮应计算到小数点后有效数字第五位。
差动挂轮误差应按下式计算。
式中:δ——差动挂轮误差; m ——齿轮模数; N ——滚刀头数; B ——齿轮齿宽;K ——齿轮精度系数;对7级齿轮,K 为0.001;对8级齿轮,K 为0.002;对9级齿轮,K 为0.003;C ——滚齿机差动定数。
②加工有偏重的齿轮时,应在相应处安置适当的配重。
(3)齿坯的装夹。
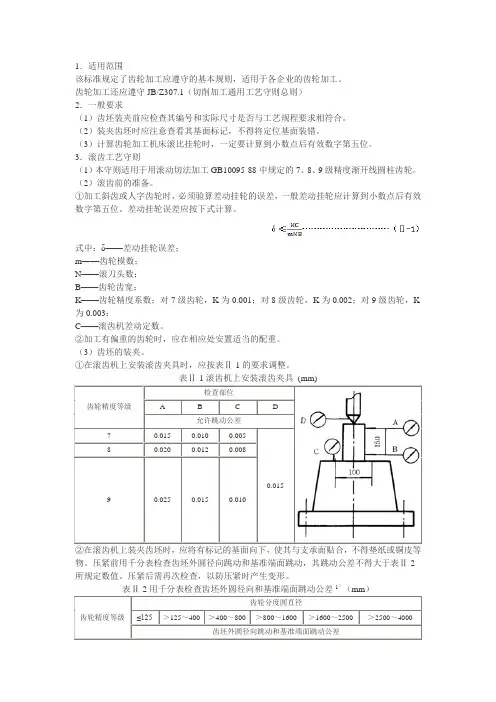
①在滚齿机上安装滚齿夹具时,应按表Ⅱ-1的要求调整。
表Ⅱ-1滚齿机上安装滚齿夹具 (mm)②在滚齿机上装夹齿坯时,应将有标记的基面向下,使其与支承面贴合,不得垫纸或铜皮等物。
压紧前用千分表检查齿坯外圆径向跳动和基准端面跳动,其跳动公差不得大于表Ⅱ-2所规定数值。
压紧后需再次检查,以防压紧时产生变形。
表Ⅱ-2用千分表检查齿坯外圆径向和基准端面跳动公差1)(mm )1)当三个公差组的精度等级不同时,按最高的精度等级确定公差值;当以顶圆作基准时,表中的数值就指顶圆的径向跳动。
(4)齿轮轴的装夹①在滚齿机上装夹齿轮轴时,应用千分表检查其两基准轴颈(或一个基准轴颈及顶圆)的径向跳动,基跳动公差应按下式计算:式中:t ——跳动公差,mm ; L ——两测量点间的距离,mm ; B ——齿轮轴的齿宽,mm ;K ——精度系数:对7级和8级精度齿轮轴,K 值取0.008~0.01,对9级精度齿轮轴,K 值取0.011~0.013。
直齿圆柱齿轮的设计和加工工艺设计
题目:直齿圆柱齿轮的设计和加工工艺设计学院冀中职业学院学生姓名李朋辉学号2009040217专业机电一体化技术届别2009指导教师姜小丽职称二011年月诚信承诺本人慎重承诺和声明:我承诺在毕业论文(设计)活动中遵守学校有关规定,恪守学术规范,在本人毕业论文中为剽窃他人的学术观点、思想和成果,为篡改研究数据,如有违规行为发生,我愿承担一切责任,接受学校处理。
学生(签名):李朋辉2011年月日摘要现在齿轮传动是机械传动最常用的形式之一,它在机械、电子、纺织、冶金、采矿、汽车、航天等设备中得到广泛应用。
其中直齿圆柱齿轮是汽车及机械行业中重要的传动零件,其形状复杂,材质尺寸精度表面质量及综合机械性能很高。
本文主要介绍直齿圆柱齿轮的结构及设计和加工工艺。
目录概述…………………………………………………..第一章直齿圆柱齿轮的设计1.1齿轮基础知识……………………………………1.2直齿圆柱齿轮结构及零件图……………………1.3直齿圆柱齿轮材料及其参数合理选取…………第二章直齿圆柱齿轮的加工工艺2.1夹具及毛坯的选取………………………………2.2齿轮加工方法……………………………………2.3齿轮加工方案选择及使用要求…………………2.4直齿圆柱齿轮加工工艺过程……………………结束语………………………………………………..参考文献……………………………………………..概述齿轮是机械行业量大面广的基础零件,广泛应用于机床,汽车,摩托车,农机,建筑机械,航空,工程机械等领域,而对加工精度,效率和柔性提出越来越高的要求。
齿轮加工技术从公元前400—200年的手工业制作阶段开始经历了机械仿形阶段、机械返程加工阶段以及20世纪80年代至今的数控技术加工阶段。
第一章直齿圆柱齿轮的设计1.1齿轮的基础知识1.1.1齿轮机构的特点如下:(1)齿轮机构的优点有:1)齿轮机构传动比恒定,寿命长,工作可靠性高。
2)齿轮机构传递的功率和圆周速度分别可达100000k w、300m∕s。
学习情境5圆柱齿轮机械加工工艺卡片设计

3. 调整法 利用机床上的定程装置或对刀装置或预先调整好的刀架,使刀具相对于机床或夹具达到一定的位置精度,然 后加工出一批工件。 4. 自动控制法 采用一定的装置,使工件在达到图样要求的尺寸时,自动停止加工。具体方法主要有两种:①自动测量,② 数字控制。
任务实施: 一、圆柱齿轮加工工艺过程
二、 圆柱齿轮加工工艺分析
知识准备:
一、毛坯的选择 1. 常见毛坯的种类 1)铸件
形状复杂的零件毛坯,宜采用铸造方法制造。目前铸件大多用砂型铸造,它又分为木模手工造型和金属模机 器造型。 木模手工造型铸件精度低,加工表面余量大,生产率低,适用于单件小批生产或大型零件的铸造。 金属模机器造型生产率高, 铸件精度高,但设备费用高,铸件的重量也受到限制,适用于大批量生产的中 小铸件。其次,少量质量要求较高的小型铸件可采用特种铸造(如压力铸造、离心制造和熔模铸造等)。
中载的一般用途的齿轮。
(2) 中碳合金结构钢(如40Cr) 这种钢进行调质或表面淬火后综合力学性能较45钢好,且热处理变形小, 适用于速度较高、 载荷大及精度较高的齿轮。 某些高速齿轮,为提高齿面的耐磨性,减少热处理后的变形,不再进行磨齿,可选用氮化钢 (如38CrMoAlA)进行氮化处理。
(3) 渗碳钢(如20Cr和20CrMnTi等) 这种钢经渗碳或碳氮共渗等渗碳淬火后,齿面硬度可达58~63HRC, 而芯部又有较高的韧性, 既耐磨 又能承受冲击载荷, 适用于高速、 中载或有冲击载荷的齿轮。 (4) 铸铁及其它非金属材料(如夹布胶木与尼龙等) 这些材料强度低,容易加工,适用于一些较轻载荷下的齿轮传动。
的抗振性差,零件的热变形大。
5)
冲压件 冲压件的精度较高,冲压生产的效率也比较高,适于加工形状复杂,批量较大的中小
齿轮轴零件机械制造工艺规程

1.齿轮轴零件的机械制造工艺规程1.1 零件工艺分析和确定生产类型1.1.1拟定工艺路线由给定的零件图可以看出,该零件图的是齿轮轴类零件,部分加工表面的精度等级达到5级,粗糙度达到0.4μm,因此先大致拟定如下工艺路线:①锻造毛坯,正火②对整个毛坯件进行粗车③对整个毛坯件进行半精车④热处理⑤精车⑥滚齿⑦钻孔,攻丝⑧调质处理⑨对50mm处进行磨削1.1.2确定零件的生产类型根据下式计算--------(1-1) 式中N----零件的生产纲领Q----产品的年产量m----每台(辆)产品中该零件的数量a%----备品率,一般取2%-4%b%----废品率,一般取0.3%-0.7%根据上式就可以计算求得该零件的年生产纲领,在通过查表,就能确定该零件的生产类型。
本设计中,Q=5000,m=1件/台,备品率和废品率为3%和0.5%,将数据代入上式得N=5176件/年,查表可知该零件为轻型零件,本设计中齿轮轴零件的生产类型为大批量生产。
1.2毛坯的选择,绘制毛坯图1.2.1选用锻件为毛坯,采用模锻成型的方法制造毛坯。
1.2.2确定毛坯尺寸及机械加工余量本锻件采用普通级,根据零件图的基本尺寸查表可初步得粗车,半精车,粗磨和精磨外圆的单边加工余量分别为6mm,1.1mm,0.4mm 和0.1mm。
又粗精加工分开时,对于粗车外圆的余量允许小于原表中余量的70%,故可取粗车余量为4.8mm,总的的余量为6.4mm。
再根据手册即可得锻件机械加工余量和公差为:单边加工余量半径a=6r=5±2。
于是,可初步得锻件图的尺寸,如图1-1所±2,长度方向aL示(图中粗实线表示锻件的外形,双点划线表示零件轮廓)。
1.3毛坯图的确定1.3.1计算毛坯加工余量和尺寸公差⑴根据图1-1和计算式---------------(1-2)设锻件最大直径为100mm,长为230mm,则图1-1 齿轮轴零件的锻件图根据上述计算数据,查表可确定零件的形状复杂系数为s,属于简单级别。
机械制造工艺学专业课程设计--CA6140车床齿轮机械加工工艺规程设计

序言《机械制造工艺学》课程设计是在《机械制造工艺学》等专业课程所学的理论知识,发展专业知识解决时间生产问题的依次实践训练。
通过这次设计以巩固我们所学的理论知识和专业技能,提高自己解决实际生产问题的能力。
在设计中能逐步掌握查阅手册,查阅有关书籍的能力。
在设计中逐步培养了我们一丝不苟的工作态度,严谨的工作作风,对我们今后参加工作有极大的帮助。
一.零件分析1.零件的作用零件图:零件是CA6140卧式车床齿轮,它位于车床变速箱传动轴,主要作用是传递力矩,改变速度进而实现调速作用。
1.11审查零件的工艺性齿轮零件的图样的视图正确、完整、尺寸、公差及技术要求齐全。
但基准孔φ68K7mm 要求Ra0.8μm有些偏高。
本零件各表面的加工并不困难。
关于4个φ5mm的小孔,其位置是在外圆柱面上6mmX1.5mm的沟槽内,孔中心线距沟槽一侧面距离为3mm。
由于加工时不能选用沟槽的侧面为定位基准,故要较精确地保证上述要求比较困难。
分析该小孔是做油孔之用,位置精度不需要太高,只要钻到沟槽之内,即能使油路畅通,因此4个φ5mm的孔加工亦不成问题。
1.12零件的工艺性分析1、ø68K7外圆表面精度等级为IT7,表面粗糙度为Ra0.8。
并且槽相对ø68K7孔的轴线成90度均匀分布。
2、16mm宽槽口相对ø68K7孔的轴线成90度均匀分布,其径向设计基准是ø68K7mm 孔的轴线,轴向设计基准是ø106.5mm外圆的左端平面。
3、4×ø5mm孔在6×1.5mm沟槽内,孔中心线距沟槽一侧面的距离是3mm。
圆锥角度为90度。
4个ø5mm孔分别与16mm槽宽错开45度均匀分布。
4、由于加工时不能选用沟槽的侧面定位基准,故要精确地保证上述要求比较空难,但这些小孔为油孔,位置要求不高,只要钻到沟槽之内接通油路就可,加工不难。
5、ø90外圆表面精度等级为IT14,表面粗糙度为Ra3.2.6、左端外圆表面ø106.50-0。
毕业设计(论文)--直齿圆柱齿轮的加工工艺规程
直齿圆柱齿轮的加工工艺规程摘要人们的生产和生活广泛使用各种机器。
随着近代科学技术的发展,人类运用各方面的知识和技术,不断创新出各种新型的机器,因此“机器”也有了新含义。
本设计研究的对象是为机械中常见的齿轮传动、齿轮的校核和基本设计理论、计算方法以及一些零件的选择和维护。
各部分内容都是按照工作原理、结构、强度计算、使用维护的顺序介绍的。
随着科学技术的发展,对设计的理解在不断的深化,设计方法也在不断的发展,然而常规的设计方法是工程技术人员进行机械设计的重要基础。
设计的传动方案满足其工作要求,具有结构紧凑、便于加工、使用维护方便等特点。
【关键词】:齿轮传动设计理论计算过程齿轮校核。
目录一摘要 (1)前言 (3)二齿轮加工工艺 (4)第一章齿轮转动基础知识 (4)第二章齿轮的发展历史及我国齿轮发展现状 (6)第三章齿轮的种类及应用范围 (9)第四章齿轮加工方法及工艺过程 (14)三结束语 (18)四参考文献 (19)五结束语 (20)前言齿轮是工业生产中的重要基础零件,其加工质量和加工能力反映一个国家的工业水平。
实现齿轮加工的数控化和自动化,加工和检测的一体化是目前齿轮加工的发展趋势。
齿轮加工机床系指用齿轮切削工具加工齿轮齿面或齿条齿面的机床及其配套辅机。
齿轮机床按加工原理分为两类,仿形法和范成法(或称展成法)。
仿形法是用刀具的刀刃形状来保证齿轮齿形的准确性,用单分齿来保证分齿的均匀。
范成法是按照齿轮啮合原理进行加工,假想刀具为齿轮的牙形,它在切削被加工齿轮时好似一对齿轮啮合传动,被加工齿轮就是在类似啮合传动的过程中被范成成形的,范成法具有加工精度高,粗糙度值低,生产率高等特点,因而得到广泛应用,范成法按其加工方法和加工对象分为:(1)插齿机:多用于粗、精加工内外啮合的直齿圆柱齿轮,特别适用于双联、多联齿轮,当机床上装有专用装置后,可以加工斜齿圆柱齿轮及齿条。
(2)滚齿机:可进行滚铣圆柱直齿轮、斜齿轮、蜗轮及花键轴等加工。
链条、齿轮等七个机械零件的加工工艺
链条、齿轮等七个机械零件的加工工艺一、链条一、链条生产工艺流程示意图:二、工艺流程说明a.带钢首先经冲床、压床冲压称成要的形状与尺寸经六角滚筒去除毛刺,然后热处理,之后用机油进行淬火,在经碱+水+工业砂对其表面粘附的油污进行清洗后备用。
b.套筒、滚子料经卷管处理,然后通过六角滚筒去除毛刺,在京哈热处理之后用水淬火,然后对其表面的油污进行去除。
c.轴料钢首先经轴销机处理制成需要的形状与尺寸,然后通过六角滚筒去除毛刺,再经热处理后用水淬火,然后对其表面的油污进行去除。
d.最后将个零件进行回火,最后装配成型。
经检验合格后即为成品。
三、工艺1、热处理:在热处理设备中,在高温下采用各种辅助介质,改善零件的组织结构,提高各种物品性能。
2、渗碳:将零件置在热处理设备中加热至一定温度并保温一定时间,再通入含碳介质,将碳渗入零件表面,以提高链条硬度和耐磨性能。
3、淬火:零件在热处理设备中加热到一定温度后,保温一定时间,然后按照要求在不同的介质中冷却,从而提高零件硬度。
4、回火:经过淬火后的零件在热处理设备中以一定的温度进行加热,并保温一定时间后冷却。
零件经过回火可以降低淬火硬度,消除淬火应力,提高韧性。
5、发黑:采用高分子有机聚合原理,利用热处理工艺过程中回火余热成膜发黑。
发黑后工件带有光泽,耐腐蚀,防锈性能强;降低劳动强度,改善生产环境。
6、发蓝:把零件加热至一定的温度后,经过化学水溶液冷却,皂化,使零件表面颜色呈现蓝色。
经过发蓝处理的链条外观美观,还有防锈的作用。
不足之处就是这些化学水溶液对环境造成很大的污染。
7、磷化:将零件浸置在一定温度的磷化液内,使零件表面形成磷化层,可使零件表面颜色呈现黑色或灰色,提高链条美观的同时达到防腐的目的。
这些磷化液可循环利用,对环境污染较轻。
8、镀镍:采用电镀或化学镀镍的方法,在零件表面形成镀镍层,镀镍层既可以美观链条,又可以防腐。
镀镍链条一般用在露天场合。
9、镀锌:采用电镀或化学镀锌的方法,在零件表面形成镀锌层,镀锌层既可以美观链条,又可以防腐。
机械制造工艺学课程设计—齿轮设计
机械制造工艺学课程设计题目:直齿圆柱齿轮设计姓名(学号):)教学院:专业班级:指导教师:完成时间:教务处制目录引言 (1)1.齿轮零件结构分析 (1)1.1 齿轮零件图分析 (1)1.2 齿轮零件结构分析 (2)1.2.1零件表面组成 (2)1.2.2确定主要表面与次要表面 (2)1.2.3零件结构工艺性分析 (2)2.毛坯的确定 (2)2.1毛坯的确定原则 (2)2.2毛胚的选择原则 (2)3.选择定位基准 (3)3.1以内孔和端面定位 (3)3.2以外圆和端面定位 (3)4.拟定齿轮的工艺路线 (3)4.1确定加工方案 (3)4.1.1齿坯加工方案的选择 (3)4.1.2齿形加工 (4)4.2划分加工阶段 (4)4.3选择定位基准 (4)4.4加工工序安排 (4)5.确定加工尺寸和切削用量 (4)5.1背吃刀量的选择 (4)5.2进给量的选择 (5)5.3切削速度的选择 (5)6.设计工序内容 (5)6.1确定工序尺寸 (5)6.2选择设备工装 (6)7.夹具设计 (6)7.1机床夹具的定位误差 (6)7.1.1心轴 (6)7.1.2定位套 (7)7.2机床夹具的对刀装置 (7)7.2.1确定插床夹具对刀块位置尺寸的步骤 (8)7.2.2精度校验 (8)7.3机床夹具的选择原则 (8)9.附件 (9)参考文献 (10)致谢词 (10)引言机械制造工艺学课程设计是我们学完了大学的全部基础课、技术基础课以及大部分专业课之后进行的。
这是我们在进行毕业设计之前对所学各课程的一次深入的综合性的总复习,也是一次理论联系实际的训练,因此,它在我们四年的大学生活中占有重要的地位。
就我个人而言,我希望能通过这次课程设计,了解并认识一般机器的生产工艺过程,巩固和加深已学过的技术基础课和专业课的知识,理论联系实际,对自己未来将从事的工作惊醒一次适应性训练,从中锻炼自己分析问题、解决问题的能力。
为今后的工作打下一个良好的基础。
各种机械加工工艺规程(标准)
河南重机械制造有限公司企业标准——工艺守则《切削加工通用工艺守则》1。
范围本标准规定了各种切削加工应共同遵守的基本规则,适用于本企业的切削加工.2.规范引用文件GB4863—85 机械制造工艺基本术语JB/T5000.9—1998 切削加工件通用技术要求Q/HMZ104—2001 未注公差Q/LK506-88 工序间余量3。
加工前的准备3。
1 操作者接到加工任务后,首先要检查加工所需的产品图样、工艺规程和有关技术资料是否安全。
3。
2 要看懂、看清、工艺规程、产品图样及其技术要求,有疑问之处应找有关技术人员问清后再进行加工。
3.3 按产品图样和工艺规程复核工件毛坯或半成品是否符合要求,发现问题应及时向有关人员反映,待问题解决后才能进行加工。
3。
4 按工艺规程要求准备好加工所需的全部工艺装备,发现问题及时处理。
对新夹具、模具等,要先熟悉其使用要求和操作方法。
按加工部位的精度和技术要求正确合理选用通用工具。
3.5 加工所用的工艺装备应放在规定的位置,不得乱放,更不能放在机床导轨上。
3。
6 工艺装备不得随意拆卸和更改。
3。
7 检查加工所用的机床设备,准备好所需的各种附件。
加工前要按规定对机床进行润滑和空运转。
4 刀具与工件的装夹4.1 刀具的装夹4.1.1 在装夹各种刀具前,一定要把刀柄、刀杆、导套等擦拭干净.4。
1.2 刀具装夹后,应用对刀装置或试切等检查其正确性。
4.2 工件的装夹。
4.2.1 在机床工作台上安装夹具时,首先要擦净其定位基面,并要找正其与刀具相对位置.4。
2。
2 工件装夹前应将其定位面、夹紧面及垫铁和夹具的定位夹紧面擦拭干净,并不得有毛刺。
4.2.3 按工艺规程中规定的定位基准夹紧。
若工艺规程中未规定装夹方式,操作者可自行选择定位基准和装夹方式,选择定位基准应按以下原则:a.尽可能使定位基准与设计基准重合;b.尽可能使各加工面采用同一定位基准;c.毛基准的选择首先考虑加工工艺基准的要求,并应保持加工工件的壁厚均匀;d.粗加工定位基准应尽量选择不加工或加工余量比较小的平整表面,而且只能使用一次;e.精加工工序定位基准应是已加工面;f.选择的定位基准必须使工件定位夹紧方便,加工时稳定可靠.4.2。