
锂电池-包装车间工作指引
标识入库
• 填写入库单入库:要填写好型号、级别、 填写入库单入库:要填写好型号、级别、 数量,并注明业务员的编号。 数量,并注明业务员的编号。 • 将电池拉入仓库,并和仓管员清点好数 将电池拉入仓库, 仓管员签名确认后, 量,仓管员签名确认后,才算完成此工 作。
贴介子
•作 业 步 骤 一、将垫上面的负极铆钉处部份抠掉。 二、掀起面垫贴到待贴面垫的电池盖板上, 铆钉从面垫孔洞处露出。 • 作业要点 1、要求面垫不能贴斜。 2、粘贴性要求较好,不轻易翘起。
装箱
贴箱唛
• 作 业 步 骤 把小纸盒折好,外箱封好。 一、把小纸盒折好,外箱封好。 二、把待装盒的电池按要求逐个装入纸盒的吸 塑模中 在纸盒上标明类别,分类依次装入纸箱中, 三、在纸盒上标明类别,分类依次装入纸箱中,纸箱上贴上 箱唛并编上箱号。 箱唛并编上箱号。 QA检后封好箱 检后封好箱, passed章并按要求打上两条打 四、待QA检后封好箱,盖QA passed章并按要求打上两条打 包带,按编号顺序入库。 包带,按编号顺序入库。 作业完毕,需进行“ 工作 工作。 五、作业完毕,需进行“5s”工作。 • 作 业 要 点 装盒时按要求装入,不得多装少装。 1、装盒时按要求装入,不得多装少装。 注意面贴是否有翅起和歪斜及时纠正。 2、注意面贴是否有翅起和歪斜及时纠正。 如有其它不良要及时挑出并反馈,知会前工序返工。 3、如有其它不良要及时挑出并反馈,知会前工序返工。
包装车间工作指引
1、生产操作时必须穿戴好劳保用品 、 2、必须做好首件三检工作 、 3、生产过程中要定时自检 、 4、生产中如有要异常及时反馈 、
开单领料
• 依据定单要求,到仓库领取相应的电池, 依据定单要求,到仓库领取相应的电池, 并和仓库点清楚电池的数量。 并和仓库点清楚电池的数量。 • 填写好领料单,注明电池的型号、批号、 填写好领料单,注明电池的型号、批号、 批次、数量。 批次、数量。 • 领料过程中不可混料,小心操作,防止 领料过程中不可混料,小心操作, 电池短路。 电池短路。
清洗电池
• 作 业 步 骤 支电池齐一字形整平放在工作台上面。 一、将2~15支电池齐一字形整平放在工作台上面。 支电池齐一字形整平放在工作台上面 用纱布醮丙酮在除锈膏上沾擦除锈膏后, 二、用纱布醮丙酮在除锈膏上沾擦除锈膏后,用力涂擦电池 各面(可分布4个工序完成 个工序完成) 各面(可分布 个工序完成)。 最后用干净纱布擦干电池各面。 三、最后用干净纱布擦干电池各面。 清洗后的电池整齐放入相应的物料盒中转入下一工序。 四、清洗后的电池整齐放入相应的物料盒中转入下一工序。 作业完毕,需进行“ 工作。 五、作业完毕,需进行“5S”工作。 工作 • 作业要点 1、清洗过程中小心电池短路,不要划伤电池表面。 、清洗过程中小心电池短路,不要划伤电池表面。 2、各类电池不能搞混。 、各类电池不能搞混。 操作时要戴好手套作 业 步 骤 打开喷码机电源, 启动喷码机打印开关, 等显示“ 一 、 打开喷码机电源 , 启动喷码机打印开关 , 等显示 “ 喷码机可以打 印”。 设置所须打印的内容,按打印键,调节打印位置字高、 二、设置所须打印的内容,按打印键,调节打印位置字高、划速直到打 印位置符合要求。 印位置符合要求。 打开流水线开关,取待喷印的电池,逐一放在流水线上,依次喷码。 三、打开流水线开关,取待喷印的电池,逐一放在流水线上,依次喷码。 待电池喷码后,流到流水线的未端,依次拾起电池, 四、待电池喷码后,流到流水线的未端,依次拾起电池,放入装好吸塑 的纸盒中。 的纸盒中。 关机(参照喷码机操作规范) 五、关机(参照喷码机操作规范) 作业完毕需进行“ 工作。 六、作业完毕需进行“5S”工作。 工作 • 作业要点 1、作业过程中注意防止电池短路。 、作业过程中注意防止电池短路。 2、注意打印的质量,是否出现喷斜或漏喷的情况 、注意打印的质量, 3、字体要清晰。 、字体要清晰。 4、装盒时不可漏装。 、装盒时不可漏装。
全检厚度
• 作 业 步 骤 一、将待测的电池放在工作台面上。 二、将游标卡尺调“零”,逐个测试。 三、电池厚度的测试取电池中间部位,测量后读取 电池的厚度。 四、根据工艺要求,测好的电池归类放入相应的物 料盒中,做好标识。 五、作业完毕,需进行“5S”作业。 • 作业要点 1、测试过程要求杜绝短路。 2、防止电池表面划伤。 3、如有其他不良要及时挑出。
全检外观
• 作 业 步 骤 一、将领出的电池,做好分类标识,按要求挑 选出不良品电池。 二、不良品包括:凹点、底部不良、表面划伤、 液斑等,具体见样板。 三、作业完毕,需进行“5S”作业。 • 作业要点 1、小心操作,防止电池短路。 2、杜绝人为所造成的不良。
全检电压内阻
• 作 业 步 骤 将待测的电池放在工作台上。 一、将待测的电池放在工作台上。 根据电池长短,调整好夹具。 二、根据电池长短,调整好夹具。 打开内阻仪开关,调到电阻档0~200m S检查内阻仪是否完 三、 打开内阻仪开关, 调到电阻档 检查内阻仪是否完 好。 逐个测试每个电池的内阻和电压。 四、逐个测试每个电池的内阻和电压。 根据要求,测好内阻和电压的电池按档次放入相位的物料盒中 测好内阻和电压的电池按档次放入相位的物料盒中。 五、根据要求 测好内阻和电压的电池按档次放入相位的物料盒中。 作业完毕,需行 需行“ 工作。 六、作业完毕 需行“5S”工作。 工作 • 作业要点 1、确保内阻仪夹具和电池接触良好 、确保内阻仪夹具和电池接触良好. 2、测试过程要求杜绝短路。 、测试过程要求杜绝短路。 3、分类放置不能混淆。 、分类放置不能混淆。 4、注意保护电池外观。 、注意保护电池外观。 5、有其他不良要及时挑出。 、有其他不良要及时挑出。
锂电池厂车间管理制度
一、总则为了规范锂电池厂车间的生产、管理和安全工作,确保产品质量,保障员工安全,特制定本制度。
二、人员管理1.员工应着装整洁,不得穿奇装异服,进入车间需换拖鞋,鞋子按划分区域整齐摆放。
2.员工必须正确佩戴厂牌,穿工作服上班。
3.员工不得携带任何与工作无关的物品进入车间。
4.员工应遵守上下班作息时间,按时上下班。
5.员工必须服从合理工作安排,尽职尽责做好本职工作。
6.员工在工作期间不得做与工作无关的事,如吃东西、聊天、听歌、离岗等。
7.对恶意破坏工厂财产的行为或盗窃行为,一经发现,一律交总经办严厉处理。
8.员工如因特殊情况需要请假,应按厂请假程序向各级主管申请,得到批准后方可离开。
三、生产管理1.生产过程中,严格执行生产工艺流程和操作规程。
2.加强生产现场管理,保持生产车间的整洁、安全。
3.建立完善的产品检验制度,确保产品质量合格。
4.定期进行设备检修和维护,确保设备正常运行。
5.生产流通确认后,任何人不得随意更改,如需更改,需经相关部门批准。
四、安全管理1.根据国家法律法规和公司安全管理规定,结合车间实际制定本安全生产管理制度。
2.全体车间员工必须按要求遵守本制度,参加公司组织的安全生产教育。
3.员工上班必须按规定穿着工作服、工作鞋,相关特殊工种还需穿戴保护和防护用品。
4.上下班工作时间内,不得在生产维修车间追逐、戏嬉、玩耍、打闹和大声喧哗等。
5.上下班工作时间内,严禁在生产维修车间工作现场区域内吸烟,使用明火等行为。
6.严禁无证、未经考核和允许驾驶车辆,严禁非因工作的需要擅自移动和驾驶车辆。
7.严禁在生产维修车间和厂区内试刹车,在车间和厂内行驶速度不得超过8Kmh。
8.严格按照维修设备操作规定来操作和使用设备,避免造成人员伤害和设备损坏。
9.维修作业结束后,要及时清理工作区域积水、油污、杂物和垃圾,并将相关维修设备放回指定位置,保持区域场地整齐清洁,防止造成人员的滑倒和伤害。
五、奖惩制度1.对严格遵守本制度,表现突出的员工给予表彰和奖励。
锂电池-制片车间工作指引

1、生产操作时必须穿戴好劳保用品 2、必须做好首件三检工作 3、生产过程中要定时自检 4、生产中如有要异常及时反馈
正极分切
作 业 步 骤
一、卡尺定好极片放在分切机上的位置,取2片试裁,符合要 艺标准为准,同时做好定位标识。
二、用分切机对极片进行分切处理,允许公差(正负0.5mm) ,边沿2~4边料为宜。
正极对辊
作业步骤
一、打开电源,启动开机使机器正常运转。
二、根据极片型号,档次,按工艺厚度要求进行压片,调节缝距使其满足 工艺要求。然后确定极片每次对辊数量N。
三、一次取N片,将其平直放入对辊机。 四、待极片压过后,接片人员将极片叠放整齐,同时及时清洗辊轮表面的
粘敷物。
五、将压好且合格的极片转入下一工序。
五、在极片做完后,即放入烘箱进行上述操作,不用考虑下工序的需求时间,完 成之后,还不能转入下工序时,可在真空下保存。到下工序使用时,重新烘烤 。
作业要点
1、作业时注意温度变化。 2、严格控制真空度、温度和烘烤时间 3、注意电、气及相关物料的安人使用。 4、极片放进烘烤箱后,实际温度达到工艺范围方可烘烤。 5、操作时戴好劳保用品。
负极分档Байду номын сангаас
作 业 步 骤 一、对电子称清零,检查是否正常。
二、将待称的极片逐一放到电子称上称量,称量时注意不要抢 快,待数字稳定后再将极片取下,然后称下一片。
三、根据重量,划分档次,根据工艺标准划分,并整理好放齐 。
四、填写随序标示单。 五、作业完毕,进行5S工作。 作业要点 1、严禁不戴手套用手直接触摸极片。 2、取放片时注意不要折断,轻拿轻放。 3、档次不可混淆。
五、做好5S工作。
作业要点
锂电池车间安全管理制度
一、总则为确保锂电池生产车间的安全稳定运行,预防事故发生,保障员工的生命财产安全,特制定本制度。
本制度适用于本车间所有员工、外来人员及临时用工。
二、安全教育培训1. 新员工入职前,必须进行三级安全教育,包括公司安全规章制度、车间安全操作规程、岗位安全操作技能等,并经考核合格后方可上岗。
2. 定期组织安全教育培训,提高员工的安全意识和自我保护能力。
3. 对特殊工种和重点岗位人员进行专项安全培训,确保其具备相应的安全操作技能。
三、劳动纪律1. 员工进入车间必须佩戴好安全帽、工作服、防护手套等劳保用品。
2. 严格遵守劳动纪律,不准擅自离岗、串岗,不准在工作时间饮酒、打闹。
3. 严禁违章操作、违章指挥,一经发现,立即制止并上报。
四、用电安全1. 严禁私拉乱接电线,非专业人员不得随意改动电路。
2. 电器设备安装、维修由专业电工负责,严禁私自操作。
3. 定期检查电线、电缆、插座等设备,确保其安全可靠。
4. 作业时注意防止触电事故,移动设备前先检查并关闭电源。
五、消防安全1. 定期检查消防设施,确保其完好、有效。
2. 严禁在车间内吸烟、使用明火,禁止堆放易燃易爆物品。
3. 发现火情,立即上报并采取灭火措施,确保火灾得到及时扑灭。
六、设备安全1. 严格遵守设备操作规程,确保设备安全运行。
2. 设备发生故障,立即停止使用,并通知维修人员处理。
3. 严禁操作人员跨越运行中的设备,禁止在设备运行中擦拭和打扫卫生。
七、个人防护1. 员工应熟悉并正确使用个人防护用品,如安全帽、防护眼镜、耳塞等。
2. 从事高空作业时,必须佩戴安全带,并系在牢固的构件上。
3. 严禁穿戴不符合要求的服装、鞋帽进入车间。
八、事故处理1. 事故发生后,立即组织抢救,保护现场,并上报相关领导。
2. 对事故原因进行调查分析,制定整改措施,防止类似事故再次发生。
3. 对事故责任人和相关责任人进行严肃处理。
九、监督检查1. 定期对车间安全管理工作进行检查,发现问题及时整改。
电池包装车间管理规章制度
电池包装车间管理规章制度第一章总则第一条为加强电池包装车间管理,确保生产安全和产品质量,制定本管理规章制度。
第二条所有电池包装车间员工必须严格遵守本管理规章制度,否则将受到相应的处罚。
第二章安全管理第三条电池包装车间必须配备完善的安全设备和设施,确保员工在工作过程中的安全。
第四条员工必须穿戴工作服、安全帽、手套等相关防护用具,并严格遵守安全操作规程。
第五条禁止员工私自使用明火,在车间内吸烟,饮食等,严禁乱丢杂物、擅自更改设备设置。
第六条在生产过程中,如有发现任何安全隐患,应及时上报,并立即处置解决,确保生产安全。
第三章生产管理第七条电池包装车间生产过程必须按照相关标准和技术规范进行操作,不得擅自改变生产流程。
第八条生产过程中严禁使用过期或损坏的原材料,产品必须符合相关产品标准和质量要求。
第九条各生产环节必须严格按照工序进行,不得越位操作,确保产品质量和生产效率。
第十条生产过程中如出现设备故障等情况,应及时停机维修,保障整个生产线的正常运行。
第四章质量管理第十一条电池包装车间必须建立健全的质量管理体系,确保产品质量稳定可靠。
第十二条生产过程中应严格执行质量检验标准,对产品进行全面检测,保证产品合格率高。
第十三条生产车间应定期进行设备巡检和维护,确保设备正常运转,避免因设备故障导致产品质量问题。
第五章管理制度第十四条电池包装车间应定期进行员工培训,提升员工的技能和意识,保障生产效率和质量。
第十五条各部门之间应建立有效的沟通协作机制,及时处理生产过程中出现的问题,确保生产顺利进行。
第十六条对于违反本管理规章制度的员工,将依据公司相关规定进行处罚,纪律严明,确保企业生产顺利进行。
第六章其他规定第十七条本管理规章制度经部门负责人审核通过后生效,对于有争议的事项,由管理层进行最终解释。
第十八条本规章制度经过一段时间的实施后,将根据实际情况进行适时的修订和完善。
第十九条员工在生产过程中如有意见或建议,可向相关负责人提出,管理层将认真考虑并及时回应。
锂电池装配车间工作指引
套壳
• 作 业 步 骤 一、一手拿铝壳,一手拿卷芯。 二、捏住卷芯底部,将卷芯底部放入铝壳中。 三、用手轻按住卷芯顶部,轻推卷芯进入铝壳。 四、套壳后将电芯置于物料盒中。 五、作业完后进行“5S”。 • 作业要点 1、套壳时,需做到“轻”,谨防套破卷芯。 2、严防人为短路。 3、套壳过程中,谨防刮伤铝壳表面,引起表面不良。 4、操作时要戴好手套、手指套。
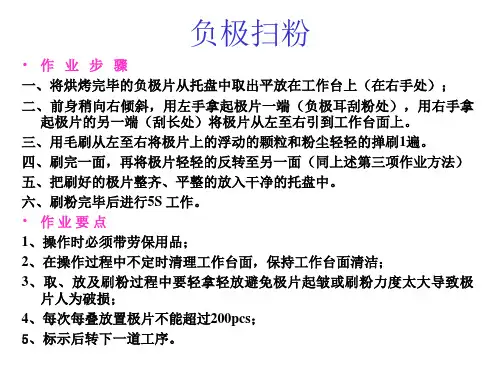
负极扫粉
• 作 业 步 骤 一、将烘烤完毕的负极片从托盘中取出平放在工作台上(在右手处); 二、前身稍向右倾斜,用左手拿起极片一端(负极耳刮粉处),用右手拿 起极片的另一端(刮长处)将极片从左至右引到工作台面上。 三、用毛刷从左至右将极片上的浮动的颗粒和粉尘轻轻的掸刷1遍。 四、刷完一面,再将极片轻轻的反转至另一面(同上述第三项作业方法) 五、把刷好的极片整齐、平整的放入干净的托盘中。 六、刷粉完毕后进行5S 工作。 • 作业要点 1、操作时必须带劳保用品; 2、在操作过程中不定时清理工作台面,保持工作台面清洁; 3 、取、放及刷粉过程中要轻拿轻放避免极片起皱或刷粉力度太大导致极 片人为破损; 4、每次每叠放置极片不能超过200pcs; 5、标示后转下一道工序。
放垫片
• 作 业 步 骤 • 一、待放垫片电芯整齐置于物料盒中,保证所有 电芯负极耳在同一侧。 • 二、逐个电芯放入垫片,垫片规格按工艺要求 • 作业要点 • 1、禁止用手直接接触垫片,以免沾上汗液。 • 2、不能弄断,弄裂垫片。 • 3、放垫片时,注意轻放,防止弄破隔膜纸。 4、操作时要戴好手指套。
负极点焊
• 作 业 步 骤
一、戴好手套,开启手提点焊机,试焊,调试充电电压至最佳焊接效果; 二、左手拿电芯,右手一直拿焊接头,右手将盖板平放于铜板上; 三、使电芯的负极镍带对准负极铆钉的连接片,然后右手拿焊接头轻放 于负极镍带上,踩下脚踏开关,使镍带焊于负极负极铆钉的连接片 上,相同操作焊接3~4个点,焊完后放于中周转盒内; 四、作业完毕,进行“5S”工作。
电池pack车间管理制度范文

电池pack车间管理制度范文电池pack车间管理制度第一章总则第一条为规范电池pack车间的管理行为,提高生产效率和产品质量,制定本管理制度。
第二章车间管理原则第二条进行全员培训,提高员工的专业知识和技能水平。
第三条严格遵守工艺规程,确保生产过程的标准化和规范化。
第四条做好设备的维护保养工作,确保设备正常运转。
第五条加强质量管理,保证产品达到质量要求。
第三章车间纪律第六条员工要准时上班,不得迟到、早退或私自离岗。
第七条员工要遵守工作纪律,做到严肃认真,不得打闹、嬉笑成风。
第八条员工要爱护公司财产,不得私自带出车间或私自用于个人用途。
第九条员工要遵守安全操作规程,严禁违章作业和操作失误造成事故。
第十条员工要保持车间环境的整洁,不得乱扔废弃物或随意堆放杂物。
第四章车间安全第十一条车间要建立健全安全生产责任制度和消防安全制度。
第十二条员工要定期参加安全培训,熟悉安全知识和操作技巧。
第十三条车间要配备必要的消防设备,并定期进行检修和维护。
第十四条严禁吸烟、乱丢烟蒂等火源进入车间,保持车间内的无烟环境。
第五章车间质量第十五条车间要建立严格的质量管理制度,确保生产出的电池pack符合质量要求。
第十六条员工要按照工艺规程进行操作,确保每个环节的质量控制。
第十七条严禁生产、流通和使用不合格的原材料和产品。
第十八条车间要建立产品质量追溯制度,追踪每个产品的生产过程。
第六章车间生产第十九条车间要根据生产计划进行生产安排,确保按时完成生产任务。
第二十条员工要根据工艺规程进行产品生产,确保产品质量和生产效率。
第二十一条严禁在生产过程中浪费、滥用和私自占用物料和设备。
第二十二条车间要建立合理的排班制度,确保生产过程的连续性和稳定性。
第七章车间考核第二十三条车间要建立考核制度,根据员工的工作表现进行相应的奖惩。
第二十四条考核主要包括员工的工作成果、工作态度、安全生产等方面。
第八章附则第二十五条对于违反本管理制度的人员,将给予相应的纪律处分。
锂电池电池包装配工艺流程
锂电池电池包装配工艺流程一、锂电池电池包装的准备工作1. 组织生产人员,确保所有操作人员具备必要的技术和安全知识。
2. 准备所需的原材料,包括锂电池、保护板、电池管理系统、包装材料等。
3. 检查所使用的设备和工具,确保其完好无损。
二、锂电池电池包装的组装过程1. 将锂电池放置在工作台上,并检查其外观是否完好无损。
2. 根据锂电池的型号和要求,选择适当的保护板,并将其放置在锂电池上。
3. 连接电池管理系统,确保其与锂电池的正负极正确连接。
4. 使用绝缘胶带或其他固定材料,将保护板和电池管理系统与锂电池牢固地固定在一起。
三、锂电池电池包装的封装过程1. 选择适当的包装材料,如塑料薄膜或泡沫箱。
2. 将锂电池及其附件放置在包装材料中,并确保其安全固定。
3. 根据要求,将包装材料进行封口处理,以确保锂电池不会从包装中滑出或受到损坏。
4. 标记包装材料,注明锂电池的型号、数量和其他必要的信息。
四、锂电池电池包装的检验与质量控制1. 对已封装的锂电池进行外观检查,确保其完好无损。
2. 使用相应的测试设备,对锂电池进行性能测试,如充放电测试、容量测试等。
3. 对锂电池的包装进行质量检验,确保其符合相关标准和要求。
4. 对产品进行记录和跟踪,以便追溯产品质量和生产过程。
五、锂电池电池包装的存储和运输1. 将已封装的锂电池储存在干燥、通风良好且避光的环境中。
2. 在运输过程中,确保锂电池不受到振动、碰撞和温度变化的影响。
3. 遵守相关的运输规定和安全要求,确保锂电池的安全运输。
六、锂电池电池包装的售后服务1. 提供锂电池的使用说明书和安全警示,以引导用户正确使用锂电池。
2. 对用户的反馈和投诉进行及时处理,并提供相应的技术支持和解决方案。
总结:锂电池电池包装配工艺流程包括准备工作、组装过程、封装过程、检验与质量控制、存储和运输以及售后服务。
通过合理的工艺流程,可以确保锂电池的安全性和质量,同时提供良好的用户体验和售后服务。
锂电池包装车间工艺流程
锂电池包装车间工艺流程
锂电池包装车间工艺流程:
①电池检测:对电芯进行电压、内阻、容量等性能测试,确保合格;
②电芯分选:根据测试结果,将电芯按性能参数进行等级分类;
③模组组装:将分选后的电芯按照设计布局焊接连接片、汇流排,封装成电池模组;
④BMS安装:将电池管理系统(BMS)与模组集成,实现电池状态监控与保护;
⑤热管理材料铺设:在模组间及周围布置导热垫、隔热棉等材料,确保散热与温度均衡;
⑥外壳装配:将模组放入电池包外壳,固定连接件,确保结构强度与防护性能;
⑦线束连接:安装高低压线束,连接BMS、充电口、温度传感器等元件;
⑧密封与防爆:进行气密性检测,加装防爆阀、绝缘盖板等安全装置;
⑨电气性能测试:进行充放电测试、通信功能验证、安全保护功能测试等;
⑩包装标识:加装运输防护、贴附产品标签、警示标识,准备出厂。
锂电池 运输包装指导
一、包装导则P903本导则适用于常规情况下锂离子和锂金属电池和电池组,包括装在设备中的电池和电池组。
具体包装要求如表2所示。
表2 包装导则P903若满足包装的一般规定,认可下列包装:(1)电池和电池组:桶(1A2,1B2, 1N2, 1H2, 1D, 1G);箱(4A,4B, 4N, 4C1, 4C2, 4D, 4F, 4G, 4H1, 4H2);罐(3A2,3B2, 3H2)。
包装在容器中的电池或电池组,应采取保护措施,防止电池或电池组因在容器中的移动或位置变化而造成损坏。
包装容器必须达到Ⅱ类包装的性质指标。
(2)对于总重在12 千克或以上、采用坚固、耐碰撞外壳的电池或电池组,以及这类电池或电池组的集合,还需:(a) 坚固的外容器中;(b) 保护外罩(如完全封闭的或木制的板条箱);或(c) 放在货板上或其他搬运装置中。
电池或电池组须加以固定,防止意外移动,电极不得承受其他叠放物品的重量。
(3)与设备包装在一起的电池和电池组:容器符合本包装规范第(1)段的要求,然后与设备一起放在外容器中;或容器将电池和电池组完全包裹,然后再与设备一起放在符合本包装规范第(1)段要求的容器中。
设备必须固定,不得在外容器中移动。
在本包装规范中,“设备”是指需要与锂金属电池或电池组,或锂离子电池或电池组包装在一起供其运转的仪器。
(4)装在设备中的电池和电池组:对于容器的容量和用途而言,以适当材料制造,有足够强度和相应设计的坚固外容器。
设备的制造应能防止在运输过程中意外启动。
大型设备,如其中的电池或电池组已得到设备同等程度的保护,可在无包装的条件下或放在货板上运输。
无线电射频识别标签、手表和温度记录器等不可能造成危险热生成的装置,在有意开启的情况下,可放在坚固的外容器中运输。
在开启对情况下,这些装置必须符合规定的电磁辐射标准,确保装置的运行不对飞行器系统造成干扰。
补充规定:须防止电池或电池组短路。
二、包装导则P908本导则适用于损坏的或有缺陷的锂离子和锂金属电池和电池组,包括装在设备中的电池和电池组。
包装车间生产班长岗位职责及工作指引
千里之行,始于足下。
包装车间生产班长岗位职责及工作指引包装车间生产班长是对包装车间生产工作进行组织和管理的岗位。
他负责确保生产线的正常运行,协调生产人员的工作,确保产品质量和生产进度的完成。
下面是包装车间生产班长的岗位职责及工作指引。
一、岗位职责:1. 负责包装车间生产线的日常管理和协调工作,包括设备预备、操作人员的调度支配和工作任务。
2. 监督生产线的运行状态,确保生产工艺和操作规范的执行,准时处理生产线的特别状况和问题。
3. 确保生产方案和工作进度的完成,合理调度生产人员和设备资源。
4. 负责生产线的产能分析和提升,调整生产流程和工艺,优化生产效率。
5. 协调生产人员之间的协作与沟通,解决生产中的人员冲突和问题。
6. 负责生产线的产品质量监控,确保产品符合质量标准,准时处理产品质量问题。
7. 定期向领导汇报生产线的运行状况和工作进展,并提出改进建议。
8. 负责管理生产线的卫生和平安工作,确保生产环境的洁净和员工的平安。
二、工作指引:1. 生疏包装车间的生产工艺和操作规程,把握设备的工作原理和操作技巧。
第1页/共2页锲而不舍,金石可镂。
2. 生疏生产线的生产方案和工作进度,确保生产线按时完成任务。
3. 做好人员调度和工作任务的支配,合理安排工作量和人力资源。
4. 赐予生产人员必要的技术培训和业务指导,提升员工的技能水平和工作效率。
5. 定期检查和维护生产设备,确保设备正常运行和故障准时修复。
6. 主动发觉和解决生产线的问题和隐患,提出改进措施,提高生产效率和质量。
7. 加强与其他部门的协作和沟通,准时传达生产线的需求和问题,促进工作的顺当进行。
8. 关注员工的工作状态和工作负荷,准时调整工作支配和协调工作关系。
9. 做好生产记录和数据的统计工作,精确反馈生产线的运行状况和工作进展。
10. 关注员工的平安和卫生意识,组织开展平安教育和应急演练。
总结:包装车间生产班长是包装车间生产工作的重要管理者,他负责组织和管理生产线的运行,确保产品质量和生产进度的保质保量完成。