
铸造工艺设计用常见模数计算公式整理汇总
常见模数计算公式
•
Mc (铸件模数)Mn (冒口颈模数)Mf (冒口模数)•
Mc :Mn :Mf=1:1.1:1.2•
Mc=A x B/2(A + B )‐C (见图一)Mn=11Mc •
Mn=1.1Mc •
Φn (冒口颈直径)=4.4Mc 或4Mn •
Hn (冒口颈高度)=1.3Mn 或1.46Mc ,最大值为2.4Mc =12Mc 图一•
Mf =1.2Mc •
Φf (冒口直径)=6Mf •
Hf (冒口高度)=1.5 Φf 常见冷铁高度为冷铁直径为铸件厚度冷铁的作用在图•
常见冷铁高度为:T/2(T 铸件厚度),冷铁直径为铸件厚度,冷铁的作用在于减小热节区模数20‐30%;•
覆盖剂厚度一般为:10%冒口直径•
注口、直浇道、横浇道和浇口截面积比一般满足:注口、直浇道、横浇道和浇口截面积比般满足:1:2:4:4•
浇口窝高度和直径D=1/2Df (浇注边)或1/4Df (非浇注边)•
一般来讲明冒口补缩效率为12%,且不受材质影响,仅与冒口形状相关;暗冒口或侧冒口(不包含发热冒口和保温冒口)补缩效率为6%或侧冒(不包含发热冒和保温冒)补缩效率为%•
不同材质比重一般为:碳钢为4.5‐6.5%;不锈钢为7‐8.5%;蒙乃尔等特殊合金为8‐10%。
•常见的几种材质比重为:CF3 :7.81g/cc ;CF8:7.60g/cc ;Monel :8.8g/cc ;CN7M :8.08g/cc; CF8M 、1.4408 :7.86g/cc。
模具设计计算公式

模具设计计算公式
在模具设计中,合理的计算公式是非常重要的。
以下是几个常用的模具设计计算公式。
1. 模具尺寸计算公式
在模具设计中,模具尺寸是非常重要的参数。
以下是计算模具尺寸的公式:
模具尺寸 = 零件尺寸 + 缩放系数 + 允许的公差
其中,零件尺寸是指实际零件的尺寸,缩放系数是指将零件尺寸按比例缩小后的尺寸,允许的公差是指在生产过程中允许的误差范围。
2. 模具压力计算公式
在模具设计中,模具的压力是非常重要的参数。
以下是计算模具压力的公式:
模具压力 = 零件面积× 材料的流动应力
其中,零件面积是指模具上受力的面积,材料的流动应力是指材料在模具中流动时所受的应力。
3. 模具强度计算公式
在模具设计中,模具的强度是非常重要的参数。
以下是计算模具强度的公式:
模具强度 = 材料的屈服强度× 模具截面面积
其中,材料的屈服强度是指材料在承受一定应力后开始产生塑性变形的应力值,模具截面面积是指模具在受力方向上的横截面积。
4. 模具温度计算公式
在模具设计中,模具的温度是非常重要的参数。
以下是计算模具温度的公式:
模具温度 = 热流量× 模具材料的热传导系数× 模具厚度
其中,热流量是指单位时间内通过模具表面的热量,模具材料的热传导系数是指材料传递热量的能力,模具厚度是指模具在受热方向上的厚度。
总结
以上是几个常用的模具设计计算公式。
在模具设计中,计算公式的正确性和合理性对于模具的质量和生产效率都非常重要。
因此,设计人员应该熟练掌握这些计算公式,以便更好地完成模具的设计工作。
铸造手册冒口模数
铸造手册冒口模数一、引言铸造作为工业制造的重要环节,涉及到各种各样的工艺参数和技术要求。
在这些参数中,冒口模数是一个至关重要的参数,对于铸造过程中的补缩、减少缩孔和缩松等具有重要意义。
本文将对冒口模数进行详细的探讨,旨在为铸造工程师和技术人员提供有益的参考。
二、冒口模数概述冒口模数是铸造过程中用于计算冒口尺寸的一个重要参数,其大小直接影响到铸件的质量和性能。
冒口模数决定了冒口的体积和截面面积,从而影响到金属液体的补缩效果。
选择合适的冒口模数可以有效防止铸件出现缩孔、缩松等缺陷,提高铸件的质量和力学性能。
三、冒口模数计算冒口模数的计算通常基于铸件的质量、壁厚、合金种类、浇注温度等因素。
常用的计算公式如下:M = K × d × L其中,M为冒口模数,K为系数(根据铸件合金和浇注温度确定),d为铸件平均壁厚,L为冒口的长度。
根据具体的铸造条件和要求,可以选择合适的系数K,从而计算出合适的冒口模数。
四、冒口模数选择与应用选择合适的冒口模数对铸造过程至关重要。
若模数过小,可能无法有效完成补缩,导致铸件出现缩孔、缩松等缺陷;若模数过大,则会增加成本和浪费材料,且可能造成浇不足等问题。
因此,在选择冒口模数时,需要综合考虑铸件的结构、尺寸、材料、铸造工艺等因素。
在实际应用中,铸造工程师和技术人员应根据具体情况进行试验和调整,以确定最优的冒口模数值。
五、实例分析为了更好地说明冒口模数的应用,以下举一个简单的实例。
假设有一铸件,材料为ZL101铝合金,浇注温度为680℃,平均壁厚为50mm,需要计算合适的冒口模数。
根据已知条件和公式,可以计算出冒口模数为 2.5L/mm左右。
根据这一模数值,可以进一步设计合适的冒口尺寸和位置,以确保铸造过程中金属液体的有效补缩,提高铸件的质量。
六、结论本文对铸造手册中的冒口模数进行了详细的探讨。
通过介绍冒口模数的概念、计算方法、选择依据和实例分析,使读者更好地了解和掌握这一重要参数的应用。
铸造工艺设计参数

铸件质量公差数值 %
质量公差等级MT 公称质量(kg)
1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
<0.4 >0.4~1
- 5 6 8 10 12 14 16 18 20 24 - - - - - - 4 5 6 8 10 12 14 16 18 20 24 - - - -
非加工壁厚的负余量
分芯负数
一、铸件的尺寸公差 指铸件各部分尺寸允许的极限偏差
我国的铸件尺寸公差标准GB6414-86
ISO8062-1984《铸件尺寸公差制》
3
2
2
1
2
345
6
78
9 10 11 12 13 14 15 16
CT1
精度
CT16
铸件尺寸公差数值 (mm)
铸件基本尺寸
公差等级CT
大于 至 1 2 3 4 5 6 7 8 9 10 11 12 13 14 15 16
>1~4
- 3 4 5 6 8 10 12 14 16 18 20 24 - - -
>4~10
- 2 3 4 5 6 8 10 12 14 16 18 20 24 - -
>10~40
- - 2 3 4 5 6 8 10 12 14 16 18 20 24 -
>40~100
- - - 2 3 4 5 6 8 10 12 14 16 18 20 24
有特殊要求的孔,如弯曲孔,无法实行机械加工,则一定 要铸出 可用钻头加工的受制孔(有中心线位置精度要求)最好不 铸出,铸出后很难保证铸孔中心位置准确,再用钻头扩孔也 无法纠正中心位置
出孔铸件的最小铸*
生产批量
最小铸出孔直径d/mm
铸铁件冒口定量设计课件

(4)横浇道模数 Mh
Mh=f横.f2.Mc
f横=0.75~0.85 f2 ——收缩模数系数 Mc ——铸件模数 根据横浇道模数Mh,求出横浇道尺寸
10 浇注系统充填与补缩一体化设计
(1)充填设计(保证浇注时间,大流量,平稳 洁净,有合理的流态,可控的流动路径)
(2)补缩设计(足够的补缩时间和补缩量) (3)取二者较大者,再核算 (4)给出二者都满足的尺寸
(5)内浇道模数Mn
Mn=f内f2.f4Mc f内=0.35~0.40 f2 ——收缩模数系数 f4 ——冒口颈长度系数 f4=0.8~1.0 Mc ——铸件模数 根据内浇道模数Mn,求出内浇道尺寸
11 铸铁件冒口系列
12 结论
(1)冒口位置不要放在铸件的几何热节上; (2)冒口颈 短、 厚、 宽。 (3)铸铁件收缩时间分数,流通效应系数对
提高中国铸件在国际市场上 的竞争力
谢谢
Qm= G Mc3
3 铸铁件均衡凝固冒口设计方法
(1)收缩模数计算法(3f法) (2)查表法 (3)分段比例查表法
4 收缩模数计算法(3 f法)
(1)冒口体模数MR MR=f1f2f3Mc
f1 ——冒口平衡系数 f2 ——收缩模数系数 f3 ——冒口压力系数 Mc ——铸件模数
取f1=1.2 f2=√P f3=1.1~1.3
冒口,冒口颈大小的影响显著。 (4)无冒口铸造的本质是浇注系统当冒口。
均衡凝固技术1988年获 国家科技进步二等奖
1989年国家科委成都均衡凝固推广班
谢谢
联系方式 地址:710048 西安理工大学608信箱
《铸造技术》杂志 电话/传真: 即时联系: Email:
附件
提高铸造企业工艺水平和 铸件品质
铸造模数计算
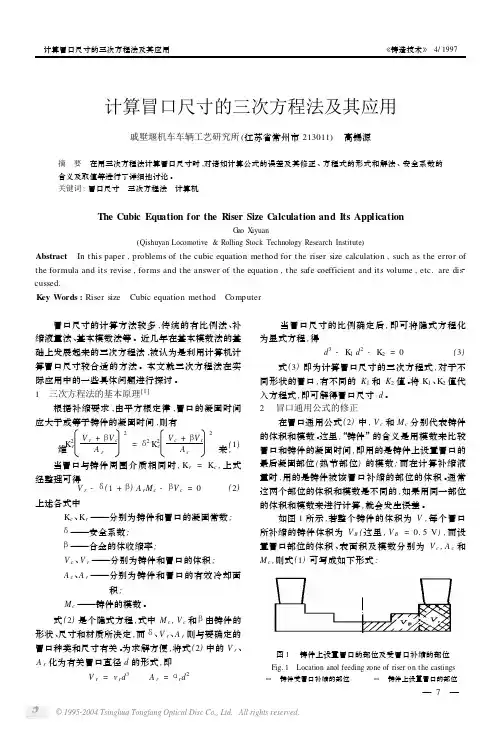
的体积和模数来进行计算 ,就会发生误差 。
如图 1 所示 ,若整个铸件的体积为 V , 每个冒口
所补缩的铸件体积为 V B (这里 , V B = 0. 5 V) , 而设
置冒口部位的体积 、表面积及模数分别为 V c , A c 和
M c ,则式 (1) 可写成如下形式 :
图 1 铸件上设置冒口的部位及受冒口补缩的部位 Fig. 1 Location anol feeding zone of riser on t he castings 铸件受冒口补缩的部位 铸件上设置冒口的部位
K1
δ( 1
=
+
mβ) αr M
vr
r
,
K2
=
βV B
vr
, 则可按方程
式 (3) 进行求解 。
v r 和αr 的值取决于所选择的冒口形状[2 ] , 列出
了六种不同形状冒口的 v r 和αr 值 。生产中使用的冒
口有多种形状 ,所以 ,在编制实用的计算机程序时 ,应
针对不同的冒口形状 ,各自导出其 v r 和αr 的表达式 ,
V r = v rd3 A r = αrd2
当冒口尺寸的比例确定后 , 即可将隐式方程化
为显式方程 ,得
熔模铸造余量计算公式

熔模铸造余量计算公式熔模铸造是一种常见的金属铸造方法,它采用熔融金属注入熔模中,通过冷却凝固形成所需的铸件。
在熔模铸造过程中,需要考虑余量的计算,以确保最终铸件的尺寸和形状符合设计要求。
余量计算是熔模铸造中非常重要的一环,它直接影响到最终产品的质量和精度。
余量是指在设计铸件模型时,为了弥补熔模收缩和加工后的尺寸偏差而预留的一定尺寸。
余量的计算需要考虑多个因素,包括熔模收缩率、材料特性、工艺参数等。
下面将介绍熔模铸造余量计算的公式及其相关内容。
1. 熔模收缩率。
熔模收缩率是指熔模在凝固冷却过程中所发生的线性收缩率。
不同的金属材料和熔模材料具有不同的收缩率,因此在计算余量时需要考虑具体的收缩率数值。
通常情况下,熔模收缩率可以通过实验测定或查阅相关资料获得。
2. 铸件尺寸。
铸件的尺寸是余量计算的基础,需要根据设计图纸或实际需求确定。
铸件的尺寸包括长度、宽度、厚度等多个方面,每个方面都需要考虑熔模收缩率和余量的影响。
3. 余量计算公式。
余量计算的基本公式为:余量 = 铸件尺寸×熔模收缩率。
在实际应用中,余量计算还需要考虑到熔模的形变、材料的变化等因素,因此公式可能会有所调整。
一般来说,余量计算公式可以根据具体情况进行调整和修正,以确保最终的余量能够满足实际需求。
4. 余量计算的影响因素。
余量计算的准确性直接影响到最终铸件的质量和精度。
在进行余量计算时,需要考虑以下几个影响因素:(1)熔模材料的特性,不同的熔模材料具有不同的热膨胀系数、导热系数等特性,这些特性会影响到熔模的收缩率和形变情况。
(2)铸件的设计要求,不同的铸件在尺寸和形状上有不同的要求,因此在余量计算时需要根据具体的设计要求进行调整。
(3)工艺参数,熔模铸造的工艺参数包括熔化温度、注射压力、冷却速度等,这些参数会直接影响到熔模的收缩和形变情况。
5. 余量计算的实际应用。
余量计算是熔模铸造中非常重要的一环,它直接影响到最终产品的质量和精度。
模具设计计算公式
模具设计计算公式介绍如下:
1.模具尺寸计算公式
•模具长度L = 零件长度+ 拉料量+ 压头高度+ 开料量+ 模板厚度
•模具宽度W = 零件宽度 + 拉料量 + 压头宽度 + 开料量 + 2 x 壁厚
•模具高度H = 零件高度 + 拉料量 + 压头高度 + 开料量 + 2 x 壁厚
2.模具压力计算公式
•模具最大压力Fmax = (K x A x S x T) + (K x B x S x T) 其中,K为系数,A为零件的侧面积,B为零件的底面积,S为
材料抗拉强度,T为材料的厚度。
3.模具材料选择公式
•模具材料的选择应考虑到模具的使用寿命、成本、加工性能等因素。
一般来说,模具材料应具有高强度、高硬度、高韧性、
良好的热导性和耐磨性等特点。
常用的模具材料有工具钢、合
金钢、硬质合金等。
4.模具加工工艺公式
•模具加工过程中需要进行多项计算,如切削速度、进给速度、切削深度、切削力等。
这些参数的计算公式与加工工艺有关,
可根据具体情况进行选择和调整。
以上是一些常用的模具设计公式,但具体情况仍需根据实际情况进行
选择和调整。
在实际模具设计过程中,还需要考虑到多个因素的综合作用,如模具的结构、零件的形状和尺寸、生产批量等。
压铸工艺参数及计算公式.xls
压铸工艺参数及计算公式.xls1、低速流量Q1=V1*AV1=冲头面积 3.14/4*D*D (D为锤头直径)A1=0.3M/S (低速速度为30CM每秒为预估值) 2、低速时间T1=V2/Q1V2流道系统体积由CAD内计算Q1低速流量公式1计算3、高速流量QH=V3进料口截面积*A2进料口速度进料口速度估计值与产品平均壁厚有关进料口速度估计为40M/S 转成4000CM/S进料口面积由CAD内计算4、高速时间TH=V4(产品+渣包的体积)/QH高速流量V4产品+渣包的体积由CAD内计算5、四段设定341 22点到3点加上0.005S时间4点时间为(3点时间+4点时间)的2-3倍计算公式 (单位:Q1低速流量T1低速时间V1锤头面积V2流道系统体积A1低速速度QH高速流量A2进料口速度V4产品+渣包的体积V3进料口截面积A3高速锤头速度TH高速时间单位:cm)Q1V1A1(CM/S)锤头直径MM圆周率0.000.00 3.14159T1V2Q1#DIV/0!0.00QH进料口面积V3进料口速度A20.00TH体积V4QH#DIV/0!0.001234时间0#DIV/0!#DIV/0!流量0.000.000.000.00低速冲头速度高速冲头速度0#DIV/0!M/SQ1V1A1(CM/S)锤头直径MM圆周率0.000.00 3.14159 T1V2Q1#DIV/0!0.00QH进料口面积V3进料口速度A20.00TH体积V4QH#DIV/0!201.50.001234时间0#DIV/0!#DIV/0!流量0.000.000.000.00 低速冲头速度高速冲头速度0#DIV/0!M/S。
模具设计常见10种计算公式,很多初学设计都问过
模具设计常见10种计算公式,很多初学设计都问过
以下数据,我们经常听到,按经验来,初入设计这行,很多小白听还是不知道如何取数,有这个公式小白可以参考学习用
1.公模板厚度計算
初学者经常遇到模板厚度怎么算,有这个公式,输入对应数据,模板厚度自动出来
2.模板側壁厚度計算
初学者经常遇到模板宽度怎么算,有这个公式,输入对应数据,模板宽度自动出来
3.鎖模力估算
4.模具强度计算公式
5.细水口导柱变形量计算公式
6.流道系统计算公式
7.模具型腔侧壁变形量及壁厚的计算
8.模具型腔力学设计
9.模具重心計算
10承板计算公式。
压铸模锁模力等重要参数计算公式
0.040-0.06
水口(3D)
200000
540
1.5 0.014-0.020 5 0.048-0.072
渣包(3D)
32000
86
1.8 0.020-0.025 6 0.056-0.084
产品(3D)
14656
40
2 0.018-0.026 7 0.066-0.100
固相密度(g/㎝3)
2.7
产品均厚(mm)
产品名称:
锁模力P锁(吨) 安全系数f A主(㎝2) 滑块投影面积(㎝2) 滑块角度a(度) 油缸直径(CM) P管(Mpa) 型腔数
115 1.3 177.6
比压P(Mpa) 50
F主(KN)
888
F分(KN)
0.0
F抽(KN)
0
抽芯力计算
F抽(kg) 150.6
p
A(cm)
41
u
l(cm)
12aLeabharlann 主要压铸设计参数计算表建议铸造压力(Mpa)
一般标准件 工程件
气密要求件
铝合金 30~50 50~80 80~120
12 0.25
2
镁合金 30~50 50~80 80~100
体积(mm^3) 重量(g)
壁厚(㎜) 充填时间(S) 壁厚(㎜) 充填时间(S)
整模合计
246656
666
1 0.010-0.014 4
0.43
备注:表中黄色
为手动输入;红
2.3 0.018-0.022 8 0.076-0.116
液相密度(g/㎝3)
2.4
2
2.5 0.022-0.032 9 0.088-0.138