
钻床安全作业指导书
山西联合镁业有限公司作业指导书错误!未找到引用源。
钻样钻床作业指导书 LH/ZJ/OI/012
第1页共1页 第0次修改 生效日期 2010/06/01 分发号
编制 审核 批准
1. 目的
为了使钻样钻床能安全、正确的使用。
2. 适用范围
适用于质检部钻样钻床的操作使用以及保养。
3. 使用前准备和检查
3. 1. 上岗操作人员必须先经过培训,熟悉本设备的作业指导书;
3. 2. 上岗操作人员必须先穿戴好工作服、安全帽等相关劳保用品。
3. 3. 使用前检查:
3. 3. 1. 钻头是否夹紧;
3. 3. 2 . 导轨是否符合润滑要求;
3. 3. 3. 开机试运行3-5分钟,看有无异常,各部位运转正常后方可工作。
4. 操作过程
4. 1. 按试样的大小厚度,适当的安装钻头高度以及调整样架台的高度;
4. 2. 选择钻头的型号,安装钻头时必须要夹紧;
4. 3. 确认钻头夹紧后,把试样放于样架台,启动钻床,按下手柄进行钻样(按手柄时要力度适中,严禁大力度的按下手柄);
4. 4. 试样钻完后,松掉手柄、关闭钻床、拿下试样,待钻床运转完全停止状态下,方可清理钻头(严禁钻床在未完全停止运转的状态下,操作人员用手阻止钻床运转);
4. 5. 钻样完成后,对设备、场地进行清理。
5. 设备保养
5. 1. 指定专门的人员荆治星,对钻样钻床进行简单的维护和保养;
5. 2. 维护人员每日要检查钻床的油位、润滑状态,保证在规定的范围内;
5. 3. 每日检查电路部分是否正常,切断电源进行清灰,检查线头接触是否良好;
5. 4. 每日对工装进行检查是否完好;
5. 5. 在检查中如发现有异常现象时,及时通知维修责任人到场进行检查、维修,在没有确认修好之前,要做好状态标识,禁止使用;
5. 6. 维护人员每日对所有检查的项目要做相应的记录。
台式钻床作业指导书
Z4116台式钻床作业指导书
车间名称: 机加工班 工序名称:钻削
序号 项目 图示 说明
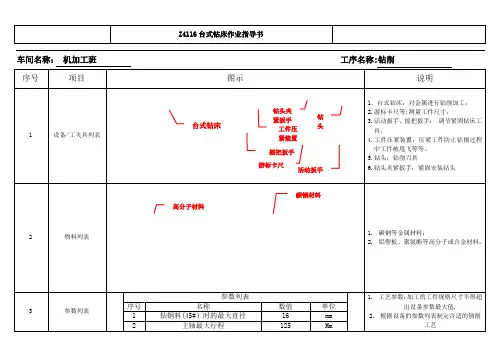
1 设备/工夹具列表
1。台式钻床:对金属进行钻削加工;
2.游标卡尺等:测量工件尺寸;
3.活动扳手、摇把扳手: 调节紧固钻床工具。
4.工件压紧装置:压紧工件防止钻削过程中工件被甩飞等等。
5.钻头:钻削刀具
6.钻头夹紧扳手:紧固安装钻头
2 物料列表
1. 碳钢等金属材料;
2. 铝塑板、聚氨酯等高分子或合金材料。
3 参数列表 参数列表
序号 名称 数值 单位
1 钻钢料(45#)时的最大直径 16 mm
2 主轴最大行程 125 Mm 1. 工艺参数:加工的工件规格尺寸不得超出设备参数最大值.
2. 根据设备的参数列表制定合适的刨削工艺 台式钻床
游标卡尺
高分子材料 碳钢材料 活动扳手 工件压紧装置
摇把扳手 钻头夹紧扳手 钻头 Z4116台式钻床作业指导书
3 主轴端部锥度 MT.2
4 主轴转速 365—3870 r/min
5 工作台面尺寸 280*300 Mm
6 底座台面尺寸 315*335 Mm
7 工作台升降行程 210 mm
8 主轴端部到工作台面距离 79—297 mm
9 主轴端部到底座台面距离 342-560 mm
10 工作台在垂直平面内回转角度 ±45 °
11 工作台绕立柱回转角度 360 °
12 净重 129 KG
13 外形尺寸 760*378*1127 Mm
4 产品接受标准 1. 产品尺寸符合图纸技术要求,并满足下序制作工艺要求。
5 生产力指标 工位定员:1人
标准总工时:根据工件图纸技术要求决定 标准生产力:根据工件图纸要求决定
额定班产量:根据工件图纸要求决定
具体操作步骤
序号 操作步骤 图示 操作要点/注意事项 动作标准工时
钻床安全操作规程

xxxx有限公司 拟 制
钻床安全操作规程 审 核
批 准
文件编号 AQ/G2024-1-03 版本 1.1版 制定日期 2024.1.6 第1页,共2页
一、适用范围
本安全操作规程适用于使用钻床进行金属、非金属等材料钻孔作业的操作人员。包括但不限于台式钻床、立式钻床、摇臂钻床等各类钻床设备。
二、岗位安全作业职责
1. 操作人员应熟悉钻床的结构、性能及安全操作规程,确保正确、安全地操作设备。
2. 操作前应对设备进行点检,确保设备处于良好状态,安全防护装置完整有效。
3. 严格遵守作业指导书和工艺要求,确保加工质量和安全。
4. 负责工作区域的整洁,及时清理废弃物,保持通道畅通。
5. 发现异常情况或安全隐患,应立即停机并报告上级管理人员。
三、岗位主要危险有害因素(危险源)
1. 机械伤害:由于设备故障、操作不当等原因,可能导致夹持不牢、切削速度过快等造成的切屑飞溅、工件飞出等伤害。
2. 电击伤害:设备漏电、违规操作等可能导致电击事故。
3. 噪声和振动:长期在噪声和振动环境下工作,可能对操作人员的听力和身体健康造成影响。
4. 粉尘和废气:加工过程中产生的粉尘和废气可能对操作人员的呼吸系统造成危害。
四、作业安全要求
1. 操作人员必须佩戴符合要求的个人防护装备,如防护眼镜、耳塞、防尘口罩等。
2. 确保钻床设备的电气部分安全可靠,定期检查和维护。
3. 工作前检查钻床各部件是否紧固,安全防护装置是否有效。
4. 根据加工材料选择合适的切削速度和进给量,避免切削过快导致伤害。
5. 加工过程中,禁止用手直接触摸旋转的钻头或工件,应使用合适的夹具或工具进行操作。
6. 清理切屑时,应使用专用工具,禁止用手直接清理。
7. 长时间工作后,应适当休息,避免疲劳操作。
五、岗位应急要求
1. 发生机械伤害时,应立即停机并切断电源,对受伤部位进行初步止血和包扎,并立即报告上级管理人员和医疗部门。
天马钻机操作作业指导书

制定部门 钻孔部
天马钻机操作作业指导书 编号 A0
制定日期 版序
生效日期 2008.1.1 页次 1/4页
目的:便于操作员查看,使钻机操作员操作规范化,提高生产效率,确保产品质量符合指定要求。
范围:适用于所有钻机操作员。
内容:
一、 开机。
1.开机前检查工作
1.1检查机床表面是否有硬异物。
1.2检查电压、气压是否符合机床使用要求.(电压:220V±10%;气压:5.6→6.5㎏/c㎡)。
1.3检查水冷机温度是否符合机床使用要求.(17℃→21℃)。
2.开机步骤
2.1打开机器总电源,按下机床面板上“ON”键,机床通电,机床通电后打开气压阀门使机床通气压。
2.2查看显示器是否处于开启状态,如显示器处于关闭状态则需按下显示器开关按钮打开显示器.
2.3待显示器在“DOS”界面下显示为:“C:\TIMAX>”时,输入“TIMAX”按下“Enter”键进入天马程序控制操作界面。
2.4进入天马程序操作界面后,先键入“O”键,在子菜单中选择“R”“钻铣床复位”,机床将会自动复位。
2.5如机床停止工作时间过长,则需对主轴进行预热(主轴预热主要针对的是机械主轴,气浮主轴无需预热.)具体操作方法如下:
2.5.1打开“S 系统”栏菜单,按“V”键或将光标移动到“系统状态 V”处按“Enter”键,将系统设置为输出状态。
2.5.2按“F3”进入手动换钻状态,将各主轴断咀取下并在各主轴○1号刀具库内放一支钻咀.
2.5.3打开“P 参数设置”栏菜单,在子菜单中选择“T 刀具选择”在对话框中输入“1”,机器将自动抓取各个轴的第○1号刀具。
2.5.4按快捷键“Alt+I”,主轴自动回到机床泊车位。
2.5.5打开“S系统”栏菜单,选择“主轴预热 R”,再选择“确定”,然后在对话框中输入预热时间(根据机床停止作业时间输入10→40分钟)。
a.停止作业4小时,预热时间为10分钟。
b.停止作业8小时,预热时间为20分钟。
南京四机3032摇臂钻说明书

南京四机3032摇臂钻说明书
南京四机3032摇臂钻作业指导书
一、摇臂钻使用前的准备
1.安装摇臂钻升降电机
2.拆下主轴箱防松螺丝
3必须按原位装上
4.使用机床前,拆下摇臂后端部的防松板,将盖板拆下旋转180度后装好。
5.将主轴箱夹紧油缸按以下步骤安装:
将防松螺钉拆下一接 上夹紧油管(将垫片、密封圈放到油管前端)-必
须先拧下外端的小防松螺钉,然后再拧下里侧
螺钉
6.使用机床前,(如需要)将冷却水箱注入符合要求的冷却液。
7.请将加紧油泵油池注油(精制矿油--粘度32),工作中保持油位到油标中红点处。
8.请将主轴箱的油池注入机油(精制矿油-粘度32),工作中保持油位到油标中红点处。
9.请将主轴箱下油池注入机油,工作中保持油位到油标中红点处(大约1600 毫升)。
请将摇臂升降机构的油池注入机油,工作中保持油位到油标中红点处(大约1000 毫升)。
11.检查横臂后部润滑盒是否有油。油量应不少于总容量2/3。 12.请将横臂前导轨涂润滑油。
二、所需工具/原料
工作服、刀具,夹具、润滑油、毛刷
三、操作步骤/方法
1. 操作前要穿紧身防护服,袖口扣紧,上衣下摆不能敞开,不得在开动的机床旁穿、脱换衣服,或围布于身上,防止机器绞伤。必须戴好安全帽,辫子应放入帽内,不得穿裙子、拖鞋。
2.使用摇臂钻床前, 必须仔细进行检查,并按润滑图各传动部位定期添加润滑油。
3. 停车八小时以上开动设备时,应先低速转动三^六分钟,确认液压系统、润滑系统畅通,各部位运转正常后,再开始工作。
4.使用摇臂钻床前将摇臂、主轴箱调到需要位置,各部件要夹紧,严禁主轴箱和内外柱未夹紧而工作。
5.装卡工件必须牢固可靠,钻通孔时,应事先在工件底面垫上木块。
6.使用摇臂钻床前应根据工作材料、刀具直径和加工的方式(钻孔、扩孔、攻丝等),按主轴箱上的调整圆盘表求出主轴的每分钟转速,微动进给的转速。
7.使用摇臂钻床前,应根据工作材料和选用的钻头直径,按主轴箱上的调整圆盘表求出主轴每转的进给量。
摇臂钻作业指导书

摇臂钻作业指导书
1.操作者再开车前,必须穿戴好规定的工作服(严禁带手套操作),准备好生产所需的各种工具、量具,并放在指定安全的台面上。检查设备的安全设施是否有效;检查工夹具、作业场地是否可靠。
2.操作中:
a、钻孔前,须将摇臂及主轴箱调到需要位置并夹紧后,方可工作。
b、 改变主轴回转方向时,要先停主轴后换向,不准突然改变主轴回转方向。
c、用移动式摇臂钻床钻孔时,须将钻床放平、放稳、固定牢靠后,方可工作。
d、 工作后,将主轴箱放在靠近立柱一边,摇臂降到立柱下部位置。
3.操作者在工作时,要做到人离车停,如发现钻床有异常现象时,则应立即停止生产并及时反应给车间主任,以便即使维修。决不允许操作者马虎行事,私自修理(特别是电器设备)。如有紧急情况出现时,则应立即切断电源。
4.操作者在下班前必须做好个人卫生工作,清扫车床和车床周围的地面,用抹布擦干净车床,上润滑油,整理和保管好自己的物品,将铁屑到入指定的地方。
钻孔作业指导书

钻孔作业指导书
一、目的
本作业指导书旨在明确钻孔作业的标准操作程序,确保生产过程
中的安全、质量和效率。通过规范操作流程,降低生产成本,提高产
品质量,满足客户需求。
二、钻头选择
根据工件材料、孔径大小、孔深及加工要求选择合适的钻头类
型。考虑钻头的硬度和耐磨性,以确保钻孔的精度和延长钻头使用寿
命。确保钻头规格与钻床主轴相匹配,并检查钻头是否完好无损。对
于特殊材料,需选用专用钻头或对钻头进行特殊处理。
三、工件固定
将工件放置在钻床工作台上,确保位置准确且固定牢固。使用合
适的夹具或压板,确保工件在钻孔过程中不会发生移动。根据工件大
小和厚度,调整工作台的高度和水平度。对于大型工件,应采取分步
钻孔方式,以减小钻床负载。
四、钻孔参数
根据钻头直径和工件材料选择合适的转速和进给速度。根据孔的
精度要求,选择合适的钻孔方式(如手动、半自动、自动)。在钻孔
过程中,密切关注切削声音、切削温度和切削力,以确保正常钻孔。
根据需要调整冷却液流量,以降低切削温度并提高钻头寿命。定期检
查并调整主轴的径向跳动和轴向窜动,以确保钻孔精度。
五、操作注意事项操作前应穿戴好劳动防护用品,确保工作环境安全。在操作过程
中,禁止戴手套进行操作,以防发生事故。确保工作区域整洁无杂
物,以便及时发现异常情况。在钻孔过程中,如发现异常声音或切削
力突然变化,应立即停机检查。定期对钻床进行维护保养,确保设备
正常运行。
六、质量检测
钻孔完成后,应检查孔的尺寸、位置和深度是否符合要求。使用
通止规检测孔径是否符合图纸要求。
机加工作业指导书
机加⼯作业指导书
机加⼯作业指导书
⼀、⽬的与范围
本作业指导书旨在规范机械加⼯过程中的操作步骤、技术要求及安全规范,确保机械
加⼯产品的质量稳定,提升⽣产效率,同时保障操作⼈员的安全。本指导书适⽤于公
司内所有涉及机械加⼯的作业岗位,包括但不限于⻋床、铣床、磨床、钻床等设备的
操作。
⼆、作业前准备
1.环境检查:确保作业区域整洁⽆杂物,光线充⾜,通⻛良好,符合安全⽣产要求。
2.设备检查:
o检查机床各部件是否完好,紧固件⽆松动。
o润滑系统是否正常,油量充⾜,油路畅通。
o电⽓系统安全有效,⽆漏电现象。
o防护装置(如防护罩、安全⻔)完好⽆损并处于正确位置。
3.⼯具与量具准备:根据加⼯图纸要求,准备好所需的⼑具、夹具、量具等,并确保其精度符合要求。
4.材料检查:核对⼯件材料、尺⼨、数量,确认⽆误后放置于指定位置。
5.穿戴防护⽤品:操作⼈员必须穿戴好⼯作服、安全帽、防护眼镜、防割⼿套等个⼈防护装备。
三、操作步骤
1.程序编制或调整:根据加⼯图纸,编制或调整机床加⼯程序,并进⾏模拟验证,确保⽆误。
2.⼯件装夹:
o选择合适的夹具和定位⽅式,确保⼯件装夹牢固、定位准确。
o注意⼯件装夹⽅向,避免加⼯过程中发⽣碰撞或⻜出。
3.⼑具安装与调整:
o选择合适的⼑具,并按照要求安装在机床上。
o调整⼑具位置,确保切削参数(如切削速度、进给量)符合⼯艺要求。
4.启动机床:
o按照机床操作规程启动机床,进⾏空载试运⾏,检查机床运⾏是否正常。
o逐步调整⾄加⼯状态,开始加⼯前再次确认⼯件装夹、⼑具位置等⽆误。
5.加⼯过程监控:
o加⼯过程中,操作⼈员应密切关注机床运⾏情况,及时调整切削参数或停机处理异常情况。
o使⽤量具定期检测⼯件尺⼨,确保加⼯精度符合要求。
6.加⼯完成:
o完成加⼯后,停机并切断电源。
o卸下⼯件,进⾏必要的清理和检查,记录加⼯结果。四、质量控制与安全注意事项
1.质量控制:
o严格执⾏⼯艺规程,确保加⼯精度和表⾯质量。
o实⾏⾸件检验制度,对⾸批加⼯件进⾏全⾯检查,合格后⽅可继续加⼯。
钻孔、攻丝作业指导书
SUBJECT
主题: 钻孔、攻丝作业指导书 EFFECTIVE DATE
生效日期:2023-04-15 NO.
编号:SOP-工D-0002
REVISION
修改版次:A版 PAGE
页码:第1页 共2页
修订 页次 说明 制作 审核 批准 生效日期
A 2 首次发行 2023-04-15
SUBJECT
主题: 钻孔、攻丝作业指导书 EFFECTIVE DATE
生效日期:2023-04-15 NO.
编号: SOP-工D-0002
REVISION
修改版次:A版 PAGE
页码:第2页 共2页
1. 目的:
本程序规定了钻孔、攻丝、沉孔、扩孔工件的一般制作过程,使操作过程规范化,以确保生产出合格产品。
2. 适用范围:
适用于本公司产品中需在小钻床及攻丝机上进行加工的所有工件的制作。
3. 作业规范:
3.1 消化图纸及工艺
仔细阅图,明确工序内容、材质、料厚、尺寸及公差要求,加工数量、工件数量、加工方向。
3.2 工具及样板
3.2.1 明确工具种类及尺寸规格(钻头、丝锥),检查工具是否完好可用,是否需修磨;
3.2.2 合理装夹钻头、丝锥、夹持牢靠,调整好设备,根据工序之加工特点判定是否需冷却液或攻丝油。
3.2.3 定位准确可靠
整个加工过程中工件应有可靠定位装置以防止工件滑动,造成产品不良,有定位样板时,领取样板并确认样板种类及版本正确无误,无样板定位采用划线定位,划线应在专用平台上用划线尽进行操作、并应确认划线准确无误。
3.3 首件加工
首件产品必须在首件合格后送检,经检验员确认合格后方可进行批量生产,检验内容:材质、料厚、尺寸及公差、加工数量及工件数量。
台钻安全操作指导书
1.防护装置要齐全,钻床底座安装牢固、平稳。2.操作时严禁戴手套、围巾和手捏棉纱垫拿工件;工作时束紧衣服和袖口佩戴防护眼镜。3.钻削的工件应装夹牢固;若小件、薄件时可使用手虎钳安装,严禁直接手拿工件进行钻削;必要时充分加注冷却液。 4.禁止接触旋转中的钻头、工件,钻削薄板时应刃磨薄板钻头进;5.调整台钻高度时,应在主轴下垫硬木,利用主轴升降调整,不许突然放松掉下撞击,损坏钻床。6.加工前必须使用专用板手扭紧钻夹头,不得敲击夹头外壳夹紧。7.钻削时压入钻头不能用力过猛,必须用力均匀、防止折断钻头。8.为确保人身和机器安全,必须根据孔径大小选择合理的主轴速度和进给速度,选用原则是孔径越小主轴速度越快,进给速度越慢;孔径越大主轴速度越慢,进给速度越快。 9.选择钻孔大小严禁超出机器额定范围。10.操作完毕后,关闭电源,必须把钻床清里干净,运动部件加油润滑,下班时清扫场地。文件编号 LC-WI-EQ-240版本号 A0 □手册□程序文件■作业指引类生效日期 文件类别:3.1.4作业指导书 页 次 2 / 2 机种类/料号:台钻安全操作指导书
天马钻孔机操作作业指导书-WI-C-01
制定部门 钻孔部
天马钻机操作作业指导书 编号 WI-C-01
制定日期 版序 A/0
生效日期 2010.1.1 页次 1/4页
目的:便于操作员查看,使钻机操作员操作规范化,提高生产效率,确保产品质量符合指定要求。
范围:适用于所有钻机操作员。
内容:
一、 开机。
1.开机前检查工作
1.1检查机床表面是否有硬异物。
1.2检查电压、气压是否符合机床使用要求.(电压:220V±10%;气压:5.6→6.5㎏/c㎡)。
1.3检查水冷机温度是否符合机床使用要求.(17℃→21℃)。
2.开机步骤
2.1打开机器总电源,按下机床面板上“ON”键,机床通电,机床通电后打开气压阀门使机床通气压。
2.2查看显示器是否处于开启状态,如显示器处于关闭状态则需按下显示器开关按钮打开显示器.
2.3待显示器在“DOS”界面下显示为:“C:\TIMAX>”时,输入“TIMAX”按下“Enter”键进入天马程序控制操作界面。
2.4进入天马程序操作界面后,先键入“O”键,在子菜单中选择“R”“钻铣床复位”,机床将会自动复位。
2.5如机床停止工作时间过长,则需对主轴进行预热(主轴预热主要针对的是机械主轴,气浮主轴无需预热.)具体操作方法如下:
2.5.1打开“S 系统”栏菜单,按“V”键或将光标移动到“系统状态 V”处按“Enter”键,将系统设置为输出状态。
2.5.2按“F3”进入手动换钻状态,将各主轴断咀取下并在各主轴○1号刀具库内放一支钻咀.
2.5.3打开“P 参数设置”栏菜单,在子菜单中选择“T 刀具选择”在对话框中输入“1”,机器将自动抓取各个轴的第○1号刀具。
2.5.4按快捷键“Alt+I”,主轴自动回到机床泊车位。
2.5.5打开“S系统”栏菜单,选择“主轴预热 R”,再选择“确定”,然后在对话框中输入预热时间(根据机床停止作业时间输入10→40分钟)。
a.停止作业4小时,预热时间为10分钟。