
太阳能超白压钢化玻璃质量标准
太阳能超白压花钢化玻璃质量标准3. 分类玻璃按厚度分为2.5mm、3.0mm、3.2mm、4mm、5mm、6mm、8mm、10mm。
产品规格按客户要求而定。
本标准按外观质量及用途设定太阳能一个质量等级。
4. 基本术语图案不清局部花纹图案不清或者变形气泡玻璃中的夹杂气体物结石、夹杂物嵌入玻璃表面或裹在玻璃板中的未熔化的混合料颗粒及其他杂质。
线条压花玻璃表面呈现的线状条纹缺陷划伤在生产和储运、装卸过程中,玻璃表面被划伤的痕迹压痕(包括辊伤)因压辊表面的原因造成玻璃板面的缺陷或表面花纹被破坏皱纹压花玻璃表面呈现波纹状缺陷裂纹玻璃表面的开裂缺陷弯曲度4.9.1 整体弯曲度玻璃经高温强化和淬冷之后,整个玻璃表面因承受了不均匀的温度或风压,导致出现弧形弯曲4.9.2局部弯曲度(即波形度)玻璃经高温强化和淬冷后,局部出现不同程度的S形或波浪形的变形5. 质量要求太阳能玻璃的可见光透射比应符合表1所规定的要求:表1 可见光透射比的要求玻璃铁含量≤% (Fe2O3)。
太阳能钢化玻璃的厚度允许偏差应符合表2的规定。
表2 厚度允许偏差太阳能钢化玻璃产品规格为长方形或正方形。
产品的长、宽尺寸允许偏差应符合表3规定。
表3 尺寸允许偏差(单位:mm)超大规格2000mm×1000mm以上或者异形(含钻孔)规格产品,按供需双方协商规定。
对角线偏差:对角线长L在0~1000mm之间,两对角线差的绝对值│L1-L2│≤1mm,若1000mm≤L≤3000mm,则两对角线差的绝对值│L1-L2│≤2mm。
玻璃钻孔加工要求5.7.1玻璃钻孔的孔径尺寸公差为±1.0mm,孔中心定位尺寸公差为±1.5mm。
5.7.2钻孔、开槽之后,边棱必须粗磨倒边,并符合如下的规定:整体弯曲度以及局部弯曲度应符合表4规定表4 弯曲度允许偏差值弯曲度允许范围整体弯曲度不得大于3mm/m(即%)局部弯曲度(波形度)1.紧靠边部测量,波形度不得大于0.40mm/300mm;2.距边端25mm起测量,其波形度不得大于0.35mm/300mm;太阳能超白压花玻璃外观质量符合表5规定表5 外观质量缺陷类型质量要求图案不清不允许气泡圆形气泡直径<0.5mm0.5mm≤L<1.5mm1.5mm≤L<3mmL>3.0mm 允许数量不计数×S,个1×S,个0,个长形长度<1.5mm≤L<3mm3≤L≤5mm L>5mm(1) 钻孔直径D≥玻璃厚度T;(2) 孔的边距L≥×玻璃厚度T;(3)挖槽的a、b两处需圆角过渡,圆角半径R≥玻璃厚度T;碎片状态(颗粒数)取4片钢化玻璃试样进行试验,每块试样在50mm ×50mm 区域内的碎片数要求不少于40颗。
允许有少量的长条形碎片存在,其长度不得超过75mm 。
抗冲击性试验取6块610mm ×610mm 钢化玻璃试样进行试验,5块以上不被破坏为合格。
气泡宽度≤0.5mm 不计数 1×S,个 ×S,个 0,个 0.5mm <宽度≤1.0mm×S ,个1×S,个 0,个0,个结石不允许夹杂物1. ≥3×0.5mm 的有色夹杂物不允许。
2.<3×0.5mm 的夹杂物在满足间距大于300mm 、距离边缘8mm 的条件下为合格。
3.<3×0.5mm 的夹杂物在其它区域,眼睛距玻璃100mm ,的视力裸视,夹杂物不可见为合格,可见为不合格。
划伤1.宽度在0.1mm 以下的轻微划伤,每平米面积内允许存在长度小于50mm 的4条。
2.宽度在0.1mm 以上0.5mm 以下的,长度小于50mm 的允许1条。
线条 不允许 皱纹、裂纹 不允许 压痕、彩虹、霉变不允许边部处理粗磨,允许有亮斑亮线崩 边崩 角宽度A ≤2mm纵深B ≤2mm深度C ≤1mmT 为玻璃厚度宽度A ≤2mm 纵深B ≤2mm 深度C ≤1mmT 为玻璃厚度注:1.表中L 表示相应缺陷的长度,W 表示其宽度,S 为以平方米为单位的玻璃板面积,保留小数点后两位。
气泡、结石杂物的个数及划伤条数允许范围为个系数与S 相乘所得的数值,应按GB/T8170修约至整数。
耐热冲击性能钢化玻璃应耐200℃温差不被破坏。
判定方法符合GB 《建筑用安全玻璃第2部分:钢化玻璃》6. 试验方法尺寸检验尺寸用最小刻度为1mm的钢直尺或钢卷尺测量。
厚度偏差的测量使用外径千分尺或与此同等精度的器具,在距玻璃板面边部15mm内的四边中点测量。
测量结果的算术平均值即为厚度值。
以毫米(mm)为单位,并精确到小数点后2位。
外观检验6.3.1 图案不清、气泡、杂物、划伤、线条、裂纹、压痕、皱纹等质量缺陷的测定。
经清洗干燥后,将玻璃垂直放置在支架上,在其后边相距600mm是放置一灰色表面背景,通过漫射日光或者日光灯照亮,光线不能与玻璃面垂直,人站在前面距玻璃600mm处正视观察。
缺陷质量的大小以能看清楚的最大边缘为限,采用符合GB/,精度为1mm的钢直尺和放大10倍或以上,精度不低于0.1mm的读书显微镜测量。
如下图1所示:图16.3.2断面缺陷的测定用符合GB/T 9056的钢直尺测量,凹凸时测量边部凹进或者凸出最大部位与玻璃基准边之间的距离;崩边时测量边部凹进最大深度与玻璃基准边之间的距离;缺角时测量原角等分线的长度。
6.3.3弯曲度测定6.3.3.1以钢化玻璃制品为试样。
6.3.3.2整体弯曲度:将试样在室温下放置4小时以上, 测量时把试样垂直立放,并在其长边下方的1/4处垫上2块垫块。
用一直尺或金属线水平紧贴制品的两边或对角线方向,用塞尺测量直线边与玻璃之间的间隙,并以弧的高度与弦的长度之比的百分率来表示弓形时的弯曲度。
6.3.3.3局部弯曲度:将试样垂直立放,用300mm刀口尺垂直于陶瓷辊方向紧贴玻璃表面,用塞尺测量出刀口尺与玻璃之间的最大间隙,此间隙值与300mm的比值的百分比,表示钢化玻璃的波形度。
碎片状态试验取4块玻璃制品试样(从产品中随机抽取玻璃制品作为试样)进行试验,将玻璃制品平放,边缘四周用透明胶纸粘紧或其他方式固定,以防止玻璃碎片溅开。
在距其长边边缘中心20mm处的位置,用尖端曲率半径为0.2m m±0.05mm 的小锤或钻头进行冲击,使试样破碎。
碎片计数时,应除去距离冲击点半径80mm 以及距玻璃边缘或钻孔边缘25mm范围内的部分。
从图案中选择碎片最大的部分,在这部分中用50mm×50mm的计数框计算框内的碎片数,每个碎片内不能有贯穿的裂纹存在,横跨计数框边缘的碎片按1/2个碎片计算。
计数应在冲击后10秒钟后开始并且在冲击后3分钟内结束。
抗冲击性试验6.5.1试样为与制品同批的原板玻璃,且与制品在相同工艺条件下加工,尺寸约为610mm×610mm的钢化玻璃。
6.5.2试验装置及要求应符合按的规定。
6.5.3对于3.2mm厚的钢化玻璃用直径约为38.1mm(质量为227g±2g)表面光滑的钢球;对于4mm以上厚度的钢化玻璃用直径为63.5mm(质量约为1040g)表面光滑的钢球放在距离试样1000mm的高度,使其自由落下。
冲击点应在距中心25mm 的范围内。
对每块试样的冲击仅限于1次。
试验在常温下进行。
耐热冲击试验将300mm×300mm的钢化玻璃试样(试样为与制品同批的原板玻璃,且与制品在相同工艺条件下加工)置于200℃±2℃的烘箱中,保温4小时以上,取出后立即将试样垂直浸入0℃的冰水混合物中,应保证试样高度的1/3以上能浸入水中,5分钟后观察玻璃是否破坏。
玻璃表面和边部的鱼鳞状剥离不应视作破坏。
7. 检验规则产品出厂应按相关规定检验所有项目。
产品应由生产企业质量检验部门依据相关标准采取合理的抽样方法抽取样品,并出具产品质量合格证方可出厂。
当对产品质量出现争议、或对产品进行监督抽查、仲裁时可按本标准表6规定的玻璃批量和抽样数抽样。
抽样表依据GB/T 2828,取AQL=表6 抽样表产品合格判定规则7.4.1当1片玻璃其检验结果的各项指标均达到该等级的要求时,该片玻璃判定为合格,否则为不合格。
在一批玻璃中,若不合格片数小于或等于表4中合格判定数,则该批玻璃合格;若不合格片数大于或等于表4中不合格判定数,则该批玻璃不合格。
8、包装、标志与贮存玻璃采用平放或立放包装。
玻璃之间用配套规格的EPE珍珠棉或纸隔垫。
玻璃不得与任何坚硬部位直接接触,采用防震材料靠垫隔开,在同一包装箱内,玻璃有花纹的一面应朝向同一侧。
无特殊要求时,平放包装花纹面朝上,竖放包装花纹面朝里。
包装箱应标明产品规格、数量、生产日期、生产厂名、品牌标识和产品质量合格证。
玻璃应贮存在干燥并有防雨防潮设施的地方。
钢化玻璃检验标准1性能要求
a 试样制备:3 个试样尺寸: 50×50 毫米;原厚
b 试样应均匀,不应有气泡,表面光滑平整,无划伤,无异物和油污。
c 实验条件:23±5℃;相对湿度:50±20%。
d 启动仪器,预热 10 分钟。
e 测定试样厚度。
f 调节零点旋钮,使积分球在暗色时检流计的指示为零。
g 当光线无阻拦时,调节仪器使检流计的指示为 100,然后按下表操作,
钢化玻璃检验标准
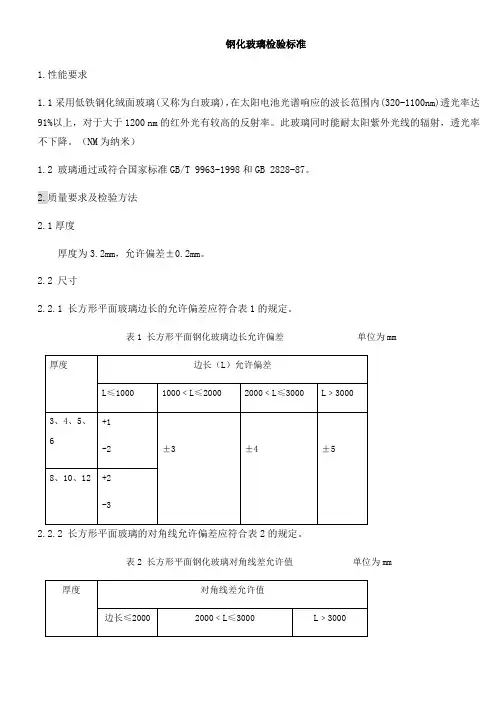
1.性能要求
1.1 采用低铁钢化绒面玻璃(又称为白玻璃),在太阳电池光谱响应的波长范围内(320-1100nm)透光率达 91%以上,对于大于 1200 nm 的红外光有较高的反射率。此玻璃同时能耐太阳紫外光线的辐射,透光率 不下降。(NM 为纳米)
1.2 玻璃通过或符合国家标准 GB/T 9963-1998 和 GB 2828-87。
c 根据标准判定合格与否 ④结石,裂纹,缺角检验
在明亮环境下,观察样品玻璃表面不应具有结石,裂纹,缺角的情况发生。否则为不合格产品。 ⑤爆边检验 a 在明亮的环境下,采用目测法 ,观察玻璃是否具有爆边现象。 b 如果具有爆边现象,则测量爆边的长度,深度及自板面向玻璃另一面延伸所超过玻璃的厚度。 c 爆边长度使用游标卡尺来测量。 d 爆边深度使用游标卡尺在玻璃侧面,目视测量。 e 从玻璃板侧面观察自板面向玻璃另一面延伸所超过玻璃的厚度。 f 根据标准判定合格与否 ⑥气泡检验 a 在明亮的环境下观察钢化玻璃内部,是否具有气泡 b 如有集中气泡, 则测量集中气泡的长度。 c 如有大气泡,用游标卡尺测量气泡长度,并且查出每平方米大气泡的个数 。 d 根据标准判定合格与否 ⑦划伤检验 a 在明亮环境下,观察玻璃表面是否有划伤现象。 b 如果有划伤现象,则使用游标卡尺测量每平方米内钢化玻璃表面划伤的长度。 c 数出每平方米的内划伤条数。 d 根据标准判定合格与否。 ⑧颗粒度检验 抽样:每批货抽两块。以制品为试样
东莞南玻太阳能玻璃有限公司企业标准

东莞南玻太阳能玻璃有限公司企业标准太阳能钢化玻璃Q/DGCSG002-2007太阳能超白压花钢化玻璃质量标准1. 范围本标准规定了我公司生产的太阳能超白压花钢化玻璃产品的定义及分类、基本术语、质量要求、试验方法、检验规程、包装、标志、储存等。
本标准适用于连续压辊工艺生产的单面压花、双面压花等太阳能超白压花玻璃。
主要运用于各种太阳能产品的封装玻璃.2. 规范性引用文件AS/NZS2208-1996《建筑用安全玻璃材料—安全玻璃性能规范和试验方法》澳大利亚标准JC/T511-2002 《压花玻璃》GB/T1217-1986 公法线千分尺GB/T9056-1988 钢直尺GB 15763.2-2005 《建筑用安全玻璃第2部分:钢化玻璃》GB/T 18144 玻璃应力测试方法3. 分类3.1 玻璃按厚度分为2.5mm、3.0mm、3.2mm、4mm、5mm、6mm、8mm、10mm。
产品规格按客户要求而定。
3.2本标准按外观质量及用途设定太阳能一个质量等级。
4. 基本术语4.1 图案不清局部花纹图案不清或者变形4.2 气泡玻璃中的夹杂气体物4.3 结石、夹杂物嵌入玻璃表面或裹在玻璃板中的未熔化的混合料颗粒及其他杂质。
4.4 线条压花玻璃表面呈现的线状条纹缺陷4.5 划伤在生产和储运、装卸过程中,玻璃表面被划伤的痕迹4.6 压痕(包括辊伤)因压辊表面的原因造成玻璃板面的缺陷或表面花纹被破坏4.7 皱纹压花玻璃表面呈现波纹状缺陷4.8 裂纹玻璃表面的开裂缺陷4.9 弯曲度4.9.1 整体弯曲度玻璃经高温强化和淬冷之后,整个玻璃表面因承受了不均匀的温度或风压,导致出现弧形弯曲4.9.2局部弯曲度(即波形度)玻璃经高温强化和淬冷后,局部出现不同程度的S形或波浪形的变形5. 质量要求5.1 太阳能玻璃的可见光透射比应符合表1所规定的要求:表1 可见光透射比的要求5.2玻璃铁含量≤0.012% (Fe2O3)。
5.3太阳能钢化玻璃的厚度允许偏差应符合表2的规定。
太阳能钢化玻璃检验标准

太阳能钢化玻璃检验标准链接:/tech/17527.html太阳能钢化玻璃检验标准太阳能钢化玻璃,厚度3.2mm±0.3mm;钢化性能符合国标:GB9963-88,或者封装后的组件抗冲击性能达到国标GB9535-88 地面用硅太阳电池组件环境实验方法中规定的性能指标;一般情况下,透光率应高于90%;玻璃要清洁无水汽、不得裸手接触玻璃两表面。
采用低铁钢化绒面玻璃(又称为白玻璃),厚度3.2mm,在太阳电池光谱响应的波长范围内(320-1100nm)透光率达91%以上,对于大于1200nm的红外光有较高的反射率。
此玻璃同时能耐太阳紫外光线的辐射,透光率不下降。
玻璃通过或符合国家标准GB/T 9963-1998和GB 2828-87。
1、功能介绍2、材料介绍用作光伏组件封装材料的钢化玻璃,对以下几点性能有较高的要求a). 抗机械冲击强度b). 表面透光性c). 弯曲度d). 外观3、质量要求以及来料抽检1) 钢化玻璃标准厚度为3.2mm,允许偏差0.2mm2) 钢化玻璃的尺寸为1574*802mm,允许偏差0.5mm 两条对角线允许偏差0.7mm3) 钢化玻璃允许每米边上有长度不超过10mm,自玻璃边部向玻璃板表面延伸深度不超过2mm,自板面向玻璃另一面延伸不超过玻璃厚度三分之一的爆边。
4) 钢化玻璃内部不允许有长度小于1mm的集中的气泡。
对于长度大于1mm但是不大于6mm的气泡每平方米不得超过6个。
5) 不允许有结石,裂纹,缺角的情况发生。
6) 钢化玻璃在可见光波段内透射比不小于90%。
7) 钢化玻璃表面允许每平方米内宽度小于0.1mm,长度小于50mm的划伤数量不多于4条。
每平方米内宽度0.1-0.5mm长度小于50mm的划伤不超过1条。
8) 钢化玻璃不允许有波型弯曲,弓型弯曲不允许超过0.2%.根据GB/T9963-1998种4.4,4.5,4.6条款进行试验,在50mm*50mm的区域内碎片数必须超过40个。
光伏太阳能公司-光伏玻璃成品质量标准

天津xx光伏太阳能有限公司太阳电池用玻璃(试用稿)2009-7-10发布2009-8-20实施天津xx光伏太阳能有限公司1. 范围本标准规定了太阳电池用钢化玻璃的要求、试验方法、检验规则及标志、包装、运输、贮存。
本标准适用于连续辊压工艺生产的单面压花超白钢化玻璃,超白钢化玻璃主要用于太阳能电池和节能建筑等方面,以下简称为光伏玻璃。
2.规范性引用文件GB15763.2-2005《建筑用安全玻璃第2部分:钢化玻璃》GB9963-1998《钢化玻璃》ISO9050-2003《建筑玻璃可见光透射比、太阳光直接透射比、太阳能总透射比、紫外线透射比及有关窗玻璃参数的测定》JB/T 7979-1995 塞尺GB/T 8170数值修约规则3.技术要求3.1光伏玻璃尺寸要求3.2超白玻璃的弯曲度,弓形时应不超过0.3%,波形时应不超过0.2%。
3.3其它玻璃尺寸和及其允许偏差由供需双方商定。
3.4 玻璃的外观质量:注:100mm直径的圆面积内划伤或夹杂物不允许超过2条(个)3.5.对有特殊要求的超白玻璃由供需双方商定。
3.6光伏玻璃透射比:光伏玻璃可见光区透射比应≥91.5%,在300nm-2500nm光谱范围内,太阳光直接透射比应≥91%。
3.7铁含量光伏玻璃铁含量应不高于120ppm。
3.8碎片状态取4片钢化玻璃试样进行试验,每块试样在50㎜×50㎜区域内的碎片数要求不少于40颗。
允许有少量的长条形碎片存在,其长度不得超过75㎜。
3.9抗冲击性试验取6块610㎜×610㎜钢化玻璃试样进行试验,试样破坏数不超过1块为合格,大于或等于3块为不合格。
试样为2块时,再另取6块做试验,试样必须全部不被破坏才为合格。
3.10耐热冲击性能钢化玻璃应耐200℃温差不破坏。
取4块试样进行试验,当4块试样全部符合规定时认为该性能合格。
当有2块以上不合格时,则认为不合格。
当有1块不符合时,重新追加1块试样,如果它符合规定,则认为该性能合格。
超白压花玻璃品质检查项目及标准中英文对照
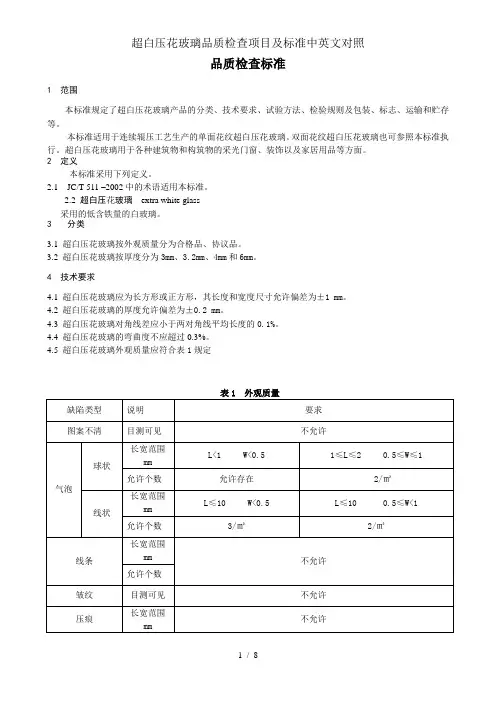
品质检查标准1 范围本标准规定了超白压花玻璃产品的分类、技术要求、试验方法、检验规则及包装、标志、运输和贮存等。
本标准适用于连续辊压工艺生产的单面花纹超白压花玻璃。
双面花纹超白压花玻璃也可参照本标准执行。
超白压花玻璃用于各种建筑物和构筑物的采光门窗、装饰以及家居用品等方面。
2 定义本标准采用下列定义。
2.1JC/T 511 –2002中的术语适用本标准。
2.2超白压花玻璃extra white glass采用的低含铁量的白玻璃。
3分类3.1超白压花玻璃按外观质量分为合格品、协议品。
3.2 超白压花玻璃按厚度分为3mm、3.2mm、4mm和6mm。
4 技术要求4.1 超白压花玻璃应为长方形或正方形,其长度和宽度尺寸允许偏差为±1 mm。
4.2 超白压花玻璃的厚度允许偏差为±0.2 mm。
4.3 超白压花玻璃对角线差应小于两对角线平均长度的0.1%。
4.4 超白压花玻璃的弯曲度不应超过0.3%。
4.5 超白压花玻璃外观质量应符合表1规定4.6玻璃的可见光透射比>91%。
4.7对有特殊要求的压花玻璃由供需双方商定。
5 试验方法5.1 长度和宽度尺寸偏差的测定用符合GB/T 9056钢直尺或钢卷尺,分别从长宽边的中间部位,测量两平行边的距离。
测得的结果与公称尺寸的差值即为尺寸偏差。
5.2 对角线差的测定用钢卷尺测量玻璃板的两条对角线,取其差的绝对值。
5.3 厚度偏差的测定用符合GB/T 1217规定的精度为0.01mm且圆盘直径不低于20mm的公法线千分尺在玻璃板四边中点测量。
取其最大偏差值。
5.4 外观质量的测定5.4.1 图案不清、气泡、杂物、划伤、线条、裂纹、压痕、皱纹等缺陷的测定。
将玻璃板垂直放置在支架上,在起后边相距0.6m是一无反光灰色屏幕。
玻璃板与屏幕间用若干盏40W 日光灯照亮,日光灯发出的光线不能与玻璃板垂直。
观察者在距离玻璃板0.6m左右处垂直观察。
缺陷尺寸的大小以能看清楚的最大边缘为限,采用符合GB/T 9056精度为1mm的钢直尺和放大10倍或10倍以上、精度不低于0.1mm的读数显微镜测量。
钢化玻璃标准

钢化玻璃标准钢化玻璃是一种经过特殊处理的玻璃制品,具有较高的强度和耐冲击性,被广泛应用于建筑、家具、汽车等领域。
为了确保钢化玻璃的质量和安全性,制定了一系列的钢化玻璃标准,以规范其生产、加工和使用过程。
首先,钢化玻璃的生产应符合国家相关标准,包括原材料的选用、生产工艺、产品质量等方面。
在原材料的选用上,应选择优质的玻璃原料,并严格控制原料的成分和杂质含量,以确保玻璃的均匀性和透明度。
在生产工艺上,应采用先进的钢化工艺,确保玻璃的强度和平整度达到标准要求。
而在产品质量方面,应进行严格的质量检测,包括外观质量、尺寸精度、弯曲度、热冲击性能等指标的检测,确保产品达到国家标准要求。
其次,钢化玻璃的加工和安装也需要符合相应的标准要求。
在加工过程中,应使用专业的加工设备和工艺,避免在切割、打孔、磨边等过程中对玻璃产生裂纹或损坏,确保加工后的玻璃符合标准尺寸和表面质量要求。
在安装过程中,应严格按照相关标准和规范进行操作,确保玻璃的安装牢固、平整、垂直,并且在安装完成后进行必要的检测和验收,以确保玻璃的使用安全性。
此外,钢化玻璃的使用和维护也需要遵循一定的标准和规范。
在使用过程中,应避免对玻璃产生过大的冲击或荷载,避免在玻璃表面划伤或碰撞,以免影响玻璃的强度和安全性。
在维护过程中,应使用专门的清洁剂和工具对玻璃进行清洁,避免使用硬物或化学溶剂对玻璃表面造成损伤,影响玻璃的透明度和美观度。
总之,钢化玻璃标准的制定和执行,对于保障钢化玻璃产品的质量和安全性具有重要意义。
只有严格执行相关标准和规范,才能确保钢化玻璃产品的质量达到国家标准要求,为用户提供安全可靠的使用体验。
希望相关企业和用户能够重视钢化玻璃标准,共同维护好钢化玻璃产品的质量和安全性。
钢化玻璃国家标准
钢化玻璃国家标准钢化玻璃是一种经过特殊处理的玻璃制品,具有较高的强度和耐热性能,被广泛应用于建筑、家具、汽车等领域。
为了规范钢化玻璃的生产和使用,我国制定了一系列的国家标准,以确保钢化玻璃产品的质量和安全性。
本文将就钢化玻璃国家标准进行详细介绍。
首先,钢化玻璃的国家标准主要包括产品分类、技术要求、试验方法、检验规则等内容。
钢化玻璃按其用途和性能可分为建筑用钢化玻璃、家具用钢化玻璃、汽车用钢化玻璃等不同类别。
在技术要求方面,国家标准规定了钢化玻璃的厚度、平整度、透光性、耐热性、抗冲击性等性能指标,以及对其边缘状态、表面质量、尺寸偏差等方面的要求。
此外,国家标准还明确了钢化玻璃产品的试验方法和检验规则,包括抗冲击性能测试、耐热性能测试、透光性测试等内容,以确保产品符合标准要求。
其次,钢化玻璃国家标准的制定对于行业发展具有重要意义。
一方面,国家标准的制定可以提高钢化玻璃产品的质量和安全性,保障用户的利益。
另一方面,国家标准的实施可以促进钢化玻璃行业的规范发展,推动行业技术进步和产品创新,提升行业整体竞争力。
因此,钢化玻璃国家标准的制定对于促进行业健康发展具有重要意义。
此外,钢化玻璃国家标准的实施还需要行业各方的共同努力。
生产企业应严格按照国家标准要求进行生产,确保产品质量符合标准要求。
用户单位在采购和使用钢化玻璃产品时,应选择符合国家标准的产品,并按照标准要求正确使用和维护产品。
相关监管部门应加强对钢化玻璃产品的监督检查,严厉打击生产和销售不符合国家标准的产品行为,维护市场秩序和消费者权益。
综上所述,钢化玻璃国家标准的制定和实施对于行业发展和产品质量具有重要意义。
各方应共同遵守国家标准,促进行业健康发展,提升产品质量和安全性,为用户提供更加可靠的产品和服务。
希望通过国家标准的不断完善和执行,能够推动我国钢化玻璃行业迈向更加规范化、专业化和可持续发展的新阶段。
(004)钢化玻璃检验规程
判定规则:
下落高度为300mm,750mm或1200mm试样破坏时,在破坏后5min之内,从玻璃碎片中选出最大的10块,称其质量不得超过相当于试样65cm2面积的质量。并测量保留在框内最长的无贯穿裂纹的玻璃碎片的长度,不得超过120mm。
2.2
目视
一般检验水平Ⅰ
2.5
3
尺寸规格
2.3
卷尺、游标卡尺
特殊检验水平s-2
2.5
4
抗冲击性能
2.4
工艺试验
1片/批
100%
5
钢化性能
2.5
工艺试验
1片/批
100%
6
霰弹袋冲击性能
2.6
工艺试验或供方提供检验报告
初次供货或必要时
100%
7
耐热冲击性能试验
2.7
工艺试验或供方提供检验报告
初次供货或必要时
每片玻璃每米边长上允许有长度不超过10mm自玻璃边部向玻璃板面延伸深度不超过2mm自板面向玻璃厚度延伸深度不超过厚的13的爆边个数划伤宽度01mm长度50mm宽度05mm不允许气泡不得密集存在05mm长度10mm20mm长度不允许不得密集存在05mm长度10mm宽度05mm40s10mm长度30mm宽度05mm长度30mm不允许宽度05mm不允许杂物结石裂纹缺角突边凸起光学变形目视可见不允许线条压痕彩虹霉变图案不清目视可见不允许为单位的玻璃面积保留两位小数
4.2检验时应注意保持待检品完整,除非破坏性试验,不得划伤或损坏钢化玻璃,并保持玻璃的清洁。
4.3检验时若发现有明显缺陷的玻璃,可用记号笔或标签标记,做好隔离并及时反馈信息。
5、引用文件
太阳能用化学钢化玻璃技术要求
太阳能用化学钢化玻璃技术要求注1:上表中L代表长度,W表示缺陷的宽度,L、W所指均为缺陷光学变形尺寸。
S是以平方米为单位的玻璃板的面积。
*是乘号注2:尺寸大于0.5mm的气泡,气泡间气泡与夹杂物间的距离应大于300mm 注3:圆形气泡密集存在是指在100mm直径的圆内超过20个,长型气泡密集存在是指在100mm直径的圆内超过10个。
注4:在100mm直径的圆面积内,划伤或夹杂物均不能超过2个/条注5:不允许存在黑色夹杂物。
2、尺寸及允许偏差2.1 边长≤3000mm允许偏差±1mm2.2厚度及允许偏差2.2.1玻璃公称厚度1.8 ,厚度允许偏差±0.2mm2.2.2玻璃公称厚度1.8 ,厚薄允许偏差≤0.253、对角线差应不大于两条对角线长度的0.1%4、可见光投射比1.8mm厚度的镜片可见光投射比≥91.52%5、太阳光直接透射比在300nm-2500nm光谱范围内,1.8mm厚度的玻璃太阳光接透射比≥91.48 6、铁含量铁(Fe2O3)含量应不高于0.015%7、耐热冲击性能试样应耐200℃温差不破坏。
8、弯曲度玻璃弓形弯曲度应不超过0.2%;波形弯曲度任意300mm范围应不超过0.5mm 9、抗冲击性取6块玻璃试样(300mm*300mm)进行试验,冲击高度1.0m,5块以上不破位合格;当2块试样破坏时重新取6块进行试验,全部符合要求,为合格。
10、表面应力表面应力P(MPa)300<P≤40011、压应力厚度压应力厚度d(μm)12<d≤2512、玻璃的储运玻璃的包装储运应符合国家标准,且两片玻璃之间必须有包装填充料(纸张或防霉粉)13、玻璃尺寸内片长1700mm*宽1641mm外片长1700 mm*宽1501mm。
钢化玻璃检验标准
太阳能超白压花钢化玻璃质量标准编制:审核:批准:日期:江西格拉斯钢化玻璃科技有限公司目录1 范围 (3)2 规范引用文件 (3)3分类 (3)4 基本术语 (3)4.1 图案不清晰 (3)4.2 气泡 (3)4.3 结石、夹杂物 (3)4.4 线条 (3)4.5 划伤 (3)4.6 皱纹 (3)4.7 裂纹 (3)4.8 压痕 (3)4.9 波筋 (3)4.10弯曲度 (4)5 质量要求 (4)5.1 太阳能玻璃的可见光投射比(透光率)要求 (4)5.2 太阳能钢化玻璃的厚度允许偏差 (4)5.3 太阳能钢化玻璃长度、宽度允许尺寸偏差 (4)5.4 超大规格尺寸偏差 (4)5.5 对角线偏差 (5)5.6 整体弯曲度以及局部弯曲度要求 (5)5.7 外观质量要求 (5)5.8 颗粒数 (6)5.9 抗冲击实验 (7)6 实验方法 (7)6.1 尺寸检验 (7)6.2 厚度偏差测量 (7)6.3 外观检验方法 (7)6.4 碎片状态实验 (8)6.5 抗冲击实验方法 (8)7 检验规则 (8)7.1 产品出厂要求 (8)7.3 质量检验抽样标准 (8)1 范围本标准规定了我公司生产的太阳能超白压花钢化玻璃的定义及分类、基本术语、质量要求、实验方法、检验规程等。
2 规范引用文件AS/NZS22208-1996《建筑用安全玻璃材料-安全玻璃性能规范和实验方法》JC/T511-2002《压花玻璃》GB/T1217-1986 公法线千分尺GB15763.2-2005《建筑与安全玻璃第2部分:钢化玻璃》3分类3.1 玻璃按厚度分为2.5mm、3.0mm、3.2mm、4.0mm、5.0mm。
3.2 本标准按外观质量及用途设定为太阳能一个质量等级。
4 基本术语4.1 图案不清晰局部花纹图案部清或者变形。
4.2 气泡玻璃中的夹杂气体物。
4.3 结石、夹杂物嵌入玻璃表面或裹在玻璃板中的未融化的混合物颗粒及其它杂质。